Краткий ответ: Дефекты таблеток — это физические, механические отклонения или отклонения от требуемых качественных характеристик, возникающие в процессе производства таблеток — чаще всего на этапах подачи порошка, прессования и выталкивания. К распространенным типам относятся: наслоение, склеивание, прилипание, отрыв, сколы, трещины, слипание, двойной оттиск, отклонения в весе, а также несоответствие требованиям по твердости или ломкости. Эти проблемы редко имеют одну единственную причину; как правило, они возникают в результате взаимодействия свойств рецептуры, состояния пуансона и матрицы, рабочих параметров пресса и условий в помещении. Эффективное устранение неисправностей начинается с точной идентификации дефекта, документирования условий партии и систематической оценки факторов, связанных с материалами, инструментами и оборудованием, в соответствии с утвержденными процедурами.
Основные выводы
- Дефекты сжатия обусловлены множеством факторов: В ходе каждого цикла прессования происходит взаимодействие между поведением смеси, состоянием пуансона и матрицы, настройками пресса, а также влажностью и температурой окружающей среды.
- Не все дефекты заметны на глаз: Колебания веса таблеток, низкое усилие разрушения и высокая рассыпаемость — это нарушения контроля качества, для выявления которых требуется инструментальное тестирование, а не только визуальный осмотр.
- Оборудование не может решить все проблемы, связанные с рецептурой: Предварительное сжатие, принудительная подача и стабильное управление револьверной головкой способствуют обеспечению стабильности качества, однако проблемы, связанные с плохой сыпучестью смеси или чрезмерным упругим восстановлением, по-прежнему необходимо решать на этапе разработки рецептуры.
- Систематическая диагностика позволяет предотвратить повторные сбои: Проверка износа инструмента, равномерности подачи и зарегистрированных технологических параметров перед изменением валидированных настроек помогает безопасно выявить первопричины.
Что такое дефекты планшетов?
В фармацевтическом и нутрицевтическом производстве, дефекты планшетов имеют в виду конструктивные недостатки, дефекты поверхности, нарушения технологического процесса или физические характеристики, не соответствующие техническим требованиям, которые ухудшают внешний вид таблетки, её механическую целостность, возможность дальнейшей переработки или стабильность дозирования. Даже незначительные дефекты могут привести к браку партий, сбоям в процессе нанесения покрытия, заторам при упаковке или рискам несоответствия нормативным требованиям.
Для устранения неисправностей дефекты производства планшетов Для обеспечения эффективности производственные группы должны разделять их в зависимости от места и способа их возникновения:
- Дефекты, связанные с прессованием: Конструктивные повреждения, вызванные захватом воздуха, упругим восстановлением или неравномерным распределением напряжений во время уплотнения и выталкивания, — такие как образование слоя на поверхности, слоистость и растрескивание.
- Проблемы, связанные с рецептурой: Проблемы, связанные с сыпучестью порошка, распределением частиц по размерам, содержанием влаги, эффективностью связующего вещества или балансом смазки, которые приводят к слипанию, налипанию или отклонению веса.
- Проблемы, связанные с инструментами: Дефекты поверхности, сколы по краям, заклинивание или двойные оттиски, вызванные износом наконечников пуансонов, повреждением отверстий матриц, шероховатостью рабочих поверхностей пуансонов или неправильной центровкой инструмента.
- Отклонения в качестве: Измеримые отклонения в весе, толщине, усилии разрушения (твердости), рассыпаемости или скорости распада таблеток, которые могут быть незаметны невооруженным глазом.
- Дефекты, связанные с покрытием: Дефекты пленки или сахарной глазури, возникающие на последующих этапах производства — такие как «апельсиновая корка», слияние логотипов, двойные таблетки или пятнистость цвета, — которые возникают в глазировочной камере, а не в таблеточном прессе.
В данном руководстве особое внимание уделяется дефекты прессования таблеток возникающие на этапе таблетирования. Если ваши таблетки прошли проверку на прессовании, но после нанесения покрытия на их поверхности наблюдаются шероховатости, отслоения или неравномерность окраски, ознакомьтесь со специальным руководством компании GRAND Machinery Руководство по устранению дефектов покрытия таблеток для диагностики распылителя, воздушного потока и поддона.
Как работает таблетирование
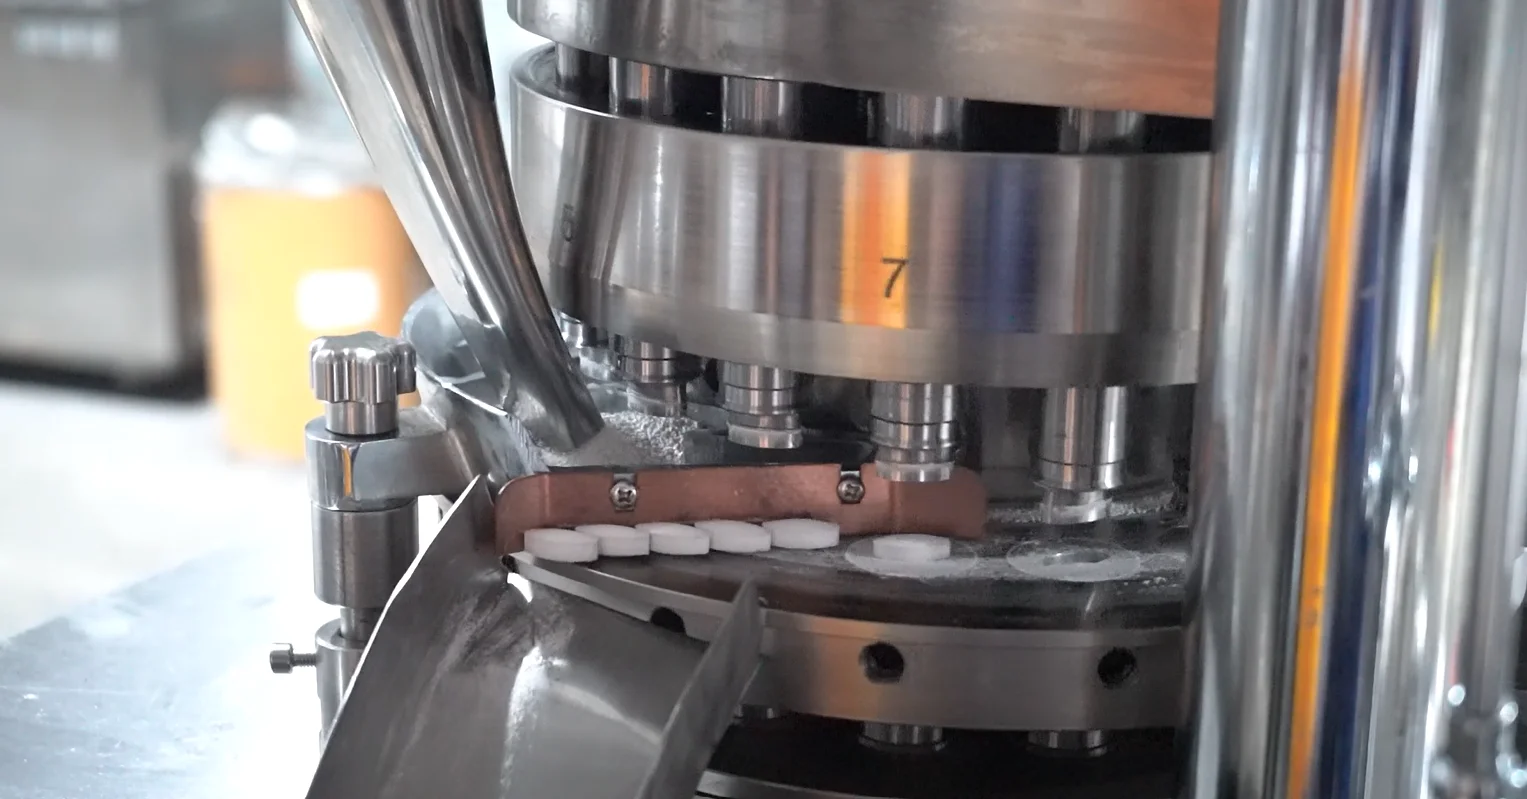
Понимание Устранение неисправностей при прессовании таблеток для этого необходимо рассмотреть последовательность механических событий, происходящих внутри таблеточного пресса. Хотя точные механизмы различаются в однопуансовых и ротационных установках, стандартный цикл ротационного прессования состоит из семи этапов:
- Подача порошка или гранул: Смешанная смесь поступает из бункера в подающую раму — либо самотеком, либо с помощью механического принудительного питателя — для обеспечения непрерывной подачи материала над столом матрицы.
- Заполнение формы: Когда каждая матрица проходит под подающей рамой, нижний пуансон опускается под действием опускающего кулачка, образуя полость, которая заполняется порошком или гранулами.
- Дозирование (контроль веса): Нижний пуансон поднимается в заданное положение дозирования, а скребковый нож выравнивает поверхность матрицы, благодаря чему внутри отверстия матрицы остается контролируемый объем материала.
- Предварительное сжатие (при наличии): Перед основным уплотнением верхний и нижний пуансоны проходят через ролики предварительного уплотнения при меньшей нагрузке. Этот этап способствует уплотнению слоя порошка и удалению застрявшего воздуха.
- Основное сжатие: Штампы проходят между основными прессовыми валками, создавая основное уплотняющее усилие, которое скрепляет частицы в твердую таблетку.
- Извлечение таблетки: Верхний пуансон втягивается, а нижний пуансон поднимается по выталкивающему кулачку, прижимая готовую таблетку к столу матрицы, после чего срывочный нож направляет её в разгрузочный желоб.
- Дальнейший осмотр и обработка: Выброшенные таблетки проходят через систему удаления пыли, металлодетектор (если он установлен), контроль качества на этапе производства и контейнеры для сбора перед нанесением покрытия или упаковкой.
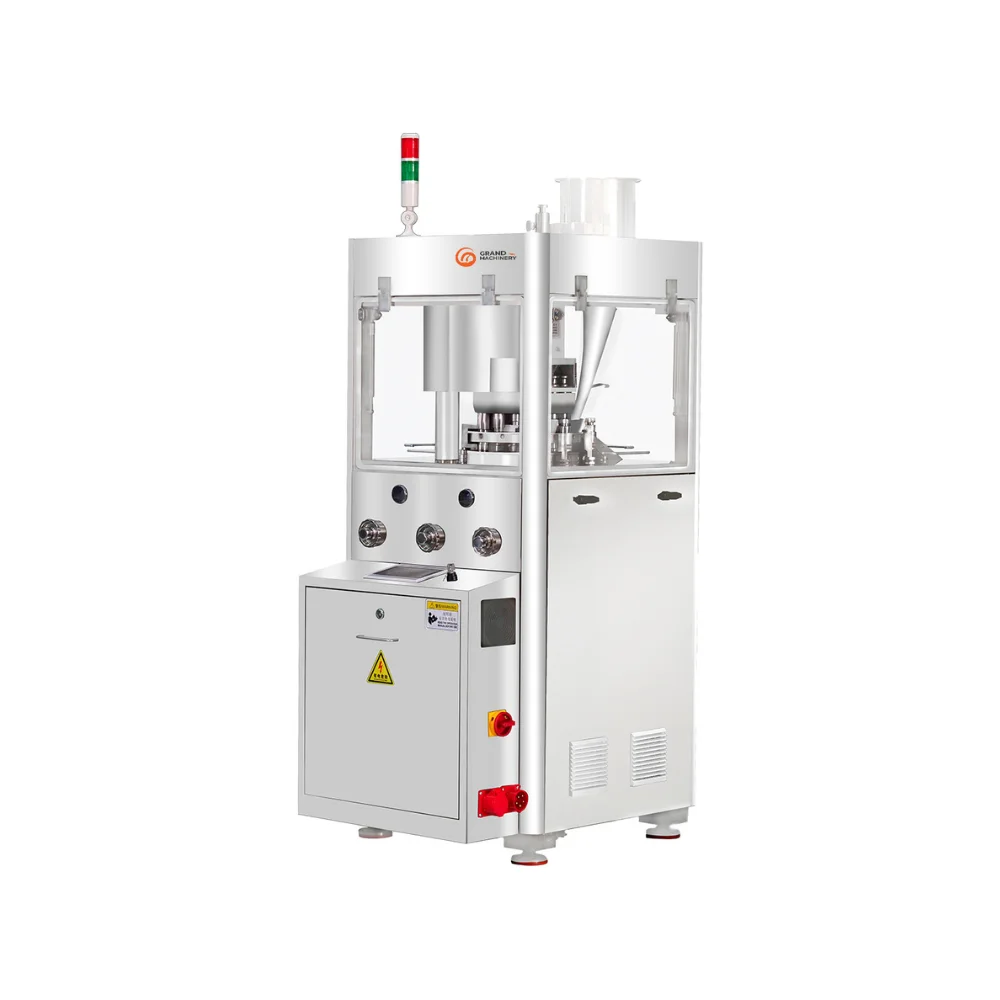
Не все таблеточные прессы имеют одинаковую конфигурацию. Прессы начального уровня с одним пуансоном осуществляют прессование верхним пуансоном без этапа предварительного прессования, тогда как промышленные ротационные прессы различаются по количеству станций, конструкции системы подачи и средствам управления. Например, прессы компании GRAND Machinery Ротационный таблеточный пресс ZP200 оснащена встроенной ступенью предварительного прессования (до 20 кН), основным прессованием до 80 кН, системой регулирования скорости вращения револьвера с переменной частотой (до 40 об/мин), сенсорным экраном ПЛК с защитой от перегрузки по давлению и опциональным устройством принудительной подачи. Хотя такие функции, как предварительное спрессовывание и принудительная подача, помогают стабилизировать заполнение матрицы и выпуск воздуха, ни один таблеточный пресс не способен компенсировать принципиально неспрессовываемый, плохо смазываемый или подверженный сильной сегрегации состав.
Распространенные виды дефектов планшетов
Инженеры-технологи и менеджеры по качеству должны проводить различие между дефекты внешнего вида (видимые на поверхности или по краям планшета), дефекты, связанные с технологическим процессом (проявления трения или адгезии внутри пресса), а также показатели контроля качества (измеренные в лаборатории или в ходе контрольных проверок на производстве). Ниже приведены десять наиболее распространенных дефектов таблеток.
1. Установка крышки
- Как это выглядит: Полное или частичное горизонтальное отделение верхней или нижней “коронки” таблетки от её основной части.
- Когда это происходит: Во время выталкивания из формы, сразу после прессования или позже — при испытании на рассыпаемость, удалении пыли или нанесении покрытия.
- Возможные причины: Воздух, застрявший в слое порошка; высокая упругая восстановляемость смеси после разгрузки; чрезмерное усилие основного прессования; слишком высокая скорость вращения револьвера (короткая пауза); избыточное содержание мелких фракций; очень сухие гранулы; либо изношенные отверстия матрицы и кромки пуансона (J-образные зазубрины), как подробно описано в Руководство компании «Natoli Engineering» по предотвращению образования налетков на таблетках.
- Что следует изучить: Проверьте усилие предварительного сжатия, основное усилие сжатия, скорость вращения револьвера, глубину проникновения пуансона, изнашивающиеся кольца отверстия матрицы, а также влажность гранул или содержание мелких фракций.
- Как предотвратить или уменьшить: Оцените степень удаления воздуха посредством надлежащего предварительного сжатия, проверьте глубину пробивания и время выдержки, осмотрите матрицы на предмет износа или, при необходимости, рассмотрите возможность использования конических матриц, а также проанализируйте состав связующего вещества и баланс влажности в ходе разработки рецептуры.
2. Ламинирование
- Как это выглядит: Разделение таблетки на два или более отдельных горизонтальных слоя, а не только на верхнюю или нижнюю часть.
- Когда это происходит: Во время сжатия, разгрузки, выталкивания или механической обработки, а также при испытании на ломкость.
- Возможные причины: Механизмы, схожие с эффектом «каппинга»: застрявший воздух, быстрая декомпрессия упругих материалов, чрезмерная скорость сжатия, избыточное смазывание, ослабляющее межчастичные связи, или глубокий износ стенок матрицы, вызывающий радиальное растягивающее напряжение при выталкивании.
- Что следует изучить: Проверьте скорость вращения револьверной головки, настройки предварительного прессования, тип смазочного материала и время его перемешивания, сжимаемость гранул, а также геометрию проходного отверстия матрицы.
- Как предотвратить или уменьшить: Устраните проблемы с удалением воздуха и временем выдержки, избегайте чрезмерного перемешивания гидрофобных смазочных материалов и убедитесь, что диаметры отверстий матрицы находятся в пределах допуска.
3. Прилипание
- Как это выглядит: Материал таблетки прилипает к рабочей поверхности пуансона или стенке матрицы, в результате чего поверхность таблетки становится тусклой, шероховатой или покрывается ямками, а на кончике пуансона образуется заметный налет.
- Когда это происходит: Это явление постепенно усиливается в ходе цикла прессования и зачастую усугубляется по мере повышения температуры револьвера или колебаний влажности.
- Возможные причины: Высокая влажность препарата, активные ингредиенты или вспомогательные вещества с низкой температурой плавления, недостаточная смазка, шероховатые или изношенные поверхности наконечников пуансонов, низкое усилие прессования (когда когезионная прочность внутри таблетки слабее, чем адгезия к металлу) или повышенная влажность в помещении, приводящая к образованию капиллярных мостиков, как отмечено в Технический обзор И. Холланда, посвящённый прилипанию.
- Что следует изучить: Оцените качество поверхности наконечника пуансона, проверьте температуру и относительную влажность в помещении, проверьте влажность гранул, а также проконтролируйте смазку и усилие сжатия.
- Как предотвратить или уменьшить: Обеспечивайте поддержание контролируемого микроклимата в прессовальном помещении, следите за надлежащей очисткой и полировкой поверхностей пуансонов, проверяйте геометрию гнезд для таблеток и выбор стали/покрытия, а также контролируйте степень сухости состава и распределение смазочного материала.
4. Сбор урожая
- Как это выглядит: Локальная форма застревания, при которой небольшие участки поверхности таблетки вырываются рабочей поверхностью пуансона — чаще всего внутри тисненых букв, цифр или логотипов (например, в замкнутых петлях букв “A”, “B”, “O” или “R”).
- Когда это происходит: Во время вывода пуансона сразу после основного сжатия.
- Возможные причины: Резкие или узкие выпуклые участки, чрезмерно глубокое углубление, изношенные или поцарапанные гравировки штампа, липкие или чрезмерно влажные гранулы, а также недостаточное уплотняющее усилие в центре глубоко вогнутой поверхности таблетки.
- Что следует изучить: Осмотрите тисненые кончики штампов под увеличением, оцените влажность и липкость гранул, а также проверьте равномерность уплотнения по всей поверхности таблетки.
- Как предотвратить или уменьшить: Оптимизируйте геометрию шрифта для тиснения (более широкие штрихи, соответствующие углы спуска), следите за чистотой и целостностью наконечников пуансонов, а также контролируйте уровень влажности и влажность воздуха в помещении.
5. Отколы
- Как это выглядит: С краев таблетки отламываются мелкие кусочки, в результате чего края становятся неровными или вовсе отсутствуют.
- Когда это происходит: При выталкивании из пресс-формы, при ударе о срывную лопасть или разгрузочный желоб, при обеспыливании, транспортировке сыпучих материалов или при вращении барабана для нанесения покрытия.
- Возможные причины: Чрезмерно сухие или ломкие гранулы, изношенные или зазубренные кромки пуансона (износ поверхности), неправильное расположение отрывного лезвия, чрезмерная высота падения в сборные бункеры или недостаточная механическая прочность таблеток.
- Что следует изучить: Осмотрите опорные поверхности и кромки наконечников пуансонов, проверьте зазор отрывного лезвия и геометрию выпускного желоба, а также оцените рассыпчатость и влажность гранул.
- Как предотвратить или уменьшить: Следить за тем, чтобы площадь контакта наконечника пуансона соответствовала техническим требованиям, свести к минимуму механическое воздействие при перемещении таблеток и убедиться, что твердость и ломкость таблеток соответствуют заданным показателям.
6. Растрескивание
- Как это выглядит: Мелкие поверхностные трещины или глубокие расколы — как правило, по центру верхней или нижней поверхности либо вдоль кромки плиты — без немедленного полного расслоения.
- Когда это происходит: Сразу после выталкивания или со временем, по мере того как таблетка расправляется после прессования (или позже, во время нанесения покрытия, если сердцевина расширяется иначе, чем пленка).
- Возможные причины: Быстрое упругое расширение при снятии нагрузки, чрезмерное усилие прессования, слишком сухие или крупные гранулы, глубоко вогнутая геометрия пуансона, приводящая к неравномерной плотности, либо условия прессования при низкой температуре или хрупкости материала.
- Что следует изучить: Проанализируйте основное усилие прессования, вогнутость чашки штампа, гранулометрический состав и влажность гранул, а также последующую обработку после выталкивания.
- Как предотвратить или уменьшить: Следует сбалансировать уплотняющую силу, чтобы избежать чрезмерного уплотнения, рассмотреть возможность использования чашек с меньшей глубиной, если это совместимо с конструкцией изделия, и обеспечить постоянную влажность гранул.
7. Переплет
- Как это выглядит: A дефект, связанный с технологическим процессом при котором таблетка сопротивляется выталкиванию из отверстия матрицы, что приводит к появлению царапин или шероховатостей на боковых поверхностях таблетки, сколов по краям, увеличению усилия выталкивания, появлению скрипящих или дребезжащих звуков, а также к возможным отключениям пресса из-за перегрузки.
- Когда это происходит: На этапе выталкивания, когда нижний пуансон проталкивает таблетку вверх через матрицу.
- Возможные причины: Недостаточное количество смазки или её неравномерное распределение, абразивные составы, изношенные или поцарапанные отверстия матрицы (износостойкие кольца), чрезмерное радиальное давление на стенки матрицы из-за чрезмерного сжатия или скопление материала между кончиком пуансона и стенкой матрицы.
- Что следует изучить: Измерьте или проконтролируйте процесс выталкивания, осмотрите отверстия матрицы на наличие следов износа или царапин, проверьте зазор между пуансоном и матрицей, а также оцените уровень смазочного материала и равномерность его перемешивания.
- Как предотвратить или уменьшить: Своевременно заменяйте изношенные матрицы, проверяйте наличие необходимого количества смазки в составе смеси, избегайте чрезмерного усилия основного сжатия и поддерживайте чистоту инструментов.
8. Двойное впечатление
- Как это выглядит: На одной или обеих сторонах таблетки может быть виден призрачный, размытый или дублирующийся образ тисненого логотипа, линии сгиба или надписи.
- Когда это происходит: Во время сжатия или выталкивания, когда тизер с рельефным рисунком слегка поворачивается в фазах предварительного сжатия, основного сжатия или отскока.
- Возможные причины: Свободное вращение пуансонов в направляющих револьверной головки без фиксаторов, изношенные фиксаторы пуансонов или пазы револьверной головки, а также отскок пуансона после основного сжатия.
- Что следует изучить: Убедитесь, что верхний и нижний пуансоны правильно закреплены в шпоночных пазах для тисненных или профильных штампов, проверьте шпоночные пазы на износ, а также осмотрите противооборотительные механизмы и кулачковые дорожки.
- Как предотвратить или уменьшить: Используйте инструменты с соответствующими шпоночными пазами для таблеток с рельефной поверхностью или некруглых таблеток и проверяйте шпоночные пазы револьверной головки в ходе планового профилактического обслуживания.
9. Разброс веса планшетов
- Как это выглядит: A колебания качества (не всегда заметные внешне), при которых масса отдельных таблеток выходит за пределы допустимого диапазона отклонений для данной партии продукции.
- Когда это происходит: Непрерывно или с перерывами на протяжении всей партии, особенно при изменении скорости, снижении уровня материала в бункере, а также при запуске и завершении работы.
- Возможные причины: Плохая сыпучесть порошка, широкий диапазон размеров частиц или сегрегация в бункере, неравномерное заполнение матрицы при высокой скорости вращения револьвера, изношенные или неравномерные по длине нижние пуансоны, заклинивающие нижние пуансоны, которые не опускаются плавно под действием опускающего кулачка, либо неправильная скорость лопаток подающего устройства.
- Что следует изучить: Проверьте стабильность рабочей длины нижнего пуансона, проконтролируйте движение нижнего пуансона в направляющих, проверьте скорость подачи и уровень заполнения бункера, а также оцените сыпучесть и насыпную плотность смеси.
- Как предотвратить или уменьшить: Следует поддерживать одинаковую длину пуансонов, обеспечивать равномерный поток гранул и узкий диапазон размеров частиц, а также согласовывать скорость вращения револьвера с производительностью системы подачи.
10. Проблемы, связанные с твердостью или ломкостью
- Как это выглядит: Показатели контроля качества а не чисто визуальные дефекты. Таблетки могут не пройти испытание на разрушающую силу (быть слишком мягкими или слишком твердыми) или терять чрезмерное количество пыли и кромковых отложений во время испытания на рассыпаемость.
- Когда это происходит: Обнаруживается в ходе контрольных проверок качества на производстве или на последующих этапах обработки, таких как удаление пыли, нанесение покрытия и упаковка в блистеры.
- Возможные причины: Неподходящий связующий материал или плохая спрессовываемость, избыточное смазывание, неравномерное заполнение формы (что приводит к изменению силы прессования при фиксированном зазоре между пуансоном и матрицей), слишком высокая скорость вращения револьверной головки, сокращающая время выдержки, или чрезмерная сила прессования, вызывающая появление внутренних микротрещин, которые, как ни парадоксально, повышают ломкость.
- Что следует изучить: Сравните вес, толщину, усилие разрушения и рассыпаемость таблеток; проверьте стабильность усилие прессования, время выдержки и свойства смеси.
- Как предотвратить или уменьшить: Необходимо найти оптимальный баланс между давлением уплотнения и временем выдержки с учетом требуемых показателей распада и ломкости, а также отслеживать динамику процесса, а не полагаться на результаты одного-единственного испытания.
Что вызывает дефекты в планшетах?
На практике, причины дефектов планшетов разделяются на четыре взаимосвязанные категории. Один и тот же симптом — например, образование пробки или застревание — может быть связан с более чем одной категорией, поэтому инженерам следует рассматривать эти факторы как потенциальные причины, которые необходимо проверить, а не как автоматические причинно-следственные связи в соотношении «один к одному».
A. Факторы, связанные с материалами и составом
Поведение порошка и гранул определяет физические ограничения возможностей таблеточного пресса:
- Текучесть и гранулометрический состав: Плохая текучесть или избыточное содержание мелких фракций могут привести к неполному заполнению формы, образованию воздушных пузырей, колебаниям веса и образованию наслоений. Сегрегация между крупными и мелкими фракциями может вызвать отклонения в составе партии.
- Содержание влаги: Слишком низкое содержание влаги снижает пластичность и может привести к хрупкости таблеток, что способствует образованию налёта, растрескиванию или сколам. Слишком высокое содержание влаги повышает липкость поверхности и капиллярную адгезию, что приводит к слипанию и отрыву таблеток.
- Сжимаемость и упругое восстановление: Материалы, которые деформируются упруго, а не пластически, имеют тенденцию к упругой восстановлению после основного сжатия, что повышает риск образования наслоений и расслоения.
- Смазка и однородность смеси: Недостаточное количество смазочного материала приводит к увеличению трения о стенки матрицы и заклиниванию; избыток смазочного материала или его чрезмерное смешивание может привести к образованию гидрофобной пленки на частицах, что ослабляет связь между таблетками и снижает их твердость.
Б. Условия эксплуатации таблеточного пресса
Параметры станка определяют, как на слой порошка действуют нагрузка и время:
- Скорость заполнения формы и подачи материала: Если скорость вращения башни превышает способность пороха заполнять полость матрицы, масса заряда становится нестабильной. И наоборот, чрезмерно интенсивная принудительная подача может привести к износу смазочных материалов, чувствительных к сдвигу.
- Сила предварительного сжатия и сила основного сжатия: Недостаточная уплотнение приводит к образованию мягких, ломких таблеток, тогда как чрезмерное усилие уплотнения может вызвать чрезмерное сжатие таблетки, задержку воздуха и привести к образованию капсулы или высокому трению при выталкивании.
- Скорость вращения башни и время выдержки: Более высокая скорость вращения револьверной головки сокращает время выдержки — то есть продолжительность пребывания пуансонов в состоянии максимального сжатия, — что может привести к ослаблению составов, чувствительных к скорости деформации, и к появлению каппинга при масштабировании производства.
- Выброс и взлет: Повышенное давление выталкивания, неправильное расположение выталкивающих лопастей или неровности в выпускных желобах могут привести к сколам или трещинам на таблетках, которые в остальном находятся в исправном состоянии.
C. Пуансоны и матрицы
Оснастка непосредственно формирует таблетку и передаёт силы уплотнения:
- Износ и изменение размеров: Неравномерная рабочая длина пуансонов приводит к колебаниям веса и толщины таблеток на разных станциях; изнашивающиеся кольца внутри отверстий матрицы зажимают полоску таблетки, что способствует ее застреванию или образованию налетков.
- Состояние поверхности: Поцарапанные, покрытые ямками, корродированные или загрязнённые чашки пуансонов увеличивают адгезию, что приводит к застреванию и отрыву.
- Геометрия и настройка: Глубоко вогнутые чашки, острые края тиснения, изношенные опорные поверхности наконечников (J-образные крючки) или ослабленные/изношенные шпоночные пазы могут привести к сколам, зазубринам, трещинам или двойному оттиску.
D. Производственная среда
Условия окружающей среды внутри компрессионной камеры напрямую влияют на гигроскопичные и термочувствительные смеси:
- Температура и относительная влажность: Высокая влажность приводит к появлению влаги на поверхности, что ухудшает адгезию, способствует образованию комков и ухудшает сыпучесть порошка. Чрезмерно сухой воздух может усиливать электростатический заряд в некоторых смесях. Повышенная температура в помещении или в револьверной головке может привести к размягчению ингредиентов с низкой температурой плавления.
- Меры по борьбе с пылью: Неэффективная система пылеудаления приводит к накоплению мелкого порошка на кулачках, направляющих пуансонов и столах матриц, что ускоряет износ, затрудняет движение пуансона и приводит к загрязнению поверхности таблеток.
Дефекты планшетов и способы их устранения — Таблица устранения неисправностей
В приведенной ниже таблице представлены основные Дефекты планшетов и способы их устранения в качестве структурированного диагностического руководства. Перед внедрением каждое корректирующее действие следует оценивать с учетом конкретной рецептуры, модели пресса, конструкции инструмента и утвержденных рабочих процедур.
На экране мобильного устройства проведите пальцем влево или вправо, чтобы просмотреть полную таблицу устранения неполадок.
| Дефект | Типичные симптомы | Возможные причины | Рекомендуемые проверки | Возможные корректирующие меры |
|---|---|---|---|---|
| Ограничение | Верхняя или нижняя часть корпуса отделяется от корпуса планшета по горизонтали | Застрявший воздух; высокая упругая восстановимость; чрезмерное усилие основного привода; короткое время выдержки; избыток мелких фракций или низкая влажность; изношенные отверстия матрицы или J-образные зазубрины на кончике пуансона | Осмотрите отверстия матриц и кончики пуансонов; проанализируйте протоколы предварительного сжатия и основного усилия; проверьте скорость вращения револьвера; проверьте влажность гранул и содержание мелких фракций | Оценить настройки предварительного сжатия для удаления воздуха; проверить снижение усилие главного цилиндра или уменьшение скорости вращения револьвера в пределах утвержденного диапазона; заменить изношенное оборудование или оценить конические матрицы; пересмотреть состав смеси с точки зрения влажности и содержания связующего вещества |
| Ламинирование | Планшет разделяется на два или более горизонтальных слоя | Застрявший воздух; быстрая упругая декомпрессия; высокая скорость вращения револьверной головки; избыточное смазывание; изношенные отверстия матриц | Проверьте настройки предварительного сжатия и скорости; осмотрите отверстия матрицы; проверьте уровень смазочного материала и время смешивания | Отрегулируйте степень предварительного сжатия и время выдержки в пределах установленных норм; проверьте и замените изношенные матрицы; обсудите с группой по разработке рецептур концентрацию смазочного материала или продолжительность смешивания |
| Прилипание | Материал прилипает к рабочим поверхностям пуансонов или стенкам матриц; тупая или изъеденная поверхность таблетки | Высокая влажность гранул; повышенная влажность или температура в помещении; ингредиенты с низкой температурой плавления; недостаточная смазка; шероховатые или загрязнённые поверхности пуансонов | Проверить состояние поверхности и чистоту чашки штампа; проверить температуру в помещении и относительную влажность; проверить влажность гранул и уровень смазочного материала | Очистить и отполировать рабочие поверхности пуансонов в соответствии со стандартной операционной процедурой (SOP) для инструментов; стабилизировать микроклимат в прессовальном цехе; оценить антиадгезионную обработку поверхности или покрытие инструментов; проверить уровень влажности и смазки |
| Сбор урожая | Небольшие участки, отслоившиеся от поверхности планшета, особенно внутри логотипов или букв | Рёзкое или узкое тиснение; повреждённые гравировки штампа; липкие или влажные гранулы; низкая плотность уплотнения в глубокой вогнутой центральной части | Осмотрите тиски с рельефной поверхностью под увеличением; проверьте влажность гранул; убедитесь в равномерности уплотнения | Очищать/восстанавливать или заменять поврежденные пуансоны; оптимизировать дизайн тиснения при изготовлении будущих штампов; контролировать влажность и уровень влажности в помещении |
| Стружка | Поврежденные или неровные края планшета | Хрупкие или чрезмерно сухие гранулы; зазубренные рабочие поверхности пуансонов; неправильно выровненный отборный нож; резкое падение в бункеры | Осмотрите кромки и плоские поверхности наконечников пуансонов; проверьте зазор отрывного лезвия и высоту желоба; проанализируйте данные по ломкости | Восстановите или замените изношенные пуансоны; отрегулируйте выравнивание срывного ножа и выгрузку таблеток на амортизатор; проверьте влажность и твердость гранул |
| Растрескивание | Мелкие поверхностные трещины или глубокие разломы на гранях или полосах | Быстрое упругое расширение; чрезмерная сила сжатия; слишком сухие/крупные гранулы; глубоко вогнутая геометрия пуансона | Проверить основное усилие прессования; осмотреть профиль матрицы; проверить размер гранул и их влажность | Снизить избыточное усилие прессования в пределах допустимого диапазона; проверить влажность гранул и размер частиц; по возможности рассмотреть возможность использования чашки с более мелкой геометрией |
| Переплет | Высокое сопротивление выталкиванию; рифленые грани таблетки; шум пресса или перегрузка | Недостаточная смазка; абразивная смесь; царапины или износ отверстий матрицы; чрезмерное усилие сжатия; скопление порошка | Осмотрите отверстия матриц на наличие следов износа или царапин; проверьте зазор между пуансоном и матрицей; проанализируйте равномерность нанесения смазки и журналы регистрации усилия | Замените изношенные матрицы и очистите инструмент; проверьте распределение смазочного материала; оцените величину нижней основной силы сжатия в случае чрезмерного сжатия |
| Изменение веса | Масса планшетов выходит за пределы допустимого диапазона | Плохая сыпучесть порошка; сегрегация в бункере; скорость вращения револьвера превышает производительность загрузки; неравномерная длина нижних пуансонов; плотное прилегание нижних пуансонов | Измерить рабочую длину нижнего пуансона; проверить ход направляющей пуансона; осмотреть настройку подающего устройства и уровень заполнения бункера; оценить поток смеси | Согласовать рабочие длины перфораторов; очистить и затянуть направляющие; выровнять скорости вращения револьверной головки и подачи в пределах утвержденных значений; улучшить поток гранул и предотвратить сегрегацию |
Пошаговое устранение неисправностей таблеточного пресса
Когда дефекты прессования таблеток возникают в процессе производства, следует избегать одновременного выполнения нескольких настроек. Структурированный Устранение неисправностей таблеточных прессов Данный рабочий процесс помогает выявить первопричину, обеспечивая при этом качество продукции и соблюдение нормативных требований:
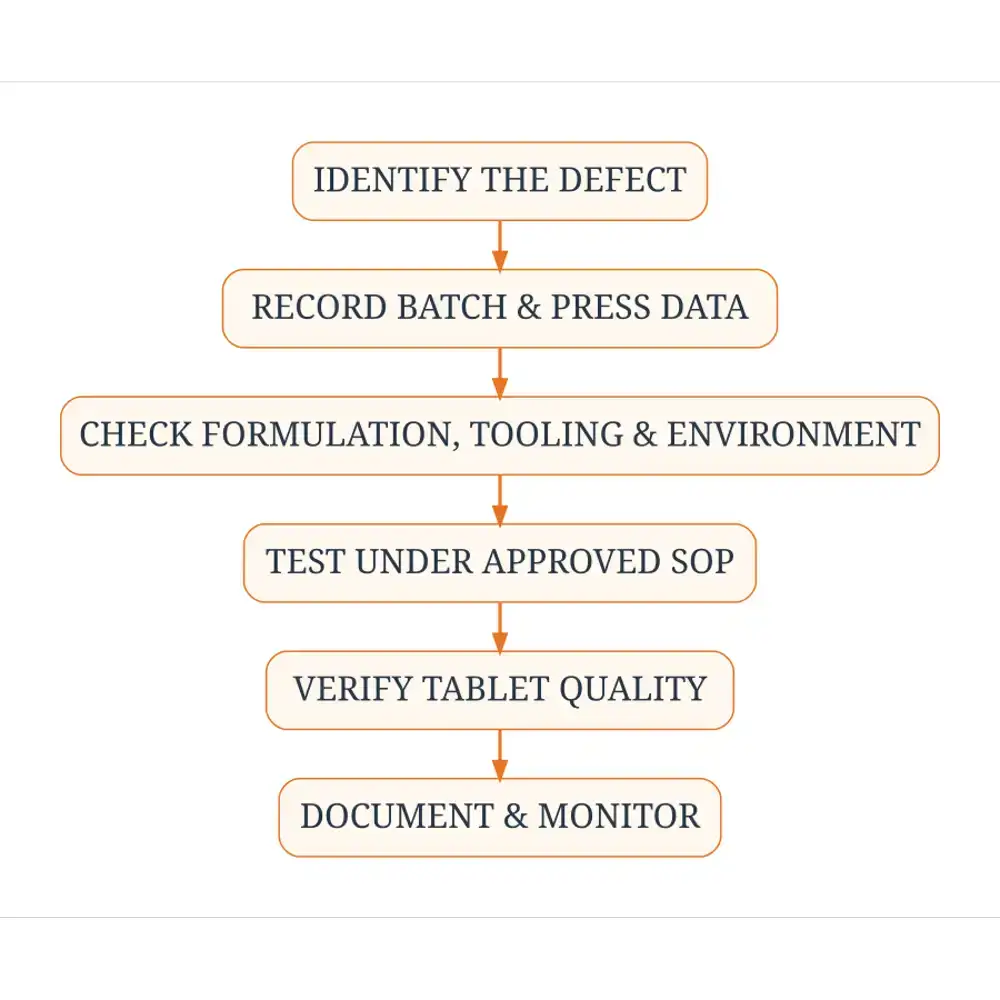
- Определите дефект и затронутую партию: Проведите визуальный осмотр образцов на нескольких станциях револьверной головки и определите, затрагивает ли проблема всю партию, отдельные станции или конкретный временной интервал.
- Записывайте условия эксплуатации и замечания по качеству: Записывайте скорость вращения барабана, скорость подачи, показатели предварительного и основного прессования, температуру и относительную влажность в помещении, уровень заполнения бункера, а также данные о весе, толщине и твердости изделия в процессе производства.
- Оценить состав и характеристики материала: Проанализируйте производственную документацию на предмет изменений партий сырья, влажности при грануляции, распределения частиц по размеру, насыпной плотности или отклонений в составе смазочных материалов.
- Проверить пуансоны, матрицы и компоненты системы подачи: Безопасно остановите и заблокируйте пресс в соответствии с процедурами, действующими на данном производственном объекте, чтобы проверить наконечники пуансонов, опорные поверхности, элементы тиснения, отверстия матриц, лезвия скребков, лопасти подающей рамы и срывочные лезвия на предмет износа, накопления отложений или несоосности.
- Проверьте соответствующие настройки оборудования: Сравните текущие заданные значения давления с утвержденной основной технологической картой или валидированным рабочим диапазоном, чтобы выявить непреднамеренный отклонение.
- Оценить возможные корректирующие меры в соответствии с утвержденными процедурами: Проводите проверку только одной контролируемой настройки за раз — строго в рамках стандартных операционных процедур (СОП) вашего предприятия, правил техники безопасности при работе с оборудованием и утвержденных границ технологического процесса. Неуполномоченный персонал ни в коем случае не должен изменять утвержденные параметры технологического процесса вне рамок официальных процедур контроля изменений или процедур урегулирования отклонений.
- Проверить результаты с помощью соответствующих процедур контроля качества: После любой утвержденной корректировки или замены инструмента необходимо изготовить контрольный образец и проверить его визуальное качество, а также вес, толщину, усилие разрыва и ломкость в соответствии с требованиями.
- Фиксируйте результаты проверки и меры по предотвращению: Зафиксируйте первопричину, корректирующие меры и решение о дальнейшей судьбе партии в системе управления качеством, чтобы в будущих кампаниях можно было предотвратить повторение подобных тенденций (таких как постепенный износ инструментов).
Как предотвратить появление дефектов в планшетах
Профилактика Распространенные неисправности планшетов является более экономически эффективным, чем устранение неисправностей в бракованных партиях. Поскольку каждая рецептура и каждая платформа пресса ведут себя по-разному, меры профилактического контроля должны быть адаптированы к конкретному продукту и оборудованию:
- Оценка сырья: Перед смешиванием необходимо проверить технические характеристики поступающих вспомогательных веществ и активных ингредиентов, включая размер частиц, влажность и насыпную плотность.
- Однородность смеси и гранулята: Контролируйте конечные показатели грануляции, равномерность сушки, просеивание и время смешивания смазочного материала, чтобы пресс получал однородную сыпучую сырьевую смесь.
- Мониторинг состояния инструмента: Отслеживайте рабочую длину пуансонов, износ наконечников и состояние отверстий матриц на протяжении всех производственных циклов, а не ждите появления видимых дефектов.
- Подходящая настройка пресса: Подберите производительность пресса, способ подачи (самотечная или принудительная подача) и возможности предварительного прессования с учетом объема вашей продукции и особенностей её уплотнения. Если вы переходите от лабораторных испытаний к промышленному производству, важно понимать механические различия между Одноударный пресс против ротационного таблеточного пресса помогает избежать неожиданностей при масштабировании.
- Профилактическое техническое обслуживание: Следуйте плану планового технического обслуживания, разработанному производителем оборудования, в отношении кулачков, прижимных роликов, направляющих пуансонов, уплотнений и систем пылеудаления.
- Контроль качества на этапе производства: Отобразите графики изменения веса, толщины и силы разрыва на протяжении всего цикла производства, чтобы своевременно выявить постепенное отклонение от нормы.
- Обучение операторов и документация: Обучить операторов оборудования распознавать признаки раннего предупреждения — такие как едва заметные колебания камеры, усиление шума выброса или отклонение веса — и оперативно сообщать об отклонениях в соответствии со стандартными операционными процедурами предприятия.
Оснастка и техническое обслуживание таблеточных прессов
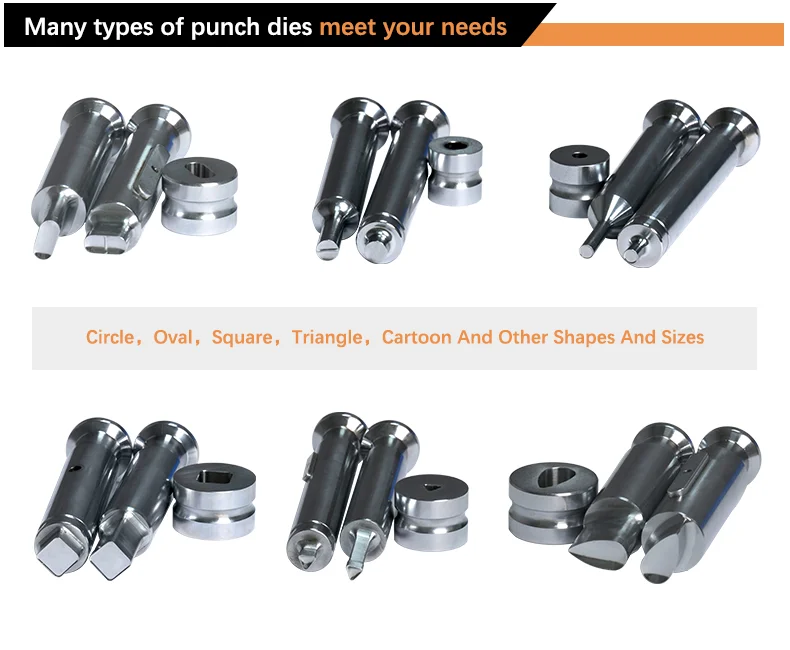
Штампы и матрицы являются прецизионными изнашиваемыми деталями. Даже хорошо откалиброванный таблеточный пресс будет производить бракованные таблетки, если инструмент имеет зазубрины, коррозию, неравномерный износ или был неправильно очищен.
Согласно Руководство компании «Natoli Engineering» по техническому обслуживанию инструментов, систематический уход за инструментами основывается на четырёх основных принципах:
- Условия транспортировки и хранения: Неправильное обращение с инструментами до или после цикла обработки является одной из основных причин повреждения наконечников пуансонов. Использование специальных стоек для инструментов и транспортных корзин позволяет избежать столкновений наконечников пуансонов, а также образования заусенцев и сколов на кромках.
- Тщательная очистка и сушка: Автоматическая ультразвуковая очистка с последующей сушкой теплым воздухом удаляет остатки порошка из чашек пуансонов, пазов для ключей и отверстий матриц, не оставляя внутри влаги, которая вызывает коррозию. На самом прессе удаление пыли с помощью пылесоса вместо сжатого воздуха позволяет избежать попадания порошка в подшипники и щели.
- Регулярный контроль размеров и визуальный осмотр: Оптические компараторы помогают выявлять износ кончика пуансона и износ отступа нижнего пуансона; цифровые индикаторы на гранитном основании позволяют проверять рабочую длину пуансона и глубину гнезда; а щупы с разъемным шариком выявляют износ колец внутри отверстий матрицы до того, как возникнет заклинивание или образование налёта.
- Качественный ремонт и замена: Незначительный износ поверхности или полировку матрицы и пуансона должны производить только квалифицированные специалисты с использованием соответствующего оборудования, а инструменты, выходящие за пределы допуска по размерам, следует вывести из эксплуатации.
Всегда следуйте конкретным инструкциям по разборке, очистке и смазке, приведенным в руководстве производителя таблеточного пресса и стандартных операционных процедурах (СОП) по техническому обслуживанию на предприятии.
Контроль качества планшетов в процессе производства
Визуальный осмотр позволяет выявить поверхностные дефекты, однако надежное производство таблеток зависит от регулярных проверок в процессе производства и контроля готовой продукции в соответствии с техническими условиями вашего продукта и применимыми фармакопейными или нормативными стандартами:
- Колебания веса таблеток: Обеспечивает равномерное заполнение форм и дозирование на всех станциях и на протяжении всей партии.
- Толщина планшета: Контролирует стабильность качества от оттиска к оттиску, равномерность наполнения и совместимость с последующими этапами упаковки (например, с ячейками блистера).
- Усилие разрушения (твердость): Измеряет диаметральную нагрузку, необходимую для разлома таблетки (обычно указанную в стандартах USP или Ph. Eur. 2.9.8), что позволяет определить, выдерживает ли прессованная таблетка манипуляции без того, чтобы стать слишком твердой для надлежащего распада.
- Рассыпчатость: Оценивает прочность поверхности и устойчивость к истиранию или сколам при воздействии ударных нагрузок (обычно в соответствии с USP ), что особенно важно перед нанесением пленочного покрытия или фасовкой в оптовую упаковку.
- Распад: Проверяет, что таблетки распадаются в течение требуемого временного интервала в заданной жидкой среде (например, USP ), гарантируя, что усилие прессования не привело к чрезмерному замедлению высвобождения.
- Единообразие содержания (если применимо): Подтверждает, что действующее вещество равномерно распределено по отдельным дозированным единицам (например, в соответствии с USP ).
Важное различие: Стабильный вес таблеток не гарантирует автоматически равномерного содержания активного ингредиента. Если в бункере происходит сегрегация порошка или однородность смеси оставляет желать лучшего, таблетки могут соответствовать требованиям по весу, но при этом не соответствовать требованиям по однородности содержания. Аналогичным образом, методы испытаний, частота отбора проб и пределы приемлемости варьируются в зависимости от типа продукта (фармацевтические препараты или нутрицевтики, препараты с немедленным высвобождением или жевательные или шипучие таблетки) и всегда должны соответствовать утвержденной спецификации продукта.
Часто задаваемые вопросы
1. Каковы наиболее распространённые дефекты планшетов?
К наиболее распространенным дефектам прессования таблеток относятся образование шапки, слоистость, слипание, отслоение, сколы, трещины, застревание и двойное оттискивание, а также измеримые отклонения в качестве, такие как колебания веса, несоответствие техническим требованиям по силе разлома (твердости) и чрезмерная ломкость.
2. Что вызывает образование капсул на таблетках в процессе прессования?
Образование шапочек на таблетках обычно связано с наличием воздуха в слое порошка, высокой упругой восстановимостью препарата после прессования, чрезмерным усилием основного прессования, коротким временем выдержки при высоких скоростях вращения револьвера, избыточным содержанием мелких фракций или чрезмерно сухих гранул, а также износом отверстий матрицы или кромок пуансонов.
3. В чём заключается разница между нанесением покрытия и ламинированием?
Отслоение верхней или нижней корочки таблетки от её основной части называется «каппингом». Ламинирование — это расслоение таблетки на два или более отдельных горизонтальных слоя. Обе эти проблемы имеют схожие первопричины, связанные с застрявшим воздухом и упругим напряжением, однако ламинирование затрагивает внутреннюю часть таблетки, а не только её корочку.
4. Почему таблетки прилипают к перфораторам?
Таблетки прилипают к пуансонам, когда сила сцепления между препаратом и поверхностью пуансона превышает когезионную прочность внутри таблетки. К числу наиболее распространённых причин относятся высокая влажность гранул, повышенная влажность или температура в помещении, ингредиенты с низкой температурой плавления, недостаточная смазка, а также шероховатые, изношенные или загрязнённые поверхности пуансонов.
5. Может ли сила прессования привести к появлению дефектов в таблетках?
Да. Недостаточное усилие прессования может привести к получению мягких, рыхлых таблеток, склонных к сколам и слипанию. И наоборот, чрезмерное усилие прессования может привести к попаданию воздуха внутрь таблетки, увеличению радиального трения о стенки матрицы и возникновению внутренних напряжений, что в свою очередь может вызвать образование капсулы, слоистость, растрескивание, слипание или замедленное распадание.
6. Как производители могут уменьшить колебания веса таблеток?
Производители могут снизить колебания веса за счет улучшения сыпучести смеси и минимизации сегрегации частиц, подбора меньшей рабочей длины пуансонов, обеспечения плавного перемещения пуансонов в направляющих, поддержания постоянного уровня материала в бункере, а также согласования скорости вращения револьверной головки с производительностью пресса по подаче материала.
7. Может ли таблеточный пресс устранить все дефекты таблеток?
Нет. Качественно сконструированный таблеточный пресс, оснащенный такими функциями, как предварительное спрессовывание, принудительная подача и стабильное регулирование скорости, может значительно повысить стабильность качества, но он не способен устранить фундаментальные проблемы рецептуры, такие как плохая спрессовываемость, недостаточная смазка, избыточная влажность или сильная сегрегация порошка.
8. Как часто следует проводить осмотр инструментов таблеточного пресса?
Перед и после каждого производственного цикла необходимо проводить визуальный осмотр инструментов на предмет чистоты, сколов на рабочих кромках, повреждений от тиснения и износа поверхности, а также периодические проверки размеров (рабочей длины, глубины чашки и износа внутреннего отверстия матрицы), график которых определяется исходя из объема партии, абразивности состава и процедур обеспечения качества на предприятии.
Заключение
Дефекты планшетов редко сводятся к одной-единственной отдельной переменной. Независимо от того, с какой проблемой сталкивается линия — с образованием налёта, прилипанием, заклиниванием или колебаниями веса — для ее долгосрочного устранения требуется диагностика, основанная на фактических данных, в ходе которой комплексно оцениваются свойства материала, состояние пуансона и матрицы, рабочие параметры пресса и условия в помещении.
Выбор оборудования, соответствующего вашей рецептуре и объёму производства, а также обеспечение его надёжной работы за счёт тщательного контроля состояния инструментов и профилактического технического обслуживания создают прочную основу для стабильного качества таблеток. Чтобы ознакомиться с конфигурациями прессового оборудования, подходящими для вашего размера партии и геометрии таблеток, ознакомьтесь с предложениями компании GRAND Machinery Ассортимент ротационных таблеточных прессов или свяжитесь с нашей инженерной командой, чтобы обсудить ваши конкретные производственные требования.
Список литературы
- Natoli Engineering — Роберт Седлок, Предотвращение образования шапки и других дефектов таблеток (natoli.com/preventing-tablet-capping/)
- Natoli Engineering — Правильный подход к техническому обслуживанию таблеточных прессов и инструментов, впервые опубликовано в Обзор твердых лекарственных форм: таблетки и капсулы, ноябрь 2019 г. (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / Технологии таблетирования — Как избежать неприятных ситуаций, технический доклад об адгезии, шероховатости поверхности и факторах окружающей среды (tabletingtechnology.com)
- Общие главы Фармакопеи США (USP): USP (Рассыпчатость таблеток), USP (Усилие разрушения таблетки), USP (Распад), а также USP (Единообразие единиц дозировки)