Выбор между таблеточный пресс с одним ударником А выбор ротационной печатной машины — это первое и самое дорогое решение в любом проекте по производству таблеток. Если выбрать слишком маленькую машину, то уже через год вы столкнетесь с «узким местом». Если же выбрать слишком большую — вам придется платить за мощности, которые вы никогда не используете, — как в плане занимаемой площади, так и в плане валидации и инструментария.
В данном руководстве проводится сравнение двух типов прессов по таким параметрам, как производительность, однородность таблеток, физические особенности прессования и совокупная стоимость владения. Далее в нем приводятся пороговые значения объемов производства, таблица соотношений «дефект — модель пресса» для диагностики неисправностей, а также схема наращивания производственных мощностей — чтобы вы могли подобрать пресс в соответствии с вашими реальными объемами производства, а не ориентироваться на рекламные цифры поставщика.
Основные выводы
- Однопуансовый таблеточный пресс производит одну таблетку за цикл, как правило, 1 200–6 000 таблеток в час, и является стандартным оборудованием для научно-исследовательских и опытно-конструкторских работ, испытаний рецептур и выпуска небольших специализированных партий.
- Ротационный таблеточный пресс производит параллельное прессование большого количества таблеток на вращающейся револьверной головке — от примерно 5 000 до более 1 000 000 таблеток в час.
- Однопуансовые прессовые машины обходятся дешевле при первоначальной покупке (типичный диапазон цен FOB для оборудования китайского производства составляет от $375 до $5,000), но при крупных объемах производства стоимость одной таблетки на них оказывается выше.
- Решающим фактором является объем производства: при объеме менее ~10 000 таблеток за смену, как правило, целесообразно использовать одноштамповый пресс; при большем объеме следует рассмотреть возможность использования ротационного пресса.
- Самая распространенная ошибка при покупке заключается в том, что размер пресса подбирается исходя из теоретического максимума, а не из реальной производительности вашей линии по грануляции.
Что такое одноударный таблеточный пресс?
Однопуансовый таблеточный пресс — также называемый одностанционным или эксцентриковым прессом — спрессовывает порошок в таблетки с помощью одной матрицы и одного комплекта верхних и нижних пуансонов. В ходе каждого цикла прессования получается ровно одна таблетка. Конструкция пресса отличается простотой механического устройства, достаточно компактна для установки на рабочем столе и удобна в очистке и перенастройке при смене рецептур.
Поскольку за один цикл формуется только одна таблетка, оператор может тщательно контролировать каждый параметр: глубину наполнения, усилие прессования, толщину таблетки и выталкивание. Именно благодаря такой возможности контроля специалисты по разработке рецептур и руководители пилотных производств по-прежнему выбирают этот тип пресса, даже если бюджет позволяет приобрести более дорогостоящее оборудование.
Как работает цикл сжатия с одним ударом
Цикл состоит из четырёх повторяющихся этапов. Во-первых, заполнение: нижний пуансон опускается, образуя углубление, а подающий башмак поворачивается, заполняя его гранулятом. Во-вторых, учет: нижний пуансон поднимается на заданную глубину, а подающий башмак счищает излишки порошка — именно это положение определяет вес таблетки.
В-третьих, сжатие: подающий туалет отводится, а верхний пуансон опускается в матрицу, прижимая порошок к неподвижному нижнему пуансону с заданным усилием. В-четвертых, выброс: верхний пуансон отходит, а нижний поднимается, выталкивая готовую таблетку на один уровень со столом матрицы, откуда следующий ход подающего башмака выталкивает её в зону сбора.
Краткий обзор технических характеристик однопуансового таблеточного пресса
Specifications vary by model class. The output, tablet diameter and compression-force figures below are manufacturers’ rated mechanical specifications for Chinese-made entry-level equipment; the price column is a market transaction band we track across supplier quotes, not a Grand Machinery quotation:
| Класс машины | Производительность (таблеток/ч) | Максимальный диаметр таблетки | Максимальное усилие сжатия | Typical FOB price* |
|---|---|---|---|---|
| Руководство (класс TDP-0 / TDP-1.5) | 800–2,400 | ~12 мм | ~15 кН | $375–$900 |
| Полуавтоматический (класс TDP-5) | 3,000–4,500 | ~20 мм | ~50 кН | $1,200–$2,500 |
| Тяжелые электровоз (класс TDP-6) | 3,000–4,500 | 20–25 мм | 50–60 кН | $2 000–$5 000 |
* Price band reflects market transaction ranges we track across Chinese supplier quotes and trade listings; it varies with configuration, tooling and order volume and is not a Grand Machinery quotation.
В этой таблице следует обратить внимание на три момента. Максимальное усилие прессования составляет около 60 кН — этого достаточно для большинства рецептур пищевых добавок и кондитерских изделий, но меньше диапазона 100–400 кН, необходимого для производства шипучих таблеток и таблеток большого формата. Максимальный диаметр таблетки ограничен значением около 25 мм. А производительность, независимо от модели, никогда не превышает предела в одну таблетку за цикл.
Что такое ротационный таблеточный пресс?
A ротационный таблеточный пресс заменяет одиночную станцию вращающейся револьверной головкой, на которой установлены несколько комплектов штампов и матриц — от 8 станций на лабораторных машинах до более чем 100 на производственных прессах. По мере вращения револьверной головки каждая станция проходит этапы заполнения, прессования и выталкивания в непрерывном цикле, благодаря чему десятки таблеток формуются параллельно.
Вычисления просты и их стоит запомнить: количество таблеток в час = количество станций × число оборотов в минуту × 60. On a 35-station press we recently commissioned for a supplement contract manufacturer, running at 40 RPM, that works out to about 84,000 tablets per hour. Rotary presses also compress from both punches at once through pre-compression and main compression rollers, which produces more symmetric density than the upper-punch-only stroke of a single station press. For a full breakdown of rotary platforms and tooling, see our guide to rotary tablet press platforms.
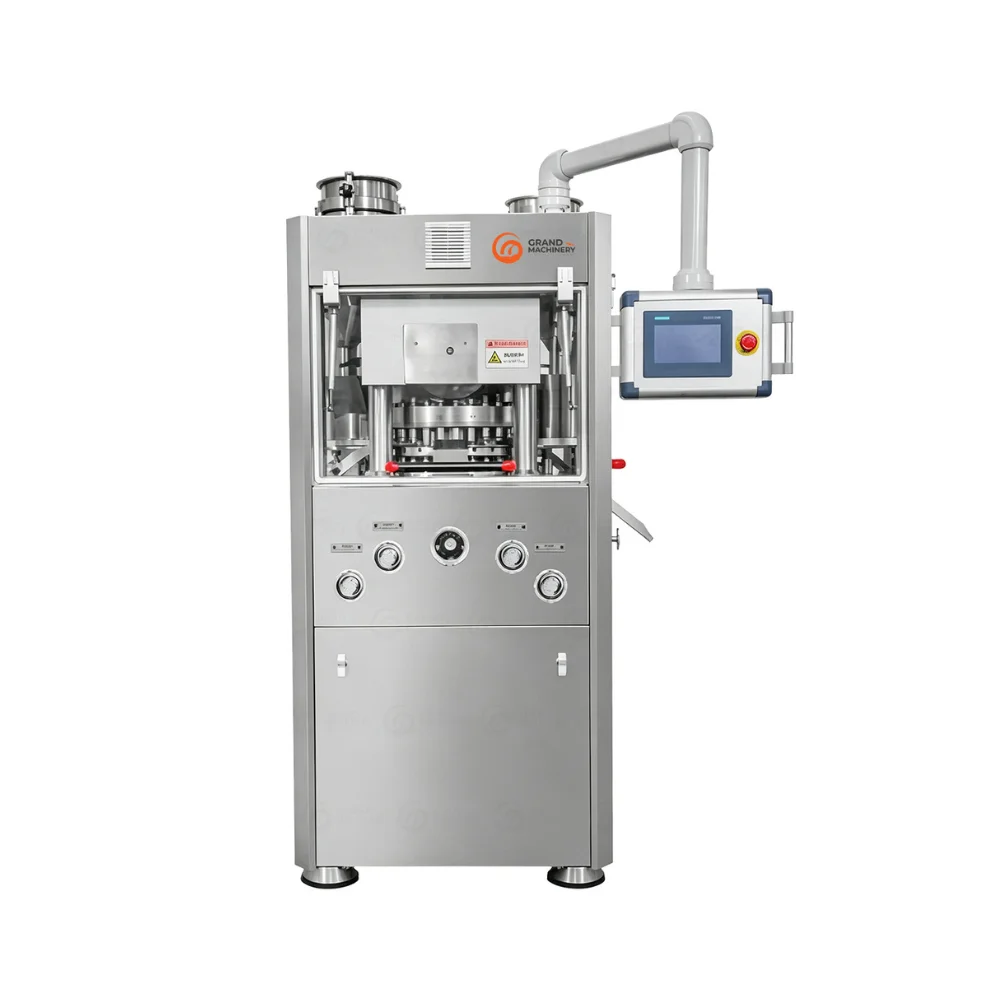
Одноударный и ротационный таблеточный пресс: сравнительный анализ
| Особенность | Таблеточный пресс с одним ударником | Ротационный таблеточный пресс |
|---|---|---|
| Принцип работы | Один штамп, одна таблетка за цикл | Многопозиционная револьверная головка, параллельное сжатие |
| Вывод | 1 200–6 000 таблеток/ч | 5 000–1 000 000+ таблеток/ч |
| Сжатие | Только верхний удар (или двунаправленный на более новых моделях) | Оба удара — с помощью прижимных роликов |
| Однородность веса/твердости | Хорошо ведет себя в умелых руках; на высокой скорости сносит в сторону | Высокая стабильность, управление по замкнутому циклу |
| Сила сжатия | До ~60 кН | 60–100 кН — стандартная версия; до 400 кН — специальная версия |
| Переключение | Минуты; один комплект инструментов | Более длительный срок; планирование башни и инструментального оснащения |
| Автоматизация | От ручного режима к полуавтоматическому | ПЛК/ЧОП, принудительная подача, автоматический контроль веса |
| Площадь занимаемой территории | Настольный | Специально отведенная площадь |
| Первоначальные инвестиции | $375–$5 000 (типичная цена FOB в Китае) | $6 000–$200 000+ |
| Стоимость одной таблетки при оптовых закупках | Высокий | Низкий |
| Идеально подходит для | НИОКР, испытания, небольшие партии специальной продукции | От пилотного проекта к полномасштабному коммерческому производству |
Объем производства и производственные мощности
Разрыв в производительности — это не проблема настройки, а структурная проблема. Один штамповочный пресс выполняет один полный цикл за один ход, и даже при высокой скорости 60–100 циклов в минуту его максимальная производительность составляет около 6 000 таблеток в час. Ротационный пресс увеличивает производительность пропорционально количеству рабочих позиций: удвойте количество позиций — и вы удвоите производительность при той же скорости вращения револьвера.
Практический порог составляет около 10 000 таблеток за смену. Если объем производства ниже этого порога, одной штамповочной прессовой машины вполне хватит, и у вас останется время в запасе. Если же объем превышает этот порог, вам придется либо запускать машину на целый день без запаса на брак и очистку, либо ввести вторую смену, чтобы компенсировать тот объем производства, который небольшой ротационный станок обеспечил бы вам без дополнительных затрат.
Однородность таблетки и симметрия прессования
В классическом однопуансовом прессе во время прессования движется только верхний пуансон, поэтому усилие действует сверху, в то время как слой порошка упирается в неподвижное основание. Такой асимметричный ход приводит к неравномерному уплотнению таблетки — верхняя поверхность получается более плотной, чем нижняя, — из-за чего таблетки, изготовленные на однопуансовых прессах, при производстве сложных смесей немного более подвержены образованию капсул и слоистости.
Ротационные прессы сжимают заготовку одновременно с обоих концов, а более длительное время удержания под давлением, обеспечиваемое роликовым приводом, дает воздуху больше возможностей выйти из матрицы. В сочетании с системой контроля усилия и автоматической регулировкой веса на современных станках именно это позволяет ротационным производственным линиям удерживать отклонения веса в пределах 1%, в то время как на автономном одноштамповом прессе вес заготовки может изменяться, если оператор отвлекается.
Первоначальная стоимость и стоимость одной таблетки
Одноштамповый пресс неизменно выигрывает в сравнении по заказам на поставку: $375–$5 000 против $6 000–$200 000+ у ротационного пресса. Однако при увеличении объемов расчет стоимости одной таблетки меняется на противоположный. Как только объем производства превышает несколько сотен тысяч таблеток в месяц, преимущество ротационного пресса в производительности окупает его более высокую стоимость — меньшее количество рабочих часов, меньшие трудозатраты на одну таблетку и меньшее потребление энергии на единицу продукции.
Правильный подход: использование одного штамповочного пресса — это самый экономичный способ изготовить ваш во-первых 10 000 хороших планшетов и дорогой способ сделать свой во-первых 10 миллионов. Если вы уже знаете объемы своей коммерческой деятельности, закупайте ресурсы исходя из того объема, который вы действительно будете использовать, а не исходя из имеющегося на сегодняшний день бюджета.
Какой таблеточный пресс подходит для вашего объема производства?
Map your demand to the table below before you shortlist suppliers. Convert annual volume into tablets per shift, then add the 15–25% headroom we typically build in for changeovers, cleaning, rejects and future growth on the projects we have quoted — sizing without headroom is the single most common cause of late-stage capacity crises. At the top of the range, roughly above 300,000 tablets per hour, standard rotaries give way to dedicated высокоскоростной таблеточный пресс платформы, разработанные для непрерывного производства больших объемов продукции.
| Объем производства | Рекомендуемый класс машины | Типовая конфигурация |
|---|---|---|
| Менее 10 000 таблеток за смену | Одноштамповый пресс | Электрические модели классов TDP-5/TDP-6 |
| 10 000–40 000 таблеток за смену | Небольшой ротационный (8–19 станций) | Входной роторный, 5 000–40 000 т/ч |
| 40 000–120 000 таблеток за смену | Стандартный ротационный (20–35 станций) | Производство по стандартам GMP среднего масштаба |
| Свыше 120 000 таблеток за смену | Крупногабаритные или высокоскоростные ротационные (36 и более позиций) | 100 000–1 000 000+ т/ч |
Выберите одноударный таблеточный пресс, если…
- Вы проводите валидацию рецептуры и предполагаете, что она будет меняться еженедельно.
- Ваши партии небольшие, относятся к категории специальных или изготавливаются из дорогостоящих активных фармацевтических ингредиентов, при производстве которых отходы обходятся дорого.
- Вам нужна мобильность настольного оборудования, минимальное время на обучение и возможность смены инструментов за считанные минуты.
- В ассортименте вашей продукции представлены конфеты в виде таблеток, мятные конфеты, а также конфеты нестандартной формы, выпускаемые небольшими партиями.
- Капитальный бюджет ограничен, а объем производства действительно составляет менее ~10 000 таблеток за смену.
Выберите ротационный таблеточный пресс, если…
- Ваши таблетки обеспечивают коммерческому продукту предсказуемый и стабильный спрос.
- Требуется стабильный вес и твердость при минимальном вмешательстве оператора.
- Ваша рецептура требует предварительного прессования, принудительной подачи или высокого усилие прессования.
- Вы планируете интегрировать системы пылеудаления, детектирования металла или нанесения покрытий на последующих этапах технологической линии.
- Вероятно, что в течение 12–24 месяцев объемы производства будут увеличены, а повторная закупка впоследствии обойдется дороже.
Путь к расширению производства: от одиночного штампа к ротационному прессованию
Большинство проектов по созданию планшетов, по-видимому, по-прежнему должны начало на одном прессе, даже если конечной целью является ротационное формование. Экономическая эффективность разработки рецептур говорит в пользу этого подхода: на каждое испытание уходит всего несколько граммов порошка вместо килограммов, замена инструмента занимает считанные минуты, а проблемы со спрессовываемостью можно устранить до того, как будет утверждена конфигурация револьверной головки.
Масштабирование — это перенос параметров, а не повтор. Наш Руководство по эксплуатации ротационного таблеточного пресса подробно описывает процесс выбора башен; краткое изложение изменений приведено ниже.
Что меняется при переходе на ротационную печатную машину
- Кормление: однобарабанный питатель с самотечным питанием превращается в питатель с принудительной подачей (лопастной или шнековый) — от этого зависит скорость заполнения матрицы.
- Профиль сжатия: перед основным сжатием проводится этап предварительного сжатия (обычно 1–5 кН), который позволяет удалить захваченный воздух и уменьшить слоистость.
- Время выдержки: прессование с помощью вальцов происходит быстрее в расчете на одну таблетку, поэтому смеси с низкой стабильностью, которые ранее выдерживали прессование одним ударом, могут начать рассыпаться — для решения этой проблемы существуют револьверные головки с удлиненным временем пребывания.
- Логика управления: глубина заполнения, скорость вращения револьверной головки и усилие основного пресса необходимо повторно проверить; значения, полученные при использовании одного пуансона, являются отправными точками, а не заданными значениями.
- Документация: Протоколы IQ/OQ/PQ, циклы FAT и контроль в процессе производства переходят из разряда необязательных мер в разряд обязательных для производства в соответствии с GMP.
Когда одноударный таблеточный пресс является оптимальным производственным оборудованием
Вот о чём умалчивают в большинстве сравнительных статей: для определённых видов продукции одноматричный пресс — это не промежуточный этап, а именно то производственное оборудование, которое требуется. Производители кондитерских изделий и нутрицевтиков ежедневно используют одноштамповые прессы в промышленном масштабе для производства молочных таблеток, мятных конфет, леденцов и шипучих продуктов, где тиражи небольшие, формы часто меняются, а рецептуры варьируются в зависимости от сезона.
Та же логика применима и к дорогостоящим активным ингредиентам. Если ваша активная фармацевтическая субстанция (API) стоит сотни долларов за килограмм, то небольшой объем загрузки одиночного штамповочного пресса — граммы за цикл вместо килограммов в бункере — делает производство небольших коммерческих партий экономически целесообразным. Специализированному производителю, выпускающему 5 000 таблеток премиум-класса в час, не нужен 35-позиционный револьверный пресс, работающий с коэффициентом загрузки 5%. Подбирайте оборудование с учетом экономической эффективности продукта, а не престижа платформы.
Сопоставление типичных дефектов планшетов с соответствующим типом пресса
Дефекты носят диагностический характер. Когда таблетки систематически получаются бракованными, характер дефекта зачастую указывает не на рецептуру, а на несоответствие между продуктом и типом пресса, на котором он изготавливается. Воспользуйтесь этой таблицей, прежде чем винить рецептуру — или заказывать лишнее оборудование.
| Характер дефекта | Вероятная причина, связанная с прессой | Ответ со стороны машины |
|---|---|---|
| Изменение веса увеличивается с ростом скорости линии | Заполнение на одной станции не успевает за темпами производства | Перейти на небольшую ротационную машину с принудительной подачей |
| Нанесение покрытия и ламинирование на твёрдых смесях | Однонаправленное ходовое движение удерживает воздух | Ротационный с камерой предварительного сжатия |
| Изменение показателей жесткости в течение длительного периода | Отсутствует управление усилием по замкнутому циклу | Ротационный механизм с контролем усилия + автоматическое регулирование веса |
| По показателям качества всё в порядке, но объем производства значительно ниже плана | Максимальная доза — одна таблетка на цикл | Прими это или перейди на более высокий класс турели |
Если ваши нынешние таблетки демонстрируют симптомы, описанные в левом столбце, при коммерческих темпах производства, это означает, что рынок сигнализирует вам: ограничивающим фактором является именно класс прессования, а не рецептура. Наш промышленный таблеточный пресс Этот диапазон охватывает классы среднего уровня, в которых происходит большинство таких переходов.
Чего не показывают сравнительные таблицы: совокупная стоимость владения
Цена по прейскуранту — это наименьшая статья расходов в десятилетнем цикле эксплуатации пресса. На первом месте стоят инструменты: пуансоны относятся к расходным материалам, а пресс, построенный на базе стандартных B-инструмент или D-инструмент принимает сменные пуансоны от любого поставщика, соответствующего требованиям, в то время как проприетарные форматы привязывают вас к одному поставщику, что обходится в 3–5 раз дороже за весь срок службы. Если стандарты и оборудование не совпадают, ориентируйтесь на стандарт, а не на оборудование.
Кроме того, есть документация. Регулирующие органы оценивают квалификацию оборудования — проектную, монтажную, эксплуатационную и эксплуатационно-техническую — а не только само оборудование; требования к готовым фармацевтическим препаратам в 21 CFR, часть 211 Чётко сформулируйте это ожидание. Покупка печатной машины без документации по IQ/OQ/PQ в составе комплектации означает, что позже придётся платить консультанту за её восстановление. Если добавить к сравнению доступность запасных частей, варианты испытаний при приёмке (FAT) и удалённую поддержку, то “более дешёвое” предложение зачастую оказывается не таким уж и дешёвым.
Как компания Grand Machinery может помочь
Мы производим оборудование для таблеточного прессования для заказчиков на любом этапе принятия решения: однопуансовые прессы для лабораторий и специализированного производства, небольшие ротационные прессы для пилотного масштаба — в том числе такие модели, как Ротационный таблеточный пресс ZPT420 — а также промышленные ротационные линии для серийного производства. Сообщите нам целевой объем производства таблеток за смену, рецептуру и размер таблеток — наши инженеры подскажут, какой класс оборудования вам подходит, и как должен выглядеть процесс масштабирования производства.
Отправьте запрос на расчет стоимости с указанием объема производства, и мы предоставим вам рекомендации по выбору оборудования, варианты инструментального оснащения, а также подтверждающую документацию, требуемую на вашем рынке.
Часто задаваемые вопросы
Для чего используется одноударный таблеточный пресс?
Однопуансовый таблеточный пресс используется для разработки рецептур, испытаний на прессоваемость и производства таблеток небольшими партиями. Это стандартное оборудование для научно-исследовательских лабораторий и пилотных установок, а также служит в качестве производственного оборудования для изготовления специальных продуктов, таких как конфетные таблетки, мятные таблетки, молочные таблетки, а также небольших партий, изготовленных из дорогостоящих активных ингредиентов.
Сколько таблеток в час производит однопуансовый таблеточный пресс?
Типичная производительность варьируется от примерно 1 200 таблеток в час для ручных моделей до примерно 6 000 таблеток в час для мощных электрических моделей, поскольку машина формирует ровно одну таблетку за цикл. Для сравнения: производительность ротационных прессов начинается от 5 000 таблеток в час и может превышать 1 000 000 в зависимости от количества станций револьвера и скорости.
В чём заключается разница между однопуансовым таблеточным прессом и ротационным таблеточным прессом?
Однопуансовый пресс использует одну матрицу и один набор пуансонов, производя одну таблетку за цикл посредством прессования верхним пуансоном. Ротационный пресс оснащён несколькими наборами пуансонов, установленными на вращающейся револьверной головке, и прессование таблеток происходит параллельно с помощью обоих пуансонов одновременно. Ротационный пресс обеспечивает гораздо более высокую производительность и более высокую степень однородности; однопуансовый пресс обходится значительно дешевле и позволяет быстрее производить переналадку.
Можно ли использовать одноударный таблеточный пресс для промышленного производства?
Да — но только для определённых видов продукции. При объёме производства примерно до 10 000 таблеток за смену или в случае производства специальных видов продукции, таких как кондитерские таблетки и премиальные пищевые добавки, выпускаемые небольшими партиями, одноматричный пресс вполне подходит в качестве производственного оборудования. При массовых коммерческих объёмах, превышающих этот порог, с точки зрения экономической эффективности производства предпочтительнее использовать ротационный пресс.
Сколько стоит одноударный таблеточный пресс?
Chinese-made single punch presses typically range from $375 to $900 for manual benchtop models, $1,200 to $2,500 for semi-automatic units, and $2,000 to $5,000 for heavier electric models with larger force and diameter capacity. These bands match the machine-class and price table in the ‘Single Punch Tablet Press Specifications at a Glance’ section above, and they reflect market transaction ranges we track across supplier quotes rather than a fixed list price. Instrumented laboratory presses with force-displacement recording sit higher, in the $8,000–$40,000 range.
Может ли одна машина производить таблетки различной формы и размера?
Да. Форма и размер таблетки определяются комплектом штампа и матрицы, поэтому смена инструментария приводит к изменению формы таблетки — она может быть круглой, овальной, капсулообразной, квадратной или с индивидуальным тиснением. На одноштамповом прессе переналадка занимает считанные минуты и требует использования всего одного комплекта инструментария, и именно поэтому этот пресс остается предпочтительным вариантом для частых изменений формы и состава таблеток.