Choisir entre un presse à comprimés à un seul poinçon Et le choix d'une presse rotative est la première décision — et la plus coûteuse — à prendre dans tout projet de fabrication de comprimés. Si vous optez pour une machine trop petite, vous serez confronté à un goulot d'étranglement en moins d'un an. Si vous en choisissez une trop grande, vous paierez pour une capacité que vous n'utiliserez jamais, que ce soit en termes d'espace au sol, de validation ou d'outillage.
Ce guide compare les deux types de presses en termes de rendement, d'uniformité des tablettes, de principes physiques de compression et de coût total de possession. Il vous fournit ensuite des seuils de volume, un tableau de dépannage mettant en correspondance les défauts et les machines, ainsi qu'une feuille de route pour l'augmentation de la production — afin que vous puissiez choisir la machine en fonction de votre volume de production réel, plutôt que des chiffres promotionnels avancés par un fournisseur.
Points clés à retenir
- Une presse à comprimés à un seul poinçon produit un comprimé par cycle, soit généralement entre 1 200 et 6 000 comprimés par heure ; elle constitue l'équipement standard pour la R&D, les essais de formulation et les petits lots spécialisés.
- Une presse à comprimés rotative comprime simultanément de nombreux comprimés sur une tourelle rotative, à un rythme allant d'environ 5 000 à plus d'un million de comprimés par heure.
- Les presses à un seul poinçon sont moins chères à l'achat (fourchette FOB typique comprise entre $375 et $5 000 pour les modèles fabriqués en Chine), mais leur coût par comprimé est plus élevé en cas de production en série.
- Le volume est le facteur déterminant : en dessous d’environ 10 000 comprimés par équipe, une presse à poinçon unique est généralement le choix le plus judicieux ; au-delà, il convient d’envisager une presse rotative.
- L'erreur la plus courante lors de l'achat consiste à choisir une presse dimensionnée en fonction d'un maximum théorique plutôt qu'en fonction du rendement réel de votre ligne de granulation.
Qu'est-ce qu'une presse à comprimés à percussion unique ?
Une presse à comprimés à poinçon unique — également appelée presse à station unique ou presse excentrique — comprime la poudre en comprimés à l’aide d’une matrice et d’un jeu de poinçons supérieurs et inférieurs. Chaque cycle de compression produit exactement un comprimé. Sa conception est simple sur le plan mécanique, suffisamment compacte pour être installée sur une paillasse, et facile à nettoyer et à adapter d’une formulation à l’autre.
Comme un seul comprimé est fabriqué à la fois, l'opérateur peut surveiller de près chaque paramètre : profondeur de remplissage, force de compression, épaisseur du comprimé et éjection. C'est grâce à cette visibilité que les chercheurs en formulation et les responsables d'usines pilotes continuent de privilégier ce type de presse, même lorsque les budgets leur permettraient d'opter pour des modèles plus performants.
Fonctionnement du cycle de compression à coup unique
Ce cycle comporte quatre étapes qui se répètent. Tout d'abord, remplissage: le poinçon inférieur s'abaisse pour former une cavité, puis le sabot d'alimentation pivote pour la remplir de granulés. Ensuite, comptage: le poinçon inférieur remonte jusqu'à une profondeur prédéfinie, et le sabot d'alimentation racle l'excédent de poudre — cette position détermine le poids du comprimé.
Troisièmement, compression: le poussoir de charge se rétracte, et le poinçon supérieur descend dans la matrice, comprimant la poudre contre le poinçon inférieur fixe avec une force prédéfinie. Quatrièmement, éjection: le poinçon supérieur se retire et le poinçon inférieur remonte, poussant le comprimé fini jusqu'au niveau de la table de matriçage, où le prochain mouvement du sabot d'alimentation le pousse vers le bac de collecte.
Aperçu des caractéristiques techniques de la presse à comprimés à un seul poinçon
Specifications vary by model class. The output, tablet diameter and compression-force figures below are manufacturers’ rated mechanical specifications for Chinese-made entry-level equipment; the price column is a market transaction band we track across supplier quotes, not a Grand Machinery quotation:
| Classe de machine | Débit (comprimés/h) | Diamètre maximal du comprimé | Force de compression maximale | Typical FOB price* |
|---|---|---|---|---|
| Manuel (classe TDP-0 / TDP-1,5) | 800–2,400 | environ 12 mm | environ 15 kN | $375–$900 |
| Semi-automatique (classe TDP-5) | 3,000–4,500 | environ 20 mm | environ 50 kN | $1 200 – $2 500 |
| Équipements électriques lourds (classe TDP-6) | 3,000–4,500 | 20 à 25 mm | 50 à 60 kN | $2 000 – $5 000 |
* Price band reflects market transaction ranges we track across Chinese supplier quotes and trade listings; it varies with configuration, tooling and order volume and is not a Grand Machinery quotation.
Trois points à retenir dans ce tableau. La force de compression plafonne à environ 60 kN — ce qui est suffisant pour la plupart des formulations de compléments alimentaires et de confiseries, mais inférieur à la plage de 100 à 400 kN requise par les comprimés effervescents et de grand format. Le diamètre maximal des comprimés est plafonné à environ 25 mm. Enfin, quel que soit le modèle, le rendement ne dépasse jamais la limite d'un comprimé par cycle.
Qu'est-ce qu'une presse à comprimés rotative ?
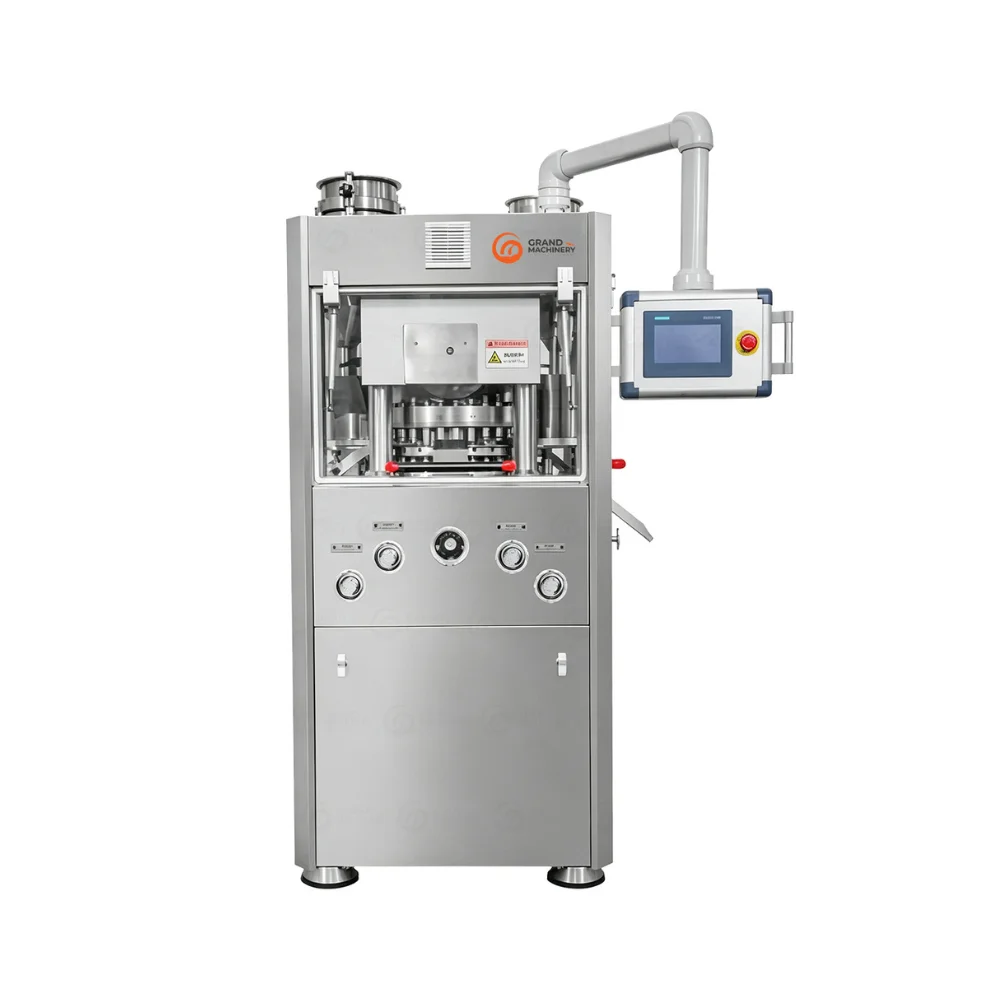
A presse à comprimés rotative remplace la station unique par une tourelle rotative équipée de plusieurs jeux de poinçons et de matrices — allant de 8 stations sur les machines de laboratoire à plus de 100 sur les presses de production. À mesure que la tourelle tourne, chaque station passe par les étapes de remplissage, de compression et d'éjection dans un cycle continu, ce qui permet de former des dizaines de comprimés en parallèle.
Le calcul de la sortie est simple et mérite d'être mémorisé : comprimés par heure = nombre de postes × tr/min × 60. On a 35-station press we recently commissioned for a supplement contract manufacturer, running at 40 RPM, that works out to about 84,000 tablets per hour. Rotary presses also compress from both punches at once through pre-compression and main compression rollers, which produces more symmetric density than the upper-punch-only stroke of a single station press. For a full breakdown of rotary platforms and tooling, see our guide to rotary tablet press platforms.
Presse à comprimés à coup unique vs presse à comprimés rotative : comparaison côte à côte
| Fonctionnalité | Presse à comprimés à un seul poinçon | Presse à comprimés rotative |
|---|---|---|
| Principe de fonctionnement | Une matrice, une plaquette par cycle | Tourelle à plusieurs stations, compression parallèle |
| Résultat | 1 200 à 6 000 comprimés/h | 5 000 à 1 000 000+ comprimés/h |
| Compression | Poinçonnage par le haut uniquement (ou bidirectionnel sur les modèles plus récents) | Les deux poinçons, par le biais de rouleaux de compression |
| Uniformité du poids et de la dureté | En bon état si on en prend soin ; dérive rapidement | Contrôle en boucle fermée à haute cohérence |
| Force de compression | Jusqu'à environ 60 kN | 60 à 100 kN (modèle standard) ; jusqu'à 400 kN (modèle spécial) |
| Changement | Minutes ; un jeu d'outillage | À plus long terme : planification des tourelles et de l’outillage |
| Automatisation | Du mode manuel au mode semi-automatique | Automate programmable / IHM, alimentation forcée, contrôle automatique du poids |
| Empreinte écologique | De table | Surface dédiée |
| Investissement initial | $375–$5 000 (prix FOB Chine type) | $6 000 – $200 000+ |
| Coût unitaire par comprimé en cas de commande en gros | Élevé | Faible |
| Idéal pour | R&D, essais, petits lots spécialisés | De la phase pilote à la production commerciale à grande échelle |
Production et capacité de production
L'écart de production n'est pas un problème de réglage, mais un problème structurel. Une presse à pilules unique effectue un cycle complet par course, et même à un rythme soutenu de 60 à 100 cycles par minute, sa production maximale avoisine les 6 000 comprimés par heure. Une presse rotative multiplie le rendement par le nombre de ses stations : en doublant le nombre de stations, on double le débit à vitesse de tourelle constante.
Le seuil de rentabilité se situe aux alentours de 10 000 plaquettes par équipe. En dessous de ce seuil, une seule presse à poinçonner suffit largement à couvrir votre volume de production, tout en vous laissant du temps libre. Au-delà, soit vous ferez tourner la machine toute la journée sans aucune marge pour les rebuts et le nettoyage, soit vous devrez ajouter une deuxième équipe pour compenser le manque de capacité qu’une petite machine rotative vous apporterait d’emblée.
Uniformité des comprimés et symétrie de compression
Dans une presse à poinçon unique classique, seul le poinçon supérieur se déplace pendant la compression ; la force s'exerce donc par le haut, tandis que le lit de poudre repose contre une base fixe. Cette course asymétrique entraîne une compression inégale du comprimé — la face supérieure est plus dense que la face inférieure —, ce qui explique pourquoi les comprimés fabriqués à l'aide d'une presse à poinçon unique sont légèrement plus sujets à la formation de calotte et à la stratification lorsque les mélanges sont difficiles à comprimer.
Les presses rotatives exercent une compression simultanée aux deux extrémités, et leur temps de maintien plus long, assuré par des rouleaux, permet à l’air de s’échapper plus facilement de la matrice. Associé au suivi de la force et au contrôle automatique du poids sur les machines modernes, c’est pourquoi les cycles de production rotatifs maintiennent les variations de poids à environ 1%, tandis qu’une presse à poinçon unique sans surveillance présente des écarts dès que l’attention de l’opérateur se détourne.
Coût initial vs coût par comprimé
Une presse à poinçon unique l'emporte systématiquement dans la comparaison des bons de commande : $375–$5 000 contre $6 000–$200 000+ pour la presse rotative. Mais le calcul par comprimé s'inverse lorsque le volume augmente. Dès que l’on dépasse quelques centaines de milliers de comprimés par mois, l’avantage de la presse rotative en termes de débit justifie son prix plus élevé : moins d’heures de fonctionnement, moins de main-d’œuvre par comprimé et une consommation d’énergie par unité plus faible.
La bonne façon de présenter les choses : une presse à estamper est le moyen le moins cher de fabriquer votre d'abord 10 000 bonnes tablettes, et une façon coûteuse de faire votre d'abord 10 millions. Si vous connaissez déjà vos volumes de vente, achetez en fonction des volumes que vous allez réellement écouler, et non en fonction du budget dont vous disposez aujourd’hui.
Quelle presse à comprimés correspond à votre volume de production ?
Map your demand to the table below before you shortlist suppliers. Convert annual volume into tablets per shift, then add the 15–25% headroom we typically build in for changeovers, cleaning, rejects and future growth on the projects we have quoted — sizing without headroom is the single most common cause of late-stage capacity crises. At the top of the range, roughly above 300,000 tablets per hour, standard rotaries give way to dedicated presse à comprimés à grande vitesse des plateformes conçues pour une production continue à haut débit.
| Volume de production | Catégorie de machine recommandée | Configuration type |
|---|---|---|
| Moins de 10 000 comprimés par équipe | Presse à poinçon unique | Classe électrique TDP-5/TDP-6 |
| 10 000 à 40 000 comprimés par équipe | Petite machine rotative (8 à 19 stations) | Rotor d'alimentation, 5 000 à 40 000 t/h |
| 40 000 à 120 000 comprimés par équipe | Rotatif standard (20 à 35 stations) | Production GMP à moyenne échelle |
| Plus de 120 000 comprimés par équipe | Rotatives de grande taille ou à grande vitesse (36 stations et plus) | 100 000 – 1 000 000+ t/h |
Optez pour une presse à comprimés à un seul poinçon si…
- Vous êtes en train de valider une formulation et vous vous attendez à ce que la recette change chaque semaine.
- Vos lots sont de petite taille, spécialisés ou fabriqués à partir de principes actifs coûteux, pour lesquels le gaspillage représente un coût élevé.
- Vous avez besoin d'une solution portable, d'une formation minimale et d'un changement d'outillage en quelques minutes.
- Votre gamme de produits comprend des pastilles de bonbon, des pastilles à la menthe ou des formes personnalisées, fabriquées en petites séries.
- Le budget d'investissement est limité et le volume est bel et bien inférieur à environ 10 000 comprimés par équipe.
Optez pour une presse à comprimés rotative si…
- Vos comprimés alimentent un produit commercial dont la demande est prévisible et constante.
- Vous avez besoin d'une uniformité du poids et de la dureté, avec une intervention minimale de l'opérateur.
- Votre formulation nécessite une pré-compression, une alimentation forcée ou une force de compression élevée.
- Vous prévoyez d'intégrer en aval un système de dépoussiérage, de détection de métaux ou de revêtement.
- Une extension de l'activité est probable d'ici 12 à 24 mois, et un rachat ultérieur reviendrait plus cher.
Le parcours de montée en puissance : du poinçon simple au poinçon rotatif
La plupart des projets liés aux tablettes devraient tout de même début sur une seule presse à estamper, même lorsque la production en série se fera sur une presse rotative. Les avantages économiques du développement de formulations plaident en sa faveur : on utilise quelques grammes de poudre par essai au lieu de plusieurs kilogrammes, on change d'outillage en quelques minutes et on peaufine la compressibilité avant de s'engager sur une configuration à tourelle.
La mise à l'échelle est un transfert de paramètres, et non une reproduction. Notre Guide sur les presses à comprimés rotatives explique en détail comment choisir ses tourelles ; vous trouverez ci-dessous un résumé des changements apportés.
Quels sont les changements lorsque l'on passe à une presse rotative ?
- Alimentation: un chargeur à gravité à un seul sabot se transforme en chargeur forcé (à palettes ou à vis sans fin) — le remplissage rapide des matrices en dépend.
- Profil de compression: une phase de précompression (généralement de 1 à 5 kN) précède la compression principale, ce qui permet d'évacuer l'air emprisonné et de réduire la stratification.
- Temps de séjour: la compression par rouleaux est plus rapide par comprimé ; ainsi, les mélanges marginaux qui résistaient lors du poinçonnage simple peuvent commencer à se tasser — c'est pourquoi il existe des tourelles à temps de séjour prolongé.
- Logique de commande: la profondeur de remplissage, la vitesse de la tourelle et la force principale doivent être revalidé ; les valeurs issues du poinçon unique constituent des points de départ, et non des valeurs de consigne.
- Documentation: Les protocoles IQ/OQ/PQ, les essais FAT et les contrôles en cours de fabrication passent du statut d'éléments facultatifs à celui d'éléments obligatoires dans le cadre d'une production conforme aux BPF.
Quand une presse à comprimés à un seul poinçon est la machine de production idéale
Voici ce que la plupart des articles comparatifs omettent de mentionner : pour certains produits, une presse à poinçon unique n’est pas une solution intermédiaire, mais bien la machine de production idéale. Les fabricants de confiseries et de nutraceutiques utilisent quotidiennement des presses à poinçon unique à des fins commerciales pour produire des comprimés au lait, des pastilles à la menthe, des bonbons et des produits effervescents, pour lesquels les séries sont courtes, les formes changent souvent et les recettes varient au fil des saisons.
La même logique s’applique aux principes actifs de grande valeur. Si votre API coûte plusieurs centaines de dollars le kilogramme, le faible volume de retenue d’une presse à poinçon unique — des grammes par cycle au lieu de kilogrammes dans une trémie — rend les petits lots commerciaux abordables. Un fabricant spécialisé produisant 5 000 comprimés haut de gamme par heure n’a pas besoin d’une tour à 35 stations tournant au ralenti avec un taux d’utilisation de 5%. Adaptez la machine à la rentabilité du produit, et non au prestige de la plateforme.
Associer les défauts courants des comprimés au type de presse approprié
Les défauts sont révélateurs. Lorsque les comprimés présentent systématiquement des défauts, le mode de défaillance n'indique souvent pas un problème lié à la formulation, mais plutôt une inadéquation entre le produit et la gamme de presses utilisée pour sa fabrication. Consultez ce tableau avant de rejeter la faute sur la recette — ou de commander à nouveau des outillages dont vous n'avez pas besoin.
| Type de défaut | Cause probablement liée à la presse | Réponse côté machine |
|---|---|---|
| La variation de poids augmente avec la vitesse de la chaîne | Le remplissage sur une seule station ne suffit pas à suivre le rythme | Passer à une petite machine rotative équipée d'un dispositif d'alimentation forcé |
| Capuchonnage et laminage sur des mélanges durs | La course unidirectionnelle retient l'air | Rotatif avec étage de précompression |
| Variations de dureté sur une longue période | Pas de contrôle de force en boucle fermée | Rotatif avec surveillance de la force + contrôle automatique du poids |
| La dureté est satisfaisante, mais la production est bien inférieure aux prévisions | Limite maximale d'un comprimé par cycle | Accepte-le, ou passe à la classe de tourelle supérieure |
Si vos comprimés actuels présentent les symptômes décrits dans la colonne de gauche à un rythme commercial, cela signifie que c'est le marché qui vous indique que la classe de pressage — et non la formule — constitue le goulot d'étranglement. Notre presse à comprimés industrielle Cette fourchette couvre les classes de taille moyenne, où se situent la plupart de ces transitions.
Ce que les tableaux comparatifs ne montrent pas : le coût total de possession
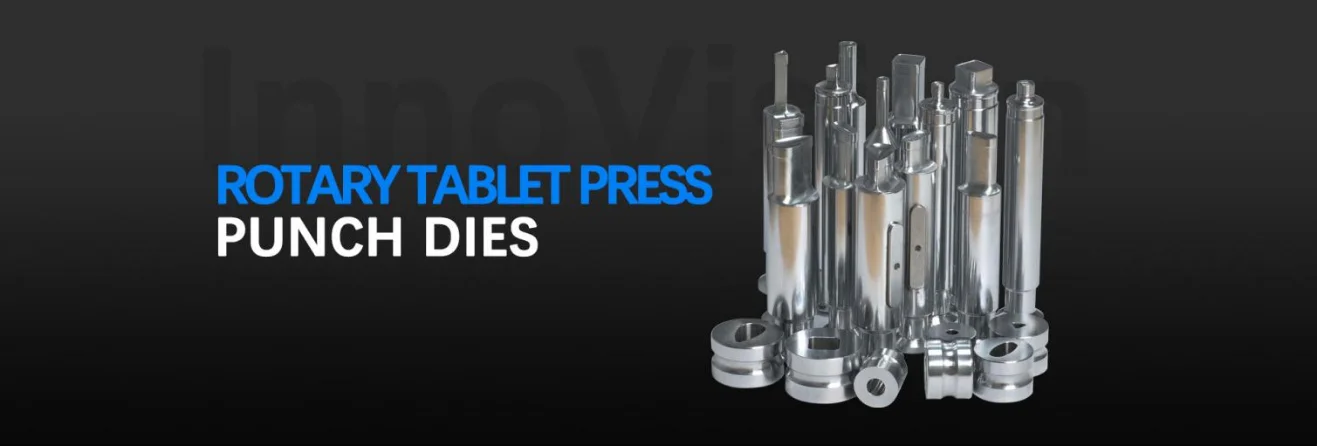
Le prix affiché correspond à la part la plus faible du coût total d'une presse sur dix ans. L'outillage vient en premier lieu : les poinçons sont des consommables, et une presse construite à partir de composants standard Outillage B ou outillage D accepte les poinçons de rechange provenant de n'importe quel fournisseur conforme, tandis que les formats propriétaires vous obligent à vous en tenir à un seul fournisseur, pour un coût sur toute la durée de vie 3 à 5 fois plus élevé. Précisez la norme, et non la machine, lorsque les deux divergent.
Vient ensuite la documentation. Les autorités de réglementation évaluent la qualification des équipements — à savoir la qualification de la conception, de l’installation, de l’exploitation et des performances — et pas seulement le matériel ; les exigences relatives aux produits pharmaceutiques finis dans 21 CFR, partie 211 Précisez clairement cette attente. Acheter une presse sans documentation IQ/OQ/PQ incluse dans le périmètre de vente revient à payer un consultant pour la reconstituer par la suite. Si l’on ajoute à la comparaison la disponibilité des pièces de rechange, les options d’essai FAT et l’assistance à distance, le devis “ le moins cher ” ne l’est souvent pas tant que ça.
Comment Grand Machinery peut vous aider
Nous fabriquons des machines à comprimer destinées aux acheteurs à toutes les étapes de ce processus de décision : des presses à poinçon unique pour les laboratoires et la production spécialisée, ainsi que des petites presses rotatives pour l'échelle pilote — notamment des modèles tels que le Presse à comprimés rotative ZPT420 — ainsi que des lignes rotatives industrielles destinées à la production commerciale. Indiquez-nous le nombre de comprimés que vous souhaitez produire par équipe, votre formulation et la taille de vos comprimés : nos ingénieurs vous indiqueront quelle catégorie correspond le mieux à vos besoins et vous présenteront le plan de mise à l'échelle à suivre.
Demandez un devis en précisant votre volume de production ; nous vous proposerons une machine adaptée, différentes options d'outillage ainsi que la documentation de validation requise par votre marché.
FAQ
À quoi sert une presse à comprimés à un seul poinçon ?
Une presse à comprimés à un seul poinçon est utilisée pour le développement de formulations, les essais de compressibilité et la production de petits lots de comprimés. Il s'agit de la machine standard dans les laboratoires de R&D et les usines pilotes ; elle sert également de machine de production pour des produits spécialisés tels que les comprimés de bonbons, les pastilles à la menthe, les comprimés au lait et les petites séries à base de principes actifs coûteux.
Combien de comprimés par heure une presse à comprimés à poinçon unique produit-elle ?
Le rendement typique varie d'environ 1 200 comprimés par heure pour les modèles manuels à environ 6 000 comprimés par heure pour les modèles électriques à haut rendement, car la machine forme exactement un comprimé par cycle. En comparaison, les presses rotatives ont un rendement de départ d’environ 5 000 comprimés par heure et peuvent dépasser le million, en fonction du nombre de postes de la tourelle et de la vitesse.
Quelle est la différence entre une presse à comprimés à poinçon unique et une presse à comprimés rotative ?
Une presse à poinçon unique utilise une matrice et un jeu de poinçons, produisant un comprimé par cycle grâce à la compression exercée par le poinçon supérieur. Une presse rotative est équipée de plusieurs jeux de poinçons montés sur une tourelle rotative, ce qui permet de comprimer simultanément plusieurs comprimés à l'aide des deux poinçons. La presse rotative offre un rendement bien supérieur et une uniformité plus rigoureuse ; la presse à poinçon unique est nettement moins coûteuse et permet des changements de matrice plus rapides.
Une presse à comprimés à un seul poinçon peut-elle être utilisée pour la production commerciale ?
Oui, mais uniquement pour les bons produits. En dessous d’environ 10 000 comprimés par équipe, ou pour des articles spécialisés tels que les comprimés de confiserie et les compléments alimentaires haut de gamme produits en petites séries, une presse à poinçon unique constitue une solution de production tout à fait valable. Pour les volumes commerciaux courants supérieurs à ce seuil, la rentabilité de la production privilégie une presse rotative.
Combien coûte une presse à comprimés à un seul poinçon ?
Chinese-made single punch presses typically range from $375 to $900 for manual benchtop models, $1,200 to $2,500 for semi-automatic units, and $2,000 to $5,000 for heavier electric models with larger force and diameter capacity. These bands match the machine-class and price table in the ‘Single Punch Tablet Press Specifications at a Glance’ section above, and they reflect market transaction ranges we track across supplier quotes rather than a fixed list price. Instrumented laboratory presses with force-displacement recording sit higher, in the $8,000–$40,000 range.
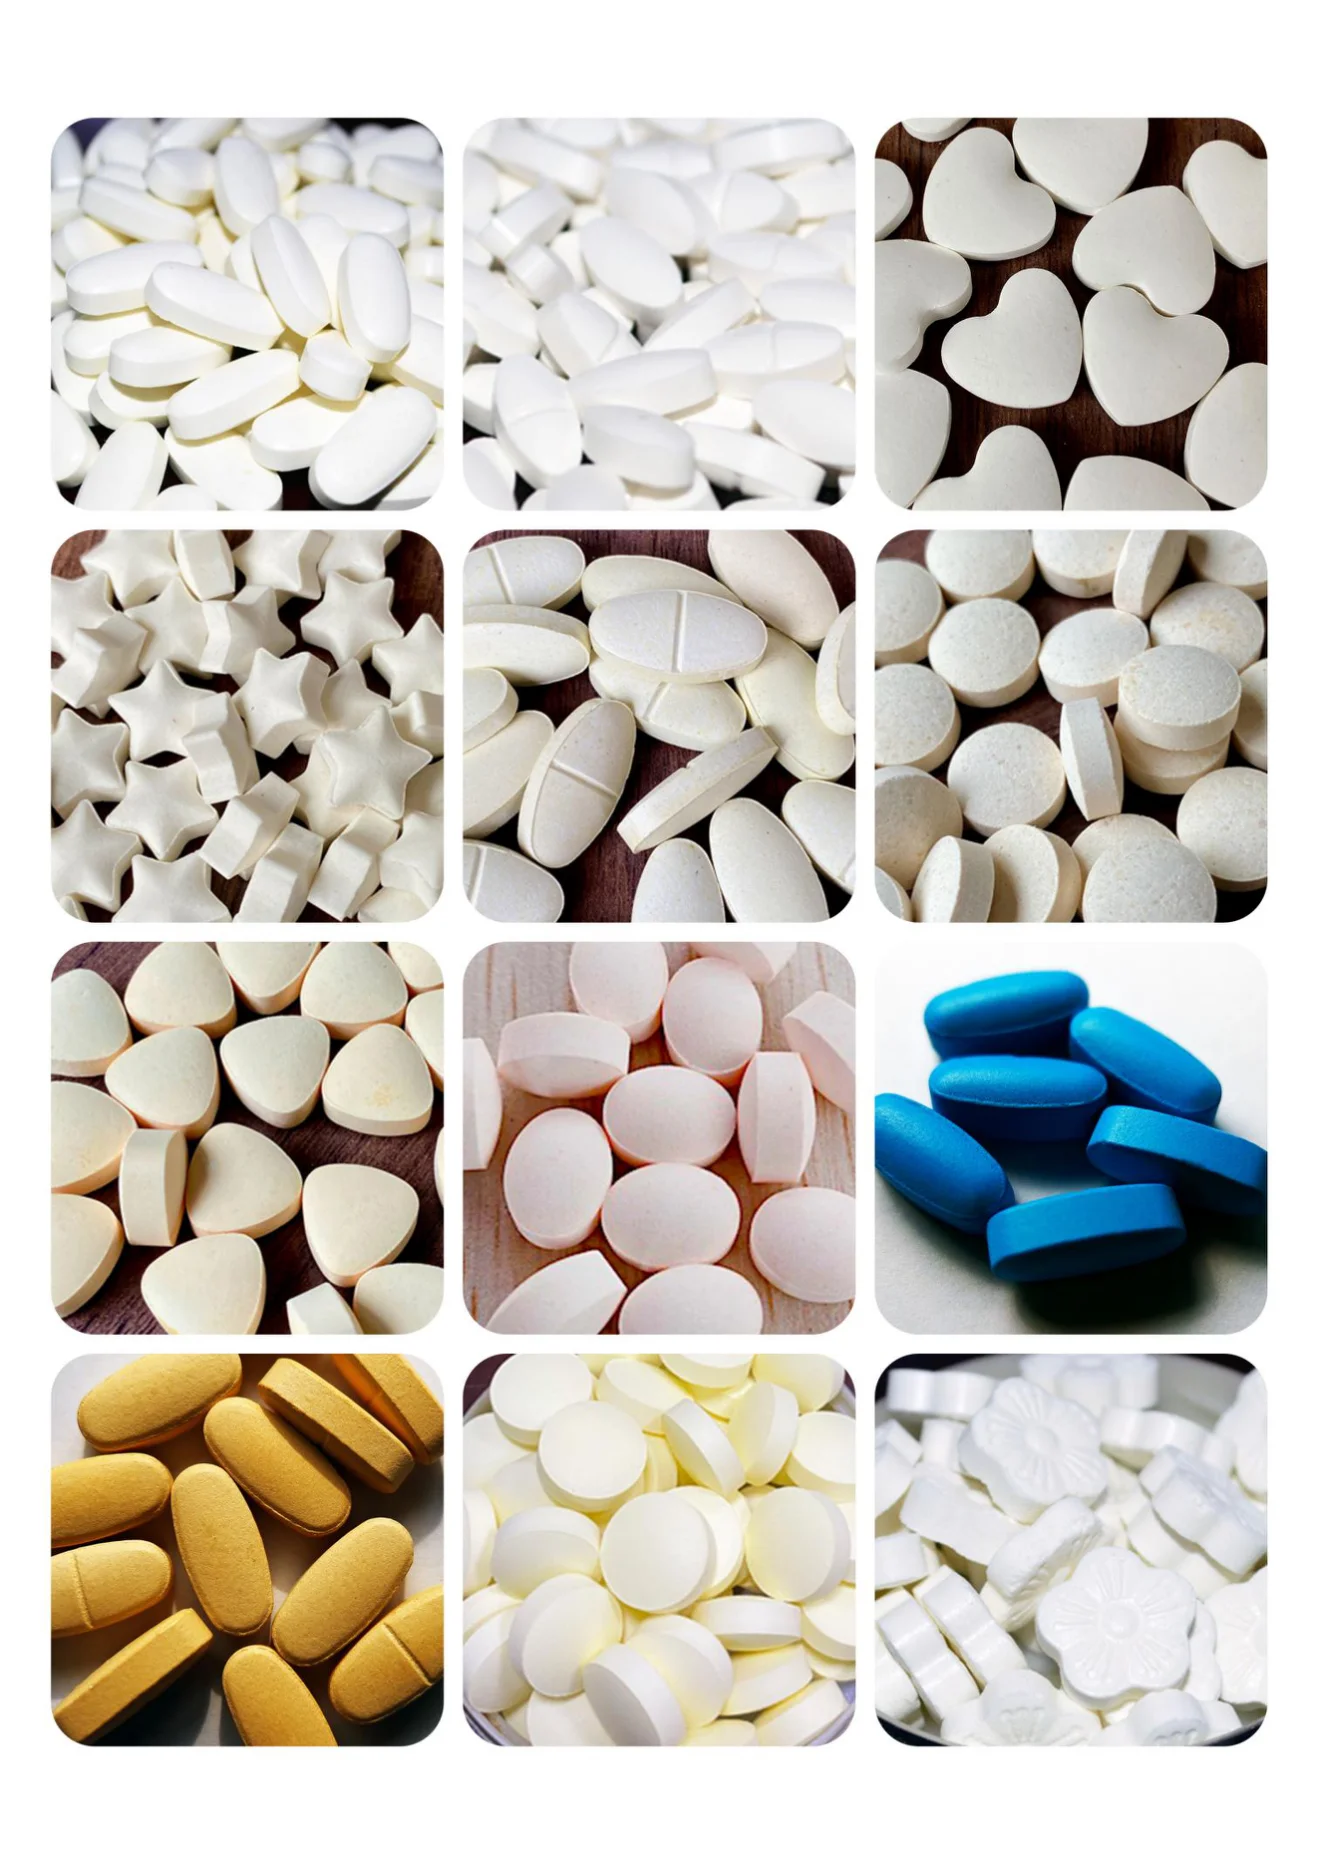
Une même machine peut-elle fabriquer des comprimés de formes et de tailles différentes ?
Oui. La forme et la taille des comprimés sont déterminées par l’ensemble poinçon-matrice ; ainsi, changer d’outillage modifie la forme du comprimé — rond, ovale, en forme de capsule, carré ou avec un gaufrage personnalisé. Sur une presse à comprimés simple, le changement d’outillage ne prend que quelques minutes et ne nécessite qu’un seul jeu d’outils, ce qui explique précisément pourquoi ce type de machine reste le choix privilégié en cas de changements fréquents de forme et de formulation.