Il est plus facile de définir les spécifications d'une machine d'enrobage de comprimés lorsqu'on la décompose en quatre systèmes : l'ensemble de cuve qui fait tourner le lit de comprimés, le système de pulvérisation qui applique l'enrobage, le système de traitement de l'air qui le sèche, et les commandes qui gèrent la recette. La plupart des problèmes d'enrobage trouvent leur origine dans un élément de l'un de ces quatre systèmes, et non dans la formulation.
Chacun de ces composants d'une machine d'enrobage de comprimés contribue au résultat final. Ce guide présente les différentes parties d'une machine d'enrobage de comprimés, groupe par groupe : leur fonction, celles qui s'usent en premier, et comment adapter la liste des pièces à votre forme galénique et à la taille de votre lot. Comme nous fabriquons et mettons en service ces machines, l'accent est mis sur les pièces que les opérateurs manipulent et remplacent concrètement.
Points clés à retenir
- Il existe trois grands types de machines : à cuve standard, à cuve perforée et à lit fluidisé. Chaque type comporte des composants et des utilisations différents.
- Parmi les éléments clés, on peut citer le tambour de revêtement, les pistolets de pulvérisation, l'unité de traitement de l'air et les commandes. Chaque élément influe sur la qualité du revêtement.
- Un entretien régulier permet d'éviter les défaillances. Vérifiez régulièrement les pistolets de pulvérisation, les flexibles de la pompe et les joints. Remplacez les pièces usées selon le calendrier prévu.
- Choisissez une machine adaptée à votre produit. Tenez compte de la forme galénique, de la taille des lots et du type de solvant avant d'acheter.
- Lorsque des défauts apparaissent, vérifiez d'abord le système de pulvérisation ou le système de séchage. Réglez les paramètres pour résoudre les problèmes.
Trois types de machines, et pourquoi la liste des pièces varie selon le modèle
La liste des pièces d'une machine d'enrobage de comprimés varie en fonction du type de machine. Trois modèles principaux dominent la production pharmaceutique : l'enrobeuse à cuve standard, l'enrobeuse à cuve perforée et l'enrobeuse à lit fluidisé. Chaque modèle implique des pièces et des composants de base différents pour la construction des machines d'enrobage.
La poêle à enrober classique : quand elle a encore toute sa place
Un tambour de revêtement standard est un tambour métallique circulaire monté en position inclinée sur un support. Un moteur électrique fait tourner le tambour. Les comprimés sont mis en rotation à l'intérieur d'un espace fermé et fixe. De l'air chauffé circule au-dessus de la surface du lit de comprimés. Un conduit central évacue l'air humide.
Ce modèle convient à enrobage traditionnel au sucre. L'enrobage au sucre nécessite l'application de 20 à 50 couches, chacune devant être pulvérisée puis séchée. La cuve standard permet de mener à bien ce processus en plusieurs étapes. Elle convient également à la production en petites séries, à l'enrobage en laboratoire et aux centres de recherche. La conception est la même pour l'enrobage de confiseries et de chocolats. Un faible investissement initial et un entretien simple renforcent son attrait. Sa conception simple permet également de l’adapter plus facilement à des modifications antidéflagrantes.
La limite réside dans la capacité de séchage. L'air n'atteint que la surface exposée du lit. Le séchage prend donc plus de temps. C'est pourquoi le bac standard n'est pas adapté au revêtement par film aqueux.
Enrobeuse à plateau perforé : pourquoi elle est devenue la norme en matière d'enrobage par film
Un tambour d'enrobage perforé est constitué d'un tambour horizontal dont l'enveloppe est percée de trous disposés de manière stratégique. Le tambour tourne autour d'un axe horizontal à l'intérieur d'un système fermé. De l'air chauffé circule directement à travers les perforations et le lit de comprimés en rotation. L'air sort par l'arrière.
Ce séchage en continu permet d'obtenir une température plus homogène dans la zone de pulvérisation. L'efficacité de l'échange thermique est bien supérieure à celle d'un bac traditionnel. Le risque de surpulvérisation pendant le séchage diminue considérablement. Ces caractéristiques sont importantes pour l'enduction par film aqueux. L'eau possède une chaleur latente de vaporisation élevée, d'environ 539 kcal/kg, contre environ 200 kcal/kg pour l'éthanol. Une évaporation plus rapide du solvant réduit les irrégularités dans la formation du film.
La liste des pièces reflète cette conception. Un enrobeur à cuve perforée nécessite une buse ou un pistolet de pulvérisation à l'intérieur du tambour. Le réglage indépendant du jet et de l'air d'atomisation est de série. Des tambours interchangeables sont souvent disponibles. Ces caractéristiques font de l'enrobeur à cuve perforée la solution par défaut pour l'enrobage en film et l'enrobage entérique dans la plupart des machines d'enrobage actuelles.
Systèmes à lit fluidisé et de type Wurster – agglomérés, granulés et mini-comprimés
Une troisième conception consiste à soulever le lit sur une colonne d’air au lieu de le faire tourner dans un tambour. Dans un enrobeur à lit fluidisé ou de type Wurster, l’air de traitement fluidise les noyaux, et la buse de pulvérisation est située au fond de la chambre (Wurster à pulvérisation par le bas), en haut, ou tangentiellement dans la paroi latérale. En l’absence de cuve, la liste des composants supprime entièrement le tambour, les perforations et les déflecteurs, et ajoute une plaque de répartition, une colonne de séparation de type Wurster et un boîtier de filtre avec nettoyage par secouage ou par cartouche.
Les enrobeuses à lit fluidisé conviennent aux pellets, granulés, mini-comprimés et multiparticules – c’est-à-dire aux noyaux suffisamment petits pour passer à travers les perforations de 2 à 3 mm d’un bac d’enrobage standard. Elles sèchent plus rapidement que n’importe quel autre modèle de bac et offrent l’enrobage le plus uniforme sur les petits noyaux. Le compromis réside dans l’attrition : les comprimés fragiles résistent mieux à un cuve à tambour qu’à un lit fluidisé. Avant de comparer les listes de pièces, vérifiez donc à laquelle des trois conceptions appartient une machine. Une pièce de cuve à tambour et une pièce de lit fluidisé sont rarement interchangeables.
L'ensemble Pan – Tambour, perforations et déflecteurs de mélange
Le tambour d'enrobage – enveloppe en acier inoxydable 316L, et son influence sur la taille de votre lot
Le tambour d'enrobage est la cuve qui contient et fait tourner le lit de comprimés. La plupart des tambours pharmaceutiques sont fabriqués en acier inoxydable SS316L. Cette nuance résiste à la corrosion provoquée par la solution d'enrobage et supporte des cycles de nettoyage répétés. La surface intérieure lisse limite également les dommages causés aux comprimés pendant la rotation.
Le volume du tambour définit la taille du lot pour machines d'enrobage de comprimés. Un tambour plus grand peut contenir davantage de comprimés, mais il nécessite également davantage d'air et une capacité de pulvérisation plus importante pour répondre à ce besoin. La charge de travail reste généralement bien en deçà du volume total du tambour. Cet espace libre permet au lit de s'agiter librement. Un tambour trop rempli ne permettra pas un bon mélange, et l'enrobage se déposera de manière inégale.
Perforations : pourquoi des trous de deux à trois millimètres déterminent votre vitesse de séchage
Un bac de revêtement perforé comporte des milliers de petits trous répartis sur toute sa surface. Ces trous mesurent généralement entre deux et trois millimètres. Ils peuvent paraître insignifiants, mais ils régissent l'ensemble du processus de séchage. L'air de traitement traverse ces trous, puis le lit de comprimés en mouvement.
La taille des trous et la surface ouverte déterminent ensemble le débit d'air. Une surface ouverte plus importante permet une élimination plus rapide de l'humidité. Des trous plus petits permettent de maintenir les comprimés à l'intérieur du tambour. Un réseau de trous obstrués ou partiellement obstrués ralentit le séchage et provoque l'apparition de taches d'humidité. Les opérateurs doivent inspecter les perforations lors du nettoyage.
C'est là que le rôle du bac d'enrobage et de la buse de pulvérisation prend tout son sens. Le bac assure le déplacement des comprimés, tandis que la buse délivre la solution d’enrobage. Les perforations permettent ensuite d’évacuer le solvant. Ces trois éléments doivent fonctionner de concert. Cet équilibre explique pourquoi les différents types de machines d’enrobage de comprimés utilisent des tambours de conception différente. Une machine d’enrobage à film conçue pour l’enrobage aqueux nécessite un flux d’air puissant traversant le lit de comprimés. Un bac standard sans perforations ne peut pas offrir ce niveau de performance.
Déflecteurs de mélange : l’élément qui détermine si chaque comprimé est bien aspergé
Les déflecteurs sont des saillies en acier inoxydable SS316L soudées ou boulonnées à l'intérieur du tambour. Ils soulèvent le lit de matière et le font redescendre en cascade à travers la zone de pulvérisation, de sorte que les comprimés situés au centre de la charge bénéficient de la même exposition que ceux proches de la paroi. Sans eux, le lit glisse comme une masse unique et le centre de la charge reste insuffisamment aspergé – un défaut qui ressemble à un problème de formulation mais qui est en réalité d’ordre mécanique.
Le nombre et la hauteur des déflecteurs sont réglés en fonction d’une plage de charge de travail. Si le tambour est trop vide, les déflecteurs projettent les comprimés trop loin, ce qui augmente l’écaillage des bords et la formation de poussière. S’il est trop plein, le lit ne peut pas s’écouler en cascade, et l’uniformité de l’enrobage diminue. Les déflecteurs subissent également une usure : vérifiez les soudures et les arêtes d'attaque à chaque cycle de nettoyage pour vous assurer qu'elles ne sont pas arrondies. Pour l'enrobage au sucre, on les remplace parfois par un râteau de répartition, car le sirop est versé plutôt qu'atomisé. Si votre produit nécessite un tambour sans aucune perforation, consultez notre Machine de revêtement sans pores BGWE.
Moteur, boîte de vitesses et transmission : les éléments qui déterminent la cadence de rotation du lit
Un moteur à usage intensif et un réducteur sont installés dans la zone technique située derrière le tambour et le font tourner à une vitesse contrôlée, généralement variable. L'entraînement détermine la cadence de rotation du tambour, qui définit la fréquence à laquelle chaque comprimé traverse la zone de pulvérisation ; la vitesse du tambour est donc un paramètre d'enrobage, et pas seulement un paramètre mécanique. Une vitesse trop faible entraîne un mauvais mélange et la formation d'agrégats ; une vitesse trop élevée augmente l'écaillage des bords et la formation de poussière.
Le réducteur est l'une des rares pièces pour lesquelles il existe un intervalle d'entretien programmé plutôt qu'un remplacement lié à l'usure : les vidanges d'huile et les contrôles des joints d'étanchéité des arbres doivent figurer dans le calendrier d'entretien. Sur les lignes utilisant des solvants, le moteur et le réducteur doivent être conformes au même indice de protection antidéflagrante que le reste de la machine. Notre machine de revêtement intelligente à haut rendement La gamme couvre à la fois les configurations aqueuses et à base de solvants ; veillez donc à ce que la puissance nominale du variateur soit précisée dans le devis.
Le système de pulvérisation : pistolets, pompes et le bras qui les soutient
Pistolets de pulvérisation : la buse, le chapeau d'air et l'aiguille sont tous des consommables
Les pistolets de pulvérisation sont au cœur du processus d’enrobage des comprimés. Chaque pistolet est équipé d’une buse de fluide, d’un chapeau d’air et d’une aiguille. L’aiguille s’ouvre et se ferme pour réguler le débit. L’air provenant d’un vérin rétracte l’aiguille pour ouvrir le passage du fluide, tandis qu’un ressort la ramène en position fermée. C'est la course de l'aiguille qui dose le jet. L'air d'atomisation transforme ensuite la solution d'enrobage en fines gouttelettes. Sans cet air, le liquide tomberait directement sur les comprimés et gâcherait le lot.
Ces trois pièces du pistolet sont des consommables. Elles s'usent, s'encrassent et se collent au fil du temps. La pression d'air d'atomisation contrôle la taille des gouttelettes. Une pression plus élevée produit des gouttelettes plus fines, tandis qu'une pression plus faible en produit de plus grosses. Une pression inadaptée entraîne des défauts tels que la peau d'orange, la formation de picots ou la formation de ponts. L'air de réglage élargit ou rétrécit le faisceau de pulvérisation. Un chevauchement insuffisant entraîne une double pulvérisation de certains comprimés et une absence de pulvérisation sur d'autres. Ces trois composants de la pistolet doivent être inspectés avant chaque lot sur toute machine d'enrobage de films.
| Composant | Fonction |
|---|---|
| Buse à fluide | Façonne le jet de liquide |
| Capuchon d'aération | Dirige l'air d'atomisation |
| Aiguille | Ouvre et ferme le débit |
Pompe péristaltique et tuyaux de circulation de la solution : là où le poids de l'enduction varie réellement
Une pompe péristaltique achemine la solution d'enduction du réservoir vers chaque pistolet. Les flexibles de solution acheminent ce liquide jusqu'à destination. Les flexibles de la pompe s'étirent et s'usent sous l'effet des pressions répétées. Un flexible affaissé réduit le débit, ce qui entraîne une sous-application de la couche. Ce phénomène est discret et passe facilement inaperçu.
Le bras de pulvérisation, ou collecteur, positionne tous les pistolets à intervalles réguliers sur toute la largeur du lit. Les machines de revêtement par film de meilleure qualité ajustent automatiquement le bras lorsque le niveau du lit varie. Les modèles moins coûteux nécessitent un réglage manuel. Un bras mal aligné perturbe le jet de pulvérisation et nuit à l'uniformité du séchage. Les opérateurs doivent surveiller à la fois la durée de vie des tuyaux de la pompe et la position du bras. Ces deux éléments influent sur la quantité de revêtement appliquée sur chaque comprimé.
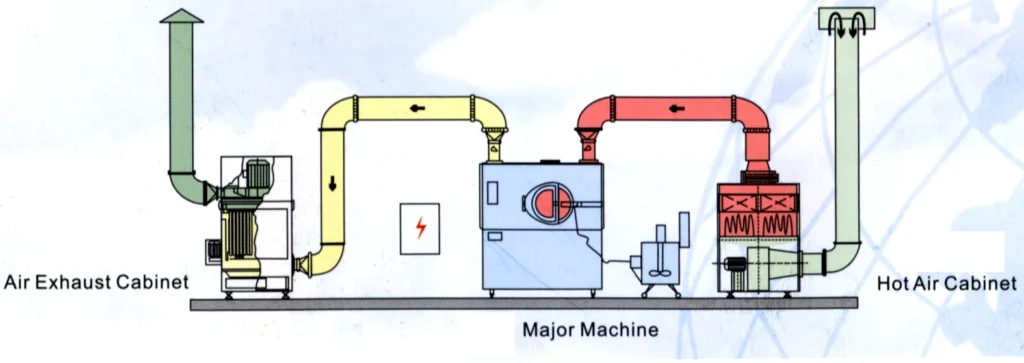
Traitement de l'air – Centrales de traitement d'air (CTA), réseau de conduits, ventilateurs et systèmes d'évacuation
Centrale de traitement d'air – préfiltres, filtres HEPA, chauffage et déshumidification
L'unité de traitement d'air traite chaque mètre cube d'air de process. Un préfiltre élimine les grosses poussières, tandis qu'un filtre HEPA retient les particules plus fines. Ce système de filtration en plusieurs étapes protège les produits pharmaceutiques contre toute contamination.
Le chauffage et la déshumidification interviennent après la filtration. L’unité de traitement d’air (UTA) réchauffe l’air entrant jusqu’à la température prévue par la recette et élimine l’humidité. Dans le processus d’enrobage, l’air de séchage doit évaporer l’eau contenue dans la solution d’enrobage. Un air d’alimentation humide ralentit le séchage et rend le lit de comprimés collant. Une machine d’enrobage dépend de cet apport stable.
L'AHU fait partie des composants de la machine d'enrobage de comprimés que les opérateurs ont tendance à sous-estimer. Le bac d'enrobage fait tourner le lit, mais c'est l'AHU qui fournit l'énergie nécessaire à l'élimination des solvants. S'il ne parvient pas à maintenir ses points de consigne, la qualité de l'enrobage s'en trouve compromise.
Réseau de conduits d'admission et d'évacuation – chambres de répartition, registres et fuites qui, à l'insu de tous, compromettent les lots
Un réseau de conduits achemine l'air conditionné vers le tambour. Les chambres d'admission répartissent l'air sur toute la surface de l'enveloppe perforée. Les chambres d'évacuation collectent l'air chargé d'humidité. Des registres permettent d'équilibrer le débit entre les zones. Un léger déséquilibre modifie la répartition du flux d'air à travers le lit de comprimés. Même si les buses de pulvérisation fonctionnent parfaitement, une répartition inégale de l'air peut entraîner l'apparition de zones humides.
Les fuites endommagent insidieusement les lots. Un joint fissuré au niveau de la chambre d'admission laisse entrer de l'air non filtré dans le tambour. Une fuite du côté de l'échappement réduit la dépression, ce qui fait que les vapeurs de solvant persistent. Les opérateurs doivent inspecter les raccords des conduits et les joints de la chambre d'admission à chaque cycle de nettoyage.
Le ventilateur d'extraction boucle la boucle. Un ventilateur peu puissant allonge le temps de séchage. Un filtre obstrué augmente le taux d'humidité à l'intérieur du tambour. Les pistolets pulvérisent la solution de revêtement en fines gouttelettes, mais l'air d'échappement humide les empêche de se déposer uniformément. Ces problèmes se manifestent au niveau de la qualité du revêtement, et non par des alarmes de la machine. La vérification de la pression statique permet de détecter les problèmes à un stade précoce. Les contrôles de fuites de routine doivent faire partie des programmes de maintenance dans l'industrie pharmaceutique.
Systèmes de commande – Automates programmables (PLC), interfaces homme-machine (IHM), capteurs et gestion des recettes
Automate programmable (PLC) et interface homme-machine (IHM) : ce que l'opérateur configure et surveille réellement
L'automate programmable industriel (API) gère la logique de la machine. La plupart des machines d'enduction de production fonctionnent avec un API industriel, et il est important de préciser la plateforme choisie dans votre commande – Siemens, Allen-Bradley ou équivalent – car ce choix ne pourra pas être modifié ultérieurement sur site. L'interface homme-machine, ou IHM, offre à l'opérateur un écran couleur permettant une surveillance numérique et des réglages en temps réel. À partir de cet écran, l'opérateur règle le débit de pulvérisation, la vitesse du tambour, la température de l'air à l'entrée et à la sortie, ainsi que le débit d'air.
L'IHM permet également de stocker des recettes. Lorsque vous comparez des contrôleurs, posez deux questions : combien de recettes l'IHM peut-elle contenir, et est-il possible de verrouiller ces recettes ? Une recette verrouillée transforme le changement de recette en une simple sélection dans un menu plutôt qu'en un réapprentissage, et empêche l'opérateur de modifier accidentellement un processus validé. Piste d'audit et enregistrement des données à suivre Titre 21 du CFR, partie 11, relative aux dossiers électroniques. L'opérateur règle la vitesse de rotation et le débit de pulvérisation à partir du panneau de commande. La durée du processus est également contrôlée depuis l'IHM. La pression d'atomisation et celle du jet sont relevées sur les manomètres. Ces réglages déterminent les caractéristiques de chaque cycle d'enduction.
Les capteurs qui alimentent la boucle : température, pression, débit, capteurs de force
Les capteurs transmettent des données en temps réel au PLC. Un système de surveillance de la température à deux zones suit l'évolution des conditions. Un capteur sans contact mesure directement la température du lit de comprimés (au cœur). La température de l'air d'admission est surveillée séparément. La température des gaz d'échappement sert à estimer la température du lit. La température du lit est mesurée, surveillée et enregistrée dans une plage validée.
Des algorithmes PID avancés ajustent ensuite le chauffage et le débit d’air afin de maintenir des conditions de séchage optimales. Cela permet d’éviter les défauts d’enrobage avant même qu’ils ne se forment. Le débit d’air traversant le lit de comprimés dépend du volume, de la vitesse, de la température et de l’humidité relative de l’air entrant. La dépression à l’intérieur du tambour est également surveillée. Des débits de pulvérisation trop faibles peuvent rendre les enrobages cassants, tandis que des débits trop élevés peuvent rendre les comprimés collants. La boucle de régulation assure une application homogène de la solution d’enrobage. Le bon fonctionnement d’une machine d’enrobage bien réglée repose sur la coordination de ces capteurs.
Chargement, déchargement et nettoyage : les pièces que les opérateurs manipulent le plus souvent
Porte de chargement, plaques de guidage et chargement automatique
La porte de chargement se trouve à l'avant du poêle antiadhésive. Les opérateurs l'ouvrent pour charger les comprimés avant chaque lot. La porte doit être parfaitement étanche pendant le fonctionnement. Une étanchéité insuffisante entraîne des fuites d'air et perturbe la circulation de l'air à travers le lit. Ce déséquilibre affecte la qualité du séchage et de l'enrobage.
Les portes des armoires de la cuve doivent être équipées de charnières et de joints d'étanchéité pour garantir une étanchéité parfaite. Les portes donnant accès aux filtres doivent s'ouvrir facilement pour permettre leur remplacement. L'une des extrémités est munie d'une poignée, tandis que l'autre est équipée de charnières. Ces détails de conception permettent de protéger le produit pharmaceutique contre toute contamination.
Les plaques de guidage acheminent les comprimés vers le tambour d'enrobage lors du chargement. Elles sont adaptées à un diamètre et à une ouverture de tambour spécifiques ; elles doivent donc être commandées en fonction du modèle de votre machine plutôt qu'en taille générique. Vérifiez que le bord de la plaque affleure l'ouverture du tambour avant chaque chargement, et remettez la plaque en place après chaque changement de tambour. Une plaque mal alignée peut entraîner des déversements de comprimés ou endommager le bord du tambour.
Systèmes de chargement automatiques Réduisez les manipulations manuelles. Considérez le chargement et le déchargement comme deux postes distincts lorsque vous choisissez une machine d'enduction : ils ne sont pas inclus par défaut, et le devis doit les mentionner séparément. Vérifiez lequel des deux est inclus dans votre configuration avant de planifier la ligne de production, car ce choix détermine si vous aurez besoin d'un opérateur au niveau du chargement, du déchargement, ou des deux. Le chargement automatique permet d’économiser de la main-d’œuvre et de limiter l’exposition à la poussière.
Goulotte de déchargement, actionneurs de porte et joints d'étanchéité
La goulotte de déchargement achemine les comprimés enrobés hors du tambour une fois le processus d'enrobage terminé. Sa pente et sa largeur influent sur l'écoulement des comprimés. Une goulotte étroite ralentit le déchargement et augmente le risque d'endommagement des comprimés. Une goulotte large accélère le processus, mais nécessite un châssis de machine plus grand.
Les actionneurs de porte ouvrent et ferment la porte de déchargement. Les actionneurs pneumatiques ou électriques fournissent une force constante. Des actionneurs usés laissent la porte partiellement ouverte. Cet interstice rompt l'étanchéité et modifie la pression interne. La machine doit fonctionner avec tous les verrouillages de processus et de sécurité nécessaires. Des alarmes se déclenchent dans des situations telles que l'ouverture de la porte de l'enceinte, le déclenchement du ventilateur d'extraction, celui du moteur du bac, celui du ventilateur d'admission et le retrait du bras de pulvérisation. Le fonctionnement ne redémarre qu'après confirmation du bon fonctionnement de tous les verrouillages.
Les joints situés autour de la porte de déchargement s'usent au fil des cycles répétés. Un joint usé laisse s'échapper des résidus de solution de revêtement et de l'air de process. Les opérateurs doivent inspecter les joints à chaque cycle de nettoyage. Les joints de rechange se trouvent dans le kit de pièces de rechange. Un entretien adéquat des joints prolonge la durée de vie du tambour de revêtement et garantit la stabilité des conditions de séchage.
Priorité aux pièces d'usure et aux pièces de rechange : ce qu'il faut stocker avant d'en avoir besoin
Quelles sont les pièces qui s'usent en premier, et quels sont les signes qui permettent de s'en rendre compte ?
Dans une machine d'enduction par film, le pistolet de pulvérisation s'use plus rapidement que prévu. La buse à fluide, le chapeau d'air et l'aiguille s'usent sous l'effet du contact répété avec la solution de revêtement abrasive. Un jeu de buses usé modifie la taille des gouttelettes. Une texture en peau d'orange apparaît alors à la surface du comprimé. Le même défaut se produit lorsque l'aiguille ne s'enfonce pas complètement. Un chapeau d'air encrassé entraîne également une couverture de pulvérisation inégale.
Le tuyau de la pompe péristaltique s'use ensuite. Les pincements constants amincissent la paroi du tuyau. Le débit diminue et le poids de l'enrobage baisse sans déclencher d'alarme. Les joints de la chambre d'échappement et ceux des registres cèdent également sans faire de bruit. Une petite fuite perturbe le flux d’air à travers le tambour perforé. Le séchage ralentit et les comprimés sortent collants. Ces symptômes indiquent souvent une pièce dont le remplacement ne coûte pas cher.
L'usure du tambour d'enrobage lui-même est plus lente. La coque en acier inoxydable 316L résiste à la corrosion, mais les perforations peuvent s'obstruer. Vous constatez des taches d'humidité au même endroit à chaque lot. Ce phénomène indique que les perforations sont obstruées. Vérifiez les trous à chaque cycle de nettoyage. Une inspection précoce permet de détecter l'usure avant qu'elle n'entraîne une défaillance de l'enrobage.
Kit de consommables ou kit d'urgence : comment déterminer la quantité nécessaire pour chacun ?
Préparez deux kits de pièces de rechange distincts pour chaque cuve d'enrobage. Le kit de consommables contient les éléments devant être remplacés selon un calendrier préétabli. Ce kit comprend les tuyaux de pompe, les buses de pulvérisation, les chapeaux d'air, les aiguilles et les joints de porte. De nombreux opérateurs ajoutent également une conduite de solution d'enrobage de rechange. Pour l’enrobage par film, vérifiez le kit de consommables avant chaque campagne. Remplacez ces pièces selon un calendrier ou un programme basé sur le nombre de lots. N’attendez pas qu’elles tombent en panne.
Le kit d'urgence comprend les pièces susceptibles d'interrompre un cycle de production. Ces pièces incluent un ensemble complet de pistolet, un capteur de pression et un actionneur de porte de décharge. Prévoyez un kit d'urgence permettant le remplacement complet de chaque composant critique. Le kit de consommables, en revanche, doit couvrir l'intervalle d'usure normal. Une petite usine pharmaceutique peut fonctionner avec un jeu de chaque. Un site plus important doit en conserver suffisamment pour une semaine de production. Stockez les deux kits à l'abri de la chaleur et de l'humidité. Étiquetez chaque article avec sa référence. Cette pratique réduit les temps d'arrêt et préserve la qualité du revêtement ainsi que la qualité pharmaceutique.
| Partie | Symptôme en cas d'usure | Gâchette de rechange | Quel kit, et combien ? |
|---|---|---|---|
| Buse de fluide, chapeau d'air, aiguille | Effet « peau d'orange », application irrégulière | Inspectez chaque lot ; remplacez-le en cas d'usure visible | Consommables – un kit complet de pistolet par machine |
| Tuyau pour pompe péristaltique | Le poids du manteau diminue, sans déclencher d'alarme | Nombre de tâches planifiées ou de lots, avant l'échec | Consommables – deux lots |
| Joints de porte, joints de chambre de répartition | Fuites d'air, pastilles collantes, temps de séchage plus long | Vérifiez chaque cycle de nettoyage | Consommables – un lot |
| Gamme de solutions et filtre intégré | Fluctuation de pression, pistolet bouché | Par campagne | Consommables – une ligne de rechange |
| Ensemble complet de l'arme | Le canon ne peut pas être remis en place | En cas d'échec | Urgence – n° 1 |
| Capteur de pression ou de température | Interprétation erronée des valeurs mesurées ou des alarmes | En cas d'échec ou d'étalonnage infructueux | Urgence – un exemplaire de chaque type critique |
| Actionneur de la porte de déchargement | La porte ne ferme pas hermétiquement | En cas d'échec | Urgence – n° 1 |
Prévoyez des quantités différentes pour les deux kits. Le kit de consommables doit couvrir la durée normale d'utilisation : un kit suffit pour une usine fonctionnant en une seule équipe, tandis qu'un site fonctionnant en plusieurs équipes devrait en avoir pour environ une semaine de production. Le kit d'urgence est plus simple : un remplacement complet de chaque composant essentiel, pas plus.
L'entretien préventif prolonge la durée de vie des équipements. Effectuez un test de répartition du jet à chaque lot. Inspectez la surface du bac après chaque cycle de revêtement. Remplacez les buses tous les 3 à 6 mois en pleine production. Ces pratiques garantissent la qualité et réduisent les temps d'arrêt.
Indiquez à notre équipe la forme galénique, le poids du lot, le type d'enrobage et le solvant utilisés, et nous vous fournirons un cahier des charges détaillé, pièce par pièce, pour la machine adaptée – allant jusqu'au nombre de pistolets, au débit d'air requis et au kit de pièces de rechange que nous livrerons avec celle-ci. Commencez par consulter notre machines d'enrobage de comprimés, ou à partir du presse à comprimés rotative si vous indiquez la ligne en amont de la machine d'enduction.
Deux parties de ce guide disposent désormais de leurs propres pages : la Guide de dépannage « défaut par pièce » si un problème survient actuellement sur la ligne, et Comment choisir une machine à enrober les comprimés ? si vous ne l'avez pas encore acheté.
D'où viennent ces chiffres ?
Les chiffres figurant dans ce guide se répartissent en trois catégories : les constantes physiques, les intervalles de planification publiés et les plages de valeurs relevées sur nos propres machines. Il est plus important de savoir à quelle catégorie appartient chaque chiffre que de s'attarder sur les chiffres eux-mêmes.
- Eau : 539 kcal/kg, éthanol : environ 200 kcal/kg – chaleur latente de vaporisation au point d'ébullition, d'après les tableaux de données physiques standard (par exemple OpenStax College Physics, tableau 14.4: eau 2 256 kJ/kg = 539 kcal/kg, éthanol 854 kJ/kg = 204 kcal/kg). Il s'agit de constantes physiques, et non de données relatives aux performances d'une machine.
- Remplacez les buses tous les 3 à 6 mois – Il s’agit d’un intervalle d’entretien indiqué dans la liste de contrôle de maintenance dont le lien figure ci-dessus, et non d’une valeur que nous avons mesurée. Considérez-le comme un point de départ et ajustez-le en fonction des résultats de vos propres tests de projection.
- Perforations de 2 à 3 mm – il s’agit de la gamme habituelle de plateaux perforés utilisés dans l’industrie pharmaceutique, et non d’une norme universelle. Vérifiez la taille réelle des trous et la surface ouverte sur la machine pour laquelle vous établissez le devis, car ces deux paramètres déterminent le débit d’air.
- Quelles sont les pièces qui s'usent en premier, et quels sont les symptômes qui apparaissent ? – Ces données proviennent de la mise en service et de l'entretien de nos propres machines, et non d'une étude publiée. Votre consommation variera en fonction de votre formulation, de votre débit de pulvérisation et de votre rythme de travail.
Foire aux questions
Quels sont les principaux composants d'une machine d'enrobage de comprimés ?
Quatre systèmes couvrent la quasi-totalité de l'installation : l'ensemble cuve (tambour, perforations, déflecteurs, moteur et réducteur), le système de pulvérisation (pistolets, pompe péristaltique, tuyauterie, bras de pulvérisation), le système de traitement de l'air (unité de traitement d'air avec filtres et chauffage, conduits d'admission et d'évacuation, ventilateurs) et les commandes (automate programmable, interface homme-machine, capteurs). Les composants de chargement, de déchargement et de nettoyage en place (CIP) viennent s'y ajouter.
Quelle est la différence entre un bac d'enrobage perforé et un bac d'enrobage standard ?
Un tambour standard est un tambour plein et incliné dans lequel de l'air chauffé circule au-dessus de la surface exposée du lit de produit ; le séchage est donc plus lent, ce qui convient particulièrement à l'enrobage de sucre et aux petits lots. Un tambour perforé comporte des milliers de petits trous dans sa paroi, ce qui permet à l'air de traitement de traverser directement le lit en rotation. C'est grâce à ce séchage en profondeur que le tambour perforé est devenu la norme pour l'enrobage par film aqueux.
Quelles sont les pièces d'une machine d'enrobage de comprimés qui s'usent le plus rapidement ?
Les pièces du pistolet pulvérisateur – buse de produit, chapeau d’air et aiguille – s’usent en premier, car elles sont exposées au flux abrasif du revêtement. Viennent ensuite les tuyaux de la pompe péristaltique : ils s’amincissent sous l’effet d’un pincement constant et réduisent progressivement le débit, de sorte que l’épaisseur de la couche s’avère insuffisante sans déclencher d’alarme. Les joints de porte et les joints de la chambre de distribution cèdent eux aussi sans faire de bruit, ce qui se traduit par un temps de séchage plus long plutôt que par l’apparition d’un code d’erreur.
Combien de pistolets de pulvérisation faut-il pour un bac de revêtement, compte tenu de la taille de mon lot ?
Basez-vous sur la largeur du lit et non sur le poids du lot. Les pistolets sont espacés de manière régulière sur toute la largeur du lit, et leurs faisceaux de pulvérisation doivent se chevaucher légèrement sans se superposer. Un tambour plus large nécessite davantage de pistolets pour assurer cette couverture, et la pompe doit fournir le débit combiné. Si l’un ou l’autre est sous-dimensionné, le lot prendra trop de temps à s’écouler.
Une même machine d'enduction peut-elle traiter à la fois les enduits à base d'eau et ceux à base de solvants ?
Parfois, mais uniquement si cela a été précisé dès le départ pour les deux types de machines. Les machines à revêtement à base de solvants nécessitent des moteurs, des capteurs et des panneaux de commande antidéflagrants, ainsi qu'un système de récupération des solvants au niveau des gaz d'échappement. Une machine fonctionnant exclusivement à l'eau ne peut pas être adaptée à ces exigences en toute sécurité par la suite ; il convient donc de choisir le type de solvant avant de passer commande.
Que dois-je envoyer à un fournisseur avant de commander une machine de revêtement ou des pièces de rechange ?
Veuillez nous indiquer la forme galénique et les dimensions des comprimés, le poids cible du lot, le type d'enrobage (film, sucre, entérique) et le solvant (aqueux ou organique), la taille requise du bac ou du tambour, ainsi que la tension d'alimentation électrique locale. Pour les pièces de rechange, indiquez le modèle de la machine, son numéro de série et joignez une photo de la plaque signalétique de la pièce : c’est ce qui permet avant tout de réduire les délais de livraison.