Peau d'orange, accrochage, pontage, jumelage : les défauts d'enrobage des comprimés sont généralement attribués en premier lieu à la formulation, puis à la machine. Dans la pratique, il vaut mieux inverser cet ordre. Il suffit de quelques minutes pour écarter la possibilité d'une buse usée, d'un tuyau de pompe aminci ou d'une série de perforations obstruées ; une reformulation, en revanche, prend des semaines.
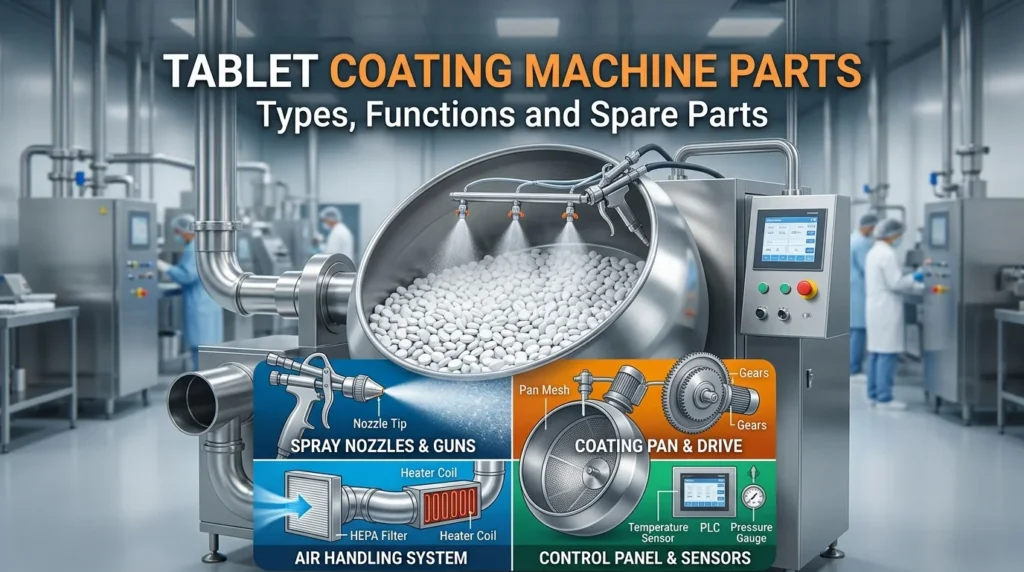
Cette page sert de guide de dépannage pour notre pièces pour machines d'enrobage de comprimés guide. Il regroupe les défauts que l'on observe effectivement à la surface de la tablette, puis associe chacun d'entre eux à la pièce à vérifier en priorité : chaque ligne indique le nom de cette pièce et le défaut mécanique qui en est à l'origine.
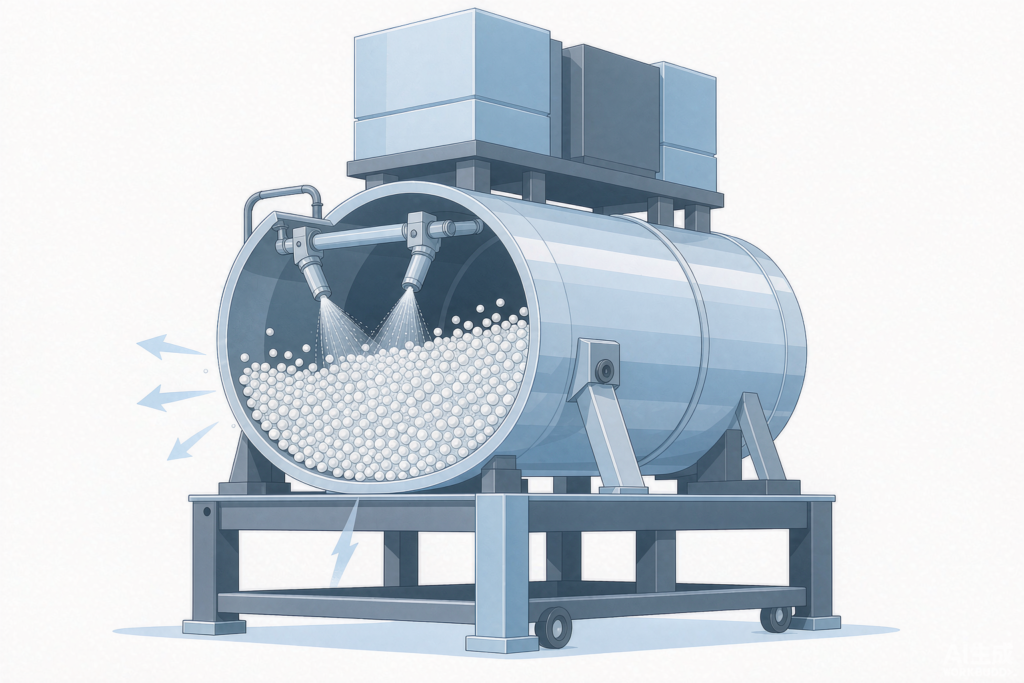
Vérifiez la nature du problème avant d'ouvrir le meuble
Trois questions vous permettent d'affiner votre recherche avant même de modifier un paramètre :
- Est-ce que cela concerne l'ensemble du lot ou seulement une partie ? Même au niveau du lot, cela fait référence à un paramètre : débit de pulvérisation, température d'entrée, vitesse du plateau. Si cela se limite à une seule zone, cela fait référence à une partie spécifique : une rangée de perforations bouchée, un déflecteur ou une buse isolée.
- Est-ce apparu du jour au lendemain, ou s'est-il installé petit à petit au fil des semaines ? Un changement soudain indique une défaillance. Une détérioration progressive signifie qu'un élément s'use, et les tuyaux de la pompe ainsi que les orifices des buses sont généralement les premiers suspects.
- Est-ce qu'il atterrit toujours au même endroit à chaque lot ? « Toujours au même endroit » renvoie à un aspect mécanique et spatial : la zone du tambour, l'alignement du canon ou le trajet des gaz d'échappement de ce côté-là.
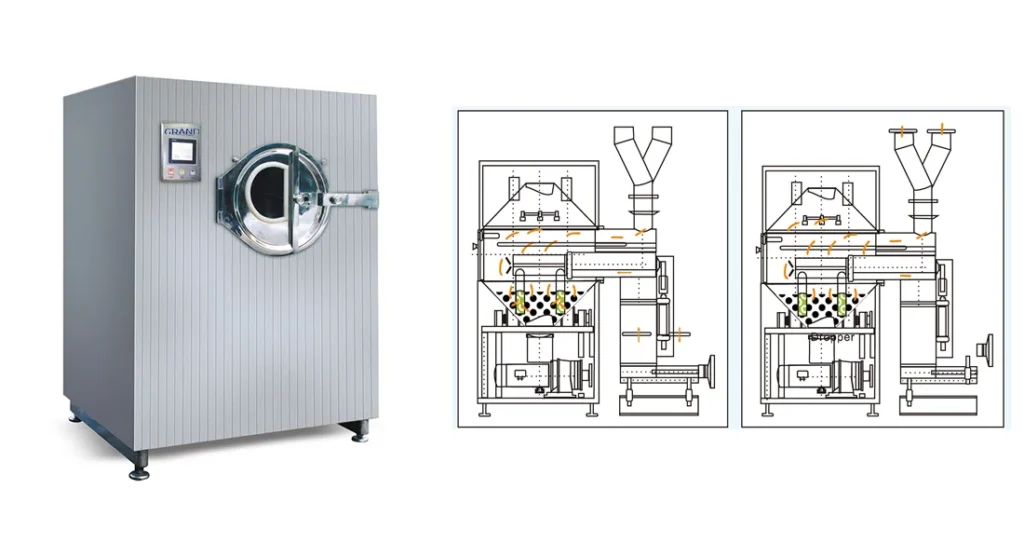
Défauts de pulvérisation : peau d'orange, irrégularités, ponts, bords irréguliers
La plupart des défauts liés à la pulvérisation trouvent leur origine dans le système de pulvérisation, en particulier au niveau des buses et de l'air d'atomisation. L'effet « peau d'orange » apparaît lorsque le liquide de revêtement est trop épais, mal atomisé ou qu'il sèche trop rapidement. Réduisez la viscosité en ajustant les proportions de solvants ou la teneur en solides. Une pression d’atomisation plus élevée produit des gouttelettes plus fines qui peuvent sécher avant d’atteindre les comprimés, ce qui donne une surface rugueuse. Une pression plus faible produit des gouttelettes plus grosses qui mouillent excessivement le lit de comprimés.
Le pistolet de pulvérisation doit maintenir une pression constante tout au long de l'opération. Les buses usées modifient la taille des gouttelettes ; il convient donc d'inspecter le pistolet avant chaque lot. Une pression d'atomisation trop élevée ou trop faible peut donner lieu à une surface rugueuse similaire : la section ci-dessous a pour but de vous aider à distinguer ces deux cas.
Le « picking » et la formation de ponts sont liés à un autre aspect de la pulvérisation. Le « picking » se produit lorsqu’une formulation collante ou un excès d’humidification localisé rend la surface du comprimé poisseuse ; il convient d’améliorer l’évaporation en ajustant la teneur en polymère ou en plastifiant. La formation de ponts, où le film comble les empreintes ou les logos, résulte d’une pression d’atomisation insuffisante ou d’un volume de pulvérisation excessif. Augmentez la pression d’atomisation pour obtenir des gouttelettes plus fines et réduisez le volume de pulvérisation. Les comprimés présentant des détails gravés nécessitent un contrôle minutieux du jet de pulvérisation.
Défauts liés au séchage : collage, humidification excessive, lots trop longs
Le collage et le sur-humidification sont des signes de problèmes liés à la température de l'air d'admission et au débit d'air. Lorsque le débit de pulvérisation dépasse la capacité de séchage, la surface du comprimé reste collante trop longtemps. Une circulation d’air insuffisante entraîne un excès d’humidité, des collages et des adhérences. Les mesures correctives consistent notamment à réduire le débit de liquide, à augmenter la pression d’air d’atomisation et à élever la température de l’air d’admission. Vérifiez que le circuit d’évacuation d’air n’est pas obstrué. La température d’évacuation fournit une indication indirecte de l’état du lit de comprimés.
Les lots dont la durée de production est prolongée sont souvent liés au bac d’enrobage et à la vitesse de rotation de son tambour. La vitesse du bac détermine le renouvellement du lit de comprimés et le temps de séjour dans la zone de pulvérisation. Une vitesse trop faible entraîne un mauvais mélange, un enrobage non uniforme et la formation de comprimés jumelés. Une vitesse trop élevée augmente l’écaillage des bords et la production de poussière. Le processus d’enrobage des comprimés repose sur un équilibre entre la chaleur, l’humidité et l’atomisation. Si cet équilibre est rompu, le séchage ralentit et la durée du lot s’allonge. Surveillez conjointement l’humidité des gaz d’échappement et la vitesse du tambour pour respecter le calendrier de production.
Fissures, écaillages et craquelures : lorsque le film se détériore après séchage
Les fissures sur la couronne apparaissent généralement après que les comprimés ont quitté la cuve, et non à l'intérieur de celle-ci. Les tableaux de dépannage publiés attribuent la cause à la formulation : une quantité insuffisante de plastifiant, ou un noyau dont le taux de dilatation diffère de celui du film. C'est souvent exact. Cependant, trois variables liées à la machine déterminent en premier lieu si le film subit des contraintes.
La première étape est celle du refroidissement. Un lot déchargé à chaud et refroidi à l'air ambiant provoque une contraction plus rapide du cœur que de la couche externe, ce qui entraîne la fissuration de la couronne. Avant de décharger, abaissez le lit à l'intérieur de la cuve tout en laissant le système d'évacuation en marche.
Le deuxième problème est la prise de poids. Un enrobage dépassant la valeur cible validée entraîne la formation d'un film plus épais et plus cassant. Les enrobages de type « film » représentent généralement un faible pourcentage du poids du comprimé, tandis que les enrobages à base de sucre sont nettement plus importants. Si votre lot ne cesse de dépasser la valeur cible, vérifiez le débit de la pompe avant de mettre cela sur le compte de la formulation.
Le troisième facteur est l'usure mécanique de la pastille elle-même. Les bords ébréchés et les logos effacés sont dus à l'abrasion, c'est-à-dire au frottement des pastilles les unes contre les autres. Un cycle de polissage trop rapide, ou une agitation des pastilles avant même que la première pulvérisation ne les atteigne, use les bords avant qu'un film suffisamment épais ne se soit formé pour les protéger.
Le décollement et l'écaillage sur les bords constituent des défauts d'adhérence. Réduisez la vitesse du moule, vérifiez que le débit de pulvérisation ne réhumidifie pas le film déjà sec, et assurez-vous que la dureté et la friabilité du noyau respectent les spécifications. Si le noyau ne respecte pas les spécifications, aucun réglage de la machine ne permettra de maintenir le film en place. La dureté et la friabilité du mandrin sont réglées sur la presse plutôt que dans le bac ; par conséquent, si elles constituent le facteur limitant, la solution se trouve en amont – consultez notre presse à comprimés rotative gamme.
Variations de couleur et marbrures – défauts liés au mélange et à la projection
Une différence de couleur entre les comprimés d'un même lot relève davantage d'un problème d'exposition que d'un problème lié aux pigments. Chaque comprimé doit traverser la zone de pulvérisation le même nombre de fois, à la même distance, et recevoir la même quantité de liquide. Si l'un de ces trois paramètres n'est pas respecté, la teinte varie.
Commencez par le mélange. Les déflecteurs et la vitesse du bac déterminent la manière dont le lit s'écoule en cascade. Si le lit glisse en bloc au lieu de culbuter, les comprimés situés à l'extérieur reçoivent davantage d'enrobage que ceux du centre. Observer le lit pendant trente secondes vous en apprendra davantage que n'importe quel point de consigne.
Vérifiez ensuite les pistolets les uns par rapport aux autres plutôt que par rapport à la valeur de consigne. Deux pistolets raccordés au même collecteur peuvent fournir des débits différents si l’une des aiguilles est usée ou si l’une des conduites de fluide est partiellement obstruée. Mesurer le débit de chaque pistolet dans un récipient pendant une durée déterminée est le moyen le plus rapide d’identifier celui qui ne fonctionne pas correctement.
Le marbrage – une surface tachetée ou marbrée – se distingue d’une simple variation de teinte. Il résulte généralement de la migration d’un colorant soluble lorsque l’eau s’évapore du film ; on peut l’atténuer en ralentissant la vitesse de séchage. La formation de ponts et le remplissage du logo se situent à l’autre extrémité de la même échelle : trop de liquide, une atomisation insuffisante ou des pistolets placés trop près du support.
Pourquoi un même défaut peut-il avoir deux solutions opposées ?
Si vous consultez n'importe quel tableau de dépannage consacré aux revêtements et que vous recherchez le problème de “ peau d'orange ”, vous trouverez à la fois “ augmenter la pression d'atomisation ” et « réduire la pression d'atomisation » parmi les solutions proposées. Les deux sont correctes, car la rugosité résulte de deux mécanismes opposés, et le tableau indique rarement lequel est en cause dans votre cas.
Insuffisamment atomisé. Les gouttelettes sont trop grosses, elles tombent sous forme liquide et la surface n'a pas le temps de s'uniformiser avant de sécher. Le film présente un aspect rugueux et une texture irrégulière au toucher. Augmentez la pression d'atomisation, réduisez le débit de pulvérisation ou diluez la suspension.
Séchage par atomisation. Les gouttelettes sont si fines, ou la buse est placée si loin du lit, ou encore l'air d'admission est si chaud, que le liquide perd son solvant avant d'atteindre le comprimé et qu'il ne reste plus rien à étaler. Réduisez la pression d'atomisation, rapprochez les buses ou abaissez la température d'admission.
Trois vérifications vous permettent de déterminer de quel cas il s’agit. Vérifiez la température des gaz d’échappement et du lit de cuisson : une température élevée et en hausse indique un séchage par pulvérisation. Comparez la distance entre le pistolet et le lit de cuisson à votre configuration validée. Observez ensuite un comprimé à la loupe : un film continu mais irrégulier indique une sous-atomisation, tandis qu’une surface terne et poudreuse qui s’effrite indique un séchage par pulvérisation.
Modifiez un paramètre, puis laissez la machine fonctionner suffisamment longtemps pour observer le résultat. C'est en ajustant le débit de pulvérisation, l'atomisation et la température d'entrée au cours d'un même lot qu'un petit défaut peut se transformer en un produit rejeté.
Défaut sur une pièce : par où commencer la recherche ?
| Le défaut que vous voyez | Commence par vérifier cette partie | Cause mécanique courante |
|---|---|---|
| Écorce d'orange | Pistolet de pulvérisation – buse de produit et chapeau d'air | Une buse usée modifie la taille des gouttelettes ; la pression d'atomisation est hors plage |
| Cueillette | Aiguille du pistolet de pulvérisation, puis jet d'air | L'aiguille ne se positionne pas correctement ; un chevauchement insuffisant des ailettes entraîne un excès de mouillage localisé |
| Raccordement ou remplissage du logo | Pression d'air d'atomisation et débit de pulvérisation | Pression trop faible par rapport à la viscosité du produit ; pistolets réglés trop près |
| Impatiences | Distance entre l'arme et le lit, puis vitesse de panoramique | Les armes sont placées trop près du lit ; le renouvellement du stock de lits est trop lent |
| Adhérence et humidification excessive | Température et débit de l'air d'admission, puis circuit d'échappement | Capacité de séchage inférieure au débit de pulvérisation ; filtre bouché ou registres mal réglés |
| Jumelage | Vitesse du plateau et déflecteurs | Le lit ne s'écoule pas en cascade ; le niveau de remplissage se situe en dehors de la plage de fonctionnement du tambour |
| Des taches d'humidité toujours au même endroit, à chaque lot | Perforations du tambour | Orifices obstrués dans cette zone |
| Le traitement par lots prend beaucoup de temps | Ventilateur d'extraction et filtres, puis tuyaux de la pompe | Un échappement obstrué augmente l'humidité du tambour ; un tuyau trop fin réduit le débit |
| Le poids du manteau diminue, pas d'alerte | Tuyau pour pompe péristaltique | Amincissement de la paroi d'un tube par pincement constant |
| Fissure sur la couronne après le tir | Étape de séchage, puis poids de l'enduit | Lot évacué à chaud ; prise de poids supérieure à la valeur cible validée |
| Écaillage ou desquamation sur les bords | Vitesse de rotation du plateau, puis débit de pulvérisation par rapport à la capacité de séchage | L'attrition, ou le réhumidification d'un film séché lors du passage suivant |
| Bords ébréchés et logos usés | Vitesse de rotation du moule et niveau de remplissage, puis friabilité du cœur | Le lit tourne trop longtemps avant que le premier jet ne tombe |
| Différences de couleur entre les comprimés | Déflecteurs et vitesse du bac, puis débit par pistolet | Le lit ne se déploie pas en cascade ; un canon ne tire pas au rythme prévu |
Considérez ce tableau comme une procédure de recherche, et non comme un diagnostic. Commencez par la pièce qui tombe le plus souvent en panne, vérifiez-la, puis élargissez votre recherche : la plupart des défauts ont une cause mécanique et une cause liée au processus, et la cause mécanique est moins coûteuse à écarter.
Que faut-il consigner pour éviter que le même défaut ne se reproduise ?
La plupart des défauts dits “ aléatoires ” ne le sont pas. Ils reflètent une tendance que personne n'a mise en évidence. Le débit d'un tuyau de pompe diminue légèrement à chaque lot, l'orifice d'une buse s'élargit progressivement, un filtre s'encrasse au fil des semaines. Un seul rapport de lot ne vous apprend pratiquement rien ; six d'affilée vous indiquent quelle pièce présente une dérive.
Enregistrez les mêmes valeurs dans les mêmes unités pour chaque lot :
- débit de pulvérisation, pression d'atomisation et pression d'air du jet
- température et débit de l'air d'admission, température des gaz d'échappement et température du lit
- vitesse de rotation du tambour et charge par lot
- nombre de canons, distance entre les canons et le lit, et contrôle du débit par canon
- la teneur en matières en suspension, et si le mélange est resté agité pendant toute la durée de l'essai
- température ambiante et humidité relative dans la salle de revêtement
- les changements de buse et de tuyau, ainsi que la date du dernier nettoyage complet
Les deux paramètres qui déterminent la qualité de la feuille sont le débit par pistolet et la température du lit. Le débit par pistolet permet de détecter une aiguille usée avant qu'elle n'atteigne la pastille. La température du lit permet de détecter un problème de séchage avant qu'il ne se traduise par un collage ou une rugosité.
Si vous configurez la plaque pour la première fois, indiquez-nous le modèle de la machine et nous vous enverrons la liste des paramètres que nous utilisons pour ce bac et ce système de pulvérisation, ainsi que la liste des pièces de rechange que nous vous recommandons de garder en stock. Pour une vue détaillée pièce par pièce, notre pièces pour machines d'enrobage de comprimés Ce guide est la page d'accompagnement.
Si vous avez suivi toutes les étapes du tableau et que le défaut persiste, envoyez-nous la description du problème, le type de revêtement et de solvant utilisés, ainsi que le modèle de la machine. Nous vous indiquerons quelles pièces vérifier ou remplacer en priorité, et ce qu’il convient de garder en stock pour la prochaine campagne. Si la machine elle-même constitue le goulot d’étranglement, commencez par consulter notre machines d'enrobage de comprimés.
Foire aux questions
Quelles sont les causes de l'aspect « peau d'orange » des comprimés enrobés ?
Deux mécanismes opposés sont à l'origine de ce phénomène. Un enrobage insuffisamment atomisé produit des gouttelettes trop grosses pour s'étaler avant de sécher, ce qui rend la surface rugueuse : augmentez la pression d'atomisation ou réduisez le débit de pulvérisation. Un enrobage par séchage par atomisation perd son solvant avant que la gouttelette n'atteigne le comprimé, ce qui empêche toute étalement : réduisez la pression d'atomisation, rapprochez les pistolets ou abaissez la température d'entrée. Vérifiez la température du lit et la distance entre les pistolets et le lit avant d'effectuer tout réglage.
Pourquoi les comprimés s'agglutinent-ils ou se jumellent-ils lors de l'enrobage ?
Le débit de pulvérisation est supérieur à la capacité d'évaporation de l'air de séchage, ce qui fait que la surface des comprimés reste collante tout au long de la zone de pulvérisation. Une faible vitesse du plateau et des faces planes des comprimés aggravent le problème. Réduisez d'abord le débit de pulvérisation, puis vérifiez la température et le débit de l'air d'admission, avant d'examiner la vitesse du plateau et la forme des comprimés.
Pourquoi l'enrobage d'un comprimé se fissure-t-il ou se décolle-t-il après que les comprimés ont quitté la cuve ?
La fissuration est généralement due à un problème de formulation ou lié au noyau : une quantité insuffisante de plastifiant, ou un noyau dont la dilatation diffère de celle du film. La machine contribue à ce phénomène de trois façons : une décharge à chaud sans étape de séchage, un enrobage dépassant le gain de poids validé, et une vitesse de rotation du bac qui use les bords. Le décollement au niveau des bords est dû à un défaut d’adhérence ; réduisez la vitesse du bac et vérifiez que le jet ne réhumidifie pas un film déjà sec.
Pourquoi la couleur varie-t-elle d'un comprimé à l'autre au sein d'un même lot ?
Parce que les plaques n’ont pas été exposées de manière uniforme au jet. Vérifiez d’abord le mouvement du chariot – les déflecteurs et la vitesse du bac – puis mesurez chaque pistolet séparément, car une aiguille usée ou une conduite partiellement bouchée modifie le débit de ce pistolet. Le marbrage, c’est-à-dire une surface tachetée ou marbrée, est dû à la migration du colorant soluble lorsque l’eau s’évapore du film ; un séchage plus lent permet de le réduire.
À quelle fréquence faut-il remplacer les buses des pistolets pulvérisateurs et les tuyaux des pompes péristaltiques ?
Inspectez les buses, les aiguilles et les sièges à chaque lot, et remplacez-les en fonction de leur état réel plutôt qu’à une date fixe : un orifice usé modifie la taille des gouttelettes bien avant de présenter des signes visibles de détérioration. Les tuyaux de pompe sont des consommables qui s'amincissent à chaque pincement ; remplacez-les lorsque le débit délivré passe en dessous de la valeur indiquée dans le dossier de lot, c'est pourquoi il est important d'enregistrer le débit par pistolet.
L'obstruction des perforations de la plaque peut-elle entraîner des défauts de revêtement ?
Oui. Des orifices obstrués dans une zone donnée entraînent l'apparition de taches d'humidité toujours au même endroit à chaque cycle, ralentissent le séchage de l'ensemble du linge et allongent la durée du cycle. Si le problème est lié à l'emplacement – toujours la même zone du tambour –, il faut d'abord vérifier les perforations, et non les réglages de pulvérisation.