オレンジピール、ピッキング、ブリッジング、ツインニング――錠剤のコーティング欠陥については、通常、まず配合が原因とされ、その次に機械が原因とされる。しかし実際には、この順序を逆にしたほうがよい。ノズルの摩耗、ポンプチューブの薄化、あるいは穿孔部の詰まりなどは、数分で原因を除外できるが、配合の見直しには数週間を要する。.
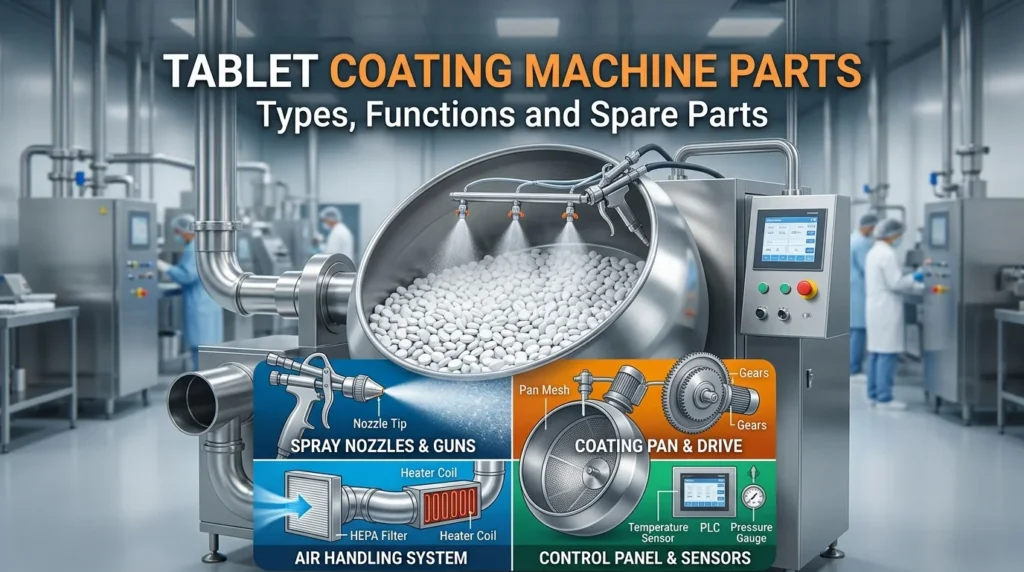
このページは、当社の製品に関するトラブルシューティングガイドです。 錠剤コーティング機の部品 ガイド。タブレット画面上に実際に表示される不具合を分類し、それぞれを最初に確認すべき部品に対応付けています。各行には、その部品名と、その原因となる機械的な不具合が記載されています。.
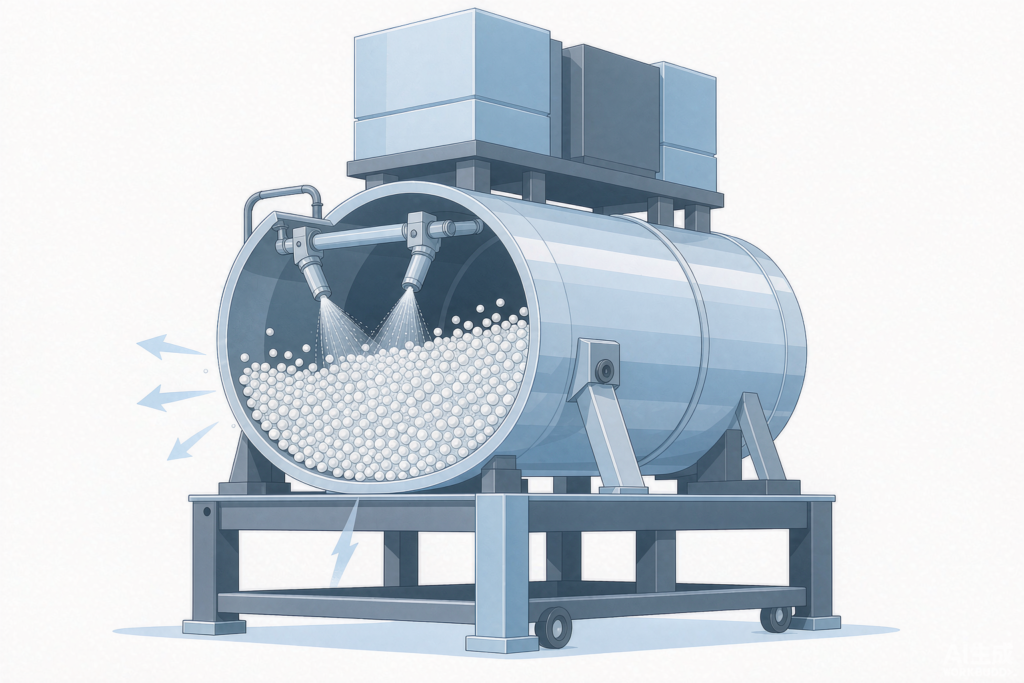
キャビネットを開ける前に、不具合の内容を確認してください
設定を変更する前に、次の3つの質問を自問することで、絞り込みを行うことができます:
- バッチ全体に及ぶものですか、それとも局所的なものですか? バッチ全体にわたる場合は、設定(噴射量、入口温度、パン速度など)に起因している可能性があります。特定のゾーンに限られる場合は、部品に起因している可能性があります。例えば、穿孔部の詰まり、バッフル、あるいは単一のガンなどが考えられます。.
- それは一夜にして現れたのか、それとも数週間かけて徐々に現れてきたのか? 急激な変化は、何かが故障したことを意味します。徐々に変化していく場合は、何かが摩耗していることを意味し、その原因としてよくあるのがポンプのチューブやノズルの開口部です。.
- バッチごとに同じ場所に落ちるのでしょうか? 毎回同じ場所というのは、機械的かつ位置的なものであり――ドラムゾーン、銃の配置、あるいはその側の排気経路といった具合だ。.
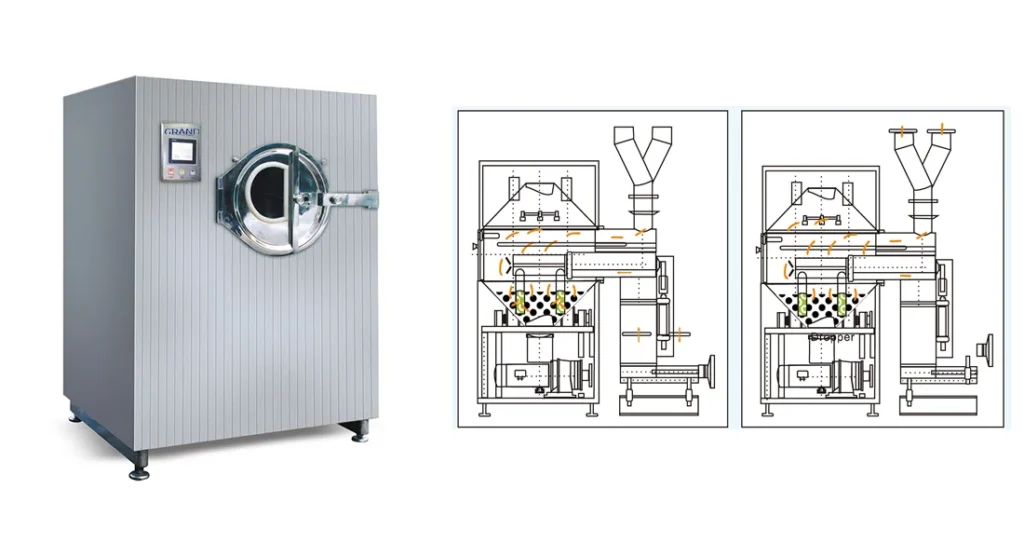
スプレー面の欠陥 – オレンジピール、ピッキング、ブリッジング、エッジの粗さ
スプレー側の欠陥のほとんどは、スプレーシステム、特にスプレーノズルや噴霧用空気に起因しています。オレンジピールは、塗布液が過度に粘度が高い場合、噴霧状態が悪い場合、または乾燥が早すぎる場合に発生します。 溶剤の比率や固形分濃度を調整して、粘度を下げてください。霧化圧力を高くすると微細な液滴が生成されますが、これらは錠剤に到達する前に乾燥してしまい、表面が粗くなる原因となります。圧力を下げると液滴が大きくなり、錠剤層を過度に濡らしてしまいます。.
スプレーガンは、作業全体を通じて一定の圧力を維持する必要があります。ノズルが摩耗すると液滴の大きさが変化するため、バッチごとにガンを点検してください。噴霧圧が高すぎても低すぎても、表面が粗くなるという同じ結果になりかねません。この2つを見分ける方法については、以下のセクションで説明します。.
ピッキングとブリッジングは、スプレー塗布の別の部分に関連しています。ピッキングは、粘着性の高い製剤や局所的な過湿により錠剤表面がベタつくことで発生します。ポリマーや可塑剤を調整して蒸発を促進してください。ブリッジングは、フィルムが刻印やロゴを埋めてしまう現象で、霧化圧が低すぎるか、スプレー量が過剰であることが原因です。 霧化圧力を上げてより微細な液滴を生成し、噴霧量を減らしてください。細かな刻印が施された錠剤では、噴霧パターンを慎重に制御する必要があります。.
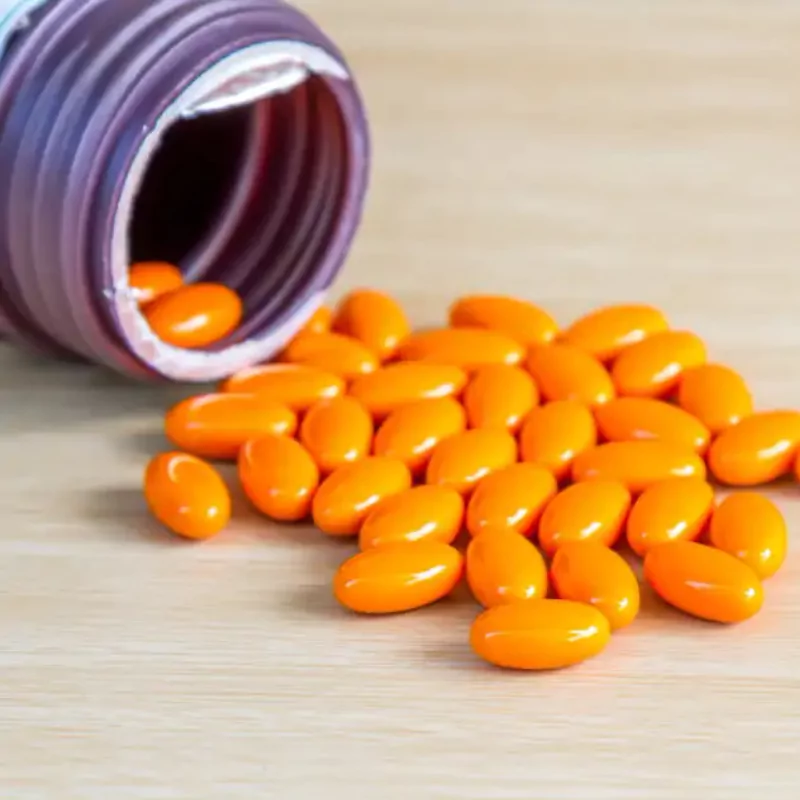
乾燥工程における不具合 – 付着、過湿、乾燥時間が長すぎるバッチ
付着や過湿は、吸気温度や気流に問題があることを示しています。噴霧量が乾燥能力を上回ると、錠剤の表面が長時間にわたり粘着した状態のままになります。 空気の流れが不十分だと、過湿、付着、およびピッキングが発生します。是正措置としては、液体の供給量を減らす、噴霧用空気圧を上げる、および吸気温度を上げるなどが挙げられます。排気経路が塞がれていないことを確認してください。排気温度は、錠剤層の状態を間接的に示す指標となります。.
生産時間が長引くバッチは、多くの場合、コーティングパンとそのドラム速度に原因があります。パンの速度は、錠剤層の回転速度とスプレーゾーンでの滞留時間を左右します。速度が遅すぎると、混合が不十分になり、コーティングが不均一になったり、ツイン現象が発生したりします。速度が速すぎると、エッジの欠けや粉塵が増加します。 錠剤のコーティング工程は、熱、湿度、および噴霧のバランスに依存しています。このバランスが崩れると、乾燥が遅くなり、バッチ時間が長引きます。生産スケジュールを順守するためには、排気湿度とパン速度を併せて監視してください。.
ひび割れ、剥がれ、欠け――乾燥後にフィルムが劣化してしまった場合
クラウンのひび割れは、通常、錠剤が鋳型から排出された後に現れ、鋳型内部では発生しません。公表されているトラブルシューティング表では、その原因を配合に求めています――可塑剤の量が少なすぎる、あるいはコアとフィルムの膨張速度が異なる、といった理由です。多くの場合、これは正しい指摘です。しかし、そもそもフィルムにストレスがかかるかどうかは、依然として3つの機械側の要因によって決まります。.
まず、乾燥工程です。高温のまま排出され、周囲の空気中で冷却されたバッチでは、コアがフィルムよりも早く収縮するため、クラウンにひびが入ります。排出を行う前に、排気装置を稼働させたまま、パン内のベッドを下降させてください。.
2つ目は重量の増加です。検証済みの目標値を超えてコーティングを行うと、より厚く、より脆い膜が形成されます。通常、フィルムコーティングの塗布量は錠剤重量のわずかな割合ですが、糖衣コーティングの場合はそれよりはるかに高くなります。バッチごとに目標値を上回り続ける場合は、配合のせいにする前に、ポンプの吐出量を確認してください。.
3つ目は、タブレット自体の機械的摩耗です。エッジの欠けやロゴの摩耗は、タブレット同士がこすり合うことによる摩耗が原因です。パンを高速で回転させたり、最初のスプレーが当たる前にタンブリング状態を維持したりすると、エッジを保護するのに十分な厚さの膜が形成される前に、エッジが摩耗してしまいます。.
端部の剥がれやはがれは、接着不良によるものです。パンの速度を下げ、スプレー量がすでに乾燥したフィルムを再湿潤させていないか確認し、コア硬度と破砕性が仕様範囲内にあることを確認してください。コアが仕様範囲外の場合、機械の設定をどのように調整してもフィルムを固定することはできません。 芯材の硬度と破砕性はパンではなくプレス機で設定されるため、これらが制約要因である場合は、その解決策は上流工程にあります。詳しくは当社の 回転式錠剤プレス機 範囲。.
色のばらつきや斑模様――混合およびスプレーパターンの不具合
同じロットの錠剤間で色ムラが生じるのは、顔料の問題というより、むしろ曝露の問題です。すべての錠剤は、同じ回数、同じ距離でスプレーゾーンを通過し、同じ量の液体を浴びる必要があります。この3つの条件のうち1つでもずれると、色合いがずれてしまいます。.
まずは混合から始めましょう。バッフルとパン速度によって、ベッドの流動状態が決まります。ベッドが転がるのではなく塊として滑る場合、外側の錠剤は中央の錠剤よりも多くのコーティングを付着させてしまいます。ベッドの様子を30秒間観察するだけで、どんな設定値よりも多くのことが分かります。.
その場合は、設定値と比較するのではなく、ガン同士を比較して確認してください。同じマニホールドに接続された2つのガンでも、片方のニードルが摩耗していたり、片方の流体ラインが部分的に詰まっていたりすると、流量に違いが生じます。各ガンの流量を一定時間カップに測定して比較するのが、異常なガンを見つける最も手っ取り早い方法です。.
モットリング(斑点状や大理石模様の表面)は、単なる色調のばらつきとは異なります。これは通常、フィルムから水分が蒸発する際に可溶性染料が移動することによって生じ、乾燥速度を遅くすることで軽減されます。 ロゴのブリッジングやインフィリングは、これとは対極に位置する現象です。液体の量が多すぎたり、噴霧が不十分だったり、あるいはスプレーガンの位置が印刷台に近すぎたりすることが原因となります。.
なぜ同じ不具合に対して、正反対の修正策が2つあるのか
「オレンジピール」に関するコーティングのトラブルシューティング表をどれを検索しても、解決策として「噴霧圧を上げる」と「噴霧圧を下げる」の両方が記載されています。表面の凹凸には相反する2つのメカニズムがあるため、どちらの対策も正しいのです。また、どのメカニズムが問題の原因であるかは、表にはほとんど記載されていないからです。.
霧化が不十分。. 液滴が大きすぎるため、着地時に液が滴り落ち、乾燥する前に液面が平らになりません。膜の見た目はざらついており、手触りもムラがあります。霧化圧を上げ、噴霧量を減らすか、懸濁液を薄めてください。.
噴霧乾燥。. 液滴が極めて微細であるか、スプレーガンがベッドから遠すぎるか、あるいは吸気温度が高すぎるため、液体が錠剤に到達する前に溶媒が蒸発してしまい、塗布できるものが何も残らない。霧化圧を下げるか、スプレーガンを近づけるか、あるいは吸気温度を下げるようにしてください。.
次の3つの確認項目で、どちらの状態か判断できます。排気温度とベッド温度を確認してください。温度が高く、なおかつ上昇し続けている場合は、スプレー乾燥を示しています。ガンとベッドの距離を、検証済みの設定値と比較してください。次に、顕微鏡で錠剤を観察します。連続しているものの不均一な膜が形成されている場合は霧化不足であり、くすんでいて粉状で、こすると剥がれるような表面の場合はスプレー乾燥です。.
1つの変数を変更し、その変化が確認できるまで十分に長時間運転してください。同じバッチ内で噴霧量、霧化状態、入口温度を調整してしまうと、わずかな欠陥が不良品につながる原因となります。.
部品の欠陥――まずどこを確認すべきか
| 目に見える欠陥 | まずはこの部分を確認してください | 典型的な機械的な原因 |
|---|---|---|
| オレンジの皮 | スプレーガン – 液ノズルとエアキャップ | ノズルの摩耗により液滴径が変化する;噴霧圧が許容範囲外 |
| ピッキング | スプレーガンのニードル、次にエアパターンを調整する | ニードルが正しく装着されていない;ファンの重なりが不十分なため、局所的な過湿が生じている |
| ブリッジングまたはロゴの塗りつぶし | 噴霧用空気圧と噴霧量 | 配合の粘度に対して圧力が低すぎる;スプレーガンの設置位置が近すぎる |
| 粗い部分 | 銃からベッドまでの距離、次にパン速度 | 銃がベッドのすぐ近くに置かれている;ベッドの回転率が低すぎる |
| 付着と過湿 | 吸気温度と風量、そして排気経路 | 乾燥能力が噴霧量を下回っている;フィルターの目詰まり、またはダンパーのバランスが崩れている |
| 姉妹提携 | パン速度とバッフル | ベッドがカスケードしていない;充填レベルがドラムの動作範囲外にある |
| 毎回、同じ場所に湿った箇所ができる | ドラムの穴あき | そのゾーンの穴が詰まっている |
| バッチ処理の処理時間が長すぎる | 排気ブロワーとフィルター、そしてポンプのチューブ | 排気制限によりドラムの湿度が上昇し、配管の径を細くすると流量が低下する |
| コートの重量が基準値を下回ったが、アラームは鳴らなかった | ペリスタルティックポンプ用チューブ | 継続的な絞り込みによる管壁の薄化 |
| 発射後に弾頭部に亀裂が生じた | ドライダウン工程、その後、塗布量 | バッチが高温の状態で排出された;重量増加が検証済みの目標値を上回った |
| 端が剥がれたり、はがれたりしている | パン速度、続いて乾燥能力に対する噴霧量 | アトリション、あるいは乾燥した膜が次のパスによって再濡れされる現象 |
| 縁が欠けていたり、ロゴが擦り切れていたりする | パン速度と充填レベル、続いてコアの破砕性 | 最初のスプレーが当たる前に、ベッドが長く回転しすぎている |
| 錠剤間の色のばらつき | バッフルとパンの回転速度、続いて各ガンごとの流量 | ベッドがカスケードしていない;1丁の銃が規定の射撃速度を下回っている |
この表は診断ではなく、調査の順序として読んでください。最も頻繁に故障する箇所から調査を始め、それを確認してから、他の箇所へと順に調査を進めていきます。ほとんどの不具合には、機械的な原因が1つと工程上の原因が1つあり、機械的な原因の方が排除するのに費用がかかりません。.
同じ不具合が再発しないように、何をログに記録すべきか
いわゆる「ランダムな」欠陥のほとんどは、実際にはランダムではありません。それらは、誰もグラフ化しなかった傾向なのです。ポンプのチューブはロットごとに吐出量が少しずつ低下し、ノズルのオリフィスは徐々に開き、フィルターは数週間かけて目詰まりしていきます。1つのロット記録からはほとんど何もわかりませんが、6回連続で記録すれば、どの部分が変動しているかがわかります。.
すべてのバッチについて、同じ単位で同じ値を記録してください:
- 噴霧量、霧化圧力、および噴霧パターン用空気圧力
- 吸気温度および流量、排気温度、ならびに床温度
- パン速度とバッチ投入量
- 銃の数、銃とベッド間の距離、および銃ごとの流量チェック
- 浮遊固形分濃度、および試験の全期間を通じて撹拌が維持されていたかどうか
- 塗装室の周囲温度および相対湿度
- ノズルとチューブの交換、および前回の徹底的な洗浄の日付
このシートの効果を発揮させる2つの要素は、ガンごとの流量とベッド温度です。ガンごとの流量を調整することで、摩耗したニードルがタブレットに到達する前に検知できます。また、ベッド温度を調整することで、乾燥の問題がタブレットへの付着や表面の粗さにつながる前に検知できます。.
初めてシートのセットアップを行う場合は、機械の型番をお知らせください。そのパンおよびスプレーシステム用に当社が使用しているパラメータ一覧と、そのシステム用に常備している予備部品の一覧をお送りいたします。部品ごとの詳細については、当社の 錠剤コーティング機の部品 ガイドは関連ページです。.
表の手順をすべて試しても不具合が解消されない場合は、不具合の症状、ご使用の塗料の種類と溶剤、および機械の型番をお知らせください。当社が、まずどの部品を点検または交換すべきか、また次回の作業に向けてどの部品を在庫として確保しておくべきかをご案内いたします。もし機械自体がボトルネックとなっている場合は、当社の 錠剤コーティング機.
よくある質問
フィルムコーティング錠にオレンジピール状の凹凸が生じる原因は何ですか?
これには2つの相反するメカニズムが関係しています。霧化が不十分なコーティングでは、液滴が大きすぎて乾燥する前に平滑化されないため、表面が粗いままになります。この場合は、霧化圧を上げるか、噴霧量を減らしてください。 噴霧乾燥によるコーティングでは、液滴が錠剤に到達する前に溶剤が蒸発してしまうため、塗布物が広がりません。この場合は、霧化圧を下げるか、スプレーガンを錠剤に近づけるか、または入口温度を下げてください。設定を変更する前に、ベッド温度とスプレーガンとベッド間の距離を確認してください。.
コーティング中に、なぜタブレットがくっついたり、2つが1つになったりするのでしょうか?
噴霧量が乾燥用空気が除去できる量を上回っているため、錠剤の表面は噴霧ゾーンを通過する間、べたつきが残っています。トレイの回転速度が遅く、錠剤の表面が平坦であることも、この現象を悪化させています。まず噴霧量を減らし、次に吸気温度と風量を確認した上で、トレイの回転速度と錠剤の形状を見直してください。.
錠剤が鋳型から取り出された後、なぜフィルムコーティングにひび割れや剥がれが生じるのでしょうか?
ひび割れは通常、配合やコアに起因する問題です。可塑剤の量が少なすぎるか、あるいはコアがフィルムとは異なる膨張を示す場合などです。機械側の要因としては、乾燥工程を省いた高温排出、許容範囲を超える重量増加までのコーティング、およびパンの端部を摩耗させるパンの回転速度の3点が挙げられます。 端部の剥離は接着不良です。パン速度を下げ、すでに乾燥したフィルムにスプレーが再湿潤を与えていないか確認してください。.
同じロットの錠剤間で、なぜ色にばらつきがあるのですか?
錠剤がスプレーを均一に浴びていなかったためです。 まずベッドの動き(バッフルとパンの速度)を確認し、その後、各スプレーガンを個別に測定してください。1本の針が摩耗していたり、配管が部分的に詰まっていたりすると、そのスプレーガンの流量が変化するためです。モットリング(斑点状や大理石模様の表面)は、水がフィルムから蒸発する際に可溶性染料が移動することによるもので、乾燥を遅くすることで軽減されます。.
スプレーガンのノズルやペリスタルティックポンプのチューブは、どのくらいの頻度で交換すべきですか?
ノズル、ニードル、シートはバッチごとに点検し、暦日ではなく測定結果に基づいて交換してください。オリフィスは、目に見える損傷が現れるずっと前から、液滴サイズに変化が生じている場合があります。 ポンプ用チューブは消耗品であり、挟まれるたびに薄くなります。吐出流量がバッチ記録に記載された値を下回った時点で交換してください。これが、ガンごとの流量を記録することが重要な理由です。.
パンの穿孔が詰まると、コーティングの欠陥が生じる可能性がありますか?
はい。あるゾーンの穴が塞がれていると、毎回同じ場所に湿った箇所が残り、乾燥中の洗濯物全体の乾燥が遅くなり、乾燥時間が長引きます。不具合が位置的なもの(ドラムの常に同じ箇所)である場合は、スプレーの設定ではなく、まず穴の状態を確認してください。.