錠剤コーティング機は、ベッドを撹拌するパンアセンブリ、コーティング剤を塗布するスプレーシステム、乾燥を行う空気処理システム、そして配合レシピを管理する制御システムの4つのシステムに分けると、仕様を定めやすくなります。コーティングに関する問題のほとんどは、配合そのものではなく、これら4つのシステムのいずれか内部の1つの部品に起因しています。.
錠剤コーティング機のこれらの構成部品は、それぞれが最終的な仕上がり形を決定づけます。このガイドでは、錠剤コーティング機の各部品をグループごとに解説し、それぞれの役割、最初に摩耗しやすい部品、および部品リストを剤形やバッチサイズに合わせて選定する方法について説明します。当社はこれらの機械の製造および据付・試運転を行っているため、本ガイドでは、オペレーターが実際に触れたり交換したりする部品に重点を置いています。.
主なポイント
- 主な機械の種類は、標準型パン、穴あきパン、流動層の3つがあります。それぞれの種類によって構成部品や用途が異なります。.
- 主な構成部品には、塗装ドラム、スプレーガン、空調装置、および制御装置があります。これらの各部品は、塗装の品質に影響を与えます。.
- 定期的なメンテナンスを行うことで、不具合を未然に防ぐことができます。スプレーガン、ポンプの配管、およびシールはこまめに点検してください。摩耗した部品は、予定通りに交換してください。.
- 製品に適した装置をお選びください。購入前には、剤形、バッチサイズ、溶媒の種類などを考慮してください。.
- 不具合が発生した場合は、まずスプレーシステムまたは乾燥システムを確認してください。設定を調整して問題を解決してください。.
3種類の機械と、機種ごとに部品リストが異なる理由
錠剤コーティング機の部品リストは、機械の種類によって異なります。製薬生産では、主に「標準的なコーティングパン」、「穿孔式パンコーター」、および「流動層コーター」の3つの設計が主流となっています。それぞれの設計によって、フィルムコーティング機の基本構成部品やコンポーネントは異なります。.
標準的なコーティングパン――今なおその存在価値を証明している
標準的なコーティングパンは、スタンドの上に傾けて設置された円形の金属製のパンです。電動モーターによってパンが回転します。錠剤は、密閉された固定された空間内で転がります。加熱された空気が錠剤の層の表面を通り抜けます。中央のダクトから湿った空気が排出されます。.
このデザインは~にぴったりです 伝統的な砂糖がけ. 砂糖コーティングは20~50層施され、各層ごとにスプレーと乾燥の工程が必要です。この標準的なコーティングパンは、こうした多段階の作業を円滑にこなします。また、小ロット生産、実験室でのコーティング、研究施設での使用にも適しています。菓子やチョコレートのコーティングにも同じ設計が採用されています。 初期投資が低く、メンテナンスも簡単な点も、この製品の魅力です。シンプルな設計であるため、防爆仕様に改造することも容易です。.
制限となるのは乾燥能力です。空気は露出したベッド表面にしか届きません。そのため、乾燥に時間がかかります。このため、標準的なトレイは水性フィルムコーティングにはあまり適していません。.
穴あきパンコーター――なぜこれがフィルムコーティングの標準となったのか
穿孔コーティングパンは、外殻全体に意図的に穴が開けられた水平ドラムを使用しています。このドラムは、密閉されたシステム内で水平軸を中心に回転します。加熱された空気は、穿孔部を直接通り抜け、回転する錠剤層を通り抜けます。空気は後部から排出されます。.
この貫通乾燥により、スプレー領域の温度分布がより均一になります。熱交換効率は従来のパン式に比べてはるかに高くなります。乾燥中のオーバースプレーのリスクも大幅に低減されます。これらの特性は、水性フィルムコーティングにおいて重要です。 水の潜熱は539 kcal/kgと高く、エタノールの約200 kcal/kgと比較して高い値を示します。溶剤の蒸発が速くなることで、膜形成のばらつきが軽減されます。.
部品リストには、この設計が反映されています。穿孔パン式コーティング機には、ドラム内にスプレーバーノズルまたはガンが必要です。パターンと噴霧用空気の独立した制御が標準仕様となっています。交換可能なドラムが用意されていることもよくあります。これらの特徴により、穿孔パン式コーティング機は、今日のほとんどのフィルムコーティング機において、フィルムコーティングや腸溶コーティングの標準的な方式となっています。.
流動層およびヴルスター法による製造システム – ペレット、顆粒、ミニ錠
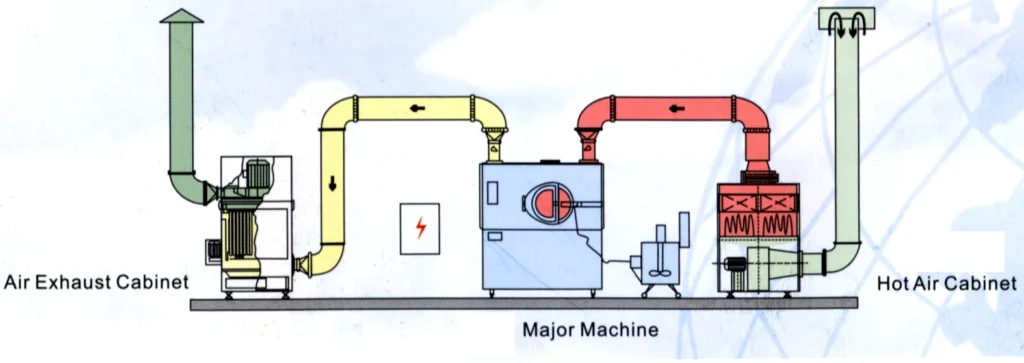
3つ目の設計では、ドラム内でコアを転がすのではなく、空気の柱でコアを持ち上げます。流動層式またはウースター式コーティング装置では、プロセス用空気がコアを流動化させ、スプレーノズルはチャンバーの底部(ボトムスプレー式ウースター)、上部、あるいは側壁の接線方向に配置されます。 パンがないため、部品リストからはドラム、穿孔部、バッフルが完全に除外され、代わりに分配プレート、ヴルスター仕切り柱、およびシェイクダウン式またはカートリッジ式洗浄機能を備えたフィルターハウジングが追加される。.
流動層コーティング機は、ペレット、顆粒、ミニ錠、およびマルチパーティキュレート(標準的なコーティングパンの2~3 mmの穴を通過できるほど小さいコア)に適しています。どのパン設計よりも乾燥が速く、小さなコアに対して最も均一なコーティングを実現します。 その代償として摩耗が生じます。壊れやすい錠剤は、流動層よりもタンブリングパンの方が破損しにくいです。したがって、部品リストを比較する前に、その機械が3つの設計のうちどれに該当するかを確認してください。パン式と流動層式の部品が互換性を持つことはほとんどありません。.
パン・アセンブリ – ドラム、穿孔部、および混合バッフル
コーティングドラム――SS316L製シェル、およびそれがバッチサイズに与える影響
コーティングドラムは、錠剤の層を収容し、撹拌する容器です。医薬品用ドラムの多くは、SS316Lステンレス鋼を使用しています。この材質は、コーティング液による腐食に強く、繰り返しの洗浄サイクルにも耐えることができます。また、内面が滑らかなため、回転中の錠剤への損傷も抑えられます。.
「Drum volume」は、以下のバッチサイズを設定します。 錠剤コーティング機. ドラムの容量が大きいほど多くの錠剤を収容できますが、それに応じてより多くの空気とスプレー能力も必要となります。通常、処理量はドラムの総容量をはるかに下回ります。このヘッドスペースがあることで、錠剤が自由に転がることができます。ドラムに詰め込みすぎると混合が不十分になり、コーティングがムラになってしまいます。.
穿孔――なぜ2~3ミリメートルの穴が乾燥速度を左右するのか
多孔質のコーティングパンには、外殻全体に数千もの小さな穴が開いています。これらの穴の直径は通常、2~3ミリメートルです。一見些細なものに見えますが、乾燥プロセス全体を制御する役割を果たしています。プロセス用空気はこれらの穴を通過し、その後、移動する錠剤層の中を通り抜けます。.
穴のサイズと開口面積の合計によって、空気流量が決まります。開口面積が大きいほど、除湿速度は速くなります。穴が小さいほど、タブレットがドラム内に留まりやすくなります。穴が完全に、または部分的に塞がれていると、乾燥が遅くなり、湿った箇所が生じます。作業者は、清掃の際に穴の状態を点検する必要があります。.
ここで、コーティングパンとスプレーノズルの役割が明らかになります。 パンが錠剤を撹拌し、ノズルがコーティング液を噴射します。その後、穿孔部から溶媒が排出されます。これら3つの要素が連携して機能しなければなりません。このバランスこそが、錠剤コーティング機の機種によってドラムの設計が異なる理由を説明しています。水性コーティング用に設計されたフィルムコーティング機には、ベッド全体を貫通する強力な気流が必要です。穿孔部のない標準的なパンでは、その性能を満たすことはできません。.
混合バッフル――すべての錠剤にスプレーが当たるかどうかを決める部品
バッフルは、ドラム内部に溶接またはボルトで固定されたSS316L製の突起部です。これらは床を持ち上げ、スプレーゾーンを通って後方へ流れ落ちさせるため、積載物の中央にある錠剤も壁付近の錠剤と同じ程度のスプレーを浴びることができます。 バフルがない場合、床は単一の塊として滑り、積載物の中央部は十分な噴霧を受けられません。これは製剤上の問題のように見えますが、実際には機械的な欠陥です。.
バッフルの数と高さは、所定の稼働負荷範囲に合わせて設定されます。ドラム内の充填量が少なすぎると、バッフルによって錠剤が遠くまで飛ばされ、エッジの欠けや粉塵の発生が増加します。逆に充填量が多すぎると、錠剤の層がまったくカスケードせず、コーティングの均一性が低下します。 バッフルも摩耗します。毎回の洗浄サイクルごとに、溶接部や先端部の丸みがないか確認してください。砂糖コーティングでは、シロップを噴霧するのではなく注ぐため、バッフルの代わりに分配レーキを使用する場合があります。製品に穴の開いていないドラムが必要な場合は、当社の BGWE 無孔コーティング機.
モーター、ギアボックス、駆動装置――ベッドの回転を左右する部分
ドラムの後方にある技術エリアには、高出力モーターと減速ギアボックスが設置されており、これらがドラムを制御された(通常は可変の)速度で回転させます。 この駆動装置によってベッドの回転数が決定され、それによって各錠剤がスプレーゾーンを通過する頻度が決まります。したがって、パンの速度は単なる機械的なパラメータではなく、コーティングのパラメータでもあります。速度が遅すぎると混合が不十分になり、錠剤のつり合いが悪くなります。逆に速すぎると、エッジの欠けや粉塵の発生が増加します。.
ギアボックスは、摩耗による交換ではなく、定期的な整備間隔が定められている数少ない部品のひとつです。オイル交換やシャフトシールの点検は、メンテナンススケジュールに組み込む必要があります。溶剤系ラインでは、モーターとギアボックスは、機械の他の部分と同じ防爆等級に指定する必要があります。当社の 高効率インテリジェントコーティング機 適用範囲は水系および溶剤系の両方をカバーしているため、見積書には駆動定格を明記するよう依頼してください。.
スプレーシステム ― ガン、ポンプ、そしてそれらを支えるアーム
スプレーガン――液ノズル、エアキャップ、ニードルはすべて消耗品です
スプレーガンは、錠剤のコーティング工程の中核をなしています。各ガンには、液ノズル、エアキャップ、およびニードルが取り付けられています。ニードルの開閉によって流量が制御されます。シリンダーからの空気圧でニードルが後退して液路が開き、バネの力でニードルが元の位置に戻って閉じる仕組みです。 ニードルのストロークによって噴射量が調整されます。その後、噴霧用エアがコーティング溶液を微細な液滴に変えます。このエアがなければ、液体が錠剤の上に直接落ちてしまい、そのバッチは台無しになってしまいます。.
3つのガン部品はすべて消耗品です。これらは時間の経過とともに摩耗、目詰まり、固着が生じます。噴霧空気圧によって液滴の大きさが決まります。圧力が高いほど液滴は細かくなり、低いほど大きくなります。圧力設定が不適切だと、オレンジピール、ピッキング、ブリッジングなどの欠陥が発生します。パターンエアは、スプレーファンの幅を広げたり狭めたりします。 オーバーラップが不十分だと、一部の錠剤に二重にスプレーが当たったり、他の錠剤がスプレーされなかったりすることがあります。どのフィルムコーティング機においても、各バッチの開始前に、3つのガン部品すべてを点検する必要があります。.
| コンポーネント | 機能 |
|---|---|
| 流体ノズル | 液流を形成する |
| エアキャップ | 噴霧用空気を導く |
| 針 | 流量の開閉を行う |
ペリスタルティックポンプと溶液用チューブ――コート重量が実際に変動する箇所
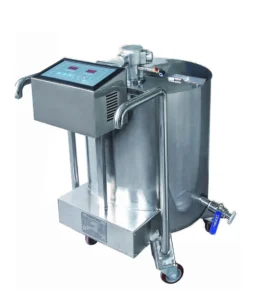
ペリスタルティックポンプが、タンクから各ガンへコーティング液を送り出します。溶液用チューブがその液体を残りの経路まで運びます。ポンプ用チューブは、絶え間ない圧迫によって伸びたり摩耗したりします。チューブが薄くなると流量が低下し、塗布量が不足します。この変動は目立たず、見過ごされがちです。.
スプレーアーム(マニホールド)は、すべてのノズルをベッド全体に等間隔で配置します。高性能なフィルムコーティング機では、ベッドのレベルが変化してもアームが自動的に調整されます。一方、安価な機種では手動での調整が必要です。アームの位置がずれると、スプレーパターンが乱れ、乾燥の均一性に悪影響を及ぼします。オペレーターは、ポンプのチューブの耐用年数とアームの位置を併せて確認する必要があります。これらはいずれも、各錠剤に塗布されるコーティング量に影響を与えるからです。.
空調設備 – AHU、ダクト、送風機、排気設備
空調機 – プレフィルター、HEPAフィルター、加熱・除湿機能
空調ユニットは、プロセス用空気の1立方メートルごとに処理を行います。プレフィルターが粗い粉塵を除去し、HEPAフィルターがより微細な粒子を捕捉します。この多段階ろ過により、医薬品が汚染されるのを防ぎます。.
ろ過の後は、加熱と除湿が行われます。AHUは、流入空気を所定の温度まで加熱し、水分を除去します。フィルムコーティングでは、乾燥用空気がコーティング液中の水分を蒸発させる必要があります。湿度の高い給気は乾燥を遅らせ、錠剤の層に粘着性を残してしまいます。フィルムコーティング機は、この安定した供給に依存しています。.
AHUは、オペレーターが過小評価しがちな錠剤コーティング機の部品の一つです。コーティングパンがベッドを回転させますが、溶剤を除去するためのエネルギーを供給するのはAHUです。設定値を維持できなければ、コーティングの品質は低下します。.
吸気・排気ダクト――プレナム、ダンパー、そして静かにバッチを台無しにする漏れ
ダクトを通じて、空調された空気がドラム内に送り込まれます。吸気プレナムは、穴あきシェル全体に空気を拡散させます。排気プレナムは、湿気を含んだ空気を集めます。ダンパーは、各ゾーン間の気流のバランスを調整します。わずかな不均衡でも、錠剤層を通る気流のパターンが変わってしまいます。スプレーノズルが完璧に機能していても、気流が不均一だと、湿った箇所が生じてしまいます。.
漏れは知らぬ間にバッチを台無しにしてしまいます。吸気プレナムのガスケットにひびが入っていると、ろ過されていない空気がドラム内に引き込まれます。排気側の漏れがあると負圧が低下し、溶剤蒸気が残留してしまいます。オペレーターは、洗浄サイクルごとにダクトの接続部とプレナムのガスケットを点検する必要があります。.
排気ブロワーが循環を完結させます。ブロワーの風力が弱いと、乾燥時間が長くなります。フィルターが詰まると、ドラム内の湿度が上昇します。スプレーガンは塗料を微細な液滴に霧化しますが、湿った排気ガスがあると、塗料が均一に定着しなくなります。こうした症状は、機械のアラームには現れず、塗装品質に現れます。 静圧を確認することで、問題を早期に発見できます。定期的な漏れ検査は、製薬業界のメンテナンススケジュールに組み込むべきです。.
制御システム – PLC、HMI、センサー、およびレシピ制御
PLCとHMI――オペレーターが実際に設定・監視する内容
プログラマブル・ロジック・コントローラ(PLC)は、機械のロジックを制御します。ほとんどの生産用コーティング機は産業用PLCで動作しており、このプラットフォーム(シーメンス、アレン・ブラッドリー、または同等のもの)については、注文時に明記しておく価値があります。というのも、後から現場で交換できるような選択肢ではないからです。 ヒューマン・マシン・インターフェース(HMI)は、オペレーターにデジタル監視やリアルタイム調整を行うためのフルカラー画面を提供します。オペレーターはこの画面から、噴霧量、ドラム回転数、吸気および排気の温度、ならびに風量を設定します。.
HMIにはレシピも保存されます。コントローラを比較する際には、HMIが保存できるレシピの数と、レシピをロックできるかどうか、この2点を確認してください。レシピをロックすると、切り替え操作が再ティーチングではなくメニュー選択で行えるようになり、オペレーターが誤って検証済みのプロセスを編集してしまうのを防ぐことができます。監査証跡とデータロギングについては後述します。 電子記録に関する21 CFR Part 11. オペレーターは、コントロールパネルでパン速度と噴霧量を設定します。プロセスのタイミングもHMIから制御されます。噴霧圧力と噴霧パターンの空気圧は、ゲージで確認します。これらの設定が、すべてのフィルムコーティング工程の仕上がり決定づけます。.
ループに信号を供給するセンサー――温度、圧力、流量、ロードセル
センサーはリアルタイムのデータをPLCに送信します。2ゾーン式の温度監視システムが状態を監視します。非接触センサーが錠剤ベッド(コア)の温度を直接測定します。吸気温度は別途監視されます。排気温度はベッド温度の推定値として用いられます。ベッド温度は、バリデーション済みの範囲内で測定、監視、記録されます。.
その後、高度なPIDアルゴリズムが加熱と空気流量を調整し、最適な乾燥条件を維持します。これにより、コーティングの欠陥が発生する前に未然に防ぐことができます。錠剤層を流れる空気流量は、流入空気の体積、流速、温度、および相対湿度によって決まります。 また、ドラム内の負圧も監視されます。スプレー量が少なすぎるとコーティングが脆くなり、多すぎると錠剤がべたつく原因となります。制御ループにより、コーティング液の塗布が均一に保たれます。適切に調整されたフィルムコーティング機は、これらのセンサーが連携して機能することに依存しています。.
積み込み、荷下ろし、洗浄――オペレーターが最も頻繁に触れる部品
積載用ドア、ガイドプレート、自動積載
荷積み用ドアは、その前面に設置されています。 フライパン. オペレーターは、各バッチの開始前にタブレットを充電するためにこの扉を開けます。運転中は、扉がしっかりと密閉されている必要があります。密閉が不十分だと空気が漏れ出し、ベッド内の気流が乱れます。この不均衡は、乾燥およびフィルムコーティングの品質に影響を及ぼします。.
パンキャビネットの扉には、気密性を確保するためにヒンジとガスケットが必要です。フィルター交換用扉は、フィルター交換の際にスムーズに開くように設計されています。一方の端には取っ手が、もう一方の端にはヒンジが取り付けられています。こうした設計上の細部が、医薬品を汚染から守ります。.
ガイドプレートは、充填時に錠剤をコーティングドラムへと誘導する役割を果たします。これらは特定のドラム径およびドラム開口部に合わせられているため、汎用サイズとしてではなく、お使いの機械モデルに合わせて注文する必要があります。充填のたびに、プレートの端がドラム開口部と面一になっていることを確認し、ドラムを交換した後はプレートを再度正しく取り付けてください。 プレートの位置がずれていると、錠剤がこぼれたり、ドラムの縁が損傷したりする原因となります。.
自動積載システム 手作業を削減します。コーターを指定する際は、充填と排出を2つの別個の項目として扱ってください。これらはデフォルトではセットになっておらず、見積書には個別に記載されるべきです。ラインの計画を立てる前に、ご自身の構成にどちらが含まれているかを確認してください。この選択によって、充填側、排出側、あるいはその両方にオペレーターが必要かどうかが決まるからです。 自動投入は労力を節約し、粉塵への曝露を低減します。.
排出シュート、ドアアクチュエータ、およびシール
コーティング工程が終了すると、排出シュートがコーティング済みの錠剤をドラムから排出します。その傾斜角度と幅は、錠剤の流れに影響を与えます。シュートが狭いと排出が遅くなり、錠剤が破損するリスクが高まります。シュートが広いと工程が速くなりますが、より大きな機械フレームが必要となります。.
ドアアクチュエータは、排出ドアの開閉を行います。空圧式または電動式のアクチュエータが、安定した力を供給します。アクチュエータが摩耗すると、ドアが半開きの状態になります。その隙間によってシールが破られ、内部圧力が変化します。 本機は、必要なすべてのプロセスおよび安全インターロックが作動している状態で運転しなければなりません。キャビネットドアの開放、排気ブロワーのトリップ、パンモーターのトリップ、吸気ブロワーのトリップ、スプレーアームの展開状態などの状況では、アラームが作動します。すべてのインターロックが正常に機能していることが確認されて初めて、運転を再開できます。.
排出ドア周辺のシールは、繰り返しのサイクルによって摩耗します。シールが摩耗すると、コーティング液の残留物やプロセス用空気が漏れてしまいます。オペレーターは、毎回の洗浄サイクル中にシールを点検する必要があります。交換用シールは予備部品キットに含まれています。シールを適切にメンテナンスすることで、コーティングドラムの寿命を延ばし、乾燥状態を安定させることができます。.
消耗部品と予備部品の優先順位 ― 必要になる前に備えておくべきもの
どの部品が最初に摩耗するのか、そして摩耗した際に現れる症状
フィルムコーティング機では、スプレーガンの摩耗が予想以上に早くなります。 流体ノズル、エアキャップ、およびニードルは、研磨性のあるコーティング液との繰り返しの接触により摩耗します。ノズルセットが摩耗すると、液滴の大きさが変化します。その結果、錠剤の表面にオレンジピール状の凹凸が生じます。ニードルが完全に嵌合していない場合にも、同様の欠陥が現れます。また、エアキャップが汚れていると、スプレーの塗布ムラが生じます。.
次に、ペリスタルティックポンプのチューブが摩耗します。絶え間ない挟み込みにより、チューブの壁が薄くなります。その結果、流量が低下し、アラームが鳴ることなくコーティング重量が基準値を下回ってしまいます。排気プレナムのシールやダンパーのガスケットも、目立たないうちに劣化します。 わずかな漏れがあると、穿孔ドラムを通る気流が乱れます。乾燥が遅くなり、錠剤がベタついた状態で排出されます。こうした症状は、多くの場合、交換費用が安価な部品の不具合を示しています。.
コーティングドラム自体の摩耗は緩やかです。SS316L製のシェルは耐食性がありますが、穿孔部が詰まることがあります。バッチごとに同じ場所に湿った箇所が見られます。この現象は、穿孔部が詰まっていることを示しています。洗浄サイクルごとに穿孔部を確認してください。早期に点検を行うことで、コーティングの不具合につながる前に摩耗を発見することができます。.
消耗品キットと緊急用キットの比較――それぞれの必要量の決め方
どのコーティングパンについても、2種類の予備部品キットを用意してください。消耗品キットには、定期的な交換が必要な部品が含まれています。このセットには、ポンプ用チューブ、スプレーチップ、エアキャップ、ニードル、ドアシールなどが含まれます。多くのオペレーターは、予備のコーティング液用ラインも追加しています。 フィルムコーティングを行う際は、各キャンペーンの前に消耗品キットを確認してください。これらの部品は、カレンダーに基づくスケジュールまたはバッチ数に基づくスケジュールに従って交換してください。故障を待ってから交換しないでください。.
緊急用キットには、シフトを停止させる可能性のある部品が含まれています。これらの部品には、ガンアセンブリ一式、圧力センサー、排出ドアアクチュエータなどが含まれます。緊急用キットは、各重要部品を1回完全に交換できる分量を確保してください。一方、消耗品キットは、通常の摩耗サイクルをカバーできる分量を確保する必要があります。小規模な製薬工場であれば、それぞれ1セットずつ用意すれば運用可能です。 より大規模な施設では、1週間分の生産に十分な量を確保しておく必要があります。両方のキットは、熱や湿気を避けて保管してください。すべての品目に部品番号を明記してください。この措置により、ダウンタイムを短縮し、コーティング品質および医薬品の品質を保護することができます。.
| パート | 摩耗した際の症状 | 交換用トリガー | どのキットで、いくつですか |
|---|---|---|---|
| 流体ノズル、エアキャップ、ニードル | オレンジピール状の肌、ムラのある仕上がり | すべてのロットを点検し、目に見える摩耗がある場合は交換してください。 | 消耗品 – 1台につきガン一式1セット |
| ペリスタルティックポンプ用チューブ | コートの重量が低値に振れているが、アラームは鳴らない | カレンダーまたはバッチカウント、エラーが発生する前 | 消耗品 – 2セット |
| ドアシール、プレナムガスケット | 空気の漏れ、べたつく錠剤、乾燥時間の延長 | すべての洗浄サイクルを点検する | 消耗品 – 1セット |
| ソリューションラインおよびインラインフィルター | 圧力の変動、ガンの目詰まり | キャンペーンごと | 消耗品 – 予備のライン1本 |
| 銃の完全組立 | 銃はその場で再組み立てすることはできません | 失敗について | 緊急事態 – 1件 |
| 圧力または温度センサー | 誤ったドリフト値やアラームの表示 | 失敗時、またはキャリブレーションに失敗した場合 | 緊急事態 – 重要な種類のものをそれぞれ1つずつ |
| 排出ドアアクチュエータ | ドアが密閉されない | 失敗について | 緊急事態 – 1件 |
2種類のキットの構成をそれぞれ異なるものにします。消耗品キットは通常の摩耗サイクルをカバーできる量にする必要があります。1シフト制の工場であれば1セットで十分ですが、複数シフト制の現場では約1週間分の生産量に相当する量を確保すべきです。緊急用キットはよりシンプルで、各重要部品の完全な交換用部品を1セットずつ用意すれば十分です。.
予防保全を行うことで、設備の寿命を延ばすことができます。各バッチごとにスプレーパターンのテストを行ってください。コーティング作業のたびに、パンの表面を点検してください。. ノズルは3~6か月ごとに交換してください 現在、生産が活発に行われています。こうした習慣が品質を守り、ダウンタイムを削減しています。.
剤形、バッチ重量、コーティングの種類、溶媒を弊社チームまでお知らせいただければ、最適な機械の部品レベルの仕様書をお送りいたします。その仕様書には、ガンの本数、空気処理能力、および同梱するスペアパーツキットに至るまで詳細が記載されています。まずは弊社の 錠剤コーティング機, 、または以下の 回転式錠剤プレス機 コーターの上流側のラインを指定する場合。.
このガイドのうち、次の2つの項目については、それぞれ個別のページが用意されました: 欠陥部品に関するトラブルシューティングガイド もし今、回線で何か問題が発生しているなら、そして タブレットコーティング機の選び方 まだ購入されていない場合は。.
これらの数字の出所
このガイドに記載されている数値は、物理定数、公表されている計画間隔、および当社の機械から得られた範囲値の3つのグループに分類されます。数値そのものよりも、どれがどのグループに属するかを把握することが重要です。.
- 水 539 kcal/kg、エタノール 約200 kcal/kg – 標準物理データ表に基づく、沸点における気化潜熱(例: 『OpenStax College Physics』、表14.4: 水 2256 kJ/kg = 539 kcal/kg、エタノール 854 kJ/kg = 204 kcal/kg)。これらは物理定数であり、機械の性能値ではありません。.
- ノズルは3~6か月ごとに交換してください – これは、上記のリンク先のメンテナンスチェックリストに記載されている計画間隔であり、実際に測定した値ではありません。これを目安として、ご自身のスプレーパターン試験の結果に基づいて、間隔を短く調整してください。.
- 2~3 mmの穿孔 – これは医薬品用の多孔パンにおける一般的な範囲であり、普遍的な基準ではありません。見積もりの対象となる機械の実際の穴径と開口面積を確認してください。これら両方が空気流量を決定するからです。.
- どの部分が最初に摩耗し、どのような症状が現れるか – これは、公表された研究結果に基づくものではなく、当社機器の試運転および保守作業から得られたものです。実際の使用量は、配合、噴霧量、および稼働パターンによって異なります。.
よくある質問
タブレットコーティング機の主な構成部品にはどのようなものがありますか?
4つのシステムがほぼすべての部分をカバーしています。パンアセンブリ(ドラム、穿孔部、バッフル、モーター、ギアボックス)、 スプレーシステム(スプレーガン、ペリスタルティックポンプ、チューブ、スプレーアーム)、空調システム(フィルターおよび加熱装置を備えたAHU、給気・排気ダクト、送風機)、および制御システム(PLC、HMI、センサー)です。これらに加え、投入・排出およびCIP用の部品も併設されています。.
穴あきコーティングパンと標準的なコーティングパンの違いは何ですか?
標準的なパンは、傾斜した中実のドラムであり、加熱された空気が露出した床面の上を通過するため、乾燥速度は遅く、シュガーコーティングや小ロットの処理に適しています。 穿孔パンは、外殻に何千もの小さな穴が開いており、プロセス用空気がタンブリングベッドを直通して通過します。この直通乾燥の特性により、穿孔パンは水性フィルムコーティングの標準的な装置となりました。.
タブレットコーティング機の部品のうち、最も早く摩耗するのはどれですか?
スプレーガンの部品――液ノズル、エアキャップ、ニードル――は、研磨性の塗料の流れにさらされるため、真っ先に摩耗します。次に摩耗するのはペリスタルティックポンプのチューブです。絶え間ない圧迫によってチューブが薄くなり、流量が徐々に低下するため、アラームが鳴ることなく塗布量が不足してしまいます。 ドアシールやプレナムガスケットも同様に目立たない形で劣化し、故障コードとして表示されるのではなく、乾燥時間が長くなるという形で現れます。.
私のバッチサイズの場合、コーティングパンにはスプレーガンを何本必要としますか?
バッチ重量ではなく、ベッドの幅を基準にして計算してください。スプレーガンはベッド全体に等間隔で配置され、そのスプレーファンは重なり合うことなく、わずかに重なるようにする必要があります。ドラムの幅が広いほど、その範囲をカバーするために必要なスプレーガンの数が増え、ポンプはその合計流量を供給できなければなりません。どちらかが不足していると、バッチの処理時間が長引いてしまいます。.
1台のコーティング機で、水性および溶剤系のコーティングの両方に対応できますか?
場合によっては可能です。ただし、最初から両方の仕様が明確に定められている場合に限ります。溶剤塗布には、防爆仕様のモーター、センサー、制御盤に加え、排気ガスからの溶剤回収装置が必要です。水性専用機は、後から安全にその仕様にアップグレードすることはできないため、注文前に使用する溶剤を決定しておく必要があります。.
コーティング機やスペアパーツを発注する前に、サプライヤーに何を送ればよいでしょうか?
製剤形態と錠剤の寸法、目標バッチ重量、コーティングの種類(フィルム、糖衣、腸溶)、溶媒(水系または有機系)、必要なパンまたはドラムのサイズ、および現地の電源仕様をお知らせください。 予備部品をご依頼の際は、機械の型式、シリアル番号、および部品の銘板の写真を添付してください。これを行うことが、何よりも納期短縮につながります。.