يصبح تحديد مواصفات آلة طلاء الأقراص أسهل بمجرد تقسيمها إلى أربعة أنظمة: مجموعة الوعاء التي تقوم بتقليب الطبقة، ونظام الرش الذي يطبق الطلاء، ونظام معالجة الهواء الذي يقوم بتجفيفها، ووحدة التحكم التي تحتوي على الوصفة. وتعود معظم مشاكل الطلاء إلى جزء واحد داخل أحد هذه الأنظمة الأربعة، وليس إلى التركيبة نفسها.
تساهم كل مكونة من مكونات آلة طلاء الأقراص في تشكيل النتيجة النهائية. يشرح هذا الدليل أجزاء آلة طلاء الأقراص مجموعةً تلو الأخرى: وظيفة كل جزء، والأجزاء التي تتآكل أولاً، وكيفية مطابقة قائمة قطع الغيار مع شكل الجرعة وحجم الدفعة. ونظرًا لأننا نقوم بتصنيع هذه الآلات وتشغيلها، فإن التركيز ينصب على الأجزاء التي يلمسها المشغلون فعليًّا ويقومون باستبدالها.
النقاط الرئيسية
- هناك ثلاثة أنواع رئيسية من الآلات: الآلة ذات الصينية القياسية، والآلة ذات الصينية المثقبة، والآلة ذات الطبقة المميعة. ويختلف كل نوع في أجزائه واستخداماته.
- تشمل الأجزاء الرئيسية أسطوانة الطلاء، ومسدسات الرش، ووحدة معالجة الهواء، وأجهزة التحكم. ويؤثر كل جزء من هذه الأجزاء على جودة الطلاء.
- الصيانة الدورية تمنع حدوث الأعطال. افحص مسدسات الرش وأنابيب المضخة وموانع التسرب بشكل متكرر. استبدل الأجزاء البالية وفقًا للجدول الزمني المحدد.
- اختر الآلة المناسبة لمنتجك. ضع في اعتبارك شكل الجرعة وحجم الدفعة ونوع المذيب قبل الشراء.
- عند ظهور عيوب، تحقق أولاً من نظام الرش أو نظام التجفيف. اضبط الإعدادات لإصلاح المشكلات.
ثلاثة أنواع من الآلات، وأسباب اختلاف قائمة قطع الغيار باختلاف كل نوع منها
تختلف قائمة أجزاء آلة طلاء الأقراص باختلاف نوع الآلة. وهناك ثلاثة تصميمات رئيسية سائدة في مجال الإنتاج الصيدلاني: آلة الطلاء ذات الوعاء القياسي، وآلة الطلاء ذات الوعاء المثقوب، وآلة الطلاء ذات الطبقة المميعة. ويؤدي كل تصميم إلى تغيير الأجزاء والمكونات الأساسية لتصميمات آلات طلاء الأقراص.
صينية الطلاء القياسية – حيث لا تزال تحتفظ بمكانتها
صينية الطلاء القياسية عبارة عن صينية معدنية دائرية مائلة على حامل. ويقوم محرك كهربائي بتدوير الصينية. وتتدحرج الأقراص داخل مساحة مغلقة وثابتة. ويمر الهواء الساخن فوق سطح طبقة الأقراص. ويقوم مجرى هواء مركزي بإزالة الهواء الرطب.
هذا التصميم مناسب لـ طلاء السكر التقليدي. يتم تطبيق طلاء السكر في 20 إلى 50 طبقة، وتحتاج كل طبقة إلى الرش والتجفيف. وتقوم المقلاة القياسية بهذه العملية متعددة المراحل بشكل جيد. كما أنها مناسبة للإنتاج بكميات صغيرة، والطلاء المختبري، ومراكز الأبحاث. ويستخدم تصميم مماثل في صناعة الحلويات وطلاء الشوكولاتة. ويزيد الاستثمار الأولي المنخفض وسهولة الصيانة من جاذبيتها. كما أن التصميم البسيط يسهل تكييفه لإجراء تعديلات تجعله مقاومًا للانفجار.
تكمن المشكلة في سعة التجفيف. فالهواء لا يصل إلا إلى السطح المكشوف للطبقة. ويستغرق التجفيف وقتًا أطول. وهذا يجعل الصينية القياسية غير مناسبة لطلاء الأغشية المائية.
آلة طلاء الأواني المثقبة – لماذا أصبحت الخيار الافتراضي لطلاء الأغشية
تستخدم حوض الطلاء المثقوب أسطوانة أفقية بها فتحات متعمدة في جميع أنحاء غلافها. وتدور الأسطوانة حول محور أفقي داخل نظام مغلق. ويتدفق الهواء الساخن مباشرةً عبر الفتحات وعبر طبقة الأقراص المتقلبة. ويخرج الهواء من الجزء الخلفي.
يؤدي هذا التجفيف الشامل إلى توزيع أكثر اتساقًا لدرجة الحرارة في منطقة الرش. وتكون كفاءة التبادل الحراري أعلى بكثير مقارنةً بالصينية التقليدية. كما ينخفض خطر الإفراط في الرش أثناء التجفيف انخفاضًا كبيرًا. وتعد هذه الخصائص مهمة في عملية طلاء الأغشية المائية. يتمتع الماء بحرارة تبخر كامنة عالية تبلغ حوالي 539 كيلو كالوري/كجم، مقارنة بالإيثانول الذي تبلغ حرارة تبخره الكامنة حوالي 200 كيلو كالوري/كجم. ويؤدي التبخر الأسرع للمذيب إلى تقليل عدم انتظام تكوين الطبقة.
وتعكس قائمة قطع الغيار هذا التصميم. فآلة الطلاء ذات الحوض المثقوب تحتاج إلى فوهة أو مسدس رش داخل الأسطوانة. ويُعد التحكم المستقل في نمط الرش وهواء الترذيذ ميزة قياسية. وغالبًا ما تتوفر أسطوانات قابلة للتبديل. وهذه الميزات تجعل آلة الطلاء ذات الحوض المثقوب هي الخيار الافتراضي لطلاء الأغشية والطلاء المعوي في معظم آلات طلاء الأغشية حاليًّا.
أنظمة القاع المائع وأنظمة وورستر – الكريات والحبيبات والأقراص الصغيرة
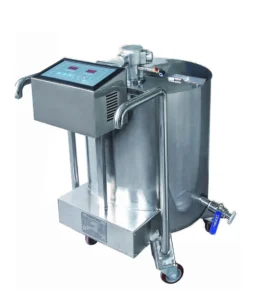
وهناك تصميم ثالث يعمل على رفع السرير الهوائي على عمود هوائي بدلاً من تدويره داخل أسطوانة. وفي آلة الطلاء ذات السرير الهوائي أو آلة وورستر، يعمل هواء المعالجة على تسييل القوالب، وتقع فوهة الرش في قاع الحجرة (آلة وورستر ذات الرش السفلي)، أو في الجزء العلوي، أو بشكل عرضي في الجدار الجانبي. ونظرًا لعدم وجود حوض، فإن قائمة الأجزاء تستبعد الأسطوانة والثقوب والحواجز تمامًا، وتضيف صفيحة توزيع، وعمود فاصل من نوع وورستر، وعلبة مرشح مزودة بنظام تنظيف بالاهتزاز أو بتنظيف الخرطوشة.
تُعد آلات الطلاء ذات القاعدة المائعة مناسبة للكريات والحبيبات والأقراص الصغيرة والجسيمات متعددة الأجزاء — أي النوى الصغيرة بما يكفي لتمر عبر الثقوب التي يبلغ قطرها 2-3 مم في صينية الطلاء القياسية. وهي تجف أسرع من أي تصميم آخر للصواني وتوفر طبقة طلاء أكثر اتساقًا على النوى الصغيرة. لكن المقابل هو التآكل: فالأقراص الهشة تتحمل وعاء التقليب بشكل أفضل من الطبقة المميعة. لذا قبل مقارنة قوائم قطع الغيار، تحقق من التصميم الذي تنتمي إليه الآلة من بين التصاميم الثلاثة. فنادراً ما تكون قطع غيار وعاء التقليب وقطع غيار الطبقة المميعة قابلة للتبادل.
مجموعة «بان» – الأسطوانة، الثقوب، وحواجز الخلط
أسطوانة الطلاء – غلاف من الفولاذ المقاوم للصدأ SS316L، وكيف تحدد حجم الدفعة
أسطوانة الطلاء هي الوعاء الذي يحمل طبقة الأقراص ويقوم بتدويرها. تُصنع معظم الأسطوانات الصيدلانية من الفولاذ المقاوم للصدأ SS316L. تتميز هذه الدرجة بمقاومتها للتآكل الناتج عن محلول الطلاء، كما أنها تتحمل دورات التنظيف المتكررة. كما أن سطحها الداخلي الأملس يحد من تلف الأقراص أثناء الدوران.
يحدد حجم الدرام حجم الدفعة لـ آلات طلاء الأقراص. كلما كان حجم الأسطوانة أكبر، زاد عدد الأقراص التي تستوعبها، لكنها تحتاج أيضًا إلى كمية أكبر من الهواء وسعة رش أعلى لتتناسب مع ذلك. وعادةً ما يظل حجم الحمولة أقل بكثير من الحجم الكامل للأسطوانة. وتسمح تلك المساحة الفارغة في الجزء العلوي للطبقة بالتحرك بحرية. أما الأسطوانة المملوءة بشكل مفرط، فلن تتمكن من الخلط بشكل جيد، وستتوزع الطبقة بشكل غير متساوٍ.
الثقوب – لماذا تحدد الثقوب التي يتراوح قطرها بين 2 و3 ملم معدل التجفيف؟
تحتوي صينية الطلاء المثقبة على آلاف الثقوب الصغيرة في جدارها الخارجي. ويبلغ قطر هذه الثقوب عادةً من 2 إلى 3 ملم. ورغم أنها تبدو صغيرة، إلا أنها تتحكم في عملية التجفيف بأكملها. حيث يمر هواء المعالجة عبر هذه الثقوب ثم عبر طبقة الأقراص المتحركة.
يحدد حجم الثقوب والمساحة المفتوحة معًا معدل تدفق الهواء. فكلما زادت المساحة المفتوحة، زادت سرعة إزالة الرطوبة. أما الثقوب الأصغر حجمًا فتساعد على إبقاء الأقراص داخل الأسطوانة. ومن شأن انسداد نمط الثقوب كليًّا أو جزئيًّا أن يبطئ عملية التجفيف ويؤدي إلى ظهور بقع رطبة. ويجب على المشغلين فحص الثقوب أثناء التنظيف.
يتضح هنا دور صينية الطلاء وفوهة الرش. تقوم الصينية بتحريك الأقراص، بينما تقوم الفوهة بتوزيع محلول الطلاء. ثم تعمل الثقوب على إزالة المذيب. ويجب أن تعمل هذه العناصر الثلاثة معًا. ويوضح هذا التوازن سبب استخدام أنواع مختلفة من آلات طلاء الأقراص لتصميمات أسطوانات مختلفة. فآلة طلاء الأغشية المصممة للطلاء المائي تحتاج إلى تدفق هواء قوي عبر الطبقة. ولا يمكن لصينية قياسية غير مثقبة أن تضاهي هذا الأداء.
حواجز الخلط – الجزء الذي يحدد ما إذا كان كل قرص سيتعرض للرذاذ أم لا
الحواجز عبارة عن نتوءات مصنوعة من الفولاذ المقاوم للصدأ SS316L، يتم لحامها أو تثبيتها بمسامير داخل الأسطوانة. وهي تعمل على رفع الطبقة وترتيبها بشكل متتالي عبر منطقة الرش، بحيث تحصل الأقراص الموجودة في مركز الحمولة على نفس درجة التعرض للرش مثل تلك الموجودة بالقرب من الجدار. وبدونها، تنزلق الطبقة ككتلة واحدة ويبقى وسط الحمولة غير مرشوش بشكل كافٍ – وهو عيب يبدو وكأنه مشكلة في التركيبة ولكنه في الواقع عيب ميكانيكي.
يتم تحديد عدد الحواجز وارتفاعها وفقًا لنطاق الحمل التشغيلي. فإذا تم تشغيل الأسطوانة وهي شبه فارغة، فإن الحواجز تدفع الأقراص لمسافة بعيدة جدًّا، مما يؤدي إلى تكسر الحواف وزيادة الغبار. أما إذا تم تشغيلها وهي ممتلئة جدًّا، فلن يتمكن الطبقة من التدفق بشكل متتالي على الإطلاق، مما يؤدي إلى انخفاض توحيد الطلاء. كما تتعرض الحواجز للتآكل: افحص اللحامات والحواف الأمامية للتأكد من عدم وجود استدارة خلال كل دورة تنظيف. في بعض الأحيان، يتم استبدالها بمجرفة توزيع في عملية طلاء السكر، لأن الشراب يُسكب بدلاً من رشه. إذا كان منتجك يحتاج إلى أسطوانة خالية تمامًا من الثقوب، فراجع آلة الطلاء غير المسامية من BGWE.
المحرك وعلبة التروس ونظام الدفع – العنصر الذي يحدد معدل دوران السرير
يوجد محرك عالي التحمل وعلبة تروس تخفيض في المنطقة الفنية خلف الأسطوانة، حيث يعملان على تدويرها بسرعة محكومة، وعادةً ما تكون متغيرة. يحدد نظام الدفع معدل دوران القاعدة، مما يحدد عدد المرات التي يمر فيها كل قرص عبر منطقة الرش – لذا فإن سرعة الأسطوانة تعد معلمة من معلمات الطلاء، وليست مجرد معلمة ميكانيكية. فالسرعة البطيئة جدًّا تؤدي إلى سوء الخلط والتلاصق؛ بينما السرعة المفرطة تزيد من تكسر الحواف وتوليد الغبار.
يُعد صندوق التروس أحد الأجزاء القليلة التي تخضع لفترات صيانة مجدولة بدلاً من أن تكون خاضعة لنظام «الاستهلاك والاستبدال»؛ حيث تُدرج عمليات تغيير الزيت وفحص موانع تسرب العمود ضمن جدول الصيانة. وفي خطوط الإنتاج التي تستخدم المذيبات، يجب أن يكون كل من المحرك وصندوق التروس مطابقين لنفس تصنيف مقاومة الانفجار الذي تتمتع به بقية أجزاء الماكينة. لدينا آلة طلاء ذكية عالية الكفاءة تشمل هذه المجموعة كلاً من التكوينات المائية وتلك التي تعتمد على المذيبات، لذا اطلب أن يُذكر تصنيف المحرك في عرض الأسعار.
نظام الرش – المسدسات والمضخات والذراع الذي يحملها
مسدسات الرش – فوهة السائل، وغطاء الهواء، والإبرة، كلها مواد استهلاكية
تُعد مسدسات الرش جوهر عملية طلاء الأقراص. يحتوي كل مسدس على فوهة سائل، وغطاء هوائي، وإبرة. تفتح الإبرة وتغلق للتحكم في التدفق. يعمل الهواء المضغوط على سحب الإبرة للخلف لفتح مسار السائل، بينما يعيدها الزنبرك إلى موضعها لإغلاقه. وتعمل حركة الإبرة على قياس كمية الرش. ثم يقوم هواء الترذيذ بتحويل محلول الطلاء إلى قطرات دقيقة. وبدون هذا الهواء، سيسقط السائل على الأقراص ويدمر الدفعة.
جميع أجزاء البخاخ الثلاثة تُعدّ مستهلكات. فهي تتعرض للتآكل والانسداد والالتصاق بمرور الوقت. ويحدد ضغط هواء الرش حجم القطرات؛ حيث ينتج الضغط العالي قطرات أدق، بينما ينتج الضغط المنخفض قطرات أكبر. ويؤدي الضغط غير الصحيح إلى عيوب مثل مظهر قشر البرتقال، أو التكتل، أو تشكل الجسور. أما هواء النمط فيعمل على توسيع أو تضييق نطاق رشاش الرذاذ. ويؤدي التداخل الضعيف إلى رش بعض الأقراص مرتين وتفويت رش أقراص أخرى. تحتاج الأجزاء الثلاثة للمسدس إلى الفحص قبل كل دفعة على أي آلة طلاء غشائية.
| المكون | الوظيفة |
|---|---|
| فوهة السوائل | يُشكّل تيار السائل |
| غطاء الهواء | يوجه هواء الرش |
| إبرة | يفتح ويغلق التدفق |
المضخة التمعجية وأنابيب المحلول – حيث يتغير وزن الطبقة فعليًّا
تقوم مضخة تموجية بنقل محلول الطلاء من الخزان إلى كل مسدس. وتقوم أنابيب المحلول بنقل هذا السائل طوال المسافة المتبقية. تتعرض أنابيب المضخة للتمدد والتآكل نتيجة للضغط المستمر. ويؤدي ترقق الأنبوب إلى انخفاض معدل التدفق، مما يؤدي بدوره إلى انخفاض وزن الطبقة المطلية. وهذا الانحراف طفيف ويسهل إغفاله.
يقوم ذراع الرش، أو المشعب، بوضع جميع فوهات الرش على مسافات متساوية عبر المنصة. وتقوم آلات طلاء الأغشية الأفضل جودةً بضبط الذراع تلقائيًّا مع تغير مستوى المنصة. أما الوحدات الأرخص ثمناً فتحتاج إلى ضبط يدوي. ويؤدي عدم محاذاة الذراع إلى تشويه نمط الرش ويؤثر سلباً على انتظام التجفيف. ويجب على المشغلين مراقبة عمر أنابيب المضخة وموضع الذراع معاً، حيث يؤثر كلاهما على كمية الطلاء التي تتلقاها كل حبة.
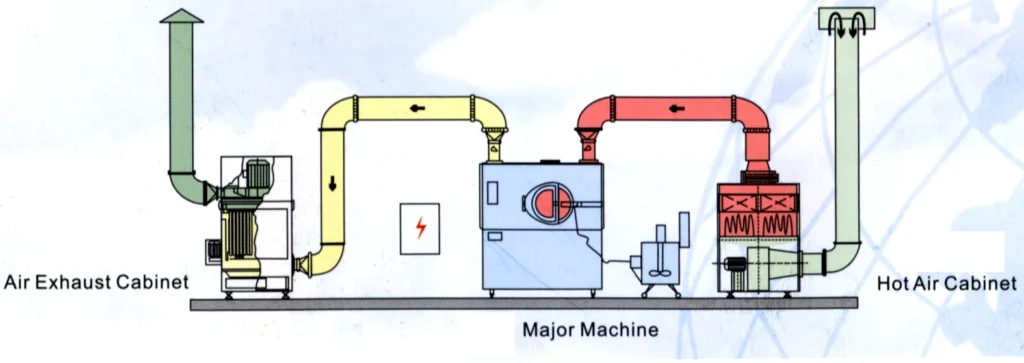
معالجة الهواء – وحدات معالجة الهواء (AHU)، شبكة مجاري الهواء، المنافيخ وأنظمة العادم
وحدة معالجة الهواء – المرشحات الأولية، مرشحات HEPA، التدفئة وإزالة الرطوبة
تعمل وحدة معالجة الهواء على معالجة كل متر مكعب من هواء العملية. حيث يقوم مرشح أولي بإزالة الغبار الخشن، بينما يعمل مرشح HEPA على احتجاز الجسيمات الدقيقة. ويحمي هذا النظام التدريجي للترشيح المنتجات الصيدلانية من التلوث.
تأتي عمليات التسخين وإزالة الرطوبة بعد عملية الترشيح. تقوم وحدة معالجة الهواء (AHU) بتسخين الهواء الداخل إلى درجة الحرارة المحددة في الوصفة وإزالة الرطوبة منه. في عملية الطلاء بالغشاء، يجب أن يعمل هواء التجفيف على تبخير الماء من محلول الطلاء. ويؤدي الهواء المزود بالرطوبة إلى إبطاء عملية التجفيف وترك طبقة الأقراص لزجة. وتعتمد آلة الطلاء بالغشاء على هذا الإمداد المستقر.
تُعد وحدة معالجة الهواء (AHU) من بين أجزاء آلة طلاء الأقراص التي يقلل المشغلون من أهميتها. فصينية الطلاء هي التي تقوم بتدوير القاعدة، لكن وحدة معالجة الهواء (AHU) هي التي توفر الطاقة اللازمة لإزالة المذيبات. وإذا لم تتمكن من الحفاظ على قيمها المحددة، تنخفض جودة الطلاء.
شبكات مجاري الهواء للمدخل والعادم – غرف التوزيع، والمخمدات، والتسريبات التي تفسد الدفعات بهدوء
تنقل شبكة الأنابيب الهواء المكيف إلى الأسطوانة. وتقوم غرف التوزيع المدخلة بتوزيع الهواء عبر الغلاف المثقوب. أما غرف التوزيع المخرجة فتجمع الهواء المشبع بالرطوبة. وتعمل المخمدات على موازنة التدفق بين المناطق. ويؤدي أي خلل طفيف في التوازن إلى تغيير نمط تدفق الهواء عبر طبقة الأقراص. وقد تعمل فوهات الرش بشكل مثالي، إلا أن عدم انتظام تدفق الهواء يؤدي إلى ظهور بقع رطبة.
تؤدي التسربات إلى إتلاف الدفعات بشكل خفي. فالحشية المتصدعة في حجرة السحب تسحب الهواء غير المُصفى إلى داخل الأسطوانة. كما أن التسرب في جانب العادم يقلل من الضغط السلبي، مما يؤدي إلى بقاء أبخرة المذيبات في الداخل. يجب على المشغلين فحص وصلات القنوات وحشيات حجرة السحب في كل دورة تنظيف.
تُكمل منفاخ العادم الدورة. ويؤدي ضعف أداء المنفاخ إلى إطالة مدة التجفيف. كما يؤدي انسداد المرشح إلى ارتفاع الرطوبة داخل الأسطوانة. تعمل البخاخات على رش محلول الطلاء على شكل قطرات دقيقة، لكن هواء العادم الرطب يمنعها من التماسك بشكل متساوٍ. تظهر هذه الأعراض في جودة الطلاء، وليس في إنذارات الماكينة. يساعد فحص الضغط الساكن في اكتشاف المشكلات مبكرًا. ويجب أن تكون الفحوصات الروتينية للكشف عن التسربات جزءًا من جداول الصيانة في مجال الصناعات الدوائية.
أجهزة التحكم – وحدة التحكم المنطقية القابلة للبرمجة (PLC)، واجهة المستخدم (HMI)، وأجهزة الاستشعار، والتحكم في الوصفات
PLC و HMI – ما الذي يقوم المشغل فعليًّا بضبطه ومراقبته
تتولى وحدة التحكم المنطقية القابلة للبرمجة (PLC) تشغيل المنطق الخاص بالآلة. تعمل معظم آلات الطلاء الصناعية باستخدام وحدة PLC صناعية، ومن المهم ذكر اسم المنصة في طلب الشراء — مثل «سيمنز» أو «ألين-برادلي» أو ما يعادلهما — لأنها ليست خيارًا يمكن استبداله ميدانيًّا في وقت لاحق. توفر واجهة التفاعل بين الإنسان والآلة (HMI) للمشغل شاشة ملونة كاملة للمراقبة الرقمية والتعديل في الوقت الفعلي. ومن خلال هذه الشاشة، يقوم المشغل بضبط معدل الرش وسرعة الأسطوانة ودرجة حرارة الهواء عند المدخل والمخرج وتدفق الهواء.
كما تقوم واجهة HMI بتخزين الوصفات. عليك أن تسأل عن أمرين عند مقارنة أجهزة التحكم: عدد الوصفات التي تستوعبها واجهة HMI، وما إذا كان من الممكن قفل الوصفات. فالوصفة المقفلة تحول عملية التبديل إلى اختيار من قائمة بدلاً من إعادة البرمجة، كما تمنع المشغل من تعديل عملية تم التحقق من صحتها عن طريق الخطأ. ويلي ذلك سجل التدقيق وتسجيل البيانات الجزء 11 من اللائحة 21 CFR المتعلقة بالسجلات الإلكترونية. يقوم المشغل بضبط سرعة الدوران ومعدل الرش من خلال لوحة التحكم. كما يتم التحكم في توقيت العملية من خلال واجهة المستخدم (HMI). ويتم قراءة ضغط الهواء الخاص بالرذاذ ونمط الرش من خلال أجهزة القياس. وتحدد هذه الإعدادات شكل كل عملية طلاء بالغشاء.
أجهزة الاستشعار التي تزود الحلقة بالبيانات – درجة الحرارة، والضغط، والتدفق، وخلايا الحمل
تقوم المستشعرات بإرسال البيانات في الوقت الفعلي إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC). ويقوم نظام مراقبة درجة الحرارة ثنائي المناطق بتتبع الظروف. ويقيس مستشعر يعمل بدون تلامس درجة حرارة طبقة الأقراص (اللب) مباشرةً. وتتم مراقبة درجة حرارة الهواء الداخل بشكل منفصل. وتُستخدم درجة حرارة الهواء العادم كتقدير لدرجة حرارة الطبقة. ويتم قياس درجة حرارة الطبقة ومراقبتها وتسجيلها ضمن نطاق تم التحقق من صحته.
ثم تعمل خوارزميات PID المتقدمة على ضبط التسخين وتدفق الهواء للحفاظ على ظروف التجفيف المثلى. وهذا يمنع حدوث عيوب في الطلاء قبل أن تتشكل. ويعتمد تدفق الهواء عبر طبقة الأقراص على حجم الهواء الداخل وسرعته ودرجة حرارته ورطوبته النسبية. كما يتم مراقبة الضغط السلبي داخل الأسطوانة. فقد تؤدي معدلات الرش المنخفضة إلى هشاشة الطبقات، بينما تؤدي المعدلات المرتفعة إلى جعل الأقراص لزجة. وتعمل حلقة التحكم على الحفاظ على توزيع محلول الطلاء بشكل متساوٍ. ويعتمد الأداء الأمثل لآلة طلاء الأغشية على تضافر عمل هذه المستشعرات معًا.
التحميل والتفريغ والتنظيف – الأجزاء التي يلمسها المشغلون أكثر من غيرها
باب التحميل، وألواح التوجيه، والتحميل التلقائي
يقع باب التحميل في مقدمة صينية طلاء. يقوم المشغلون بفتح الباب لشحن الأجهزة اللوحية قبل كل دفعة. ويجب أن يكون الباب محكم الإغلاق أثناء التشغيل. فعدم إحكام الإغلاق يؤدي إلى تسرب الهواء ويعطل تدفق الهواء عبر الطبقة. ويؤثر هذا الاختلال على جودة التجفيف والطلاء الغشائي.
تحتاج أبواب خزانة «بان» إلى مفصلات وحشيات لضمان عدم تسرب السوائل. ويجب أن تفتح أبواب الوصول إلى المرشح بسهولة لتسهيل عملية تغيير المرشح. ويحتوي أحد طرفي الباب على مقبض، بينما يحتوي الطرف الآخر على مفصلات. وتساهم تفاصيل التصميم هذه في حماية المنتج الصيدلاني من التلوث.
تقوم ألواح التوجيه بتوجيه الأقراص إلى أسطوانة الطلاء أثناء التحميل. وهي مصممة لتتناسب مع قطر وفتحة أسطوانة معينة، لذا يتم طلبها وفقًا لطراز جهازك وليس كحجم عام. تأكد من أن حافة اللوح تتوافق تمامًا مع فتحة الأسطوانة قبل كل عملية تحميل، وأعد تثبيت اللوح بعد كل تغيير للأسطوانة. فإن أي لوحة غير محاذاة بشكل صحيح قد تتسبب في انسكاب الأقراص أو إتلاف حافة الأسطوانة.
أنظمة التحميل الآلي تقليل عمليات المناولة اليدوية. تعامل مع عمليات التحميل والتفريغ كبندين منفصلين عند تحديد آلة الطلاء: فهما غير مدمجين بشكل افتراضي، ويجب أن تدرجهما قائمة الأسعار بشكل منفصل. تأكد من أيّ من الاثنين تتضمنه تكويناتك قبل التخطيط لخط الإنتاج، لأن هذا الاختيار يحدد ما إذا كنت ستحتاج إلى عامل عند التحميل أو عند التفريغ أو عند كليهما. يؤدي التحميل التلقائي إلى توفير العمالة والحد من التعرض للغبار.
قناة التفريغ، ومشغلات الأبواب، وموانع التسرب
يقوم أنبوب التفريغ بتوجيه الأقراص المطلية للخارج من الأسطوانة بعد انتهاء عملية الطلاء. ويؤثر ميله وعرضه على تدفق الأقراص. فالأنبوب الضيق يبطئ عملية التفريغ ويزيد من خطر تلف الأقراص، بينما الأنبوب العريض يسرع العملية ولكنه يتطلب هيكلًا أكبر للآلة.
تعمل مشغلات الباب على فتح وإغلاق باب التفريغ. وتوفر المشغلات الهوائية أو الكهربائية قوة ثابتة. أما المشغلات البالية فتترك الباب مفتوحًا جزئيًا، مما يؤدي إلى حدوث فجوة تكسر الختم وتغير الضغط الداخلي. يجب أن تعمل الآلة مع تفعيل جميع أجهزة القفل التلقائي الخاصة بالعملية والسلامة. تنطلق الإنذارات في حالات مثل فتح باب الخزانة، أو تعطل منفاخ العادم، أو تعطل محرك الحوض، أو تعطل منفاخ المدخل، أو خروج ذراع الرش. ولا يتم استئناف التشغيل إلا بعد التأكد من عمل جميع أجهزة القفل التلقائي.
تتآكل الأختام المحيطة بباب التفريغ نتيجة الدورات المتكررة. ويؤدي تآكل الأختام إلى تسرب بقايا محلول الطلاء والهواء المستخدم في العملية. يجب على المشغلين فحص الأختام خلال كل دورة تنظيف. وتوجد الأختام البديلة في مجموعة قطع الغيار. وتؤدي الصيانة السليمة للأختام إلى إطالة عمر أسطوانة الطلاء والحفاظ على استقرار ظروف التجفيف.
أولوية قطع الغيار والأجزاء القابلة للتآكل – ما الذي يجب تخزينه قبل أن تحتاج إليه
ما هي الأجزاء التي تتآكل أولاً، وما هي الأعراض التي تظهر عند حدوث ذلك؟
في آلة طلاء الأغشية، يتآكل مسدس الرش بوتيرة أسرع مما هو متوقع. تتآكل فوهة السائل وغطاء الهواء والإبرة نتيجة التلامس المتكرر مع محلول الطلاء الكاشط. تؤدي مجموعة الفوهات البالية إلى تغيير حجم القطرات. ويظهر مظهر قشر البرتقال على سطح القرص. ويظهر العيب نفسه عندما لا تستقر الإبرة في مكانها بالكامل. كما يؤدي غطاء الهواء المتسخ إلى تغطية رش غير متساوية.
ثم يتعرض أنبوب المضخة التمعجية للتآكل. يؤدي الانضغاط المستمر إلى ترقق جدار الأنبوب. ينخفض معدل التدفق، وينخفض وزن الطبقة دون ظهور أي إنذار. كما تتلف أختام حجرة العادم وحشيات المخمدات بهدوء. ويؤدي تسرب صغير إلى تعطيل تدفق الهواء عبر الأسطوانة المثقبة. فيتباطأ التجفيف، وتخرج الأقراص لزجة. وغالبًا ما تشير هذه الأعراض إلى قطعة غيار لا يكلف استبدالها سوى القليل.
يكون التآكل في أسطوانة الطلاء نفسها أبطأ. فالغلاف المصنوع من الفولاذ المقاوم للصدأ SS316L مقاوم للتآكل، لكن الثقوب قد تنسد. وستلاحظ ظهور بقع رطبة في نفس المنطقة في كل دفعة. ويشير هذا النمط إلى انسداد الثقوب. لذا، يجب فحص الثقوب في كل دورة تنظيف. فالفحص المبكر يتيح اكتشاف التآكل قبل أن يؤدي إلى فشل عملية الطلاء.
مجموعة المواد الاستهلاكية مقابل مجموعة الطوارئ – كيفية تحديد الحجم المناسب لكل منهما
قم بتجهيز مجموعتين منفصلتين من قطع الغيار لأي حوض طلاء. تحتوي مجموعة المواد الاستهلاكية على العناصر التي تحتاج إلى استبدال دوري. وتشمل هذه المجموعة أنابيب المضخة، وأطراف الرش، وأغطية الهواء، والإبر، وموانع التسرب الخاصة بالأبواب. كما يضيف العديد من المشغلين خطًا احتياطيًا لمحلول الطلاء. بالنسبة للتغليف بالغشاء، تحقق من مجموعة المواد الاستهلاكية قبل كل حملة. استبدل هذه الأجزاء وفقًا لجدول زمني أو جدول عدد الدفعات. لا تنتظر حتى تتعطل.
تشتمل مجموعة الطوارئ على قطع غيار يمكنها إيقاف العمل خلال نوبة العمل. وتشمل هذه القطع مجموعة مسدس كاملة، ومستشعر ضغط، ومشغل باب التفريغ. يجب تحديد حجم مجموعة الطوارئ بحيث تكفي لاستبدال كل مكون أساسي مرة واحدة بالكامل. أما مجموعة المواد الاستهلاكية، فيجب أن تغطي فترة التآكل العادية. ويمكن لمصنع أدوية صغير أن يعمل بمجموعة واحدة من كل نوع. أما المواقع الأكبر حجمًا فيجب أن تحتفظ بكمية كافية تكفي لإنتاج أسبوع واحد. قم بتخزين كلتا المجموعتين بعيدًا عن الحرارة والرطوبة. ضع ملصقًا على كل عنصر يوضح رقم القطعة. تساعد هذه الممارسة على تقليل وقت التعطل وحماية جودة الطلاء وجودة المنتجات الصيدلانية.
| جزء | الأعراض التي تظهر عند تآكله | زناد بديل | أي طقم، وكم عدده؟ |
|---|---|---|---|
| فوهة السائل، غطاء الهواء، الإبرة | قشرة البرتقال، تغطية غير متساوية | افحص كل دفعة؛ واستبدلها عند ظهور علامات التآكل | المستهلكات – مجموعة مسدسات كاملة واحدة لكل آلة |
| أنابيب المضخة التمعجية | ينخفض وزن الطبقة الجليدية بشكل طفيف، دون أن يدعو ذلك للقلق | عدد التقويمات أو الدُفعات، قبل حدوث الفشل | المواد الاستهلاكية – مجموعتان |
| أختام الأبواب، وحشيات غرفة التوزيع | تسرب الهواء، أقراص لزجة، وقت تجفيف أطول | افحص كل دورة تنظيف | المواد الاستهلاكية – مجموعة واحدة |
| خط المعالجة والمرشح المدمج | تقلبات الضغط، انسداد المسدس | لكل حملة | المواد الاستهلاكية – خط احتياطي واحد |
| مجموعة السلاح الكاملة | لا يمكن إعادة تجميع المسدس في مكانه | في حالة الفشل | حالة طارئة – واحدة |
| مستشعر الضغط أو درجة الحرارة | قراءة القراءات الشاذة أو الإنذارات الخاطئة | في حالة الفشل أو فشل المعايرة | حالة طارئة – واحد من كل نوع حرج |
| مشغل باب التفريغ | الباب لا يغلق بإحكام | في حالة الفشل | حالة طارئة – واحدة |
حدد حجم كلتا المجموعتين بشكل مختلف. يجب أن تغطي مجموعة المواد الاستهلاكية فترة الاستهلاك العادية — فمجموعة واحدة تكفي لمصنع يعمل بنوبة واحدة، بينما يجب أن تكفي المجموعة لموقع يعمل بنوبات متعددة لمدة أسبوع تقريبًا من الإنتاج. أما مجموعة الطوارئ فهي أبسط: استبدال كامل واحد لكل مكون أساسي، ولا أكثر.
الصيانة الوقائية تطيل عمر المعدات. قم بإجراء اختبار نمط الرش في كل دفعة. افحص سطح الصينية بعد كل عملية طلاء. استبدل الفوهات كل 3-6 أشهر قيد الإنتاج الفعلي. وتساهم هذه الممارسات في الحفاظ على الجودة وتقليل فترات التوقف عن العمل.
أرسل إلى فريقنا معلومات عن شكل الجرعة ووزن الدفعة ونوع الطلاء والمذيب، وسنقدم لك مواصفات تفصيلية على مستوى قطع الغيار للآلة المناسبة — بما في ذلك عدد البخاخات، وسعة معالجة الهواء، ومجموعة قطع الغيار التي سنشحنها معها. ابدأ من آلات طلاء الأقراص, ، أو من مكبس أقراص دوار إذا كنت تحدد الخط الموجود قبل آلة الطلاء.
أصبح لكل من جزأين من هذا الدليل صفحته الخاصة الآن: وهما دليل استكشاف الأعطال وإصلاحها: من العيب إلى القطعة إذا كان هناك خلل ما في الخط في الوقت الحالي، و كيفية اختيار آلة طلاء الأقراص إذا لم تكن قد اشتريت بعد.
من أين تأتي هذه الأرقام
تنقسم الأرقام الواردة في هذا الدليل إلى ثلاث مجموعات: الثوابت الفيزيائية، وفترات التخطيط المنشورة، والنطاقات المستمدة من أجهزتنا الخاصة. إن معرفة الفرق بين هذه المجموعات أكثر أهمية من الأرقام نفسها.
- الماء 539 كيلو كالوري/كجم، والإيثانول حوالي 200 كيلو كالوري/كجم – الحرارة الكامنة للتبخر عند نقطة الغليان، مستمدة من جداول البيانات الفيزيائية القياسية (على سبيل المثال كتاب «فيزياء الجامعة» من OpenStax، الجدول 14.4: الماء 2256 كيلوجول/كجم = 539 كيلوكالوري/كجم، الإيثانول 854 كيلوجول/كجم = 204 كيلوكالوري/كجم). هذه ثوابت فيزيائية، وليست أرقامًا تتعلق بأداء الآلة.
- استبدل الفوهات كل 3-6 أشهر – فترة تخطيط مذكورة في قائمة مراجعة الصيانة المرتبطة أعلاه، وليست قيمة قمنا بقياسها. تعامل معها كنقطة انطلاق وقم بتقليصها بناءً على اختبارات نمط الرش التي تجريها بنفسك.
- ثقوب بحجم 2-3 ملم – النطاق المعتاد في الصواني المثقبة المستخدمة في صناعة الأدوية، وليس معيارًا عالميًا. تأكد من الحجم الفعلي للثقوب والمساحة المفتوحة في الآلة التي تقدم عرض السعر لها، لأن كلاهما يحددان تدفق الهواء.
- ما هي الأجزاء التي تتآكل أولاً، وما هي الأعراض التي تظهر عليها؟ – مستمد من أعمال التشغيل والصيانة التي نقوم بها على أجهزتنا الخاصة، وليس من دراسة منشورة. سيختلف طلبك وفقًا لتركيبتك ومعدل الرش ونظام نوبات العمل.
الأسئلة الشائعة
ما هي الأجزاء الرئيسية لآلة طلاء الأقراص؟
تغطي أربعة أنظمة كل جزء تقريبًا: مجموعة الحوض (الأسطوانة، الثقوب، الحواجز، المحرك وعلبة التروس)، ونظام الرش (مسدسات الرش، والمضخة التمعجية، والأنابيب، وذراع الرش)، ونظام معالجة الهواء (وحدة معالجة الهواء المزودة بمرشحات ونظام تدفئة، وأنابيب السحب والعادم، والمراوح)، وأنظمة التحكم (وحدة التحكم المنطقية القابلة للبرمجة، وواجهة المستخدم البشرية، وأجهزة الاستشعار). وتوجد بجانبها أجزاء التحميل والتفريغ والتنظيف في المكان (CIP).
ما الفرق بين صينية الطلاء المثقبة وصينية الطلاء العادية؟
الوعاء القياسي هو أسطوانة صلبة مائلة يمر الهواء الساخن فوق سطح الطبقة المكشوفة فيها، مما يجعل عملية التجفيف أبطأ، وهو مناسب لطلاء السكر والدفعات الصغيرة. أما الصينية المثقبة فتحتوي على آلاف الثقوب الصغيرة في غلافها، بحيث يمر هواء المعالجة مباشرة عبر الطبقة المتدحرجة. وهذا التجفيف المباشر هو السبب في أن الصينية المثقبة أصبحت الخيار الافتراضي لطلاء الغشاء المائي.
ما هي أجزاء آلة طلاء الأقراص التي تتآكل بأسرع ما يمكن؟
أجزاء مسدس الرش – فوهة السائل، وغطاء الهواء، والإبرة – هي أول ما يتآكل، لأنها تتعرض لتيار الطلاء الكاشط. ويلي ذلك أنابيب المضخة التمعجية: فهي تتآكل بسبب الانضغاط المستمر، مما يؤدي إلى انخفاض معدل التدفق بشكل خفي، وبالتالي ينخفض وزن الطلاء دون ظهور أي إنذار. كما تتلف أختام الأبواب وحشيات غرفة التوزيع بهدوء أيضًا، ولا يظهر ذلك إلا في شكل وقت تجفيف أطول بدلاً من ظهور رمز خطأ.
كم عدد مسدسات الرش التي تحتاجها حوض الطلاء لحجم الدفعة الخاصة بي؟
اعتمد على عرض المنصة، لا على وزن الدفعة. توضع المسدسات على مسافات متساوية عبر المنصة، ويجب أن تتداخل نطاقات الرش الخاصة بها قليلاً دون أن تتداخل بشكل كامل. يحتاج الأسطوانة الأوسع إلى عدد أكبر من المسدسات للحفاظ على تلك التغطية، ويجب أن توفر المضخة التدفق الإجمالي المطلوب. إذا كان أي منهما أقل من المطلوب، فستستغرق الدفعة وقتاً أطول.
هل يمكن لآلة طلاء واحدة أن تتعامل مع كل من الطلاء المائي والطلاء القائم على المذيبات؟
في بعض الأحيان، ولكن فقط إذا تم تحديد ذلك بالنسبة لكليهما منذ البداية. تتطلب الطلاءات التي تستخدم المذيبات محركات وأجهزة استشعار ولوحات تحكم مقاومة للانفجار، بالإضافة إلى نظام لاستعادة المذيبات من العادم. ولا يمكن ترقية الآلة التي تعمل بالمحلول المائي فقط إلى تلك المواصفات بأمان في وقت لاحق؛ لذا يجب تحديد نوع المذيب قبل تقديم الطلب.
ما الذي يجب أن أرسله إلى المورد قبل طلب شراء آلة طلاء أو قطع غيار؟
يرجى إرسال شكل الجرعة وأبعاد الأقراص، والوزن المستهدف للدفعة، ونوع الطلاء (غشاء، سكر، معوي)، والمذيب (مائي أو عضوي)، وحجم الوعاء أو البرميل المطلوب، ومواصفات مصدر الطاقة المحلي لديكم. بالنسبة لقطع الغيار، يرجى إرسال طراز الماكينة، والرقم التسلسلي، وصورة للوحة بيانات القطعة – فهذا يختصر وقت التسليم أكثر من أي شيء آخر.