Portakal kabuğu, topaklanma, köprü oluşumu, ikizlenme – tablet kaplama kusurları genellikle önce formülasyona, sonra da makineye atfedilir. Uygulamada ise bu sırayı tersine çevirmek daha mantıklıdır. Aşınmış bir nozul, incelmiş bir pompa borusu veya tıkanmış bir delik dizisini elemek birkaç dakika sürer; formülasyonu yeniden düzenlemek ise haftalar alır.
Bu sayfa, ürünümüzün sorun giderme kılavuzudur. tablet kaplama makinesi parçaları kılavuz. Bu kılavuz, tabletin yüzeyinde gerçekten gördüğünüz kusurları gruplandırır ve her birini ilk olarak kontrol edilmesi gereken parçayla eşleştirir; her satırda o parça ve bunun ardındaki mekanik arıza belirtilir.
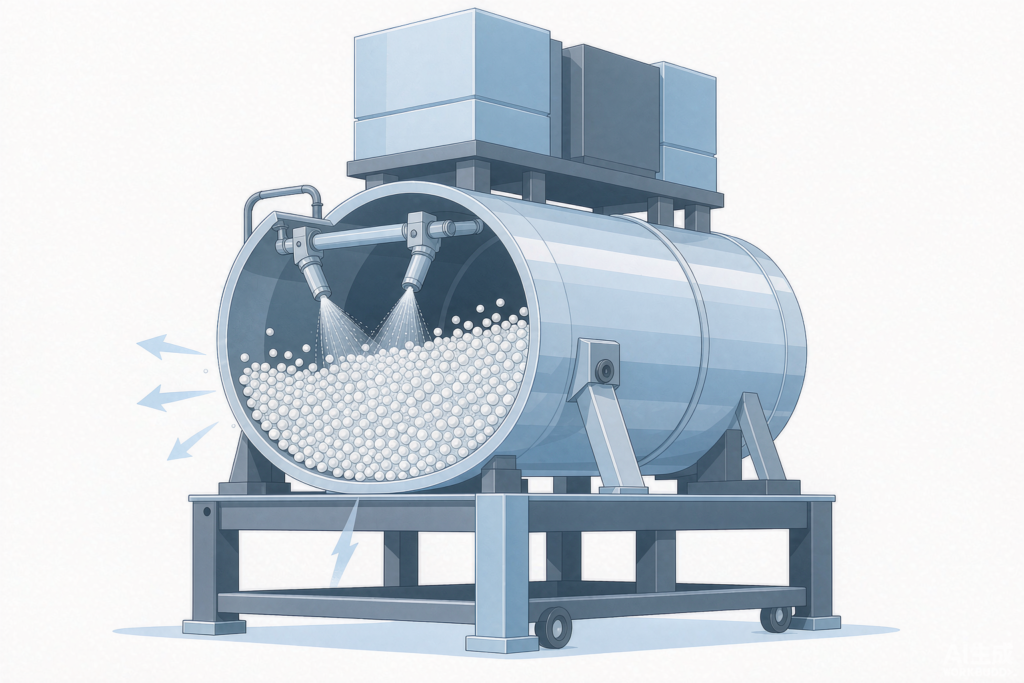
Dolabı açmadan önce kusuru inceleyin
Bir ayara dokunmadan önce, üç soru sayesinde arama kapsamını daraltabilirsiniz:
- Bu durum tüm partiyi mi etkiliyor yoksa belirli bir bölgede mi görülüyor? Toplu arızalar bile bir ayara işaret eder – püskürtme hızı, giriş sıcaklığı, tabla hızı. Tek bir bölgeyle sınırlı arızalar ise bir parçaya işaret eder: tıkanmış bir delik dizisi, bir bölme veya tek bir püskürtme tabancası.
- Bir gecede mi ortaya çıktı, yoksa haftalar boyunca yavaş yavaş mı gelişti? Ani bir değişiklik, bir arıza olduğunu gösterir. Yavaş bir sapma ise bir parçanın aşındığını gösterir; bu durumda genellikle pompa hortumları ve nozul delikleri söz konusudur.
- Her partide aynı yere mi düşüyor? Her seferinde aynı yer olması, mekanik ve konumsal bir durumdur – davul bölgesi, silah hizalaması ya da o taraftaki egzoz yolu.
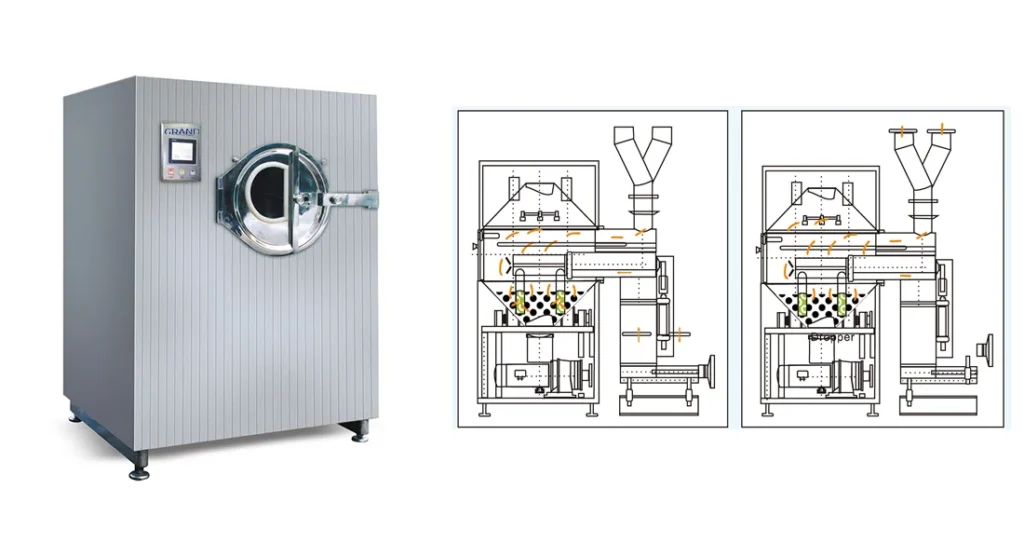
Püskürtme yüzeyindeki kusurlar – portakal kabuğu görünümü, pütürlenme, köprülenme, pürüzlü kenarlar
Püskürtme tarafındaki kusurların çoğu, püskürtme sistemine, özellikle de püskürtme nozullarına ve atomizasyon havasına dayanır. Kaplama sıvısı aşırı kalın olduğunda, yeterince atomize edilmediğinde veya çok hızlı kuruduğunda portakal kabuğu görünümü ortaya çıkar. Çözücü oranlarını veya katı madde içeriğini ayarlayarak viskoziteyi düşürün. Daha yüksek atomizasyon basıncı, tabletlere ulaşmadan kuruyabilecek daha ince damlacıklar oluşturur ve bu da pürüzlü bir yüzey oluşturur. Daha düşük basınç ise tablet yatağını aşırı ıslatan daha büyük damlacıklar oluşturur.
Püskürtme tabancası, işlem süresince sabit bir basınç seviyesini korumalıdır. Aşınmış tabanca uçları damlacık boyutunu değiştirir; bu nedenle her parti öncesinde tabancayı kontrol edin. Hem yüksek hem de düşük atomizasyon basıncı, aynı pürüzlü yüzeye neden olabilir – bu ikisini birbirinden ayırt etmek, aşağıdaki bölümün amacıdır.
Yapışmaya ve köprü oluşumuna neden olan faktörler, püskürtme işleminin farklı aşamalarıyla ilgilidir. Yapışmaya, yapışkan bir formülasyon veya belirli bölgelerde aşırı ıslanma nedeniyle tablet yüzeyinin yapışkan hale gelmesiyle ortaya çıkar; polimer veya plastikleştiriciyi ayarlayarak buharlaşmayı iyileştirin. Filmin baskı izlerini veya logoları doldurduğu köprü oluşumu ise düşük atomizasyon basıncı veya aşırı püskürtme hacminden kaynaklanır. Daha ince damlacıklar elde etmek için atomizasyon basıncını artırın ve püskürtme hacmini azaltın. Üzerinde oyulmuş detaylar bulunan tabletler, püskürtme deseninin dikkatli bir şekilde kontrol edilmesini gerektirir.
Kurutma aşamasındaki kusurlar – yapışma, aşırı ıslanma, uzun süren partiler
Yapışma ve aşırı ıslanma, giriş havası sıcaklığı ve hava akışında bir sorun olduğunu gösterir. Püskürtme hızı kuruma kapasitesini aştığında, tablet yüzeyi çok uzun süre yapışkan kalır. Yetersiz hava akışı, aşırı ıslanma, yapışmaya ve kopmaya neden olur. Düzeltici önlemler arasında sıvı besleme hızının azaltılması, püskürtme hava basıncının yükseltilmesi ve giriş havası sıcaklığının artırılması yer alır. Egzoz hava yolunun tıkanmadığından emin olun. Egzoz sıcaklığı, tablet yatağının durumuna ilişkin dolaylı bir gösterge sağlar.
Süreleri uzayan partilerin nedeni genellikle kaplama tavası ve bu tavanın tambur hızına dayanır. Tava hızı, tablet yatağının devir hızını ve püskürtme bölgesindeki bekleme süresini belirler. Hızın çok düşük olması, yetersiz karıştırma, düzensiz kaplama ve ikizlenmeye yol açar. Hızın çok yüksek olması ise kenar kırılmalarını ve toz oluşumunu artırır. Tablet kaplama işlemi, ısı, nem ve atomizasyon arasındaki dengeye bağlıdır. Bu denge bozulursa kurutma yavaşlar ve parti süresi uzar. Üretimin programa uygun şekilde devam etmesini sağlamak için egzoz nemi ve kap hızını birlikte izleyin.
Çatlama, soyulma ve ufalanma – film kuruduktan sonra bozulduğunda
Taç kısmında oluşan çatlaklar genellikle tabletler kalıptan çıktıktan sonra ortaya çıkar, kalıp içindeyken değil. Yayınlanmış sorun giderme tabloları, bunun nedenini formülasyona bağlamaktadır – çok az plastikleştirici veya filmden farklı bir hızda genleşen bir çekirdek. Bu genellikle doğrudur. Filmin ilk etapta gerilime maruz kalıp kalmayacağına yine de üç makine tarafındaki değişken karar verir.
İlk adım, kurutma aşamasıdır. Sıcak halde boşaltılan ve ortam havasında soğutulan bir parti, çekirdeğin tabakaya göre daha hızlı büzülmesine neden olur ve tepe kısmı çatlar. Boşaltma işlemine başlamadan önce, egzoz hala çalışır durumdayken yatağı tava içine indirin.
İkincisi ise ağırlık artışıdır. Onaylanmış hedef değerin ötesinde kaplama yapılması, daha kalın ve daha kırılgan bir film tabakası oluşturur. Film kaplamalar genellikle tablet ağırlığının küçük bir yüzdesi kadar olurken, şeker kaplamalar çok daha yüksek oranlarda gerçekleşir. Eğer üretim partiniz sürekli olarak hedef değerin ötesine geçiyorsa, formülasyonu suçlamadan önce pompa verimini kontrol edin.
Üçüncüsü, tabletin kendisinde meydana gelen mekanik aşınmadır. Kenarlardaki çentikler ve aşınmış logolar, tabletlerin birbirine sürtünmesinden kaynaklanır. Tava çok hızlı döndürüldüğünde ya da ilk püskürtme gerçekleşmeden önce çalkalandığında, kenarları koruyacak kadar kalın bir tabaka oluşmadan önce kenarlar aşınır.
Kenarlardaki soyulma ve pul pul dökülme, yapışma sorunlarıdır. Kalıp hızını azaltın, püskürtme oranının zaten kurumuş olan filmi yeniden ıslatmadığından emin olun ve çekirdek sertliği ile ufalanma özelliğinin teknik şartname sınırları içinde olduğunu doğrulayın. Çekirdek teknik şartname sınırları dışında ise, makinedeki hiçbir ayar filmi yerinde tutamaz. Çekirdek sertliği ve kırılganlık, tabakada değil baskı makinesinde ayarlanır; dolayısıyla bu değerler sorun teşkil ediyorsa, çözümün kaynağı daha önceki aşamalarda aranmalıdır – bkz. döner tablet pres aralık.
Renk farklılıkları ve beneklenme – karıştırma ve püskürtme desenindeki kusurlar
Aynı partideki tabletler arasında renk farklılığı, pigment sorunundan çok bir maruz kalma sorunudur. Her tablet, püskürtme bölgesinden aynı sayıda kez, aynı mesafeden geçmeli ve aynı miktarda sıvı almalıdır. Bu üç unsurdan biri uyuşmadığında, renk tonu değişir.
Karıştırma işlemiyle başlayın. Bölmeler ve tavanın dönüş hızı, yatağın nasıl akış göstereceğini belirler. Yatak, yuvarlanmak yerine tek bir kütle halinde kayarsa, dış kısımdaki tabletler ortadakilerden daha fazla kaplama maddesi alır. Yatağı otuz saniye boyunca gözlemlemek, herhangi bir ayar değerinden daha fazla bilgi verir.
Bu durumda, tabancaları ayar değeriyle değil, birbirleriyle karşılaştırarak kontrol edin. Aynı manifold üzerindeki iki tabanca, bir iğne aşınmışsa veya bir akışkan hattı kısmen tıkanmışsa farklı akış değerleri verir. Her bir tabancayı belirli bir süre boyunca bir kabın içine boşaltarak ölçmek, sorunlu olanı tespit etmenin en hızlı yoludur.
Beneklenme – lekeli veya mermer desenli bir yüzey – basit renk tonu farklılıklarından farklıdır. Genellikle, su filmden çekilirken çözünür boyanın yer değiştirmesinden kaynaklanır ve kuruma hızının yavaşlatılmasıyla bu durum azalır. Logo köprülenmesi ve dolgu ise aynı ölçeğin diğer ucunda yer alır: çok fazla sıvı, çok az püskürtme veya tabancaların yatak yüzeyine çok yakın ayarlanması.
Aynı kusurun neden iki zıt çözüm yolu var?
Herhangi bir kaplama sorun giderme tablosunda “portakal kabuğu” sorununu aradığınızda, çözüm olarak hem “atomizasyon basıncını artırın” hem de “atomizasyon basıncını azaltın” seçeneklerinin listelendiğini göreceksiniz. Her ikisi de doğrudur; çünkü pürüzlülüğün iki zıt mekanizması vardır ve tablo nadiren hangisiyle karşı karşıya olduğunuzu belirtir.
Yeterince püskürtülmemiş. Damlacıklar çok büyük, ıslak olarak yüzeye çarpıyor ve yüzey kuruyana kadar düzleşmiyor. Film pürüzlü görünüyor ve dokunulduğunda pürüzlü hissediliyor. Atomizasyon basıncını artırın, püskürtme hızını azaltın veya süspansiyonu inceltin.
Püskürtmeli kurutulmuş. Damlacıklar o kadar ince ki, ya da püskürtme tabancası yataktan o kadar uzakta ki, ya da giriş havası o kadar sıcak ki, sıvı tablete ulaşmadan çözücüsünü kaybediyor ve yayılacak hiçbir şey kalmıyor. Atomizasyon basıncını azaltın, püskürtme tabancalarını yaklaştırın ya da giriş sıcaklığını düşürün.
Üç kontrol, hangi durumun söz konusu olduğunu belirlemenizi sağlar. Egzoz ve yatak sıcaklıklarını ölçün – yüksek ve hâlâ artmakta olan değerler püskürtmeli kurutmaya işaret eder. Tabanca ile yatak arasındaki mesafeyi, onaylanmış ayarlarınızla karşılaştırın. Ardından bir tableti büyüteçle inceleyin: Sürekli ancak düzensiz bir tabaka, yetersiz atomizasyon olduğunu gösterirken, mat, tozlu ve sürtünmeyle silinen bir yüzey püskürtmeli kurutmaya işaret eder.
Bir değişkeni değiştirin, ardından değişikliği görebilmek için yeterince uzun süre çalıştırın. Aynı parti içinde püskürtme hızı, atomizasyon ve giriş sıcaklığını ayarlamak, küçük bir kusurun reddedilen bir ürüne dönüşmesine neden olur.
Parçadaki kusur – önce nereye bakmalı?
| Gördüğünüz kusur | Önce bu kısmı kontrol edin | Tipik mekanik neden |
|---|---|---|
| Portakal kabuğu | Püskürtme tabancası – sıvı nozulu ve hava başlığı | Aşınmış nozul damlacık boyutunu değiştirir; atomizasyon basıncı aralığın dışındadır |
| Toplama | Püskürtme tabancasının iğnesi, ardından desen havası | İğne yerine oturmamaktadır; fanların yetersiz örtüşmesi, yerel aşırı ıslanmaya neden olmaktadır |
| Köprüleme veya logo doldurma | Püskürtme hava basıncı ve püskürtme hacmi | Formülasyonun viskozitesi için basınç çok düşük; tabancalar çok yakın ayarlanmış |
| Pürüzlü kenarlar | Silah ile yatak arasındaki mesafe, ardından pan hızı | Silahlar yatağa çok yakın yerleştirilmiş; yatakların yenilenmesi çok yavaş |
| Yapışma ve aşırı ıslanma | Giriş havası sıcaklığı ve hava akışı, ardından egzoz yolu | Kurutma kapasitesi püskürtme hızının altında; filtre tıkanmış veya damperler dengede değil |
| Kardeş şehir ilişkisi | Tava hızı ve bölmeler | Yatak kademeli olarak dolmuyor; dolum seviyesi tamburun çalışma aralığı dışında |
| Her partide aynı yerde ıslak noktalar | Tambur delikleri | O bölgedeki tıkanmış delikler |
| Toplu iş uzun sürüyor | Egzoz fanı ve filtreleri, ardından pompa hortumları | Egzozun kısıtlanması tamburun nemini artırır; borunun inceltilmesi akışı düşürür |
| Ceket ağırlığı düşük seviyelere düşüyor, alarm yok | Peristaltik pompa hortumu | Sürekli sıkıştırma yoluyla inceltilen tüp duvarı |
| Boşalma sonrasında taç kısmında çatlak oluşması | Kurutma aşaması, ardından kaplama ağırlığı | Parti sıcak olarak boşaltıldı; ağırlık artışı, onaylanmış hedef değerin üzerinde |
| Kenarlarda soyulma veya pul pul dökülme | Tava hızı, ardından kurutma kapasitesine göre püskürtme hızı | Aşınma ya da bir önceki geçişte kuruyan tabakanın bir sonraki geçişte yeniden ıslanması |
| Çatlamış kenarlar ve yıpranmış logolar | Tava hızı ve dolum seviyesi, ardından çekirdek ufalanma derecesi | İlk püskürtme gerçekleşmeden önce yatak çok uzun süre dönüyor |
| Tabletler arasında renk farklılığı | Bölmeler ve tavanın dönüş hızı, ardından her bir tabancaya ait akış | Yatak kademeli olarak ilerlemiyor; bir silahın atış hızı düşük |
Bu tabloyu bir teşhis olarak değil, bir arama sırası olarak değerlendirin. En sık arıza veren parçadan başlayın, bunu doğrulayın, ardından diğer parçalara doğru ilerleyin – çoğu arızanın bir mekanik nedeni ve bir süreç nedeni vardır ve mekanik nedeni elemek daha ucuzdur.
Aynı kusurun tekrar ortaya çıkmaması için nelerin kaydedilmesi gerekir?
Çoğu “rastgele” kusur aslında rastgele değildir. Bunlar, kimsenin grafiğe dökmediği bir eğilimdir. Pompa hortumu her partide biraz akış kaybına uğrar, bir nozul deliği yavaş yavaş genişler, bir filtre haftalar içinde tıkanır. Tek bir parti kaydı size neredeyse hiçbir şey söylemez; arka arkaya altı kayıt ise hangi parçanın sapma gösterdiğini ortaya çıkarır.
Her parti için aynı değerleri aynı birimlerde kaydedin:
- püskürtme hızı, atomizasyon basıncı ve püskürtme şekli hava basıncı
- giriş havası sıcaklığı ve hacmi, egzoz sıcaklığı ve yatak sıcaklığı
- kızartma hızı ve parti yükü
- silah sayısı, silah ile yatak arasındaki mesafe ve silah başına akış kontrolü
- süspansiyon halindeki katı madde içeriği ve işlemin tamamı boyunca karıştırılmaya devam edilip edilmediği
- kaplama odasındaki ortam sıcaklığı ve bağıl nem
- nozul ve hortum değişiklikleri ile son tam temizliğin yapıldığı tarih
Bu sayfanın temelini oluşturan iki unsur, püskürtme başlığı başına akış ve yatak sıcaklığıdır. Püskürtme başlığı başına akış, aşınmış bir iğneyi tablete ulaşmadan tespit eder. Yatak sıcaklığı ise bir kurutma sorununu, yapışmaya veya pürüzlülüğe dönüşmeden önce tespit eder.
Tabakayı ilk kez kuruyorsanız, bize makine modelini bildiriniz; biz de o tabak ve püskürtme sistemi için kullandığımız parametre listesini, bunun için stokta bulundurmamız gereken yedek parçalarla birlikte size göndereceğiz. Parça parça görünüm için, bizim tablet kaplama makinesi parçaları Kılavuz, bu sayfanın tamamlayıcı sayfasıdır.
Tabloyu baştan sona inceledikten sonra sorun hala devam ediyorsa, bize sorunun belirtisini, kullandığınız kaplama türünü ve çözücüyü ile makine modelini bildirin; size öncelikle hangi parçaları kontrol etmemiz veya değiştirmemiz gerektiğini ve bir sonraki kampanya için hangi parçaları stokta bulundurmanız gerektiğini söyleyeceğiz. Eğer sorun makinenin kendisinden kaynaklanıyorsa, şuradan başlayın: tablet kaplama makineleri.
Sık Sorulan Sorular
Film kaplı tabletlerde portakal kabuğu pürüzlülüğüne ne sebep olur?
Bunu iki zıt mekanizma ortaya çıkarır. Yetersiz atomizasyonlu kaplama, damlacıkların kurumadan önce düzleşemeyecek kadar büyük kalmasına neden olur; bu nedenle yüzey pürüzlü kalır – atomizasyon basıncını artırın veya püskürtme hızını azaltın. Püskürtmeyle kurutulan kaplama, damlacık tablete ulaşmadan önce çözücüsünü kaybeder, bu nedenle hiçbir şey yayılmaz – atomizasyon basıncını azaltın, tabancaları yaklaştırın veya giriş sıcaklığını düşürün. Herhangi bir değişiklik yapmadan önce yatak sıcaklığını ve tabanca ile yatak arasındaki mesafeyi kontrol edin.
Kaplama işlemi sırasında tabletler neden birbirine yapışır veya ikizleşir?
Püskürtme hızı, kurutma havasının uzaklaştırabileceğinden daha yüksek olduğundan, tablet yüzeyi püskürtme bölgesi boyunca yapışkan kalmaktadır. Düşük tabla hızı ve düz tablet yüzeyleri bu durumu daha da kötüleştirmektedir. Öncelikle püskürtme hızını azaltın, ardından giriş havası sıcaklığını ve hava akışını kontrol edin; daha sonra tabla hızını ve tablet şeklini inceleyin.
Tabletler kalıptan çıktıktan sonra film kaplaması neden çatlar veya soyulur?
Çatlama genellikle formülasyon veya çekirdek kaynaklı bir sorundur – çok az plastikleştirici kullanılması ya da çekirdeğin filmden farklı şekilde genleşmesi. Makine ise üç faktörle bu duruma katkıda bulunur: kurutma aşaması içermeyen sıcak boşaltma, onaylanmış ağırlık artışının ötesinde kaplama ve kenarları aşındıran tav hızı. Kenarlardaki soyulma, yapışma hatasıdır; tabla hızını azaltın ve püskürtülen maddenin zaten kurumuş olan filmi yeniden ıslatmadığından emin olun.
Aynı partiye ait tabletler arasında renk farklılığı neden oluyor?
Çünkü tabletler spreye eşit şekilde maruz kalmadı. Önce yatak hareketini kontrol edin – bölmeler ve tabla hızı – ardından her bir tabancayı ayrı ayrı ölçün; çünkü aşınmış bir iğne veya kısmen tıkanmış bir hat, o tabancanın akışını değiştirir. Beneklenme, lekeli veya mermer desenli bir yüzey, suyun filmden ayrılmasıyla birlikte çözünür boyanın yer değiştirmesinden kaynaklanır ve daha yavaş kuruma bunu azaltır.
Püskürtme tabancası nozulları ve peristaltik pompa hortumları ne sıklıkla değiştirilmelidir?
Her partide nozulları, iğneleri ve yuvaları kontrol edin ve takvim tarihine göre değil, ölçülen duruma göre değiştirin – aşınmış bir delik, hasarlı görünmeden çok önce damlacık boyutunu değiştirir. Pompa hortumu, her sıkışmada incelmeye maruz kalan bir sarf malzemesidir; sağlanan akış, parti kaydında belirtilen değerin altına düştüğünde değiştirin; işte bu nedenle tabanca başına akışın kaydedilmesi önemlidir.
Tıkanmış tava delikleri kaplama kusurlarına neden olabilir mi?
Evet. Bir bölgedeki tıkanmış delikler, her partide aynı yerde ıslak noktalar oluşmasına neden olur, tüm yükün kurumasını yavaşlatır ve döngü süresini uzatır. Sorun konumsalsa – yani her zaman tamburun aynı bölgesinde ortaya çıkıyorsa – ilk olarak delikler kontrol edilmelidir; püskürtme ayarları değil.