Hızlı Cevap: Tablet kusurları, tablet üretimi sırasında — çoğunlukla toz besleme, sıkıştırma ve çıkarma aşamalarında — ortaya çıkan fiziksel, mekanik veya kalite özelliklerine ilişkin sapmalardır. Yaygın kusur türleri arasında kapaklanma, tabakalanma, yapışma, kopma, ufalanma, çatlama, yapışıklık, çift iz, ağırlık değişimi ile sertlik veya kırılganlık kusurları sayılabilir. Bu sorunların nadiren tek bir nedeni vardır; genellikle formülasyon özellikleri, zımba ve kalıp durumu, pres çalışma parametreleri ve ortam koşulları arasındaki etkileşimden kaynaklanırlar. Etkili sorun giderme, kusurun tam olarak tespit edilmesi, parti koşullarının belgelenmesi ve onaylanmış prosedürler çerçevesinde malzeme, kalıp ve makine faktörlerinin sistematik olarak değerlendirilmesiyle başlar.
Önemli Noktalar
- Sıkıştırma kusurları çok faktörlüdür: Her sıkıştırma döngüsü sırasında formülasyon davranışı, zımba ve kalıp durumu, pres ayarları ile ortam nemi veya sıcaklığı birbiriyle etkileşime girer.
- Her kusur gözle görülür değildir: Tablet ağırlığındaki sapmalar, düşük kırılma kuvveti ve yüksek ufalanma, yalnızca görsel inceleme yerine cihazla test yapılmasını gerektiren kalite kontrol kusurlarıdır.
- Ekipmanlar her formülasyon sorununu çözemez: Ön sıkıştırma, zorla besleme ve istikrarlı taret kontrolü tutarlılığı destekler; ancak karışımın akışkanlığının yetersiz olması veya aşırı elastik geri kazanım sorunu, yine de formülasyon düzeyinde ele alınmalıdır.
- Sistematik teşhis, arızaların tekrarlanmasını önler: Onaylanmış ayarları değiştirmeden önce takım aşınmasını, ilerleme düzgünlüğünü ve kaydedilmiş proses parametrelerini kontrol etmek, temel nedenleri güvenli bir şekilde tespit etmeye yardımcı olur.
Tablet Kusurları Nelerdir?
İlaç ve nutrasötik üretiminde, tablet kusurları Bunlar, bir tabletin görünümünü, mekanik bütünlüğünü, sonraki aşamalarda işlenebilirliğini veya dozaj tutarlılığını tehlikeye atan yapısal kusurları, yüzey kusurlarını, işleme sürecindeki aksaklıkları veya teknik özelliklere uymayan fiziksel özellikleri ifade eder. Küçük kusurlar bile partilerin reddedilmesine, kaplama hatalarına, paketleme sıkışmalarına veya mevzuata uygunluk risklerine yol açabilir.
Sorun giderme tablet üretim kusurları Verimli bir şekilde çalışabilmek için, üretim ekipleri bunları nereden ve nasıl ortaya çıktıklarına göre ayırmalıdır:
- Sıkıştırma kaynaklı kusurlar: Sıkıştırma ve püskürtme sırasında hava sıkışması, elastik geri dönüş veya dengesiz gerilim dağılımının yol açtığı yapısal bozulmalar — örneğin tabakalaşma, katmanlaşma ve çatlama.
- Formülasyonla ilgili sorunlar: Yapışma, topaklanma veya ağırlık sapmasına neden olan, toz akışkanlığı, parçacık boyutu dağılımı, nem içeriği, bağlayıcının etkinliği veya yağlama dengesi kaynaklı sorunlar.
- Takımlarla ilgili sorunlar: Aşınmış zımba uçları, hasarlı kalıp delikleri, pürüzlü zımba yüzeyleri veya yanlış takım hizalaması nedeniyle oluşan yüzey kusurları, kenar çatlakları, yapışmalar veya çift baskı izleri.
- Kalite farklılıkları: Çıplak gözle fark edilemeyebilecek, tabletin ağırlığı, kalınlığı, kırılma kuvveti (sertlik), ufalanma özelliği veya parçalanma süresindeki ölçülebilir sapmalar.
- Kaplamayla ilgili kusurlar: Tablet presinde değil, kaplama tavasında ortaya çıkan, kaplama tabakasının alt kısmında veya şeker kaplamasında görülen kusurlar — örneğin portakal kabuğu görünümü, logo köprülenmesi, ikizlenme veya renk lekelenmesi.
Bu kılavuz özellikle şu konulara odaklanmaktadır: tablet sıkıştırma kusurları tabletleme aşamasında meydana gelen. Tabletleriniz sıkıştırma kontrolünden geçse de kaplama işleminden sonra yüzey pürüzlülüğü, soyulma veya renk dengesizliği gösteriyorsa, GRAND Machinery’nin bu konuya özel tablet kaplama kusurları sorun giderme kılavuzu püskürtme tabancası, hava akışı ve hazne arıza teşhisi için.
Tablet Sıkıştırma Nasıl Çalışır?
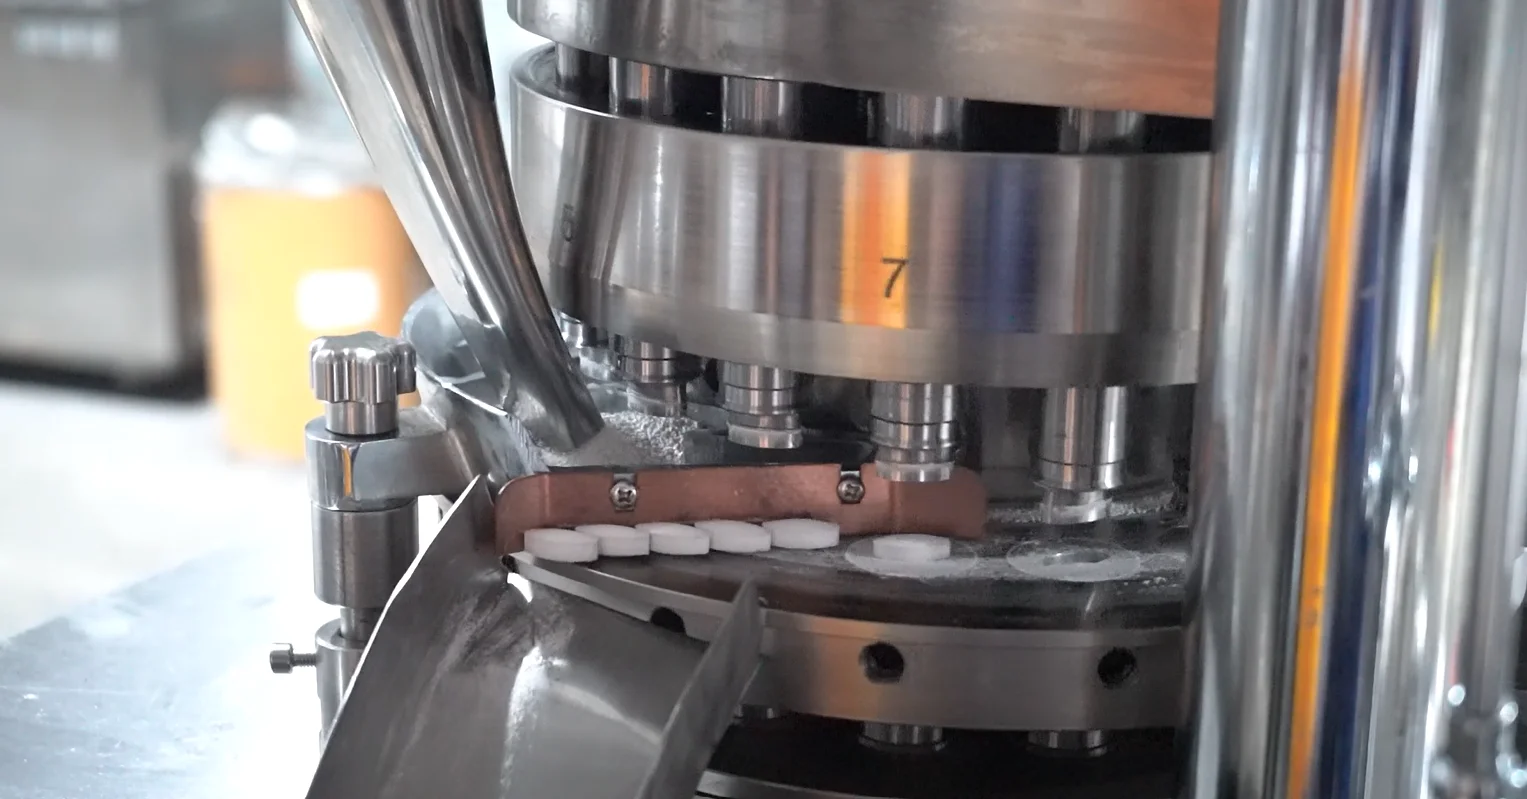
Anlama tablet presleme sorunlarının giderilmesi Bunun için tablet presinin içindeki mekanik olayların sırasını incelemek gerekir. Kesin mekanizmalar tek zımbalı ve döner platformlar arasında farklılık gösterse de, standart bir döner presleme döngüsü yedi aşamadan oluşur:
- Toz veya granül besleme: Karıştırılmış karışım, kalıp tablasının üzerinde tutarlı bir malzeme akışını sağlamak amacıyla, ya yerçekimi yoluyla ya da mekanik bir zorlamalı besleyici yardımıyla hazneden besleme çerçevesine akar.
- Kalıp dolumu: Her bir kalıp besleme çerçevesinin altından geçerken, alt zımba aşağı çekme kamı boyunca aşağı iner ve toz veya granüllerle doldurulan bir boşluk oluşturur.
- Ölçüm (ağırlık kontrolü): Alt zımba, ayarlanmış bir dozaj konumuna yükselir ve bir sıyırma bıçağı, kalıp yüzeyini düzleştirerek kalıp deliğinin içinde kontrollü bir malzeme hacminin kalmasını sağlar.
- Ön sıkıştırma (varsa): Ana sıkıştırma işleminden önce, üst ve alt zımbalar daha düşük bir yük altında ön sıkıştırma silindirlerinden geçer. Bu aşama, toz tabakasını sıkılaştırmaya ve içindeki havayı dışarı atmaya yardımcı olur.
- Ana sıkıştırma: Yumruklar, ana sıkıştırma silindirlerinin arasından geçer ve parçacıkları katı bir tablet haline getiren birincil sıkıştırma kuvvetini uygular.
- Tabletin çıkarılması: Üst zımba geri çekilirken, alt zımba çıkarma kamı üzerinde yukarı doğru hareket eder ve bitmiş tableti kalıp tablasıyla aynı hizaya getirir; böylece alma bıçağı tableti boşaltma oluğuna yönlendirir.
- Sonraki inceleme ve işlemler: Çıkarılan tabletler, kaplama veya paketleme işleminden önce toz giderme, metal algılama (kurulmuşsa), üretim süreci içi kalite kontrolleri ve toplama kaplarından geçer.
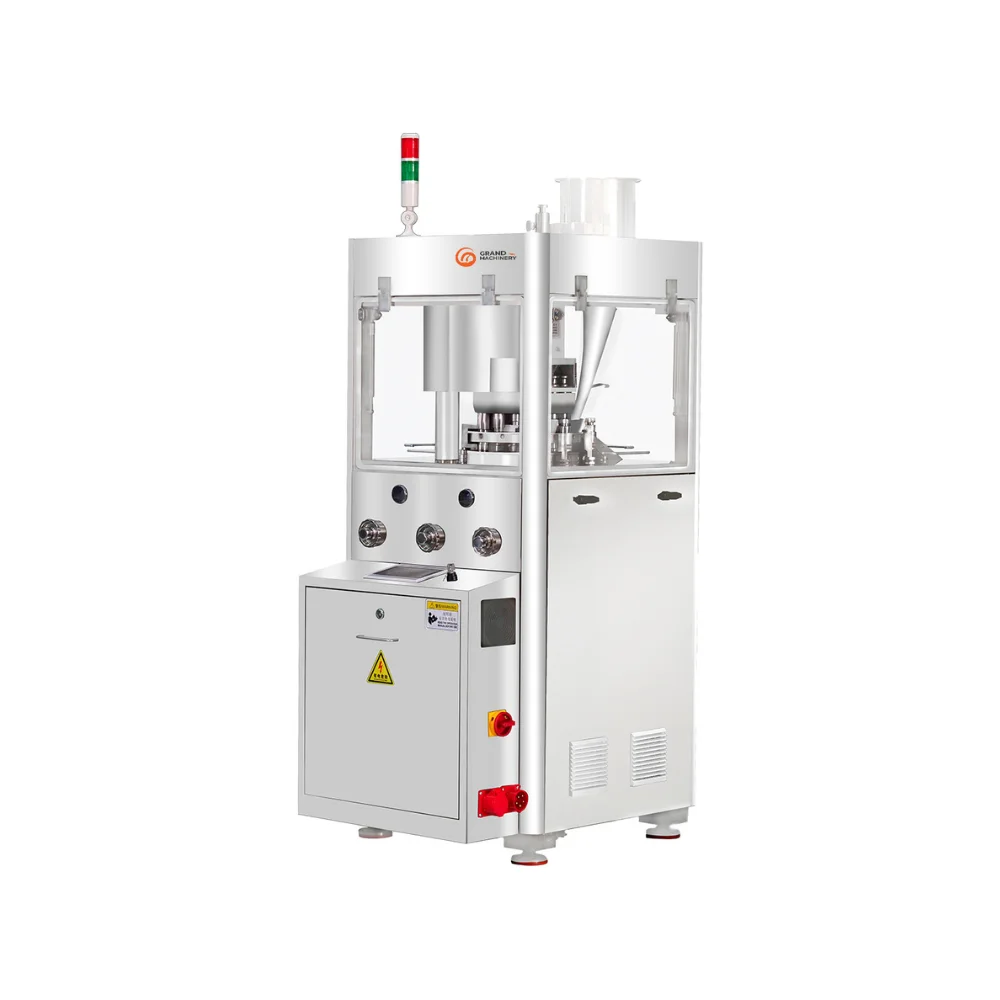
Her tablet presinin yapılandırması aynı değildir. Giriş seviyesindeki tek zımbalı presler, ön sıkıştırma aşaması olmaksızın üst zımba ile sıkıştırma yaparken, endüstriyel döner presler istasyon sayısı, besleme tasarımı ve kontrol sistemları açısından farklılık gösterir. Örneğin, GRAND Machinery’nin ZP200 Döner Tablet Presi Bu makine, dahili bir ön sıkıştırma aşaması (maks. 20 kN), 80 kN’ye kadar ana sıkıştırma, değişken frekanslı taret hız kontrolü (maks. 40 rpm), basınç aşırı yük kapatma korumalı bir PLC dokunmatik ekranı ve isteğe bağlı bir zorla besleme cihazı ile donatılmıştır. Ön sıkıştırma ve zorla besleme gibi özellikler kalıp dolumunu ve hava tahliyesini dengelemeye yardımcı olsa da, hiçbir tablet pres, temelde sıkıştırılamayan, yetersiz yağlanmış veya ciddi şekilde ayrışan bir formülasyonu telafi edemez.
Tabletlerde Sık Görülen Arıza Türleri
Üretim mühendisleri ve kalite yöneticileri şunlar arasında ayrım yapmalıdır: görsel görünüm kusurları (tabletin yüzeyinde veya kenarlarında görülebilir), işlem kaynaklı kusurlar (presin içindeki sürtünme veya yapışma olayları) ve kalite testi göstergeleri (laboratuvarda veya üretim süreci sırasında yapılan kontrollerde ölçülen). Aşağıda, tabletlerdeki en yaygın on kusur yer almaktadır.
1. Üst sınır belirleme
- Nasıl görünüyor: Bir tabletin üst veya alt taç kısmının (“kapak”) ana gövdesinden tamamen veya kısmen yatay olarak ayrılması.
- Ne zaman ortaya çıkar: Kalıptan çıkarma sırasında, sıkıştırma işleminden hemen sonra veya daha sonra kırılganlık testi, toz giderme ya da kaplama işlemleri sırasında.
- Olası nedenler: Toz yatağında hapsolmuş hava, boşaltma sonrasında formülasyonun yüksek elastik geri kazanımı, aşırı ana sıkıştırma kuvveti, aşırı yüksek taret hızı (kısa bekleme süresi), aşırı miktarda ince parçacıklar, çok kuru granüller veya aşınmış kalıp delikleri ve zımba ucu kenarları (J-kancaları), ayrıntılı olarak aşağıda belirtildiği gibi: Natoli Engineering’in tablet kapaklanmasını önleme kılavuzu.
- Araştırılması gerekenler: Ön sıkıştırma kuvveti, ana sıkıştırma kuvveti, taret hızı, zımba delme derinliği, kalıp deliği aşınma halkaları ile granül nemi veya ince parçacık içeriğini kontrol edin.
- Nasıl önlenebilir veya azaltılabilir: Uygun ön sıkıştırma yoluyla hava giderimini değerlendirin, zımba penetrasyonunu ve bekleme süresini doğrulayın, kalıplarda aşınma olup olmadığını kontrol edin veya uygun durumlarda konik kalıpları değerlendirin ve formülasyon geliştirme aşamasında bağlayıcı ve nem dengesini gözden geçirin.
2. Laminasyon
- Nasıl görünüyor: Bir tabletin sadece üst veya alt kısmından ziyade, iki veya daha fazla ayrı yatay katmana ayrılması.
- Ne zaman ortaya çıkar: Sıkıştırma yükünün boşaltılması, püskürtme veya mekanik işleme ve kırılganlık testi sırasında.
- Olası nedenler: Kapaklama ile benzer mekanizmalar: hapsolmuş hava, elastik malzemelerin hızlı dekompresyonu, aşırı sıkıştırma hızı, parçacıklar arası bağları zayıflatan aşırı yağlama veya çıkarma sırasında radyal genleşme gerilimi yaratan kalıp duvarındaki derin aşınma.
- Araştırılması gerekenler: Taret hızını, ön sıkıştırma ayarlarını, yağlama maddesi türünü ve karıştırma süresini, granül sıkıştırılabilirliğini ve kalıp deliği geometrisini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Hava giderme ve bekleme süresini dikkate alın, hidrofobik yağlayıcıların aşırı karıştırılmasını önleyin ve kalıp deliklerinin tolerans sınırları içinde olduğunu doğrulayın.
3. Yapışma
- Nasıl görünüyor: Tablet malzemesi zımba yüzeyine veya kalıp duvarına yapışarak tablet yüzeyinde mat, pürüzlü veya çukurlu bir görünüm oluşturur ve zımba ucunda gözle görülür bir film birikimi meydana gelir.
- Ne zaman ortaya çıkar: Sıkıştırma işlemi sırasında kademeli olarak ortaya çıkar ve genellikle kule sıcaklığının artması veya nem oranındaki dalgalanmalarla birlikte daha da kötüleşir.
- Olası nedenler: Formülasyondaki yüksek nem oranı, düşük erime noktalı aktif maddeler veya yardımcı maddeler, yetersiz yağlama, pürüzlü veya aşınmış zımba ucu yüzeyleri, düşük sıkıştırma kuvveti (tablet içindeki kohezif mukavemetin metale yapışma kuvvetinden daha zayıf olduğu durumlarda) veya kılcal köprüler oluşturan yüksek oda nemi, aşağıda belirtildiği gibi I Holland’ın yapışma konusundaki teknik incelemesi.
- Araştırılması gerekenler: Zımba ucunun yüzey kalitesini inceleyin, oda sıcaklığını ve bağıl nemi kontrol edin, granül nemini kontrol edin ve yağlama ile sıkıştırma kuvvetini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Sıkıştırma odasının iklim koşullarını kontrol altında tutun, kalıp yüzeylerini uygun şekilde temizleyin ve parlatın, tablet yuvasının geometrisini ve çelik/kaplama seçimini gözden geçirin; ayrıca formülasyonun kuruluğunu ve yağlayıcı dağılımını kontrol edin.
4. Toplama
- Nasıl görünüyor: Tablet yüzeyinin küçük bölümlerinin zımba yüzü tarafından dışarı çekildiği, lokalize bir yapışma şekli; en sık kabartmalı harflerin, rakamların veya logoların içinde görülür (örneğin, “A”, “B”, “O” veya “R” harflerindeki kapalı halkalar gibi).
- Ne zaman ortaya çıkar: Ana sıkıştırma işleminin hemen ardından, zımbanın geri çekilmesi sırasında.
- Olası nedenler: Keskin veya dar kabartma adacıkları, aşırı derin oyma izleri, aşınmış veya çizilmiş kalıp gravürleri, yapışkan veya aşırı nemli granüller ya da derin içbükey tablet yüzeyinin ortasında yetersiz sıkıştırma kuvveti.
- Araştırılması gerekenler: Kabartmalı kalıp uçlarını büyüteç altında inceleyin, granüllerin nem ve yapışkanlık derecesini değerlendirin ve tablet yüzeyi boyunca sıkıştırma homojenliğini kontrol edin.
- Nasıl önlenebilir veya azaltılabilir: Kabartma yazı tipi geometrisini optimize edin (daha geniş vuruşlar, uygun çekme açıları), zımba uçlarının temiz ve hasarsız kalmasını sağlayın ve nemi ve ortam nemini kontrol altında tutun.
5. Yontma
- Nasıl görünüyor: Tabletin kenarlarından küçük parçalar koparak, kenarların pürüzlü kalmasına veya eksik olmasına neden oluyor.
- Ne zaman ortaya çıkar: Kalıptan çıkarma sırasında, çıkarma bıçağına veya boşaltma oluğuna çarpma, toz giderme, dökme malzeme aktarımı veya kaplama tavasının dönmesi sırasında.
- Olası nedenler: Aşırı kuru veya kırılgan granüller, aşınmış veya çentiklenmiş zımba ucu kenarları (yüzey aşınması), yanlış hizalanmış ayırma bıçağı, toplama haznelerine aşırı düşme yüksekliği veya tabletlerin yetersiz mekanik mukavemeti.
- Araştırılması gerekenler: Zımba uçlarının oturma yüzeylerini ve kenarlarını inceleyin, kesme bıçağı açıklığını ve boşaltma oluğunun geometrisini kontrol edin; ayrıca ufalanma özelliğini ve granül nemini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Zımba ucunun yüzeyini teknik özellikler dahilinde tutun, tablet aktarımı sırasında mekanik darbe etkisini en aza indirin ve tablet sertliği ile kırılganlığının ürün hedeflerine uygun olduğunu doğrulayın.
6. Çatlama
- Nasıl görünüyor: Yüzeyde ince çatlaklar veya derin yarıklar — genellikle üst ya da alt yüzün ortasından geçen veya tablet şeridi boyunca uzanan — ancak katmanlara hemen tamamen ayrılmayan.
- Ne zaman ortaya çıkar: Tabletin kalıptan çıkmasının hemen ardından ya da sıkıştırma işleminden sonra tabletin gevşemesiyle zamanla (ya da çekirdeğin filmden farklı şekilde genişlemesi durumunda, kaplama işlemi sırasında daha sonra).
- Olası nedenler: Yükün kaldırılmasıyla birlikte meydana gelen hızlı elastik genleşme, aşırı sıkıştırma kuvveti, aşırı kuru veya iri taneler, yoğunluğun dengesizleşmesine neden olan derin içbükey zımba geometrisi ya da soğuk/kırılgan sıkıştırma koşulları.
- Araştırılması gerekenler: Ana sıkıştırma kuvvetini, zımba çukurunun içbükeyliğini, granül boyut dağılımını ve nem oranını ile püskürtme sonrası işlemlerini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Aşırı sıkıştırmayı önlemek için sıkıştırma kuvvetini dengeleyin, ürün tasarımıyla uyumluysa daha sığ kalıp profillerini değerlendirin ve granülasyon neminin tutarlı olmasını sağlayın.
7. Bağlama
- Nasıl görünüyor: A işlem kaynaklı kusur Bu durumda tablet, kalıp deliğinden dışarı atılmaya direnir; bu da tabletin yanlarında çizikler veya pürüzler oluşmasına, kenarlarında kırılmalara, atılma kuvvetinin artmasına, gıcırtı veya titreme seslerine ve presin aşırı yüklenme nedeniyle durmasına neden olabilir.
- Ne zaman ortaya çıkar: Çıkarma aşamasında, alt zımba tableti kalıp içinden yukarı doğru iterken.
- Olası nedenler: Yetersiz veya dengesiz dağıtılmış yağlayıcı, aşındırıcı formülasyonlar, aşınmış veya çizilmiş kalıp delikleri (aşınma halkaları), aşırı sıkıştırma nedeniyle kalıp duvarında oluşan aşırı radyal basınç ya da zımba ucu ile kalıp duvarı arasında biriken malzeme.
- Araştırılması gerekenler: Çıkarma davranışını ölçün veya izleyin, kalıp deliklerinde aşınma halkaları veya çizikler olup olmadığını kontrol edin, zımba ile kalıp arasındaki açıklığı doğrulayın ve yağ seviyesini ve karışımın homojenliğini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Aşınmış kalıpları derhal değiştirin, formülasyondaki yağlamanın uygun olduğunu kontrol edin, aşırı ana sıkıştırma kuvvetinden kaçının ve kalıpları temiz tutun.
8. Çift İzlenim
- Nasıl görünüyor: Tabletin bir veya her iki yüzünde kabartmalı bir logonun, çizginin veya yazının silik, bulanık veya çift görünmüş hali.
- Ne zaman ortaya çıkar: Sıkıştırma veya itme sırasında, kabartmalı zımba ön sıkıştırma, ana sıkıştırma veya geri tepme temas aşamaları arasında hafifçe döndüğünde.
- Olası nedenler: Anahtarsız taret kılavuzlarında zımbaların serbestçe dönmesi, aşınmış zımba anahtarları veya taret anahtar yuvaları ya da ana sıkıştırma sonrasında zımbanın geri sıçraması.
- Araştırılması gerekenler: Üst ve alt zımbaların kabartmalı veya şekillendirilmiş kalıplar için doğru şekilde oturtulup oturtulmadığını kontrol edin, oturtma kanallarında aşınma olup olmadığını inceleyin ve dönme önleyici mekanizmaları ile kam izlerini gözden geçirin.
- Nasıl önlenebilir veya azaltılabilir: Kabartmalı veya yuvarlak olmayan tabletler için uygun anahtarlı aletler kullanın ve planlı önleyici bakım sırasında taret anahtar yuvalarını kontrol edin.
9. Tablet Ağırlığındaki Değişim
- Nasıl görünüyor: A kalite farklılığı (dışarıdan her zaman fark edilmeyebilir) ve bu durumda tek tek tabletlerin ağırlıkları, ürünün kabul edilebilir tolerans aralığının dışında dalgalanmaktadır.
- Ne zaman ortaya çıkar: Bir parti boyunca sürekli veya aralıklı olarak, özellikle hız değişiklikleri, hazne seviyesindeki düşüşler ya da çalışmaya başlama ve durma aşamalarında.
- Olası nedenler: Tozun akışkanlığının yetersiz olması, geniş parçacık boyutu dağılımı veya haznede ayrışma, yüksek taret hızında kalıbın düzensiz doldurulması, aşınmış veya eşit olmayan alt zımba uzunlukları, çekme kamı üzerinde düzgün bir şekilde düşmeyen yapışkan alt zımbalar veya besleyici kanadının hızının yanlış ayarlanmış olması.
- Araştırılması gerekenler: Alt zımbanın çalışma uzunluğundaki tutarlılığı kontrol edin, alt zımbanın kılavuzlar içindeki hareketini inceleyin, besleyici hızını ve hazne seviyesini doğrulayın; ayrıca karışımın akışkanlığını ve yığın yoğunluğunu değerlendirin.
- Nasıl önlenebilir veya azaltılabilir: Zımba uzunluklarının birbiriyle uyumlu olmasını sağlayın, granül akışının düzgün olmasını ve parçacık boyutu dağılımının dar olmasını garanti edin; ayrıca taret hızını besleme sisteminin doldurma kapasitesine uyumlu hale getirin.
10. Sertlik veya Ufalanma Sorunları
- Nasıl görünüyor: Kalite testi göstergeleri sadece görsel kusurlardan ziyade. Tabletler, kırılma mukavemeti testinde başarısız olabilir (çok yumuşak veya çok sert) ya da ufalanma testi sırasında aşırı miktarda toz ve kenar parçacıkları bırakabilir.
- Ne zaman ortaya çıkar: Üretim süreci sırasındaki kalite kontrolleri sırasında veya sonraki aşamalarda (toz giderme, kaplama ve blister ambalajlama) tespit edilir.
- Olası nedenler: Yetersiz bağlayıcı veya zayıf sıkıştırılabilirlik, aşırı yağlama, tutarsız kalıp dolumu (bu durum, sabit zımba aralığında sıkıştırma kuvvetini değiştirir), bekleme süresini kısaltan aşırı yüksek taret hızı ya da iç mikro çatlaklara yol açan aşırı sıkıştırma kuvveti; bu çatlaklar ise paradoksal bir şekilde kırılganlığı artırır.
- Araştırılması gerekenler: Tabletin ağırlığını, kalınlığını, kırılma kuvvetini ve ufalanma özelliğini birlikte karşılaştırmalı olarak kontrol edin; sıkıştırma kuvvetinin istikrarını, bekleme süresini ve karışım özelliklerini doğrulayın.
- Nasıl önlenebilir veya azaltılabilir: Sıkıştırma basıncı ile bekleme süresini, hedeflenen parçalanma ve ufalanma gereklilikleriyle dengeleyin ve tek bir test sonucuna güvenmek yerine süreç içi eğilimleri izleyin.
Tablet Arızalarının Nedenleri Nelerdir?
Uygulamada, tablet kusurlarının nedenleri birbiriyle etkileşim halinde olan dört kategoriye ayrılır. “Kapaklanma” veya “yapışma” gibi tek bir belirti, birden fazla kategoriden kaynaklanabilir; bu nedenle mühendisler, bu faktörleri otomatik olarak bire bir nedenler olarak değil, doğrulanması gereken potansiyel etkenler olarak ele almalıdır.
A. Malzeme ve Formülasyon Faktörleri
Toz ve granül davranışları, bir tablet presinin ulaşabileceği fiziksel sınırları belirler:
- Akışkanlık ve parçacık boyutu dağılımı: Akışın yetersiz olması veya aşırı ince taneciklerin bulunması, kalıbın tam olarak doldurulmamasına, hava sıkışmasına, ağırlık farklılıklarına ve üst tabakanın oluşmasına yol açabilir. Kaba ve ince fraksiyonlar arasındaki ayrışma, parti sapmasına neden olabilir.
- Nem içeriği: Nem oranının çok düşük olması plastisiteyi azaltır ve tabletleri kırılgan hale getirerek, yüzeyde kabuklanma, çatlama veya ufalanmaya yol açabilir. Nem oranının çok yüksek olması ise yüzeyin yapışkanlığını ve kılcal yapışmayı artırarak, tabletlerin birbirine yapışmasına ve kopmasına neden olur.
- Sıkıştırılabilirlik ve elastik geri kazanım: Plastik deforme olmak yerine elastik olarak deforme olan formülasyonlar, ana sıkıştırma işleminden sonra eski hallerine dönme eğilimindedir; bu da kapak oluşumu ve tabakalanma riskini artırır.
- Yağlama ve karışım homojenliği: Yağlayıcı miktarının çok az olması, kalıp duvarındaki sürtünmeyi ve yapışmayı artırır; aşırı yağlayıcı kullanımı veya aşırı karıştırma ise, tabletlerin birbirine bağlanmasını zayıflatıp sertliğini azaltan hidrofobik bir tabaka ile parçacıkları kaplayabilir.
B. Tablet Presi Çalışma Koşulları
Makine parametreleri, toz yatağına gerilimin ve sürenin nasıl uygulandığını belirler:
- Kalıp doldurma ve besleme hızı: Taretin hızı, barutun kalıp boşluğunu doldurma kapasitesini aşarsa, doldurma ağırlığı düzensiz hale gelir. Buna karşılık, aşırı agresif zorla besleme, kesmeye duyarlı yağlayıcıların aşırı yıpranmasına neden olabilir.
- Ön sıkıştırma ve ana sıkıştırma kuvveti: Yetersiz sıkıştırma, yumuşak ve ufalanabilir tabletlere yol açarken, aşırı ana kuvvet ise tableti aşırı sıkıştırarak hava hapsetmesine ve kapak oluşumuna ya da yüksek çıkarma sürtünmesine neden olabilir.
- Taret hızı ve bekleme süresi: Daha yüksek taret hızları, kalıpların en yüksek sıkıştırma seviyesinde kaldıkları süreyi kısaltır; bu durum, gerilme hızına duyarlı formülasyonları zayıflatabilir ve üretim ölçeğinin büyütülmesi sırasında kaplama tabakasının açığa çıkmasına neden olabilir.
- Fırlatma ve kalkış: Yüksek atım basıncı, yanlış hizalanmış çıkış kanatları veya pürüzlü boşaltma kanalları, normalde sağlam olan tabletlerin ufalanmasına veya çatlamasına neden olabilir.
C. Zımbalar ve Kalıplar
Kalıplar, tableti doğrudan şekillendirir ve sıkıştırma kuvvetlerini iletir:
- Aşınma ve boyut kayması: Düzensiz zımba çalışma uzunlukları, istasyonlar arasında ağırlık ve kalınlık farklılıklarına neden olur; kalıp deliklerinin içindeki aşınma halkaları, tablet şeridini sıkıştırarak sıkışmaya veya üst kısmın kalınlaşmasına yol açar.
- Yüzey durumu: Çizik, çukur, korozyon veya kirlenmiş zımba çukurları yapışmayı artırarak, parçaların yapışmasına ve kopmasına neden olur.
- Geometri ve kurulum: Derin içbükey çukurlar, keskin kabartma kenarlar, aşınmış uç yuvaları (J-kancalar) veya gevşek/aşınmış anahtar yuvaları, ufalanma, kazıma, çatlama veya çift iz oluşumuna neden olabilir.
D. Üretim Ortamı
Sıkıştırma odası içindeki ortam koşulları, higroskopik ve sıcaklığa duyarlı karışımları doğrudan etkiler:
- Sıcaklık ve bağıl nem: Yüksek nem, yapışmayı, topaklanmayı ve toz akışının bozulmasına neden olan yüzey nemine yol açar. Aşırı kuru hava, bazı karışımlarda elektrostatik yüklenmeyi artırabilir. Oda veya taret sıcaklıklarının yüksek olması, düşük erime noktalı bileşenleri yumuşatabilir.
- Toz yönetimi: Toz emme sisteminin yetersiz olması, kamlar, zımba kılavuzları ve kalıp masaları üzerinde ince toz birikmesine yol açarak aşınmayı hızlandırır, zımbanın hareketini zorlaştırır ve tablet yüzeylerini kirletir.
Tablet Arızaları ve Çözümleri — Sorun Giderme Tablosu
Aşağıdaki tabloda yaygın olanları özetlenmiştir tablet kusurları ve çözüm yolları yapılandırılmış bir teşhis kılavuzu olarak. Her düzeltici önlem, uygulamaya geçirilmeden önce spesifik formülasyonunuz, pres modeliniz, kalıp tasarımınız ve onaylanmış çalışma prosedürleriniz ışığında değerlendirilmelidir.
Mobil cihaz ekranında, sorun giderme tablosunun tamamını görüntülemek için sola veya sağa kaydırın.
| Kusur | Tipik Belirtiler | Olası Nedenler | Önerilen Kontroller | Olası Düzeltici Önlemler |
|---|---|---|---|---|
| Üst sınırlama | Üst veya alt kapak, tablet gövdesinden yatay olarak ayrılır | Hapsolmuş hava; yüksek elastik geri kazanım; aşırı ana kuvvet; kısa bekleme süresi; aşırı ince parçacıklar veya düşük nem; aşınmış kalıp delikleri veya zımba ucu J-kancaları | Kalıp deliklerini ve zımba uçlarını inceleyin; ön sıkıştırma ve ana kuvvet kayıtlarını gözden geçirin; taret hızını kontrol edin; granül nemini ve ince parçacıkları test edin | Hava giderme için sıkıştırma öncesi ayarları değerlendirin; onaylanmış aralık dahilinde daha düşük ana kuvveti veya daha düşük taret hızını test edin; aşınmış kalıpları değiştirin veya konik kalıpları değerlendirin; formülasyondaki nem ve bağlayıcı miktarını gözden geçirin |
| Laminasyon | Tablet, iki veya daha fazla yatay katmana ayrılır | Sıkışmış hava; hızlı elastik basınç düşmesi; yüksek taret hızı; aşırı yağlama; aşınmış kalıp delikleri | Ön sıkıştırma ve hız ayarlarını kontrol edin; kalıp deliklerini inceleyin; yağ seviyesini ve karıştırma süresini gözden geçirin | Ön sıkıştırma ve bekleme sürelerini onaylanmış sınırlar dahilinde ayarlayın; aşınmış kalıpları inceleyin ve değiştirin; yağlayıcı konsantrasyonunu veya karıştırma süresini formülasyon ekibiyle birlikte gözden geçirin |
| Yapışmak | Malzeme, zımba yüzeylerine veya kalıp duvarlarına yapışır; tablet yüzeyi matlaşır veya çukurlaşır | Granüllerde yüksek nem; odadaki nem veya sıcaklığın yüksek olması; erime noktası düşük bileşenler; yetersiz yağlama; pürüzlü veya kirli zımba yüzeyleri | Delik açma kabının yüzeyini ve temizliğini inceleyin; oda sıcaklığını ve bağıl nemi kontrol edin; granül nemini ve yağlayıcı seviyesini doğrulayın | Takım Standart İşlem Prosedürüne (SOP) göre zımba yüzeylerini temizleyin ve parlatın; sıkıştırma odasının iklim koşullarını dengeleyin; takımların yapışmayı önleyici yüzey kaplamasını veya kaplamasını değerlendirin; nem ve yağlama durumunu gözden geçirin |
| Toplama | Tablet yüzeyinden koparılmış küçük alanlar, özellikle logoların veya harflerin iç kısımlarında | Keskin veya dar kabartma; hasarlı zımba oyukları; yapışkan veya nemli granüller; derin içbükey merkezde yetersiz sıkıştırma | Kabartmalı uçları büyüteç altında inceleyin; granül nemini kontrol edin; sıkıştırma homojenliğini doğrulayın | Hasarlı zımbaları temizleyin/yenileyin veya değiştirin; gelecekteki kalıplarda kabartma tasarımını optimize edin; nemi ve ortam nemini kontrol edin |
| Yontma | Kırık veya pürüzlü tablet kenarları | Kırılgan veya aşırı kuru granüller; çentiklenmiş zımba uçları; yanlış hizalanmış alma bıçağı; haznelere sert bir şekilde düşme | Zımba ucunun kenarlarını ve yüzeylerini inceleyin; kesme bıçağı açıklığını ve oluk yüksekliğini kontrol edin; ufalanma verilerini gözden geçirin | Aşınmış zımbaları onarın veya değiştirin; alma bıçağının hizalamasını ayarlayın ve tablet boşaltma yastığını ayarlayın; granül nemini ve sertliğini kontrol edin |
| Çatlama | Yüzeylerde veya şeritlerde ince çatlaklar veya derin yarıklar | Hızlı elastik genleşme; aşırı sıkıştırma kuvveti; aşırı kuru/büyük granüller; derin içbükey zımba geometrisi | Ana sıkıştırma kuvvetini gözden geçirin; zımba yuvasının profilini inceleyin; granül boyutunu ve nemini kontrol edin | Onaylanmış aralık dahilinde aşırı sıkıştırma kuvvetini azaltın; granül nemini ve parçacık boyutunu gözden geçirin; mümkün olduğunda daha sığ fincan geometrisini değerlendirin |
| Ciltleme | Yüksek çıkma direnci; tablet kenarlarında çizikler; pres gürültüsü veya aşırı yük | Yetersiz yağlama; aşındırıcı karışım; çizik veya aşınmış kalıp delikleri; aşırı sıkıştırma kuvveti; barut birikmesi | Kalıp deliklerinde aşınma halkaları veya çizikler olup olmadığını inceleyin; zımba ile kalıp arasındaki boşluğu kontrol edin; yağlama homojenliğini ve kuvvet kayıtlarını gözden geçirin | Aşınmış kalıpları değiştirin ve takımları temizleyin; yağlayıcı dağılımını kontrol edin; aşırı sıkıştırma durumunda alt ana sıkıştırma kuvvetini değerlendirin |
| Ağırlık Değişimi | Tablet ağırlıkları kabul edilebilir tolerans sınırlarının dışına çıkıyor | Toz akışının yetersiz olması; haznede ayrışma; doldurma kapasitesini aşan taret hızı; alt zımba uzunluklarının dengesizliği; sıkışmış alt zımbalar | Alt zımbanın çalışma uzunluklarını ölçün; zımba kılavuzunun hareketini kontrol edin; besleyici ayarlarını ve hazne seviyesini inceleyin; karışım akışını değerlendirin | Delme çubuklarının çalışma uzunluklarını eşleştirin; kılavuzları temizleyin ve sıkıca oturtun; taret ve besleyici hızlarını onaylanmış sınırlar dahilinde uyumlu hale getirin; granül akışını iyileştirin ve ayrışmayı önleyin |
Tablet Presinde Sorun Giderme: Adım Adım Kılavuz
Ne zaman tablet sıkıştırma kusurları Üretim sırasında ortaya çıkan durumlarda, aynı anda birden fazla ayarlama yapmaktan kaçının. Yapılandırılmış bir tablet presinde sorun giderme Bu iş akışı, ürün kalitesini ve mevzuata uygunluğu korurken sorunun temel nedenini belirlemeye yardımcı olur:
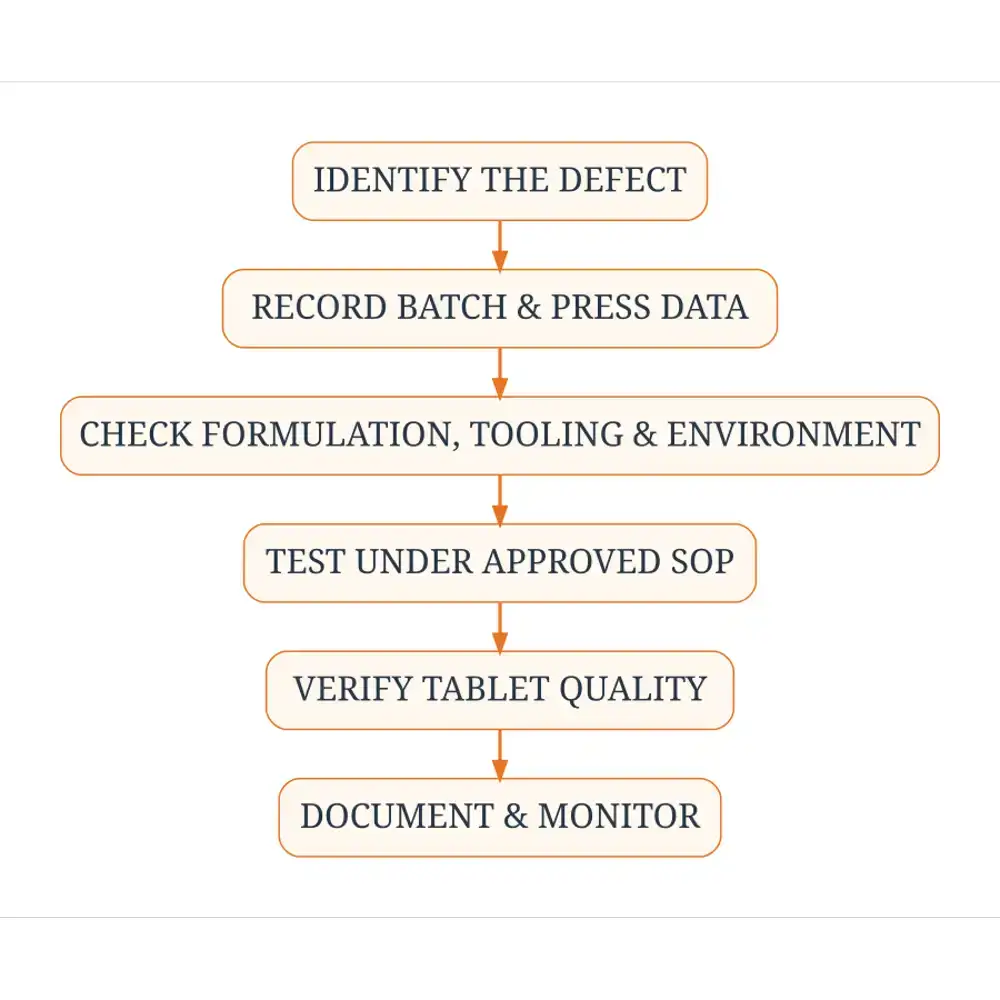
- Kusuru ve etkilenen partiyi belirleyin: Birden fazla turret istasyonundaki numuneleri gözle inceleyin ve sorunun tüm partiyi, belirli istasyonları mı yoksa belirli bir zaman aralığını mı etkilediğini belirleyin.
- Çalışma koşullarını ve kalite gözlemlerini kaydedin: Taret hızı, besleme hızı, ön sıkıştırma ve ana sıkıştırma değerleri, oda sıcaklığı ve bağıl nem, hazne dolum seviyesi ile işlem sırasındaki ağırlık, kalınlık ve sertlik verilerini kaydedin.
- Formülasyon ve malzeme özelliklerini değerlendirin: Hammadde parti değişiklikleri, granülasyon nemi, parçacık boyutu dağılımı, yığın yoğunluğu veya yağlayıcı karıştırma farklılıkları ile ilgili parti kayıtlarını inceleyin.
- Zımbaları, kalıpları ve besleme bileşenlerini kontrol edin: Tesis prosedürlerine uygun olarak pres makinesini güvenli bir şekilde durdurun ve kilitleyin; ardından zımba uçlarını, zımba yuvalarını, kabartma kısımlarını, kalıp deliklerini, sıyırıcı bıçaklarını, besleme çerçevesi kanatlarını ve çıkarma bıçaklarını aşınma, birikinti veya hizasızlık açısından inceleyin.
- İlgili makine ayarlarını gözden geçirin: Kasıtsız sapmaları tespit etmek için aktif basınç ayar değerlerini onaylanmış ana parti kaydı veya doğrulanmış çalışma aralığıyla karşılaştırın.
- Onaylanmış prosedürler çerçevesinde olası düzeltici önlemleri değerlendirin: Her seferinde yalnızca bir kontrollü ayarlamayı test edin — bunu kesinlikle tesisinizin standart çalışma prosedürleri (SOP’ler), ekipman güvenlik kuralları ve doğrulanmış proses sınırları çerçevesinde gerçekleştirin. Yetkisiz personel, resmi değişiklik kontrolü veya sapma prosedürleri dışında, doğrulanmış proses parametrelerini asla değiştirmemelidir.
- Sonuçları uygun kalite kontrolleriyle doğrulayın: Onaylanmış herhangi bir ayarlama veya kalıp değişiminin ardından, kontrollü bir doğrulama numunesi hazırlayın ve gerektiği şekilde görsel kalitenin yanı sıra ağırlık, kalınlık, kopma kuvveti ve ufalanma özelliklerini de doğrulayın.
- Bulguları ve önleyici tedbirleri belgelemek: Kök nedeni, düzeltici önlemi ve parti durumunu kalite yönetim sistemine kaydedin; böylece gelecekteki kampanyalarda tekrarlayan eğilimlerin (örneğin, aletlerin kademeli aşınması gibi) önlenmesi sağlanabilir.
Tablet Arızalarını Önleme Yöntemleri
Önleme tabletlerde sık görülen arızalar reddedilen partilerin sorunlarını gidermekten daha maliyet etkin bir yöntemdir. Her formülasyon ve pres platformu farklı şekilde çalıştığı için, önleyici kontroller gerçek ürününüze ve ekipmanınıza göre uyarlanmalıdır:
- Hammadde değerlendirmesi: Karıştırma işleminden önce gelen yardımcı madde ve aktif bileşenlerin teknik özelliklerini —parçacık boyutu, nem ve yığın yoğunluğu dahil— doğrulayın.
- Karıştırma ve granülasyon tutarlılığı: Presin tutarlı ve serbest akışlı bir besleme alabilmesi için granülasyon son noktalarını, kurutma homojenliğini, eleme işlemini ve yağlayıcı karıştırma süresini kontrol edin.
- Takım durum izleme: Görünür kusurların ortaya çıkmasını beklemek yerine, üretim kampanyaları boyunca delme zımbalarının çalışma uzunluklarını, uç aşınmasını ve kalıp deliğinin durumunu takip edin.
- Uygun baskı düzeni: Pres kapasitesini, besleme yöntemini (yerçekimi ile besleme mi, zorlamalı besleme mi) ve ön sıkıştırma özelliğini, ürününüzün hacmi ve sıkıştırma davranışına göre ayarlayın. Laboratuvar denemelerinden ticari partilere geçiş yapıyorsanız, bir tek vuruşlu tablet pres ile döner tablet presin karşılaştırması ölçek büyütme sürecinde beklenmedik durumların ortaya çıkmasını önlemeye yardımcı olur.
- Önleyici bakım: Kamlar, baskı silindirleri, zımba kılavuzları, contalar ve toz emme sistemleri için ekipman üreticisinin planlı bakım programına uyun.
- Üretim sırasındaki kalite kontrolleri: Yavaş yavaş meydana gelen sapmaları erken tespit etmek için, çalışma süresince ağırlık, kalınlık ve kopma kuvveti eğilimlerini grafiğe dökün.
- Operatör eğitimi ve belgeler: Operatörlere, ince yumruk vuruşlarının kaydedilmesi, artan fırlatma gürültüsü veya ağırlık sapması gibi erken uyarı işaretlerini fark etmeleri ve tesisin standart operasyon prosedürleri (SOP) uyarınca sapmaları derhal üst mercilere bildirmeleri konusunda eğitim verin.
Tablet Presi Kalıpları ve Bakımı
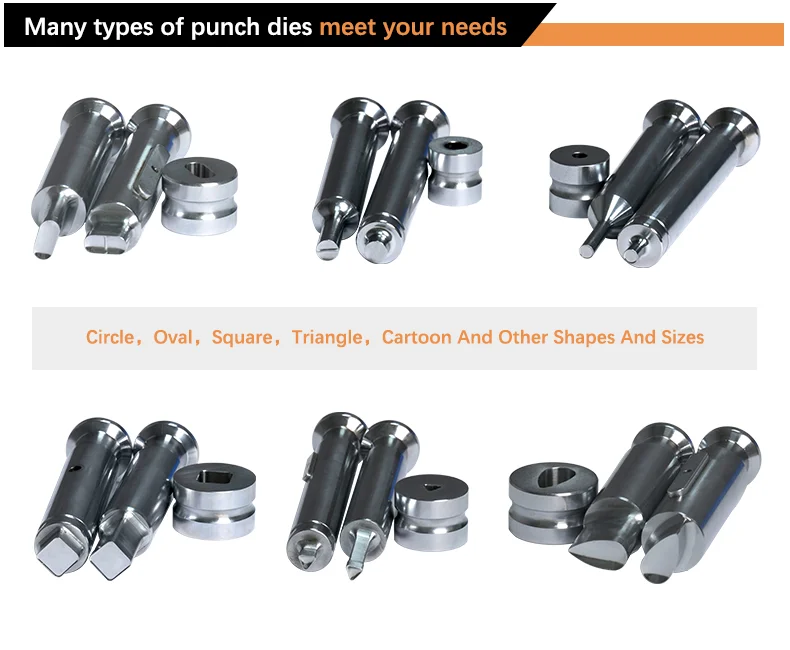
Zımbalar ve kalıplar, hassas aşınma parçalarıdır. Takımlarda çentik, korozyon, dengesiz aşınma veya yanlış temizlik varsa, iyi ayarlanmış bir tablet presinde bile kusurlu tabletler üretilir.
Şu kaynağa göre Natoli Engineering’in kalıp bakım kılavuzu, yapılandırılmış alet bakımı dört temel uygulamaya dayanır:
- Kontrollü taşıma ve depolama: İşlem öncesinde veya sonrasında yapılan hatalı taşıma, zımba uçlarının hasar görmesinin başlıca nedenlerinden biridir. Özel alet rafları ve taşıma sepetleri kullanmak, zımba uçlarının birbirine çarpmasını ve bu nedenle çapak veya kenar çentiklerinin oluşmasını önler.
- Kapsamlı temizlik ve kurutma: Otomatik ultrasonik temizleme ve ardından yapılan sıcak hava kurutma işlemi, zımba yuvalarından, anahtar yuvalarından ve kalıp deliklerinden kalan toz kalıntılarını, korozyona neden olan nem birikintisi bırakmadan giderir. Presin kendisinde ise, basınçlı hava kullanmak yerine tozu vakumlamak, tozun yataklara ve aralıklara girmesini önler.
- Rutin boyut ve görsel kontrol: Optik karşılaştırıcılar, zımba ucu aşınmasını ve alt zımba boşluğundaki aşınmayı tespit etmeye yardımcı olur; granit tabanlı dijital göstergeler, zımbanın çalışma uzunluğunu ve çukur derinliğini doğrular; yarık bilyeli delik ölçerler ise sıkışma veya tıkanma oluşmadan önce kalıp deliklerinin içindeki aşınma halkalarını tespit eder.
- Uygun şekilde yapılan yenileme ve değiştirme: Hafif yüzey aşınmaları veya zımba çukurlarının parlatılması işlemleri yalnızca eğitimli teknisyenler tarafından uygun ekipman kullanılarak gerçekleştirilmeli ve boyut toleranslarının dışında kalan aletler kullanımdan kaldırılmalıdır.
Tablet presinizin OEM kılavuzunda ve tesis bakım standart operasyon prosedürlerinde (SOP) belirtilen sökme, temizleme ve yağlama talimatlarına daima uyun.
Üretim Sırasında Tablet Kalite Kontrolü
Gözle inceleme, yüzeydeki kusurları tespit eder; ancak güvenilir tablet üretimi, ürün spesifikasyonunuzla ve geçerli farmakope veya düzenleyici standartlarla uyumlu rutin üretim süreci içi ve bitmiş ürün testlerine bağlıdır:
- Tablet ağırlığındaki farklılıklar: İstasyonlar arasında ve parti boyunca kalıpların tutarlı bir şekilde doldurulduğunu ve dozajlamanın tutarlı olduğunu garanti eder.
- Tabletin kalınlığı: Vuruşlar arası tutarlılığı, dolum homojenliğini ve sonraki paketleme aşamalarıyla (örneğin blister bölmeleri) uyumluluğu izler.
- Kırılma kuvveti (sertlik): Bir tabletin kırılması için gereken çap yönündeki yükü ölçer (genellikle USP veya Ph. Eur. 2.9.8’de belirtilmiştir) ve tabletin, düzgün bir şekilde parçalanamayacak kadar sertleşmeden elleçlemeye dayanıp dayanamayacağını gösterir.
- Ufalanma: Film kaplama veya toplu paketleme öncesinde özellikle kritik öneme sahip olan, çalkalama baskısı altında yüzey dayanıklılığını ve aşınma ya da ufalanmaya karşı direnci değerlendirir (genellikle USP kapsamında atıfta bulunulur).
- Parçalanma: Tabletlerin, tanımlanmış bir sıvı ortamda (örneğin USP ) istenen zaman aralığı içinde parçalandığını doğrular ve sıkıştırma kuvvetinin salınımı aşırı derecede geciktirmediğinden emin olur.
- İçerik tutarlılığı (uygulanabilirse): Etkin maddenin tek tek dozaj birimlerine eşit olarak dağıldığını teyit eder (örneğin USP ).
Önemli bir ayrım: Tablet ağırlığının tutarlı olması, aktif madde içeriğinin otomatik olarak homojen olacağını garanti etmez. Huni içinde toz ayrışması meydana gelirse veya karışımın homojenliği yetersizse, tabletler ağırlık spesifikasyonlarını karşılayabilir ancak yine de içerik homojenliği şartlarını karşılayamayabilir. Benzer şekilde, test yöntemleri, numune alma sıklıkları ve kabul limitleri ürün türüne göre (farmasötik ve nutrasötik, hızlı salınımlı, çiğnenebilir veya efervesan) değişiklik gösterir ve her zaman onaylanmış ürün spesifikasyonuna uygun olmalıdır.
Sık Sorulan Sorular
1. Tabletlerde en sık görülen arızalar nelerdir?
En yaygın tablet presleme kusurları arasında kapaklanma, tabakalanma, yapışma, kopma, ufalanma, çatlama, yapışıklık ve çift iz oluşumu yer alır; bunlara ek olarak, ağırlık değişimi, spesifikasyon dışı kırılma kuvveti (sertlik) ve aşırı ufalanma gibi ölçülebilir kalite sapmaları da bulunmaktadır.
2. Presleme sırasında tabletlerin üst kısmında kabuk oluşmasının nedeni nedir?
Tablet kabuklanması genellikle toz yatağında sıkışmış hava, sıkıştırma sonrası formülasyonun yüksek elastik geri kazanımı, aşırı ana sıkıştırma kuvveti, yüksek taret hızlarında kısa bekleme süresi, aşırı miktarda ince parçacıklar veya aşırı kuru granüller ile aşınmış kalıp delikleri ya da zımba ucu kenarları ile ilişkilendirilir.
3. Kaplama ile laminasyon arasındaki fark nedir?
Kapak ayrılması, bir tabletin üst veya alt tepesinin ana gövdesinden yatay olarak ayrılmasıdır. Laminasyon ise tabletin iki veya daha fazla ayrı yatay katmana bölünmesidir. Her ikisi de hapsolmuş hava ve elastik gerilim gibi benzer temel nedenlere sahiptir; ancak laminasyon, sadece kapağı değil, tabletin iç gövdesini de etkiler.
4. Tabletler neden zımbalara yapışır?
Formülasyon ile zımba yüzeyi arasındaki yapışma, tabletin içindeki kohezyon mukavemetini aştığında tabletler zımbalara yapışır. Buna neden olan yaygın faktörler arasında yüksek granül nemi, yüksek oda nemi veya sıcaklığı, düşük erime noktalı bileşenler, yetersiz yağlama ve pürüzlü, aşınmış veya kirli zımba yüzeyleri sayılabilir.
5. Sıkıştırma kuvveti tabletlerde kusurlara neden olabilir mi?
Evet. Yetersiz sıkıştırma kuvveti, kırılmaya ve yapışmaya yatkın, yumuşak ve ufalanabilir tabletlerin oluşmasına neden olabilir. Buna karşılık, aşırı sıkıştırma kuvveti hava hapsetmesine, kalıp duvarları arasındaki radyal sürtünmeyi artırmasına ve iç gerilime yol açarak tabletlerin üst kısmında kabuklanma, tabakalanma, çatlama, yapışmaya veya parçalanmanın gecikmesine neden olabilir.
6. Üreticiler tabletlerin ağırlık farklılıklarını nasıl azaltabilirler?
Üreticiler, karışımın akışkanlığını artırarak ve parçacık ayrışmasını en aza indirerek, daha kısa zımba çalışma uzunluklarına uyum sağlayarak, zımbanın kılavuzlar içinde sorunsuz hareket etmesini sağlayarak, hazne seviyelerini sabit tutarak ve taret hızını presin besleme kapasitesiyle uyumlu hale getirerek ağırlık farklılıklarını azaltabilirler.
7. Bir tablet pres makinesi tüm tablet kusurlarını ortadan kaldırabilir mi?
Hayır. Ön sıkıştırma, zorlamalı besleme ve istikrarlı hız kontrolü gibi özelliklere sahip, iyi tasarlanmış bir tablet pres makinesi tutarlılığı önemli ölçüde artırabilir; ancak zayıf sıkıştırılabilirlik, yetersiz yağlama, aşırı nem veya ciddi toz ayrışması gibi temel formülasyon sorunlarını ortadan kaldıramaz.
8. Tablet pres kalıpları ne sıklıkla kontrol edilmelidir?
Kalıplar, her üretim döngüsünden önce ve sonra temizlik, uç çentikleri, kabartma hasarları ve yüzey aşınması açısından görsel olarak incelenmeli; ayrıca parti hacmi, formülasyonun aşındırıcılığı ve tesisin kalite prosedürlerine göre planlanan periyodik boyut kontrolleri (çalışma uzunluğu, çukur derinliği ve kalıp deliği aşınması) yapılmalıdır.
Sonuç
Tablet kusurları nadiren tek bir münferit değişkene bağlanabilir. Bir üretim hattında üst sınırlama, yapışma, sıkışma veya ağırlık değişimi gibi sorunlar söz konusu olsa da, kalıcı bir çözüm için malzeme özellikleri, zımba ve kalıp durumu, pres çalışma parametreleri ve ortam koşullarının bir arada değerlendirildiği, kanıta dayalı bir sorun giderme süreci gereklidir.
Formülasyonunuza ve üretim hacminize uygun ekipman seçimi — ve bunu disiplinli kalıp denetimi ve önleyici bakım ile desteklemek — tutarlı tablet kalitesi için sağlam bir temel oluşturur. Parti büyüklüğünüze ve tablet geometrisine uygun pres konfigürasyonlarını incelemek için GRAND Machinery’nin döner tablet pres serisi ya da özel üretim gereksinimleriniz hakkında görüşmek üzere mühendislik ekibimizle iletişime geçebilirsiniz.
Kaynakça
- Natoli Mühendislik — Robert Sedlock, Kapak Oluşumunun ve Diğer Tablet Kusurlarının Önlenmesi (natoli.com/preventing-tablet-capping/)
- Natoli Mühendislik — Tablet Preslerinizi ve Kalıplarınızı Bakımının Doğru Yolu, ilk olarak şu yayında yayımlanmıştır: Tabletler ve Kapsüller: Katı Formda İlaçlara Genel Bakış, Kasım 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / Tablet Üretim Teknolojisi — Zor Durumlardan Nasıl Kaçınılır?, yapışma, yüzey pürüzlülüğü ve çevresel faktörler üzerine teknik rapor (tabletingtechnology.com)
- Amerika Birleşik Devletleri Farmakopesi (USP) Genel Bölümleri: USP (Tablet Ufalanma Özelliği), USP (Tabletin Kırılma Mukavemeti), USP (Parçalanma), ve USP (Dozaj Birimlerinin Tekdüzeliği)