Resposta rápida: Defeitos em comprimidos são desvios físicos, mecânicos ou relacionados a atributos de qualidade que ocorrem durante a fabricação dos comprimidos — na maioria das vezes durante a alimentação do pó, a compressão e a ejeção. Os tipos mais comuns incluem formação de camadas, laminação, aderência, falha na separação, lascas, rachaduras, aglomeração, impressão dupla, variação de peso e falhas de dureza ou friabilidade. Esses problemas raramente têm uma única causa; eles geralmente surgem da interação entre as propriedades da formulação, as condições do punção e da matriz, os parâmetros operacionais da prensa e as condições ambientais da sala. A solução eficaz de problemas começa com a identificação exata do defeito, a documentação das condições do lote e a avaliação sistemática dos fatores relacionados a materiais, ferramentas e máquinas, de acordo com procedimentos aprovados.
Pontos principais
- Os defeitos de compressão são multifatoriais: O comportamento da formulação, as condições do punção e da matriz, a configuração da prensa e a umidade ou temperatura ambiente interagem durante cada ciclo de compressão.
- Nem todos os defeitos são visíveis: A variação no peso dos comprimidos, a baixa força de ruptura e a alta friabilidade são falhas no controle de qualidade que exigem testes instrumentais, em vez de apenas inspeção visual.
- Os equipamentos não conseguem resolver todos os problemas de formulação: A pré-compressão, a alimentação forçada e o controle estável da torre contribuem para a consistência, mas a baixa fluidez da mistura ou a recuperação elástica excessiva ainda precisam ser resolvidas no nível da formulação.
- O diagnóstico sistemático evita que as falhas se repitam: Verificar o desgaste das ferramentas, a uniformidade do avanço e os parâmetros de processo registrados antes de alterar as configurações validadas ajuda a identificar as causas-raiz com segurança.
O que são defeitos em tablets?
Na fabricação de produtos farmacêuticos e nutracêuticos, defeitos em tablets refiram-se a falhas estruturais, imperfeições superficiais, falhas no processamento ou características físicas fora das especificações que comprometam a aparência, a integridade mecânica, a processabilidade em etapas posteriores ou a consistência da dosagem de um comprimido. Mesmo defeitos menores podem levar à rejeição de lotes, falhas no revestimento, congestionamentos na embalagem ou riscos à conformidade regulatória.
Para solucionar problemas defeitos de fabricação de comprimidos Para agir com eficiência, as equipes de produção devem separá-los de acordo com a origem e a forma como se originam:
- Defeitos relacionados à compressão: Falhas estruturais causadas pelo aprisionamento de ar, recuperação elástica ou distribuição desigual de tensão durante a compactação e a ejeção — tais como formação de camadas superficiais, estratificação e fissuração.
- Problemas relacionados à formulação: Problemas decorrentes da fluidez do pó, da distribuição granulométrica, do teor de umidade, da eficácia do aglutinante ou do equilíbrio da lubrificação, que causam aderência, aglomeração ou variação no peso.
- Problemas relacionados às ferramentas: Defeitos na superfície, lascas nas bordas, emperramento ou impressões duplas causados por pontas de punção desgastadas, furos de matriz danificados, faces de punção ásperas ou alinhamento inadequado das ferramentas.
- Variações de qualidade: Desvios mensuráveis no peso, na espessura, na força de ruptura (dureza), na friabilidade ou na desintegração dos comprimidos, que podem não ser evidentes a olho nu.
- Defeitos relacionados ao revestimento: Defeitos no revestimento por película ou açúcar que ocorrem em etapas posteriores — como efeito de casca de laranja, união de logotipos, duplicação ou manchas de cor —, que surgem na cuba de revestimento e não na prensa de comprimidos.
Este guia aborda especificamente defeitos na compressão de comprimidos que ocorrem durante a etapa de compressão. Se seus comprimidos forem aprovados na inspeção de compressão, mas apresentarem rugosidade superficial, descascamento ou cor irregular após o revestimento, consulte o guia específico da GRAND Machinery Guia de solução de problemas relacionados a defeitos no revestimento de comprimidos para diagnóstico da pistola de pulverização, do fluxo de ar e do reservatório.
Como funciona a compressão de comprimidos
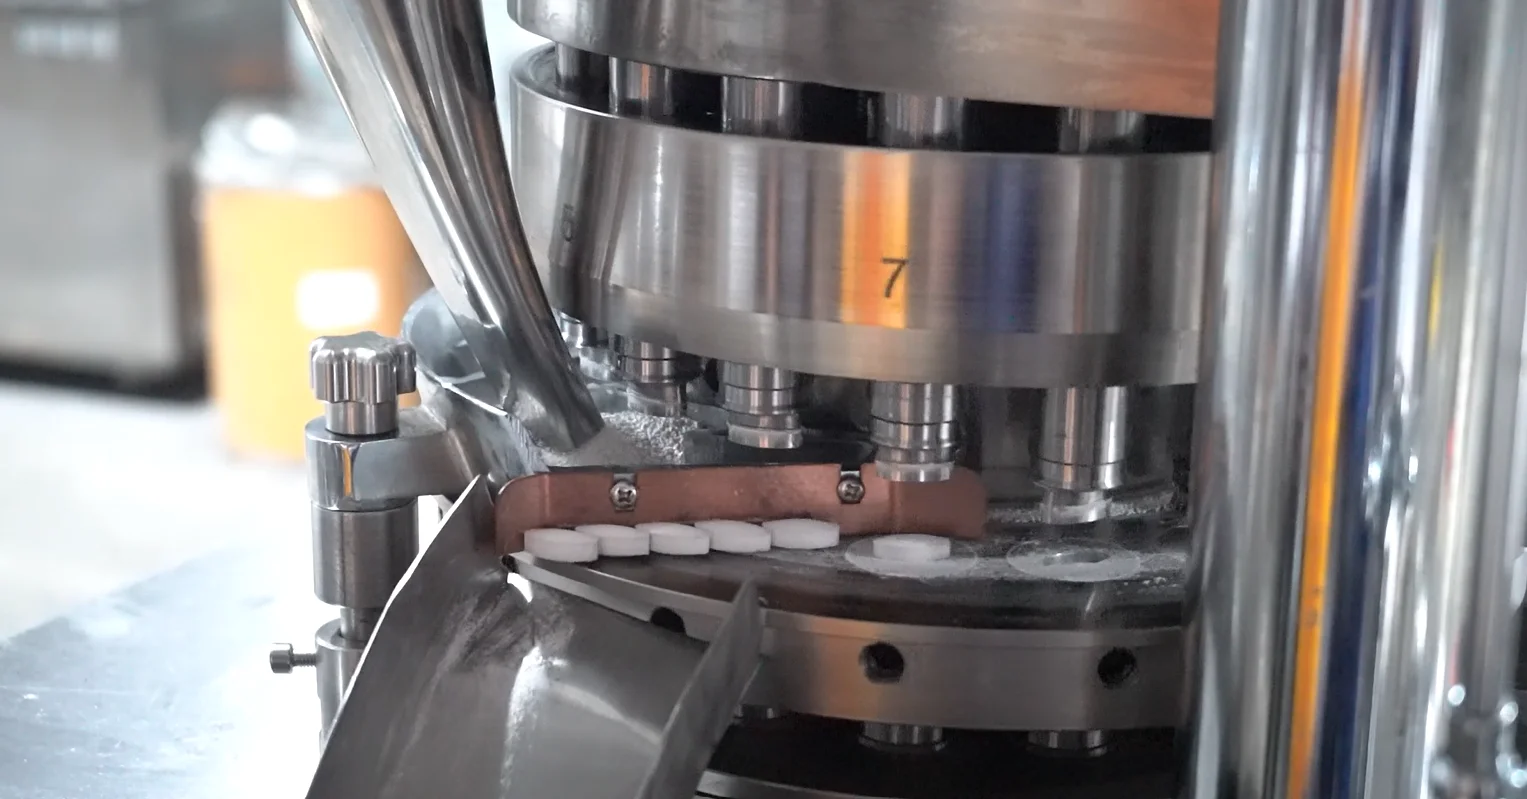
Compreensão Solução de problemas na compressão de comprimidos isso exige uma análise da sequência de eventos mecânicos que ocorrem no interior de uma prensa para comprimidos. Embora os mecanismos exatos variem entre as plataformas de punção única e as rotativas, um ciclo padrão de compressão rotativa segue sete etapas:
- Alimentação de pó ou grânulos: A formulação misturada flui da tremonha para a estrutura de alimentação — seja por gravidade ou com o auxílio de um alimentador mecânico forçado — para manter um suprimento constante de material acima da mesa da matriz.
- Recheio da massa: À medida que cada matriz passa por baixo da estrutura de alimentação, o punção inferior desce ao longo do came de descida, criando uma cavidade que se enche de pó ou grânulos.
- Dosagem (controle de peso): O punção inferior sobe até uma posição de dosagem definida, e uma lâmina raspadora nivela a superfície da matriz, de modo que um volume controlado de material permaneça dentro do furo da matriz.
- Pré-compressão (quando houver): Antes da compactação principal, os punções superior e inferior passam por rolos de pré-compressão sob uma carga menor. Essa etapa ajuda a consolidar o leito de pó e a expelir o ar preso.
- Compressão principal: Os punções passam entre os rolos de compressão principais, aplicando a força de compactação primária que une as partículas, formando um comprimido sólido.
- Ejeção do comprimido: O punção superior se retrai enquanto o punção inferior sobe ao longo do came de ejeção, empurrando o comprimido acabado até ficar nivelado com a mesa da matriz, de modo que a lâmina de retirada o conduza para a rampa de descarga.
- Inspeção e manuseio posteriores: Os comprimidos ejetados passam por um processo de remoção de poeira, detecção de metais (quando instalada), verificações de qualidade durante o processo e por recipientes de coleta antes do revestimento ou da embalagem.
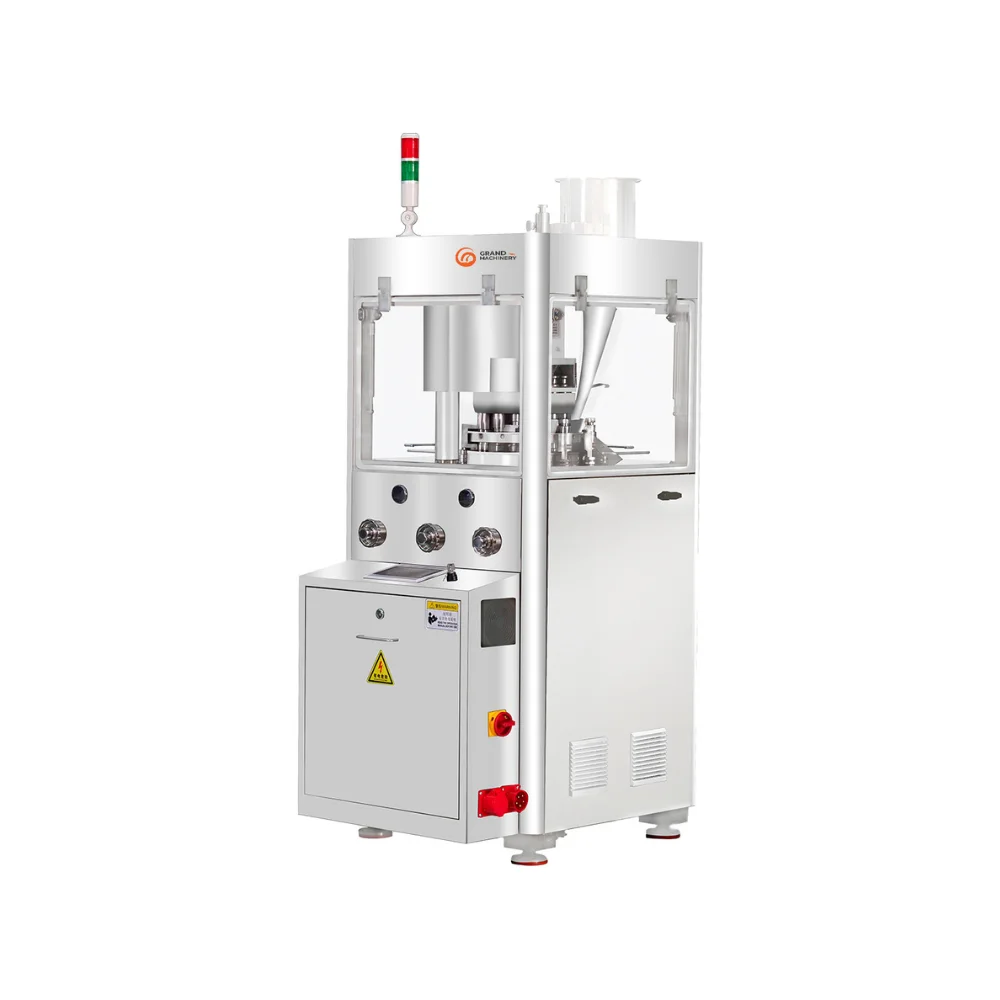
Nem todas as prensas para comprimidos têm a mesma configuração. As prensas de punção única, de nível básico, realizam a compressão a partir do punção superior sem uma etapa de pré-compressão, enquanto as prensas rotativas industriais variam quanto ao número de estações, ao projeto de alimentação e à instrumentação de controle. Por exemplo, a GRAND Machinery’s Prensa rotativa para comprimidos ZP200 está configurada com um estágio de pré-compressão integrado (até 20 kN), compressão principal de até 80 kN, controle de velocidade da torre com frequência variável (até 40 rpm), uma tela sensível ao toque com PLC e proteção contra desligamento por sobrecarga de pressão, além de um dispositivo opcional de alimentação forçada. Embora recursos como a pré-compressão e a alimentação forçada ajudem a estabilizar o preenchimento da matriz e a liberação de ar, nenhuma prensa para comprimidos é capaz de compensar uma formulação fundamentalmente incompressível, mal lubrificada ou com segregação acentuada.
Tipos comuns de defeitos em tablets
Os engenheiros de produção e os gerentes de qualidade devem distinguir entre defeitos de aparência visual (visíveis na superfície ou nas bordas do tablet), defeitos relacionados ao processo (eventos de atrito ou adesão no interior da prensa), e indicadores de teste de qualidade (medidos em laboratório ou durante as verificações durante o processo). A seguir estão os dez defeitos mais comuns em comprimidos.
1. Limitação
- Como fica: Separação horizontal total ou parcial da parte superior ou inferior (“tampa”) de um comprimido em relação ao seu corpo principal.
- Quando ocorre: Durante a ejeção da matriz, imediatamente após a compressão, ou posteriormente, durante o teste de friabilidade, a remoção de poeira ou o revestimento.
- Possíveis causas: Ar retido no leito de pó, alta recuperação elástica da formulação após a descarga, força de compressão principal excessiva, velocidade excessiva da torre (tempo de permanência curto), excesso de partículas finas, grânulos muito secos ou furos da matriz e bordas das pontas dos punções desgastados (ganchos em J), conforme detalhado em Guia da Natoli Engineering para evitar a formação de camadas nas pastilhas.
- O que investigar: Verifique a força de pré-compressão, a força de compressão principal, a velocidade da torre, a profundidade de penetração do punção, os anéis de desgaste do furo da matriz e o teor de umidade ou de partículas finas dos grânulos.
- Como prevenir ou reduzir: Avalie a desareação por meio de pré-compressão adequada, verifique a penetração do punção e o tempo de permanência, inspecione as matrizes quanto ao desgaste ou considere o uso de matrizes cônicas quando for o caso, e analise o ligante e o equilíbrio de umidade durante o desenvolvimento da formulação.
2. Laminação
- Como fica: Separação de um comprimido em duas ou mais camadas horizontais distintas, em vez de apenas a parte superior ou inferior.
- Quando ocorre: Durante a descarga por compressão, a ejeção ou o manuseio mecânico e os ensaios de friabilidade.
- Possíveis causas: Mecanismos semelhantes ao “capping” — ar preso, descompressão rápida de materiais elásticos, velocidade excessiva de compressão, lubrificação excessiva que enfraquece a ligação entre as partículas ou desgaste profundo da parede da matriz, gerando tensão de expansão radial durante a ejeção.
- O que investigar: Verifique a velocidade da torre, a configuração da pré-compressão, o tipo de lubrificante e o tempo de mistura, a compressibilidade dos grânulos e a geometria do furo da matriz.
- Como prevenir ou reduzir: Trate da remoção do ar e do tempo de permanência, evite a mistura excessiva de lubrificantes hidrofóbicos e verifique se os furos da matriz estão dentro da tolerância.
3. Adesão
- Como fica: O material do comprimido adere à face do punção ou à parede da matriz, deixando a superfície do comprimido opaca, áspera ou com marcas de corrosão e um acúmulo visível de película na ponta do punção.
- Quando ocorre: De forma progressiva durante um ciclo de compressão, muitas vezes agravando-se à medida que a temperatura da torre aumenta ou a umidade oscila.
- Possíveis causas: Alto teor de umidade na formulação, ingredientes ativos ou excipientes com baixo ponto de fusão, lubrificação insuficiente, superfícies das pontas dos punções ásperas ou desgastadas, baixa força de compactação (quando a resistência coesiva no interior do comprimido é menor do que a adesão ao metal) ou umidade elevada no ambiente, criando pontes capilares, conforme observado em A análise técnica de I Holland sobre a aderência.
- O que investigar: Inspecione o acabamento da superfície da ponta do punção, verifique a temperatura ambiente e a umidade relativa, verifique a umidade dos grânulos e analise a lubrificação e a força de compressão.
- Como prevenir ou reduzir: Manter o clima controlado na sala de compressão, manter as faces dos punções devidamente limpas e polidas, revisar a geometria dos moldes para comprimidos e a seleção do aço e do revestimento, e verificar a secura da formulação e a distribuição do lubrificante.
4. Separação
- Como fica: Uma forma localizada de aderência em que pequenas partes da superfície do comprimido são arrancadas pela face do punção — mais comumente dentro de letras, números ou logotipos em relevo (como os laços fechados nas letras “A”, “B”, “O” ou “R”).
- Quando ocorre: Durante a retirada do punção, imediatamente após a compressão principal.
- Possíveis causas: Ilhas de gravação salientes afiadas ou estreitas, gravação em relevo excessivamente profunda, gravações do punção desgastadas ou arranhadas, grânulos pegajosos ou excessivamente úmidos, ou força de compactação insuficiente no centro da face profundamente côncava de um comprimido.
- O que investigar: Inspecione as pontas dos punções em relevo sob ampliação, avalie a umidade e a viscosidade dos grânulos e verifique a uniformidade da compactação em toda a superfície do comprimido.
- Como prevenir ou reduzir: Otimize a geometria das fontes para gravação em relevo (traços mais largos, ângulos de desbaste adequados), mantenha as pontas dos punções limpas e sem danos e controle a umidade do ambiente.
5. Lasca
- Como fica: Pequenos pedaços se soltam das bordas do tablet, deixando as bordas irregulares ou incompletas.
- Quando ocorre: Durante a ejeção da matriz, impacto contra a lâmina de retirada ou a rampa de descarga, despoeiramento, transferência a granel ou agitação na cuba de revestimento.
- Possíveis causas: Grânulos excessivamente secos ou quebradiços, bordas das pontas dos punções desgastadas ou lascadas (desgaste da superfície de contato), lâmina de retirada desalinhada, altura excessiva de queda nos recipientes de coleta ou resistência mecânica insuficiente dos comprimidos.
- O que investigar: Inspecione as superfícies de contato e as bordas da ponta do punção, verifique a folga da lâmina de corte e a geometria da calha de descarga e analise a friabilidade e a umidade dos grânulos.
- Como prevenir ou reduzir: Manter as superfícies de contato da ponta do punção dentro das especificações, minimizar o impacto da queda mecânica durante a transferência dos comprimidos e verificar se a dureza e a friabilidade dos comprimidos atendem às metas do produto.
6. Rachaduras
- Como fica: Fissuras superficiais finas ou rachaduras profundas — geralmente no centro da face superior ou inferior, ou ao longo da borda do comprimido — sem separação total e imediata em camadas.
- Quando ocorre: Imediatamente após a ejeção ou, com o passar do tempo, à medida que o comprimido se relaxa após a compressão (ou posteriormente, durante o revestimento, se o núcleo se expandir de maneira diferente da película).
- Possíveis causas: Expansão elástica rápida ao ser liberado da carga, força de compressão excessiva, grânulos muito secos ou muito grandes, geometria do punção profundamente côncava, resultando em densidade irregular, ou condições de compressão a frio/frágil.
- O que investigar: Analise a força de compactação principal, a concavidade do molde, a distribuição granulométrica e a umidade, bem como o manuseio após a ejeção.
- Como prevenir ou reduzir: Equilibre a força de compactação para evitar a compressão excessiva, avalie perfis de copo menos profundos, se forem compatíveis com o projeto do produto, e garanta um teor de umidade consistente na granulação.
7. Encadernação
- Como fica: A defeito relacionado ao processo em que o comprimido resiste à ejeção do furo da matriz, causando arranhões ou asperezas nas laterais do comprimido, bordas lascadas, aumento da força de ejeção, ruídos de rangido ou vibração e possíveis desligamentos da prensa por sobrecarga.
- Quando ocorre: Durante a fase de ejeção, à medida que o punção inferior empurra o comprimido para cima através da matriz.
- Possíveis causas: Lubrificante insuficiente ou mal distribuído, formulações abrasivas, furos da matriz desgastados ou riscados (anéis de desgaste), pressão radial excessiva na parede da matriz devido à compressão excessiva ou acúmulo de material entre a ponta do punção e a parede da matriz.
- O que investigar: Meça ou monitore o comportamento de ejeção, inspecione os furos da matriz em busca de anéis de desgaste ou arranhões, verifique a folga entre o punção e a matriz e verifique o nível do lubrificante e a uniformidade da mistura.
- Como prevenir ou reduzir: Substitua imediatamente as matrizes desgastadas, verifique se a lubrificação da formulação está adequada, evite uma força de compressão principal excessiva e mantenha as ferramentas limpas.
8. Dupla impressão
- Como fica: Uma imagem fantasmagórica, borrada ou duplicada de um logotipo em relevo, uma linha de marcação ou letras em uma ou ambas as faces do comprimido.
- Quando ocorre: Durante a compressão ou a ejeção, quando um punção em relevo gira ligeiramente entre a pré-compressão, a compressão principal ou o contato de rebote.
- Possíveis causas: Rotação livre dos punções em guias da torre sem encaixe, chavetas dos punções ou ranhuras da torre desgastadas, ou salto do punção após a compressão principal.
- O que investigar: Verifique se os punções superior e inferior estão devidamente encaixados para ferramentas de estampagem ou modelagem, inspecione as ranhuras de encaixe quanto a desgaste e verifique os mecanismos antirrotacionais e as trilhas das cames.
- Como prevenir ou reduzir: Utilize ferramentas com chavetas adequadas para comprimidos com relevo ou não circulares e inspecione as ranhuras das chavetas da torre durante a manutenção preventiva programada.
9. Variação no peso do tablet
- Como fica: A variação de qualidade (nem sempre visível externamente) em que o peso de cada comprimido varia fora da faixa de tolerância aceitável do produto.
- Quando ocorre: De forma contínua ou intermitente ao longo de um lote, especialmente durante mudanças de velocidade, quedas no nível da tremonha ou na fase de partida e desligamento.
- Possíveis causas: Baixa fluidez do pó, ampla distribuição granulométrica ou segregação na tremonha, preenchimento irregular da matriz em alta velocidade da torre, comprimentos dos punções inferiores desgastados ou desiguais, punções inferiores grudentos que não descem corretamente sobre o came de descida ou velocidade inadequada da pá do alimentador.
- O que investigar: Verifique a consistência do comprimento útil do punção inferior, inspecione o movimento do punção inferior nas guias, verifique a velocidade do alimentador e o nível da tremonha e avalie a fluidez e a densidade aparente da mistura.
- Como prevenir ou reduzir: Manter comprimentos de punção uniformes, garantir um fluxo uniforme de grânulos e uma distribuição estreita do tamanho das partículas, além de ajustar a velocidade da torre à capacidade de alimentação do sistema de alimentação.
10. Problemas de dureza ou friabilidade
- Como fica: Indicadores de teste de qualidade em vez de defeitos puramente visuais. Os comprimidos podem ser reprovados nos testes de resistência à ruptura (por serem muito macios ou muito duros) ou apresentar perda excessiva de pó e de massa nas bordas durante os testes de friabilidade.
- Quando ocorre: Detectado durante as verificações de qualidade no processo ou nas etapas posteriores de manuseio, despoeiramento, revestimento e embalagem em blisters.
- Possíveis causas: Ligante inadequado ou baixa compressibilidade, lubrificação excessiva, preenchimento irregular do molde (o que altera a força de compressão com folga fixa do punção), velocidade excessivamente alta da torre, reduzindo o tempo de permanência, ou força de compressão excessiva, causando microfissuras internas que, paradoxalmente, aumentam a friabilidade.
- O que investigar: Compare o peso, a espessura, a força de ruptura e a friabilidade dos comprimidos; verifique a estabilidade da força de compressão, o tempo de permanência e as propriedades da mistura.
- Como prevenir ou reduzir: Equilibre a pressão de compactação e o tempo de permanência em função dos requisitos alvo de desintegração e friabilidade, e monitore as tendências durante o processo, em vez de se basear em um único ponto de teste.
O que causa defeitos em tablets?
Na prática, causas de defeitos em tablets se enquadram em quatro categorias que interagem entre si. Um único sintoma — como o capping ou o sticking — pode ter origem em mais de uma categoria; portanto, os engenheiros devem tratar esses fatores como possíveis contribuintes a serem verificados, e não como causas automáticas e diretas.
A. Fatores relacionados ao material e à formulação
O comportamento dos pós e grânulos define os limites físicos do que uma comprimidora pode alcançar:
- Fluidez e distribuição granulométrica: Um fluxo insuficiente ou excesso de partículas finas pode levar ao preenchimento incompleto do molde, ao acúmulo de ar, à variação de peso e à formação de camadas superficiais. A segregação entre as frações grossas e finas pode causar variação no lote.
- Teor de umidade: Um teor de umidade muito baixo reduz a plasticidade e pode tornar os comprimidos frágeis, favorecendo a formação de camadas, rachaduras ou lascas. Um teor de umidade muito alto aumenta a viscosidade da superfície e a adesão capilar, contribuindo para que os comprimidos grudem uns nos outros e se desprendam.
- Compressibilidade e recuperação elástica: Formulações que se deformam elasticamente, em vez de plasticamente, tendem a retornar à forma original após a compressão principal, aumentando o risco de formação de camadas e delaminação.
- Lubrificação e uniformidade da mistura: Uma quantidade insuficiente de lubrificante aumenta o atrito com as paredes da matriz e o emperramento; o excesso de lubrificante ou a mistura excessiva podem revestir as partículas com uma película hidrofóbica que enfraquece a ligação do comprimido e reduz sua dureza.
B. Condições de operação da prensa para comprimidos
Os parâmetros da máquina determinam como a tensão e o tempo são aplicados ao leito de pó:
- Velocidade de enchimento da matriz e do alimentador: Se a velocidade da torre for maior do que a capacidade da pólvora de preencher a cavidade do molde, o peso de enchimento torna-se irregular. Por outro lado, uma alimentação forçada excessivamente agressiva pode sobrecarregar os lubrificantes sensíveis ao cisalhamento.
- Força de pré-compressão e força de compressão principal: A compactação insuficiente resulta em comprimidos moles e friáveis, enquanto uma força principal excessiva pode comprimir demais o comprimido, reter ar e provocar a formação de camadas superficiais ou alto atrito de ejeção.
- Velocidade da torre e tempo de permanência: Velocidades mais altas da torre reduzem o tempo de permanência — o período em que os punções permanecem no pico de compressão —, o que pode enfraquecer formulações sensíveis à taxa de deformação e expor a formação de camada superficial durante o aumento de escala.
- Ejeção e decolagem: A pressão de ejeção elevada, lâminas de decolagem desalinhadas ou calhas de descarga irregulares podem causar lascas ou rachaduras em comprimidos que, de outra forma, estariam intactos.
C. Punções e matrizes
As ferramentas moldam diretamente o comprimido e transmitem as forças de compactação:
- Desgaste e variação dimensional: Comprimentos de trabalho irregulares do punção causam variações de peso e espessura entre as estações; os anéis de desgaste no interior dos furos da matriz prendem a faixa do comprimido e favorecem o emperramento ou a formação de camadas.
- Condição da superfície: Copos de punção arranhados, com marcas de corrosão, corroídos ou contaminados aumentam a aderência, causando aderência e arranhões.
- Geometria e configuração: Cavidades profundamente côncavas, bordas de estampagem bem definidas, áreas de contato das pontas desgastadas (ganchos em J) ou ranhuras de encaixe soltas/desgastadas podem causar lascas, arranhões, rachaduras ou impressão dupla.
D. Ambiente de produção
As condições ambientais no interior da sala de compressão afetam diretamente as misturas higroscópicas e sensíveis à temperatura:
- Temperatura e umidade relativa: A alta umidade gera umidade superficial que agrava problemas como aderência, aglomeração e fluxo inadequado do pó. O ar excessivamente seco pode aumentar a carga eletrostática em algumas misturas. Temperaturas elevadas na sala ou na torre podem amolecer ingredientes com baixo ponto de fusão.
- Controle de poeira: Uma extração inadequada de poeira permite que o pó fino se acumule nas cames, nas guias do punção e nas mesas das matrizes, acelerando o desgaste, dificultando o movimento do punção e contaminando as superfícies dos comprimidos.
Defeitos em tablets e soluções — Tabela de solução de problemas
A tabela abaixo resume os mais comuns defeitos em tablets e soluções como referência diagnóstica estruturada. Cada ação corretiva deve ser avaliada em relação à sua formulação específica, ao modelo da prensa, ao projeto das ferramentas e aos procedimentos operacionais aprovados antes de ser implementada.
Na tela do celular, deslize para a esquerda ou para a direita para visualizar a tabela completa de solução de problemas.
| Defeito | Sintomas típicos | Possíveis causas | Verificações recomendadas | Possíveis ações corretivas |
|---|---|---|---|---|
| Limitação | A coroa superior ou inferior se separa horizontalmente do corpo do tablet | Ar preso; alta recuperação elástica; força principal excessiva; tempo de permanência curto; excesso de partículas finas ou baixa umidade; furos da matriz desgastados ou ganchos em J na ponta do punção | Inspecione os furos das matrizes e as pontas dos punções; analise os registros de pré-compressão e de força principal; verifique a velocidade da torre; teste a umidade dos grânulos e as partículas finas | Avaliar a configuração de pré-compressão para desarejamento; testar uma força principal menor ou uma velocidade mais baixa da torre dentro da faixa validada; substituir ferramentas desgastadas ou avaliar matrizes cônicas; revisar a umidade e o aglutinante da formulação |
| Laminação | O tablet se divide em duas ou mais camadas horizontais | Ar retido; descompressão elástica rápida; alta velocidade da torre; lubrificação excessiva; furos das matrizes desgastados | Verifique as configurações de pré-compressão e velocidade; inspecione os furos das matrizes; verifique o nível do lubrificante e o tempo de mistura | Ajustar a pré-compressão e o tempo de permanência dentro dos limites aprovados; inspecionar e substituir matrizes desgastadas; revisar a concentração do lubrificante ou o tempo de mistura com a equipe de formulação |
| Adesão | O material adere às faces do punção ou às paredes da matriz; superfície do comprimido opaca ou com marcas de corrosão | Alta umidade dos grânulos; umidade ou temperatura elevada no ambiente; ingredientes com baixo ponto de fusão; lubrificação insuficiente; superfícies dos punções ásperas ou sujas | Inspecionar o acabamento e a limpeza do copo do punção; verificar a temperatura ambiente e a umidade relativa do ar; verificar a umidade dos grânulos e o nível de lubrificante | Limpar e polir as faces dos punções de acordo com o SOP de ferramentas; estabilizar o clima da sala de compressão; avaliar o acabamento ou revestimento antiaderente das ferramentas; verificar a umidade e a lubrificação |
| Colheita | Pequenas áreas arrancadas da superfície do tablet, especialmente dentro de logotipos ou letras | Gravação nítida ou estreita; gravuras do punção danificadas; grânulos pegajosos ou úmidos; baixa compactação no centro côncavo profundo | Inspecione as pontas em relevo sob ampliação; verifique a umidade dos grânulos; verifique a uniformidade da compactação | Limpar/recondicionar ou substituir os punções danificados; otimizar o desenho de estampagem nas futuras ferramentas; controlar a umidade e a umidade ambiente |
| Lasca | Bordas do tablet quebradas ou irregulares | Grânulos quebradiços ou excessivamente secos; pontas dos punções lascadas; lâmina de retirada desalinhada; queda brusca nos silos | Inspecione as bordas e as superfícies de apoio da ponta do punção; verifique a folga da lâmina de remoção e a altura da calha; analise os dados de friabilidade | Restaure ou substitua os punções desgastados; ajuste o alinhamento da lâmina de retirada e a descarga dos comprimidos no amortecedor; verifique a umidade e a dureza dos grânulos |
| Rachaduras | Pequenas fissuras superficiais ou rachaduras profundas nas faces ou na faixa | Expansão elástica rápida; força de compressão excessiva; grânulos muito secos ou grandes; geometria do punção profundamente côncava | Verifique a força de compressão principal; inspecione o perfil do copo do punção; verifique o tamanho dos grânulos e a umidade | Reduzir o excesso de força de compressão dentro da faixa validada; verificar a umidade e o tamanho das partículas do granulado; avaliar uma geometria de copo menos profunda, quando viável |
| Encadernação | Alta resistência à ejeção; laterais dos comprimidos ranhuradas; ruído da prensa ou sobrecarga | Lubrificação insuficiente; mistura abrasiva; furos das matrizes riscados ou desgastados; força de compressão excessiva; acúmulo de pó | Inspecione os furos das matrizes quanto à presença de anéis de desgaste ou arranhões; verifique a folga entre o punção e a matriz; analise a uniformidade da lubrificação e os registros de força | Substitua as matrizes desgastadas e limpe as ferramentas; verifique a distribuição do lubrificante; avalie a redução da força de compressão principal em caso de compressão excessiva |
| Variação de peso | Os pesos dos comprimidos estão fora da tolerância aceitável | Fluxo insuficiente do pó; segregação na tremonha; velocidade da torre superior à capacidade de enchimento; comprimentos irregulares dos punções inferiores; punções inferiores muito apertados | Medir os comprimentos de trabalho do punção inferior; verificar o movimento da guia do punção; inspecionar a configuração do alimentador e o nível da tremonha; avaliar o fluxo da mistura | Ajustar os comprimentos de trabalho dos punções; limpar e ajustar as guias; alinhar as velocidades da torre giratória e do alimentador dentro dos limites validados; melhorar o fluxo de grânulos e evitar a segregação |
Solução de problemas passo a passo da prensa para comprimidos
Quando defeitos na compressão de comprimidos surgirem durante a produção, evite fazer vários ajustes simultâneos. Uma abordagem estruturada solução de problemas em prensas para comprimidos O fluxo de trabalho ajuda a identificar a causa raiz, ao mesmo tempo em que preserva a qualidade do produto e a conformidade regulatória:
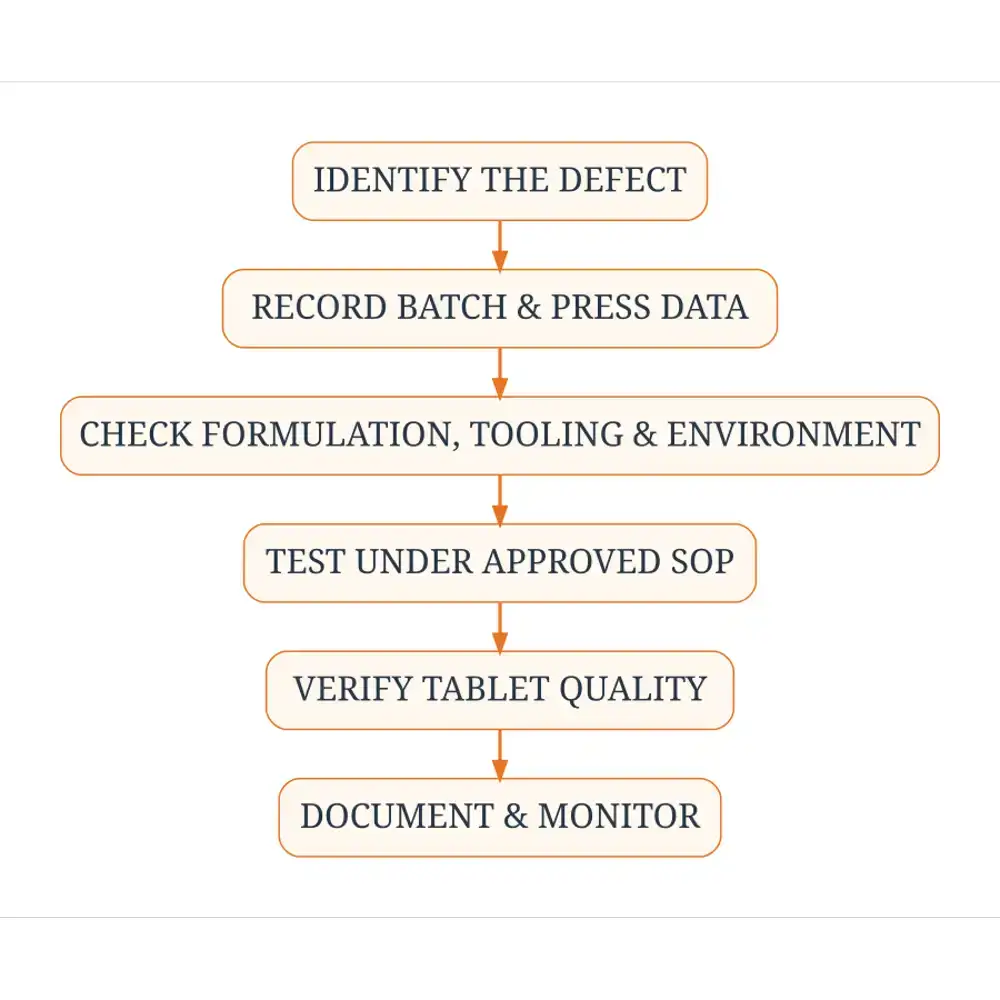
- Identifique o defeito e o lote afetado: Inspecione visualmente as amostras em várias estações da torre e determine se o problema afeta todo o lote, estações específicas ou um determinado intervalo de tempo.
- Registre as condições operacionais e as observações sobre a qualidade: Registre a velocidade da torre de torneamento, a velocidade do alimentador, os valores de pré-compressão e compressão principal, a temperatura ambiente e a umidade relativa, o nível de enchimento da tremonha e os dados de peso, espessura e dureza durante o processo.
- Avaliar as características da formulação e dos materiais: Analise os registros de lote relativos a alterações nos lotes de matéria-prima, umidade na granulação, distribuição granulométrica, densidade aparente ou variações na mistura de lubrificantes.
- Inspecionar punções, matrizes e componentes de alimentação: Parar e bloquear a prensa com segurança, seguindo os procedimentos locais, para inspecionar as pontas dos punções, as superfícies de contato, as estampas em relevo, os furos das matrizes, as lâminas raspadoras, as pás da estrutura de alimentação e as lâminas de retirada, verificando se há desgaste, acúmulo de resíduos ou desalinhamento.
- Verifique as configurações relevantes da máquina: Compare os valores de referência atuais da prensa com o registro mestre de lote aprovado ou com a faixa operacional validada para detectar desvios não intencionais.
- Avaliar possíveis ações corretivas de acordo com os procedimentos aprovados: Teste um ajuste controlado por vez — estritamente dentro dos procedimentos operacionais padrão (SOPs) do seu local, das normas de segurança dos equipamentos e dos limites do processo validado. Pessoal não autorizado nunca deve alterar parâmetros de processo validados fora dos procedimentos formais de controle de mudanças ou de desvio.
- Verifique os resultados por meio de controles de qualidade adequados: Após qualquer ajuste aprovado ou substituição de ferramentas, execute um teste de verificação controlado e confirme a qualidade visual, bem como o peso, a espessura, a força de ruptura e a friabilidade, conforme necessário.
- Documentar as conclusões e as ações preventivas: Registre a causa raiz, a ação corretiva e o destino do lote no sistema de gestão da qualidade, para que tendências recorrentes (como o desgaste gradual das ferramentas) possam ser evitadas em campanhas futuras.
Como evitar defeitos em tablets
Prevenção defeitos comuns em tablets é mais econômico do que resolver problemas em lotes rejeitados. Como cada formulação e plataforma de prensagem se comporta de maneira diferente, os controles preventivos devem ser adaptados ao seu produto e equipamento específicos:
- Avaliação da matéria-prima: Verifique as especificações dos excipientes e dos princípios ativos recebidos — incluindo tamanho de partícula, umidade e densidade aparente — antes da mistura.
- Consistência da mistura e da granulação: Controle os parâmetros finais de granulação, a uniformidade da secagem, a peneiração e o tempo de mistura do lubrificante, para que a prensa receba uma alimentação consistente e de fluxo livre.
- Monitoramento das condições das ferramentas: Acompanhe os comprimentos de trabalho dos punções, o desgaste das pontas e as condições do furo da matriz ao longo das campanhas, em vez de esperar que apareçam defeitos visíveis.
- Configuração adequada da prensa: Adapte a capacidade da prensa, o método de alimentação (por gravidade ou alimentação forçada) e a capacidade de pré-compressão ao volume e ao comportamento de compactação do seu produto. Se você estiver passando de testes de laboratório para lotes comerciais, é importante compreender as diferenças mecânicas entre um prensa de comprimidos de percussão única x prensa rotativa de comprimidos ajuda a evitar surpresas na ampliação da produção.
- Manutenção preventiva: Siga o plano de manutenção programada do fabricante do equipamento para cames, rolos de pressão, guias de punção, vedações e sistemas de extração de poeira.
- Verificações de qualidade durante o processo: Trace as tendências de peso, espessura e força de ruptura ao longo de todo o processo para detectar precocemente qualquer desvio gradual.
- Treinamento de operadores e documentação: Treinar os operadores para que reconheçam sinais de alerta precoce — como filmagens sutis do punção, aumento do ruído de ejeção ou desvio de peso — e para que comuniquem os desvios imediatamente, de acordo com os procedimentos operacionais padrão (SOPs) da unidade.
Ferramentas e manutenção de prensas para comprimidos
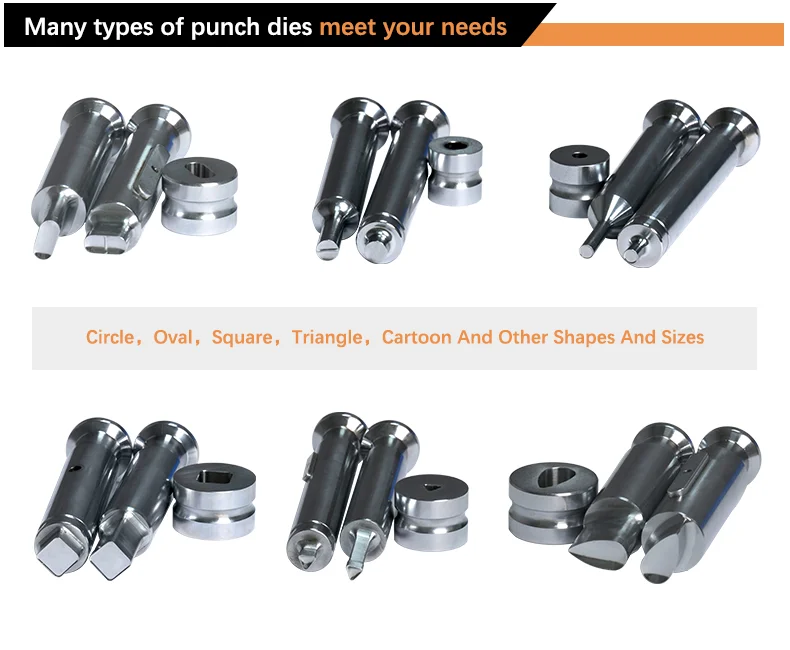
Os punções e matrizes são componentes de precisão sujeitos a desgaste. Mesmo uma prensa para comprimidos bem calibrada produzirá comprimidos com defeito se as ferramentas estiverem lascadas, corroídas, desgastadas de forma irregular ou mal limpas.
De acordo com Orientações da Natoli Engineering para a manutenção de ferramentas, a gestão estruturada de ferramentas baseia-se em quatro práticas fundamentais:
- Manuseio e armazenamento controlados: O manuseio inadequado antes ou depois de uma operação é uma das principais causas de danos às pontas dos punções. O uso de suportes específicos para ferramentas e cestas de transporte evita que as pontas dos punções entrem em colisão e formem rebarbas ou entalhes nas bordas.
- Limpeza e secagem completas: A limpeza ultrassônica automatizada, seguida de secagem com ar quente, remove resíduos de pó dos copos dos punções, das ranhuras das chaves e dos furos das matrizes, sem deixar umidade retida que cause corrosão. Na própria prensa, aspirar a poeira em vez de usar ar comprimido evita que o pó seja soprado para dentro dos rolamentos e fendas.
- Inspeção dimensional e visual de rotina: Os comparadores ópticos ajudam a detectar o desgaste da ponta do punção e o desgaste do relevo do punção inferior; os indicadores digitais montados em uma base de granito verificam o comprimento útil do punção e a profundidade do copo; e os medidores de furo com esfera dividida identificam anéis de desgaste no interior dos furos da matriz antes que ocorram atritos ou obstruções.
- Reforma e substituição qualificadas: O desgaste superficial leve ou o polimento das cavidades de punção só devem ser realizados por técnicos treinados, utilizando equipamentos adequados, e as ferramentas que estiverem fora das tolerâncias dimensionais devem ser descartadas.
Siga sempre as instruções específicas de desmontagem, limpeza e lubrificação fornecidas no manual do fabricante original (OEM) da sua prensa para comprimidos e nos procedimentos operacionais padrão (SOPs) de manutenção da unidade.
Controle de qualidade de comprimidos durante a produção
A inspeção visual detecta defeitos superficiais, mas a fabricação confiável de comprimidos depende de testes de rotina durante o processo e no produto acabado, alinhados às especificações do seu produto e às normas farmacopéicas ou regulatórias aplicáveis:
- Variação no peso dos comprimidos: Garante um enchimento e uma dosagem consistentes do molde em todas as estações e ao longo de todo o lote.
- Espessura do tablet: Monitora a consistência entre cada punção, a uniformidade do enchimento e a compatibilidade com as etapas posteriores de embalagem (como as cavidades dos blisters).
- Força de ruptura (dureza): Mede a carga diametral necessária para fraturar um comprimido (comumente referida na USP ou na Ph. Eur. 2.9.8), indicando se o comprimido é capaz de suportar o manuseio sem se tornar duro demais para se desintegrar adequadamente.
- Friabilidade: Avalia a durabilidade da superfície e a resistência à abrasão ou ao lascamento sob tensão de agitação (comumente referida na norma USP ), o que é especialmente crítico antes do revestimento com película ou da embalagem a granel.
- Desintegração: Verifica se os comprimidos se desintegram dentro do intervalo de tempo exigido em um meio líquido definido (como o USP ), garantindo que a força de compressão não tenha atrasado excessivamente a liberação.
- Uniformidade do conteúdo (quando aplicável): Confirma que o princípio ativo está distribuído uniformemente pelas unidades de dosagem individuais (conforme a norma USP ).
Distinção importante: O peso consistente dos comprimidos não garante automaticamente um teor uniforme do princípio ativo. Se ocorrer segregação do pó na tremonha ou se a uniformidade da mistura for insatisfatória, os comprimidos podem atender às especificações de peso, mas ainda assim não atingir a uniformidade de teor. Da mesma forma, os métodos de teste, as frequências de amostragem e os limites de aceitação variam de acordo com o tipo de produto (farmacêutico x nutracêutico, de liberação imediata x mastigável ou efervescente) e devem sempre seguir as especificações aprovadas para o produto.
Perguntas frequentes
1. Quais são os defeitos mais comuns em tablets?
Os defeitos mais comuns na compressão de comprimidos incluem formação de camadas, delaminação, aderência, descolamento, lascas, rachaduras, aglomeração e impressão dupla, além de variações mensuráveis de qualidade, como variação de peso, força de ruptura (dureza) fora das especificações e friabilidade excessiva.
2. O que causa a formação de camadas nos comprimidos durante a compressão?
A formação de camadas em comprimidos costuma estar relacionada ao ar preso no leito de pó, à alta recuperação elástica da formulação após a compressão, à força de compressão principal excessiva, ao tempo de permanência curto em altas velocidades da torre, ao excesso de partículas finas ou grânulos excessivamente secos e ao desgaste dos orifícios da matriz ou das bordas das pontas dos punções.
3. Qual é a diferença entre revestimento e laminação?
O descascamento é a separação horizontal da parte superior ou inferior de um comprimido em relação ao seu corpo principal. A laminação é a divisão do comprimido em duas ou mais camadas horizontais distintas. Ambos compartilham causas fundamentais semelhantes, envolvendo ar preso e tensão elástica, mas a laminação afeta o corpo interno do comprimido, e não apenas a parte superior.
4. Por que os comprimidos grudam nos punhos?
Os comprimidos grudam nos punções quando a adesão entre a formulação e a superfície do punção excede a resistência coesiva no interior do comprimido. Entre os fatores que comumente contribuem para isso estão: alta umidade dos grânulos, umidade ou temperatura ambiente elevadas, ingredientes com baixo ponto de fusão, lubrificação insuficiente e superfícies dos punções ásperas, desgastadas ou sujas.
5. A força de compressão pode causar defeitos nos comprimidos?
Sim. Uma força de compressão insuficiente pode resultar em comprimidos macios e friáveis, propensos a lascar e grudar. Por outro lado, uma força de compressão excessiva pode reter ar, aumentar o atrito radial nas paredes da matriz e induzir tensão interna — levando à formação de camadas, laminação, rachaduras, aglomeração ou desintegração retardada.
6. Como os fabricantes podem reduzir a variação no peso dos comprimidos?
Os fabricantes podem reduzir a variação de peso melhorando a fluidez da mistura e minimizando a segregação de partículas, ajustando os comprimentos de trabalho dos punções a valores mais baixos, garantindo o movimento suave dos punções nas guias, mantendo níveis consistentes na tremonha e alinhando a velocidade da torre giratória com a capacidade de alimentação da prensa.
7. Uma prensa para comprimidos consegue eliminar todos os defeitos dos comprimidos?
Não. Uma prensa para comprimidos bem projetada, com recursos como pré-compressão, alimentação forçada e controle estável de velocidade, pode melhorar significativamente a consistência, mas não pode superar problemas fundamentais de formulação, como baixa compressibilidade, lubrificação inadequada, umidade excessiva ou segregação grave do pó.
8. Com que frequência as ferramentas da prensa de comprimidos devem ser inspecionadas?
As ferramentas devem ser inspecionadas visualmente antes e depois de cada ciclo de produção quanto à limpeza, entalhes nas pontas, danos causados pela estampagem e desgaste da superfície, com verificações dimensionais periódicas (comprimento útil, profundidade do copo e desgaste do furo da matriz) programadas com base no volume do lote, na abrasividade da formulação e nos procedimentos de qualidade da unidade.
Conclusão
Defeitos em tablets raramente se devem a uma única variável isolada. Seja o problema em uma linha de produção relacionado a capping, sticking, binding ou variação de peso, uma solução duradoura exige uma análise de problemas baseada em evidências que avalie, de forma integrada, as propriedades do material, as condições do punção e da matriz, os parâmetros operacionais da prensa e as condições ambientais da sala.
A escolha de equipamentos adequados à sua formulação e ao seu volume de produção — aliada a uma inspeção rigorosa das ferramentas e à manutenção preventiva — proporciona uma base estável para a qualidade consistente dos comprimidos. Para conhecer as configurações de prensas adequadas ao tamanho do seu lote e à geometria dos comprimidos, consulte a GRAND Machinery’s linha de prensas rotativas para comprimidos ou entre em contato com nossa equipe de engenharia para discutir suas necessidades específicas de produção.
Referências
- Natoli Engineering — Robert Sedlock, Prevenção do “capping” e de outros defeitos em comprimidos (natoli.com/preventing-tablet-capping/)
- Natoli Engineering — A maneira correta de fazer a manutenção de suas prensas para comprimidos e ferramentas, publicado originalmente em Resumo sobre doses sólidas: comprimidos e cápsulas, novembro de 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / Tecnologia de compressão — Como evitar situações complicadas, artigo técnico sobre aderência, rugosidade da superfície e fatores ambientais (tabletingtechnology.com)
- Capítulos Gerais da Farmacopeia dos Estados Unidos (USP): USP (Friabilidade do comprimido), USP (Força de ruptura do tablet), USP (Desintegração), e USP (Uniformidade das unidades de dosagem)