إجابة سريعة: عيوب الأقراص هي انحرافات في الخصائص الفيزيائية أو الميكانيكية أو المتعلقة بالجودة، تحدث أثناء تصنيع الأقراص — وغالبًا ما تحدث أثناء تغذية المسحوق، والضغط، والطرد. وتشمل الأنواع الشائعة: التغطية، والتصاق الطبقات، والالتصاق، والتشقق، والتكسر، والتصاق الأقراص، والطباعة المزدوجة، والتباين في الوزن، وعيوب الصلابة أو القابلية للتفتت. نادرًا ما يكون لهذه المشكلات سبب واحد؛ فهي تنشأ عادةً عن التفاعل بين خصائص التركيبة، وحالة المثقاب والقالب، ومعايير تشغيل المكبس، وبيئة الغرفة. يبدأ حل المشكلات الفعال بتحديد العيب بدقة، وتوثيق ظروف الدفعة، والتقييم المنهجي لعوامل المواد والأدوات والآلات وفقًا للإجراءات المعتمدة.
النقاط الرئيسية
- تتعدد العوامل المسببة لعيوب الضغط: يتفاعل سلوك التركيبة، وحالة القالب والمثقاب، وإعدادات المكبس، والرطوبة أو درجة الحرارة المحيطة مع بعضها البعض خلال كل دورة ضغط.
- ليست كل العيوب مرئية: يُعد تباين وزن الأقراص، وقوة الكسر المنخفضة، وقابلية التفتت العالية من أوجه القصور في مراقبة الجودة التي تتطلب إجراء اختبارات معملية بدلاً من الاكتفاء بالفحص البصري وحده.
- لا يمكن للمعدات حل جميع مشكلات التركيب: يساعد الضغط المسبق والتغذية القسرية والتحكم المستقر في البرج الدوار على ضمان الاتساق، ولكن لا يزال يتعين معالجة مشكلتي ضعف قابلية الخلطة للتدفق أو الاستعادة المرنة المفرطة على مستوى التركيبة.
- التشخيص المنهجي يمنع تكرار الأعطال: إن فحص تآكل الأدوات، وانتظام التغذية، ومعلمات العملية المسجلة قبل تغيير الإعدادات التي تم التحقق من صحتها يساعد في تحديد الأسباب الجذرية بأمان.
ما هي عيوب الأجهزة اللوحية؟
في مجال تصنيع الأدوية والمكملات الغذائية، عيوب الأجهزة اللوحية تشير إلى العيوب الهيكلية، أو عيوب السطح، أو اضطرابات المعالجة، أو الخصائص الفيزيائية التي لا تتوافق مع المواصفات، والتي تؤثر سلبًا على مظهر القرص، أو سلامته الميكانيكية، أو قابليته للمعالجة في المراحل اللاحقة، أو اتساق الجرعات. حتى العيوب الطفيفة يمكن أن تؤدي إلى رفض الدفعات، أو فشل عملية الطلاء، أو حدوث انحشارات في التعبئة، أو مخاطر تتعلق بالامتثال للوائح التنظيمية.
لإصلاح الأعطال عيوب التصنيع في الأجهزة اللوحية ولتحقيق الكفاءة، ينبغي لفرق الإنتاج أن تصنفها حسب مكان وكيفية نشأتها:
- العيوب المرتبطة بالضغط: الأعطال الهيكلية الناتجة عن احتباس الهواء، أو الاستعادة المرنة، أو التوزيع غير المتساوي للإجهاد أثناء الضغط والطرد — مثل التغطية، والتصفيح، والتشقق.
- المشاكل المتعلقة بالتركيبة: المشكلات التي ترجع إلى قابلية مسحوق الخلط للتدفق، أو توزيع حجم الجسيمات، أو محتوى الرطوبة، أو فعالية المادة الرابطة، أو توازن التشحيم، والتي تتسبب في الالتصاق، أو التكتل، أو انحراف الوزن.
- المشاكل المتعلقة بالأدوات: عيوب السطح، أو تكسر الحواف، أو الالتصاق، أو الظهور المزدوج للانطباعات، الناتجة عن تآكل أطراف المثقاب، أو تلف فتحات القوالب، أو خشونة أسطح المثقاب، أو المحاذاة غير الصحيحة للأدوات.
- التباينات في الجودة: الانحرافات القابلة للقياس في وزن الأقراص أو سماكتها أو قوة كسرها (صلابتها) أو قابلية تفتتها أو سرعة تفككها، والتي قد لا تكون واضحة للعين المجردة.
- العيوب المتعلقة بالطلاء: عيوب الطبقة الخارجية أو طبقة السكر — مثل مظهر قشر البرتقال، أو تداخل الشعار، أو التوأمة، أو التبقع اللوني — التي تحدث في وعاء الطلاء وليس في مكبس الأقراص.
يركز هذا الدليل بشكل خاص على عيوب ضغط الأقراص التي تحدث خلال مرحلة تصنيع الأقراص. إذا اجتازت أقراصك فحص الضغط ولكن ظهرت عليها خشونة سطحية أو تقشر أو تباين في اللون بعد الطلاء، يرجى الرجوع إلى الدليل المخصص من شركة GRAND Machinery دليل استكشاف الأعطال وإصلاحها في طلاء الأقراص لتشخيص مشاكل مسدس الرش وتدفق الهواء والحوض.
كيفية عمل ضغط الأقراص
الفهم استكشاف الأعطال وإصلاحها في عملية ضغط الأقراص يتطلب ذلك دراسة تسلسل الأحداث الميكانيكية داخل آلة ضغط الأقراص. ورغم أن الآليات الدقيقة تختلف بين المنصات ذات المثقاب الواحد والمنصات الدوارة، فإن دورة الضغط الدوارة القياسية تتألف من سبع مراحل:
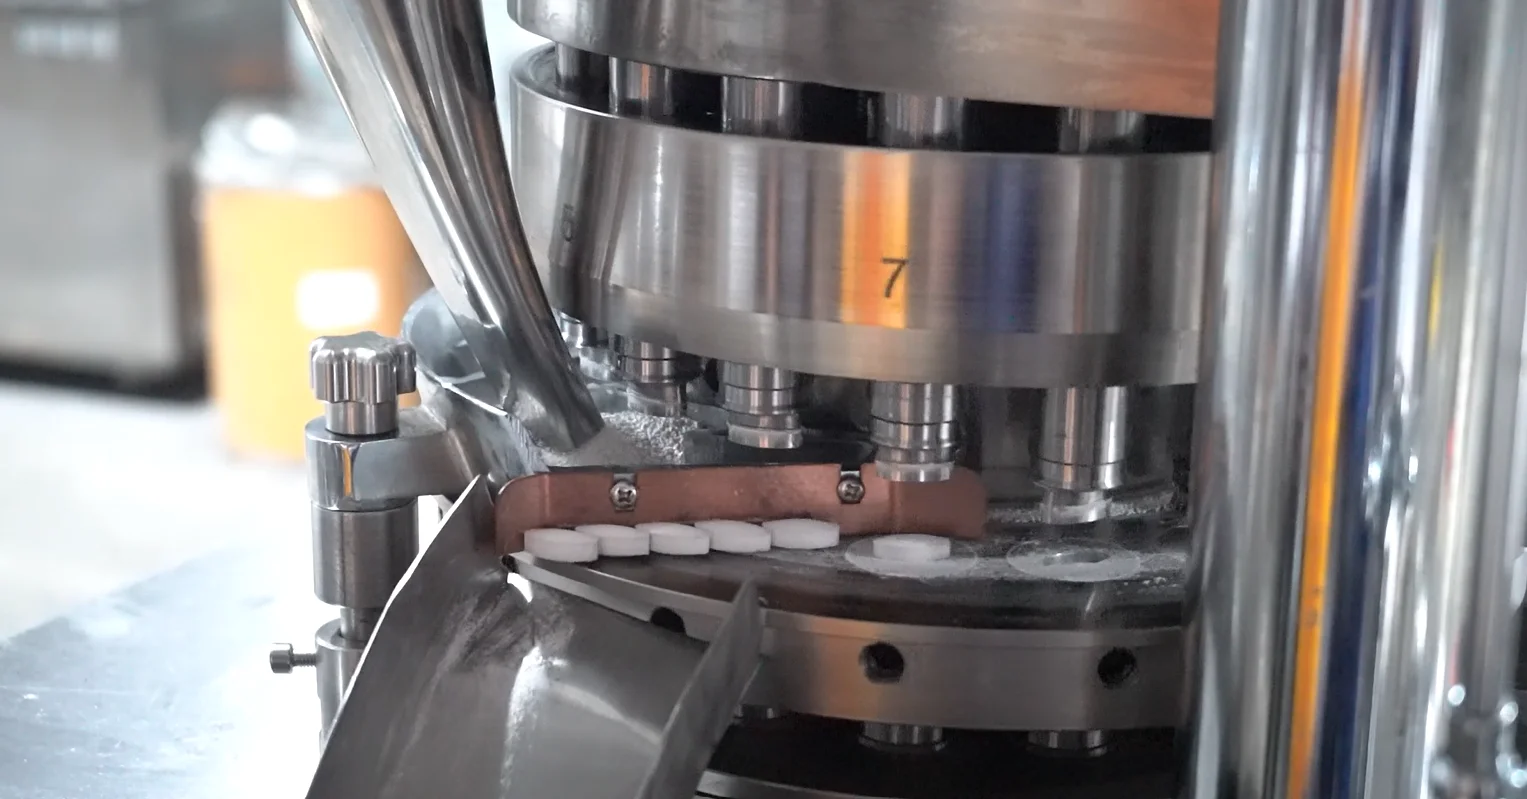
- تغذية المسحوق أو الحبيبات: تتدفق التركيبة المخلوطة من القادوس إلى إطار التغذية — إما بفعل الجاذبية أو بمساعدة وحدة تغذية ميكانيكية قسرية — لضمان استمرار إمداد المواد بشكل منتظم فوق طاولة القالب.
- حشو القوالب: مع مرور كل قالب أسفل إطار التغذية، تنزل المثقاب السفلي على طول الكامة الساحبة، مما يؤدي إلى تكوين تجويف يمتلئ بالمسحوق أو الحبيبات.
- القياس (التحكم في الوزن): ترتفع المثقاب السفلي إلى موضع جرعات محدد، وتقوم شفرة الكاشطة بتسوية سطح القالب بحيث يبقى حجم محدد من المادة داخل تجويف القالب.
- الضغط المسبق (إن وُجد): قبل عملية الضغط الرئيسية، تمر المطرقتان العلوية والسفلية عبر بكرات الضغط المسبق بحمل أقل. تساعد هذه المرحلة على تماسك طبقة المسحوق وطرد الهواء المحبوس فيها.
- الضغط الرئيسي: تمر الكبسولات بين أسطوانات الضغط الرئيسية، مما يؤدي إلى تطبيق قوة الضغط الأولية التي تربط الجسيمات معًا لتشكيل قرص صلب.
- إخراج القرص: ينسحب المثقاب العلوي بينما يتحرك المثقاب السفلي صعودًا على كامة الإخراج، دافعًا القرص النهائي ليصبح مستويًا مع سطح القالب، بحيث تقوم شفرة السحب بتوجيهه إلى قناة التفريغ.
- التفتيش والمعالجة اللاحقة: تمر الأقراص المُخرجة عبر عملية إزالة الغبار، والكشف عن المعادن (إن وُجدت)، وفحوصات الجودة أثناء التصنيع، وحاويات التجميع قبل الطلاء أو التعبئة.
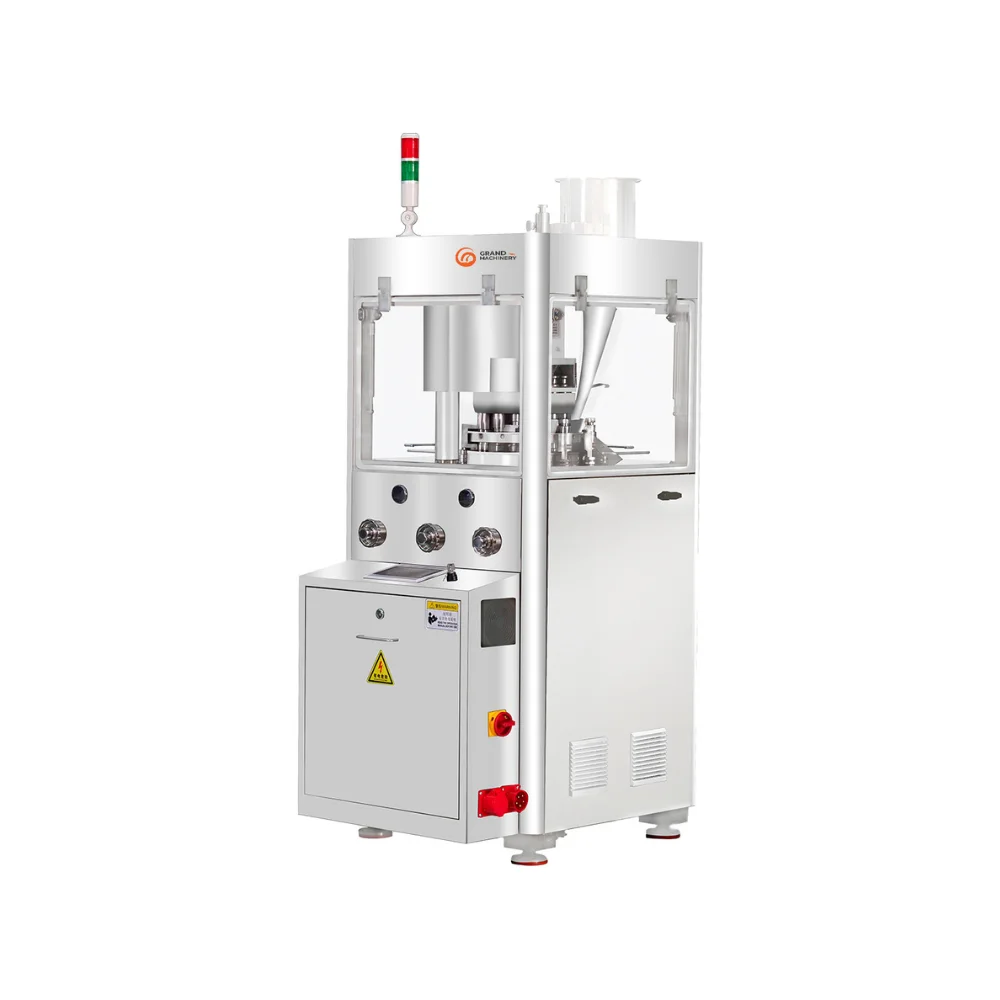
لا تتشابه جميع مكابس الأقراص في تكوينها. فمكابس اللكمة الواحدة للمبتدئين تقوم بالضغط من خلال اللكمة العلوية دون مرحلة ضغط مسبق، في حين تختلف المكابس الدوارة الصناعية من حيث عدد المحطات وتصميم نظام التغذية وأجهزة التحكم. على سبيل المثال، مكابس شركة GRAND Machinery مكبس الأقراص الدوار ZP200 وهي مزودة بمرحلة ضغط مسبق مدمجة (تصل إلى 20 كيلو نيوتن)، وضغط رئيسي يصل إلى 80 كيلو نيوتن، ونظام تحكم في سرعة البرج بتردد متغير (يصل إلى 40 دورة في الدقيقة)، وشاشة لمس تعمل بنظام PLC مزودة بحماية للإيقاف التلقائي في حالة الحمل الزائد للضغط، وجهاز تغذية قسري اختياري. ورغم أن ميزات مثل الضغط المسبق والتغذية القسرية تساعد في تثبيت ملء القالب وإخراج الهواء، إلا أنه لا توجد آلة ضغط أقراص قادرة على التعويض عن تركيبة غير قابلة للضغط بشكل أساسي، أو سيئة التشحيم، أو تعاني من فصل شديد.
الأنواع الشائعة لعيوب الأجهزة اللوحية
ينبغي على مهندسي الإنتاج ومديري الجودة التمييز بين عيوب المظهر الخارجي (تظهر على سطح الجهاز اللوحي أو حوافه)، العيوب المرتبطة بالعملية (حالات الاحتكاك أو الالتصاق داخل المكبس)، و مؤشرات اختبار الجودة (التي يتم قياسها في المختبر أو خلال عمليات الفحص أثناء التصنيع). وفيما يلي العيوب العشرة الأكثر شيوعًا في الأقراص.
1. وضع غطاء
- كيف يبدو الأمر: الانفصال الأفقي الكامل أو الجزئي للجزء العلوي أو السفلي من التاج (“الغطاء”) لأحد الأقراص عن جسمه الرئيسي.
- متى يحدث ذلك: أثناء إخراج المنتج من القالب، مباشرة بعد عملية الضغط، أو لاحقًا أثناء اختبار قابلية التفتت، أو إزالة الغبار، أو الطلاء.
- الأسباب المحتملة: الهواء المحبوس في طبقة المسحوق، والمرونة العالية للتركيبة بعد التفريغ، وقوة الضغط الرئيسية المفرطة، وسرعة البرج المفرطة (وقت البقاء القصير)، ووجود كمية مفرطة من الجسيمات الدقيقة، والحبيبات شديدة الجفاف، أو تآكل فتحات القالب وحواف أطراف المثقاب (الخطافات على شكل حرف J)، كما هو مفصل في دليل شركة «ناتولي للهندسة» للوقاية من تراكم الأغلفة على الأقراص.
- ما يجب التحقيق فيه: تحقق من قوة ما قبل الضغط، وقوة الضغط الرئيسية، وسرعة البرج، وعمق اختراق المثقاب، وحلقات تآكل تجويف القالب، ومستوى رطوبة الحبيبات أو محتواها من الجسيمات الدقيقة.
- كيفية الوقاية أو التخفيف من: تقييم عملية إزالة الهواء من خلال الضغط المسبق المناسب، والتحقق من عمق اختراق المثقاب ومدة البقاء، وفحص القوالب بحثًا عن أي تآكل أو النظر في استخدام قوالب مدببة عند الاقتضاء، ومراجعة المادة الرابطة وتوازن الرطوبة أثناء تطوير التركيبة.
2. التصفيح
- كيف يبدو الأمر: انقسام القرص إلى طبقتين أفقيتين منفصلتين أو أكثر، بدلاً من الاكتفاء بالجزء العلوي أو السفلي فقط.
- متى يحدث ذلك: أثناء تفريغ الضغط، أو الطرد، أو المناولة الميكانيكية، واختبار قابلية التفتت.
- الأسباب المحتملة: آليات مشابهة لظاهرة «التغطية» — مثل الهواء المحبوس، أو الانخفاض السريع في الضغط للمواد المرنة، أو سرعة الضغط المفرطة، أو الإفراط في التشحيم الذي يضعف الروابط بين الجسيمات، أو التآكل العميق لجدران القالب الذي يؤدي إلى إجهاد تمددي شعاعي أثناء عملية الإخراج.
- ما يجب التحقيق فيه: راجع سرعة البرج، وإعدادات الضغط المسبق، ونوع مادة التشحيم ووقت الخلط، وقابلية الحبيبات للضغط، وهندسة تجويف القالب.
- كيفية الوقاية أو التخفيف من: معالجة مسألة إزالة الهواء ووقت البقاء، وتجنب الإفراط في خلط مواد التشحيم الكارهة للماء، والتأكد من أن فتحات القوالب تقع ضمن حدود التفاوت المسموح به.
3. الالتصاق
- كيف يبدو الأمر: تلتصق مادة القرص بسطح المثقاب أو جدار القالب، مما يؤدي إلى ظهور سطح القرص باهتًا أو خشنًا أو به ثقوب، وتراكم طبقة مرئية على طرف المثقاب.
- متى يحدث ذلك: تتفاقم هذه الحالة تدريجيًّا خلال عملية الضغط، وغالبًا ما تزداد سوءًا مع ارتفاع درجة حرارة البرج أو تقلب الرطوبة.
- الأسباب المحتملة: ارتفاع نسبة الرطوبة في التركيبة، أو وجود مكونات فعالة أو سواغ ذات نقطة انصهار منخفضة، أو عدم كفاية التزييت، أو خشونة أو تآكل أسطح رؤوس المثقاب، أو انخفاض قوة الضغط (حيث تكون قوة التماسك داخل القرص أضعف من قوة الالتصاق بالمعدن)، أو ارتفاع نسبة الرطوبة في الغرفة مما يؤدي إلى تكوين جسور شعرية، كما هو مذكور في المراجعة الفنية التي أجراها آي هولاند حول ظاهرة الالتصاق.
- ما يجب التحقيق فيه: افحص تشطيب سطح طرف المثقاب، وتحقق من درجة حرارة الغرفة والرطوبة النسبية، وتحقق من رطوبة الحبيبات، وراجع عملية التشحيم وقوة الضغط.
- كيفية الوقاية أو التخفيف من: الحفاظ على مناخ غرفة الضغط تحت التحكم، والحرص على تنظيف وتلميع أسطح القوالب بشكل سليم، ومراجعة الشكل الهندسي لأكواب الأقراص واختيار الفولاذ والطلاء، والتحقق من جفاف التركيبة وتوزيع مادة التشحيم.
4. الانتقاء
- كيف يبدو الأمر: شكل موضعي من أشكال الالتصاق يتم فيه سحب أجزاء صغيرة من سطح القرص بواسطة سطح المثقاب — وغالبًا ما يحدث ذلك داخل الحروف أو الأرقام أو الشعارات المنقوشة (مثل الحلقات المغلقة في الحروف “A” أو “B” أو “O” أو “R”).
- متى يحدث ذلك: أثناء سحب المثقاب مباشرة بعد الضغط الرئيسي.
- الأسباب المحتملة: وجود نتوءات حادة أو ضيقة، أو نقوش غائرة بشكل مفرط، أو نقوش القوالب البالية أو المخدوشة، أو حبيبات لزجة أو رطبة بشكل مفرط، أو قوة ضغط غير كافية في وسط سطح القرص المقعر بعمق.
- ما يجب التحقيق فيه: افحص أطراف القوالب المنقوشة تحت العدسة المكبرة، وقم بتقييم رطوبة الحبيبات ولزوجتها، وتحقق من انتظام الضغط على سطح القرص.
- كيفية الوقاية أو التخفيف من: تحسين هندسة خطوط النقش (خطوط أعرض، وزوايا انحدار مناسبة)، والحفاظ على أطراف المثقاب نظيفة وخالية من التلف، والتحكم في الرطوبة ونسبة الرطوبة في الغرفة.
5. التقطيع
- كيف يبدو الأمر: تتساقط قطع صغيرة من حواف اللوح، مما يترك حوافًا خشنة أو مفقودة.
- متى يحدث ذلك: أثناء إخراج المنتج من القالب، أو عند الاصطدام بشفرة الإخراج أو قناة التفريغ، أو أثناء إزالة الغبار، أو النقل السائب، أو تدوير صينية الطلاء.
- الأسباب المحتملة: الحبيبات شديدة الجفاف أو الهشاشة، أو حواف أطراف المثقاب المتآكلة أو المشقوقة (تآكل السطح)، أو عدم محاذاة شفرة القطع، أو ارتفاع السقوط المفرط في صناديق التجميع، أو القوة الميكانيكية غير الكافية للأقراص.
- ما يجب التحقيق فيه: افحص أسطح وحواف أطراف المثقاب، وتحقق من الخلوص بين الشفرة والسطح المراد الثقب، ومن هندسة قناة التفريغ، وراجع قابلية التفتت ورطوبة الحبيبات.
- كيفية الوقاية أو التخفيف من: الحفاظ على أن تكون أسطح أطراف المثقاب ضمن المواصفات المحددة، وتقليل تأثير السقوط الميكانيكي إلى أدنى حد أثناء نقل الأقراص، والتحقق من أن صلابة الأقراص وقابليتها للتفتت تستوفي المعايير المستهدفة للمنتج.
6. التشقق
- كيف يبدو الأمر: شقوق سطحية دقيقة أو شقوق عميقة — تظهر عادةً عبر منتصف الوجه العلوي أو السفلي، أو على طول حافة اللوح — دون أن تؤدي إلى انفصال كامل وفوري إلى طبقات.
- متى يحدث ذلك: إما فور إخراج القرص، أو بمرور الوقت مع استرخاء القرص بعد عملية الضغط (أو لاحقًا أثناء عملية الطلاء إذا تمدد اللب بشكل مختلف عن الطبقة الخارجية).
- الأسباب المحتملة: التمدد المرن السريع عند رفع الحمل، أو قوة الضغط المفرطة، أو الحبيبات شديدة الجفاف أو كبيرة الحجم، أو الشكل المقعر بشدة للمثقاب مما يؤدي إلى تباين الكثافة، أو ظروف الضغط الباردة/الهشة.
- ما يجب التحقيق فيه: استعراض قوة الضغط الرئيسية، وتقعر كأس اللكمة، وتوزيع حجم الحبيبات ونسبة الرطوبة فيها، بالإضافة إلى معالجة المنتج بعد إخراجه.
- كيفية الوقاية أو التخفيف من: يجب موازنة قوة الضغط لتجنب الضغط المفرط، وتقييم أشكال الكؤوس الأقل عمقًا إذا كانت متوافقة مع تصميم المنتج، وضمان ثبات نسبة الرطوبة في الحبيبات.
7. الالتزام
- كيف يبدو الأمر: A عيب متعلق بالعملية حيث تقاوم القرص عملية إخراجه من تجويف القالب، مما يؤدي إلى ظهور خطوط أو خشونة على جوانب القرص، وتشقق الحواف، وزيادة قوة الإخراج، وصدور أصوات صرير أو اهتزاز، واحتمال توقف المكبس عن العمل بسبب الحمل الزائد.
- متى يحدث ذلك: خلال مرحلة الإخراج، عندما تدفع المثقاب السفلي القرص إلى الأعلى عبر القالب.
- الأسباب المحتملة: عدم كفاية مادة التشحيم أو سوء توزيعها، أو تركيبات كاشطة، أو تآكل أو خدش فتحات القالب (حلقات التآكل)، أو الضغط الشعاعي المفرط على جدار القالب الناتج عن الضغط الزائد، أو تراكم المواد بين طرف المثقاب وجدار القالب.
- ما يجب التحقيق فيه: قياس أو مراقبة سلوك الإخراج، وفحص فتحات القوالب بحثًا عن حلقات التآكل أو الخدوش، والتحقق من الفراغ بين المثقاب والقالب، ومراجعة مستوى مادة التشحيم وتجانس خلطها.
- كيفية الوقاية أو التخفيف من: استبدل القوالب البالية على الفور، وتأكد من وجود تزييت مناسب في التركيبة، وتجنب استخدام قوة ضغط رئيسية مفرطة، وحافظ على نظافة الأدوات.
8. الانطباع المزدوج
- كيف يبدو الأمر: صورة شبحية أو غير واضحة أو مكررة لشعار منقوش أو خط ثني أو حروف على أحد وجهي اللوح أو كليهما.
- متى يحدث ذلك: أثناء عملية الضغط أو الطرد، عندما تدور المطرقة المزخرفة بشكل طفيف بين مرحلة ما قبل الضغط، أو مرحلة الضغط الرئيسية، أو مرحلة التلامس عند الارتداد.
- الأسباب المحتملة: الدوران الحر للمثاقب في أدلة البرج غير المزودة بمفاتيح، أو تآكل مفاتيح المثاقب أو فتحات التثبيت في البرج، أو ارتداد المثقاب بعد الضغط الرئيسي.
- ما يجب التحقيق فيه: تحقق من أن المثاقب العلوية والسفلية مثبتة بشكل صحيح في القوالب المزخرفة أو المشكلة، وافحص فتحات التثبيت بحثًا عن أي تآكل، وراجع آليات منع الدوران ومسارات الكامات.
- كيفية الوقاية أو التخفيف من: استخدم أدوات مزودة بمفاتيح مناسبة للأقراص المنقوشة أو غير الدائرية، وقم بفحص فتحات المفاتيح في البرج أثناء الصيانة الوقائية المجدولة.
9. التباين في وزن الأجهزة اللوحية
- كيف يبدو الأمر: A تباين الجودة (لا تظهر دائمًا من الخارج) حيث تتقلب أوزان الأقراص الفردية خارج نطاق التفاوت المسموح به للمنتج.
- متى يحدث ذلك: بشكل مستمر أو متقطع طوال عملية الإنتاج، لا سيما أثناء تغيرات السرعة، أو انخفاض مستوى مادة التغذية في القادوس، أو عند بدء التشغيل أو التوقف التدريجي.
- الأسباب المحتملة: ضعف قابلية المسحوق للتدفق، أو التوزيع الواسع لحجم الجسيمات، أو حدوث فصل في القادوس، أو عدم انتظام ملء القالب عند السرعة العالية للبرج الدوار، أو تآكل أطوال المثقاب السفلي أو عدم انتظامها، أو التصاق المثقاب السفلي الذي لا ينزل بشكل سلس على الكامة الساحبة، أو سرعة غير مناسبة لمجداف وحدة التغذية.
- ما يجب التحقيق فيه: تحقق من اتساق طول العمل للمثقاب السفلي، وافحص حركة المثقاب السفلي داخل الموجهات، وتحقق من سرعة وحدة التغذية ومستوى الوعاء، وقم بتقييم قابلية الخلطة للتدفق وكثافتها الظاهرية.
- كيفية الوقاية أو التخفيف من: الحفاظ على تناسق أطوال القوالب، وضمان تدفق الحبيبات بشكل منتظم وتوزيع ضيق لحجم الجسيمات، ومواءمة سرعة البرج مع قدرة التعبئة لدى نظام التغذية.
10. مشاكل الصلابة أو القابلية للتفتت
- كيف يبدو الأمر: مؤشرات اختبار الجودة بدلاً من العيوب البصرية البحتة. فقد تفشل الأقراص في اختبار قوة الكسر (لأنها لينة جدًّا أو صلبة جدًّا) أو تتساقط منها كمية مفرطة من الغبار وكتلة الحواف أثناء اختبار قابلية التفتت.
- متى يحدث ذلك: يتم اكتشافها أثناء عمليات فحص الجودة أثناء التصنيع أو في مراحل المعالجة اللاحقة، مثل إزالة الغبار، والطلاء، والتعبئة في عبوات البليستر.
- الأسباب المحتملة: عدم كفاية المادة الرابطة أو ضعف قابلية الضغط، أو الإفراط في التشحيم، أو عدم انتظام ملء القالب (مما يؤدي إلى تغير قوة الضغط عند فجوة ثابتة بين المثقاب والقالب)، أو السرعة المفرطة للبرج الدوار التي تقلل من وقت التوقف، أو قوة الضغط المفرطة التي تسبب تشققات دقيقة داخلية تؤدي، بشكل متناقض، إلى زيادة قابلية التفتت.
- ما يجب التحقيق فيه: قم بمقارنة وزن الأقراص وسماكتها وقوة كسرها وقابليتها للتفتت معًا؛ وتحقق من استقرار قوة الضغط ووقت البقاء وخصائص المزيج.
- كيفية الوقاية أو التخفيف من: يجب تحقيق التوازن بين ضغط الضغط ووقت البقاء من جهة، ومتطلبات التفكك والقابلية للتفتت المستهدفة من جهة أخرى، ومراقبة الاتجاهات أثناء العملية بدلاً من الاعتماد على نتيجة اختبار واحدة.
ما أسباب عيوب الأجهزة اللوحية؟
في الواقع، أسباب عيوب الأجهزة اللوحية تنقسم إلى أربع فئات مترابطة. وقد ينشأ عرض واحد — مثل الانسداد أو الالتصاق — عن أكثر من فئة واحدة، لذا ينبغي للمهندسين التعامل مع هذه العوامل باعتبارها عوامل محتملة يجب التحقق منها، وليس كأسباب تلقائية ذات علاقة مباشرة.
أ. العوامل المتعلقة بالمواد والتركيبة
يحدد سلوك المسحوق والحبيبات الحدود الفيزيائية لما يمكن أن تحققه آلة ضغط الأقراص:
- قابلية التدفق وتوزيع حجم الجسيمات: قد يؤدي ضعف التدفق أو وجود كمية زائدة من الجسيمات الدقيقة إلى عدم اكتمال ملء القالب، ووجود هواء محبوس، وتباين في الوزن، وتكوّن طبقة سطحية. كما أن الفصل بين الأجزاء الخشنة والدقيقة قد يتسبب في انحراف الدفعة.
- نسبة الرطوبة: تؤدي الرطوبة المنخفضة جدًّا إلى انخفاض اللدونة وقد تجعل الأقراص هشة، مما يؤدي إلى تكوّن القشور أو التشقق أو التكسر. أما الرطوبة الزائدة فتزيد من لزوجة السطح والالتصاق الشعري، مما يساهم في الالتصاق والتكتل.
- الانضغاطية والمرونة في العودة إلى الشكل الأصلي: تميل التركيبات التي تتشوه تشوهًا مرنًا بدلاً من التشوه اللدني إلى العودة إلى شكلها الأصلي بعد الضغط الرئيسي، مما يزيد من خطر حدوث التكتل والتصفيح.
- التزييت وتجانس المزيج: يؤدي نقص مادة التشحيم إلى زيادة الاحتكاك بين جدران القالب والكتل، كما يؤدي الإفراط في استخدام مادة التشحيم أو الإفراط في الخلط إلى تغليف الجسيمات بطبقة مقاومة للماء، مما يضعف الترابط بين أقراص الدواء ويقلل من صلابتها.
ب. شروط تشغيل آلة ضغط الأقراص
تحدد معلمات الآلة كيفية تطبيق الضغط والزمن على طبقة المسحوق:
- سرعة تعبئة القوالب وسرعة وحدة التغذية: إذا تجاوزت سرعة البرج قدرة البارود على ملء تجويف القالب، فإن وزن الحشوة يصبح غير منتظم. وعلى العكس من ذلك، فإن التغذية القسرية المفرطة قد تؤدي إلى إجهاد مواد التشحيم الحساسة للقص.
- قوة الضغط المسبق وقوة الضغط الرئيسية: يؤدي الضغط غير الكافي إلى إنتاج أقراص لينة وقابلة للتفتت، في حين أن القوة الرئيسية المفرطة قد تؤدي إلى ضغط المادة بشكل مفرط، واحتجاز الهواء، وتسبب ظهور طبقة خارجية أو احتكاكًا شديدًا عند الإخراج.
- سرعة البرج ومدة التوقف: تؤدي السرعات العالية للبرج إلى تقصير وقت البقاء — أي المدة التي تظل فيها المثاقب في ذروة الضغط — مما قد يؤدي إلى إضعاف التركيبات الحساسة لمعدل الإجهاد وإلى ظهور طبقة تغطية أثناء توسيع نطاق الإنتاج.
- الإقلاع والانطلاق: قد يؤدي ارتفاع ضغط الطرد، أو عدم محاذاة شفرات الإقلاع، أو خشونة قنوات التفريغ إلى تكسر أو تشقق الأقراص التي كانت سليمة في الأصل.
ج. القوالب واللكمات
تقوم الأدوات بتشكيل القرص مباشرةً وتنقل قوى الضغط:
- التآكل والتغير في الأبعاد: تؤدي الأطوال غير المتساوية لعمل المثقاب إلى تباين في الوزن والسماكة عبر المحطات المختلفة؛ كما أن حلقات التآكل الموجودة داخل فتحات القوالب تحبس شريط الأقراص وتساهم في حدوث التكتل أو التغطية.
- حالة السطح: تؤدي الكؤوس المثقوبة أو المتآكلة أو الملوثة إلى زيادة الالتصاق، مما يؤدي إلى التصاق المواد وتكتلها.
- الهندسة والإعداد: قد تتسبب الكؤوس شديدة التقعر، أو الحواف البارزة الحادة، أو أسطح الأطراف المتآكلة (الخطافات على شكل حرف J)، أو فتحات المفاتيح المفكوكة/المتآكلة في حدوث تشققات، أو تآكل، أو تصدعات، أو ظهور بصمة مزدوجة.
د. بيئة الإنتاج
تؤثر الظروف المحيطة داخل غرفة الضغط تأثيرًا مباشرًا على الخلطات الاسترطابية والحساسة للحرارة:
- درجة الحرارة والرطوبة النسبية: تؤدي الرطوبة العالية إلى ظهور رطوبة سطحية، مما يؤدي إلى تفاقم مشاكل الالتصاق والتكتل وسوء تدفق المسحوق. وقد يؤدي الهواء الجاف بشكل مفرط إلى زيادة الشحنة الكهروستاتيكية في بعض الخلطات. كما أن ارتفاع درجة حرارة الغرفة أو البرج قد يؤدي إلى تليين المكونات ذات درجة الانصهار المنخفضة.
- إدارة الغبار: يؤدي سوء عملية شفط الغبار إلى تراكم المسحوق الناعم على الكامات، وموجهات المثقاب، وطاولات القوالب، مما يسرع من التآكل، ويؤدي إلى تقييد حركة المثقاب، وتلوث أسطح الأقراص.
عيوب الأجهزة اللوحية وحلولها — جدول استكشاف الأعطال وإصلاحها
يلخص الجدول أدناه الحالات الشائعة عيوب الأجهزة اللوحية وطرق معالجتها كمرجع تشخيصي منظم. يجب تقييم كل إجراء تصحيحي في ضوء التركيبة الخاصة بك، وطراز المكبس، وتصميم الأدوات، وإجراءات التشغيل المعتمدة قبل تنفيذه.
على شاشة الهاتف المحمول، مرر إصبعك إلى اليسار أو اليمين لعرض جدول حل المشكلات بالكامل.
| عيب | الأعراض الشائعة | الأسباب المحتملة | الفحوصات الموصى بها | الإجراءات التصحيحية المحتملة |
|---|---|---|---|---|
| التغطية | ينفصل التاج العلوي أو السفلي أفقياً عن هيكل الجهاز اللوحي | هواء محبوس؛ استعادة مرونة عالية؛ قوة رئيسية مفرطة؛ وقت بقاء قصير؛ وجود كمية زائدة من الجسيمات الدقيقة أو رطوبة منخفضة؛ تآكل فتحات القالب أو الخطافات على شكل حرف J في طرف المثقاب | افحص فتحات القوالب وأطراف المثاقب؛ راجع سجلات الضغط المسبق والقوة الرئيسية؛ تحقق من سرعة البرج الدوار؛ اختبر رطوبة الحبيبات والمواد الدقيقة | تقييم إعدادات ما قبل الضغط من أجل إزالة الهواء؛ واختبار قوة رئيسية أقل أو سرعة برج أبطأ ضمن النطاق المعتمد؛ واستبدال الأدوات البالية أو تقييم القوالب المخروطية؛ ومراجعة نسبة الرطوبة والمواد الرابطة في التركيبة |
| التصفيح | ينقسم الجهاز اللوحي إلى طبقتين أفقيتين أو أكثر | الهواء المحبوس؛ تخفيف الضغط المرن السريع؛ السرعة العالية للبرج؛ الإفراط في التشحيم؛ تآكل فتحات القوالب | تحقق من إعدادات الضغط المسبق والسرعة؛ افحص فتحات القوالب؛ راجع مستوى مادة التشحيم ووقت المزج | اضبط الضغط المسبق ووقت التوقف ضمن الحدود المسموح بها؛ افحص القوالب البالية واستبدلها؛ راجع تركيز مادة التشحيم أو مدة المزج مع فريق التركيب |
| الالتصاق | تلتصق المادة بأسطح المثقاب أو جدران القالب؛ سطح القرص باهت أو به ثقوب صغيرة | ارتفاع نسبة الرطوبة في الحبيبات؛ ارتفاع نسبة الرطوبة أو درجة الحرارة في الغرفة؛ مكونات ذات نقطة انصهار منخفضة؛ تزييت غير كافٍ؛ أسطح المثقاب خشنة أو متسخة | افحص تشطيب أكواب التثقيب ونظافتها؛ وتحقق من درجة حرارة الغرفة والرطوبة النسبية؛ وتأكد من رطوبة الحبيبات ومستوى مادة التشحيم | تنظيف وتلميع أسطح القوالب وفقًا لإجراءات التشغيل القياسية الخاصة بالأدوات؛ ضبط المناخ داخل غرفة الضغط؛ تقييم الطلاء أو التلميع المضاد للالتصاق للأدوات؛ مراجعة مستويات الرطوبة والتشحيم |
| الانتقاء | مساحات صغيرة تم اقتلاعها من سطح الجهاز اللوحي، لا سيما داخل الشعارات أو الحروف | نقش حاد أو ضيق؛ نقوش مثقوبة تالفة؛ حبيبات لزجة أو رطبة؛ ضغط منخفض في الوسط المقعر العميق | افحص الأطراف المنقوشة تحت العدسة المكبرة؛ وتحقق من رطوبة الحبيبات؛ وتأكد من انتظام الضغط | تنظيف/تجديد أو استبدال القوالب التالفة؛ تحسين تصميم النقش على الأدوات المستقبلية؛ التحكم في الرطوبة ونسبة الرطوبة في الغرفة |
| التقطيع | حواف الألواح المكسورة أو الممزقة | حبيبات هشة أو شديدة الجفاف؛ أسطح طرف المثقاب بها شقوق؛ شفرة الإزالة غير محاذاة؛ السقوط العنيف في الصناديق | افحص حواف رأس المثقاب والمساحات المحيطة به؛ وتحقق من الخلوص بين الشفرة وقطعة العمل وارتفاع المزلق؛ وراجع بيانات قابلية التفتت | إصلاح أو استبدال المثاقب البالية؛ ضبط محاذاة شفرة الفصل وتفريغ أقراص التخميد؛ فحص رطوبة الحبيبات وصلابتها |
| التشقق | شقوق سطحية دقيقة أو شقوق عميقة على الأوجه أو الشريط | تمدد مرن سريع؛ قوة ضغط مفرطة؛ حبيبات شديدة الجفاف أو كبيرة الحجم؛ شكل مثقاب مقعر بعمق | مراجعة قوة الضغط الرئيسية؛ فحص شكل حوض اللكمة؛ التحقق من حجم الحبيبات ونسبة الرطوبة فيها | تقليل قوة الضغط الزائدة ضمن النطاق المحدد؛ مراجعة رطوبة الحبيبات وحجم الجسيمات؛ تقييم تصميم أكواب ذات عمق أقل حيثما أمكن ذلك |
| التجليد | مقاومة عالية للطرد؛ جوانب الأقراص مخدوشة؛ ضوضاء في آلة الضغط أو حمل زائد | التشحيم غير الكافي؛ مزيج كاشط؛ ثقوب القوالب المخدوشة أو البالية؛ قوة ضغط مفرطة؛ تراكم المسحوق | افحص فتحات القوالب بحثًا عن وجود حلقات تآكل أو خدوش؛ وتحقق من الفراغ بين المثقاب والقالب؛ وراجع مدى انتظام توزيع مادة التشحيم وسجلات القوة | استبدال القوالب البالية وتنظيف الأدوات؛ والتحقق من توزيع مواد التشحيم؛ وتقييم قوة الضغط الرئيسية السفلية في حالة وجود ضغط زائد |
| تباين الوزن | تتجاوز أوزان الأجهزة اللوحية حدود التفاوت المسموح بها | ضعف تدفق المسحوق؛ حدوث فصل في القادوس؛ تجاوز سرعة البرج لقدرة التعبئة؛ تفاوت أطوال المثاقب السفلية؛ ضيق المثاقب السفلية | قياس أطوال العمل السفلية للمثقاب؛ والتحقق من حركة دليل المثقاب؛ وفحص إعداد وحدة التغذية ومستوى الوعاء؛ وتقييم تدفق المزيج | مطابقة أطوال عمل المثقاب؛ تنظيف الموجهات وضبط إحكامها؛ مواءمة سرعات البرج والمغذي ضمن الحدود المعتمدة؛ تحسين تدفق الحبيبات ومنع التفرق |
استكشاف الأعطال وإصلاحها في مكبس الأقراص خطوة بخطوة
متى عيوب ضغط الأقراص في حالة ظهور مشكلات أثناء الإنتاج، تجنب إجراء تعديلات متعددة في آن واحد. نهج منظم استكشاف الأعطال وإصلاحها في مكابس الأقراص يساعد مسار العمل هذا على تحديد السبب الجذري مع الحفاظ على جودة المنتج والامتثال للوائح التنظيمية:
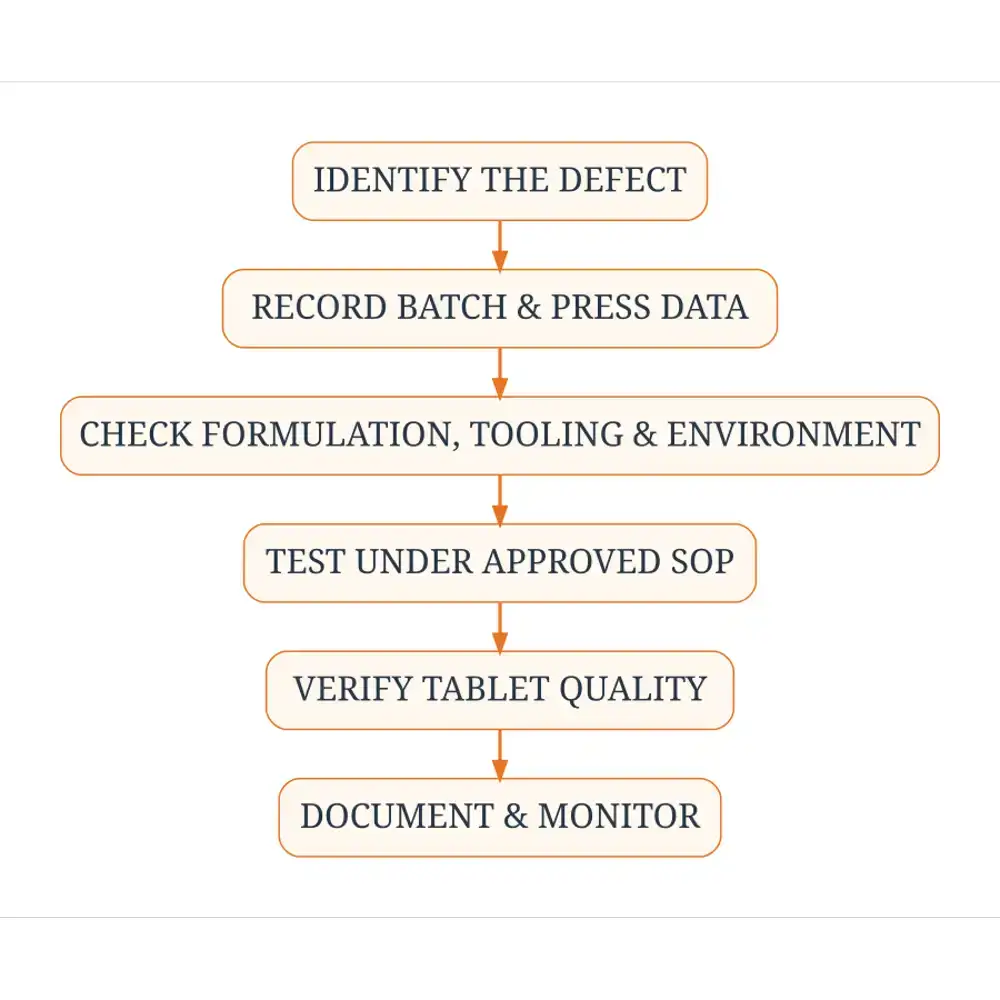
- تحديد العيب والدفعة المتأثرة: افحص العينات بصريًّا عبر محطات متعددة في البرج الدوار، وحدد ما إذا كانت المشكلة تؤثر على الدفعة بأكملها، أو على محطات محددة، أو على فترة زمنية معينة.
- تسجيل ظروف التشغيل وملاحظات الجودة: تسجيل قراءات سرعة البرج الدوار، وسرعة وحدة التغذية، وقراءات الضغط الأولي والضغط الرئيسي، ودرجة حرارة الغرفة والرطوبة النسبية، ومستوى ملء القادوس، وبيانات الوزن والسماكة والصلابة أثناء العملية.
- تقييم خصائص التركيبة والمواد: راجع سجلات الدُفعات للتحقق من التغييرات في دفعات المواد الخام، أو رطوبة التحبيب، أو توزيع حجم الجسيمات، أو الكثافة الظاهرية، أو التباينات في مزج مواد التشحيم.
- فحص القوالب، والقوالب المقطوعة، ومكونات التغذية: قم بإيقاف المكبس وتأمينه بأمان وفقًا لإجراءات كل موقع لفحص أطراف المثقاب، والمساحات المحيطة بها، والنقوش البارزة، وتجاويف القوالب، وشفرات الكاشطة، ومجاذيف إطار التغذية، وشفرات الإزالة، للتأكد من عدم وجود تآكل أو تراكمات أو اختلال في المحاذاة.
- مراجعة إعدادات الجهاز ذات الصلة: قارن قيم الضبط الحالية للضغط مع سجل الدفعة الرئيسي المعتمد أو نطاق التشغيل الذي تم التحقق من صحته، وذلك للكشف عن أي انحراف غير مقصود.
- تقييم الإجراءات التصحيحية المحتملة وفقًا للإجراءات المعتمدة: اختبر تعديلًا واحدًا خاضعًا للرقابة في كل مرة — مع الالتزام التام بإجراءات التشغيل القياسية (SOP) الخاصة بموقعك، وقواعد سلامة المعدات، وحدود العمليات التي تم التحقق من صحتها. ويجب ألا يقوم الموظفون غير المصرح لهم أبدًا بتعديل معلمات العمليات التي تم التحقق من صحتها خارج نطاق إجراءات مراقبة التغييرات الرسمية أو إجراءات الانحرافات.
- التحقق من النتائج من خلال إجراءات مراقبة الجودة المناسبة: بعد إجراء أي تعديل معتمد أو استبدال للأدوات، قم بإجراء اختبار عينة تحقق خاضعة للرقابة وتأكد من الجودة البصرية إلى جانب الوزن، والسماكة، وقوة الكسر، وقابلية التفتت حسب الحاجة.
- توثيق النتائج والإجراءات الوقائية: قم بتسجيل السبب الجذري والإجراء التصحيحي ومصير الدفعة في نظام إدارة الجودة حتى يتسنى منع تكرار هذه الاتجاهات (مثل التآكل التدريجي للأدوات) في الحملات المستقبلية.
كيفية الوقاية من عيوب الأجهزة اللوحية
الوقاية من الأعطال الشائعة في الأجهزة اللوحية وهو أكثر فعالية من حيث التكلفة مقارنة بمعالجة مشكلات الدفعات المرفوضة. ونظرًا لأن كل تركيبة ومنصة ضغط تتصرف بطريقة مختلفة، يجب تكييف الإجراءات الوقائية لتناسب منتجك ومعداتك الفعلية:
- تقييم المواد الخام: التحقق من مواصفات المواد المساعدة والمكونات الفعالة الواردة — بما في ذلك حجم الجسيمات، والرطوبة، والكثافة الظاهرية — قبل عملية الخلط.
- اتساق الخلط والتحبيب: تحكم في معايير إنهاء عملية التحبيب، وتوحيد عملية التجفيف، والغربلة، ووقت خلط مواد التشحيم، بحيث تتلقى المكبس تغذية متسقة وسهلة التدفق.
- مراقبة حالة الأدوات: تتبع أطوال العمل للثقب، وتآكل الأطراف، وحالة فتحة القالب عبر الحملات المختلفة، بدلاً من انتظار ظهور عيوب مرئية.
- الإعدادات المناسبة للطابعة: قم بمواءمة سعة المكبس، وطريقة التغذية (التغذية بالجاذبية مقابل التغذية القسرية)، وقدرة الضغط المسبق مع حجم منتجك وسلوك الضغط الخاص به. إذا كنت تنتقل من التجارب المعملية إلى الدفعات التجارية، فمن الضروري فهم الاختلافات الميكانيكية بين مكبس أحادي مقابل مكبس أقراص دوار يساعد في تجنب المفاجآت التي قد تطرأ أثناء التوسع.
- الصيانة الوقائية: اتبع خطة الصيانة الدورية التي حددها مصنع المعدات فيما يتعلق بالكامات، وبكرات الضغط، وموجهات الثقب، وموانع التسرب، وأنظمة شفط الغبار.
- عمليات فحص الجودة أثناء التصنيع: ارسم بيانيًا لاتجاهات الوزن والسماكة وقوة الكسر طوال فترة التشغيل لرصد أي انحراف تدريجي في وقت مبكر.
- تدريب المشغلين والوثائق: تدريب المشغلين على التعرف على علامات الإنذار المبكر — مثل التصوير الخفيف للضربات، أو ارتفاع ضجيج الطرد، أو انحراف الوزن — وعلى الإبلاغ عن أي انحرافات على الفور وفقًا لإجراءات التشغيل القياسية الخاصة بالموقع.
أدوات وصيانة مكابس الأقراص
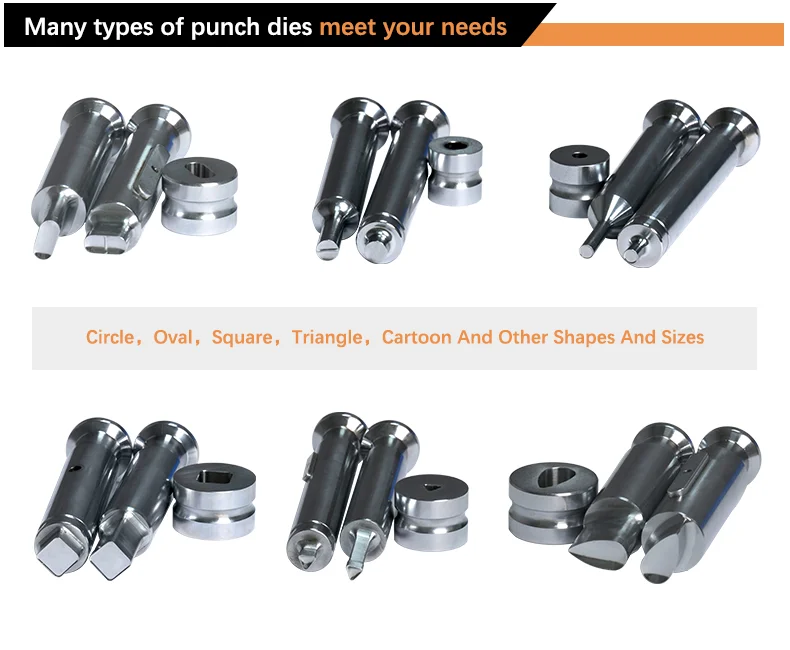
تُعد القوالب والمثاقب مكونات دقيقة عرضة للتآكل. فحتى آلة ضغط الأقراص التي تمت معايرتها جيدًا ستنتج أقراصًا معيبة إذا كانت الأدوات مشقوقة أو متآكلة أو متآكلة بشكل غير متساوٍ أو لم يتم تنظيفها بشكل صحيح.
وفقًا لـ إرشادات شركة «ناتولي للهندسة» بشأن صيانة الأدوات، وتستند العناية المنظمة بالأدوات إلى أربع ممارسات أساسية:
- التعامل والتخزين الخاضعان للرقابة: يُعد سوء التعامل مع الأدوات قبل أو بعد التشغيل أحد الأسباب الرئيسية لتلف أطراف المثقاب. ويُمنع استخدام رفوف مخصصة للأدوات وسلال النقل من اصطدام أطراف المثقاب ببعضها البعض، مما يحد من تكوّن النتوءات أو الشقوق في الحواف.
- التنظيف والتجفيف الشاملان: يعمل التنظيف الآلي بالموجات فوق الصوتية، الذي يتبعه التجفيف بالهواء الدافئ، على إزالة بقايا المسحوق من أكواب اللكم وفتحات المفاتيح وتجاويف القوالب دون ترك رطوبة محبوسة قد تتسبب في التآكل. أما على المكبس نفسه، فإن تنظيف الغبار بالمكنسة الكهربائية بدلاً من استخدام الهواء المضغوط يمنع نفث المسحوق داخل المحامل والشقوق.
- الفحص الروتيني للأبعاد والفحص البصري: تساعد أجهزة المقارنة البصرية في الكشف عن تآكل طرف المثقاب وتآكل منطقة التخفيف في المثقاب السفلي؛ بينما تتحقق المؤشرات الرقمية المثبتة على قاعدة من الجرانيت من طول العمل للمثقاب وعمق الكأس؛ كما تحدد مقاييس التجويف ذات الكرة المنقسمة حلقات التآكل داخل تجويفات القالب قبل حدوث الانحشار أو التغطية.
- التجديد والاستبدال وفقًا للمعايير: لا ينبغي إجراء عمليات التلميع السطحي البسيط أو تلميع فتحات الثقب إلا على يد فنيين مدربين باستخدام المعدات المناسبة، كما يجب سحب الأدوات التي تتجاوز التفاوتات المسموح بها في الأبعاد من الخدمة.
احرص دائمًا على اتباع التعليمات المحددة المتعلقة بالتفكيك والتنظيف والتشحيم الواردة في دليل الشركة المصنعة (OEM) لآلة ضغط الأقراص وإجراءات التشغيل القياسية (SOPs) الخاصة بالصيانة في الموقع.
مراقبة جودة الأقراص أثناء الإنتاج
يُكشف الفحص البصري عن العيوب السطحية، لكن تصنيع الأقراص بشكل موثوق يعتمد على إجراء اختبارات روتينية أثناء عملية التصنيع وعلى المنتج النهائي، بما يتوافق مع مواصفات منتجكم والمعايير الصيدلانية أو التنظيمية المعمول بها:
- تباين وزن الأجهزة اللوحية: يضمن ملء القوالب والقياس بشكل متسق عبر جميع المحطات وطوال الدفعة.
- سماكة الجهاز اللوحي: تراقب هذه الأجهزة اتساق الضربات، وتوحيد التعبئة، والتوافق مع عمليات التعبئة والتغليف اللاحقة (مثل تجاويف العبوات البلاستيكية).
- قوة الكسر (الصلابة): يقيس الحمل القطري المطلوب لكسر قرص (يُشار إليه عادةً بموجب معيار USP أو Ph. Eur. 2.9.8)، ويُبيّن ما إذا كان القرص المضغوط قادرًا على تحمل عمليات المناولة دون أن يصبح صلبًا لدرجة تمنعه من التفكك بشكل سليم.
- قابلية التفتت: يقيّم متانة السطح ومقاومته للتآكل أو التكسر تحت تأثير الإجهاد الناتج عن الدوران (يُشار إليه عادةً بموجب معيار USP )، وهو أمر بالغ الأهمية بشكل خاص قبل عملية طلاء الأغشية أو التعبئة بالجملة.
- التفكك: يتحقق من أن الأقراص تتفكك خلال الفترة الزمنية المطلوبة في وسط سائل محدد (مثل USP )، مما يضمن أن قوة الضغط لم تؤخر عملية الإطلاق بشكل مفرط.
- توحيد المحتوى (حيثما ينطبق ذلك): يؤكد أن المادة الفعالة موزعة بالتساوي عبر وحدات الجرعة الفردية (مثل USP ).
تمييز مهم: لا يضمن ثبات وزن الأقراص تلقائيًّا توحيد محتوى المادة الفعالة. ففي حالة حدوث تكتل للمسحوق في القادوس أو ضعف تجانس المزيج، قد تستوفي الأقراص مواصفات الوزن دون أن تستوفي متطلبات تجانس المحتوى. وبالمثل، تختلف طرق الاختبار وتواتر أخذ العينات وحدود القبول باختلاف نوع المنتج (الأدوية مقابل المكملات الغذائية، والإطلاق الفوري مقابل القابلة للمضغ أو الفوارة)، ويجب أن تتوافق دائمًا مع مواصفات المنتج المعتمدة.
الأسئلة الشائعة
1. ما هي العيوب الأكثر شيوعًا في الأجهزة اللوحية؟
تشمل عيوب ضغط الأقراص الأكثر شيوعًا: التغطية، والتصفيح، والالتصاق، والتقشر، والتكسر، والتشقق، والتكتل، والطباعة المزدوجة، إلى جانب التباينات القابلة للقياس في الجودة، مثل تباين الوزن، وقوة الكسر (الصلابة) خارج المواصفات، والتفتت المفرط.
2. ما الذي يتسبب في تكوّن طبقة خارجية على الأقراص أثناء عملية الضغط؟
غالبًا ما يرتبط تكوّن القشرة على الأقراص بوجود هواء محبوس في طبقة المسحوق، والمرونة العالية للتركيبة بعد الضغط، وقوة الضغط الرئيسية المفرطة، وقصر مدة التوقف عند السرعات العالية للبرج الدوار، ووجود كمية مفرطة من الجسيمات الدقيقة أو حبيبات جافة للغاية، وتآكل تجاويف القوالب أو حواف أطراف المثقاب.
3. ما الفرق بين وضع الغطاء والتصفيح؟
يُقصد بـ«التقشر» الانفصال الأفقي للجزء العلوي أو السفلي من القرص عن جسمه الرئيسي. أما «التصفيح» فهو انقسام القرص إلى طبقتين أفقيتين منفصلتين أو أكثر. وتشترك هاتان الظاهرتان في أسباب جذرية متشابهة تتعلق بالهواء المحبوس والضغط المرن، لكن «التصفيح» يؤثر على الجسم الداخلي للقرص وليس على الجزء العلوي أو السفلي فقط.
4. لماذا تلتصق الأقراص باللكمات؟
تلتصق الأقراص بالثاقب عندما تتجاوز قوة الالتصاق بين التركيبة وسطح الثاقب قوة التماسك داخل القرص. ومن العوامل الشائعة التي تسهم في حدوث ذلك: ارتفاع نسبة الرطوبة في الحبيبات، وارتفاع نسبة الرطوبة أو درجة الحرارة في الغرفة، والمكونات ذات نقطة الانصهار المنخفضة، والتشحيم غير الكافي، وأسطح الثاقب الخشنة أو البالية أو المتسخة.
5. هل يمكن أن تتسبب قوة الضغط في حدوث عيوب في الأقراص؟
نعم. فقد تؤدي قوة الضغط غير الكافية إلى إنتاج أقراص لينة وهشة معرضة للتشقق والالتصاق. وعلى العكس من ذلك، فإن قوة الضغط المفرطة قد تؤدي إلى احتباس الهواء، وزيادة الاحتكاك الشعاعي بين القالب والجدار، وإحداث إجهاد داخلي — مما يؤدي إلى تكوّن طبقة خارجية، أو التصاق الطبقات، أو التشقق، أو الالتصاق، أو تأخر التفكك.
6. كيف يمكن للمصنعين تقليل التباين في وزن الأقراص؟
يمكن للمصنعين تقليل التباين في الوزن من خلال تحسين قابلية الخلطة للتدفق وتقليل تباين الجسيمات إلى أدنى حد، ومواءمة أطوال عمل المثقاب مع الأطوال الأقصر، وضمان حركة سلسة للمثقاب داخل الموجهات، والحفاظ على مستويات ثابتة في قادوس التغذية، ومواءمة سرعة البرج الدوار مع قدرة التغذية الخاصة بالماكينة.
7. هل يمكن لآلة ضغط الأقراص أن تقضي على جميع عيوب الأقراص؟
لا. إن آلة ضغط الأقراص المصممة جيدًا والتي تتمتع بميزات مثل الضغط المسبق، والتغذية القسرية، والتحكم المستقر في السرعة، يمكنها تحسين الاتساق بشكل كبير، لكنها لا تستطيع التغلب على المشكلات الأساسية في التركيبة، مثل ضعف قابلية الضغط، أو التزييت غير الكافي، أو الرطوبة الزائدة، أو التفرق الشديد للمسحوق.
8. ما هي وتيرة الفحص المطلوبة لأدوات مكابس الأقراص؟
يجب إجراء فحص بصري للأدوات قبل وبعد كل دورة إنتاج للتأكد من نظافتها، ووجود أي شقوق في الأطراف، أو أضرار ناتجة عن النقش، أو تآكل السطح، مع إجراء فحوصات دورية للأبعاد (طول العمل، وعمق الكوب، وتآكل تجويف القالب) وفقًا لحجم الدفعة، ودرجة كشط التركيبة، وإجراءات الجودة المعمول بها في الموقع.
الخلاصة
عيوب الأجهزة اللوحية نادرًا ما تعزى هذه المشكلات إلى متغير واحد منفرد. وسواء كان الخط يواجه مشكلة في التغطية أو الالتصاق أو الالتصاق الزائد أو تباين الوزن، فإن الحل الدائم يتطلب عملية تشخيص الأعطال القائمة على الأدلة، والتي تقيّم خصائص المواد وحالة المثقاب والقوالب ومعايير تشغيل المكبس وبيئة الغرفة معًا.
إن اختيار المعدات التي تتناسب مع تركيبتك وحجم إنتاجك — ودعم ذلك بفحص منهجي للأدوات والصيانة الوقائية — يوفر أساسًا مستقرًا لضمان جودة ثابتة للأقراص. لاستكشاف تكوينات مكابس الأقراص المناسبة لحجم الدفعة وشكل الأقراص، يرجى الاطلاع على منتجات شركة GRAND Machinery مجموعة مكابس الأقراص الدوارة أو اتصل بفريقنا الهندسي لمناقشة متطلبات الإنتاج الخاصة بك.
المراجع
- شركة ناتولي للهندسة — روبرت سيدلوك، الوقاية من تشكل القشرة وغيرها من عيوب الأقراص (natoli.com/preventing-tablet-capping/)
- شركة ناتولي للهندسة — الطريقة الصحيحة لصيانة مكابس الأقراص وأدواتها، نُشرت في الأصل في ملخص الجرعات الصلبة: الأقراص والكبسولات، نوفمبر 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / تكنولوجيا تصنيع الأقراص — كيفية تجنب المواقف الحرجة، ورقة تقنية حول الالتصاق وخشونة السطح والعوامل البيئية (tabletingtechnology.com)
- الفصول العامة في دستور الأدوية الأمريكي (USP): USP (قابلية التفتت للأقراص)، USP (قوة كسر الأجهزة اللوحية)، USP (التفكك)، و USP (توحيد وحدات الجرعة)