簡単な答え: 錠剤の欠陥とは、錠剤製造過程、とりわけ粉末供給、打錠、排出の段階で生じる、物理的、機械的、あるいは品質特性上の逸脱を指します。一般的な欠陥の種類としては、キャッピング、ラミネーション、付着、ピッキング、欠け、ひび割れ、固着、二重刻印、重量ばらつき、および硬度や破砕性の不適合などが挙げられます。 これらの問題は、単一の原因によることは稀であり、通常は製剤の特性、パンチおよびダイの状態、プレス機の運転パラメータ、および室内の環境要因が相互に作用して発生します。効果的なトラブルシューティングは、欠陥を正確に特定し、バッチの条件を記録し、承認された手順に従って原材料、金型、および機械の要因を体系的に評価することから始まります。
主なポイント
- 圧迫性欠損には、複数の要因が関与しています: 成形挙動、パンチおよびダイの状態、プレス機のセットアップ、ならびに周囲の湿度や温度は、圧縮サイクルごとに相互に影響し合います。
- 欠陥のすべてが目に見えるとは限りません: 錠剤の重量ばらつき、低い破断力、および高い崩壊性は、目視検査だけでは不十分であり、機器による試験が必要な品質管理上の不具合である。
- 機器だけでは、すべての配合上の問題を解決できるわけではありません: 予備圧縮、強制供給、および安定したタレット制御により一貫性が確保されますが、混合物の流動性が低い場合や弾性回復が過度である場合は、依然として配合の段階で対処する必要があります。
- 体系的な診断により、故障の再発を防ぐことができます: バリデーション済みの設定を変更する前に、工具の摩耗状況、送り速度の均一性、および記録されたプロセスパラメータを確認することで、根本原因を安全に特定することができます。
タブレットの不具合とは?
医薬品および栄養補助食品の製造においては、 タブレットの不具合 これは、錠剤の外観、機械的完全性、下流工程での処理性、あるいは投与の一貫性を損なう、構造上の欠陥、表面の不備、製造工程上の不具合、または仕様外の物理的特性を指します。わずかな欠陥であっても、ロットの不適合、コーティングの不具合、包装時の詰まり、あるいは規制遵守上のリスクにつながる可能性があります。
トラブルシューティングを行うには タブレットの製造上の欠陥 効率的に進めるためには、制作チームは、それらがどこで、どのように発生したかによって分類すべきです:
- 圧縮に起因する欠陥: 締固めや排出の過程で生じる空気の閉じ込め、弾性回復、あるいは応力分布の不均一によって引き起こされる構造的破損――例えば、キャッピング、層状化、ひび割れなど。
- 製剤に関する問題: 粉末の流動性、粒子径分布、含水率、結合剤の有効性、あるいは潤滑バランスの問題に起因し、付着、ピッキング、または重量の変動を引き起こす問題。
- 金型関連の問題: パンチ先端の摩耗、ダイの穴の損傷、パンチ面の粗さ、または金型の位置合わせ不良によって生じる表面欠陥、エッジの欠け、詰まり、または二重の型跡。
- 品質のばらつき: 錠剤の重量、厚さ、破断力(硬度)、脆性、または崩壊度において、肉眼では明らかではないが測定可能なばらつき。
- コーティングに関連する欠陥: 錠剤プレス機ではなく、コーティングパンで発生する下流工程のフィルムや糖衣の欠陥(オレンジピール、ロゴのブリッジ、ツインニング、色のムラなど)。
このガイドでは、特に以下の点に焦点を当てています。 錠剤の圧縮不良 打錠工程で発生する問題です。錠剤が圧縮検査には合格したものの、コーティング後に表面の粗さ、剥がれ、または色のムラが見られる場合は、GRAND Machineryの専用 錠剤コーティングの不具合に関するトラブルシューティングガイド スプレーガン、エアフロー、およびパンの診断用。
錠剤の圧縮の仕組み
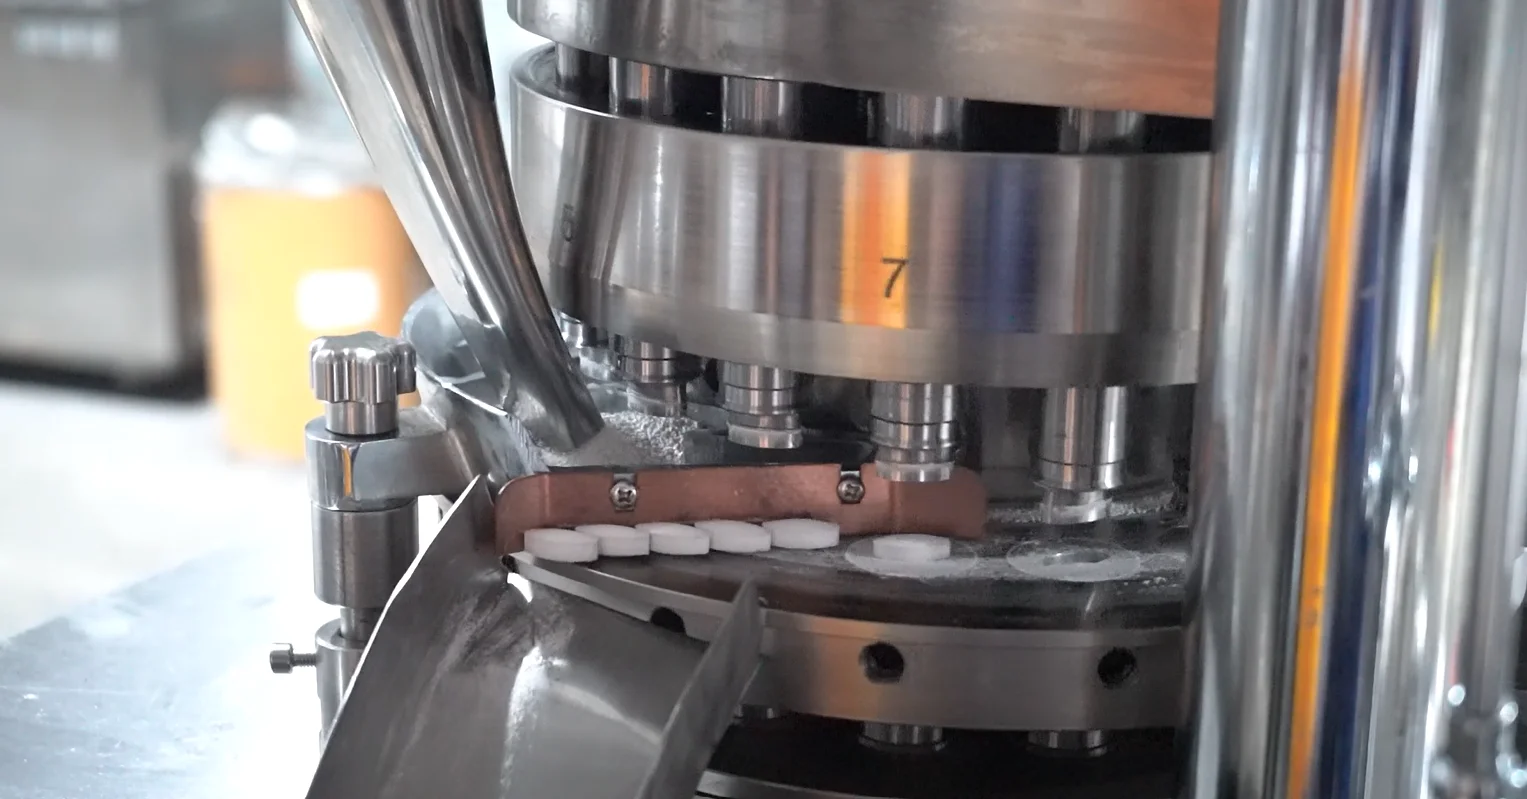
理解 錠剤圧縮のトラブルシューティング これには、錠剤プレス機内部で起こる一連の機械的動作を検証する必要があります。正確な仕組みはシングルパンチ式とロータリー式で異なりますが、標準的なロータリー式圧縮サイクルは以下の7つの段階を経ます:
- 粉末または顆粒の供給: 混合された配合物は、ホッパーから供給フレームへと、重力によって、あるいは機械式の強制供給装置の助けを借りて流れ込み、ダイテーブルの上で材料が一定に供給され続けるようにします。
- ダイ充填: 各ダイが供給フレームの下を通過するたびに、下パンチがプルダウンカムに沿って下降し、粉末や顆粒が充填される空洞が形成されます。
- 計量(重量管理): 下パンチが設定された充填位置まで上昇し、スクレーパーブレードが金型の表面を平らにすることで、金型の穴の中に所定の量の材料が残るようにします。
- 予備圧縮(装備されている場合): 主圧縮の前に、上パンチと下パンチは、低荷重の予備圧縮ローラーを通過します。この工程により、粉末層が密実化され、閉じ込められた空気が排出されます。
- メイン圧縮: パンチは主圧縮ローラーの間を通過し、粒子を固形の錠剤に結合させるための主要な圧縮力を加えます。
- タブレットの排出: 上パンチが後退する一方で、下パンチは排出カムに沿って上昇し、完成した錠剤をダイテーブルと面一になるように押し上げ、取り出しブレードがそれを排出シュートへと誘導します。
- その後の検査および取り扱い: 排出された錠剤は、コーティングや包装を行う前に、除塵、金属検出(設置されている場合)、工程内品質検査を経て、回収容器へと送られます。
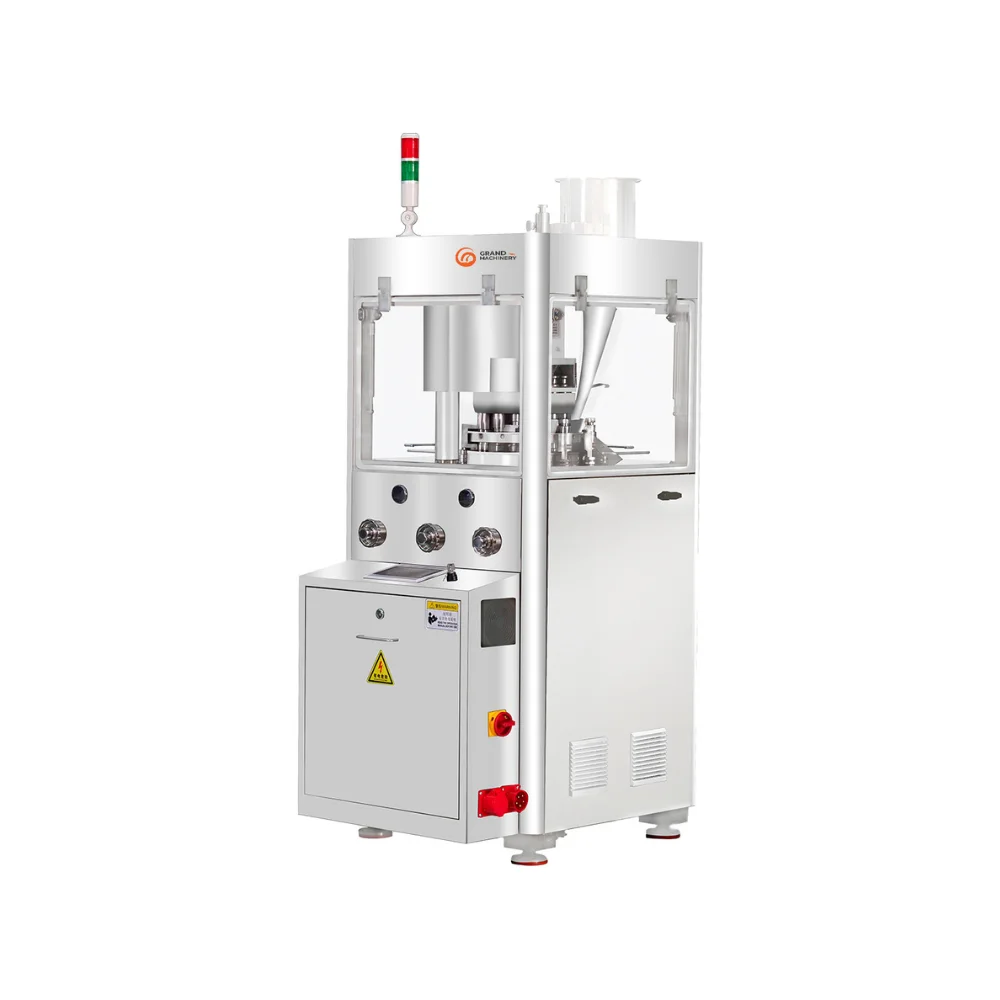
すべての錠剤プレス機が同じ構成であるとは限りません。エントリーレベルのシングルパンチ式プレス機は、予備圧縮工程を経ずに上パンチから圧縮を行いますが、産業用ロータリープレス機は、ステーション数、供給方式、制御機器などが機種によって異なります。例えば、GRAND Machinery社の ZP200 ロータリー錠剤プレス 本機は、内蔵の予備圧縮ステージ(最大20 kN)、最大80 kNの主圧縮、可変周波数のタレット速度制御(最大40 rpm)、過圧シャットダウン保護機能を備えたPLCタッチスクリーン、およびオプションの強制供給装置を備えています。 予備圧縮や強制供給といった機能は、金型への充填や排気の安定化に役立ちますが、根本的に圧縮困難な製剤、潤滑性の低い製剤、あるいは著しい分離が生じる製剤については、いかなる錠剤プレス機でもその問題を補うことはできません。
タブレットによく見られる不具合の種類
生産技術者と品質管理責任者は、以下の点を区別すべきである。 外観上の欠陥 (タブレットの表面や縁に目に見える)、 工程に起因する欠陥 (プレス内部での摩擦や付着による事象)、および 品質試験指標 (実験室または製造工程中の検査で測定されたもの)。以下に、錠剤に見られる最も一般的な欠陥トップ10を挙げます。
1. 上限設定
- その様子は次のとおりです: 錠剤の上部または下部のクラウン(「キャップ」)が、本体から完全に、あるいは部分的に水平方向に分離すること。
- 発生するタイミング: 金型からの排出時、圧縮直後、あるいはその後の破砕性試験、除塵、またはコーティングの際。
- 考えられる原因: 粉末層内に閉じ込められた空気、排出後の製剤の高い弾性回復、過大な主圧縮力、過度に高いタレット速度(滞留時間の短さ)、過剰な微粉、非常に乾燥した顆粒、あるいはダイの穴やパンチの先端エッジ(Jフック)の摩耗などが原因として挙げられます。詳細は ナトーリ・エンジニアリングによる錠剤のキャッピング防止ガイド.
- 調査すべき事項: 予備圧縮力、主圧縮力、タレット速度、パンチの貫入深度、金型のボア摩耗リング、および顆粒の水分含有量や微粉含有量を確認してください。
- 予防・軽減の方法: 適切な予備圧縮による脱気効果を評価し、パンチの貫入深度と滞留時間を確認するとともに、金型の摩耗を点検するか、必要に応じてテーパー付き金型の採用を検討し、配合開発の際にはバインダーと水分バランスの見直しを行う。
2. ラミネート加工
- その様子は次のとおりです: 錠剤が、単に上部や下部のクラウン部分だけでなく、2つ以上の明確な水平層に分かれること。
- 発生するタイミング: 圧縮荷重の除去、排出、あるいは機械的取り扱いおよび破砕性試験の実施中。
- 考えられる原因: キャッピングと同様のメカニズム――閉じ込められた空気、弾性材料の急激な減圧、過度な圧縮速度、粒子間の結合を弱める過剰な潤滑、あるいは射出時に半径方向の膨張応力を生じさせる金型壁の深刻な摩耗など。
- 調査すべき事項: タレット速度、予備圧縮の設定、潤滑剤の種類と混合時間、顆粒の圧縮性、およびダイの穴形状を確認してください。
- 予防・軽減の方法: 空気の除去と滞留時間に配慮し、疎水性潤滑剤の過度な混合を避け、ダイの穴径が公差範囲内にあることを確認してください。
3. 付着
- その様子は次のとおりです: 錠剤の材料がパンチの表面やダイの壁面に付着し、錠剤の表面がくすんだり、ざらついたり、穴が開いたような状態になったり、パンチの先端に目に見える膜が堆積したりします。
- 発生するタイミング: 圧縮運転中に徐々に進行し、タレットの温度上昇や湿度の変動に伴い、しばしば悪化します。
- 考えられる原因: 製剤中の水分量が多い、融点の低い有効成分や賦形剤、潤滑不足、パンチ先端表面の粗さや摩耗、圧縮力の不足(錠剤内部の凝集強度が金属への付着力よりも弱い場合)、あるいは室内の湿度が高すぎて毛細管ブリッジが生じていることなどが、以下に記載されているとおり I・ホランドによるスティッキングに関する技術的考察.
- 調査すべき事項: パンチ先端の表面仕上げを点検し、室温と相対湿度を確認し、顆粒の含水率をチェックし、潤滑状態と圧縮力を確認する。
- 予防・軽減の方法: 圧縮室の環境を適切に管理し、パンチ面を適切に洗浄・研磨し、錠剤カップの形状および鋼材・コーティングの選定を見直し、配合の乾燥度および潤滑剤の分布を確認する。
4. ピッキング
- その様子は次のとおりです: 錠剤表面のごく一部がパンチ面によって引き抜かれる局所的な付着現象。最もよく見られるのは、エンボス加工された文字、数字、またはロゴ(「A」、「B」、「O」、あるいは「R」の閉じたループ部分など)の内側である。
- 発生するタイミング: 主圧縮直後のパンチ引き抜き時。
- 考えられる原因: 鋭利または細長いエンボス部分、過度に深いデボス加工、パンチの刻印の摩耗や傷、べたつきや過度に湿った顆粒、あるいは深く凹んだ錠剤表面の中央部における圧縮力の不足。
- 調査すべき事項: エンボス加工されたパンチ先端を拡大鏡で観察し、顆粒の水分量と粘着性を評価するとともに、錠剤表面全体の圧縮の均一性を確認する。
- 予防・軽減の方法: エンボス加工用フォントの形状を最適化(ストロークを広くし、適切な抜き角度を設定)し、パンチの先端を清潔で損傷のない状態に保ち、水分や室内の湿度を適切に管理してください。
5. 欠け
- その様子は次のとおりです: タブレットの端から小さな破片が剥がれ落ち、縁がギザギザになったり欠けたりしてしまう。
- 発生するタイミング: 金型からの排出中、取り出しブレードや排出シュートへの衝突、除塵、バルク移送、またはコーティングパンのタンブリング中。
- 考えられる原因: 顆粒の乾燥しすぎや脆化、パンチ先端の摩耗や欠け(ランド摩耗)、テイクオフブレードの位置ずれ、収集ビンへの落下高さの過大、あるいは錠剤の機械的強度の不足。
- 調査すべき事項: パンチ先端の着地面やエッジを点検し、切り出し刃のクリアランスと排出シュートの形状を確認するとともに、砕けやすさと顆粒の含水率を点検してください。
- 予防・軽減の方法: パンチ先端のランドを仕様範囲内に維持し、錠剤の移送時の機械的な落下衝撃を最小限に抑え、錠剤の硬度および破砕性が製品の目標値を満たしていることを確認する。
6. ひび割れ
- その様子は次のとおりです: 表面の微細なひび割れや深い裂け目――通常、上面または底面の中央を横切るか、タブレットバンドに沿って生じるもの――で、直ちに層が完全に分離するものではないもの。
- 発生するタイミング: 打ち出し直後、あるいは圧縮後に錠剤が緩んでいくにつれて(あるいは、コアとフィルムで膨張の仕方が異なる場合は、その後のコーティング工程中に)。
- 考えられる原因: 荷重解除時の急激な弾性膨張、過度の圧縮力、乾燥しすぎた粒子や大きすぎる粒子、密度のムラを生じさせる深く凹んだパンチの形状、あるいは低温・脆化状態での圧縮条件。
- 調査すべき事項: 主圧縮力、パンチカップの凹み、顆粒の粒度分布および水分含有量、ならびに排出後の取り扱いについて確認してください。
- 予防・軽減の方法: 過度の圧縮を避けるため、締固め力を調整し、製品設計に適合する場合にはより浅いカップ形状を検討するとともに、造粒時の含水率を一定に保つようにしてください。
7. 製本
- その様子は次のとおりです: A 工程に起因する欠陥 これにより、錠剤がダイの穴からの排出に抵抗し、錠剤の側面に傷や凹凸が生じたり、端が欠けたり、排出力が増大したり、きしむ音やガタガタという異音がしたり、さらにはプレス機の過負荷による停止が発生する可能性があります。
- 発生するタイミング: 排出段階において、下パンチが錠剤を金型を通して上方に押し上げる際。
- 考えられる原因: 潤滑剤の不足や塗布ムラ、研磨剤を含む配合、金型穴(摩耗リング)の摩耗や傷、過度の圧縮による金型壁への過大な半径方向の圧力、あるいはパンチ先端と金型壁の間に堆積した材料。
- 調査すべき事項: 排出動作を測定または監視し、金型の穴に摩耗リングや傷がないか点検し、パンチと金型のクリアランスを確認し、潤滑油の量と混合の均一性を確認する。
- 予防・軽減の方法: 摩耗した金型は速やかに交換し、配合における適切な潤滑を確認し、過度な主圧力を避け、金型を清潔に保つようにしてください。
8. 二重の印象
- その様子は次のとおりです: 錠剤の片面または両面に、エンボス加工されたロゴ、折り目、または文字の、ぼやけた、にじんだ、あるいは重複した像が見られる。
- 発生するタイミング: 圧縮または排出の過程において、エンボス加工されたパンチが、予備圧縮、主圧縮、または反発接触の間にわずかに回転する場合。
- 考えられる原因: キーのないタレットガイド内でのパンチの自由回転、パンチキーやタレットのキー溝の摩耗、あるいは主圧縮後のパンチの跳ね上がり。
- 調査すべき事項: エンボス加工用または成形用金型において、上パンチと下パンチが適切にキーで固定されているかを確認し、キー溝の摩耗を点検するとともに、回転防止機構およびカム軌道を確認してください。
- 予防・軽減の方法: エンボス加工が施された錠剤や非円形の錠剤には、適切なキー付き工具を使用し、定期的な予防保全の際にはタレットのキー溝を点検してください。
9. タブレットの重量のばらつき
- その様子は次のとおりです: A 品質のばらつき (外観からは必ずしも確認できない場合もある)個々の錠剤の重量が、製品の許容公差範囲を外れて変動している状態。
- 発生するタイミング: バッチ全体を通じて連続的または断続的に、特に速度変化時、ホッパー内のレベル低下時、あるいは起動時および停止時に。
- 考えられる原因: 粉末の流動性が悪い、粒子径分布が広い、またはホッパー内で偏析が生じている、タレット速度が高い際にダイへの充填が不均一になる、下パンチの摩耗や長さの不均一、プルダウンカム上で下パンチがスムーズに落下しない(粘着している)、あるいはフィーダーパドルの速度が不適切である。
- 調査すべき事項: 下パンチの作動長の一貫性を確認し、ガイド内での下パンチの動きを点検し、フィーダーの速度とホッパーの残量を検証し、ブレンドの流動性と嵩密度を評価してください。
- 予防・軽減の方法: パンチの長さを統一し、顆粒の流れを均一に保ち、粒子径分布を狭くするとともに、タレットの速度を供給システムの充填能力に合わせて調整する。
10. 硬度または破砕性の問題
- その様子は次のとおりです: 品質試験指標 単に外観上の欠陥というだけでなく。錠剤は、破断強度試験で不合格となる場合(柔らかすぎる、あるいは硬すぎる)や、崩壊性試験の際に過剰な粉塵や錠剤の端部が剥離する場合があります。
- 発生するタイミング: 製造工程中の品質検査や、その後の取り扱い、除塵、コーティング、ブリスター包装の過程で検出されました。
- 考えられる原因: バインダーの不十分さや圧縮性の低さ、潤滑剤の過剰使用、金型充填のばらつき(これにより、パンチギャップが固定されている場合に圧縮力が変化する)、タレット速度が速すぎて滞留時間が短くなること、あるいは過度の圧縮力によって内部に微細な亀裂が生じ、逆説的に脆化を招くことなどが挙げられる。
- 調査すべき事項: タブレットの重量、厚さ、破断力、および崩壊性を総合的に照合し、圧縮力の安定性、保持時間、および混合特性を確認する。
- 予防・軽減の方法: 目標とする崩壊性および破砕性の要件と、圧縮圧力および保持時間をバランスよく調整し、単一の試験結果だけに頼るのではなく、工程中の傾向を監視する。
タブレットの不具合の原因は何ですか?
実際には、 タブレットの欠陥の原因 これらは、相互に影響し合う4つのカテゴリーに分類される。キャッピングやスティッキングといった単一の症状は、複数のカテゴリーに起因する可能性があるため、エンジニアはこれらの要因を、自動的に一対一の因果関係として扱うのではなく、検証すべき潜在的な要因として扱うべきである。
A. 材料および配合に関する要因
粉末や顆粒の挙動は、錠剤プレスで実現可能な物理的な限界を決定づけます:
- 流動性と粒子径分布: 流動性の低下や微細粒の過剰は、金型の充填不良、気泡の混入、重量のばらつき、およびキャッピングを引き起こす可能性があります。粗粒分と細粒分の分離は、バッチのばらつきを引き起こす原因となります。
- 水分含有量: 水分が少なすぎると可塑性が低下し、錠剤がもろくなり、キャッピング、ひび割れ、または欠けが生じやすくなります。水分が多すぎると、表面の粘着性や毛細管吸着が増し、錠剤同士のくっつきやピッキングの原因となります。
- 圧縮性と弾性回復: 塑性変形ではなく弾性変形を起こす配合は、主圧縮後に元に戻ろうとする傾向があり、キャッピングやラミネーションのリスクが高まります。
- 潤滑性と混合の均一性: 潤滑剤が少なすぎると、金型壁面との摩擦や固着が増加します。一方、潤滑剤が多すぎたり、混合しすぎたりすると、粒子表面に疎水性の膜が形成され、錠剤の結合力が弱まり、硬度が低下する可能性があります。
B. 錠剤プレス機の運転条件
機械のパラメータによって、粉末ベッドにどのように応力と時間が加えられるかが決まります:
- ダイの充填速度およびフィーダーの速度: タレットの速度が、火薬がダイのキャビティを満たす速度を上回ると、充填重量が不安定になります。逆に、過度に強引な強制供給を行うと、せん断に弱い潤滑剤に過度な負荷がかかる可能性があります。
- 予備圧縮力および主圧縮力: 圧縮が不十分だと、柔らかく崩れやすい錠剤になってしまいます。一方、主圧力が強すぎると、錠剤が過度に圧縮されたり、空気が閉じ込められたりして、キャッピングや高い排出摩擦を引き起こす原因となります。
- タレット速度と滞留時間: タレット速度を上げると、ドウェル時間(パンチが最大圧縮状態を維持する時間)が短縮されます。これにより、ひずみ速度に敏感な配合物が弱体化したり、スケールアップの際にキャッピング現象が生じたりする可能性があります。
- 射出および離陸: 排出応力の増加、取り出しブレードの位置ずれ、あるいは排出シュートの表面が粗い場合、本来は損傷のない錠剤に欠けやひび割れが生じることがあります。
C. パンチと金型
金型は錠剤を直接成形し、圧縮力を伝達します:
- 摩耗および寸法変動: パンチの作動長さが不均一だと、各ステーション間で錠剤の重量や厚さにばらつきが生じます。また、ダイの穴の内側にある摩耗リングが錠剤の帯を挟み込み、詰まりやキャッピングの原因となります。
- 表面の状態: 傷や凹み、腐食、あるいは汚染されたパンチカップは、付着性を高め、くっつきやピッキングの原因となります。
- 形状とセットアップ: カップの深い凹み、エッジの鋭いエンボス加工、先端のランド(Jフック)の摩耗、あるいはキーウェイの緩みや摩耗は、欠け、引っかかり、ひび割れ、または二重の刻印の原因となる可能性があります。
D. 本番環境
コンプレッション・スイート内の環境条件は、吸湿性および温度に敏感なブレンドに直接影響を及ぼします:
- 温度および相対湿度: 湿度が高いと表面に水分が生じ、付着や剥離、粉末の流動性の低下を招きます。空気が過度に乾燥していると、一部の配合において静電気が発生しやすくなる場合があります。室温やタレットの温度が高すぎると、低融点の成分が軟化することがあります。
- 粉塵対策: 集塵が不十分だと、カム、パンチガイド、ダイテーブルに微細な粉塵が堆積し、摩耗を早め、パンチの動きが重くなり、錠剤の表面が汚染される原因となります。
錠剤の欠陥と対処法 — トラブルシューティング表
以下の表は、一般的なものをまとめたものです。 タブレットの不具合と対処法 体系的な診断の指針としてご活用ください。是正措置を実施する前には、その措置が貴社の具体的な配合、プレス機モデル、金型設計、および承認済みの操作手順に照らして適切であるか評価する必要があります。
モバイル端末の画面では、左または右にスワイプすると、トラブルシューティングの一覧をすべて表示できます。
| 欠陥 | 典型的な症状 | 考えられる原因 | 推奨される点検項目 | 考えられる是正措置 |
|---|---|---|---|---|
| キャッピング | 上部または下部のクラウンが、タブレット本体から水平方向に分離する | 閉じ込められた空気、高い弾性回復、過大な主力、滞留時間の短さ、微粉の過剰または含水率の低さ、ダイ穴やパンチ先端の摩耗によるJフック | ダイの穴とパンチの先端を点検する;予備圧縮および主圧力の記録を確認する;タレットの回転速度を確認する;顆粒の水分含有量と微粉を測定する | 脱気のためのプレコンプレッション設定を評価する。検証済みの範囲内で、メインフォースの低減またはタレット速度の低速化を試験する。摩耗した金型を交換するか、テーパーダイを評価する。配合の水分・バインダーを見直す。 |
| ラミネート加工 | タブレットが水平方向に2つ以上の層に分かれる | 閉じ込められた空気、急激な弾性減圧、タレットの高速回転、潤滑過多、金型穴の摩耗 | 予備圧縮および速度の設定を確認し、ダイの穴を点検し、潤滑油のレベルと混合時間を確認する | 承認された範囲内で予備圧縮と滞留時間を調整する。摩耗した金型を点検・交換する。配合チームと協力して、潤滑剤の濃度や混合時間を確認する。 |
| くっつく | 材料がパンチの表面や金型の壁面に付着する;錠剤の表面がくすんだり、ピットが生じたりする | 顆粒の水分量が多い、室内の湿度や温度が高い、低融点の原料、潤滑が不十分、パンチの表面が粗い、または汚れている | パンチカップの仕上げ状態と清浄度を確認する。室温と相対湿度を確認する。顆粒の含水率と潤滑剤の残量を点検する。 | 金型SOPに従ってパンチ面を洗浄・研磨する;圧縮室の環境を安定させる;金型の非粘着性仕上げまたはコーティングを評価する;湿気と潤滑状況を確認する |
| ピッキング | タブレットの表面から、特にロゴや文字の内側の一部が剥がれている | エンボス加工が鋭利または狭すぎる;パンチの彫刻に損傷がある;粒子がベタついたり湿っていたりする;中央の深い凹部の締固めが不十分である | エンボス加工された先端部を拡大鏡で検査する;顆粒の水分を確認する;圧縮の均一性を確認する | 損傷したパンチを清掃・修復するか、交換する。今後の金型におけるエンボス加工のデザインを最適化する。水分および室内の湿度を管理する。 |
| チッピング | タブレットの端が欠けていたり、ほつれていたりする場合 | 顆粒がもろい、または過度に乾燥している;パンチ先端に傷がついている;取り出しブレードの位置がずれている;ビンへの投入時に激しい衝撃がある | パンチ先端のエッジとランドを点検する。取り出しブレードのクリアランスとシュートの高さを確認する。破砕性のデータを確認する。 | 摩耗したパンチを修復または交換する。取り出しブレードの位置合わせを調整し、錠剤の排出を緩やかにする。顆粒の水分量と硬度を確認する。 |
| ひび割れ | 表面の微細なひび割れ、あるいは面や帯状の部分に見られる深い亀裂 | 急速な弾性膨張、過度の圧縮力、乾燥しすぎている/粒子が大きすぎる、パンチの形状が深く凹んでいる | 主な圧縮力を確認する;パンチカップの形状を点検する;顆粒の粒径と水分含有量を確認する | 検証済みの範囲内で過剰な圧縮力を低減する。顆粒の水分量および粒子径を見直す。可能であれば、より浅いカップ形状を検討する。 |
| 製本 | 高い排出抵抗、錠剤の側面に溝がある、プレス時の異音または過負荷 | 潤滑不足、研磨剤の混入、金型の穴に傷や摩耗がある、過大な圧縮力、粉末の堆積 | 金型の穴に摩耗リングや傷がないか点検する;パンチと金型のクリアランスを確認する;潤滑剤の塗布状態と加圧力記録を確認する | 摩耗した金型を交換し、工具類を清掃する。潤滑剤の塗布状態を確認する。過圧縮の場合は、下部メイン圧縮力を評価する。 |
| 重量のばらつき | タブレットの重量が許容公差の範囲外へ逸脱している | 粉末の流動性が悪い;ホッパー内での偏析;タレットの速度が充填能力を上回っている;下パンチの長さにばらつきがある;下パンチがきつすぎる | 下パンチの作動長さを測定する;パンチガイドの動きを確認する;フィーダーの設定とホッパーの残量を点検する;ブレンドの流動性を評価する | パンチの作動長を一致させる;ガイドを清掃し、しっかりと固定する;タレットとフィーダーの速度を検証済みの許容範囲内に合わせる;顆粒の流れを改善し、偏析を防ぐ |
タブレットプレスにおけるトラブルシューティングの手順
いつ 錠剤の圧縮不良 製造工程中に問題が発生した場合は、複数の調整を同時に行うことは避けてください。体系的な 錠剤プレス機のトラブルシューティング このワークフローにより、製品の品質と規制順守を維持しつつ、根本原因を特定することができます:
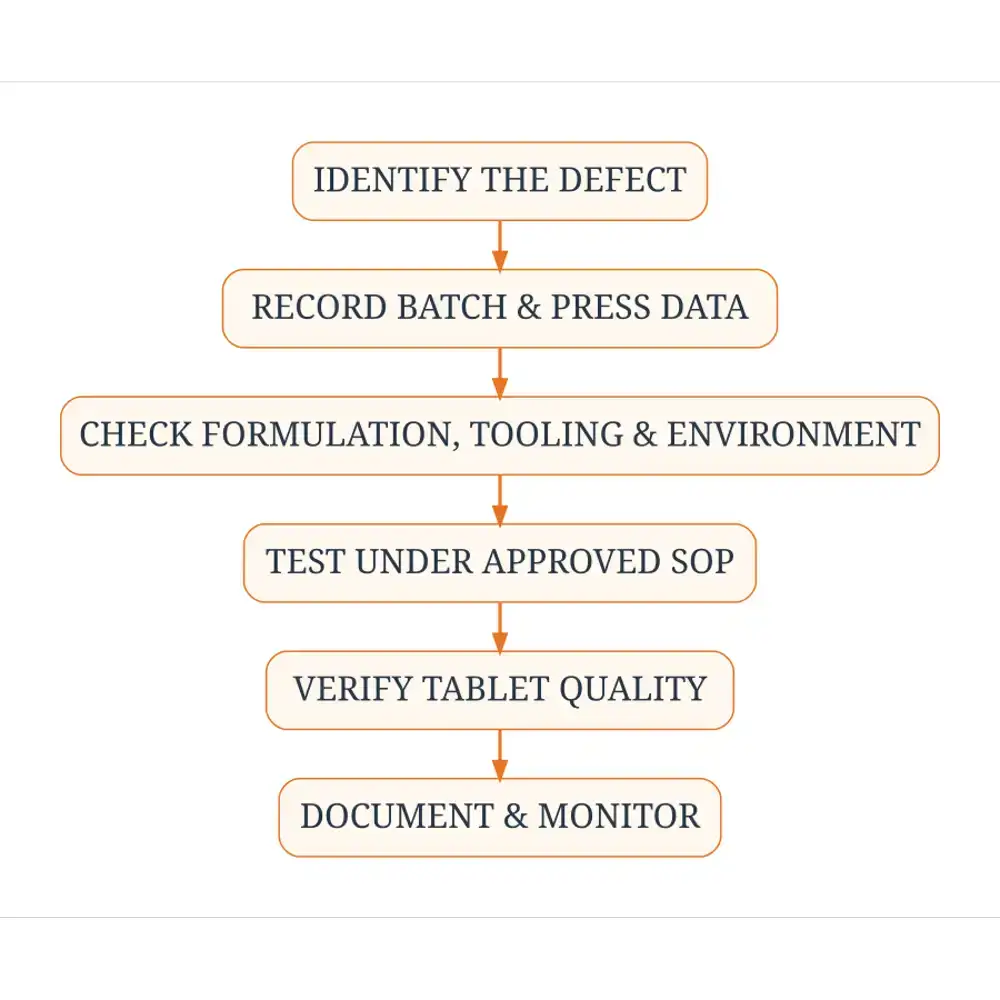
- 不具合の内容および影響を受けたロットを特定してください: 複数のタレットステーションにまたがるサンプルを目視検査し、その問題がバッチ全体、特定のステーション、あるいは特定の時間帯に限定されているかを判断します。
- 運転状況および品質に関する所見を記録する: タレット速度、フィーダー速度、予備圧縮および主圧縮の測定値、室温および相対湿度、ホッパーの充填レベル、ならびに加工中の重量、厚さ、硬度のデータを記録する。
- 配合および材料特性を評価する: 原材料のロット変更、造粒時の水分、粒子径分布、嵩密度、または潤滑剤の配合変動について、バッチ記録を確認してください。
- パンチ、ダイ、および送り機構を点検する: 各現場の手順に従ってプレス機を安全に停止・ロックアウトし、パンチ先端、ランド、エンボス加工部、金型穴、スクレーパーブレード、送りフレームのパドル、および取り出しブレードについて、摩耗、堆積物、位置ずれがないか点検してください。
- 関連する機械の設定を確認してください: 有効なプレス設定値を、承認済みのマスターバッチレコードまたはバリデーション済みの運転範囲と比較し、意図しないドリフトを検出する。
- 承認された手順に基づき、考えられる是正措置を評価する: 調整は、一度に1つの制御された変更のみを行い、必ず自施設のSOP、機器の安全規則、およびバリデーション済みのプロセス範囲内に厳守してください。許可されていない担当者は、正式な変更管理または逸脱手続き以外で、バリデーション済みのプロセスパラメータを変更してはなりません。
- 適切な品質チェックを通じて結果を確認する: 承認された調整や金型の交換を行った後は、管理された検証サンプルを製造し、必要に応じて外観品質に加え、重量、厚さ、破断力、および崩壊性を確認してください。
- 調査結果および予防措置を記録する: 品質管理システムに根本原因、是正措置、およびロットの処分内容を記録し、今後のキャンペーンにおいて(工具の漸進的な摩耗など)繰り返し発生する傾向を未然に防ぐようにする。
タブレットの不具合を防ぐ方法
予防 タブレットによく見られる不具合 これは、不合格となったロットのトラブルシューティングを行うよりも費用対効果が高いです。配合やプレス装置ごとに挙動が異なるため、予防的対策は実際の製品や設備に合わせて調整する必要があります:
- 原材料の評価: 混合を行う前に、搬入された添加剤および有効成分の規格(粒子径、水分、嵩密度など)を確認してください。
- 混合および造粒の一貫性: 造粒の終了条件、乾燥の均一性、ふるい分け、および潤滑剤の混合時間を適切に管理し、プレスに均一で流動性の良い原料が供給されるようにする。
- 工作機械の状態監視: 目に見える欠陥が現れるのを待つのではなく、生産ロットごとにパンチの作動長、先端の摩耗、および金型の穴の状態を追跡する。
- 適切なプレス機の設定: プレス能力、供給方法(重力式か強制供給式か)、および予備圧縮能力を、製品の体積や圧縮挙動に合わせて調整してください。実験室での試験から商業生産バッチへとスケールアップする場合、 シングルパンチ式とロータリー式錠剤プレス スケールアップ時の予期せぬ事態を防ぐのに役立ちます。
- 予防保全: カム、プレッシャーローラー、パンチガイド、シール、および集塵システムについては、機器メーカーが定める定期メンテナンス計画に従ってください。
- 製造工程中の品質チェック: 実行全体を通じて、重量、厚さ、および破断力の推移をグラフ化し、徐々に生じるずれを早期に把握する。
- オペレーターの研修およびドキュメント: オペレーターに対し、微妙なパンチ動作の映像、排出音の増大、重量の変動といった早期の警告兆候を認識し、現場の標準作業手順(SOP)に従って逸脱を速やかに上層部に報告するよう指導する。
錠剤プレス用金型とメンテナンス
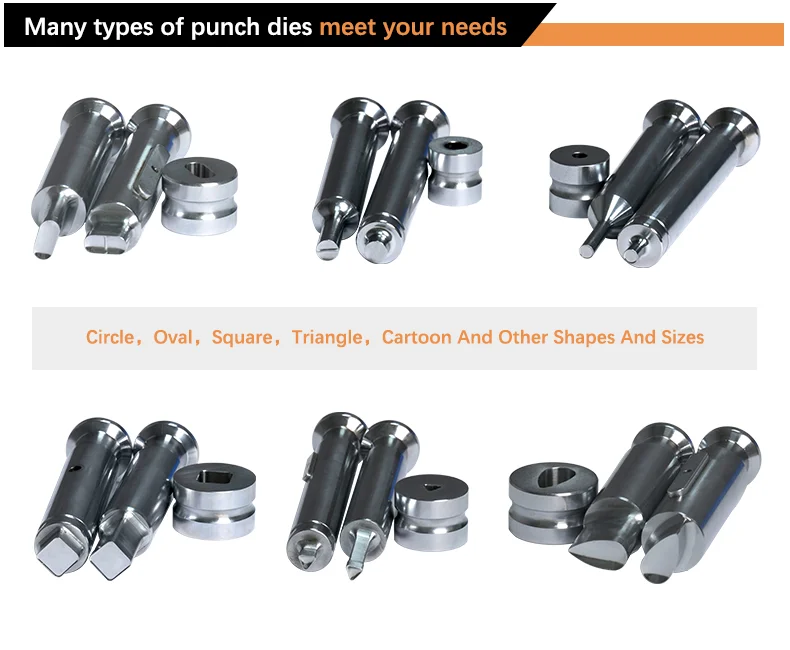
パンチとダイは、精密な摩耗部品です。たとえ正確に調整された錠剤プレスであっても、金型に傷や腐食があったり、摩耗が不均一だったり、不適切に洗浄されていたりすると、欠陥のある錠剤が製造されてしまいます。
によると ナトーリ・エンジニアリングの金型メンテナンスガイドライン、体系的な工具管理は、以下の4つの基本実践に基づいています:
- 取り扱いおよび保管上の注意事項: 加工前後の不適切な取り扱いこそが、パンチ先端の損傷の主な原因です。専用の工具ラックや運搬用バスケットを使用することで、パンチ先端同士が衝突してバリやエッジの欠けが生じるのを防ぐことができます。
- 徹底的な洗浄と乾燥: 自動超音波洗浄とそれに続く温風乾燥を行うことで、パンチカップ、キースロット、ダイの穴に残った粉末を除去し、腐食の原因となる水分を閉じ込めることなく処理できます。プレス機本体では、圧縮空気を使用する代わりに掃除機でほこりを吸い取ることで、粉末がベアリングや隙間に入り込むのを防ぎます。
- 定期的な寸法検査および目視検査: 光学式比較器は、パンチ先端の摩耗や下パンチのレリーフ部の摩耗を検出するのに役立ちます。花崗岩製の台座に取り付けられたデジタル表示器は、パンチの有効長さとカップの深さを確認します。また、スプリットボール式内径ゲージは、固着やキャッピングが発生する前に、金型穴内部の摩耗リングを特定します。
- 適格な改修および交換: 表面の軽微な摩耗やパンチカップの研磨は、適切な機器を使用できる訓練を受けた技術者のみが実施すべきであり、寸法公差の範囲外となった工具は使用を中止すべきである。
必ず、タブレットプレス機のOEMマニュアルおよび現場の保守SOPに記載されている、分解、洗浄、潤滑に関する具体的な指示に従ってください。
生産工程におけるタブレットの品質管理
目視検査では表面の欠陥を発見できますが、信頼性の高い錠剤の製造には、製品の仕様および適用される薬局方や規制基準に沿った、工程内および完成品の定期的な試験が不可欠です:
- タブレットの重量のばらつき: 各ステーション間およびバッチ全体を通じて、ダイへの充填と計量が一貫していることを確認します。
- タブレットの厚さ: パンチ間の位置精度、充填の均一性、および下流工程の包装との適合性(ブリスターのキャビティなど)を監視します。
- 破断力(硬度): 錠剤を破断させるのに必要な直径方向の荷重を測定する(一般にUSP またはPh. Eur. 2.9.8で規定されている)。これにより、その錠剤が、適切に崩壊しなくなるほど硬くなりすぎることなく、取り扱いによる負荷に耐えられるかどうかがわかる。
- 破砕性: タンブリング応力下における表面の耐久性および摩耗・欠けに対する耐性を評価する(一般にUSP で規定されている)。これは、フィルムコーティングやバルク包装を行う前に特に重要となる。
- 崩壊: 所定の液体培地(USP など)中で、錠剤が規定の時間内に崩壊することを確認し、圧縮力が放出を過度に遅らせていないことを保証する。
- コンテンツの統一性(該当する場合): 有効成分が個々の投与単位全体に均一に分散していることを確認する(例:USP )。
重要な区別: 錠剤の重量が一定であっても、有効成分含有量が均一であるとは限りません。 ホッパー内で粉末の偏析が生じたり、混合の均一性が不十分であったりする場合、錠剤は重量規格を満たしていても、含有量の均一性基準を満たさないことがあります。同様に、試験方法、サンプリング頻度、および許容限界は製品の種類(医薬品と栄養補助食品、即放性製剤とチュアブル製剤または発泡性製剤)によって異なり、常に承認された製品仕様書に従わなければなりません。
よくある質問
1. タブレットで最もよく見られる不具合にはどのようなものがありますか?
錠剤の圧縮における最も一般的な欠陥としては、キャッピング、ラミネーション、スティッキング、ピッキング、チッピング、クラッキング、バインディング、ダブルインプレッションなどが挙げられ、さらに、重量のばらつき、規格外の破断力(硬度)、過度の脆性といった測定可能な品質のばらつきも含まれます。
2. 圧縮工程において、錠剤のキャッピングが発生する原因は何ですか?
錠剤のキャッピングは、一般的に、粉末層内に閉じ込められた空気、圧縮後の製剤の高い弾性回復、過大な主圧縮力、タレット速度が速いことによる滞留時間の短さ、微粉の過剰や顆粒の過度の乾燥、およびダイの穴やパンチ先端の摩耗などが原因として挙げられます。
3. キャッピングとラミネート加工の違いは何ですか?
「キャッピング」とは、錠剤の上部または下部のクラウンが本体から水平方向に剥離する現象を指します。「ラミネーション」とは、錠剤が2つ以上の明確な水平層に分離する現象を指します。両者とも、閉じ込められた空気や弾性応力といった類似した根本原因がありますが、ラミネーションはキャップだけでなく、錠剤の内部本体にも影響を及ぼします。
4. なぜタブレットはパンチに張り付くのですか?
製剤とパンチ面との間の付着力が錠剤内部の凝集強度を上回ると、錠剤がパンチに付着してしまいます。一般的な原因としては、顆粒の水分量が多いこと、室内の湿度や温度が高いこと、低融点の成分が含まれていること、潤滑が不十分であること、およびパンチ面が粗い、摩耗している、あるいは汚れていることが挙げられます。
5. 圧縮力が錠剤の欠陥を引き起こすことはありますか?
はい。圧縮力が不十分だと、柔らかくて崩れやすく、欠けたりくっつきやすかったりする錠剤ができてしまいます。逆に、圧縮力が強すぎると、空気が閉じ込められたり、ダイの壁面との半径方向の摩擦が増加したり、内部応力が生じたりして、キャッピング、ラミネーション、ひび割れ、固着、あるいは崩壊遅延を引き起こす可能性があります。
6. メーカーはどのようにして錠剤の重量ばらつきを低減できるか?
メーカーは、ブレンドの流動性を向上させ、粒子の偏析を最小限に抑え、パンチの作動長を短く設定し、ガイド内でのパンチの滑らかな動きを確保し、ホッパーのレベルを一定に保ち、タレットの速度をプレスの供給能力に合わせて調整することで、重量のばらつきを低減することができます。
7. 錠剤プレス機は、錠剤の欠陥をすべて排除できるのでしょうか?
いいえ。予備圧縮、強制供給、安定した速度制御などの機能を備えた、設計の優れた錠剤プレス機は、製品の均一性を大幅に向上させることはできますが、圧縮性の低さ、潤滑不足、過度の水分、あるいは深刻な粉末の分離といった、製剤上の根本的な問題を解決することはできません。
8. 錠剤プレス用金型はどのくらいの頻度で点検すべきですか?
金型については、毎回の生産工程の前後に、清浄度、先端の欠け、エンボス加工による損傷、および表面の摩耗について目視検査を行うとともに、バッチ量、配合の研磨性、および現場の品質手順に基づき、定期的な寸法検査(有効長、カップの深さ、および金型内径の摩耗)を計画すべきである。
結論
タブレットの不具合 単一の孤立した要因に起因することはめったにありません。生産ラインで発生する問題が、キャッピング、スティッキング、バインディング、あるいは重量のばらつきのいずれであるかにかかわらず、恒久的な解決には、材料特性、パンチとダイの状態、プレス機の運転パラメータ、および作業環境を総合的に評価する、証拠に基づいたトラブルシューティングが必要です。
配合や生産量に適した設備を選定し、厳格な金型検査と予防保全によってそれを支えることで、錠剤の品質を安定させる強固な基盤が築かれます。バッチサイズや錠剤の形状に適したプレス構成について詳しく知りたい場合は、GRAND Machineryの ロータリー式錠剤プレス製品ラインナップ または、当社のエンジニアリングチームまでご連絡いただき、お客様の具体的な生産要件についてご相談ください。
参考文献
- ナトーリ・エンジニアリング — ロバート・セドロック、 カッピングやその他の錠剤欠陥の防止 (natoli.com/preventing-tablet-capping/)
- ナトーリ・エンジニアリング — タブレットプレスおよび金型の適切なメンテナンス方法, 初出は 錠剤・カプセル:固形製剤の概要, 2019年11月 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / 錠剤製造技術 — 厄介な状況を避ける方法、付着、表面粗さ、および環境要因に関する技術ホワイトペーパー(tabletingtechnology.com)
- 米国薬局方(USP)一般章:USP (錠剤の破砕性), USP (タブレットの破壊強度), USP (崩壊)、およびUSP (投与単位の統一性)