คำตอบสั้นๆ: ข้อบกพร่องของเม็ดยา คือ ความผิดปกติทางกายภาพ ทางกล หรือคุณสมบัติคุณภาพ ที่เกิดขึ้นระหว่างกระบวนการผลิตเม็ดยา — โดยมักเกิดขึ้นในขั้นตอนการป้อนผง การอัด และการปล่อยเม็ดยา ประเภทที่พบบ่อย ได้แก่ การปิดไม่สนิท การติดกัน การติดกันเป็นกลุ่ม การหลุดเป็นชิ้น การแตกเป็นชิ้นเล็ก การแตกร้าว การติดกัน การพิมพ์สองครั้ง ความแตกต่างของน้ำหนัก และความล้มเหลวด้านความแข็งหรือความเปราะ ปัญหาเหล่านี้มักไม่มีสาเหตุเดียว แต่เกิดจากความมีปฏิสัมพันธ์ระหว่างคุณสมบัติของสูตรยา สภาพของแม่พิมพ์และลูกพิมพ์ พารามิเตอร์การทำงานของเครื่องอัด และสภาพแวดล้อมในห้อง การแก้ไขปัญหาอย่างมีประสิทธิภาพเริ่มต้นด้วยการระบุข้อบกพร่องอย่างแม่นยำ การบันทึกสภาพของล็อตการผลิต และการประเมินปัจจัยด้านวัสดุ เครื่องมือ และเครื่องจักรอย่างเป็นระบบตามขั้นตอนที่ได้รับการอนุมัติ.
จุดสำคัญ
- ข้อบกพร่องจากการบีบอัดมีสาเหตุจากหลายปัจจัย: พฤติกรรมการขึ้นรูป สภาพของแม่พิมพ์และดาย การตั้งค่าเครื่องอัด รวมถึงความชื้นหรืออุณหภูมิในสภาพแวดล้อม มีปฏิสัมพันธ์กันในทุกวงจรการอัด.
- ไม่ใช่ทุกข้อบกพร่องที่สามารถมองเห็นได้: ความแปรปรวนของน้ำหนักแท็บเล็ต แรงหักที่ต่ำ และระดับการแตกหักที่สูง เป็นข้อบกพร่องในการควบคุมคุณภาพ ซึ่งจำเป็นต้องใช้การทดสอบด้วยเครื่องมือ แทนที่จะพึ่งพาการตรวจสอบด้วยตาเปล่าเพียงอย่างเดียว.
- อุปกรณ์ไม่สามารถแก้ไขปัญหาทุกด้านในการผลิตสูตรได้: การบีบอัดล่วงหน้า การป้อนวัสดุแบบบังคับ และการควบคุมป้อมปืนให้คงที่ ช่วยรักษาความสม่ำเสมอ แต่ปัญหาด้านความไหลของส่วนผสมที่ไม่ดี หรือการคืนตัวแบบยืดหยุ่นที่มากเกินไป ยังต้องได้รับการแก้ไขในระดับสูตรผสม.
- การวินิจฉัยอย่างเป็นระบบช่วยป้องกันการเกิดข้อผิดพลาดซ้ำ: การตรวจสอบความสึกหรอของเครื่องมือ ความสม่ำเสมอของการป้อน และพารามิเตอร์กระบวนการที่บันทึกไว้ ก่อนที่จะเปลี่ยนการตั้งค่าที่ได้รับการตรวจสอบแล้ว จะช่วยระบุสาเหตุหลักได้อย่างปลอดภัย.
ข้อบกพร่องของแท็บเล็ตคืออะไร?
ในอุตสาหกรรมการผลิตยาและผลิตภัณฑ์เสริมอาหาร, ข้อบกพร่องของแท็บเล็ต หมายถึงข้อบกพร่องทางโครงสร้าง ความไม่สมบูรณ์ของพื้นผิว ความผิดปกติในกระบวนการผลิต หรือคุณสมบัติทางกายภาพที่ไม่อยู่ในข้อกำหนด ซึ่งส่งผลต่อรูปลักษณ์ ความสมบูรณ์ทางกลไก ความสามารถในการดำเนินการในขั้นตอนต่อไป หรือความสม่ำเสมอในการวัดปริมาณของเม็ดยา แม้ข้อบกพร่องเล็กน้อยก็อาจนำไปสู่การปฏิเสธล็อตสินค้า ความล้มเหลวในการเคลือบ การติดขัดในการบรรจุ หรือความเสี่ยงด้านความสอดคล้องกับข้อกำหนดทางกฎหมาย.
เพื่อแก้ไขปัญหา ข้อบกพร่องในการผลิตแท็บเล็ต เพื่อความมีประสิทธิภาพ ทีมผลิตควรแบ่งข้อมูลเหล่านี้ตามแหล่งที่มาและวิธีการที่ข้อมูลนั้นถูกสร้างขึ้น:
- ข้อบกพร่องที่เกี่ยวข้องกับการบีบอัด: ความล้มเหลวทางโครงสร้างที่เกิดจากอากาศที่ถูกกักไว้ การคืนตัวแบบยืดหยุ่น หรือการกระจายแรงไม่เท่ากันระหว่างการบดอัดและการขับออก — เช่น การเกิดชั้นผิว การเกิดชั้นทับซ้อน และการแตกร้าว.
- ปัญหาที่เกี่ยวข้องกับสูตร: ปัญหาที่มีต้นเหตุจากความไหลของผง การกระจายขนาดอนุภาค ปริมาณความชื้น ประสิทธิภาพของสารยึดเกาะ หรือความสมดุลของการหล่อลื่น ซึ่งก่อให้เกิดการติดกัน การแยกตัว หรือการเปลี่ยนแปลงน้ำหนัก.
- ปัญหาที่เกี่ยวข้องกับอุปกรณ์เครื่องมือ: ข้อบกพร่องบนพื้นผิว การแตกของขอบ การติดกัน หรือรอยประทับซ้ำ ซึ่งเกิดจากปลายลูกตีที่สึกหรอ รูแม่พิมพ์ที่เสียหาย หน้าลูกตีที่หยาบ หรือการจัดแนวเครื่องมือที่ไม่ถูกต้อง.
- ความแตกต่างด้านคุณภาพ: ความคลาดเคลื่อนที่สามารถวัดได้เกี่ยวกับน้ำหนัก ความหนา แรงหัก (ความแข็ง) ความเปราะ หรือการสลายตัวของเม็ดยา ซึ่งอาจไม่เห็นได้ชัดเจนด้วยตาเปล่า.
- ข้อบกพร่องที่เกี่ยวข้องกับการเคลือบ: ข้อบกพร่องในขั้นตอนการเคลือบฟิล์มหรือเคลือบน้ำตาลในขั้นตอนต่อไป — เช่น ผิวส้ม, การเชื่อมติดกันของโลโก้, การเกิดคู่, หรือสีไม่สม่ำเสมอ — ที่เกิดขึ้นในถังเคลือบแทนที่จะเกิดขึ้นในเครื่องอัดเม็ด.
คู่มือนี้เน้นเฉพาะเรื่อง ข้อบกพร่องในการอัดเม็ดยา ที่เกิดขึ้นในขั้นตอนการผลิตเม็ดยา หากเม็ดยาของคุณผ่านการตรวจสอบการอัด แต่มีพื้นผิวขรุขระ การลอกตัว หรือสีไม่สม่ำเสมอหลังจากเคลือบ ให้อ้างอิงคู่มือเฉพาะของ GRAND Machinery คู่มือแก้ไขปัญหาข้อบกพร่องในการเคลือบบนเม็ดยา สำหรับการวินิจฉัยปืนสเปรย์ การไหลของอากาศ และถาด.
วิธีการทำงานของเครื่องอัดเม็ดแบบแท็บเล็ต
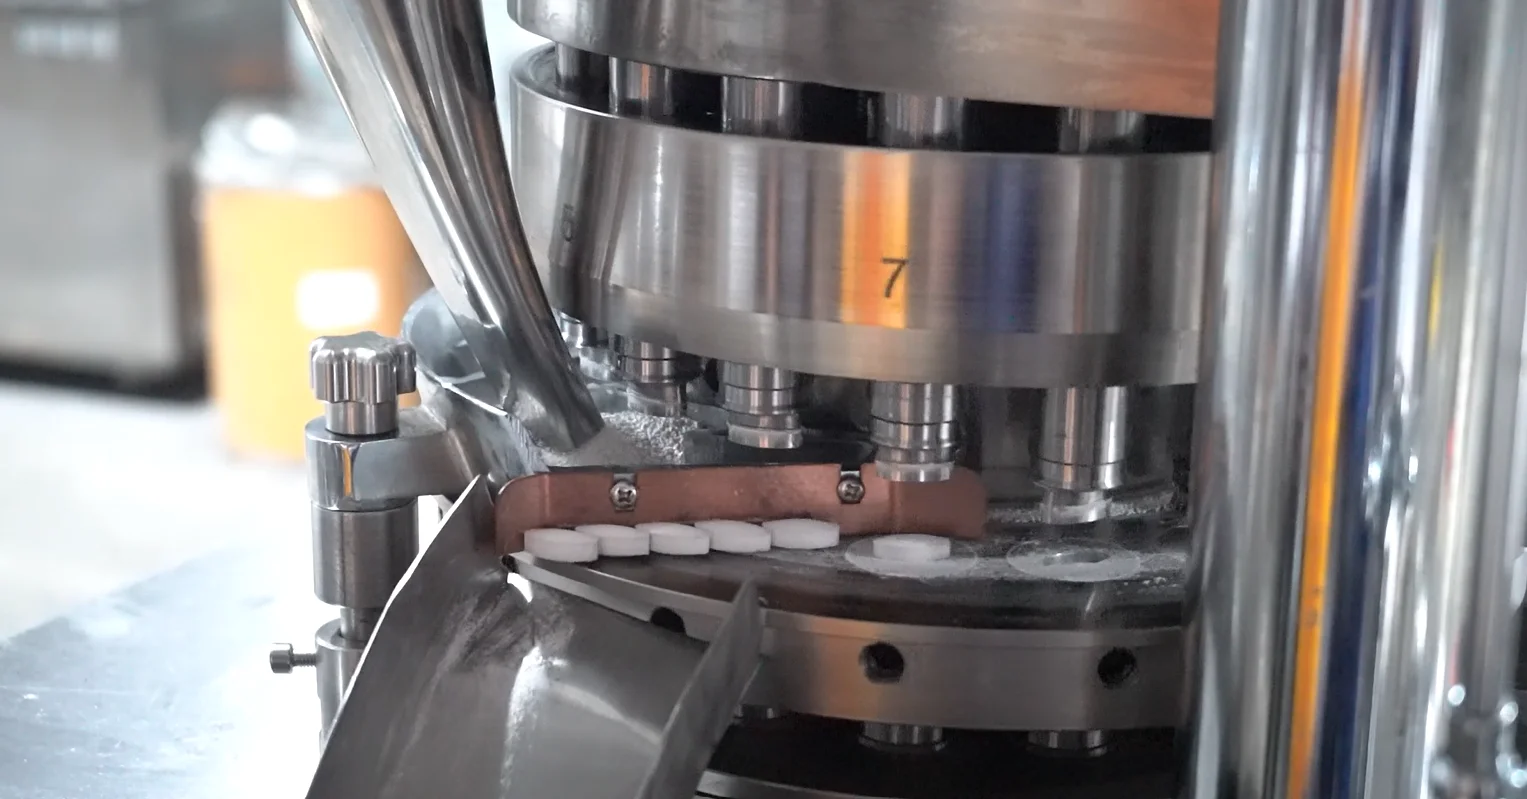
การเข้าใจ การแก้ไขปัญหาในการอัดเม็ดยา จำเป็นต้องพิจารณาลำดับของกระบวนการทางกลภายในเครื่องอัดเม็ดยา แม้ว่ากลไกที่แม่นยำจะแตกต่างกันระหว่างเครื่องแบบหัวเดียวและเครื่องแบบหมุน แต่รอบการอัดแบบหมุนมาตรฐานจะประกอบด้วยเจ็ดขั้นตอนดังต่อไปนี้:
- การป้อนผงหรือเม็ด: ส่วนผสมที่ผสมแล้วจะไหลจากถังเก็บเข้าสู่กรอบป้อน — ไม่ว่าจะด้วยแรงโน้มถ่วงหรือด้วยความช่วยเหลือของเครื่องป้อนแบบบังคับ — เพื่อให้มีวัสดุไหลเข้าสู่โต๊ะแม่พิมพ์อย่างสม่ำเสมอ.
- การเติมแม่พิมพ์: เมื่อแม่พิมพ์แต่ละชิ้นผ่านใต้กรอบป้อน ชิ้นเจาะด้านล่างจะเคลื่อนลงตามลูกเบี้ยวดึงลง ทำให้เกิดช่องว่างที่เต็มไปด้วยผงหรือเม็ด.
- การวัดปริมาณ (การควบคุมน้ำหนัก): ลูกตีส่วนล่างจะยกขึ้นสู่ตำแหน่งการจ่ายปริมาณที่กำหนดไว้ และใบขูดจะปรับให้พื้นผิวของแม่พิมพ์เรียบเสมอกัน เพื่อให้ปริมาณวัสดุที่ควบคุมได้ยังคงอยู่ภายในช่องแม่พิมพ์.
- การบีบอัดล่วงหน้า (หากมี): ก่อนการอัดหลัก ลูกตีส่วนบนและส่วนล่างจะผ่านลูกกลิ้งอัดเบื้องต้นด้วยแรงกดที่ต่ำลง ขั้นตอนนี้ช่วยทำให้ชั้นผงแน่นขึ้นและขับอากาศที่ติดอยู่ให้หลุดออก.
- การบีบอัดหลัก: เม็ดยาจะผ่านระหว่างลูกกลิ้งอัดหลัก ซึ่งสร้างแรงอัดหลักที่ทำให้อนุภาคต่าง ๆ ติดกันเป็นเม็ดยาที่แข็งตัว.
- การขับแท็บเล็ตออก: ลูกตีส่วนบนจะถอยกลับ ในขณะที่ลูกตีส่วนล่างเคลื่อนตัวขึ้นตามลูกเบี้ยวการขับออก โดยดันเม็ดยาที่ผลิตเสร็จให้อยู่ในระดับเดียวกับโต๊ะแม่พิมพ์ เพื่อให้ใบมีดรับเม็ดยาสามารถนำเม็ดยาเข้าสู่ช่องปล่อยได้.
- การตรวจสอบและการจัดการในขั้นตอนต่อไป: เม็ดยาที่ถูกขับออกจะผ่านกระบวนการกำจัดฝุ่น การตรวจจับโลหะ (หากมีติดตั้ง) การตรวจสอบคุณภาพระหว่างกระบวนการผลิต และถังเก็บ ก่อนที่จะเข้าสู่ขั้นตอนการเคลือบหรือบรรจุภัณฑ์.
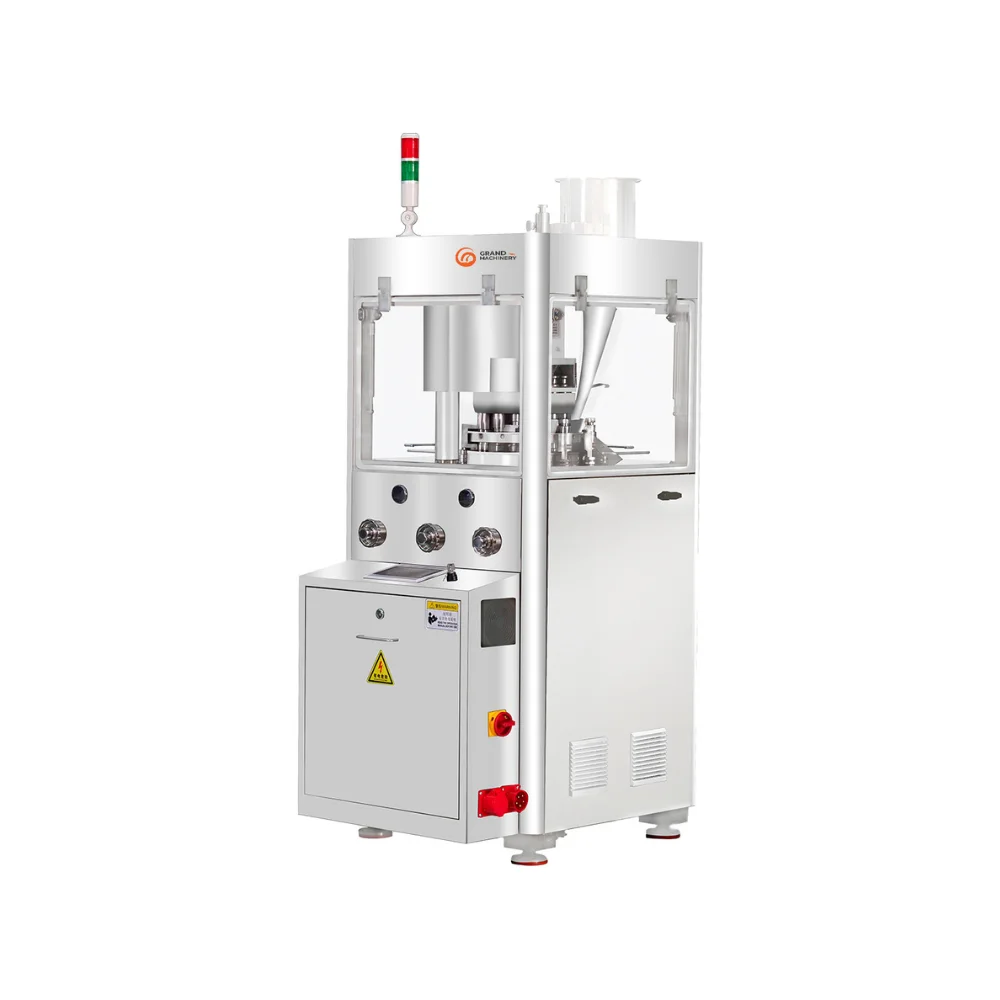
เครื่องอัดเม็ดไม่ได้มีโครงสร้างเหมือนกันทุกเครื่อง เครื่องอัดเม็ดแบบหัวเดียวระดับเริ่มต้นจะอัดจากหัวบนโดยไม่มีขั้นตอนการอัดเบื้องต้น ส่วนเครื่องอัดเม็ดแบบหมุนสำหรับอุตสาหกรรมนั้นมีความแตกต่างกันในจำนวนสถานี การออกแบบระบบป้อนวัตถุดิบ และอุปกรณ์ควบคุม ตัวอย่างเช่น GRAND Machinery’s เครื่องกดแท็บเล็ตแบบหมุน ZP200 เครื่องนี้ได้รับการออกแบบมาพร้อมขั้นตอนการอัดล่วงหน้าในตัว (สูงสุด 20 kN), การอัดหลักสูงสุด 80 kN, ระบบควบคุมความเร็วของทอร์เรตแบบความถี่แปรผัน (สูงสุด 40 rpm), หน้าจอสัมผัส PLC พร้อมระบบป้องกันการปิดเครื่องเมื่อแรงดันเกินขีดจำกัด และอุปกรณ์ป้อนแบบบังคับ (เป็นตัวเลือก) แม้ว่าคุณสมบัติเช่นการอัดล่วงหน้าและการป้อนแบบบังคับจะช่วยทำให้การเติมแม่พิมพ์และการปล่อยอากาศมีเสถียรภาพ แต่เครื่องอัดเม็ดยาใดก็ไม่สามารถชดเชยสูตรยาที่โดยพื้นฐานแล้วไม่สามารถอัดได้ มีการหล่อลื่นไม่ดี หรือเกิดการแยกตัวรุนแรงได้.
ประเภทข้อบกพร่องที่พบบ่อยในแท็บเล็ต
วิศวกรการผลิตและผู้จัดการด้านคุณภาพควรแยกความแตกต่างระหว่าง ข้อบกพร่องด้านรูปลักษณ์ (ปรากฏบนพื้นผิวหรือขอบของแท็บเล็ต), ข้อบกพร่องที่เกี่ยวข้องกับกระบวนการ (เหตุการณ์การเสียดสีหรือการติดกันภายในเครื่องกด), และ ตัวชี้วัดการตรวจสอบคุณภาพ (วัดในห้องปฏิบัติการหรือระหว่างการตรวจสอบระหว่างกระบวนการผลิต) ต่อไปนี้คือ 10 ข้อบกพร่องที่พบบ่อยที่สุดของเม็ดยา.
1. การจำกัด
- ลักษณะของมันเป็นอย่างไร: การแยกตัวแบบแนวนอนทั้งหมดหรือบางส่วนของส่วนบนหรือส่วนล่าง (“cap”) ของเม็ดยาออกจากตัวเม็ดยาหลัก.
- เมื่อเกิดขึ้น: ระหว่างการขับออกจากแม่พิมพ์ ทันทีหลังการอัด หรือในขั้นตอนต่อมา เช่น การทดสอบความเปราะ การกำจัดฝุ่น หรือการเคลือบ.
- สาเหตุที่อาจเกิดขึ้น: อากาศที่ติดอยู่ในชั้นผง, ความคืนตัวทางยืดหยุ่นสูงของสูตรหลังการปลดโหลด, แรงอัดหลักที่มากเกินไป, ความเร็วของทาวเรตที่สูงเกินไป (เวลาพักสั้น), ส่วนละเอียดที่มากเกินไป, เม็ดที่แห้งมาก หรือรูแม่พิมพ์และขอบปลายลูกตีที่สึกหรอ (J-hooks), ตามที่อธิบายไว้อย่างละเอียดใน คู่มือของ Natoli Engineering เพื่อป้องกันการเกิดชั้นผิวบนเม็ดยา.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบแรงอัดก่อนการอัด แรงอัดหลัก ความเร็วของหัวตัด ความลึกการเจาะของหัวตัด วงแหวนวัดการสึกหรอของรูแม่พิมพ์ และปริมาณความชื้นหรือส่วนละเอียดของเม็ด.
- วิธีป้องกันหรือลด: ประเมินการกำจัดอากาศด้วยการอัดล่วงหน้าอย่างเหมาะสม ตรวจสอบความลึกของการเจาะและเวลาพัก ตรวจสอบแม่พิมพ์เพื่อหาการสึกหรอ หรือพิจารณาใช้แม่พิมพ์แบบเรียวเมื่อเหมาะสม และตรวจสอบสมดุลของสารยึดเกาะและความชื้นระหว่างการพัฒนาสูตร.
2. การเคลือบ
- ลักษณะของมันเป็นอย่างไร: การแยกแท็บเล็ตออกเป็นสองชั้นแนวนอนที่แยกกันชัดเจน หรือมากกว่านั้น แทนที่จะแยกเพียงส่วนบนหรือส่วนล่างเท่านั้น.
- เมื่อเกิดขึ้น: ระหว่างการลดแรงอัด การขับออก หรือการจัดการทางกล และการทดสอบความเปราะ.
- สาเหตุที่อาจเกิดขึ้น: กลไกที่คล้ายกับการปิดผนึก—อากาศที่ถูกกักไว้ การลดความดันอย่างรวดเร็วของวัสดุที่มีความยืดหยุ่น ความเร็วการบีบอัดที่มากเกินไป การหล่อลื่นมากเกินไปซึ่งทำให้ความผูกพันระหว่างอนุภาคอ่อนแอลง หรือการสึกหรอของผนังแม่พิมพ์ที่ลึก ซึ่งก่อให้เกิดแรงเครียดการขยายตัวในทิศทางรัศมีระหว่างการขับชิ้นงานออก.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบความเร็วของหัวหมุน การตั้งค่าการอัดล่วงหน้า ประเภทของสารหล่อลื่นและเวลาการผสม ความสามารถในการอัดของเม็ดพลาสติก และรูปทรงของรูในแม่พิมพ์.
- วิธีป้องกันหรือลด: แก้ไขปัญหาการระบายอากาศและระยะเวลาพัก หลีกเลี่ยงการผสมสารหล่อลื่นแบบไฮโดรโฟบิกมากเกินไป และตรวจสอบให้แน่ใจว่ารูของแม่พิมพ์อยู่ภายในค่าความคลาดเคลื่อนที่กำหนด.
3. การติด
- ลักษณะของมันเป็นอย่างไร: วัสดุของเม็ดยาติดอยู่บนหน้าของแม่พิมพ์หรือผนังแม่พิมพ์ ทำให้พื้นผิวเม็ดยาดูหมอง ขรุขระ หรือมีรอยหลุม และมีชั้นฟิล์มที่มองเห็นได้ชัดเจนสะสมอยู่ที่ปลายแม่พิมพ์.
- เมื่อเกิดขึ้น: เกิดขึ้นอย่างค่อยเป็นค่อยไประหว่างกระบวนการอัด มักจะรุนแรงขึ้นเมื่ออุณหภูมิของหัวอัดเพิ่มขึ้นหรือความชื้นเปลี่ยนแปลง.
- สาเหตุที่อาจเกิดขึ้น: ความชื้นในสูตรสูง, สารออกฤทธิ์หรือสารช่วยที่จุดหลอมเหลวต่ำ, การหล่อลื่นไม่เพียงพอ, พื้นผิวปลายแม่พิมพ์ที่หยาบหรือสึกหรอ, แรงอัดต่ำ (เมื่อแรงยึดเหนี่ยวภายในเม็ดยาอ่อนกว่าแรงยึดติดกับโลหะ), หรือความชื้นในห้องที่สูงจนก่อให้เกิดสะพานแคปิลารี ดังที่ระบุไว้ใน การวิเคราะห์ทางเทคนิคของ I Holland เกี่ยวกับการติด.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบสภาพพื้นผิวของหัวเจาะ ตรวจสอบอุณหภูมิห้องและความชื้นสัมพัทธ์ ตรวจสอบความชื้นของเม็ด และตรวจสอบการหล่อลื่นและแรงอัด.
- วิธีป้องกันหรือลด: รักษาสภาพอากาศในห้องอัดให้อยู่ในระดับที่ควบคุมได้ รักษาพื้นผิวของแม่พิมพ์ให้สะอาดและขัดเงาอย่างเหมาะสม ตรวจสอบรูปทรงของถ้วยแท็บเล็ตและการเลือกวัสดุเหล็ก/ชั้นเคลือบ และตรวจสอบความแห้งของสูตรยาและการกระจายตัวของสารหล่อลื่น.
4. การเลือก
- ลักษณะของมันเป็นอย่างไร: รูปแบบการติดที่จำกัดเฉพาะจุด ซึ่งส่วนเล็กๆ ของพื้นผิวแท็บเล็ตถูกดึงออกมาโดยหน้าของแม่พิมพ์ — มักเกิดขึ้นภายในตัวอักษร ตัวเลข หรือโลโก้ที่นูนขึ้น (เช่น ส่วนวงปิดในตัวอักษร “A”, “B”, “O” หรือ “R”).
- เมื่อเกิดขึ้น: ระหว่างการถอนลูกหมัดทันทีหลังจากขั้นตอนการบีบอัดหลัก.
- สาเหตุที่อาจเกิดขึ้น: ส่วนนูนที่คมหรือแคบเกินไป, ส่วนเว้าที่ลึกเกินไป, รอยสลักของแม่พิมพ์ที่สึกหรอหรือมีรอยขีดข่วน, เม็ดยาที่เหนียวหรือชื้นเกินไป, หรือแรงอัดไม่เพียงพอในส่วนกลางของหน้าเม็ดยาที่เว้าลึก.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบปลายหัวเจาะที่มีลายนูนภายใต้กล้องขยาย ประเมินความชื้นและความเหนียวของเม็ดยา และตรวจสอบความสม่ำเสมอของการอัดแน่นทั่วทั้งพื้นผิวของเม็ดยา.
- วิธีป้องกันหรือลด: ปรับแต่งรูปทรงของตัวอักษรสำหรับการปั๊มลายนูน (เส้นที่กว้างขึ้น มุมเอียงที่เหมาะสม) รักษาปลายหัวปั๊มให้สะอาดและไม่เสียหาย รวมถึงควบคุมความชื้นและระดับความชื้นในห้อง.
5. การแตกเป็นชิ้นเล็ก
- ลักษณะของมันเป็นอย่างไร: ชิ้นเล็กๆ หลุดออกจากขอบแท็บเล็ต ทำให้ขอบดูไม่เรียบหรือขาดหายไป.
- เมื่อเกิดขึ้น: ระหว่างการถูกดันออกจากแม่พิมพ์ การชนกับใบมีดนำออกหรือช่องปล่อย การกำจัดฝุ่น การขนส่งแบบเทกอง หรือการหมุนในถังเคลือบ.
- สาเหตุที่อาจเกิดขึ้น: เม็ดยาที่แห้งเกินไปหรือเปราะง่าย, ขอบปลายหัวเจาะที่สึกหรอหรือมีรอยบิ่น (การสึกหรอของพื้นผิว), ใบมีดตัดที่จัดตำแหน่งไม่ถูกต้อง, ความสูงการปล่อยลงสู่ถังเก็บที่มากเกินไป หรือความแข็งแรงทางกลของเม็ดยาที่ไม่เพียงพอ.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบพื้นผิวและขอบของหัวเจาะ ตรวจสอบระยะห่างของใบมีดตัดและรูปทรงของช่องปล่อยวัสดุ และตรวจสอบความเปราะและความชื้นของเม็ด.
- วิธีป้องกันหรือลด: รักษาพื้นที่สัมผัสของหัวเจาะให้อยู่ในขอบเขตตามข้อกำหนด ลดผลกระทบจากแรงกระแทกทางกลระหว่างการถ่ายโอนเม็ดยา และตรวจสอบให้แน่ใจว่าความแข็งและความเปราะของเม็ดยาตรงตามเป้าหมายของผลิตภัณฑ์.
6. การแตกร้าว
- ลักษณะของมันเป็นอย่างไร: รอยแตกเล็กๆ บนพื้นผิวหรือรอยแยกที่ลึก — โดยทั่วไปจะปรากฏอยู่ตรงกลางของด้านบนหรือด้านล่าง หรือตามแนวขอบของแผ่น — โดยไม่เกิดการแยกตัวเป็นชั้นๆ อย่างสมบูรณ์ในทันที.
- เมื่อเกิดขึ้น: ทันทีหลังการอัด หรือตามเวลาที่เม็ดยาคลายตัวลงหลังจากถูกอัด (หรือในขั้นตอนการเคลือบชั้นนอก หากส่วนแกนขยายตัวแตกต่างจากชั้นฟิล์ม).
- สาเหตุที่อาจเกิดขึ้น: การขยายตัวแบบยืดหยุ่นอย่างรวดเร็วเมื่อยกแรงกดออก, แรงอัดที่มากเกินไป, เม็ดที่แห้งเกินไปหรือมีขนาดใหญ่เกินไป, รูปทรงของแม่พิมพ์ที่เว้าลึกจนทำให้ความหนาแน่นไม่สม่ำเสมอ, หรือสภาพการอัดที่เย็น/เปราะ.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบแรงบีบอัดหลัก ความเว้าของถ้วยปั๊ม การกระจายขนาดของเม็ด ความชื้น และขั้นตอนการจัดการหลังการฉีด.
- วิธีป้องกันหรือลด: ปรับสมดุลแรงอัดเพื่อหลีกเลี่ยงการอัดแน่นเกินไป พิจารณาใช้รูปทรงถ้วยที่ตื้นกว่าหากสอดคล้องกับการออกแบบผลิตภัณฑ์ และรับรองว่าความชื้นของเม็ดมีความสม่ำเสมอ.
7. การผูกมัด
- ลักษณะของมันเป็นอย่างไร: A ข้อบกพร่องที่เกี่ยวข้องกับกระบวนการ ซึ่งทำให้เม็ดยาต้านการถูกดันออกจากช่องแม่พิมพ์ ทำให้ด้านข้างของเม็ดยามีรอยขีดข่วนหรือผิวหยาบ ขอบเม็ดยาแตกหัก แรงดันออกเพิ่มขึ้น มีเสียงเอี๊ยดหรือเสียงสั่น และอาจทำให้เครื่องกดหยุดทำงานเนื่องจากโอเวอร์โหลด.
- เมื่อเกิดขึ้น: ในขั้นตอนการขับออก เมื่อลูกกดส่วนล่างดันเม็ดยาขึ้นผ่านแม่พิมพ์.
- สาเหตุที่อาจเกิดขึ้น: สารหล่อลื่นไม่เพียงพอหรือกระจายไม่ทั่วถึง, สูตรสารขัด, รูแม่พิมพ์ที่สึกหรอหรือมีรอยขีดข่วน (วงแหวนสึกหรอ), แรงดันรัศมีที่ผนังแม่พิมพ์สูงเกินไปจากการอัดเกิน, หรือการสะสมของวัสดุระหว่างปลายหัวเจาะและผนังแม่พิมพ์.
- สิ่งที่ควรตรวจสอบ: วัดหรือตรวจสอบพฤติกรรมการขับออก ตรวจสอบรูในแม่พิมพ์เพื่อหาวงรอยสึกหรอหรือรอยขีดข่วน ตรวจสอบระยะห่างระหว่างลูกตีกับแม่พิมพ์ และตรวจสอบระดับน้ำมันหล่อลื่นและความสม่ำเสมอในการผสม.
- วิธีป้องกันหรือลด: เปลี่ยนแม่พิมพ์ที่สึกหรอทันที ตรวจสอบให้แน่ใจว่ามีการหล่อลื่นอย่างเหมาะสมในสูตรการผลิต หลีกเลี่ยงแรงอัดหลักที่มากเกินไป และรักษาความสะอาดของเครื่องมือ.
8. ความประทับใจสองเท่า
- ลักษณะของมันเป็นอย่างไร: ภาพที่ดูเลือนลาง ไม่ชัดเจน หรือซ้ำซ้อนของโลโก้ที่นูน เส้นแบ่ง หรือตัวอักษร บนด้านหนึ่งหรือทั้งสองด้านของแท็บเล็ต.
- เมื่อเกิดขึ้น: ระหว่างขั้นตอนการบีบอัดหรือการขับออก เมื่อแม่พิมพ์นูนหมุนเล็กน้อยระหว่างขั้นตอนการบีบอัดเบื้องต้น ขั้นตอนการบีบอัดหลัก หรือขั้นตอนการสัมผัสขณะคืนตัว.
- สาเหตุที่อาจเกิดขึ้น: การหมุนของหัวเจาะอย่างอิสระในรางนำของทอร์เรตที่ไม่มีร่องล็อก, ร่องล็อกของหัวเจาะหรือร่องล็อกของทอร์เรตที่สึกหรอ, หรือการกระเด้งของหัวเจาะหลังการบีบอัดหลัก.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบว่าแม่พิมพ์ส่วนบนและส่วนล่างได้รับการติดตั้งให้เหมาะสมกับแม่พิมพ์แบบนูนหรือแม่พิมพ์รูปทรงหรือไม่ ตรวจสอบร่องยึดเพื่อหาการสึกหรอ และตรวจสอบกลไกป้องกันการหมุนและร่องแคม.
- วิธีป้องกันหรือลด: ใช้เครื่องมือที่มีร่องล็อกที่เหมาะสมสำหรับยาเม็ดที่มีลายนูนหรือยาเม็ดที่ไม่เป็นรูปวงกลม และตรวจสอบร่องล็อกของทาวเรตระหว่างการบำรุงรักษาเชิงป้องกันตามกำหนด.
9. ความแตกต่างในน้ำหนักของแท็บเล็ต
- ลักษณะของมันเป็นอย่างไร: A ความแปรผันของคุณภาพ (ไม่เสมอไปที่จะสังเกตเห็นได้จากภายนอก) ซึ่งน้ำหนักของแท็บเล็ตแต่ละเม็ดมีความผันผวนอยู่นอกช่วงความคลาดเคลื่อนที่ยอมรับได้ของผลิตภัณฑ์.
- เมื่อเกิดขึ้น: อย่างต่อเนื่องหรือเป็นช่วงๆ ตลอดกระบวนการผลิตแต่ละชุด โดยเฉพาะอย่างยิ่งในช่วงที่ความเร็วเปลี่ยนแปลง ระดับวัสดุในถังเก็บลดลง หรือในช่วงเริ่มต้นและสิ้นสุดกระบวนการ.
- สาเหตุที่อาจเกิดขึ้น: ความไหลของผงไม่ดี การกระจายขนาดอนุภาคกว้าง หรือการแยกชั้นในถังเก็บ การเติมแม่พิมพ์ไม่สม่ำเสมอเมื่อความเร็วของทอร์เรตสูง ความยาวของลูกตีล่างที่สึกหรอหรือไม่เท่ากัน ลูกตีล่างที่ติดกันและไม่ตกลงอย่างสะอาดเมื่อผ่านแคมดึงลง หรือความเร็วของใบปัดเครื่องป้อนที่ไม่เหมาะสม.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบความสม่ำเสมอของความยาวการทำงานของแม่พิมพ์ล่าง ตรวจสอบการเคลื่อนไหวของแม่พิมพ์ล่างในรางนำทาง ตรวจสอบความเร็วของเครื่องป้อนและระดับวัสดุในถังเก็บ และประเมินความสามารถในการไหลของส่วนผสมและความหนาแน่นแบบเทกอง.
- วิธีป้องกันหรือลด: รักษาความยาวของหัวเจาะให้เท่ากัน, ตรวจสอบให้แน่ใจว่าการไหลของเม็ดมีความสม่ำเสมอและช่วงขนาดอนุภาคแคบ, และปรับความเร็วของทอร์เรตให้สอดคล้องกับความสามารถในการเติมของระบบป้อน.
10. ปัญหาเกี่ยวกับความแข็งหรือความเปราะ
- ลักษณะของมันเป็นอย่างไร: ตัวชี้วัดการตรวจสอบคุณภาพ แทนที่จะเป็นข้อบกพร่องทางภาพเพียงอย่างเดียว แท็บเล็ตอาจไม่ผ่านการทดสอบแรงแตก (นุ่มเกินไปหรือแข็งเกินไป) หรือปล่อยฝุ่นและมวลส่วนขอบออกมามากเกินไประหว่างการทดสอบความเปราะ.
- เมื่อเกิดขึ้น: ตรวจพบระหว่างการตรวจสอบคุณภาพในกระบวนการผลิต หรือในการจัดการขั้นตอนต่อไป เช่น การกำจัดฝุ่น การเคลือบ และการบรรจุในบรรจุภัณฑ์แบบบลิสเตอร์.
- สาเหตุที่อาจเกิดขึ้น: สารยึดเกาะไม่เพียงพอหรือความสามารถในการอัดตัวต่ำ การหล่อลื่นมากเกินไป การเติมแม่พิมพ์ไม่สม่ำเสมอ (ซึ่งทำให้แรงอัดเปลี่ยนแปลงเมื่อช่องว่างของแม่พิมพ์คงที่) ความเร็วของทอร์เรตที่เร็วเกินไปจนลดเวลาพัก หรือแรงอัดที่มากเกินไปจนก่อให้เกิดรอยแตกขนาดเล็กภายใน ซึ่งกลับทำให้ความเปราะบางเพิ่มขึ้น.
- สิ่งที่ควรตรวจสอบ: ตรวจสอบน้ำหนัก ความหนา แรงแตก และความเปราะของแท็บเล็ตพร้อมกัน; ตรวจสอบความเสถียรของแรงบีบอัด เวลาพัก และคุณสมบัติการผสม.
- วิธีป้องกันหรือลด: ปรับสมดุลระหว่างแรงอัดและเวลาพักให้สอดคล้องกับข้อกำหนดด้านความแตกตัวและความเปราะที่ต้องการ และติดตามแนวโน้มระหว่างกระบวนการผลิต แทนที่จะพึ่งพาผลการทดสอบเพียงจุดเดียว.
อะไรเป็นสาเหตุที่ทำให้แท็บเล็ตมีข้อบกพร่อง?
ในความเป็นจริง, สาเหตุของข้อบกพร่องในแท็บเล็ต สามารถแบ่งออกเป็นสี่ประเภทที่มีปฏิสัมพันธ์กัน อาการเดียว — เช่น การปิดทับหรือการติดกัน — อาจเกิดจากมากกว่าหนึ่งประเภท ดังนั้น วิศวกรควรพิจารณาปัจจัยเหล่านี้เป็นปัจจัยที่อาจมีส่วนร่วมในการตรวจสอบ แทนที่จะถือว่าเป็นสาเหตุที่สัมพันธ์กันแบบหนึ่งต่อหนึ่งโดยอัตโนมัติ.
A. ปัจจัยเกี่ยวกับวัตถุดิบและสูตร
พฤติกรรมของผงและเม็ดกำหนดขีดจำกัดทางกายภาพของสิ่งที่เครื่องอัดเม็ดสามารถทำได้:
- ความไหลและความกระจายขนาดอนุภาค: การไหลที่ไม่ดีหรือปริมาณส่วนละเอียดที่มากเกินไปอาจทำให้การเติมแม่พิมพ์ไม่สมบูรณ์ มีอากาศติดอยู่ ความแตกต่างของน้ำหนัก และเกิดการปิดผิว ส่วนหยาบและส่วนละเอียดที่แยกตัวกันอาจทำให้คุณภาพของผลิตภัณฑ์ในแต่ละชุดไม่สม่ำเสมอ.
- ปริมาณความชื้น: ความชื้นที่น้อยเกินไปจะลดความยืดหยุ่นและทำให้เม็ดยาเปราะ ซึ่งอาจก่อให้เกิดการปิดผิว การแตกร้าว หรือการแตกเป็นชิ้นเล็ก ๆ ส่วนความชื้นที่มากเกินไปจะเพิ่มความเหนียวของผิวและแรงยึดติดแบบคาพิลลารี ซึ่งอาจทำให้เม็ดยาติดกันและหลุดออกได้.
- ความอัดตัวและการคืนรูป: สูตรที่เปลี่ยนรูปอย่างยืดหยุ่นแทนที่จะเปลี่ยนรูปอย่างพลาสติก มักจะคืนรูปกลับสู่สภาพเดิมหลังการบีบอัดหลัก ซึ่งเพิ่มความเสี่ยงต่อการเกิดการปิดผิวและการแยกชั้น.
- การหล่อลื่นและความสม่ำเสมอของส่วนผสม: การใช้สารหล่อลื่นน้อยเกินไปจะเพิ่มแรงเสียดทานและทำให้เม็ดยาติดกันที่ผนังแม่พิมพ์ ส่วนการใช้สารหล่อลื่นมากเกินไปหรือการผสมมากเกินไปอาจทำให้อนุภาคถูกเคลือบด้วยชั้นฟิล์มที่กันน้ำ ซึ่งทำให้การยึดติดของเม็ดยาอ่อนแอลงและลดความแข็งของเม็ดยา.
B. สภาพการทำงานของเครื่องอัดเม็ด
พารามิเตอร์ของเครื่องกำหนดวิธีการที่แรงและความยาวเวลาถูกนำไปใช้กับชั้นผง:
- ความเร็วในการเติมและป้อนของแม่พิมพ์: หากความเร็วของป้อมปืนสูงกว่าความสามารถของผงดินปืนในการเติมเต็มช่องแม่พิมพ์ น้ำหนักการเติมจะกลายเป็นไม่สม่ำเสมอ ในทางตรงกันข้าม การป้อนผงดินปืนอย่างรุนแรงเกินไปอาจทำให้สารหล่อลื่นที่ไวต่อการเฉือนทำงานหนักเกินไป.
- แรงบีบอัดเบื้องต้นและแรงบีบอัดหลัก: การอัดแน่นไม่เพียงพอจะทำให้เม็ดยาอ่อนและแตกหักง่าย ส่วนแรงหลักที่มากเกินไปอาจทำให้เม็ดยาถูกอัดแน่นเกินไป กักอากาศไว้ และก่อให้เกิดการปิดผิวเม็ดยาไม่สมบูรณ์หรือแรงเสียดทานในการปล่อยเม็ดยาสูง.
- ความเร็วของป้อมปืนและเวลาหยุดพัก: ความเร็วของหัวปั๊มที่สูงขึ้นจะลดเวลาพัก—คือระยะเวลาที่ชิ้นงานยังคงอยู่ในสภาพการอัดสูงสุด—ซึ่งอาจทำให้สูตรที่ไวต่ออัตราการยืดตัวอ่อนตัวลง และทำให้ชั้นปิดผิวถูกเปิดเผยระหว่างการขยายขนาดการผลิต.
- การปล่อยตัวและขึ้นบิน: แรงดันการขับออกที่สูงเกินไป ใบพัดที่จัดวางไม่ตรงกัน หรือช่องปล่อยที่ขรุขระ อาจทำให้เม็ดยาที่เดิมยังสมบูรณ์เกิดการบิ่นหรือแตกได้.
C. แม่พิมพ์และดาย
อุปกรณ์ขึ้นรูปจะขึ้นรูปแท็บเล็ตโดยตรงและถ่ายโอนแรงอัด:
- การสึกหรอและการเปลี่ยนแปลงขนาด: ความยาวการทำงานของหัวเจาะที่ไม่เท่ากัน ทำให้น้ำหนักและความหนาของเม็ดยาแตกต่างกันระหว่างสถานีต่าง ๆ; วงแหวนสึกหรอภายในรูของแม่พิมพ์จะจับแถบเม็ดยาไว้ ทำให้เกิดการติดกันหรือการปิดทับ.
- สภาพพื้นผิว: ถ้วยชกที่มีรอยขีดข่วน รอยหลุม รอยกัดกร่อน หรือถูกปนเปื้อน จะทำให้แรงยึดเกาะเพิ่มขึ้น ซึ่งส่งผลให้เกิดการติดกันและหลุดออก.
- รูปทรงและวิธีการจัดตั้ง: ถ้วยที่เว้าลึก ขอบที่นูนคม ส่วนปลายที่สึกหรอ (J-hooks) หรือร่องกุญแจที่หลวมหรือสึกหรอ อาจทำให้เกิดการแตกเป็นชิ้นเล็ก ๆ การขูดขีด การแตกร้าว หรือรอยพิมพ์ซ้ำ.
D. สภาพแวดล้อมการผลิต
สภาพสิ่งแวดล้อมภายในห้องอัดมีผลกระทบโดยตรงต่อส่วนผสมที่ดูดความชื้นและส่วนผสมที่ไวต่ออุณหภูมิ:
- อุณหภูมิและความชื้นสัมพัทธ์: ความชื้นสูงทำให้เกิดความชื้นบนพื้นผิว ซึ่งทำให้ปัญหาการติดกัน การหลุดร่วง และการไหลของผงไม่ดีเพิ่มขึ้น ส่วนอากาศที่แห้งเกินไปอาจทำให้การเกิดประจุไฟฟ้าสถิตในส่วนผสมบางชนิดเพิ่มขึ้น ส่วนอุณหภูมิห้องหรืออุณหภูมิของทาวเรตที่สูงเกินไปอาจทำให้ส่วนผสมที่มีจุดหลอมเหลวต่ำอ่อนตัวลง.
- การจัดการฝุ่น: ระบบดูดฝุ่นที่ประสิทธิภาพต่ำทำให้ผงละเอียดสะสมตัวบนแคม ไกด์ของพั้นช์ และโต๊ะแม่พิมพ์ ซึ่งทำให้การสึกหรอเกิดขึ้นเร็วขึ้น ทำให้การเคลื่อนที่ของพั้นช์ติดขัด และทำให้พื้นผิวของเม็ดยาปนเปื้อน.
ข้อบกพร่องของแท็บเล็ตและวิธีแก้ไข — ตารางการแก้ไขปัญหา
ตารางด้านล่างนี้สรุปข้อมูลทั่วไป ข้อบกพร่องของแท็บเล็ตและวิธีแก้ไข เพื่อใช้เป็นข้อมูลอ้างอิงในการวินิจฉัยที่มีโครงสร้างชัดเจน ทุกมาตรการแก้ไขควรได้รับการประเมินโดยพิจารณาจากสูตรผลิตภัณฑ์เฉพาะของคุณ รุ่นเครื่องกด การออกแบบเครื่องมือ และขั้นตอนการปฏิบัติงานที่ได้รับการอนุมัติ ก่อนที่จะนำไปปฏิบัติ.
บนหน้าจอมือถือ ให้ปัดไปทางซ้ายหรือขวาเพื่อดูตารางการแก้ไขปัญหาแบบเต็ม.
| ข้อบกพร่อง | อาการทั่วไป | สาเหตุที่อาจเกิดขึ้น | การตรวจสอบที่แนะนำ | มาตรการแก้ไขที่อาจดำเนินการได้ |
|---|---|---|---|---|
| การจำกัด | ส่วนบนหรือส่วนล่างของตัวเครื่องจะแยกออกจากตัวเครื่องแท็บเล็ตตามแนวนอน | อากาศที่ติดอยู่; ความคืนตัวทางยืดหยุ่นสูง; แรงหลักมากเกินไป; เวลาพักสั้น; มีฝุ่นละเอียดมากเกินไปหรือความชื้นต่ำ; รูแม่พิมพ์หรือปลายตัวเจาะที่สึกหรอ | ตรวจสอบรูของแม่พิมพ์และปลายลูกตี; ตรวจสอบบันทึกแรงก่อนการอัดและแรงหลัก; ตรวจสอบความเร็วของทาวเรต; ทดสอบความชื้นของเม็ดและส่วนละเอียด | ประเมินการตั้งค่าก่อนการบีบอัดเพื่อกำจัดอากาศ; ทดสอบแรงหลักที่ต่ำลงหรือความเร็วของหัวตัดที่ช้าลงภายในช่วงที่ได้รับการยืนยันแล้ว; เปลี่ยนเครื่องมือที่สึกหรอหรือประเมินแม่พิมพ์แบบเรียว; ตรวจสอบความชื้น/สารยึดเกาะในสูตร |
| การเคลือบ | แท็บเล็ตแบ่งออกเป็นสองชั้นหรือมากกว่าในแนวราบ | อากาศที่ติดอยู่ภายใน; การลดความดันแบบยืดหยุ่นอย่างรวดเร็ว; ความเร็วของหัวหมุนสูง; การหล่อลื่นมากเกินไป; รูแม่พิมพ์ที่สึกหรอ | ตรวจสอบการตั้งค่าการบีบอัดล่วงหน้าและความเร็ว; ตรวจสอบรูของแม่พิมพ์; ตรวจสอบระดับน้ำมันหล่อลื่นและเวลาการผสม | ปรับระดับการบีบอัดล่วงหน้าและเวลาพักให้อยู่ในขอบเขตที่ได้รับการอนุมัติ; ตรวจสอบและเปลี่ยนแม่พิมพ์ที่สึกหรอ; ตรวจสอบความเข้มข้นของสารหล่อลื่นหรือระยะเวลาการผสมร่วมกับทีมพัฒนาสูตร |
| ติด | วัสดุติดอยู่บนหน้าแม่พิมพ์หรือผนังแม่พิมพ์; ผิวเม็ดยาดูหมองหรือมีรอยหลุม | ความชื้นของเม็ดสูง; ความชื้นหรืออุณหภูมิในห้องสูง; ส่วนผสมที่มีจุดหลอมเหลวต่ำ; การหล่อลื่นไม่เพียงพอ; หน้าแม่พิมพ์ที่ขรุขระหรือสกปรก | ตรวจสอบสภาพพื้นผิวและความสะอาดของถ้วยปั๊ม; ตรวจสอบอุณหภูมิห้องและระดับความชื้นสัมพัทธ์; ตรวจสอบความชื้นของเม็ดและระดับสารหล่อลื่น | ทำความสะอาดและขัดผิวหน้าของแม่พิมพ์ตามขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) ของเครื่องมือ; รักษาความเสถียรของสภาพอากาศในห้องอัด; ประเมินชั้นผิวหรือชั้นเคลือบป้องกันการติดของเครื่องมือ; ตรวจสอบความชื้นและการหล่อลื่น |
| การเลือก | ส่วนเล็กๆ ที่ถูกดึงออกมาจากพื้นผิวของแท็บเล็ต โดยเฉพาะภายในโลโก้หรือตัวอักษร | การปั๊มนูนที่คมหรือแคบ; รอยสลักจากแม่พิมพ์ที่เสียหาย; เม็ดที่เหนียวหรือชื้น; การอัดแน่นต่ำในส่วนกลางที่เว้าลึก | ตรวจสอบปลายที่นูนด้วยแว่นขยาย; ตรวจสอบความชื้นของเม็ด; ตรวจสอบความสม่ำเสมอของการอัดแน่น | ทำความสะอาด/ซ่อมแซมหรือเปลี่ยนหัวเจาะที่เสียหาย; ปรับปรุงการออกแบบลายนูนบนเครื่องมือในอนาคต; ควบคุมความชื้นและระดับความชื้นในห้อง |
| การตัดชิ้น | ขอบแท็บเล็ตที่แตกหรือขาด | เม็ดที่เปราะหรือแห้งเกินไป; ปลายหัวเจาะมีรอยบิ่น; ใบมีดตัดไม่ตรงแนว; การปล่อยลงถังอย่างรุนแรง | ตรวจสอบขอบและพื้นผิวของหัวเจาะ; ตรวจสอบระยะห่างของใบมีดตัดและสูงของช่องปล่อย; ตรวจสอบข้อมูลความเปราะ | ซ่อมแซมหรือเปลี่ยนหัวเจาะที่สึกหรอ; ปรับตำแหน่งใบมีดตัดและระบบปล่อยเม็ดยาแบบเบา; ตรวจสอบความชื้นและความแข็งของเม็ดยา |
| การแตกร้าว | รอยแตกเล็กๆ บนพื้นผิว หรือรอยแยกที่ลึกบนหน้าหรือแถบ | การขยายตัวแบบยืดหยุ่นอย่างรวดเร็ว; แรงบีบอัดที่มากเกินไป; เม็ดที่แห้งเกินไปหรือมีขนาดใหญ่เกินไป; รูปทรงของแม่พิมพ์ที่เว้าลึก | ตรวจสอบแรงบีบอัดหลัก; ตรวจสอบรูปทรงของถ้วยปั๊ม; ตรวจสอบขนาดเม็ดและความชื้น | ลดแรงบีบอัดที่เกินความจำเป็นภายในช่วงที่ได้รับการยืนยัน; ตรวจสอบความชื้นของเม็ดและขนาดอนุภาค; ประเมินการใช้รูปทรงถ้วยที่ตื้นขึ้นหากเป็นไปได้ |
| การเข้าเล่ม | ความทนทานต่อการถูกขับออกสูง; ด้านข้างของเม็ดยาถูกสลักร่อง; เสียงเครื่องอัดหรือการโหลดเกิน | การหล่อลื่นไม่เพียงพอ; ส่วนผสมของสารขัด; รูแม่พิมพ์มีรอยขีดหรือสึกหรอ; แรงอัดมากเกินไป; การสะสมของผงดินปืน | ตรวจสอบร่องสึกหรอหรือรอยขีดข่วนบนรูของแม่พิมพ์; ตรวจสอบระยะห่างระหว่างลูกตีกับแม่พิมพ์; ตรวจสอบความสม่ำเสมอของสารหล่อลื่นและบันทึกค่าแรง | เปลี่ยนแม่พิมพ์ที่สึกหรอและทำความสะอาดอุปกรณ์; ตรวจสอบการกระจายตัวของสารหล่อลื่น; ประเมินแรงอัดหลักส่วนล่างหากมีการอัดเกิน |
| ความแตกต่างของน้ำหนัก | น้ำหนักของแท็บเล็ตเบี่ยงเบนออกนอกขอบเขตความคลาดเคลื่อนที่ยอมรับได้ | การไหลของผงไม่ดี; การแยกตัวในถังเก็บ; ความเร็วของหัวหมุนเกินความสามารถในการเติม; ความยาวของหัวเจาะล่างไม่เท่ากัน; หัวเจาะล่างแน่นเกินไป | วัดความยาวการทำงานของพังช์ส่วนล่าง; ตรวจสอบการเคลื่อนไหวของตัวนำพังช์; ตรวจสอบการตั้งค่าเครื่องป้อนและระดับในถังเก็บ; ประเมินการไหลของส่วนผสม | ปรับความยาวการทำงานของเครื่องเจาะให้ตรงกัน; ทำความสะอาดและปรับให้ตัวนำแน่น; ปรับความเร็วของหัวเจาะและเครื่องป้อนให้อยู่ในขอบเขตที่ได้รับการตรวจสอบแล้ว; ปรับปรุงการไหลของเม็ดพลาสติกและป้องกันการแยกชั้น |
วิธีแก้ไขปัญหาเครื่องกดแท็บเล็ตแบบทีละขั้นตอน
เมื่อ ข้อบกพร่องในการอัดเม็ดยา หากมีปัญหาเกิดขึ้นระหว่างกระบวนการผลิต ให้หลีกเลี่ยงการปรับเปลี่ยนหลายอย่างพร้อมกัน ควรใช้แนวทางที่มีโครงสร้าง การแก้ไขปัญหาเครื่องอัดเม็ด กระบวนการทำงานนี้ช่วยระบุสาเหตุหลักได้ พร้อมทั้งรักษาคุณภาพผลิตภัณฑ์และความสอดคล้องกับกฎระเบียบ:
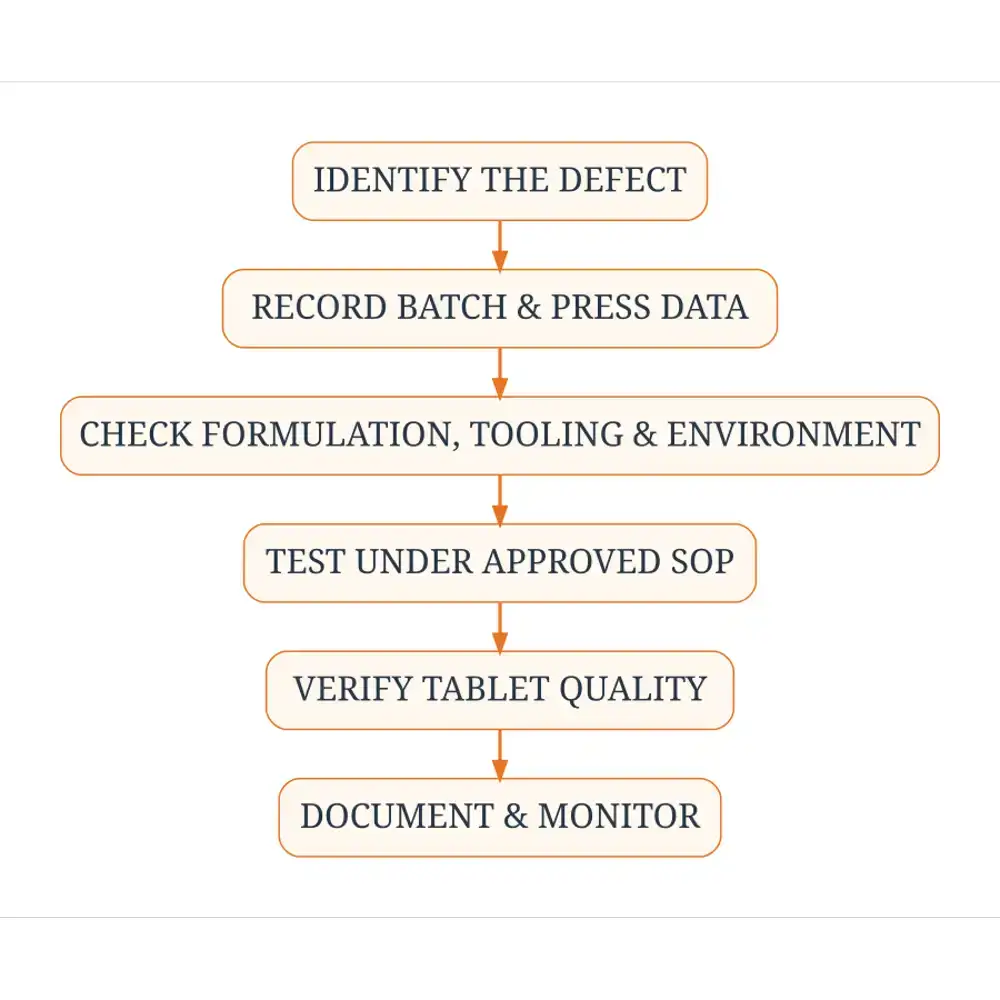
- ระบุข้อบกพร่องและล็อตสินค้าที่ได้รับผลกระทบ: ตรวจสอบตัวอย่างด้วยตาเปล่าที่สถานีทอร์เรตหลายแห่ง และกำหนดว่าปัญหาดังกล่าวส่งผลกระทบต่อทั้งล็อต สถานีเฉพาะ หรือช่วงเวลาเฉพาะหรือไม่.
- บันทึกสภาพการดำเนินงานและผลการตรวจสอบคุณภาพ: บันทึกความเร็วของหัวตัดไม้ ความเร็วของเครื่องป้อน ค่าการบีบอัดเบื้องต้นและค่าการบีบอัดหลัก อุณหภูมิในห้องและความชื้นสัมพัทธ์ ระดับการเติมของถังเก็บข้อมูล รวมถึงข้อมูลเกี่ยวกับน้ำหนัก ความหนา และความแข็งระหว่างกระบวนการผลิต.
- ประเมินสูตรและคุณสมบัติของวัสดุ: ตรวจสอบบันทึกการผลิตแบบชุด (batch records) เพื่อตรวจสอบการเปลี่ยนแปลงของล็อตวัตถุดิบ ความชื้นในการทำเม็ด การกระจายขนาดอนุภาค ความหนาแน่นแบบหลวม หรือความแตกต่างในการผสมสารหล่อลื่น.
- ตรวจสอบแม่พิมพ์เจาะ แม่พิมพ์ และชิ้นส่วนระบบป้อน: หยุดเครื่องกดและล็อคเครื่องอย่างปลอดภัยตามขั้นตอนของแต่ละไซต์ เพื่อตรวจสอบปลายหัวเจาะ พื้นผิวที่สัมผัส การปั๊มลาย รูของแม่พิมพ์ ใบมีดขูด ใบพัดของกรอบป้อน และใบมีดรับชิ้นงาน ว่ามีร่องรอยการสึกหรอ การสะสมของวัสดุ หรือการไม่ตรงแนวหรือไม่.
- ตรวจสอบการตั้งค่าเครื่องที่เกี่ยวข้อง: เปรียบเทียบค่าตั้งต้นของเครื่องอัดที่กำลังทำงานกับบันทึกสูตรหลักที่ได้รับการอนุมัติหรือช่วงการทำงานที่ได้รับการตรวจสอบความถูกต้อง เพื่อตรวจหาการเบี่ยงเบนที่ไม่ตั้งใจ.
- ประเมินมาตรการแก้ไขที่อาจดำเนินการได้ตามขั้นตอนที่ได้รับการอนุมัติ: ทดสอบการปรับเปลี่ยนที่ได้รับการควบคุมทีละอย่าง — โดยต้องปฏิบัติตามขั้นตอนปฏิบัติงานมาตรฐาน (SOP) ของสถานที่ทำงาน กฎความปลอดภัยของอุปกรณ์ และขอบเขตกระบวนการที่ได้รับการตรวจสอบความถูกต้องอย่างเคร่งครัด บุคลากรที่ไม่ได้รับอนุญาตต้องไม่เปลี่ยนแปลงพารามิเตอร์ของกระบวนการที่ได้รับการตรวจสอบความถูกต้อง นอกเหนือจากขั้นตอนการควบคุมการเปลี่ยนแปลงอย่างเป็นทางการหรือขั้นตอนการจัดการความเบี่ยงเบน.
- ตรวจสอบผลลัพธ์ผ่านการตรวจสอบคุณภาพที่เหมาะสม: หลังจากดำเนินการปรับเปลี่ยนหรือเปลี่ยนอุปกรณ์ที่ได้รับการอนุมัติแล้ว ให้ดำเนินการทดสอบตัวอย่างตรวจสอบแบบควบคุม และยืนยันคุณภาพทางสายตา พร้อมทั้งน้ำหนัก ความหนา แรงหัก และความเปราะ ตามที่กำหนด.
- บันทึกผลการตรวจสอบและมาตรการป้องกัน: บันทึกสาเหตุหลัก มาตรการแก้ไข และผลการจัดการล็อตสินค้าลงในระบบบริหารจัดการคุณภาพ เพื่อป้องกันไม่ให้เกิดแนวโน้มที่ซ้ำซ้ำ (เช่น การสึกหรอของเครื่องมืออย่างค่อยเป็นค่อยไป) ในโครงการผลิตในอนาคต.
วิธีป้องกันข้อบกพร่องของแท็บเล็ต
การป้องกัน ข้อบกพร่องทั่วไปของแท็บเล็ต มีประสิทธิภาพด้านต้นทุนมากกว่าการแก้ไขปัญหาสำหรับล็อตที่ถูกปฏิเสธ เนื่องจากสูตรการผลิตและระบบเครื่องอัดแต่ละชนิดมีพฤติกรรมที่แตกต่างกัน จึงควรปรับมาตรการป้องกันให้เหมาะสมกับผลิตภัณฑ์และอุปกรณ์ของคุณจริง ๆ:
- การประเมินวัตถุดิบ: ตรวจสอบข้อกำหนดของสารช่วยและสารออกฤทธิ์ที่รับมา — รวมถึงขนาดอนุภาค ความชื้น และความหนาแน่นแบบหลวม — ก่อนการผสม.
- ความสม่ำเสมอในการผสมและทำเม็ด: ควบคุมจุดสิ้นสุดของการทำเม็ด ความสม่ำเสมอในการอบแห้ง การร่อน และเวลาการผสมสารหล่อลื่น เพื่อให้เครื่องอัดได้รับวัตถุดิบที่มีคุณภาพสม่ำเสมอและไหลลื่น.
- การตรวจสอบสภาพเครื่องมือ: ติดตามความยาวการทำงานของเครื่องเจาะรู, การสึกหรอของหัวเจาะ และสภาพรูของแม่พิมพ์ในทุกโครงการ แทนที่จะรอจนกระทั่งมีข้อบกพร่องที่มองเห็นได้ปรากฏขึ้น.
- การตั้งค่าเครื่องพิมพ์ที่เหมาะสม: ปรับให้กำลังการอัด ความสามารถในการป้อนวัสดุ (การป้อนด้วยแรงโน้มถ่วง vs. การป้อนแบบบังคับ) และความสามารถในการอัดล่วงหน้า ให้สอดคล้องกับปริมาณผลิตภัณฑ์และพฤติกรรมการอัดตัวของผลิตภัณฑ์ของคุณ หากคุณกำลังขยายการผลิตจากขั้นทดลองในห้องปฏิบัติการไปสู่การผลิตเชิงพาณิชย์ การเข้าใจความแตกต่างทางกลระหว่าง เครื่องอัดเม็ดแบบตีครั้งเดียว vs. เครื่องอัดเม็ดแบบหมุน ช่วยป้องกันปัญหาที่ไม่คาดคิดเมื่อขยายขนาด.
- การบำรุงรักษาเชิงป้องกัน: ปฏิบัติตามแผนการบำรุงรักษาตามกำหนดของผู้ผลิตอุปกรณ์ สำหรับแคม ลูกกลิ้งแรงดัน ตัวนำลูกเจาะ ซีล และระบบดูดฝุ่น.
- การตรวจสอบคุณภาพระหว่างกระบวนการผลิต: สร้างกราฟแสดงแนวโน้มของน้ำหนัก ความหนา และแรงหักตลอดกระบวนการ เพื่อตรวจพบการเบี่ยงเบนค่อยเป็นค่อยไปตั้งแต่เนิ่นๆ.
- การฝึกอบรมผู้ปฏิบัติงานและการจัดทำเอกสาร: ฝึกอบรมผู้ปฏิบัติงานให้สามารถระบุสัญญาณเตือนล่วงหน้าได้ — เช่น การบันทึกภาพการกระแทกที่ละเอียดอ่อน เสียงการขับออกที่เพิ่มขึ้น หรือการเบี่ยงเบนของน้ำหนัก — และรายงานความคลาดเคลื่อนดังกล่าวทันทีตามขั้นตอนปฏิบัติงานมาตรฐาน (SOP) ของสถานที่.
อุปกรณ์และวิธีการบำรุงรักษาเครื่องอัดแท็บเล็ต
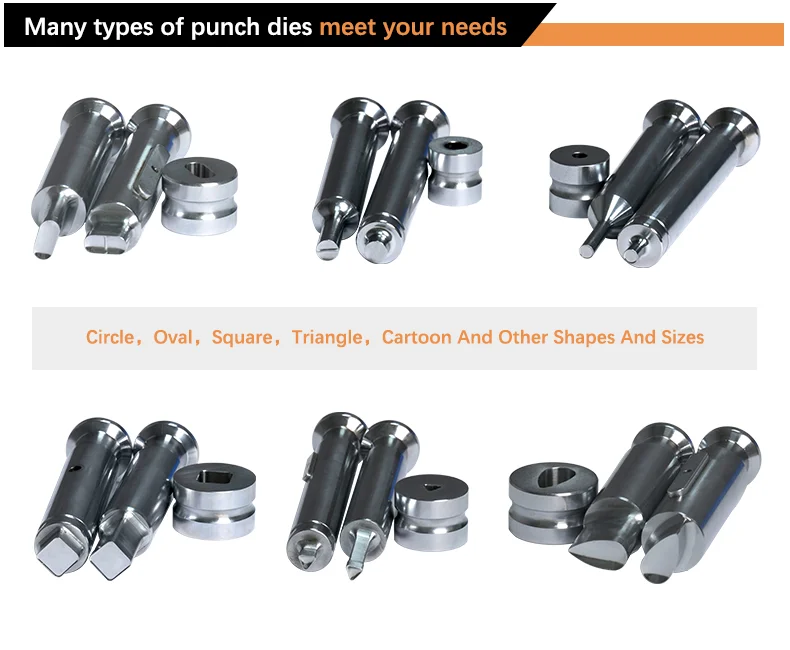
แม่พิมพ์และดายเป็นชิ้นส่วนที่สึกหรอด้วยความแม่นยำสูง แม้เครื่องอัดเม็ดยาที่ได้รับการปรับเทียบอย่างดี ก็อาจผลิตเม็ดยาที่มีข้อบกพร่องได้ หากเครื่องมือมีรอยบิ่น ถูกกัดกร่อน สึกหรอไม่สม่ำเสมอ หรือไม่ได้รับการทำความสะอาดอย่างถูกต้อง.
ตาม คู่มือการดูแลรักษาอุปกรณ์เครื่องมือของ Natoli Engineering, การดูแลเครื่องมือแบบมีระบบขึ้นอยู่กับการปฏิบัติหลักสี่ประการ:
- การจัดการและเก็บรักษาอย่างควบคุม: การขนส่งหรือจัดการที่ไม่ถูกต้องก่อนหรือหลังการวิ่งเครื่อง เป็นสาเหตุหลักที่ทำให้ปลายหัวเจาะเกิดความเสียหาย การใช้ชั้นวางเครื่องมือและตะกร้าขนส่งที่ออกแบบมาโดยเฉพาะ จะช่วยป้องกันไม่ให้ปลายหัวเจาะชนกัน จนก่อให้เกิดครีบหรือรอยบิ่นที่ขอบ.
- การทำความสะอาดและทำให้แห้งอย่างละเอียด: การทำความสะอาดด้วยคลื่นอัลตราโซนิกแบบอัตโนมัติ ตามด้วยการเป่าแห้งด้วยอากาศอุ่น จะช่วยกำจัดผงที่เหลืออยู่ในถ้วยเจาะ ช่องใส่กุญแจ และรูแม่พิมพ์ โดยไม่ทิ้งความชื้นที่ติดค้าง ซึ่งอาจก่อให้เกิดการกัดกร่อน ส่วนบนเครื่องกดเอง การใช้เครื่องดูดฝุ่นแทนการใช้ลมอัด จะช่วยป้องกันไม่ให้ผงถูกพัดเข้าไปในตลับลูกปืนและช่องว่างต่างๆ.
- การตรวจสอบขนาดและตรวจสอบด้วยตาเปล่าตามปกติ: เครื่องเปรียบเทียบแบบแสงช่วยตรวจหาการสึกหรอของปลายลูกตีและส่วนลดแรงกดของลูกตีล่าง; เครื่องวัดดิจิทัลบนฐานหินแกรนิตช่วยตรวจสอบความยาวการทำงานของลูกตีและความลึกของถ้วย; และเครื่องวัดรูแบบลูกบอลแยกช่วยระบุวงสึกหรอภายในรูของแม่พิมพ์ก่อนที่จะเกิดการติดขัดหรือการปิดทับ.
- การปรับปรุงและเปลี่ยนใหม่ที่ตรงตามมาตรฐาน: การสึกหรอเล็กน้อยบนพื้นผิวหรือการขัดด้วยเครื่องขัดแบบ punch-cup ควรดำเนินการโดยช่างเทคนิคที่ได้รับการฝึกอบรมเท่านั้น โดยใช้อุปกรณ์ที่เหมาะสม และเครื่องมือที่อยู่นอกขอบเขตความคลาดเคลื่อนทางมิติควรถูกนำออกใช้แล้ว.
โปรดปฏิบัติตามคำแนะนำเฉพาะเกี่ยวกับการถอดชิ้นส่วน การทำความสะอาด และการหล่อลื่น ที่ระบุไว้ในคู่มือของผู้ผลิตเครื่องอัดเม็ด (OEM) และขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) สำหรับการบำรุงรักษาที่สถานที่ทำงานเสมอ.
การควบคุมคุณภาพแท็บเล็ตระหว่างกระบวนการผลิต
การตรวจสอบด้วยตาเปล่าสามารถตรวจพบข้อบกพร่องบนพื้นผิวได้ แต่การผลิตยาเม็ดที่เชื่อถือได้นั้นขึ้นอยู่กับการทดสอบระหว่างกระบวนการผลิตและผลิตภัณฑ์สำเร็จรูปอย่างสม่ำเสมอ ซึ่งต้องสอดคล้องกับข้อกำหนดของผลิตภัณฑ์ รวมถึงมาตรฐานเภสัชตำรับหรือมาตรฐานทางกฎหมายที่เกี่ยวข้อง:
- ความแตกต่างของน้ำหนักแท็บเล็ต: ยืนยันว่าการเติมและวัดปริมาณวัสดุในแม่พิมพ์เป็นไปอย่างสม่ำเสมอในทุกสถานีและตลอดทั้งชุดการผลิต.
- ความหนาของแท็บเล็ต: ตรวจสอบความสม่ำเสมอระหว่างการกดแต่ละครั้ง ความสม่ำเสมอในการเติม และความเข้ากันได้กับกระบวนการบรรจุภัณฑ์ในขั้นตอนต่อไป (เช่น ช่องในบรรจุภัณฑ์แบบบลิสเตอร์).
- แรงแตก (ความแข็ง): วัดแรงตามเส้นผ่านศูนย์กลางที่จำเป็นเพื่อทำให้เม็ดยาแตก (มักอ้างอิงตาม USP หรือ Ph. Eur. 2.9.8) ซึ่งแสดงให้เห็นว่าเม็ดยาสามารถทนต่อการจัดการได้โดยไม่แข็งเกินไปจนทำให้ไม่สามารถสลายตัวได้อย่างถูกต้อง.
- ความเปราะ: ประเมินความทนทานของพื้นผิวและความต้านทานต่อการขัดถูหรือการแตกหักภายใต้แรงกระแทกจากการหมุน (มักอ้างอิงตาม USP ) ซึ่งมีความสำคัญอย่างยิ่งก่อนการเคลือบฟิล์มหรือการบรรจุแบบเป็นก้อน.
- การสลายตัว: ตรวจสอบว่าเม็ดยาแตกออกภายในช่วงเวลาที่กำหนดในสารละลายที่กำหนด (เช่น USP ) เพื่อรับรองว่าแรงอัดไม่ได้ทำให้การปล่อยตัวยาช้าลงเกินความจำเป็น.
- ความสม่ำเสมอของเนื้อหา (หากมี): ยืนยันว่าสารออกฤทธิ์ถูกกระจายอย่างสม่ำเสมอในหน่วยปริมาณยาแต่ละหน่วย (เช่น USP ).
ความแตกต่างสำคัญ: น้ำหนักของเม็ดยาที่คงที่ไม่ได้เป็นการรับประกันโดยอัตโนมัติว่าปริมาณสารออกฤทธิ์จะสม่ำเสมอ หากเกิดการแยกตัวของผงในถังเก็บ หรือความสม่ำเสมอของการผสมไม่ดี เม็ดยาอาจผ่านข้อกำหนดด้านน้ำหนัก แต่ยังคงไม่ผ่านข้อกำหนดด้านความสม่ำเสมอของปริมาณสารออกฤทธิ์ เช่นเดียวกัน วิธีการทดสอบ ความถี่ในการเก็บตัวอย่าง และขีดจำกัดการยอมรับจะแตกต่างกันไปตามประเภทผลิตภัณฑ์ (ยาเทียบกับผลิตภัณฑ์เสริมอาหาร, แบบปล่อยทันทีเทียบกับแบบเคี้ยวหรือแบบฟู่) และต้องปฏิบัติตามข้อกำหนดผลิตภัณฑ์ที่ได้รับการอนุมัติเสมอ.
คำถามที่มักถูกถาม
1. ข้อบกพร่องที่พบบ่อยที่สุดของแท็บเล็ตมีอะไรบ้าง?
ข้อบกพร่องในการอัดเม็ดที่พบบ่อยที่สุด ได้แก่ การปิดผิวไม่สมบูรณ์ การเกิดชั้น การติดกัน การหลุดออกเป็นชิ้น การแตกเป็นชิ้นเล็ก การแตกร้าว การติดกัน และการกดพิมพ์ซ้ำ รวมถึงความแปรปรวนด้านคุณภาพที่สามารถวัดได้ เช่น ความแปรปรวนของน้ำหนัก แรงหัก (ความแข็ง) ที่อยู่นอกข้อกำหนด และความเปราะที่มากเกินไป.
2. อะไรเป็นสาเหตุที่ทำให้แท็บเล็ตเกิดการปิดผิวระหว่างกระบวนการอัด?
การเกิดการปิดผิวของเม็ดยา มักเกี่ยวข้องกับอากาศที่ติดอยู่ในชั้นผง, ความคืนตัวทางยืดหยุ่นสูงของสูตรยาหลังการอัด, แรงอัดหลักที่มากเกินไป, เวลาพักที่สั้นเมื่อความเร็วของทาวเรตสูง, ปริมาณผงละเอียดที่มากเกินไปหรือเม็ดยาที่แห้งเกินไป, และรูแม่พิมพ์หรือขอบปลายลูกกดที่สึกหรอ.
3. ความแตกต่างระหว่างการเคลือบผิว (capping) และการเคลือบหลายชั้น (lamination) คืออะไร?
การแยกส่วนบนหรือส่วนล่างของเม็ดยาออกจากตัวเม็ดยาหลักเรียกว่า “การแยกส่วนบน-ล่าง” (capping) ส่วน “การแยกชั้น” (lamination) คือการแบ่งเม็ดยาออกเป็นสองชั้นหรือมากกว่านั้นในแนวราบ ทั้งสองกระบวนการนี้มีสาเหตุหลักที่คล้ายกัน ซึ่งเกี่ยวข้องกับอากาศที่ติดอยู่ภายในและความเครียดยืดหยุ่น แต่การแยกชั้นจะส่งผลต่อส่วนภายในของเม็ดยา ไม่ใช่เพียงส่วนบนหรือส่วนล่างเท่านั้น.
4. ทำไมแท็บเล็ตถึงติดกับตัวเจาะ?
เม็ดยาจะติดกับแม่พิมพ์เมื่อแรงยึดติดระหว่างสูตรยาและพื้นผิวแม่พิมพ์สูงกว่าแรงยึดภายในเม็ดยา สาเหตุที่พบบ่อย ได้แก่ ความชื้นของเม็ดยาสูง ความชื้นหรืออุณหภูมิในห้องสูง ส่วนผสมที่มีจุดหลอมเหลวต่ำ การหล่อลื่นไม่เพียงพอ และพื้นผิวแม่พิมพ์ที่หยาบ สึกหรอ หรือสกปรก.
5. แรงอัดสามารถก่อให้เกิดข้อบกพร่องในเม็ดยาได้หรือไม่?
ใช่ครับ แรงอัดที่ไม่เพียงพออาจทำให้เม็ดยาเป็นเนื้อนุ่มและเปราะ ซึ่งง่ายต่อการแตกเป็นชิ้นเล็ก ๆ และติดกัน ส่วนแรงอัดที่มากเกินไปอาจทำให้อากาศถูกกักไว้ เพิ่มแรงเสียดทานตามแนวรัศมีของผนังแม่พิมพ์ และก่อให้เกิดความเครียดภายใน ซึ่งอาจนำไปสู่การเกิดชั้นผิว การแยกชั้น การแตกร้าว การติดกัน หรือการสลายตัวที่ล่าช้า.
6. ผู้ผลิตสามารถลดความแตกต่างในน้ำหนักของแท็บเล็ตได้อย่างไร?
ผู้ผลิตสามารถลดความแปรปรวนของน้ำหนักได้โดยการปรับปรุงความไหลของส่วนผสมและลดการแยกตัวของอนุภาคให้น้อยที่สุด ปรับให้สอดคล้องกับความยาวการทำงานของแม่พิมพ์ที่สั้นลง ตรวจสอบให้แน่ใจว่าแม่พิมพ์เคลื่อนที่ได้อย่างราบรื่นในรางนำรักษาระดับวัสดุในถังให้คงที่ และปรับความเร็วของทอร์เรตให้สอดคล้องกับความสามารถในการป้อนวัสดุของเครื่องกด.
7. เครื่องอัดเม็ดสามารถกำจัดข้อบกพร่องของเม็ดยาได้ทั้งหมดหรือไม่?
ไม่ เครื่องอัดเม็ดที่ออกแบบมาอย่างดี พร้อมด้วยคุณสมบัติต่าง ๆ เช่น การอัดล่วงหน้า (pre-compression) การป้อนวัตถุดิบแบบบังคับ (forced feeding) และการควบคุมความเร็วที่เสถียร สามารถปรับปรุงความสม่ำเสมอได้อย่างมีนัยสำคัญ แต่ไม่สามารถแก้ไขปัญหาพื้นฐานของสูตรยาได้ เช่น ความสามารถในการอัดที่ต่ำ การหล่อลื่นที่ไม่เพียงพอ ความชื้นที่มากเกินไป หรือการแยกตัวของผงที่รุนแรง.
8. ควรตรวจสอบอุปกรณ์เครื่องกดแท็บเล็ตบ่อยแค่ไหน?
ควรตรวจสอบเครื่องมือด้วยตาเปล่าก่อนและหลังการผลิตรอบละครั้ง เพื่อตรวจสอบความสะอาด รอยบิ่นที่ปลาย ความเสียหายจากกระบวนการปั๊มลาย และความสึกหรอของพื้นผิว พร้อมทั้งกำหนดการตรวจสอบขนาดอย่างสม่ำเสมอ (ความยาวการทำงาน ความลึกของถ้วย และความสึกหรอของรูในแม่พิมพ์) ตามปริมาณการผลิต ความขัดของสูตร และขั้นตอนการควบคุมคุณภาพของโรงงาน.
สรุป
ข้อบกพร่องของแท็บเล็ต มักไม่สามารถระบุสาเหตุได้จากปัจจัยเดียวที่แยกออกมาได้ ไม่ว่าสายการผลิตจะประสบปัญหาการปิดผนึกไม่สนิท การติดกัน การยึดติด หรือความแปรปรวนของน้ำหนัก การแก้ไขปัญหาอย่างยั่งยืนจำเป็นต้องอาศัยการวิเคราะห์ปัญหาที่อิงตามหลักฐาน โดยประเมินคุณสมบัติของวัสดุ สภาพของแม่พิมพ์และดาย พารามิเตอร์การทำงานของเครื่องอัด และสภาพแวดล้อมในห้องผลิตอย่างครบถ้วน.
การเลือกอุปกรณ์ที่เหมาะสมกับสูตรและปริมาณการผลิตของคุณ — พร้อมทั้งสนับสนุนด้วยกระบวนการตรวจสอบเครื่องมืออย่างเคร่งครัดและการบำรุงรักษาเชิงป้องกัน — จะสร้างพื้นฐานที่มั่นคงเพื่อรักษาคุณภาพของเม็ดยาให้คงที่ เพื่อค้นหาการตั้งค่าเครื่องอัดเม็ดที่เหมาะสมกับขนาดล็อตและรูปทรงของเม็ดยาของคุณ โปรดดูข้อมูลจาก GRAND Machinery’s กลุ่มเครื่องอัดเม็ดแบบหมุน หรือติดต่อทีมวิศวกรรมของเราเพื่อหารือเกี่ยวกับความต้องการในการผลิตของคุณอย่างเฉพาะเจาะจง.
แหล่งอ้างอิง
- Natoli Engineering — Robert Sedlock, การป้องกันการเกิดชั้นผิวและข้อบกพร่องอื่นๆ ของเม็ดยา (natoli.com/preventing-tablet-capping/)
- Natoli Engineering — วิธีที่ถูกต้องในการดูแลรักษาเครื่องกดแท็บเล็ตและอุปกรณ์, ที่ตีพิมพ์ครั้งแรกใน ยาเม็ดและยาแคปซูล: ยาเม็ดแข็ง, พฤศจิกายน 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / เทคโนโลยีการผลิตเม็ดยา — วิธีหลีกเลี่ยงสถานการณ์ที่ยุ่งยาก, เอกสารทางเทคนิคเกี่ยวกับความติดกัน ความหยาบของพื้นผิว และปัจจัยทางสิ่งแวดล้อม (tabletingtechnology.com)
- บททั่วไปของ United States Pharmacopeia (USP): USP (ความเปราะของแท็บเล็ต), USP (แรงแตกของแท็บเล็ต), USP (การสลายตัว), และ USP (ความสม่ำเสมอของหน่วยวัดปริมาณ)