Réponse rapide : Les défauts des comprimés sont des anomalies physiques, mécaniques ou liées aux caractéristiques de qualité qui surviennent au cours de la fabrication des comprimés, le plus souvent lors de l’alimentation en poudre, de la compression et de l’éjection. Parmi les types courants, on peut citer le « capping », la stratification, l’adhérence, le « picking », l’écaillage, la fissuration, l’agglomération, la double empreinte, les variations de poids, ainsi que les défauts de dureté ou de friabilité. Ces problèmes ont rarement une cause unique ; ils résultent généralement de l’interaction entre les propriétés de la formulation, l’état des poinçons et des matrices, les paramètres de fonctionnement de la presse et les conditions ambiantes. Un dépannage efficace commence par l’identification précise du défaut, la documentation des conditions du lot et l’évaluation systématique des facteurs liés aux matières premières, à l’outillage et à la machine, conformément aux procédures approuvées.
Points clés à retenir
- Les anomalies de compression ont des causes multiples : Le comportement de la formulation, l'état du poinçon et de la matrice, le réglage de la presse, ainsi que l'humidité ou la température ambiante interagissent à chaque cycle de compression.
- Tous les défauts ne sont pas visibles : Les variations de poids des comprimés, une faible résistance à la rupture et une friabilité élevée constituent des défauts de contrôle qualité qui nécessitent des essais instrumentaux plutôt qu’une simple inspection visuelle.
- Les équipements ne permettent pas de résoudre tous les problèmes liés aux formulations : La précompression, l'alimentation forcée et le contrôle stable de la tourelle favorisent l'uniformité, mais les problèmes liés à une mauvaise fluidité du mélange ou à une récupération élastique excessive doivent tout de même être résolus au niveau de la formulation.
- Un diagnostic systématique permet d'éviter que les pannes ne se reproduisent : Vérifier l'usure des outils, l'uniformité de l'avance et les paramètres de processus enregistrés avant de modifier les réglages validés permet d'identifier les causes profondes en toute sécurité.
Qu'est-ce qu'un défaut sur une tablette ?
Dans le secteur de la fabrication de produits pharmaceutiques et nutraceutiques, défauts des comprimés Il s'agit de défauts structurels, d'imperfections de surface, de perturbations au niveau du traitement ou de caractéristiques physiques non conformes aux spécifications qui compromettent l'aspect, l'intégrité mécanique, la transformabilité en aval ou l'uniformité du dosage d'un comprimé. Même des défauts mineurs peuvent entraîner le rejet de lots, des défaillances de l'enrobage, des blocages lors du conditionnement ou des risques liés à la conformité réglementaire.
Pour résoudre les problèmes défauts de fabrication des tablettes Pour plus d'efficacité, les équipes de production devraient les classer en fonction de leur origine et de leur mode de création :
- Défauts liés à la compression : Défaillances structurelles dues à l'emprisonnement d'air, à la récupération élastique ou à une répartition inégale des contraintes lors du compactage et de l'éjection — telles que la formation de couches superficielles, la stratification et la fissuration.
- Problèmes liés à la formulation : Problèmes liés à la fluidité de la poudre, à la distribution granulométrique, à la teneur en humidité, à l'efficacité du liant ou à l'équilibre de lubrification, qui entraînent des phénomènes d'agglomération, de ségrégation ou de variation de poids.
- Problèmes liés à l'outillage : Défauts de surface, ébréchures sur les bords, coincements ou impressions doubles dus à l'usure des pointes de poinçons, à des alésages de matrices endommagés, à des faces de poinçons rugueuses ou à un mauvais alignement de l'outillage.
- Variations de qualité : Écarts mesurables concernant le poids, l'épaisseur, la force de rupture (dureté), la friabilité ou la désagrégation des comprimés, qui peuvent ne pas être perceptibles à l'œil nu.
- Défauts liés au revêtement : Défauts de filmage ou d'enrobage au sucre en aval — tels que la peau d'orange, le pontage du logo, le jumelage ou les marbrures de couleur — qui surviennent dans la cuve d'enrobage plutôt que dans la presse à comprimés.
Ce guide porte plus particulièrement sur défauts de compression des comprimés survenant lors de l'étape de compression. Si vos comprimés passent le contrôle de compression mais présentent une rugosité de surface, un écaillage ou une couleur inégale après l'enrobage, consultez la section dédiée de GRAND Machinery Guide de dépannage des défauts d'enrobage des comprimés pour le diagnostic du pistolet de pulvérisation, du débit d'air et du bac de récupération.
Comment fonctionne la compression des comprimés ?
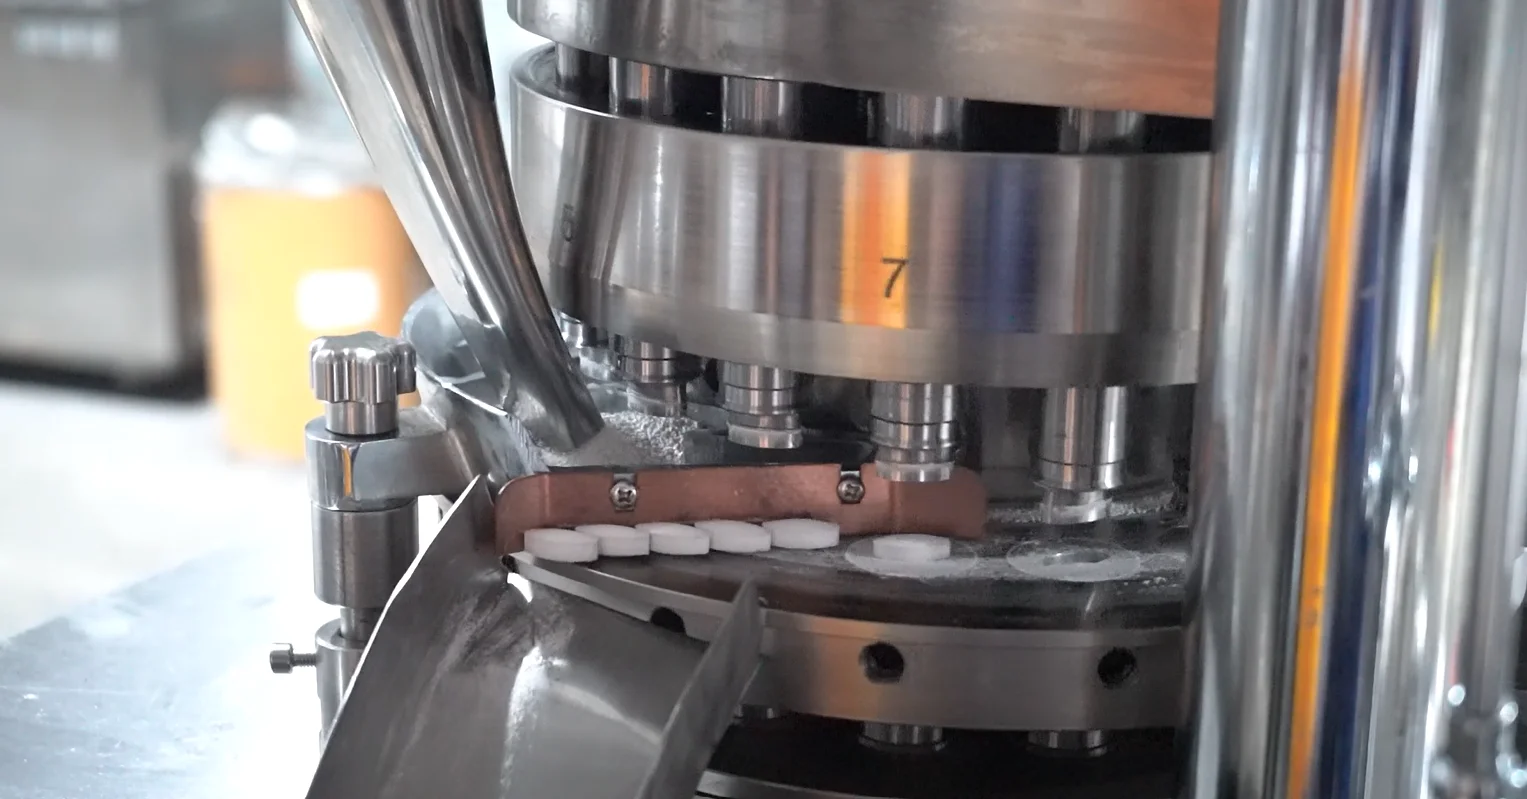
Comprendre Dépannage de la compression des comprimés Cela nécessite d'examiner la succession des événements mécaniques qui se produisent à l'intérieur d'une presse à comprimés. Bien que les mécanismes précis varient entre les plateformes à poinçon unique et les plateformes rotatives, un cycle de compression rotatif standard se déroule en sept étapes :
- Alimentation en poudre ou en granulés : La formulation mélangée s'écoule de la trémie vers le châssis d'alimentation — soit par gravité, soit à l'aide d'un dispositif d'alimentation mécanique — afin d'assurer un approvisionnement constant en matière au-dessus de la table de moulage.
- Remplissage de la matrice : À mesure que chaque matrice passe sous le châssis d'alimentation, le poinçon inférieur descend le long de la came d'abaissement, créant ainsi une cavité qui se remplit de poudre ou de granulés.
- Dosage (contrôle du poids) : Le poinçon inférieur remonte jusqu'à une position de dosage prédéfinie, puis une lame de raclage nivelle la surface de la matrice afin qu'un volume contrôlé de matière reste à l'intérieur de l'alésage de la matrice.
- Précompression (le cas échéant) : Avant le compactage principal, les poinçons supérieur et inférieur passent entre des rouleaux de pré-compression à une charge réduite. Cette étape permet de consolider le lit de poudre et d'évacuer l'air emprisonné.
- Compression principale : Les poinçons passent entre les rouleaux de compression principaux, exerçant ainsi la force de compactage principale qui lie les particules entre elles pour former un comprimé solide.
- Éjection des comprimés : Le poinçon supérieur se rétracte tandis que le poinçon inférieur remonte le long de la came d'éjection, poussant le comprimé fini jusqu'à ce qu'il affleure la table de moulage, de sorte que la lame de prélèvement le guide vers la goulotte de déchargement.
- Contrôle et manutention ultérieurs : Les comprimés éjectés passent par un système de dépoussiérage, un détecteur de métaux (le cas échéant), des contrôles qualité en cours de fabrication et des bacs de collecte avant d'être enrobés ou conditionnés.
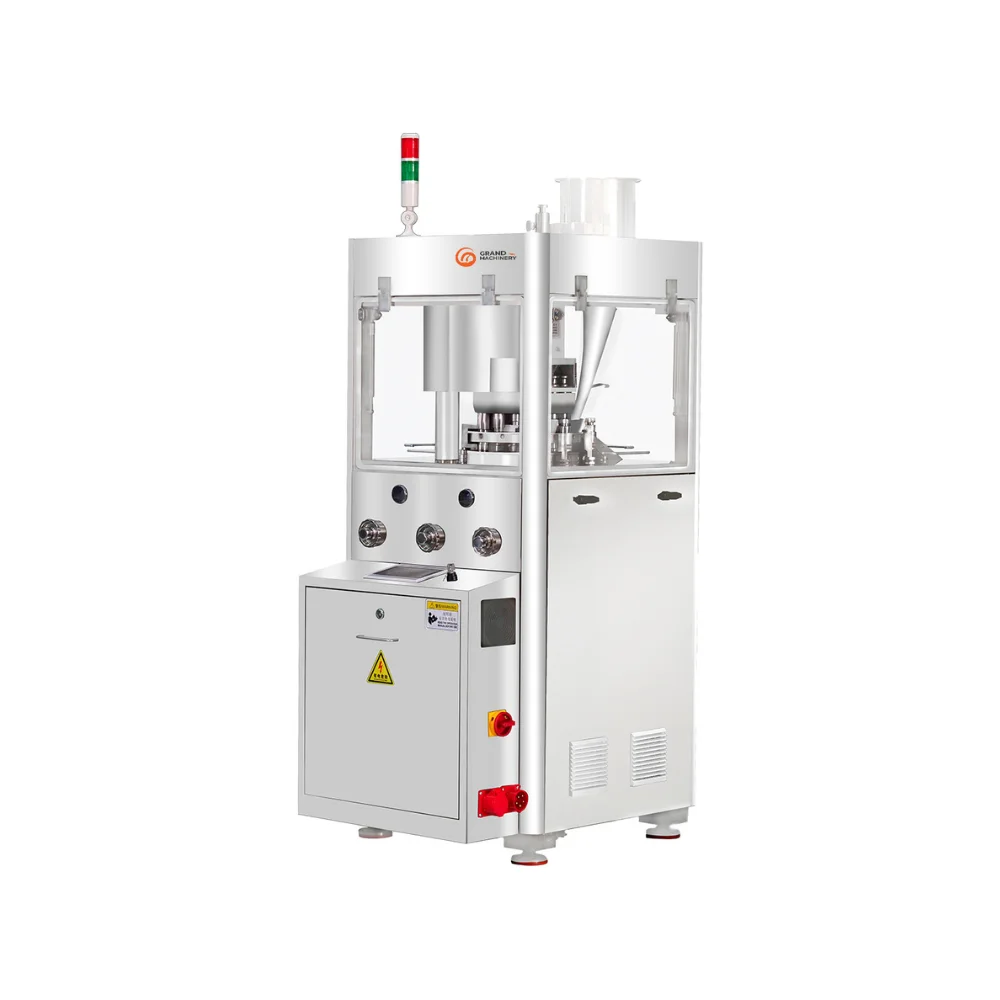
Toutes les presses à comprimés ne présentent pas la même configuration. Les presses à poinçon unique d’entrée de gamme effectuent la compression à partir du poinçon supérieur sans étape de pré-compression, tandis que les presses rotatives industrielles varient en termes de nombre de stations, de conception du système d’alimentation et d’instruments de contrôle. Par exemple, celles de GRAND Machinery Presse à comprimés rotative ZP200 Elle est équipée d'un étage de pré-compression intégré (jusqu'à 20 kN), d'une compression principale pouvant atteindre 80 kN, d'un régulateur de vitesse à fréquence variable pour la tourelle (jusqu'à 40 tr/min), d'un écran tactile à API doté d'une protection contre les surcharges de pression, ainsi que d'un dispositif d'alimentation forcée en option. Bien que des fonctionnalités telles que la pré-compression et l’alimentation forcée contribuent à stabiliser le remplissage des matrices et l’évacuation de l’air, aucune presse à comprimés ne peut compenser une formulation fondamentalement incompressible, mal lubrifiée ou présentant une ségrégation importante.
Types courants de défauts sur les tablettes
Les ingénieurs de production et les responsables qualité doivent faire la distinction entre défauts d'aspect (visibles sur la surface ou les bords de la tablette), défauts liés au processus (phénomènes de frottement ou d'adhérence à l'intérieur de la presse), et indicateurs de contrôle qualité (mesurés en laboratoire ou lors des contrôles en cours de fabrication). Vous trouverez ci-dessous les dix défauts les plus courants observés sur les comprimés.
1. Limitation
- À quoi cela ressemble : Séparation horizontale totale ou partielle de la partie supérieure ou inférieure (“ capuchon ”) d'un comprimé par rapport à son corps principal.
- Quand cela se produit : Lors de l'éjection de la matrice, immédiatement après la compression, ou ultérieurement lors des essais de friabilité, du dépoussiérage ou de l'enrobage.
- Causes possibles : Présence d'air emprisonné dans le lit de poudre, grande élasticité de la formulation après le déchargement, force de compression principale excessive, vitesse de rotation de la tourelle trop élevée (temps de maintien trop court), proportion excessive de fines, granulés très secs, ou alésages de matrice et arêtes de poinçon usés (crochets en J), comme détaillé dans Guide de Natoli Engineering pour prévenir la formation d'une couche superficielle sur les comprimés.
- Éléments à examiner : Vérifiez la force de pré-compression, la force de compression principale, la vitesse de la tourelle, la profondeur de pénétration du poinçon, les bagues d'usure de l'alésage de la matrice, ainsi que la teneur en humidité ou en fines des granulés.
- Comment prévenir ou réduire : Évaluer la désaération grâce à une précompression adéquate, vérifier la pénétration du poinçon et le temps de maintien, inspecter les matrices pour détecter toute usure ou envisager l'utilisation de matrices coniques le cas échéant, et contrôler l'équilibre entre le liant et l'humidité lors de la mise au point de la formulation.
2. Plastification
- À quoi cela ressemble : Séparation d'un comprimé en deux ou plusieurs couches horizontales distinctes, plutôt qu'en une seule partie supérieure ou inférieure.
- Quand cela se produit : Lors de la décompression, de l'éjection, de la manipulation mécanique ou des essais de friabilité.
- Causes possibles : Des mécanismes similaires au « capping » : présence d'air emprisonné, décompression rapide de matériaux élastiques, vitesse de compression excessive, lubrification excessive affaiblissant les liaisons interparticulaires, ou usure profonde des parois de la matrice entraînant une contrainte d'expansion radiale lors de l'éjection.
- Éléments à examiner : Vérifiez la vitesse de la tourelle, les réglages de pré-compression, le type de lubrifiant et le temps de mélange, la compressibilité des granulés ainsi que la géométrie de l'alésage de la matrice.
- Comment prévenir ou réduire : Veillez à éliminer l'air et à respecter le temps de séjour, évitez de mélanger excessivement les lubrifiants hydrophobes et assurez-vous que les alésages des matrices respectent les tolérances.
3. Adhérence
- À quoi cela ressemble : Des résidus de comprimé adhèrent à la face du poinçon ou à la paroi de la matrice, ce qui donne une surface de comprimé terne, rugueuse ou piquée, et entraîne une accumulation visible de résidus sur la pointe du poinçon.
- Quand cela se produit : Ce phénomène s'accentue progressivement au cours d'un cycle de compression, et s'aggrave souvent à mesure que la température de la tourelle augmente ou que le taux d'humidité varie.
- Causes possibles : Une teneur élevée en humidité de la formulation, des principes actifs ou des excipients à bas point de fusion, une lubrification insuffisante, des surfaces de pointe de poinçon rugueuses ou usées, une faible force de compactage (lorsque la résistance à la cohésion à l'intérieur du comprimé est inférieure à l'adhérence au métal), ou une humidité ambiante élevée entraînant la formation de ponts capillaires, comme indiqué dans L'analyse technique de I. Holland sur le « sticking ».
- Éléments à examiner : Inspecter l'état de surface de la pointe du poinçon, vérifier la température ambiante et l'humidité relative, contrôler le taux d'humidité des granulés et vérifier la lubrification et la force de compression.
- Comment prévenir ou réduire : Veiller à maintenir des conditions climatiques contrôlées dans la salle de compression, assurer le nettoyage et le polissage adéquats des faces de poinçonnage, vérifier la géométrie des alvéoles destinées aux comprimés ainsi que le choix de l’acier et du revêtement, et contrôler le degré de sécheresse de la formulation ainsi que la répartition du lubrifiant.
4. Cueillette
- À quoi cela ressemble : Phénomène localisé d'adhérence au cours duquel de petites parties de la surface du comprimé sont arrachées par la face du poinçon — le plus souvent à l'intérieur des lettres, chiffres ou logos en relief (tels que les boucles fermées des lettres “ A ”, “ B ”, “ O ” ou “ R ”).
- Quand cela se produit : Lors du retrait du poinçon, immédiatement après la compression principale.
- Causes possibles : Des reliefs trop marqués ou trop étroits, un gaufrage trop profond, des gravures de poinçons usées ou rayées, des granulés collants ou trop humides, ou une force de compactage insuffisante au centre d'une face de comprimé profondément concave.
- Éléments à examiner : Examiner les empreintes des poinçons sous grossissement, évaluer le taux d'humidité et l'adhésivité des granulés, et vérifier l'uniformité du compactage sur toute la surface du comprimé.
- Comment prévenir ou réduire : Optimisez la géométrie des caractères destinés au gaufrage (tracés plus larges, angles de dépouille adaptés), veillez à ce que les pointes des poinçons restent propres et en bon état, et contrôlez le taux d'humidité et l'humidité ambiante.
5. Ébréchures
- À quoi cela ressemble : De petits morceaux se détachent des bords de la tablette, laissant des bords irréguliers ou incomplets.
- Quand cela se produit : Lors de l'éjection de la matrice, lors de l'impact contre la lame d'éjection ou la goulotte de déchargement, lors du dépoussiérage, du transfert en vrac ou lors de la rotation du bac d'enrobage.
- Causes possibles : Granulés trop secs ou cassants, bords des pointes de poinçon usés ou ébréchés (usure des surfaces d'appui), lame de prélèvement mal alignée, hauteur de chute excessive dans les bacs de collecte ou résistance mécanique insuffisante des comprimés.
- Éléments à examiner : Inspectez les surfaces d'appui et les arêtes de la pointe du poinçon, vérifiez le jeu de la lame de décollage et la géométrie de la goulotte d'évacuation, puis contrôlez la friabilité et l'humidité des granulés.
- Comment prévenir ou réduire : Veiller à ce que les surfaces d'appui des pointes de poinçon restent conformes aux spécifications, réduire au minimum l'impact des chocs mécaniques lors du transfert des comprimés et vérifier que la dureté et la friabilité des comprimés répondent aux objectifs fixés pour le produit.
6. Fissuration
- À quoi cela ressemble : Fissures superficielles fines ou fentes profondes — généralement au centre de la face supérieure ou inférieure, ou le long de la bande de la tablette — sans séparation immédiate et complète en couches.
- Quand cela se produit : Immédiatement après l'éjection ou progressivement, à mesure que le comprimé se détend après la compression (ou plus tard, lors de l'enrobage, si le noyau se dilate différemment du film).
- Causes possibles : Expansion élastique rapide lors du déchargement, force de compression excessive, granulés trop secs ou trop gros, géométrie du poinçon fortement concave entraînant une densité inégale, ou conditions de compression à froid/en fragilité.
- Éléments à examiner : Vérifier la force de compression principale, la concavité de la moule, la distribution granulométrique et la teneur en humidité des granulés, ainsi que la manutention après éjection.
- Comment prévenir ou réduire : Équilibrer la force de compactage pour éviter une compression excessive, envisager des profils de godets moins profonds si cela est compatible avec la conception du produit, et veiller à ce que le taux d'humidité de la granulation reste constant.
7. Reliure
- À quoi cela ressemble : A défaut lié au processus lorsque le comprimé résiste à son éjection par l'alésage de la matrice, ce qui entraîne l'apparition de rainures ou de rugosités sur les flancs du comprimé, des bords ébréchés, une force d'éjection accrue, des grincements ou des cliquetis, ainsi que des arrêts potentiels de la presse dus à une surcharge.
- Quand cela se produit : Au cours de la phase d'éjection, lorsque le poinçon inférieur pousse le comprimé vers le haut à travers la matrice.
- Causes possibles : Une quantité insuffisante ou une mauvaise répartition du lubrifiant, des formulations abrasives, des alésages de matrice usés ou rayés (bagues d'usure), une pression radiale excessive sur la paroi de la matrice due à une surcompression, ou une accumulation de matière entre la pointe du poinçon et la paroi de la matrice.
- Éléments à examiner : Mesurer ou surveiller le comportement d'éjection, inspecter les alésages des matrices pour détecter d'éventuels anneaux d'usure ou rayures, vérifier le jeu entre le poinçon et la matrice, et contrôler le niveau de lubrifiant ainsi que l'homogénéité du mélange.
- Comment prévenir ou réduire : Remplacez sans tarder les matrices usées, vérifiez que la formulation est correctement lubrifiée, évitez d'exercer une force de compression principale excessive et veillez à la propreté de l'outillage.
8. Double impression
- À quoi cela ressemble : Une image fantôme, floue ou en double d'un logo en relief, d'une ligne de rainure ou d'un lettrage sur l'une des faces du comprimé, voire sur les deux.
- Quand cela se produit : Lors de la compression ou de l'éjection, lorsqu'un poinçon gaufré effectue une légère rotation entre la pré-compression, la compression principale ou le contact de rebond.
- Causes possibles : Rotation libre des poinçons dans les guides de tourelle non clavetés, usure des clavettes des poinçons ou des rainures de clavetage de la tourelle, ou rebond des poinçons après la compression principale.
- Éléments à examiner : Vérifiez que les poinçons supérieurs et inférieurs sont correctement calés pour les outils à gaufrage ou profilés, inspectez les rainures de calage pour détecter toute usure et contrôlez les mécanismes anti-rotation ainsi que les chemins de came.
- Comment prévenir ou réduire : Utilisez des outils dotés d'une rainure adaptée aux comprimés gaufrés ou de forme non circulaire, et inspectez les rainures des tourelles lors des opérations de maintenance préventive programmées.
9. Variation du poids des tablettes
- À quoi cela ressemble : A variation de qualité (ce qui n'est pas toujours visible de l'extérieur) dans lequel le poids de chaque comprimé varie en dehors de la plage de tolérance admissible du produit.
- Quand cela se produit : De manière continue ou intermittente tout au long d'un lot, notamment lors des changements de vitesse, des baisses de niveau dans la trémie, ou lors du démarrage et de l'arrêt progressif.
- Causes possibles : Mauvaise fluidité de la poudre, large distribution granulométrique ou ségrégation dans la trémie, remplissage irrégulier de la matrice à vitesse élevée de la tourelle, longueurs des poinçons inférieurs usées ou inégales, poinçons inférieurs collants qui ne s'abaissent pas correctement sur la came d'abaissement, ou vitesse inadaptée de la pale d'alimentation.
- Éléments à examiner : Vérifiez la régularité de la longueur utile du poinçon inférieur, contrôlez le déplacement du poinçon inférieur dans les guides, vérifiez la vitesse du dispositif d'alimentation et le niveau de la trémie, puis évaluez la fluidité et la densité apparente du mélange.
- Comment prévenir ou réduire : Veiller à ce que les longueurs des poinçons soient harmonisées, garantir un écoulement uniforme des granulés et une distribution granulométrique étroite, et adapter la vitesse de la tourelle à la capacité de remplissage du système d'alimentation.
10. Problèmes de dureté ou de friabilité
- À quoi cela ressemble : Indicateurs de contrôle qualité plutôt que des défauts purement visuels. Les comprimés peuvent ne pas satisfaire aux essais de résistance à la rupture (trop mous ou trop durs) ou perdre une quantité excessive de poussière et de matière sur les bords lors des essais de friabilité.
- Quand cela se produit : Détectés lors des contrôles qualité en cours de fabrication ou lors des opérations en aval, telles que le dépoussiérage, l'enrobage et le conditionnement sous blister.
- Causes possibles : Un liant inadapté ou une compressibilité insuffisante, une lubrification excessive, un remplissage irrégulier du moule (qui modifie la force de compression pour un écartement fixe entre le poinçon et la matrice), une vitesse de rotation de la tourelle trop élevée réduisant le temps de maintien, ou une force de compression excessive provoquant des microfissures internes qui, paradoxalement, augmentent la friabilité.
- Éléments à examiner : Vérifiez simultanément le poids, l'épaisseur, la force de rupture et la friabilité des comprimés ; vérifiez la stabilité de la force de compression, le temps de maintien et les propriétés du mélange.
- Comment prévenir ou réduire : Il convient de trouver un équilibre entre la pression de compactage et le temps de maintien, d'une part, et les exigences cibles en matière de désagrégation et de friabilité, d'autre part, et de surveiller les tendances en cours de fabrication plutôt que de se fier à un seul point de contrôle.
Quelles sont les causes des défauts des tablettes ?
Dans la pratique, causes des défauts des comprimés se répartissent en quatre catégories interdépendantes. Un même symptôme — tel que le bouchage ou le collage — peut relever de plusieurs catégories ; les ingénieurs doivent donc considérer ces facteurs comme des causes potentielles à vérifier, plutôt que comme des causes directes et univoques.
A. Facteurs liés aux matériaux et à la formulation
Le comportement des poudres et des granulés détermine les limites physiques de ce qu'une presse à comprimés peut réaliser :
- Fluidité et distribution granulométrique : Une mauvaise fluidité ou une teneur excessive en fines peut entraîner un remplissage incomplet du moule, la présence d'air emprisonné, des variations de poids et la formation de « capuchons ». La ségrégation entre les fractions grossières et fines peut provoquer une dérive du lot.
- Teneur en humidité : Une humidité insuffisante réduit la plasticité et peut rendre les comprimés cassants, ce qui favorise la formation de couches, les fissures ou les éclats. Une humidité excessive augmente l'adhésivité de surface et l'adhérence capillaire, ce qui favorise le collage et l'agglomération.
- Compressibilité et reprise élastique : Les formulations qui se déforment de manière élastique plutôt que plastique ont tendance à reprendre leur forme initiale après une compression importante, ce qui augmente le risque de formation de crêtes et de stratification.
- Lubrification et homogénéité du mélange : Une quantité insuffisante de lubrifiant augmente le frottement contre les parois de la matrice et favorise le grippage ; un excès de lubrifiant ou un mélange excessif peut recouvrir les particules d'un film hydrophobe qui affaiblit la liaison entre les comprimés et réduit leur dureté.
B. Conditions de fonctionnement de la presse à comprimés
Les paramètres de la machine déterminent la manière dont la contrainte et le temps sont appliqués au lit de poudre :
- Vitesse de remplissage de la matrice et de l'alimentateur : Si la vitesse de la tourelle dépasse la capacité de la poudre à remplir la cavité de la matrice, le poids de remplissage devient irrégulier. À l’inverse, une alimentation forcée trop agressive peut solliciter excessivement les lubrifiants sensibles au cisaillement.
- Force de précompression et force de compression principale : Un compactage insuffisant donne des comprimés mous et friables, tandis qu'une force principale excessive peut entraîner une compression excessive du comprimé, piéger de l'air et provoquer un effet de « capping » ou un frottement d'éjection élevé.
- Vitesse de la tourelle et temps de pause : Des vitesses de tourelle plus élevées réduisent le temps de maintien — c'est-à-dire la durée pendant laquelle les poinçons restent à leur compression maximale —, ce qui peut affaiblir les formulations sensibles au taux de déformation et entraîner la formation d'une couche de surface lors de la mise à l'échelle.
- Éjection et décollage : Une contrainte d'éjection trop élevée, un mauvais alignement des pales de sortie ou des goulottes de décharge rugueuses peuvent provoquer des éclats ou des fissures sur des comprimés par ailleurs intacts.
C. Poinçons et matrices
L'outillage façonne directement le comprimé et transmet les forces de compactage :
- Usure et dérive dimensionnelle : Les longueurs de travail inégales des poinçons entraînent des variations de poids et d'épaisseur d'un poste à l'autre ; les bagues d'usure situées à l'intérieur des alésages des matrices retiennent la bande de comprimés et favorisent le grippage ou la formation de bouchons.
- État de la surface : Les godets de poinçonnage rayés, piqués, corrodés ou encrassés augmentent l'adhérence, ce qui entraîne des collages et des accrochages.
- Géométrie et configuration : Des alvéoles fortement concaves, des arêtes de gaufrage trop marquées, des plis d'extrémité usés (crochets en J) ou des rainures de clavette desserrées ou usées peuvent entraîner des ébréchures, des rayures, des fissures ou une double empreinte.
D. Environnement de production
Les conditions ambiantes à l'intérieur de la salle de compression ont une incidence directe sur les mélanges hygroscopiques et thermosensibles :
- Température et humidité relative : Une humidité élevée entraîne la présence d'humidité en surface, ce qui aggrave les problèmes d'adhérence, de formation de grumeaux et de mauvaise fluidité de la poudre. Un air trop sec peut accroître l'accumulation d'électricité statique dans certains mélanges. Des températures ambiantes ou de la tourelle trop élevées peuvent ramollir les ingrédients à bas point de fusion.
- Gestion des poussières : Une aspiration insuffisante de la poussière entraîne une accumulation de poudre fine sur les cames, les guides de poinçons et les tables de matrices, ce qui accélère l'usure, entrave le mouvement des poinçons et contamine la surface des comprimés.
Problèmes liés aux tablettes et solutions — Tableau de dépannage
Le tableau ci-dessous présente un aperçu des Défauts des comprimés et solutions en tant que référence diagnostique structurée. Chaque mesure corrective doit être évaluée au regard de votre formulation spécifique, du modèle de votre presse, de la conception de vos outillages et des procédures d'exploitation approuvées avant sa mise en œuvre.
Sur un écran de mobile, faites glisser votre doigt vers la gauche ou vers la droite pour afficher le tableau complet de dépannage.
| Défaut | Symptômes typiques | Causes possibles | Vérifications recommandées | Mesures correctives envisageables |
|---|---|---|---|---|
| Limitation | La partie supérieure ou inférieure de la couronne se détache horizontalement du corps de la tablette | Air emprisonné ; grande élasticité de reprise ; force principale excessive ; temps de maintien trop court ; excès de fines ou faible teneur en humidité ; alésages de matrice usés ou crochets en J à la pointe du poinçon | Inspecter les alésages des matrices et les pointes des poinçons ; examiner les registres de pré-compression et de force principale ; vérifier la vitesse de la tourelle ; contrôler l'humidité des granulés et la teneur en fines | Évaluer le réglage de pré-compression pour la désaération ; tester une force principale réduite ou une vitesse de tourelle plus lente dans la plage validée ; remplacer les outils usés ou évaluer les matrices coniques ; vérifier la teneur en humidité et la teneur en liant de la formulation |
| Laminage | La tablette se divise en deux couches horizontales ou plus | Air emprisonné ; décompression élastique rapide ; vitesse élevée de la tourelle ; lubrification excessive ; alésages des matrices usés | Vérifier les réglages de précompression et de vitesse ; inspecter les alésages des matrices ; contrôler le niveau de lubrifiant et le temps de mélange | Régler la précompression et le temps de maintien dans les limites autorisées ; inspecter et remplacer les matrices usées ; vérifier la concentration du lubrifiant ou la durée de mélange avec l'équipe chargée de la formulation |
| Adhérence | Le matériau adhère aux faces du poinçon ou aux parois de la matrice ; surface de la pastille terne ou piquée | Teneur en humidité élevée des granulés ; humidité ou température ambiante élevée ; ingrédients à bas point de fusion ; lubrification insuffisante ; faces des poinçons rugueuses ou sales | Vérifier l'état de finition et la propreté de la cuvette de poinçonnage ; contrôler la température ambiante et l'humidité relative ; vérifier le taux d'humidité des granulés et le niveau de lubrifiant | Nettoyer et polir les faces des poinçons conformément à la procédure opérationnelle standard relative à l'outillage ; stabiliser les conditions climatiques de la salle de compression ; évaluer la finition ou le revêtement antiadhésif de l'outillage ; vérifier le taux d'humidité et la lubrification |
| Cueillette | Petites zones arrachées à la surface de la tablette, notamment à l'intérieur des logos ou des lettres | Gaufrage trop marqué ou trop fin ; gravures des poinçons endommagées ; granulés collants ou humides ; compactage insuffisant au centre, profondément concave | Examiner les extrémités gaufrées à la loupe ; vérifier l'humidité des granulés ; s'assurer de l'uniformité du compactage | Nettoyer/remettre à neuf ou remplacer les poinçons endommagés ; optimiser le motif de gaufrage sur les futurs outillages ; contrôler l'humidité et le taux d'humidité ambiante |
| Ébréchage | Bords de tablette cassés ou ébréchés | Granulés friables ou trop secs ; embouts de poinçon ébréchés ; lame de prélèvement mal alignée ; chute brutale dans les trémies | Inspecter les arêtes et les surfaces d'appui de la pointe du poinçon ; vérifier le jeu de la lame de décollement et la hauteur de la goulotte ; examiner les données de friabilité | Remettre en état ou remplacer les poinçons usés ; régler l'alignement de la lame de prélèvement et amortir l'éjection des comprimés ; vérifier l'humidité et la dureté des granulés |
| Fissuration | Fines fissures superficielles ou fentes profondes sur les faces ou la bande | Expansion élastique rapide ; force de compression excessive ; granulés trop secs ou trop gros ; géométrie du poinçon fortement concave | Vérifier la force de compression principale ; inspecter le profil de la cuvette de poinçonnage ; vérifier la granulométrie et le taux d'humidité des granulés | Réduire la force de compression excessive dans la plage validée ; vérifier le taux d'humidité et la taille des particules des granulés ; envisager une géométrie de godet moins profonde lorsque cela est possible |
| Reliure | Résistance élevée à l'éjection ; sillons sur les flancs des comprimés ; bruit de la presse ou surcharge | Lubrification insuffisante ; mélange abrasif ; alésages des matrices rayés ou usés ; force de compression excessive ; accumulation de poudre | Inspecter les alésages des matrices pour détecter la présence d'anneaux d'usure ou de rayures ; vérifier le jeu entre le poinçon et la matrice ; vérifier l'uniformité de la lubrification et consulter les registres de force | Remplacer les matrices usées et nettoyer l'outillage ; vérifier la répartition du lubrifiant ; évaluer la force de compression principale inférieure en cas de surcompression |
| Variation de poids | Le poids des comprimés s'écarte des limites de tolérance acceptables | Mauvaise fluidité de la poudre ; ségrégation dans la trémie ; vitesse de la tourelle supérieure à la capacité de remplissage ; longueurs inégales des poinçons inférieurs ; poinçons inférieurs trop serrés | Mesurer la longueur de travail du poinçon inférieur ; vérifier le déplacement du guide-poinçon ; contrôler le réglage du dispositif d'alimentation et le niveau de la trémie ; évaluer le débit du mélange | Ajuster les longueurs de travail des poinçons ; nettoyer et resserrer les guides ; aligner les vitesses de la tourelle et du chargeur dans les limites validées ; améliorer l'écoulement des granulés et éviter la ségrégation |
Dépannage étape par étape d'une presse à comprimés
Quand défauts de compression des comprimés Si des problèmes surviennent pendant la production, évitez d'effectuer plusieurs ajustements simultanés. Une approche structurée Dépannage des presses à comprimés Ce processus permet d'identifier la cause première tout en garantissant la qualité du produit et le respect des exigences réglementaires :
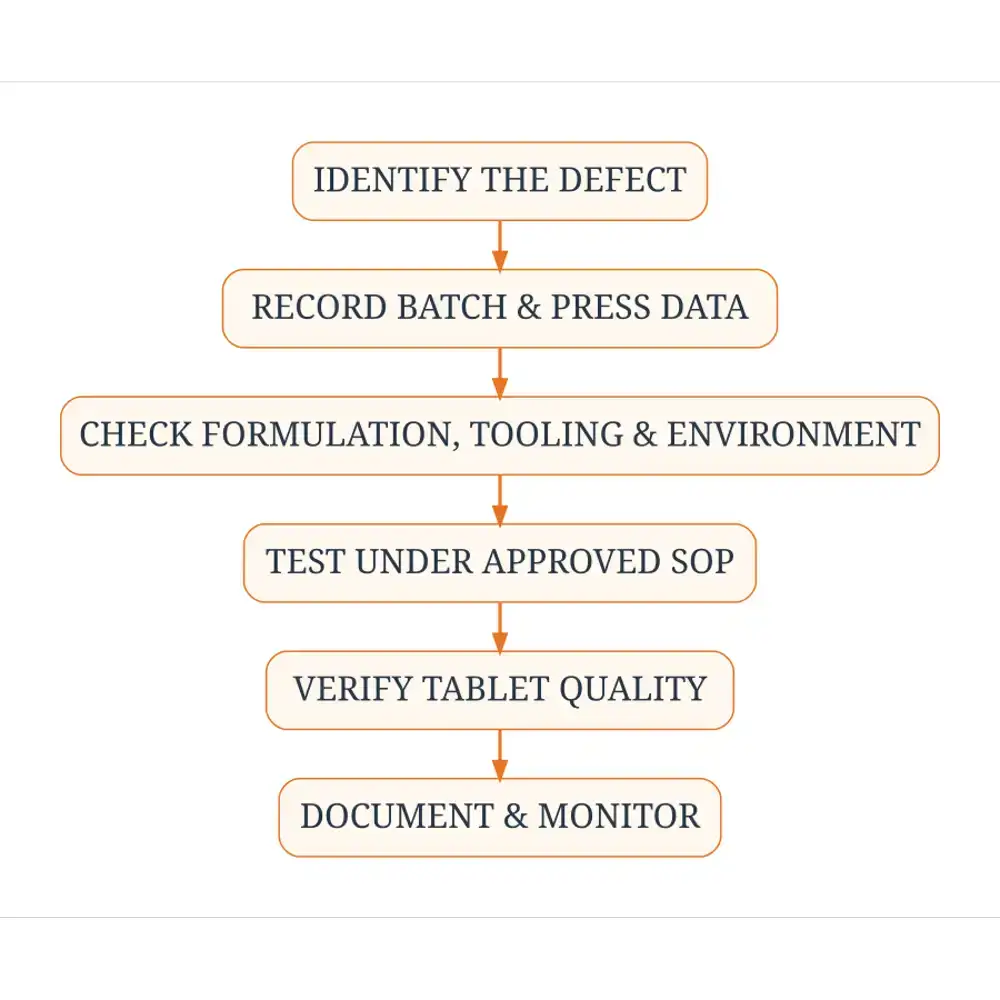
- Identifier le défaut et le lot concerné : Inspectez visuellement les échantillons sur plusieurs postes de la tourelle et déterminez si le problème concerne l'ensemble du lot, certains postes en particulier ou une plage horaire spécifique.
- Consigner les conditions d'exploitation et les observations relatives à la qualité : Enregistrer la vitesse de la tourelle à grumes, la vitesse d'alimentation, les valeurs de pré-compression et de compression principale, la température ambiante et l'humidité relative, le niveau de remplissage de la trémie, ainsi que les données relatives au poids, à l'épaisseur et à la dureté en cours de fabrication.
- Évaluer la composition et les caractéristiques des matériaux : Examiner les dossiers de lot concernant les changements de lots de matières premières, l'humidité de granulation, la distribution granulométrique, la densité apparente ou les variations dans le mélange des lubrifiants.
- Inspecter les poinçons, les matrices et les composants d'alimentation : Arrêtez et verrouillez la presse en toute sécurité, conformément aux procédures en vigueur sur le site, afin d'inspecter les pointes de poinçons, les surfaces d'appui, les éléments de gaufrage, les alésages des matrices, les lames de raclage, les pales du châssis d'alimentation et les lames de sortie, et de vérifier qu'ils ne présentent pas d'usure, d'accumulation de matière ou de désalignement.
- Vérifiez les paramètres pertinents de la machine : Comparez les consignes de pression en cours avec la fiche de lot de référence approuvée ou la plage de fonctionnement validée afin de détecter tout écart involontaire.
- Évaluer les mesures correctives envisageables conformément aux procédures approuvées : Testez un seul ajustement contrôlé à la fois, en respectant strictement les procédures opérationnelles standard (SOP) de votre site, les règles de sécurité relatives aux équipements et les limites validées du processus. Le personnel non autorisé ne doit en aucun cas modifier les paramètres validés du processus en dehors des procédures officielles de contrôle des changements ou de gestion des écarts.
- Vérifier les résultats à l'aide de contrôles qualité adaptés : Après tout réglage ou remplacement d'outillage approuvé, effectuez un contrôle sur un échantillon de vérification et vérifiez la qualité visuelle ainsi que le poids, l'épaisseur, la résistance à la rupture et la friabilité, selon les exigences.
- Consigner les conclusions et les mesures préventives : Consignez la cause première, les mesures correctives et le sort réservé au lot dans le système de gestion de la qualité afin d'éviter que des tendances récurrentes (telles que l'usure progressive de l'outillage) ne se reproduisent lors des prochaines campagnes.
Comment éviter les défauts sur les tablettes
Prévenir défauts courants des tablettes est plus rentable que de remédier aux problèmes liés aux lots rejetés. Étant donné que chaque formulation et chaque plateforme de pressage se comporte différemment, les contrôles préventifs doivent être adaptés à votre produit et à votre équipement spécifiques :
- Évaluation des matières premières : Vérifier les spécifications des excipients et des principes actifs entrants — notamment la granulométrie, la teneur en humidité et la densité apparente — avant le mélange.
- Homogénéité du mélange et de la granulation : Contrôlez les paramètres de granulation, l'uniformité du séchage, le tamisage et le temps de mélange du lubrifiant afin que la presse reçoive une alimentation homogène et fluide.
- Surveillance de l'état des outils : Suivez l'évolution de la longueur utile des poinçons, de l'usure des pointes et de l'état de l'alésage des matrices tout au long des campagnes de production, plutôt que d'attendre l'apparition de défauts visibles.
- Configuration recommandée de la presse : Adaptez la capacité de la presse, le mode d’alimentation (par gravité ou forcée) et la capacité de pré-compression au volume de votre produit et à son comportement au compactage. Si vous passez des essais en laboratoire à la production en série, il est important de bien comprendre les différences mécaniques entre un Presse à comprimés à poinçon unique vs presse à comprimés rotative permet d'éviter les mauvaises surprises lors de la mise à l'échelle.
- Maintenance préventive : Respectez le programme d'entretien prévu par le fabricant de l'équipement pour les cames, les rouleaux de pression, les guides de poinçonnage, les joints d'étanchéité et les systèmes de dépoussiérage.
- Contrôles qualité en cours de fabrication : Représentez graphiquement l'évolution du poids, de l'épaisseur et de la force de rupture tout au long du cycle de production afin de détecter rapidement toute dérive progressive.
- Formation des opérateurs et documentation : Former les opérateurs à reconnaître les signes avant-coureurs — tels que des mouvements subtils de la matrice, une augmentation du bruit d'éjection ou une dérive de poids — et à signaler rapidement tout écart conformément aux procédures opérationnelles standard (SOP) du site.
Outillage et entretien des presses à comprimés
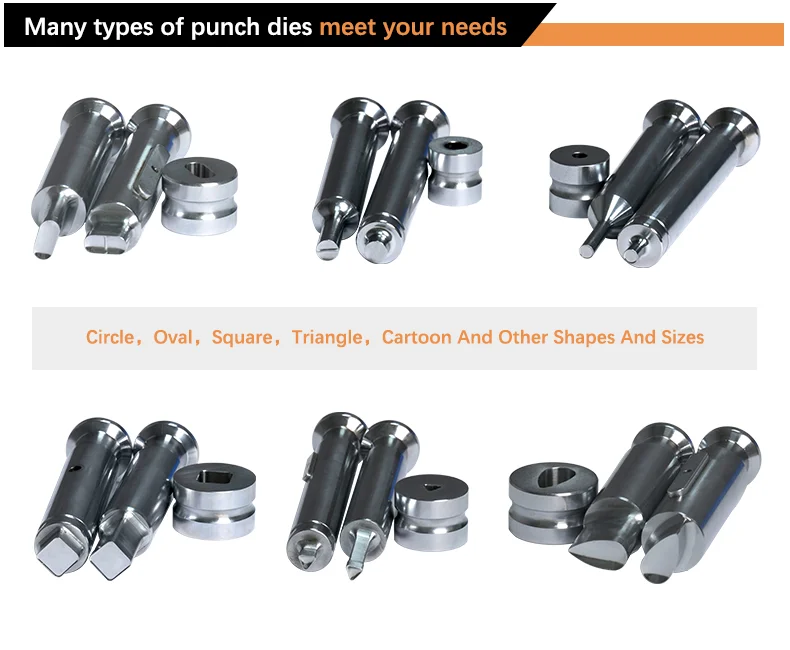
Les poinçons et les matrices sont des pièces d'usure de précision. Même une presse à comprimés bien calibrée produira des comprimés défectueux si l'outillage présente des entailles, des traces de corrosion, une usure inégale ou s'il n'a pas été correctement nettoyé.
Selon Guide d'entretien des outillages de Natoli Engineering, une gestion structurée des outillages repose sur quatre pratiques fondamentales :
- Manutention et stockage contrôlés : Une mauvaise manipulation avant ou après un cycle de production est l'une des principales causes d'endommagement des pointes de poinçons. L'utilisation de supports d'outillage et de paniers de transport spécifiques permet d'éviter que les pointes de poinçons n'entrent en collision et ne présentent des bavures ou des ébréchures sur leurs bords.
- Nettoyage et séchage minutieux : Un nettoyage automatisé par ultrasons, suivi d'un séchage à l'air chaud, permet d'éliminer les résidus de poudre des alvéoles de poinçon, des fentes de clé et des alésages des matrices, sans laisser d'humidité emprisonnée susceptible de provoquer de la corrosion. Sur la presse elle-même, l'aspiration de la poussière, plutôt que l'utilisation d'air comprimé, évite de projeter de la poudre dans les roulements et les interstices.
- Contrôle dimensionnel et visuel de routine : Les comparateurs optiques permettent de détecter l'usure de la pointe du poinçon et celle de la surface de dégagement du contre-poinçon ; des indicateurs numériques montés sur un socle en granit permettent de vérifier la longueur utile du poinçon et la profondeur de la cavité ; enfin, des jauges à bille fendue permettent d'identifier les anneaux d'usure à l'intérieur des alésages des matrices avant l'apparition d'un grippage ou d'un bourrage.
- Rénovation et remplacement conformes aux normes : Les légères traces d'usure en surface ou le polissage des alvéoles ne doivent être effectués que par des techniciens qualifiés utilisant un équipement adapté, et les outils ne respectant pas les tolérances dimensionnelles doivent être mis hors service.
Respectez toujours les consignes spécifiques de démontage, de nettoyage et de lubrification figurant dans le manuel du fabricant de votre presse à comprimés ainsi que dans les procédures opérationnelles standard (SOP) de maintenance de votre site.
Contrôle qualité des comprimés pendant la production
L'inspection visuelle permet de détecter les défauts superficiels, mais la fiabilité de la fabrication des comprimés repose sur des contrôles réguliers, tant en cours de fabrication que sur les produits finis, conformes aux spécifications de votre produit et aux normes pharmacopées ou réglementaires applicables :
- Variation du poids des comprimés : Garantit un remplissage et un dosage homogènes des moules d'une station à l'autre et tout au long du lot.
- Épaisseur de la tablette : Contrôle la régularité des coups de poinçon, l'uniformité du remplissage et la compatibilité avec les étapes de conditionnement en aval (telles que les alvéoles des blisters).
- Résistance à la rupture (dureté) : Mesure la charge diamétrale nécessaire pour fracturer un comprimé (généralement mentionnée dans la norme USP ou la Ph. Eur. 2.9.8), indiquant ainsi si le comprimé peut résister à la manipulation sans devenir trop dur pour se désagréger correctement.
- Friabilité : Évalue la durabilité de la surface et sa résistance à l'abrasion ou à l'écaillage sous l'effet d'un mouvement de rotation (généralement référencé sous la norme USP ), ce qui revêt une importance particulière avant l'enrobage ou le conditionnement en vrac.
- Désintégration : Vérifie que les comprimés se désagrègent dans le délai requis au sein d'un milieu liquide défini (tel que l'USP ), en s'assurant que la force de compression n'a pas retardé excessivement la libération.
- Uniformité du contenu (le cas échéant) : Confirme que la substance active est répartie de manière homogène dans chaque unité posologique (conformément à la norme USP , par exemple).
Distinction importante : Un poids constant des comprimés ne garantit pas automatiquement une teneur uniforme en principe actif. Si une ségrégation de la poudre se produit dans la trémie ou si l’homogénéité du mélange est insuffisante, les comprimés peuvent respecter les spécifications de poids tout en ne satisfaisant pas aux exigences d’homogénéité de la teneur. De même, les méthodes d’essai, les fréquences d’échantillonnage et les limites d’acceptation varient selon le type de produit (produit pharmaceutique ou nutraceutique, à libération immédiate, à croquer ou effervescent) et doivent toujours respecter le cahier des charges approuvé du produit.
Foire aux questions
1. Quels sont les défauts les plus courants sur les tablettes ?
Les défauts de compression des comprimés les plus courants comprennent la formation de calotte, la stratification, l'adhérence, le décollement, l'écaillage, la fissuration, le collage et la double empreinte, ainsi que des variations de qualité mesurables telles que les variations de poids, une force de rupture (dureté) hors spécifications et une friabilité excessive.
2. Quelles sont les causes de la formation d'un dôme sur les comprimés lors de la compression ?
La formation de dôme sur les comprimés est généralement liée à la présence d'air emprisonné dans le lit de poudre, à une forte récupération élastique de la formulation après compression, à une force de compression principale excessive, à un temps de maintien trop court lorsque la tourelle tourne à grande vitesse, à une proportion excessive de fines ou à des granulés trop secs, ainsi qu'à l'usure des alésages des matrices ou des arêtes des poinçons.
3. Quelle est la différence entre le « capping » et le « laminage » ?
Le « capping » désigne la séparation horizontale de la couronne supérieure ou inférieure d'un comprimé par rapport à son corps principal. La « stratification » correspond à la division du comprimé en deux ou plusieurs couches horizontales distinctes. Ces deux phénomènes ont des causes profondes similaires, liées à la présence d'air emprisonné et à des contraintes élastiques, mais la stratification affecte le corps interne du comprimé plutôt que la simple couronne.
4. Pourquoi les comprimés collent-ils aux perforations ?
Les comprimés adhèrent aux poinçons lorsque l'adhérence entre la formulation et la face du poinçon dépasse la résistance cohésive à l'intérieur du comprimé. Parmi les causes courantes, on peut citer une humidité élevée des granulés, une humidité ou une température ambiante élevée, des ingrédients à bas point de fusion, une lubrification insuffisante, ainsi que des faces de poinçons rugueuses, usées ou sales.
5. La force de compression peut-elle entraîner des défauts au niveau des comprimés ?
Oui. Une force de compression insuffisante peut donner lieu à des comprimés mous et friables, susceptibles de s'ébrécher et de coller. À l'inverse, une force de compression excessive peut piéger de l'air, augmenter le frottement radial contre les parois de la matrice et induire des contraintes internes, ce qui peut entraîner la formation de couches, la stratification, la fissuration, l'agglomération ou un retard de désagrégation.
6. Comment les fabricants peuvent-ils réduire les variations de poids des comprimés ?
Les fabricants peuvent réduire les variations de poids en améliorant la fluidité du mélange et en minimisant la ségrégation des particules, en adaptant les longueurs de travail des poinçons à des valeurs plus faibles, en garantissant un déplacement fluide des poinçons dans les guides, en maintenant des niveaux constants dans les trémies et en alignant la vitesse de la tourelle sur la capacité d'alimentation de la presse.
7. Une presse à comprimés peut-elle éliminer tous les défauts des comprimés ?
Non. Une presse à comprimés de conception bien pensée, dotée de fonctionnalités telles que la pré-compression, l'alimentation forcée et un contrôle stable de la vitesse, peut améliorer considérablement l'uniformité, mais elle ne peut pas pallier les problèmes fondamentaux liés à la formulation, tels qu'une mauvaise compressibilité, une lubrification insuffisante, une humidité excessive ou une ségrégation importante de la poudre.
8. À quelle fréquence faut-il inspecter les outils d'une presse à comprimés ?
Les outils doivent faire l'objet d'une inspection visuelle avant et après chaque cycle de production afin de vérifier leur propreté, l'absence d'entailles sur les pointes, l'absence de dommages dus au gaufrage et l'usure de surface. Des contrôles dimensionnels périodiques (longueur utile, profondeur de la cuvette et usure de l'alésage de la matrice) doivent être programmés en fonction du volume du lot, du degré d'abrasivité de la formulation et des procédures qualité du site.
Conclusion
Défauts des comprimés sont rarement imputables à une seule variable isolée. Qu'il s'agisse d'un problème de plafonnement, de collage, de grippage ou de variation de poids, une résolution durable nécessite un dépannage fondé sur des données factuelles, qui évalue conjointement les propriétés des matériaux, l'état du poinçon et de la matrice, les paramètres de fonctionnement de la presse et les conditions ambiantes.
Le choix d'équipements adaptés à votre formulation et à votre volume de production, associé à un contrôle rigoureux de l'outillage et à une maintenance préventive, constitue une base solide pour garantir une qualité constante des comprimés. Pour découvrir les configurations de presses adaptées à la taille de vos lots et à la géométrie de vos comprimés, consultez le site de GRAND Machinery : Gamme de presses à comprimés rotatives ou contactez notre équipe d'ingénieurs pour discuter de vos besoins spécifiques en matière de production.
Références
- Natoli Engineering — Robert Sedlock, Prévention du « capping » et d'autres défauts des comprimés (natoli.com/preventing-tablet-capping/)
- Natoli Engineering — Comment entretenir correctement vos presses à comprimés et vos outillages, initialement publié dans Comprimés et gélules : aperçu des formes galéniques solides, novembre 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / Technologie de compression — Comment éviter les situations délicates, livre blanc technique sur l'adhérence, la rugosité de surface et les facteurs environnementaux (tabletingtechnology.com)
- Chapitres généraux de la Pharmacopée des États-Unis (USP) : USP (Friabilité des comprimés), USP (Force de rupture des comprimés), USP (Désintégration), et USP (Uniformité des unités de dosage)