Respuesta rápida: Los defectos en los comprimidos son desviaciones físicas, mecánicas o relacionadas con los atributos de calidad que se producen durante la fabricación de los comprimidos, sobre todo durante la alimentación de polvo, la compresión y la expulsión. Entre los tipos más comunes se incluyen el «capping», la laminación, el pegado, el «picking», las astillas, las grietas, el agarrotamiento, la doble impresión, la variación de peso y los fallos de dureza o friabilidad. Estos problemas rara vez tienen una única causa; suelen deberse a la interacción entre las propiedades de la formulación, el estado del punzón y la matriz, los parámetros de funcionamiento de la prensa y las condiciones ambientales de la sala. Una resolución eficaz de los problemas comienza por identificar el defecto exacto, documentar las condiciones del lote y evaluar sistemáticamente los factores relacionados con los materiales, las herramientas y la maquinaria, siguiendo los procedimientos aprobados.
Puntos clave
- Los defectos de compresión tienen múltiples causas: El comportamiento de la formulación, el estado del punzón y la matriz, la configuración de la prensa y la humedad o la temperatura ambientales interactúan durante cada ciclo de compresión.
- No todos los defectos son visibles: La variación en el peso de los comprimidos, la baja fuerza de rotura y la elevada friabilidad son fallos en el control de calidad que requieren la realización de ensayos instrumentales, en lugar de limitarse únicamente a una inspección visual.
- Los equipos no pueden resolver todos los problemas relacionados con las formulaciones: La precompresión, la alimentación forzada y el control estable de la torreta favorecen la uniformidad, pero la escasa fluidez de la mezcla o la recuperación elástica excesiva deben abordarse en la fase de formulación.
- Un diagnóstico sistemático evita que se repitan los fallos: Comprobar el desgaste de las herramientas, la uniformidad del avance y los parámetros de proceso registrados antes de modificar los ajustes validados ayuda a identificar las causas fundamentales de forma segura.
¿Qué son los defectos de las tabletas?
En la fabricación de productos farmacéuticos y nutracéuticos, defectos de las pastillas Se refieren a defectos estructurales, imperfecciones superficiales, fallos en el procesamiento o características físicas que no cumplen las especificaciones y que comprometen el aspecto, la integridad mecánica, la procesabilidad en fases posteriores o la uniformidad de la dosificación de un comprimido. Incluso los defectos más leves pueden provocar el rechazo de lotes, fallos en el recubrimiento, atascos en el envasado o riesgos de incumplimiento normativo.
Para solucionar problemas defectos de fabricación de las tabletas Para hacerlo de forma eficaz, los equipos de producción deberían clasificarlos según su origen y cómo se generan:
- Defectos relacionados con la compresión: Defectos estructurales provocados por la retención de aire, la recuperación elástica o la distribución desigual de las tensiones durante la compactación y la expulsión, tales como la formación de capas superficiales, la estratificación y la aparición de grietas.
- Problemas relacionados con la formulación: Problemas relacionados con la fluidez del polvo, la distribución granulométrica, el contenido de humedad, la eficacia del aglutinante o el equilibrio de lubricación, que provocan adherencias, aglomeraciones o variaciones en el peso.
- Problemas relacionados con las herramientas: Defectos en la superficie, astillas en los bordes, atascos o impresiones dobles provocados por puntas de punzón desgastadas, orificios de matriz dañados, superficies de punzón rugosas o una alineación incorrecta de las herramientas.
- Variaciones en la calidad: Desviaciones cuantificables en el peso, el grosor, la fuerza de rotura (dureza), la friabilidad o la desintegración de los comprimidos que pueden no ser evidentes a simple vista.
- Defectos relacionados con el recubrimiento: Defectos en la película o en el recubrimiento de azúcar que se producen en las fases posteriores del proceso —como la textura de piel de naranja, la unión de logotipos, la formación de pares o las manchas de color— y que se originan en la cubeta de recubrimiento y no en la prensa de comprimidos.
Esta guía se centra específicamente en defectos en la compresión de comprimidos que se producen durante la fase de fabricación de comprimidos. Si sus comprimidos superan la inspección de compresión pero presentan rugosidad superficial, desprendimientos o un color irregular tras el recubrimiento, consulte la guía específica de GRAND Machinery sobre Guía para la resolución de problemas relacionados con los defectos en el recubrimiento de comprimidos para el diagnóstico de la pistola pulverizadora, el flujo de aire y la bandeja.
Cómo funciona la compresión de comprimidos
Comprensión Solución de problemas relacionados con la compresión de comprimidos Para ello, es necesario analizar la secuencia de procesos mecánicos que tienen lugar en el interior de una comprimidora. Aunque los mecanismos exactos varían entre las plataformas de un solo punzón y las rotativas, un ciclo de compresión rotativo estándar sigue siete etapas:
- Alimentación de polvo o gránulos: La mezcla pasa de la tolva al bastidor de alimentación —ya sea por gravedad o con la ayuda de un alimentador mecánico forzado— para mantener un suministro constante de material por encima de la mesa de troquelado.
- Relleno de la masa: A medida que cada matriz pasa por debajo del bastidor de alimentación, el punzón inferior desciende siguiendo la leva de bajada, creando una cavidad que se llena de polvo o gránulos.
- Dosificación (control de peso): El punzón inferior se eleva hasta una posición de dosificación predeterminada, y una cuchilla rascadora nivela la superficie del troquel para que quede un volumen controlado de material en el interior del orificio del troquel.
- Precompresión (si está instalada): Antes de la compactación principal, los punzones superior e inferior pasan por unos rodillos de precompresión a una carga menor. Esta fase ayuda a consolidar el lecho de polvo y a expulsar el aire atrapado.
- Compresión principal: Los punzones pasan entre los rodillos de compresión principales, aplicando la fuerza de compactación primaria que une las partículas para formar un comprimido sólido.
- Expulsión de la pastilla: El punzón superior se retrae mientras que el punzón inferior asciende por la leva de expulsión, empujando el comprimido terminado hasta que quede a ras de la mesa de troquelado, de modo que la cuchilla de extracción lo guíe hacia la rampa de descarga.
- Inspección y manipulación posteriores: Los comprimidos expulsados pasan por un proceso de desempolvado, detección de metales (cuando esté instalada), controles de calidad durante el proceso y contenedores de recogida antes de su recubrimiento o envasado.
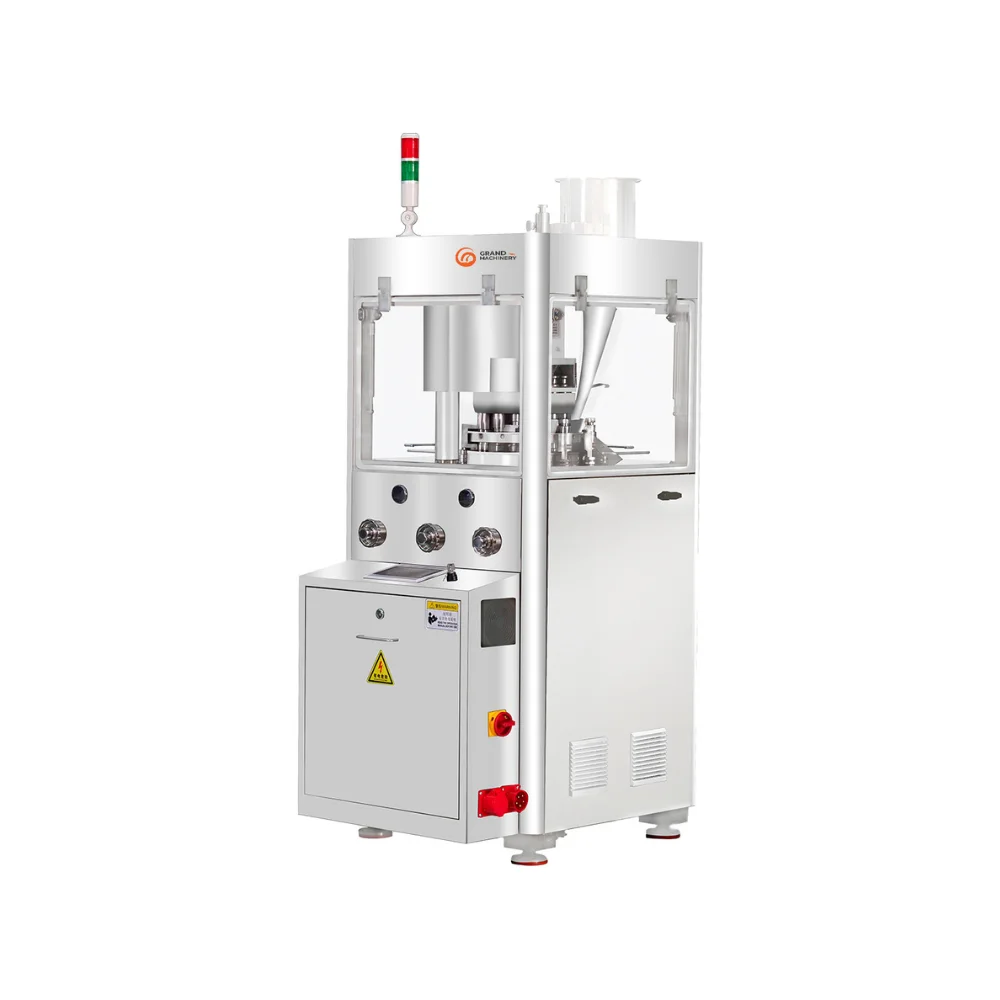
No todas las prensas para comprimidos tienen la misma configuración. Las prensas de un solo punzón de gama básica comprimen desde el punzón superior sin una fase de precompresión, mientras que las prensas rotativas industriales varían en cuanto al número de estaciones, el diseño de alimentación y los instrumentos de control. Por ejemplo, las de GRAND Machinery Prensa rotativa para comprimidos ZP200 Está configurada con una etapa de precompresión integrada (hasta 20 kN), una compresión principal de hasta 80 kN, control de velocidad de la torreta de frecuencia variable (hasta 40 rpm), una pantalla táctil con controlador lógico programable (PLC) que incluye protección contra sobrecargas de presión y un dispositivo de alimentación forzada opcional. Aunque características como la precompresión y la alimentación forzada ayudan a estabilizar el llenado del troquel y la expulsión de aire, ninguna comprimidora puede compensar una formulación que sea fundamentalmente incompresible, esté mal lubricada o presente una segregación grave.
Tipos habituales de defectos en las tabletas
Los ingenieros de producción y los responsables de calidad deben distinguir entre defectos estéticos (visibles en la superficie o en los bordes de la tableta), defectos relacionados con el proceso (fenómenos de fricción o adhesión en el interior de la prensa), y indicadores de control de calidad (medidos en el laboratorio o durante los controles de proceso). A continuación se enumeran los diez defectos más habituales en los comprimidos.
1. Taponado
- Aspecto: Separación horizontal total o parcial de la parte superior o inferior (“tapa”) de un comprimido respecto a su cuerpo principal.
- Cuándo se produce: Durante la expulsión del troquel, inmediatamente después de la compresión, o posteriormente durante el ensayo de friabilidad, la eliminación de polvo o el recubrimiento.
- Posibles causas: Aire atrapado en el lecho de polvo, alta recuperación elástica de la formulación tras la descarga, fuerza de compresión principal excesiva, velocidad de la torreta demasiado alta (tiempo de permanencia corto), exceso de partículas finas, gránulos muy secos o desgaste de los orificios de la matriz y de los bordes de las puntas de los punzones (ganchos en J), tal y como se detalla en Guía de Natoli Engineering para evitar la formación de costras en los comprimidos.
- Qué hay que investigar: Comprueba la fuerza de precompresión, la fuerza de compresión principal, la velocidad de la torreta, la profundidad de penetración del punzón, los anillos de desgaste del orificio de la matriz y el contenido de humedad o de partículas finas de los gránulos.
- Cómo prevenirlo o reducirlo: Evalúa la desaireación mediante una precompresión adecuada, comprueba la penetración del punzón y el tiempo de permanencia, inspecciona los troqueles para detectar posibles signos de desgaste o considera la posibilidad de utilizar troqueles cónicos cuando sea oportuno, y revisa el aglutinante y el equilibrio de humedad durante el desarrollo de la formulación.
2. Laminado
- Aspecto: Separación de un comprimido en dos o más capas horizontales diferenciadas, en lugar de limitarse únicamente a la parte superior o inferior.
- Cuándo se produce: Durante la descarga de compresión, la expulsión o la manipulación mecánica y los ensayos de friabilidad.
- Posibles causas: Mecanismos similares al «capping»: aire atrapado, descompresión rápida de materiales elásticos, velocidad de compresión excesiva, lubricación excesiva que debilita la unión entre partículas o un desgaste profundo de las paredes del troquel que genera una tensión de expansión radial durante la expulsión.
- Qué hay que investigar: Revisa la velocidad de la torreta, la configuración de la precompresión, el tipo de lubricante y el tiempo de mezcla, la compresibilidad de los gránulos y la geometría del diámetro interior de la matriz.
- Cómo prevenirlo o reducirlo: Aborda la eliminación del aire y el tiempo de permanencia, evita mezclar en exceso los lubricantes hidrofóbicos y comprueba que los orificios de los troqueles se encuentren dentro de los límites de tolerancia.
3. Adherencia
- Aspecto: El material del comprimido se adhiere a la superficie del punzón o a la pared de la matriz, lo que da lugar a una superficie del comprimido mate, rugosa o con picaduras, y a una acumulación visible de película en la punta del punzón.
- Cuándo se produce: De forma progresiva durante un ciclo de compresión, y a menudo empeorando a medida que aumenta la temperatura de la torreta o fluctúa la humedad.
- Posibles causas: Un alto contenido de humedad en la formulación, principios activos o excipientes con bajo punto de fusión, una lubricación insuficiente, superficies rugosas o desgastadas en las puntas de los punzones, una fuerza de compactación baja (cuando la resistencia cohesiva en el interior del comprimido es menor que la adhesión al metal) o una humedad ambiental elevada que provoque la formación de puentes capilares, tal y como se señala en El análisis técnico de I Holland sobre el «sticking».
- Qué hay que investigar: Inspecciona el acabado superficial de la punta del punzón, comprueba la temperatura ambiente y la humedad relativa, comprueba la humedad de los gránulos y revisa la lubricación y la fuerza de compresión.
- Cómo prevenirlo o reducirlo: Mantener un clima controlado en la sala de compresión, mantener las superficies de punzado debidamente limpias y pulidas, revisar la geometría de las cavidades para comprimidos y la selección del acero y el recubrimiento, y comprobar el grado de sequedad de la formulación y la distribución del lubricante.
4. Recolección
- Aspecto: Una forma localizada de adherencia en la que la cara del punzón arranca pequeñas porciones de la superficie del comprimido, sobre todo en el interior de letras, números o logotipos en relieve (como los bucles cerrados de las letras “A”, “B”, “O” o “R”).
- Cuándo se produce: Durante la retirada del punzón, inmediatamente después de la compresión principal.
- Posibles causas: Islas de relieve afiladas o estrechas, grabado en hueco excesivamente profundo, grabados de los punzones desgastados o rayados, gránulos pegajosos o excesivamente húmedos, o una fuerza de compactación insuficiente en el centro de una cara de comprimido profundamente cóncava.
- Qué hay que investigar: Inspeccionar las puntas de los punzones en relieve con un microscopio, evaluar la humedad y la pegajosidad de los gránulos y comprobar la uniformidad de la compactación en toda la superficie del comprimido.
- Cómo prevenirlo o reducirlo: Optimiza la geometría de la tipografía en relieve (trazos más anchos, ángulos de desmoldeo adecuados), mantén las puntas de los punzones limpias y sin daños, y controla la humedad y la humedad ambiental.
5. Desastillado
- Aspecto: Se desprenden pequeños trozos de los bordes de la tableta, dejando los bordes irregulares o incompletos.
- Cuándo se produce: Durante la expulsión del troquel, el impacto contra la pala de extracción o el conducto de descarga, el desempolvado, el transporte a granel o el giro de la bandeja de recubrimiento.
- Posibles causas: Gránulos excesivamente secos o quebradizos, bordes de las puntas de los punzones desgastados o mellados (desgaste de las superficies de contacto), cuchilla de extracción desalineada, altura de caída excesiva en los depósitos de recogida o resistencia mecánica insuficiente de los comprimidos.
- Qué hay que investigar: Inspecciona las superficies de apoyo y los bordes de la punta del punzón, comprueba la holgura de la cuchilla de extracción y la geometría del conducto de descarga, y revisa la friabilidad y la humedad de los gránulos.
- Cómo prevenirlo o reducirlo: Mantener las superficies de contacto de la punta del punzón dentro de los límites especificados, minimizar el impacto de la caída mecánica durante la transferencia de los comprimidos y comprobar que la dureza y la friabilidad de los comprimidos cumplan los objetivos del producto.
6. Agrietamiento
- Aspecto: Fisuras superficiales finas o grietas profundas —normalmente a lo largo del centro de la cara superior o inferior, o a lo largo de la banda de la tableta— sin que se produzca una separación completa e inmediata en capas.
- Cuándo se produce: Inmediatamente después de la expulsión o, con el paso del tiempo, a medida que el comprimido se relaja tras la compresión (o más tarde, durante el recubrimiento, si el núcleo se expande de forma diferente a la película).
- Posibles causas: Expansión elástica rápida al liberar la carga, fuerza de compresión excesiva, gránulos demasiado secos o de gran tamaño, geometría del punzón muy cóncava que provoca una densidad irregular, o condiciones de compresión en frío o con material frágil.
- Qué hay que investigar: Revisa la fuerza de compresión principal, la concavidad de la copa de prensado, la distribución granulométrica y la humedad, así como la manipulación tras la expulsión.
- Cómo prevenirlo o reducirlo: Equilibrar la fuerza de compactación para evitar una compresión excesiva, valorar la posibilidad de utilizar perfiles de copa menos profundos si son compatibles con el diseño del producto y garantizar una humedad de granulación constante.
7. Encuadernación
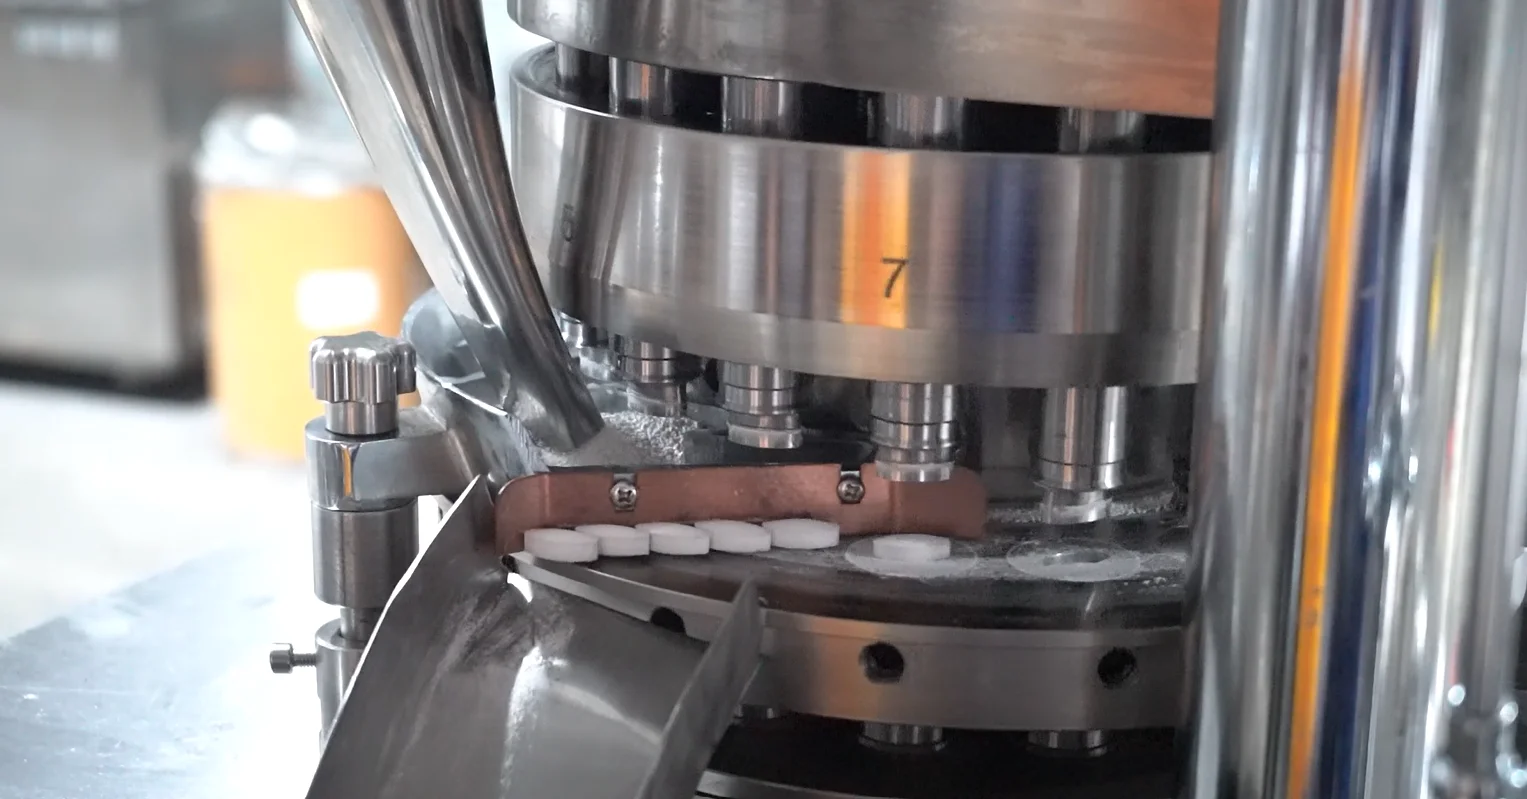
- Aspecto: A defecto relacionado con el proceso en la que el comprimido se resiste a salir del orificio del troquel, lo que provoca que los laterales del comprimido queden rayados o rugosos, que los bordes se astillen, que aumente la fuerza de expulsión, que se produzcan chirridos o vibraciones, y que la prensa pueda llegar a pararse por sobrecarga.
- Cuándo se produce: Durante la fase de expulsión, cuando el punzón inferior empuja el comprimido hacia arriba a través de la matriz.
- Posibles causas: Lubricante insuficiente o mal distribuido, formulaciones abrasivas, orificios de matriz desgastados o rayados (anillos de desgaste), presión radial excesiva en la pared de la matriz debido a una compresión excesiva, o acumulación de material entre la punta del punzón y la pared de la matriz.
- Qué hay que investigar: Mida o supervise el comportamiento de expulsión, inspeccione los orificios de la matriz en busca de anillos de desgaste o rayaduras, compruebe la holgura entre el punzón y la matriz, y revise el nivel de lubricante y la uniformidad de la mezcla.
- Cómo prevenirlo o reducirlo: Sustituya sin demora los troqueles desgastados, compruebe que la formulación cuente con la lubricación adecuada, evite una fuerza de compresión principal excesiva y mantenga limpias las herramientas.
8. Doble impresión
- Aspecto: Una imagen difuminada, borrosa o duplicada de un logotipo en relieve, una línea de marcado o unas letras en una o ambas caras de la pastilla.
- Cuándo se produce: Durante la compresión o la expulsión, cuando un punzón en relieve gira ligeramente entre la precompresión, la compresión principal o el contacto de rebote.
- Posibles causas: Rotación libre de los punzones en las guías de la torreta sin chavetas, desgaste de las chavetas de los punzones o de las ranuras de la torreta, o rebote de los punzones tras la compresión principal.
- Qué hay que investigar: Comprueba que los punzones superior e inferior estén correctamente encajados para las herramientas de estampado o perfiladas, inspecciona las ranuras de encaje para detectar posibles signos de desgaste y revisa los mecanismos antirrotación y las guías de levas.
- Cómo prevenirlo o reducirlo: Utilice herramientas con chavetas adecuadas para comprimidos con relieve o de forma no redonda e inspeccione las ranuras de las chavetas de la torreta durante el mantenimiento preventivo programado.
9. Variación del peso de la tableta
- Aspecto: A variación de calidad (que no siempre es visible desde el exterior) en el que el peso de cada comprimido varía fuera del rango de tolerancia aceptable del producto.
- Cuándo se produce: De forma continua o intermitente a lo largo de un lote, especialmente durante los cambios de velocidad, las caídas de nivel en la tolva o las fases de arranque y parada.
- Posibles causas: Mala fluidez del polvo, amplia distribución granulométrica o segregación en la tolva, llenado irregular de la matriz a alta velocidad de la torreta, longitudes de los punzones inferiores desgastadas o desiguales, punzones inferiores pegajosos que no caen correctamente sobre la leva de bajada, o una velocidad inadecuada de la paleta del alimentador.
- Qué hay que investigar: Comprueba la uniformidad de la longitud de trabajo del punzón inferior, inspecciona el movimiento del punzón inferior en las guías, verifica la velocidad del alimentador y el nivel de la tolva, y evalúa la fluidez y la densidad aparente de la mezcla.
- Cómo prevenirlo o reducirlo: Mantenga la misma longitud en todos los punzones, garantice un flujo uniforme de gránulos y una distribución estrecha del tamaño de las partículas, y adapte la velocidad de la torreta a la capacidad de llenado del sistema de alimentación.
10. Problemas de dureza o friabilidad
- Aspecto: Indicadores de control de calidad en lugar de defectos puramente visuales. Los comprimidos pueden no superar las pruebas de resistencia a la rotura (por ser demasiado blandos o demasiado duros) o desprender una cantidad excesiva de polvo y material de los bordes durante las pruebas de friabilidad.
- Cuándo se produce: Detectado durante los controles de calidad durante el proceso o en las fases posteriores de manipulación, desempolvado, recubrimiento y envasado en blíster.
- Posibles causas: Un aglutinante inadecuado o una compresibilidad deficiente, un exceso de lubricación, un llenado irregular del troquel (lo que modifica la fuerza de compresión con una separación fija entre el punzón y la matriz), una velocidad de la torreta excesivamente alta que reduce el tiempo de permanencia, o una fuerza de compresión excesiva que provoca microfisuras internas que, paradójicamente, aumentan la friabilidad.
- Qué hay que investigar: Comprueba de forma conjunta el peso, el grosor, la fuerza de rotura y la friabilidad de los comprimidos; verifica la estabilidad de la fuerza de compresión, el tiempo de permanencia y las propiedades de la mezcla.
- Cómo prevenirlo o reducirlo: Equilibra la presión de compactación y el tiempo de reposo con los requisitos de desintegración y friabilidad deseados, y supervisa las tendencias durante el proceso en lugar de basarte en un único punto de ensayo.
¿Qué provoca los defectos en las tabletas?
En la práctica, causas de los defectos en las pastillas se clasifican en cuatro categorías que interactúan entre sí. Un mismo síntoma —como el taponamiento o el pegado— puede tener su origen en más de una categoría, por lo que los ingenieros deben considerar estos factores como posibles causas que hay que verificar, y no como causas automáticas que se corresponden de forma unívoca.
A. Factores relacionados con los materiales y la formulación
El comportamiento de los polvos y los gránulos marca los límites físicos de lo que puede lograr una comprimidora:
- Fluidez y distribución granulométrica: Un flujo deficiente o un exceso de partículas finas pueden provocar un llenado incompleto del molde, la formación de burbujas de aire, variaciones de peso y la formación de una capa superficial. La segregación entre las fracciones gruesas y finas puede provocar desviaciones en los lotes.
- Contenido de humedad: Un contenido de humedad demasiado bajo reduce la plasticidad y puede hacer que los comprimidos se vuelvan quebradizos, lo que favorece la formación de capas, grietas o astillas. Un contenido de humedad demasiado alto aumenta la pegajosidad de la superficie y la adhesión capilar, lo que contribuye a que se peguen y se desprendan.
- Compresibilidad y recuperación elástica: Las formulaciones que se deforman de forma elástica, en lugar de plástica, tienden a recuperar su forma original tras una compresión importante, lo que aumenta el riesgo de formación de capas y de laminación.
- Lubricación y uniformidad de la mezcla: Una cantidad insuficiente de lubricante aumenta la fricción con las paredes del troquel y el atascamiento; un exceso de lubricante o una mezcla excesiva pueden recubrir las partículas con una película hidrofóbica que debilita la unión de los comprimidos y reduce su dureza.
B. Condiciones de funcionamiento de la comprimidora
Los parámetros de la máquina determinan cómo se aplican la tensión y el tiempo al lecho de polvo:
- Velocidad de llenado del troquel y del alimentador: Si la velocidad de la torreta supera la capacidad de la pólvora para llenar la cavidad del troquel, el peso de llenado se vuelve irregular. Por el contrario, una alimentación forzada demasiado agresiva puede sobrecargar los lubricantes sensibles al cizallamiento.
- Fuerza de precompresión y fuerza de compresión principal: Una compactación insuficiente da lugar a comprimidos blandos y quebradizos, mientras que una fuerza principal excesiva puede comprimir en exceso el comprimido, atrapar aire y provocar el encapsulado o una fricción de expulsión elevada.
- Velocidad de la torreta y tiempo de permanencia: Las velocidades más altas de la torreta acortan el tiempo de permanencia —la duración durante la cual los punzones permanecen en el punto máximo de compresión—, lo que puede debilitar las formulaciones sensibles a la velocidad de deformación y provocar la formación de una capa superficial durante la ampliación de la producción.
- Expulsión y despegue: Una presión de expulsión elevada, unas paletas de salida desalineadas o unos conductos de descarga rugosos pueden astillar o agrietar comprimidos que, de otro modo, estarían intactos.
C. Punzones y matrices
Las herramientas dan forma directamente al comprimido y transmiten las fuerzas de compactación:
- Desgaste y variación dimensional: Las longitudes de trabajo desiguales del punzón provocan variaciones de peso y grosor entre las estaciones; los anillos de desgaste situados en el interior de los orificios de la matriz atrapan la banda del comprimido y favorecen que se atasque o se forme una capa superficial.
- Estado de la superficie: Las cavidades de los punzones que presentan arañazos, picaduras, corrosión o contaminación aumentan la adherencia, lo que provoca que el material se pegue y se desgarre.
- Geometría y configuración: Las copas muy cóncavas, los bordes con relieve muy marcado, las superficies de contacto de las puntas desgastadas (ganchos en forma de J) o las ranuras de fijación sueltas o desgastadas pueden provocar astillamientos, arañazos, grietas o impresiones dobles.
D. Entorno de producción
Las condiciones ambientales en el interior de la sala de compresión afectan directamente a las mezclas higroscópicas y sensibles a la temperatura:
- Temperatura y humedad relativa: Una humedad elevada provoca la aparición de humedad superficial, lo que agrava los problemas de adherencia, formación de grumos y flujo deficiente del polvo. Un aire excesivamente seco puede aumentar la acumulación de carga electrostática en algunas mezclas. Las temperaturas elevadas en la sala o en la torreta pueden ablandar los ingredientes con un punto de fusión bajo.
- Control del polvo: Una extracción de polvo deficiente provoca que el polvo fino se acumule en las levas, las guías de los punzones y las mesas de troqueles, lo que acelera el desgaste, dificulta el movimiento de los punzones y contamina la superficie de los comprimidos.
Defectos de las tabletas y soluciones: tabla de resolución de problemas
La tabla siguiente resume los casos más comunes Defectos de las tabletas y soluciones como referencia diagnóstica estructurada. Cada medida correctiva debe evaluarse en función de su formulación específica, el modelo de prensa, el diseño de las herramientas y los procedimientos operativos aprobados antes de su aplicación.
En la pantalla de un móvil, desliza el dedo hacia la izquierda o hacia la derecha para ver la tabla completa de resolución de problemas.
| Defecto | Síntomas típicos | Posibles causas | Revisiones recomendadas | Posibles medidas correctoras |
|---|---|---|---|---|
| Taponado | La corona superior o inferior se separa horizontalmente del cuerpo de la tableta | Aire atrapado; alta recuperación elástica; fuerza principal excesiva; tiempo de permanencia corto; exceso de partículas finas o baja humedad; orificios de la matriz desgastados o ganchos en forma de J en la punta del punzón | Inspeccionar los orificios de los troqueles y las puntas de los punzones; revisar los registros de precompresión y de fuerza principal; comprobar la velocidad de la torreta; analizar la humedad de los gránulos y las partículas finas | Evaluar la configuración previa a la compresión para la desaireación; probar una fuerza principal menor o una velocidad de torreta más lenta dentro del rango validado; sustituir las herramientas desgastadas o evaluar los troqueles cónicos; revisar la humedad y el aglutinante de la formulación. |
| Laminado | La tableta se divide en dos o más capas horizontales | Aire atrapado; descompresión elástica rápida; alta velocidad de la torreta; lubricación excesiva; orificios de los troqueles desgastados | Comprueba los ajustes de precompresión y velocidad; inspecciona los orificios de los troqueles; comprueba el nivel de lubricante y el tiempo de mezcla | Ajustar la precompresión y el tiempo de reposo dentro de los límites autorizados; inspeccionar y sustituir los troqueles desgastados; revisar la concentración del lubricante o el tiempo de mezcla con el equipo de formulación. |
| Adherencia | El material se adhiere a las caras del punzón o a las paredes de la matriz; superficie de la pastilla desgastada o con picaduras | Alta humedad de los gránulos; humedad o temperatura elevadas en la sala; ingredientes con bajo punto de fusión; lubricación insuficiente; superficies de los punzones rugosas o sucias | Inspeccionar el acabado y la limpieza de la copa de punzonado; comprobar la temperatura ambiente y la humedad relativa; verificar la humedad de los gránulos y el nivel de lubricante | Limpiar y pulir las caras de los punzones según el procedimiento operativo estándar (SOP) de herramientas; estabilizar las condiciones climáticas de la sala de compresión; evaluar el acabado o recubrimiento antiadherente de las herramientas; revisar la humedad y la lubricación. |
| Recolección | Pequeñas zonas arrancadas de la superficie de la tableta, sobre todo dentro de logotipos o letras | Relieve muy marcado o estrecho; grabados del punzón dañados; gránulos pegajosos o húmedos; baja compactación en el centro cóncavo profundo | Inspeccionar las puntas en relieve con un microscopio; comprobar la humedad de los gránulos; verificar la uniformidad de la compactación | Limpiar, restaurar o sustituir los punzones dañados; optimizar el diseño del estampado en las futuras herramientas; controlar la humedad y la humedad ambiental |
| Desmenuzado | Bordes de las tabletas rotos o deshilachados | Gránulos quebradizos o excesivamente secos; puntas de los punzones melladas; cuchilla de extracción desalineada; caída brusca en los silos | Inspecciona los bordes y las superficies de apoyo de la punta del punzón; comprueba la holgura de la cuchilla de extracción y la altura de la rampa; revisa los datos de friabilidad | Restaurar o sustituir los punzones desgastados; ajustar la alineación de la cuchilla de extracción y la descarga de las pastillas en el amortiguador; comprobar la humedad y la dureza de los gránulos |
| Agrietamiento | Pequeñas fisuras superficiales o grietas profundas en las caras o en la banda | Expansión elástica rápida; fuerza de compresión excesiva; gránulos demasiado secos o demasiado grandes; geometría del punzón muy cóncava | Revisar la fuerza de compresión principal; inspeccionar el perfil de la copa del punzón; comprobar el tamaño y la humedad de los gránulos | Reducir el exceso de fuerza de compresión dentro del intervalo validado; revisar la humedad y el tamaño de las partículas del granulado; evaluar una geometría de la copa menos profunda cuando sea posible |
| Encuadernación | Alta resistencia a la expulsión; bordes de los comprimidos estriados; ruido de la prensa o sobrecarga | Lubricación insuficiente; mezcla abrasiva; orificios de los troqueles rayados o desgastados; fuerza de compresión excesiva; acumulación de pólvora | Inspeccionar los orificios de los troqueles para detectar anillos de desgaste o rayaduras; comprobar la holgura entre el punzón y el troquel; revisar la uniformidad de la lubricación y los registros de fuerza | Sustituir los troqueles desgastados y limpiar las herramientas; comprobar la distribución del lubricante; evaluar la fuerza de compresión principal inferior en caso de sobrecompresión. |
| Variación de peso | El peso de los comprimidos se desvía fuera de los límites de tolerancia aceptables | Flujo deficiente del polvo; segregación en la tolva; velocidad de la torreta superior a la capacidad de llenado; longitudes desiguales de los punzones inferiores; punzones inferiores demasiado ajustados | Medir las longitudes de trabajo del punzón inferior; comprobar el movimiento de la guía del punzón; inspeccionar la configuración del alimentador y el nivel de la tolva; evaluar el flujo de la mezcla | Ajustar las longitudes de trabajo de los punzones; limpiar y ajustar las guías; alinear las velocidades de la torreta y del alimentador dentro de los límites validados; mejorar el flujo de gránulos y evitar la segregación |
Solución paso a paso de problemas en la prensa de comprimidos
Cuando defectos en la compresión de comprimidos Si surgen problemas durante la producción, evita realizar varios ajustes a la vez. Un enfoque estructurado Solución de problemas de la prensa comprimidora de comprimidos Este flujo de trabajo ayuda a identificar la causa raíz, al tiempo que garantiza la calidad del producto y el cumplimiento normativo:
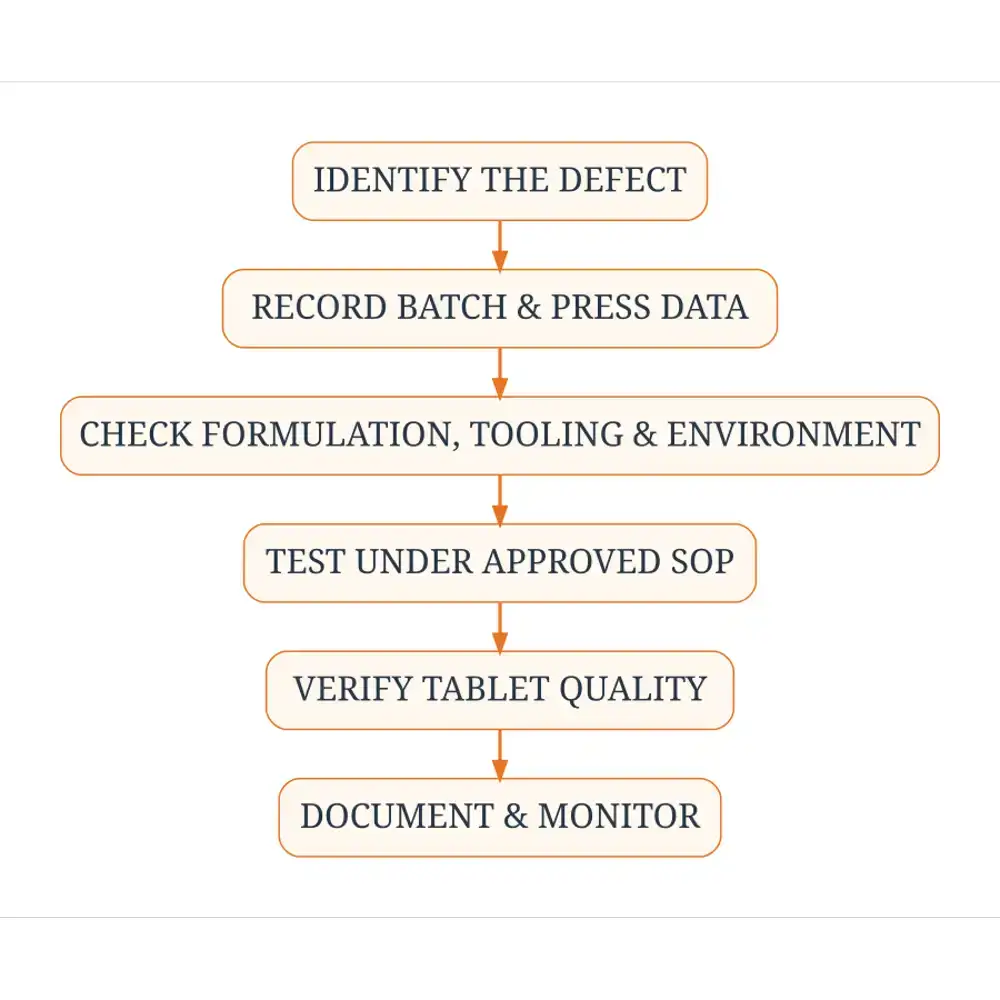
- Identifica el defecto y el lote afectado: Inspeccione visualmente las muestras en varias estaciones de la torreta y determine si el problema afecta a todo el lote, a estaciones concretas o a un intervalo de tiempo específico.
- Anota las condiciones de funcionamiento y las observaciones sobre la calidad: Registrar la velocidad de la torreta de troncos, la velocidad del alimentador, los valores de precompresión y compresión principal, la temperatura ambiente y la humedad relativa, el nivel de llenado de la tolva, así como los datos de peso, espesor y dureza durante el proceso.
- Evaluar las características de la formulación y de los materiales: Revisa los registros de lote en relación con los cambios en los lotes de materias primas, la humedad de granulación, la distribución granulométrica, la densidad aparente o las variaciones en la mezcla de lubricantes.
- Inspeccionar los punzones, las matrices y los componentes de alimentación: Detenga y bloquee la prensa de forma segura, siguiendo los procedimientos de cada centro, para inspeccionar las puntas de los punzones, las superficies de apoyo, los relieves, los orificios de los troqueles, las cuchillas rascadoras, las paletas del bastidor de alimentación y las cuchillas de extracción, con el fin de detectar posibles signos de desgaste, acumulación de residuos o desalineación.
- Revisa los ajustes pertinentes de la máquina: Compara los valores de consigna activos de la prensa con el registro maestro de lote aprobado o con el rango de funcionamiento validado para detectar desviaciones involuntarias.
- Evaluar las posibles medidas correctivas con arreglo a los procedimientos aprobados: Prueba un ajuste controlado cada vez, respetando estrictamente los procedimientos operativos estándar (SOP) de tu centro, las normas de seguridad de los equipos y los límites del proceso validados. El personal no autorizado no debe modificar nunca los parámetros del proceso validados al margen de los procedimientos formales de control de cambios o de desviaciones.
- Verificar los resultados mediante controles de calidad adecuados: Tras cualquier ajuste aprobado o sustitución de utillaje, realice una prueba de verificación controlada y compruebe la calidad visual, así como el peso, el espesor, la fuerza de rotura y la friabilidad, según sea necesario.
- Documentar las conclusiones y las medidas preventivas: Registre la causa raíz, las medidas correctivas y el destino del lote en el sistema de gestión de la calidad, de modo que se puedan evitar tendencias recurrentes (como el desgaste gradual de las herramientas) en futuras campañas.
Cómo evitar los defectos en las tabletas
Prevención defectos habituales en las tabletas es más rentable que solucionar los problemas de los lotes rechazados. Dado que cada formulación y cada plataforma de prensado se comportan de forma diferente, los controles preventivos deben adaptarse a su producto y a su equipo concretos:
- Evaluación de las materias primas: Comprueba las especificaciones de los excipientes y los principios activos que se reciben —incluidos el tamaño de las partículas, la humedad y la densidad aparente— antes de la mezcla.
- Consistencia de la mezcla y la granulación: Controle los parámetros de granulación, la uniformidad del secado, el cribado y el tiempo de mezcla del lubricante para que la prensa reciba una alimentación homogénea y de flujo libre.
- Monitorización del estado de las herramientas: Realiza un seguimiento de las longitudes de trabajo de los punzones, el desgaste de las puntas y el estado del orificio de la matriz a lo largo de las campañas, en lugar de esperar a que aparezcan defectos visibles.
- Configuración adecuada de la prensa: Adapta la capacidad de prensado, el método de alimentación (por gravedad o forzada) y la capacidad de precompresión al volumen y al comportamiento de compactación de tu producto. Si estás pasando de ensayos de laboratorio a lotes comerciales, es importante comprender las diferencias mecánicas entre un prensa de comprimidos de un solo golpe frente a prensa rotativa de comprimidos ayuda a evitar sorpresas a la hora de ampliar la producción.
- Mantenimiento preventivo: Siga el plan de mantenimiento programado del fabricante del equipo para las levas, los rodillos de presión, las guías de punzón, las juntas y los sistemas de extracción de polvo.
- Controles de calidad durante el proceso: Representa gráficamente las tendencias del peso, el grosor y la fuerza de rotura a lo largo de todo el proceso para detectar a tiempo cualquier desviación gradual.
- Formación de los operadores y documentación: Formar a los operadores para que reconozcan los signos de alerta temprana —como un ligero cambio en la filmación del punzón, un aumento del ruido de expulsión o una desviación del peso— y para que comuniquen las desviaciones sin demora, de acuerdo con los procedimientos operativos estándar (SOP) de la planta.
Herramientas y mantenimiento de las prensas comprimidoras de comprimidos
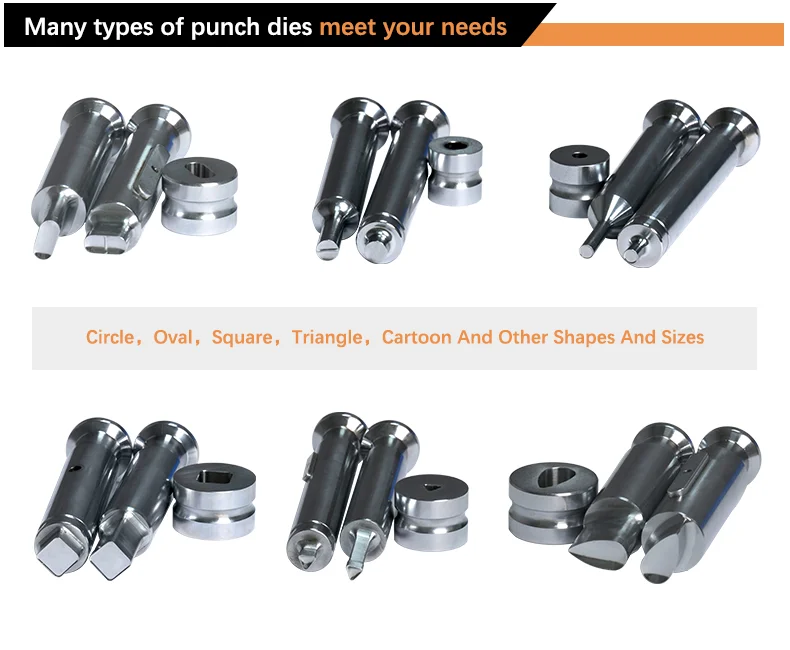
Los punzones y las matrices son componentes de precisión sujetos a desgaste. Incluso una comprimidora bien calibrada producirá comprimidos defectuosos si las herramientas presentan mellas, están oxidadas, presentan un desgaste desigual o no se han limpiado correctamente.
Según Guía de mantenimiento de herramientas de Natoli Engineering, el mantenimiento estructurado de las herramientas se basa en cuatro prácticas fundamentales:
- Manipulación y almacenamiento controlados: Una manipulación inadecuada antes o después de una tirada es una de las principales causas de daños en las puntas de los punzones. El uso de soportes específicos para herramientas y cestas de transporte evita que las puntas de los punzones choquen entre sí y se formen rebabas o muescas en los bordes.
- Limpieza y secado a fondo: La limpieza ultrasónica automatizada, seguida de un secado con aire caliente, elimina los restos de polvo de las copas de punzón, las ranuras de las llaves y los orificios de los troqueles sin dejar humedad atrapada que provoque corrosión. En la propia prensa, aspirar el polvo en lugar de utilizar aire comprimido evita que el polvo se introduzca en los cojinetes y las hendiduras.
- Inspección dimensional y visual rutinaria: Los comparadores ópticos ayudan a detectar el desgaste de la punta del punzón y el desgaste del rebaje del punzón inferior; los indicadores digitales montados sobre una base de granito verifican la longitud útil del punzón y la profundidad de la cavidad; y los medidores de diámetro interior con bola dividida identifican los anillos de desgaste en el interior de los orificios de la matriz antes de que se produzca el atascamiento o el taponamiento.
- Renovación y sustitución conforme a las normas: El desgaste superficial leve o el pulido de las cavidades de punzón solo deben ser realizados por técnicos cualificados que utilicen el equipo adecuado, y las herramientas que no cumplan las tolerancias dimensionales deben retirarse del servicio.
Sigue siempre las instrucciones específicas de desmontaje, limpieza y lubricación que figuran en el manual del fabricante de tu comprimidora y en los procedimientos operativos estándar (SOP) de mantenimiento de la planta.
Control de calidad de los comprimidos durante la producción
La inspección visual permite detectar defectos superficiales, pero la fabricación fiable de comprimidos depende de la realización de ensayos rutinarios durante el proceso y del producto terminado, de acuerdo con las especificaciones de su producto y las normas de la farmacopea o normativas aplicables:
- Variación del peso de los comprimidos: Garantiza un llenado y una dosificación uniformes en todas las estaciones y a lo largo de todo el lote.
- Grosor de la tableta: Supervisa la consistencia entre cada golpe, la uniformidad del llenado y la compatibilidad con los procesos posteriores de envasado (como las cavidades de los blísteres).
- Fuerza de rotura (dureza): Mide la carga diametral necesaria para fracturar un comprimido (según lo establecido habitualmente en la norma USP o en la Ph. Eur. 2.9.8), lo que indica si el comprimido puede soportar la manipulación sin volverse demasiado duro como para desintegrarse correctamente.
- Friabilidad: Evalúa la durabilidad de la superficie y su resistencia a la abrasión o al astillamiento bajo esfuerzo de agitación (lo que suele indicarse en la norma USP ), lo cual resulta especialmente importante antes del recubrimiento con película o del envasado a granel.
- Desintegración: Comprueba que los comprimidos se desintegren dentro del intervalo de tiempo requerido en un medio líquido definido (como el USP ), asegurando que la fuerza de compresión no haya retrasado excesivamente la liberación.
- Uniformidad del contenido (cuando proceda): Confirma que el principio activo se distribuye de manera uniforme en cada una de las unidades de dosificación (por ejemplo, según la norma USP ).
Distinción importante: Un peso constante de los comprimidos no garantiza automáticamente un contenido uniforme de principio activo. Si se produce segregación del polvo en la tolva o la uniformidad de la mezcla es deficiente, los comprimidos pueden cumplir las especificaciones de peso sin por ello cumplir los requisitos de uniformidad en el contenido. Del mismo modo, los métodos de ensayo, las frecuencias de muestreo y los límites de aceptación varían según el tipo de producto (farmacéutico frente a nutracéutico, de liberación inmediata frente a masticable o efervescente) y deben ajustarse siempre a las especificaciones aprobadas del producto.
Preguntas frecuentes
1. ¿Cuáles son los defectos más habituales de las tabletas?
Entre los defectos más comunes en la compresión de comprimidos se incluyen la formación de capas, la laminación, el pegado, el desprendimiento, las astillas, las grietas, el apelmazamiento y la doble impresión, además de variaciones cuantificables en la calidad, como la variación de peso, una fuerza de rotura (dureza) fuera de especificaciones y una friabilidad excesiva.
2. ¿Qué provoca la formación de una capa superficial en los comprimidos durante la compresión?
La formación de capuchones en los comprimidos suele estar relacionada con la presencia de aire atrapado en el lecho de polvo, una elevada recuperación elástica de la formulación tras la compresión, una fuerza de compresión principal excesiva, un tiempo de permanencia demasiado corto a altas velocidades de la torreta, un exceso de partículas finas o gránulos demasiado secos, y el desgaste de los orificios de la matriz o de los bordes de las puntas de los punzones.
3. ¿Cuál es la diferencia entre el recubrimiento y la laminación?
El «capping» es la separación horizontal de la corona superior o inferior de un comprimido respecto a su cuerpo principal. La «laminación» es la división del comprimido en dos o más capas horizontales diferenciadas. Ambas fenómenos comparten causas fundamentales similares, relacionadas con el aire atrapado y la tensión elástica, pero la laminación afecta al cuerpo interno del comprimido y no solo a la corona.
4. ¿Por qué se pegan las pastillas a los puños?
Los comprimidos se adhieren a los punzones cuando la adhesión entre la formulación y la superficie del punzón supera la resistencia cohesiva del interior del comprimido. Entre las causas más habituales se encuentran una elevada humedad de los gránulos, una humedad o temperatura ambiente elevadas, ingredientes con un punto de fusión bajo, una lubricación insuficiente y superficies de los punzones rugosas, desgastadas o sucias.
5. ¿Puede la fuerza de compresión provocar defectos en los comprimidos?
Sí. Una fuerza de compresión insuficiente puede dar lugar a comprimidos blandos y quebradizos, propensos a astillarse y a pegarse. Por el contrario, una fuerza de compresión excesiva puede atrapar aire, aumentar la fricción radial en las paredes del troquel e inducir tensiones internas, lo que provoca la formación de capas, la laminación, el agrietamiento, la aglutinación o un retraso en la desintegración.
6. ¿Cómo pueden los fabricantes reducir la variación en el peso de los comprimidos?
Los fabricantes pueden reducir la variación de peso mejorando la fluidez de la mezcla y minimizando la segregación de partículas, adaptándose a longitudes de trabajo del punzón más cortas, garantizando un movimiento fluido del punzón en las guías, manteniendo niveles constantes en la tolva y ajustando la velocidad de la torreta a la capacidad de alimentación de la prensa.
7. ¿Puede una prensa comprimidora eliminar todos los defectos de los comprimidos?
No. Una prensa de comprimidos bien diseñada, con características como la precompresión, la alimentación forzada y el control estable de la velocidad, puede mejorar significativamente la uniformidad, pero no puede contrarrestar problemas fundamentales de la formulación, como una mala compresibilidad, una lubricación inadecuada, un exceso de humedad o una segregación grave del polvo.
8. ¿Con qué frecuencia se deben inspeccionar los utillajes de las prensas de comprimidos?
Las herramientas deben someterse a una inspección visual antes y después de cada ciclo de producción para comprobar su limpieza, la presencia de muescas en las puntas, daños en el estampado y desgaste superficial, y deben programarse comprobaciones dimensionales periódicas (longitud útil, profundidad de la copa y desgaste del orificio del troquel) en función del volumen del lote, la abrasividad de la formulación y los procedimientos de calidad de la planta.
Conclusión
Defectos de las tabletas rara vez se deben a una única variable aislada. Tanto si en una línea se produce un atasco, un pegado, un encajón o una variación de peso, para lograr una solución duradera es necesario llevar a cabo un análisis de averías basado en datos que evalúe de forma conjunta las propiedades de los materiales, el estado del punzón y la matriz, los parámetros de funcionamiento de la prensa y las condiciones ambientales de la sala.
La selección de equipos adaptados a su formulación y volumen de producción —junto con una inspección rigurosa de las herramientas y un mantenimiento preventivo— proporciona una base sólida para garantizar una calidad constante de los comprimidos. Para conocer las configuraciones de prensas adecuadas para el tamaño de su lote y la geometría de sus comprimidos, consulte la oferta de GRAND Machinery: Gama de prensas rotativas para comprimidos o ponte en contacto con nuestro equipo de ingeniería para comentar tus necesidades específicas de producción.
Referencias
- Natoli Engineering — Robert Sedlock, Prevención de la formación de capas y otros defectos en los comprimidos (natoli.com/preventing-tablet-capping/)
- Natoli Engineering — La forma correcta de mantener tus prensas de comprimidos y tus utillajes, publicado originalmente en Resumen sobre formas farmacéuticas sólidas: comprimidos y cápsulas, noviembre de 2019 (natoli.com/tablet-press-tooling-maintenance/)
- I Holland / Tecnología de fabricación de comprimidos — Cómo evitar situaciones delicadas, documento técnico sobre la adherencia, la rugosidad de la superficie y los factores ambientales (tabletingtechnology.com)
- Capítulos generales de la Farmacopea de los Estados Unidos (USP): USP (Friabilidad de los comprimidos), USP (Fuerza de rotura de la tableta), USP (Desintegración), y USP (Uniformidad de las unidades de dosificación)