Piel de naranja, desprendimiento, puentes, agrupación: los defectos en el recubrimiento de los comprimidos suelen atribuirse primero a la formulación y, en segundo lugar, a la máquina. En la práctica, conviene invertir este orden. Descartar una boquilla desgastada, un tubo de bomba adelgazado o una serie de perforaciones obstruidas lleva unos minutos; una reformulación, en cambio, lleva semanas.
Esta página es la guía de resolución de problemas complementaria a nuestro piezas para máquinas de recubrimiento de comprimidos Guía. En ella se agrupan los defectos que se observan realmente en la superficie de la tableta y, a continuación, se asigna cada uno de ellos a la pieza que hay que comprobar en primer lugar; en cada fila se indica el nombre de esa pieza y el fallo mecánico que la provoca.
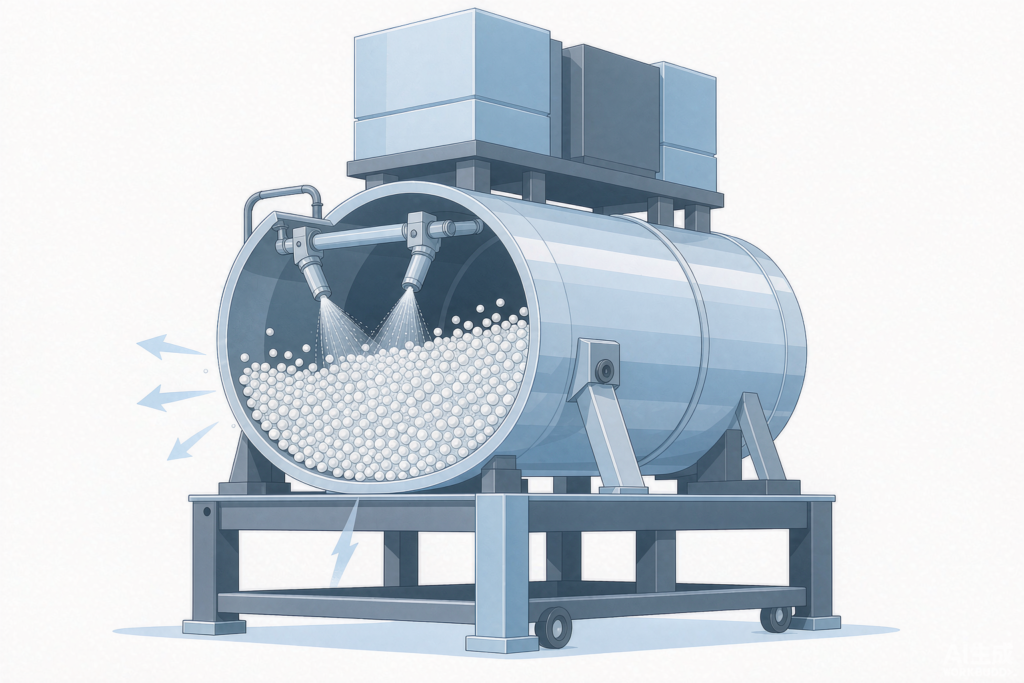
Lee la descripción del defecto antes de abrir el armario
Hay tres preguntas que te ayudan a acotar la búsqueda antes de modificar ningún ajuste:
- ¿Afecta a todo el lote o es algo localizado? Si se trata de un problema que afecta a todo el lote, se trata de un parámetro de configuración: caudal de pulverización, temperatura de entrada o velocidad del tambor. Si se limita a una sola zona, se trata de una pieza concreta: una fila de perforaciones obstruida, un deflector o una sola pistola.
- ¿Apareció de la noche a la mañana o fue surgiendo poco a poco a lo largo de varias semanas? Un cambio repentino indica que algo ha fallado. Una pérdida gradual indica que algo se está desgastando, y los tubos de la bomba y los orificios de las boquillas suelen ser los principales culpables.
- ¿Aterriza siempre en el mismo sitio en cada lote? El mismo lugar, siempre, es algo mecánico y posicional: la zona del tambor, la alineación del cañón o el recorrido del escape por ese lado.
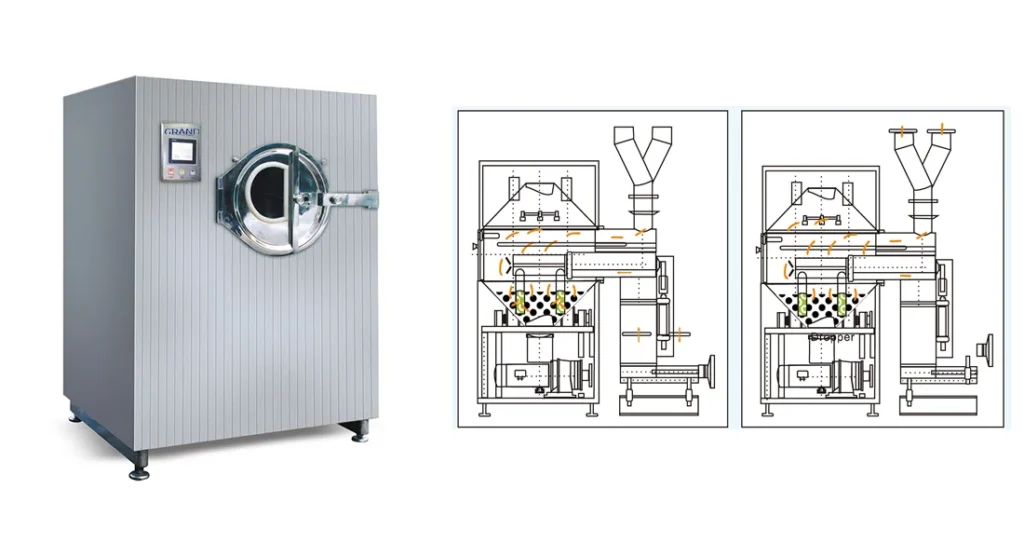
Defectos en la superficie pulverizada: piel de naranja, picaduras, puentes y bordes irregulares
La mayoría de los defectos relacionados con la pulverización se deben al sistema de pulverización, especialmente a las boquillas pulverizadoras y al aire de atomización. El efecto «piel de naranja» aparece cuando el líquido de recubrimiento es demasiado espeso, está mal atomizado o se seca demasiado rápido. Reduzca la viscosidad ajustando las proporciones de disolvente o el contenido en sólidos. Una mayor presión de atomización genera gotas más finas que pueden secarse antes de alcanzar los comprimidos, lo que produce una superficie rugosa. Una presión más baja da lugar a gotas más grandes que humedecen en exceso el lecho de comprimidos.
La pistola pulverizadora debe mantener una presión constante durante todo el proceso. Las boquillas desgastadas alteran el tamaño de las gotas, por lo que hay que revisar la pistola antes de cada lote. Tanto una presión de atomización demasiado alta como demasiado baja pueden dar lugar a una superficie rugosa; la sección siguiente sirve precisamente para distinguir entre ambas.
El «picking» y el «bridging» se refieren a un aspecto distinto de la aplicación del pulverizado. El «picking» se produce cuando una formulación pegajosa o un exceso de humectación localizado deja la superficie del comprimido pegajosa; se puede mejorar la evaporación ajustando el polímero o el plastificante. El «bridging», en el que la película rellena las impresiones o los logotipos, se debe a una presión de atomización baja o a un volumen de pulverizado excesivo. Aumente la presión de atomización para obtener gotas más finas y reduzca el volumen de pulverización. Los comprimidos con detalles grabados exigen un control minucioso del patrón de pulverización.
Defectos en la fase de secado: pegado, exceso de humedad, lotes que se alargan demasiado
El pegado y el exceso de humectación indican problemas en la temperatura del aire de entrada y en el caudal de aire. Cuando el caudal de pulverización supera la capacidad de secado, la superficie del comprimido permanece pegajosa durante demasiado tiempo. Un movimiento de aire insuficiente provoca un exceso de humectación, adherencias y desprendimientos. Las medidas correctivas incluyen reducir el caudal de líquido, aumentar la presión del aire de atomización y elevar la temperatura del aire de entrada. Comprueba que el conducto de salida de aire no esté obstruido. La temperatura del aire de salida ofrece una indicación indirecta del estado del lecho de comprimidos.
Los lotes que se alargan suelen deberse a la bandeja de recubrimiento y a la velocidad de su tambor. La velocidad de la bandeja determina la renovación del lecho de comprimidos y el tiempo de permanencia en la zona de pulverización. Si es demasiado lenta, se produce una mezcla deficiente, un recubrimiento no uniforme y la formación de comprimidos gemelos. Si es demasiado rápida, aumenta el desprendimiento de los bordes y el polvo. El proceso de recubrimiento de comprimidos depende de un equilibrio entre el calor, la humedad y la atomización. Si ese equilibrio se altera, el secado se ralentiza y el lote se alarga. Controla conjuntamente la humedad de los gases de escape y la velocidad de la cuba para mantener la producción dentro de los plazos previstos.
Grietas, descamaciones y desconchones: cuando la película se estropea tras secarse
Las grietas en la corona suelen aparecer después de que las pastillas salgan de la bandeja, no dentro de ella. Las tablas de resolución de problemas publicadas atribuyen la causa a la formulación: una cantidad insuficiente de plastificante o un núcleo que se expande a un ritmo diferente al de la película. A menudo, esto es cierto. Sin embargo, hay tres variables relacionadas con la máquina que determinan, en primer lugar, si la película sufre tensión.
El primero es la fase de enfriamiento. Cuando se descarga un lote en caliente y se deja enfriar al aire ambiente, el núcleo se contrae más rápido que la capa exterior, y la corona se agrieta. Baja la bandeja dentro de la cubeta con el sistema de extracción aún en marcha antes de descargar.
El segundo es el aumento de peso. Si se supera el objetivo validado en el recubrimiento, se forma una película más gruesa y quebradiza. Los recubrimientos de película suelen representar un pequeño porcentaje del peso del comprimido, mientras que los recubrimientos de azúcar son mucho más elevados. Si tu lote sigue superando el objetivo, comprueba el caudal de la bomba antes de culpar a la formulación.
El tercero es el desgaste mecánico de la propia tableta. Los bordes astillados y los logotipos desgastados se deben a la fricción: las tabletas rozan unas contra otras. Una bandeja que gira demasiado rápido, o que se mantiene en movimiento antes de que caiga la primera pulverización, desgasta los bordes antes de que se forme una película lo suficientemente gruesa como para protegerlos.
El desprendimiento y el desconchado en los bordes son fallos de adhesión. Reduce la velocidad de la bandeja, comprueba que el caudal de pulverización no vuelva a humedecer la película que ya se ha secado y verifica que la dureza y la friabilidad del núcleo se encuentren dentro de las especificaciones. Si el núcleo no cumple con las especificaciones, ningún ajuste de la máquina conseguirá que la película se adhiera. La dureza y la friabilidad del núcleo se ajustan en la prensa, no en la bandeja, por lo que, si son el factor limitante, la solución debe buscarse en una fase anterior del proceso; consulte nuestro prensa rotativa de comprimidos gama.
Variaciones de color y moteado: defectos en la mezcla y en el patrón de pulverización
La diferencia de color entre los comprimidos de un mismo lote es, ante todo, un problema de exposición y no de pigmento. Cada comprimido debe pasar por la zona de pulverización el mismo número de veces, a la misma distancia y recibir la misma cantidad de líquido. Cuando uno de esos tres factores no es el adecuado, el tono varía.
Empieza por la mezcla. Los deflectores y la velocidad de la bandeja determinan cómo se desplaza el lecho. Si el lecho se desliza como una masa en lugar de dar vueltas, los comprimidos del exterior acumulan más recubrimiento que los del centro. Observar el lecho durante treinta segundos te da más información que cualquier valor de referencia.
En ese caso, comprueba las pistolas entre sí, en lugar de compararlas con el valor de referencia. Dos pistolas conectadas al mismo colector suministran un caudal diferente si una de las agujas está desgastada o si uno de los conductos de fluido está parcialmente obstruido. La forma más rápida de detectar cuál es la que falla es medir el caudal de cada pistola en un recipiente durante un tiempo determinado.
El efecto moteado —una superficie con manchas o veteada— es distinto de una simple variación de tono. Suele deberse a la migración del colorante soluble a medida que el agua se evapora de la película, y se reduce al disminuir la velocidad de secado. La formación de puentes y el relleno en el logotipo se sitúan en el extremo opuesto de la misma escala: exceso de líquido, atomización insuficiente o pistolas colocadas demasiado cerca de la superficie de impresión.
¿Por qué un mismo defecto tiene dos soluciones opuestas?
Si buscas en cualquier tabla de resolución de problemas de recubrimientos el término “piel de naranja”, encontrarás como solución tanto “aumentar la presión de atomización” como «reducir la presión de atomización». Ambas son correctas, ya que la rugosidad tiene dos mecanismos opuestos y la tabla rara vez indica cuál de los dos se da en cada caso.
Insuficientemente atomizado. Las gotas son demasiado grandes, caen húmedas y la superficie nunca se nivela antes de secarse. La película tiene un aspecto rugoso y un tacto irregular. Aumenta la presión de atomización, reduce el caudal de pulverización o diluye la suspensión.
Secado por atomización. Las gotas son tan finas, o la pistola está tan lejos de la cama, o el aire de entrada está tan caliente, que el líquido pierde su disolvente antes de llegar a la pastilla y no queda nada que se pueda extender. Reduce la presión de atomización, acerca más las pistolas o baja la temperatura de entrada.
Hay tres comprobaciones que te permiten saber cuál de los dos casos se da. Comprueba la temperatura de los gases de escape y de la cama: si es alta y sigue subiendo, se trata de secado por pulverización. Compara la distancia entre la pistola y la cama con tu configuración validada. A continuación, observa una pastilla con una lupa: si la película es continua pero irregular, se trata de una atomización insuficiente, mientras que si la superficie es mate, polvorienta y se desprende al frotarla, se trata de secado por pulverización.
Cambia una variable y, a continuación, deja que el proceso se ejecute el tiempo suficiente para observarlo. Ajustar el caudal de pulverización, la atomización y la temperatura de entrada dentro de un mismo lote es lo que hace que un pequeño defecto se convierta en un producto rechazado.
Defecto en una pieza: dónde buscar primero
| El defecto que ves | Comprueba primero esta parte | Causa mecánica habitual |
|---|---|---|
| Cáscara de naranja | Pistola pulverizadora: boquilla de líquido y tapa de aire | Una boquilla desgastada altera el tamaño de las gotas; la presión de atomización está fuera de rango |
| Recolección | Aguja de la pistola pulverizadora y, a continuación, aire de patrón | La aguja no encaja; un solapamiento insuficiente del ventilador provoca un exceso de humectación local |
| Conexión o relleno del logotipo | Presión del aire de atomización y volumen de pulverización | La presión es demasiado baja para la viscosidad de la mezcla; las pistolas están colocadas demasiado cerca. |
| Imperfecciones | Distancia entre el cañón y la cama, y luego velocidad de giro | Las armas están demasiado cerca de la cama; la rotación de las camas es demasiado lenta |
| Adherencia y exceso de humedad | Temperatura y caudal del aire de admisión, y a continuación, recorrido del aire de escape | Capacidad de secado inferior al caudal de pulverización; filtro obstruido o compuertas desequilibradas |
| Hermanamiento | Velocidad del plato y deflectores | El lecho no se desplaza en cascada; el nivel de llenado está fuera del rango de funcionamiento del tambor |
| Manchas de humedad en el mismo sitio, en cada lote | Perforaciones en el tambor | Agujeros obstruidos en esa zona |
| El proceso por lotes tarda mucho en completarse | Ventilador de extracción y filtros; a continuación, tubos de la bomba | Una salida de gases restringida aumenta la humedad del tambor; unos tubos más delgados reducen el caudal |
| El peso del revestimiento desciende, sin alarma | Tubo para bomba peristáltica | Pared del tubo adelgazada por un estrechamiento constante |
| Aparecen grietas en la corona tras el disparo | Fase de secado y, a continuación, peso del recubrimiento | Lote descargado en caliente; aumento de peso superior al objetivo validado |
| Desprendimiento o descamación en los bordes | Velocidad de la bandeja y caudal de pulverización en función de la capacidad de secado | Desgaste, o el rehumedecimiento de una película seca en la siguiente pasada |
| Bordes desconchados y logotipos desgastados | Velocidad de la bandeja y nivel de llenado; a continuación, friabilidad del núcleo | La cama da demasiadas vueltas antes de que caiga el primer chorro |
| Diferencias de color entre los comprimidos | Deflectores y velocidad de la bandeja, y luego caudal por pistola | El lecho no se desmorona; una de las armas no dispara a la cadencia prevista |
Interpreta la tabla como una guía de búsqueda, no como un diagnóstico. Empieza por la pieza que falla con más frecuencia, compruébalo y, a continuación, ve avanzando hacia el exterior: la mayoría de los defectos tienen una causa mecánica y otra relacionada con el proceso, y la mecánica es más económica de descartar.
¿Qué hay que registrar para que no vuelva a aparecer el mismo defecto?
La mayoría de los defectos “aleatorios” no son aleatorios. Son una tendencia que nadie ha detectado. Los tubos de la bomba pierden un poco de caudal en cada lote, el orificio de una boquilla se ensancha poco a poco, un filtro se va obstruyendo con el paso de las semanas. Un solo registro de lote no te dice casi nada; seis seguidos te indican qué pieza está fallando.
Registra los mismos valores en las mismas unidades para cada lote:
- caudal de pulverización, presión de atomización y presión de aire del patrón
- temperatura y volumen del aire de admisión, temperatura de los gases de escape y temperatura del lecho
- velocidad de la bandeja y carga por lote
- recuento de pistolas, distancia entre la pistola y la cama y comprobación del caudal por pistola
- el contenido de sólidos en suspensión y si se mantuvo en movimiento durante todo el proceso
- temperatura ambiente y humedad relativa en la sala de recubrimiento
- cambios de boquilla y mangueras, además de la fecha de la última limpieza completa
Los dos parámetros que determinan la calidad de la lámina son el caudal por pistola y la temperatura del lecho. El caudal por pistola permite detectar una aguja desgastada antes de que llegue a la tableta. La temperatura del lecho permite detectar un problema de secado antes de que provoque adherencias o rugosidad.
Si vas a configurar la bandeja por primera vez, indícanos el modelo de la máquina y te enviaremos la lista de parámetros que utilizamos para esa bandeja y ese sistema de pulverización, junto con las piezas de recambio que recomendaríamos tener siempre a mano. Para ver el desglose pieza por pieza, nuestra piezas para máquinas de recubrimiento de comprimidos La guía es la página complementaria.
Si has consultado la tabla y el defecto persiste, envíanos una descripción del problema, el tipo de recubrimiento y el disolvente que utilizas, así como el modelo de la máquina; te indicaremos qué piezas deberíamos revisar o sustituir en primer lugar y qué debes tener en stock para la próxima campaña. Si el problema radica en la propia máquina, empieza por nuestra máquinas para el recubrimiento de comprimidos.
Preguntas frecuentes
¿A qué se debe la textura rugosa tipo «piel de naranja» de los comprimidos recubiertos?
Esto se debe a dos mecanismos opuestos. Un recubrimiento con atomización insuficiente deja gotas demasiado grandes como para que se nivelen antes de secarse, por lo que la superficie queda rugosa: aumenta la presión de atomización o reduce el caudal de pulverización. El recubrimiento secado por pulverización pierde su disolvente antes de que la gota alcance el comprimido, por lo que no se extiende nada: reduzca la presión de atomización, acerque las pistolas o baje la temperatura de entrada. Compruebe la temperatura del lecho y la distancia entre la pistola y el lecho antes de realizar cualquier cambio.
¿Por qué se pegan entre sí o se agrupan los comprimidos durante el recubrimiento?
El caudal de pulverización es superior a lo que el aire de secado puede eliminar, por lo que la superficie de los comprimidos permanece pegajosa a lo largo de la zona de pulverización. La baja velocidad de la bandeja y las caras planas de los comprimidos agravan el problema. Reduce primero el caudal de pulverización; a continuación, comprueba la temperatura y el caudal del aire de entrada; por último, revisa la velocidad de la bandeja y la forma de los comprimidos.
¿Por qué se agrieta o se desprende el recubrimiento de una pastilla después de que esta salga de la bandeja?
El agrietamiento suele deberse a un problema de formulación o del núcleo: una cantidad insuficiente de plastificante o un núcleo que se expande de forma diferente a la película. La máquina contribuye a ello de tres maneras: una descarga en caliente sin fase de secado, un recubrimiento que supera el aumento de peso validado y una velocidad de la bandeja que desgasta los bordes. El desprendimiento en los bordes se debe a un fallo de adhesión; reduzca la velocidad de la bandeja y compruebe que el pulverizador no vuelva a humedecer una película que ya se ha secado.
¿Por qué el color varía de un comprimido a otro dentro del mismo lote?
Porque las pastillas no recibieron la misma exposición al pulverizador. Comprueba primero el movimiento de la mesa —los deflectores y la velocidad de la bandeja— y, a continuación, mide cada pistola por separado, ya que una aguja desgastada o un conducto parcialmente obstruido alteran el caudal de esa pistola. El moteado, una superficie manchada o marmolada, se debe a la migración del colorante soluble a medida que el agua se retira de la película, y un secado más lento lo reduce.
¿Con qué frecuencia deben sustituirse las boquillas de las pistolas pulverizadoras y los tubos de las bombas peristálticas?
Inspecciona las boquillas, las agujas y los asientos en cada lote, y sustitúyelos en función de su estado real y no según una fecha fija: un orificio desgastado altera el tamaño de las gotas mucho antes de que parezca dañado. Los tubos de la bomba son un consumible que se va adelgazando con cada pellizco; sustitúyalos cuando el caudal suministrado sea inferior al que indica el registro del lote, por lo que es importante registrar el caudal por pistola.
¿Pueden las perforaciones obstruidas de la bandeja provocar defectos en el recubrimiento?
Sí. Los orificios obstruidos en una zona provocan que aparezcan manchas de humedad en el mismo lugar en cada ciclo, ralentizan el secado de toda la carga y alargan la duración del ciclo. Si el defecto es posicional —siempre en la misma zona del tambor—, lo primero que hay que comprobar son las perforaciones, no los ajustes del rociado.