Le processus de fabrication des bonbons gélifiés semble simple vu de l’extérieur — on verse du sirop, on obtient des bonbons gélifiés — mais chaque étape entre la cuve et le carton est contrôlée par un réglage de la machine qui détermine la texture, la durée de conservation et la précision du dosage. Ce guide de référence passe en revue les huit étapes de la production industrielle de bonbons gélifiés : ce qui se passe à chaque étape, quels équipements sont utilisés, les paramètres à respecter et le coût de mise en place d'une ligne de production pour chaque niveau de capacité.
Points clés à retenir
- La fabrication industrielle de bonbons gélifiés comprend huit étapes : la préparation de la pâte, la cuisson, le dosage, le moulage, le durcissement et le séchage, le démoulage et la finition, le contrôle qualité, ainsi que le comptage et le conditionnement.
- Trois paramètres déterminent la plupart des problèmes de qualité liés aux bonbons gélifiés : les solides dissous (Brix), l'activité de l'eau (Aw) et le temps de durcissement. Ces trois paramètres sont contrôlés par les équipements.
- Les lignes à amidon s'imposent en termes de volume et de formes complexes ; le dépôt sans amidon l'emporte sur le plan de l'hygiène, de la flexibilité et de la rapidité des changements de format — le choix doit dépendre de votre produit, et non de la brochure.
- Une ligne de production opérationnelle commence à environ $30 000–80 000 en capacité commerciale initiale et dépasse $1 million pour les lignes de moguls à grande vitesse ; sur les projets pour lesquels nous avons établi des devis, l'installation et l'outillage représentent un surcoût de 20–35%.
- La plupart des défauts — transpiration, aspect collant, texture granuleuse — sont dus à un paramètre spécifique de la machine, et non à un coup de malchance.
En quoi consiste le processus de fabrication des bonbons gélifiés ?
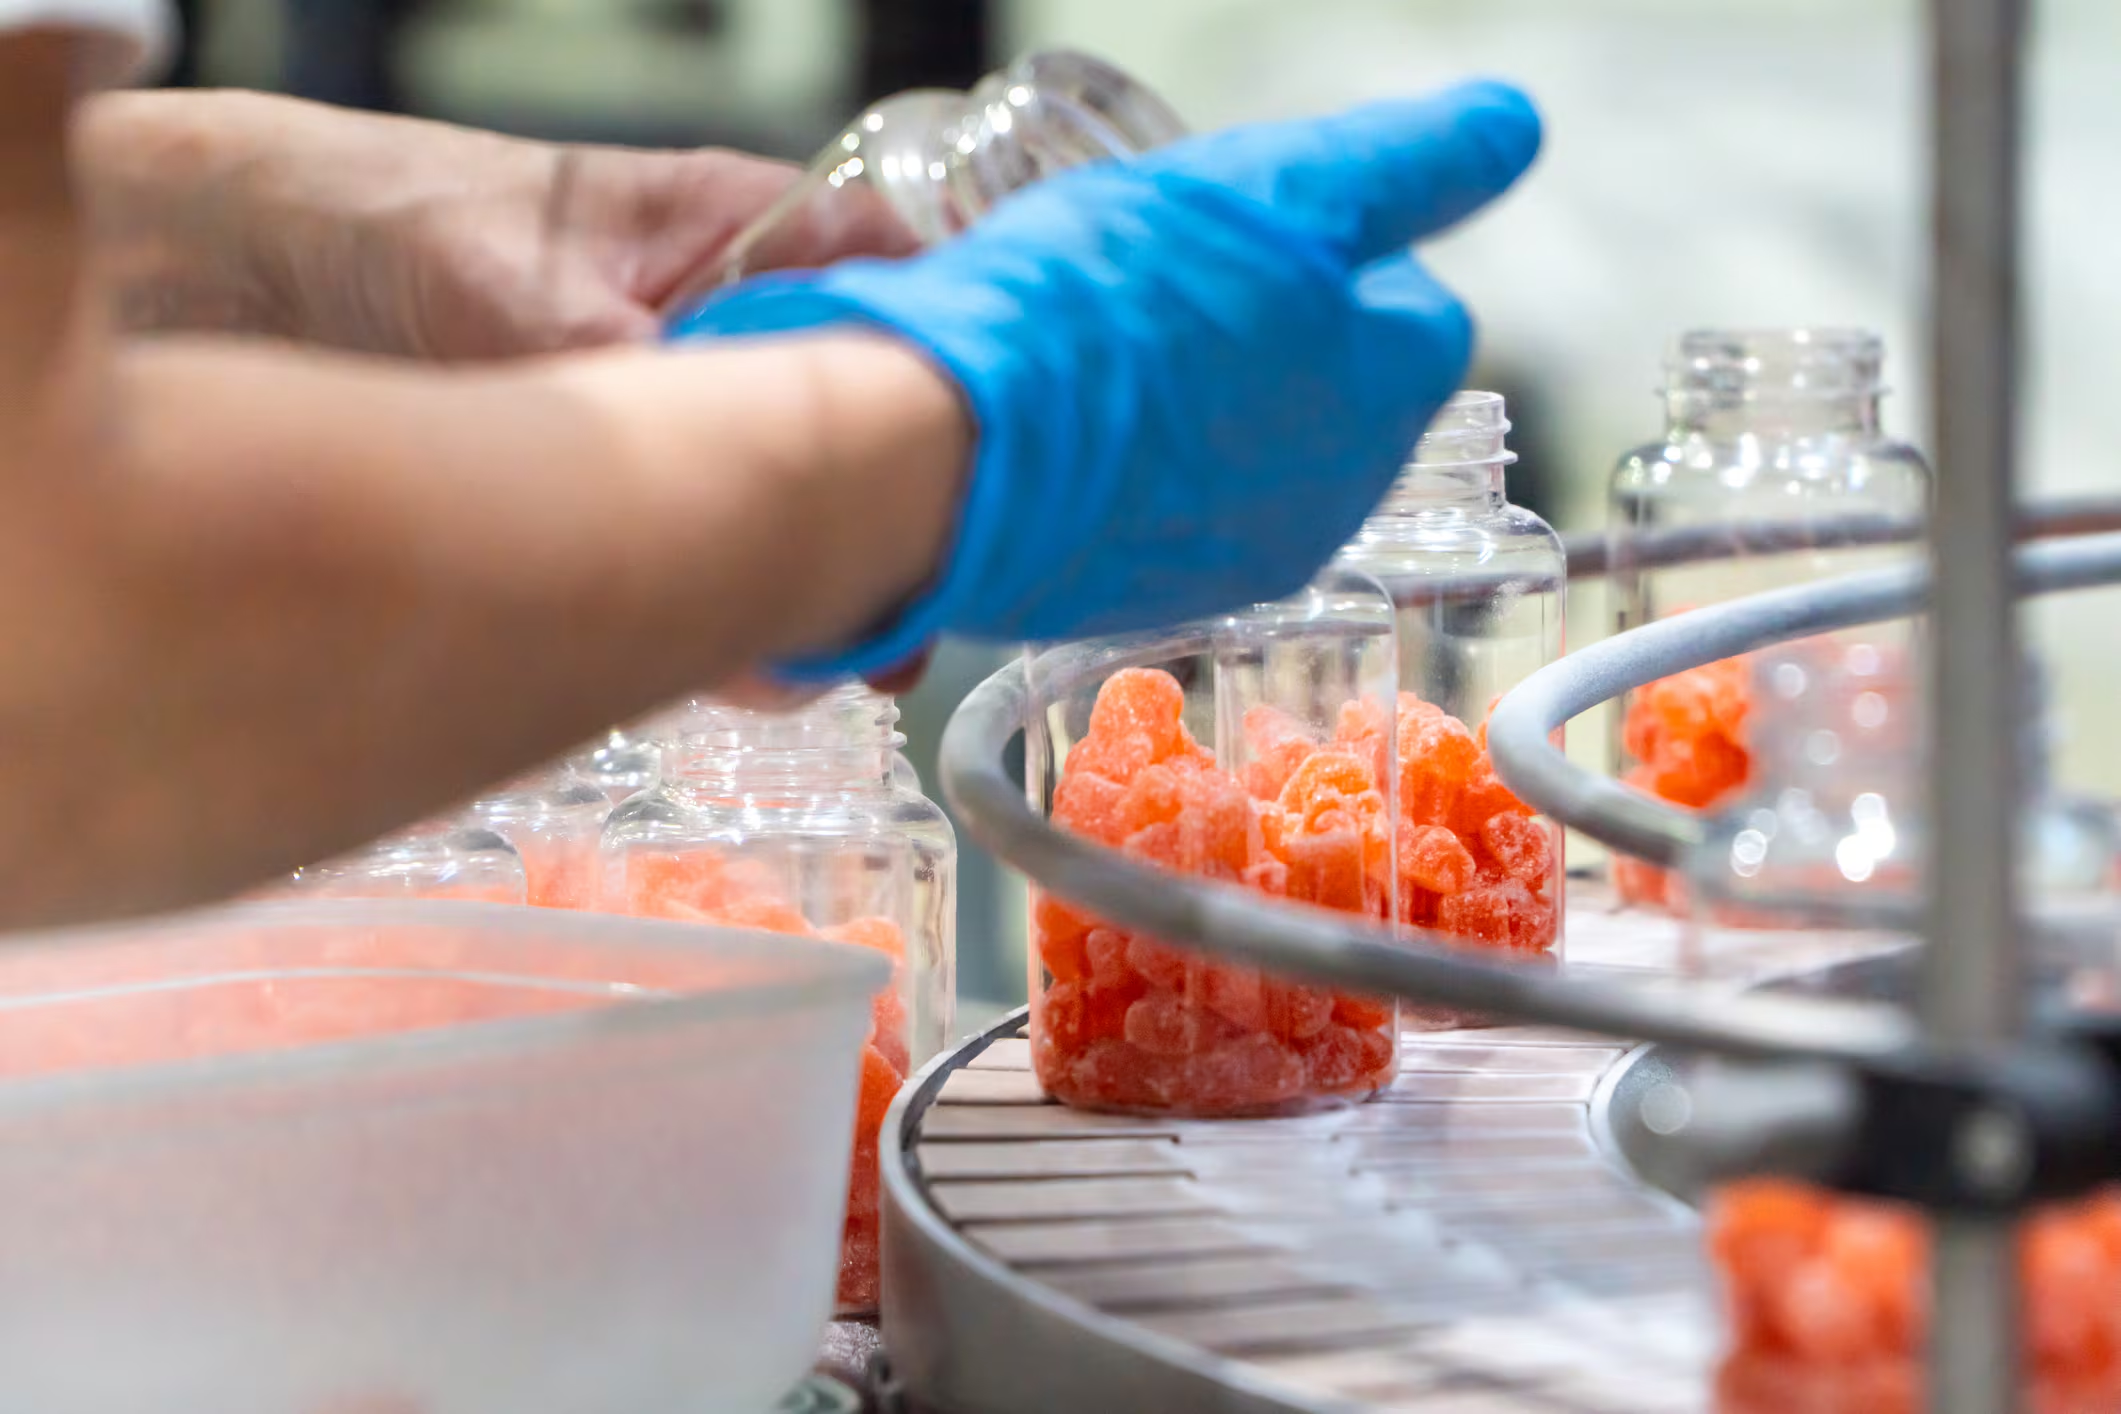
La fabrication des bonbons gélifiés est la version industrielle de la confection artisanale de bonbons gélifiés : un sirop édulcorant est cuit jusqu’à atteindre une teneur en matières sèches ciblée, un gélifiant est hydraté puis incorporé, des ingrédients thermosensibles sont dosés à basse température, et la masse encore liquide est versée dans des moules où elle se gélifie, durcit et sèche pour former un bonbon stable et à mâcher. Ce qui distingue un procédé industriel d’une préparation artisanale, c’est le contrôle — de la température, du temps de cuisson, de la précision du dosage et de l’humidité — et ce contrôle réside dans l’équipement.
Les 8 étapes en bref
| Scène | Que se passe-t-il ? | Équipements de base | Sortie de l'étage |
|---|---|---|---|
| 1. Préparation de médicaments | Peser, dissoudre et hydrater les ingrédients | Cuves de mélange, cuves de gonflement de la gélatine | Suspension homogène |
| 2. Cuisine | Évaporer l'eau pour obtenir la teneur en matières solides souhaitée | Cuiseur discontinu ou cuiseur à jet | Sirop à la teneur en Brix souhaitée |
| 3. Posologie | Ajouter de l'acide, des arômes, de la couleur, des principes actifs | Systèmes de dosage et de mélange en ligne | Masse de bonbons gélifiés aromatisés et dosés |
| 4. Dépôt | Verser le liquide dans les moules | Magnat de l'amidon ou déposant sans amidon | Moules remplis et façonnés |
| 5. Durcissement et séchage | Le gel prend ; l’humidité diminue jusqu’au niveau souhaité | Tunnels de refroidissement, salles de maturation/séchage | Des bonbons gélifiés fermes et consistants |
| 6. Démoulage et finition | Dégraisser, huiler ou enrober de sucre | Unités de démoulage, fûts de lubrification, enduiseuses | Pièces finies aux lignes fluides |
| 7. Contrôle qualité | Paramètres d'essai et puissance | Réfractomètres, appareils de mesure de l'Aw, trieuses pondérales | Lots mis en circulation |
| 8. Comptage et conditionnement | Remplir, fermer, étiqueter | Machines de comptage, lignes d'embouteillage ou de conditionnement en sachets | Packs commercialisables |
Chaque étape alimente la suivante, et une faiblesse dans l'une d'entre elles se répercute en aval : un sirop cuit à une teneur en matières sèches inadaptée donne un produit fini collant ; une salle de séchage trop humide ruine un dépôt parfait. Les sections ci-dessous présentent les différentes étapes dans l'ordre.
Étapes 1 à 3 : Préparation de la base — Mélange, cuisson et dosage
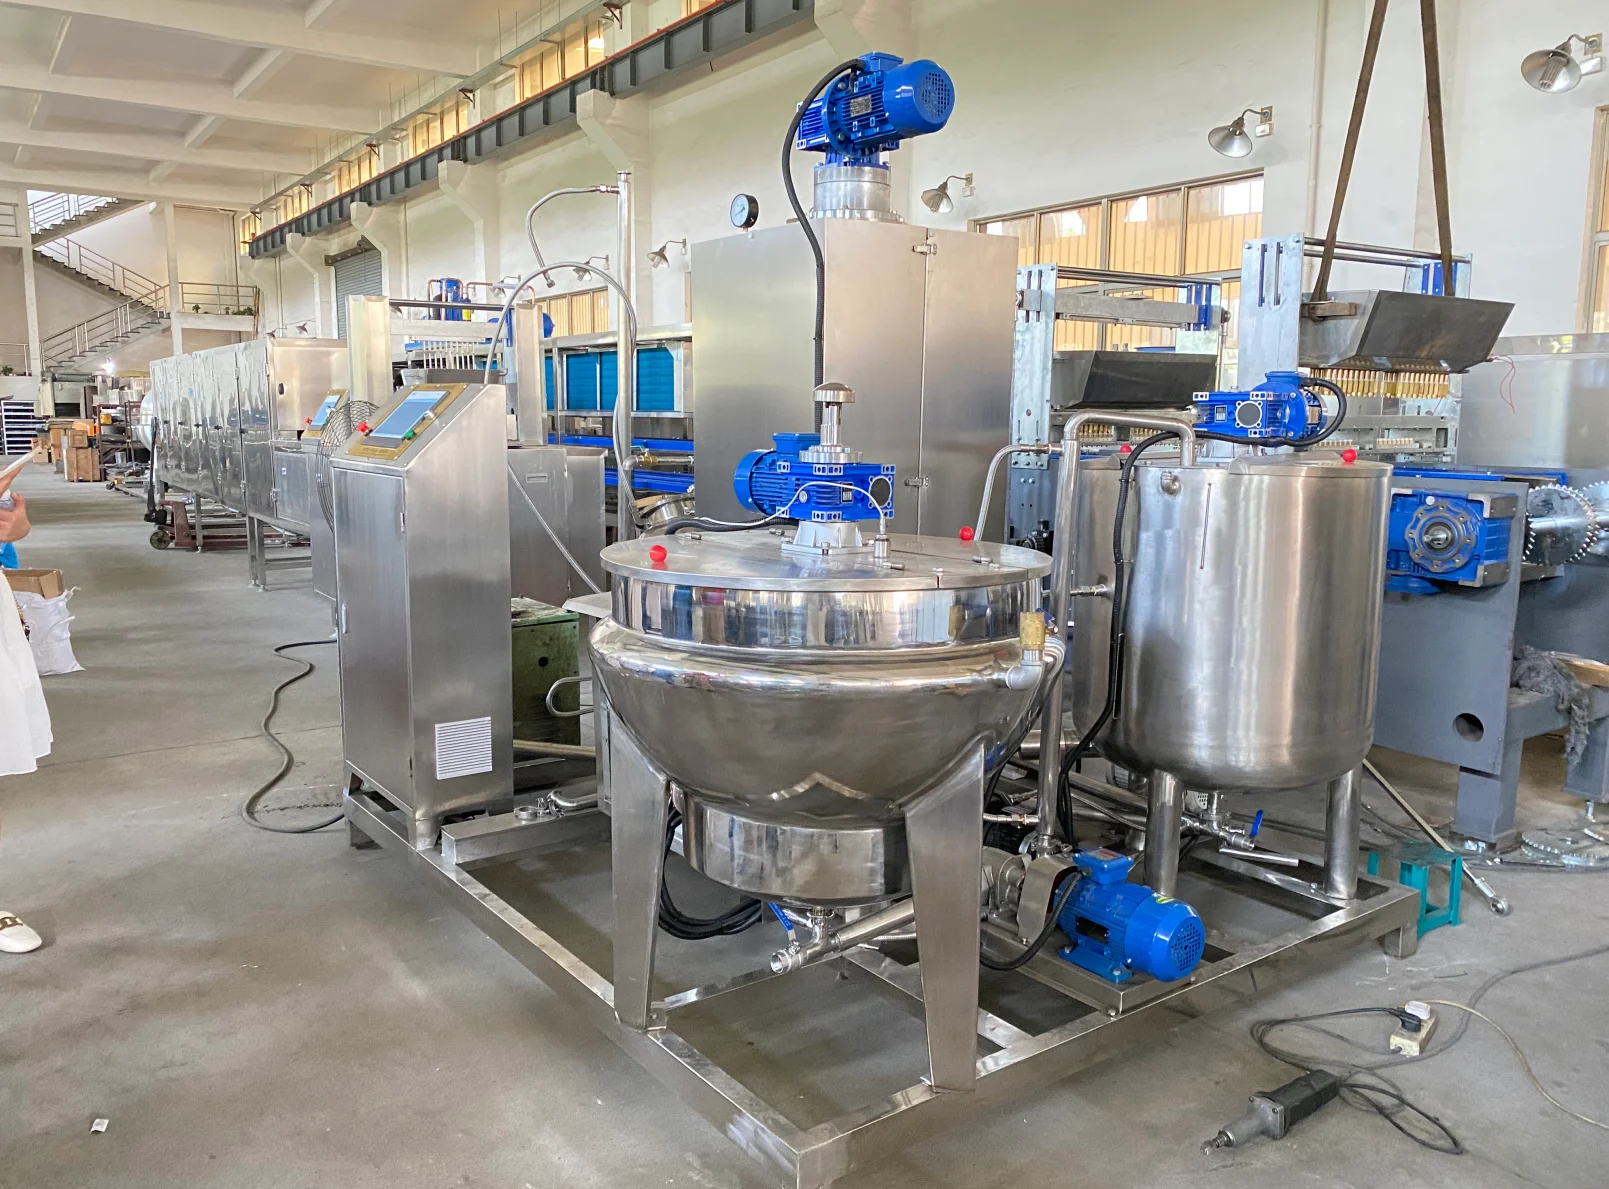
Les trois premières étapes se déroulent en amont de tout moule et fixent la limite maximale de ce que la ligne de production peut réaliser.
Préparation des préparations et gonflement de la gélatine
Les ingrédients secs et liquides sont mélangés dans un ordre bien défini. Les gélifiants sont d’abord dispersés dans l’eau — la gélatine gonfle dans l’eau froide pendant 30 à 60 minutes avant d’être mélangée au sirop chaud — car c’est une hydratation complète avant le chauffage qui permet d’éviter la formation de grumeaux par la suite. Le sucre et le sirop de glucose sont ajoutés et dissous tandis que la masse est chauffée doucement dans des cuves de précuisson. Ne pas respecter cette étape d’hydratation se traduit, quelques heures plus tard, par l’apparition de « yeux de poisson » ou de poches granuleuses dans les bonbons gélifiés finis.
Cuisson jusqu’à l’obtention de solides finaux
La bouillie est acheminée par pompage vers le cuiseur, où l’eau s’évapore jusqu’à ce que la masse atteigne la teneur cible en solides dissous, mesurée en degrés Brix. Les lignes industrielles suivent deux voies : les cuiseurs à jet, qui utilisent une injection directe de vapeur, atteignent la teneur finale en solides en quelques secondes, minimisant ainsi l’exposition à la chaleur ; les cuves à cuisson discontinue à double enveloppe cuisent plus longtemps à une température comprise entre 115 et 120 °C. Le sirop cuit destiné au moulage des bonbons gélifiés se situe généralement entre environ 75 et 82 Brix dans les systèmes à cuisson par jet, tandis que les lignes traditionnelles par lots permettent d’obtenir une pâte de moulage légèrement moins concentrée — la valeur cible exacte dépend du système de gélification et de la machine de moulage.
Quel que soit ce chiffre, il est vérifié lot par lot à l'aide d'un réfractomètre étalonné, car quelques points Brix se répercutent directement sur la texture et la durée de conservation du produit.
Dosage des acides, des arômes, des colorants et des principes actifs
Les ingrédients thermosensibles sont incorporés en dernier, après la cuisson, à une température plus basse. Les acides méritent une attention particulière : ajoutés trop tôt à haute température, ils hydrolysent la gélatine et réduisent de manière irréversible la résistance du gel, tandis que les systèmes à base de pectine ont besoin d’acide pour déclencher la gélification au moment précis. Les vitamines et les actifs fonctionnels sont dosés à l'aide de systèmes d'injection et de mélange en ligne afin d'assurer une répartition uniforme : un bonbon gélifié qui apporte en moyenne 100% de la valeur indiquée sur l'étiquette, mais avec un écart de ±40% d'un bonbon à l'autre, est considéré comme non conforme. C'est à ce stade que le dosage automatisé fait la différence en termes de résultats d'audit.
Étape 4 : Dépôt — « Starch Mogul » contre « Starchless »
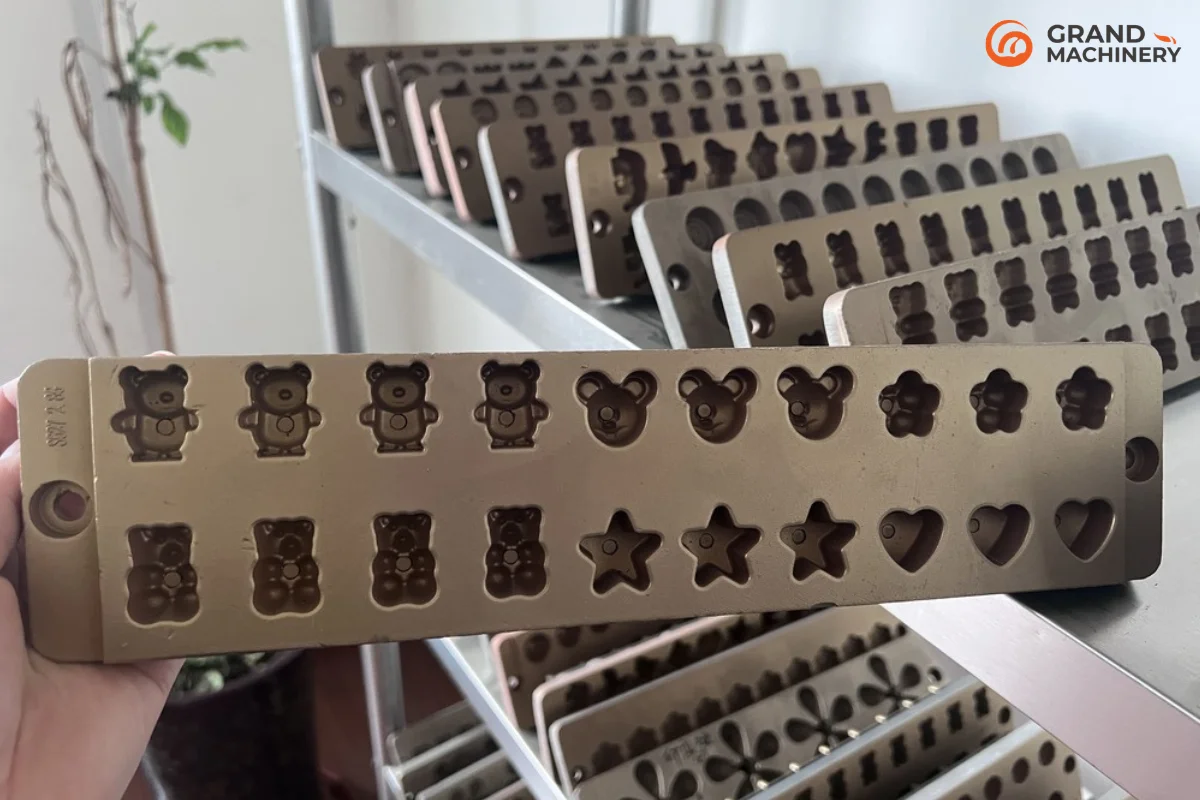
Le remplissage est au cœur du processus de moulage : la masse liquide est répartie dans des moules à une température et une pression contrôlées, et la tolérance de poids de remplissage ainsi obtenue détermine la précision de votre dosage. Deux technologies de moulage dominent le marché, et le choix de l’une ou de l’autre détermine la conception de l’ensemble de la ligne de production.
Fonctionnement de chaque ligne de moulage
Une ligne de moulage de l’amidon imprime des formes dans des plateaux d’amidon de qualité alimentaire conditionné, dépose la matière dans ces empreintes et laisse l’amidon conserver la forme tout en absorbant l’humidité de surface pour former une croûte. Elle permet de réaliser des formes longues, complexes et très détaillées, fonctionne avec un nombre très élevé de cavités et reste la technologie dominante pour la confiserie à grand volume. Les inconvénients résident dans la gestion de l’amidon — conditionnement, séchage, recyclage — et dans la complexité des exigences en matière d’hygiène, car l’amidon réutilisé peut introduire de l’humidité et des contaminants dans le lot suivant. Notre Ligne de conditionnement de bonbons gélifiés « Starch Mogul » GM1250 est conçu précisément pour ce type de production à grand volume, et la flexibilité de conception des moules est abordée séparément dans notre moule à bonbons gélifiés guide.
Une machine de remplissage sans amidon remplit directement des moules rigides en silicone, en métal ou en polycarbonate, en pulvérisant un agent de démoulage pour un démoulage propre. Il n’y a ni poussière d’amidon, ni vecteur de contamination croisée, ni étape de conditionnement de l’amidon — c’est pourquoi les fabricants de bonbons gélifiés fonctionnels destinés aux vitamines et aux compléments alimentaires le choisissent majoritairement. Le dosage s’effectue à la teneur finale en matières solides, le refroidissement peut être plus rapide et les changements de production se font simplement en échangeant les jeux de moules.
Quelle ligne de moulage convient à votre produit ?
| Facteur | Magnat de l'amidon | Dépôt sans amidon |
|---|---|---|
| Volume de production | Très élevé | Modéré |
| Complexité de la forme | Idéal pour les formes longues et détaillées | Limité par la rigidité du moule |
| Hygiène pour les bonbons gélifiés fonctionnels | La réutilisation de l'amidon comporte des risques | L'option la plus propre |
| Changement | Plus lent, reconditionnement de l'amidon | Changement rapide de moule |
| Empreinte et équipements auxiliaires | Grande capacité de traitement de l'amidon | Compact |
| Investissement dans les start-ups | Plus élevé | Bas à moyen |
Si vous fabriquez des bonbons gélifiés à base de vitamines ou de compléments alimentaires conformément aux exigences des BPF, la fabrication sans amidon constitue généralement le choix par défaut justifiable ; les lignes de production « mogul » ne se justifient que lorsque les volumes et la complexité des formes dépassent les capacités des moules sans amidon. Les deux approches aboutissent au même résultat : un machine de conditionnement de bonbons gélifiés adaptés à vos cavités et à votre débit — et nos ligne de conditionnement de bonbons gélifiés La vue d'ensemble présente l'itinéraire complet pour chacune des deux options.
Étape 5 : Durcissement et séchage — C’est là que la texture prend réellement forme
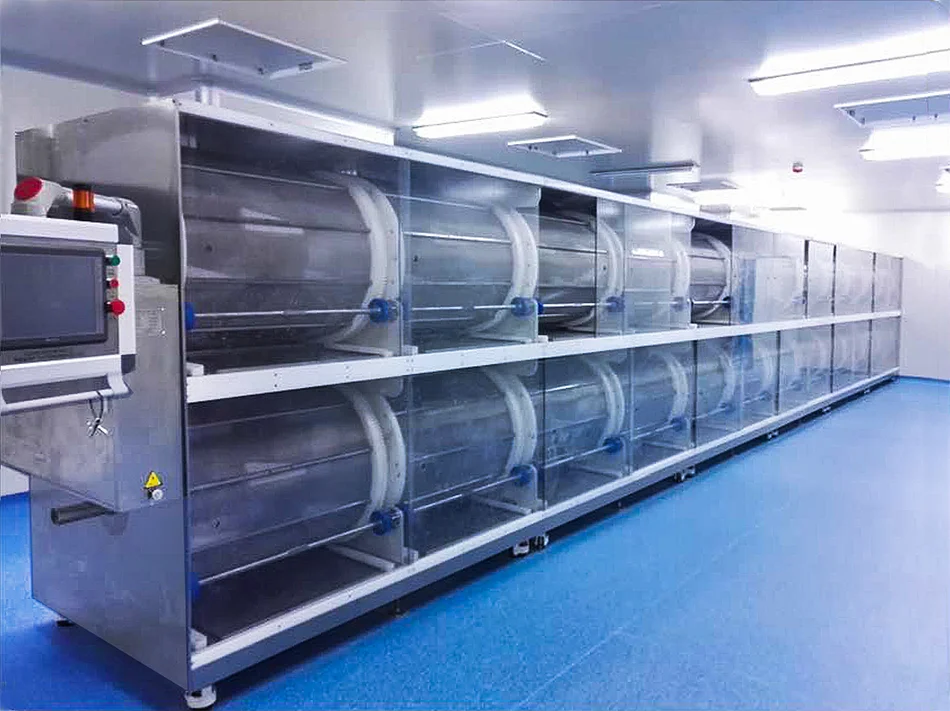
Les bonbons gélifiés tout juste moulés ne sont pas encore prêts. Le réseau de gélatine a besoin de temps pour mûrir, et l'excès d'humidité doit s'évaporer du bonbon jusqu'à ce que sa texture et sa stabilité de conservation soient acquises. Un durcissement précipité est le raccourci le plus courant dans la production industrielle de bonbons gélifiés — et le plus coûteux, car il se traduit, quelques semaines plus tard, par des emballages collants et une durée de conservation réduite.
Les chambres de maturation et les armoires de séchage industrielles maintiennent les plateaux à une température et un taux d'humidité contrôlés pendant que le gel prend et que l'humidité s'évacue. Les durées de traitement industrielles typiques varient entre 12 et 72 heures selon l'agent gélifiant, la taille des morceaux et la texture souhaitée, la plupart des lignes de production se situant entre 24 et 48 heures. L'environnement est tout aussi important que le temps :
| Paramètre | Cible type | Pourquoi est-ce important ? |
|---|---|---|
| Température ambiante | 18 à 25 °C | Les fluctuations provoquent des fissures et un durcissement superficiel |
| Humidité relative | 55–65% | En dessous de 50%, la surface sèche trop vite ; au-delà de 70%, elle devient collante. |
| Teneur en humidité finale | ~2–51 TP3T en poids | Détermine la prise et la stabilité au stockage |
| Circulation de l'air | Doux, uniforme | Empêche la formation de niches microbiennes et un séchage inégal |
Les préparations à base de gélatine prennent par refroidissement et nécessitent une pièce suffisamment froide pour permettre la formation du réseau ; celles à base de pectine prennent par réaction chimique et durcissent souvent plus rapidement. Équipements de séchage spécialisés — allant des armoires à air pulsé à un sèche-linge — permet de maintenir un calendrier régulier, sans dépendre des conditions météorologiques.
Étape 6 : Démoulage, huilage et enduction
Les bonbons gélifiés durcis sont démoulés par vibration, par soufflage d’air ou par démoulage mécanique. Les pièces moulées à l’amidon sont brossées ou lavées pour éliminer les résidus d’amidon ; celles qui ne contiennent pas d’amidon se démoulent proprement. La plupart passent ensuite dans un tambour de huilage, où un fin brouillard d’agent de démoulage — cire de carnauba ou huile de coco fractionnée — leur confère un aspect brillant et empêche les bonbons de se coller les uns aux autres lorsqu’ils sont en vrac.
Lorsque la recette l'exige, un enrobage de sucre ou de sable acidulé est appliqué dans une cuve ou un tambour d'enrobage : du sucre cristallisé pour les bonbons classiques, des mélanges à base d'acide citrique pour les bonbons acidulés. L'enrobage est un processus à part entière, avec ses propres règles en matière d'humidité et d'adhérence — notre guide sur bonbons gélifiés enrobés de sucre couvre la partie « recettes », tandis que la partie « matériel » passe en revue un machine d'enrobage adaptée au lot. Bien réalisée, la finition prolonge la durée de conservation et améliore l'attrait en rayon ; mal réalisée, elle entraîne un deuxième problème de collage.
Étape 7 : Contrôle qualité — Les chiffres qui déterminent la durée de conservation
Le contrôle qualité commercial ne se résume pas à un simple coup d’œil sur un plateau : il s’agit d’un ensemble de points de contrôle instrumentés, assortis de plages d’acceptation et d’exigences en matière de sécurité alimentaire, dans le cadre de référentiels tels que Bonnes pratiques de fabrication (cGMP) de la FDA pour les denrées alimentaires s'appliquent à l'ensemble de la ligne. Les paramètres ci-dessous déterminent si un lot est expédié :
| Paramètre | Plage d'acceptation type | Instrument |
|---|---|---|
| Degré Brix au moment du dépôt | Spécifique à la formule, contrôlé à chaque lot | Réfractomètre |
| Activité de l'eau (Aw) | 0,55–0,70 pour la stabilité à température ambiante | Compteur Aw |
| Teneur en humidité finale | 2–51 TP3T en poids | Karl Fischer / perte au séchage |
| Température de cuisson | Par recette (par exemple, cuisson en lot à 115–120 °C) | Thermocouples étalonnés |
| pH | Par agent gélifiant (en particulier la pectine) | pH-mètre |
| Poids unitaire | ±2–51 TP3T de la cible | Balance de contrôle |
| Puissance (principes actifs fonctionnels) | 90–110%, selon les indications figurant sur l'étiquette | HPLC par lot |
| Nombre de micro-organismes | Conformément aux normes de sécurité alimentaire | Comptage des colonies |
Deux d'entre elles méritent d'être soulignées. L'activité de l'eau est le meilleur indicateur de la stabilité de conservation : en dessous d'environ 0,65, la plupart des micro-organismes responsables de l'altération ne peuvent pas se développer, ce qui explique pourquoi les valeurs cibles d'Aw sont au cœur de toute spécification sérieuse relative aux bonbons gélifiés. Quant à la tolérance de puissance, c’est elle qui détermine le succès ou l’échec commercial des bonbons gélifiés fonctionnels : un dosage constant dépend de l’homogénéité du mélange en amont et de la précision du dosage, et non d’une inspection en aval.
Étape 8 : Comptage et conditionnement
Dans la plupart des formats de vente au détail, les bonbons gélifiés finis sont comptés — et non pesés — avant d’être conditionnés dans des flacons et des bocaux, car c’est le nombre de pièces qui est indiqué sur l’étiquette. Une ligne de production dédiée comptoir à bonbons gélifiés Le remplissage s'effectue par comptage optique ou vibratoire ; à petite échelle, une station semi-automatique suffit généralement ; à mesure que le nombre de références et les volumes augmentent, la solution standard consiste à intégrer le comptage, le bouchage, l'étiquetage et la mise en sachet au sein d'un flux continu, comme l'explique notre guide consacré à automatisation du conditionnement pour la production en petites séries.
Le choix du format — bouteille, sachet, sachet individuel — doit être arrêté avant l'achat du matériel, et notre emballage de bonbons gélifiés C'est ce choix qui détermine le processus. L'emballage fait également office de barrière contre l'humidité : quels que soient les résultats obtenus dans la salle de maturation, un film barrière de mauvaise qualité peut réduire à néant ces efforts pendant le transport.
Coût d'une ligne de production de bonbons gélifiés par tranche de capacité
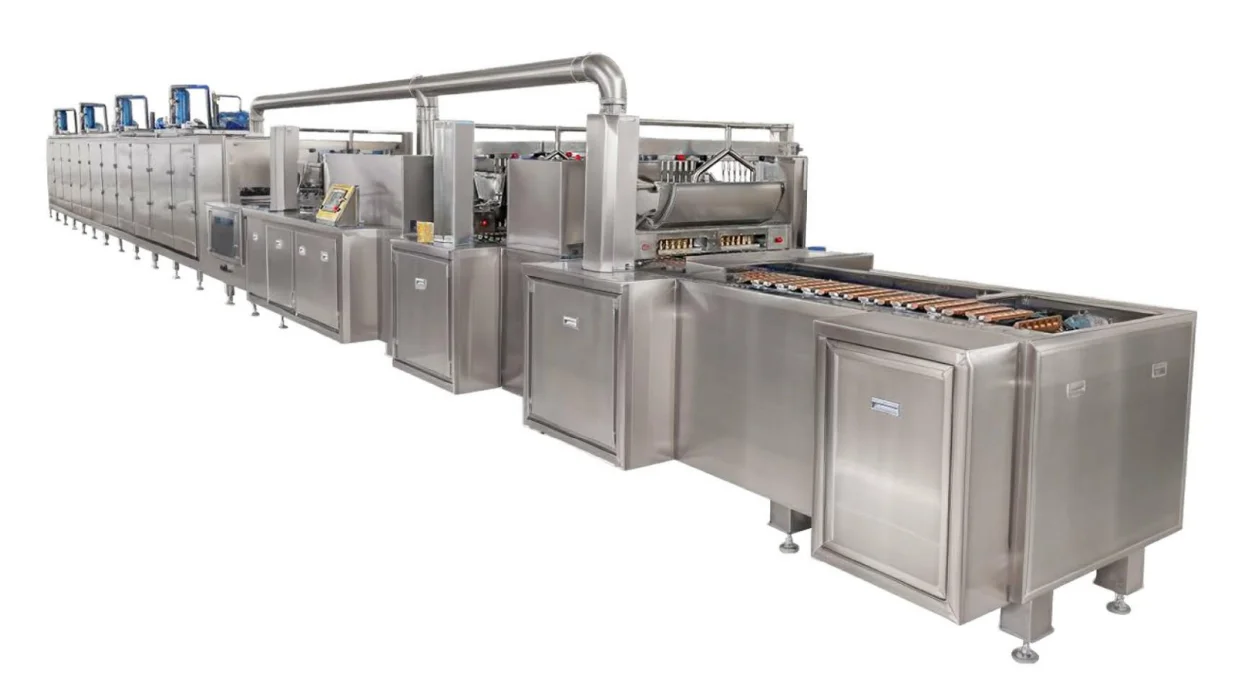
Les prix annoncés pour les lignes de production de bonbons gélifiés varient considérablement — allant de moins de $10 000 à $5 millions — car les vendeurs proposent différents niveaux de capacité, de automatisation et de structures de coûts selon les pays. La manière la plus honnête d'établir un budget consiste à se baser sur le niveau de capacité :
| Niveau de capacité | Équipement type | Fourchette de prix indicative | Convient à |
|---|---|---|---|
| R&D / échelle pilote, < 50 kg/h | Chaudière à double enveloppe, doseuse semi-automatique, armoire de séchage | ~$10 000–50 000 | Essais de formulation, prélèvement d'échantillons |
| Modèle d'entrée de gamme, 100 à 200 kg/h | Cuiseur discontinu, doseur, salle de séchage, conditionnement semi-automatique | ~$30 000–80 000 | Nouvelles marques, premières collections destinées à la vente au détail |
| Installation clé en main de moyenne envergure, 300 à 500 kg/h | Cuisson, dosage, dépose, refroidissement et conditionnement intégrés | ~$ 80 000 – 150 000 | Développer des marques, co-diriger des start-ups |
| Magnat de l'industrie / haute vitesse, plus de 500 kg/h | Ligne complète de fabrication de moguls, avec séchage et conditionnement automatisés | ~$150 000 à $2M+ | Marques établies, fabricants sous contrat |
Ces fourchettes combinent nos propres devis de projet avec les barèmes de prix publiés que nous suivons ; elles varient en fonction du niveau d’automatisation, du pays de fabrication et du format ; considérez-les comme des fourchettes budgétaires, et non comme des devis. Établissez le budget du projet, pas seulement celui de la machine : pour les projets sur lesquels nous avons établi des devis, l’installation, les pièces spécifiques au format pour chaque référence, la formation des opérateurs et les pièces de rechange représentent un surcoût de 20 à 35% par rapport au coût de l’équipement. Lorsque vous serez prêt à établir le prix d’une configuration concrète, notre ligne de conditionnement de bonbons gélifiés Cette page est le point de départ : indiquez-nous la capacité et le système de gélification, et nous vous proposerons un devis adapté à l'étape où vous en êtes actuellement.
Défauts courants liés à la gomme et paramètres de la machine permettant de les corriger
La plupart des problèmes liés aux gommes ne sont pas un mystère ; ils peuvent être attribués à une étape et à un contexte précis. Le tableau ci-dessous met en correspondance les cinq défauts les plus courants avec leurs causes profondes habituelles et le paramètre de la machine permettant de les corriger :
| Défaut | Cause première habituelle | Où le faire réparer ? |
|---|---|---|
| Transpiration / compresses humides | Le degré Brix final est trop bas, ou l'acide a été ajouté trop tôt | Cible de teneur en matières solides de cuisson ; moment du dosage d'acide |
| Collant après conditionnement | Durcissement incomplet ou barrière d'emballage trop faible | Temps de durcissement/humidité ; caractéristiques du film |
| Texture granuleuse et cristalline | Cristallisation du saccharose — rapport glucose/saccharose incorrect ou présence de sucre non dissous | Rapport de concentration en sucre ; dissolution par cuisson |
| Bulles d'air et mousse | Agitation provoquant un brassage de l'air lors du mélange ; pas de désaération | Vitesse du mélangeur ; désaération sous vide |
| Pièces déformées ou déchirées lors du démoulage | Durée de durcissement trop courte ou incompatibilité entre le moule et l'agent de démoulage | Programme de durcissement ; agent de démoulage et état du moule |
Le produit fini collant comporte une étape supplémentaire en aval — le stockage et la manutention — que nous abordons plus en détail dans notre article consacré à empêcher les vitamines gélifiées de coller entre elles.
Gélatine ou pectine : en quoi l'agent gélifiant modifie-t-il le processus ?
L’agent gélifiant constitue le principal tournant dans le processus de fabrication. La gélatine se gélifie sous l’effet de la chaleur : elle gonfle, se dissout et se gélifie à mesure que la masse refroidit, offrant une marge de manœuvre importante lors de la mise en œuvre et cette texture élastique et moelleuse caractéristique — mais elle ne doit jamais être portée à ébullition avec de l’acide, et les pièces finies peuvent ramollir sous l’effet de la chaleur. La pectine se gélifie par voie chimique : la pectine à haute teneur en méthoxyle nécessite du sucre et un ajout d’acide minuté à un pH faible pour se transformer en gel, ce qui implique un coulage rapide et synchronisé, tandis que la pectine à faible teneur en méthoxyle se gélifie au contact des ions calcium avec une marge de manœuvre plus large. La pectine apporte un positionnement « végétal » et une stabilité thermique ; la gélatine apporte une texture familière et un contrôle plus simple du processus.
Les conséquences pratiques se répercutent à chaque étape : les températures de cuisson, la température et la vitesse de coulée, le temps de prise et même le choix du moule varient tous en fonction du système de gélification. Nous comparons en détail ces deux systèmes dans notre gélatine ou pectine ? guide, et si vous optez pour la pectine, la procédure est différente dès le départ — consultez notre machine de dépôt de bonbons gélifiés à la pectine.
Comment s'articule l'ensemble du processus : l'exemple des bonbons gélifiés aux vitamines
Pour une gomme vitaminée, les huit étapes se déroulent concrètement comme suit : la gélatine gonfle pendant que le sirop cuit jusqu’à atteindre la teneur en matières solides souhaitée ; la base refroidie est enrichie en vitamines par dosage en ligne ; une doseuse sans amidon remplit des moules en silicone à une température comprise entre 65 et 75 °C ; les plateaux durcissent pendant 24 à 48 heures à une température comprise entre 18 et 25 °C et à une humidité contrôlée ; les bonbons se démoulent facilement, passent dans un tambour d'huilage, puis sont comptés et conditionnés dans des flacons contenant un dessiccant. Chaque étape ci-dessus a pour but de garantir deux éléments : la teneur en principes actifs indiquée sur l’étiquette et la texture au toucher.
Si vous souhaitez découvrir le parcours client au niveau du produit, consultez notre guide étape par étape sur Comment sont fabriqués les bonbons gélifiés vitaminés ? suit le parcours d'un lot, de la recette à l'échelle de la cuisine jusqu'à l'emballage destiné à la vente au détail, et une ligne de production prête à l'emploi pour ce format est présentée sur notre Ligne de conditionnement de bonbons gélifiés à la gélatine GM150.
Conclusion
Le processus de fabrication des bonbons gélifiés récompense les fabricants qui le considèrent comme un système cohérent : la cuisson des solides détermine la précision du dosage, la rigueur du durcissement influe sur la durée de conservation, et la précision du dosage garantit le respect de toutes les allégations figurant sur l'étiquette. Choisissez d'abord le système de gélification et le procédé de moulage, adaptez la capacité de la ligne à un volume réaliste, et respectez les critères de contrôle qualité à chaque lot.
Indiquez-nous le format de votre produit, la capacité visée et le système de gélification, et notre équipe se chargera de concevoir votre ligne de production — configuration, agencement et devis adaptés à l'étape où vous en êtes actuellement. Contactez-nous Pour commencer ; si vous en êtes encore aux prémices de votre parcours, consultez notre guide sur Comment créer une entreprise de confiserie couvre les étapes qui précèdent l'intervention des équipements.
FAQ
Combien de temps dure le processus de fabrication des bonbons gélifiés, du début à la fin ?
Les étapes actives de transformation — cuisson, mise en moules et finition — prennent quelques heures par lot. Le cycle de production est principalement consacré au durcissement et au séchage, qui durent généralement entre 12 et 72 heures selon l’agent gélifiant utilisé, la taille des morceaux et la texture souhaitée ; la plupart des chaînes de production commerciales prévoient un délai de 24 à 48 heures avant le conditionnement.
Combien coûte une ligne de production de bonbons gélifiés ?
La capacité commerciale d'entrée de gamme (100 à 200 kg/h) se situe entre $30 000 et 80 000 ; les lignes clés en main de moyenne envergure (300 à 500 kg/h) coûtent environ $80 000 à 150 000 ; et les lignes à grande vitesse vont d’environ $150 000 dans le bas de gamme à $1 million et plus dans le haut de gamme. Pour les projets sur lesquels nous avons établi des devis, l’installation, les pièces de formatage et la formation ajoutent 20 à 35% au prix de l’équipement.
De quel matériel ai-je besoin pour me lancer dans la fabrication de bonbons gélifiés ?
Au minimum : une cuve de cuisson équipée d’un régulateur de température, un bac de gonflement de la gélatine, une doseuse avec moules, un espace de maturation ou de séchage contrôlé, et un poste de conditionnement avec comptage ou pesage. Les réfractomètres et l’appareil de mesure de l’Aw doivent être intégrés dès le début du plan de contrôle qualité, et non à la fin.
Pour la fabrication de bonbons gélifiés fonctionnels, vaut-il mieux utiliser un agent gélifiant à base d'amidon ou un agent gélifiant sans amidon ?
Pour les bonbons gélifiés enrichis en vitamines et en compléments alimentaires, le moulage sans amidon constitue généralement le meilleur choix : pas de poussière d'amidon, pas de risque de contamination croisée lié à la réutilisation de l'amidon, des changements de production plus rapides et des coûts de démarrage réduits. Les lignes Mogul s'imposent pour les volumes très élevés et les formes complexes et allongées.
À quelle valeur de Brix et d'activité de l'eau les bonbons gélifiés finis doivent-ils correspondre ?
Les suspensions destinées au dépôt sont généralement cuites jusqu’à atteindre une valeur Brix comprise entre 70 et 75 dans des systèmes de cuisson à jet, vérifiée lot par lot à l’aide d’un réfractomètre. Les bonbons gélifiés finis visent une activité de l’eau comprise entre environ 0,55 et 0,70 — le meilleur indicateur de la stabilité de conservation à température ambiante — et une teneur en humidité finale d’environ 2 à 5% en poids.
Pourquoi mes bonbons gélifiés sont-ils collants après leur conditionnement ?
En général, cela s'explique par l'une des trois raisons suivantes : soit le séchage a été interrompu prématurément, ce qui a laissé de l'humidité résiduelle ; soit la teneur en matières sèches n'a pas atteint le niveau souhaité ; soit le film d'emballage offre une barrière insuffisante contre l'humidité et les morceaux réabsorbent de l'eau pendant le transport. Commencez par corriger les paramètres en amont, puis occupez-vous du stockage et du choix du film.