«Апельсиновая корка», отслоение, образование мостиков, спаивание — дефекты таблеточного покрытия обычно сначала приписывают рецептуре, а уже потом — оборудованию. На практике же порядок следует поменять на противоположный. Чтобы исключить из числа возможных причин изношенное сопло, истонченную трубку насоса или забитый ряд перфораций, требуются считанные минуты; а переработка рецептуры занимает недели.
Эта страница представляет собой руководство по устранению неполадок к нашему детали машины для нанесения покрытия на таблетки руководство. В нём сгруппированы дефекты, которые вы действительно видите на поверхности планшета, а затем каждый из них соотнесён с деталью, которую следует проверить в первую очередь — в каждой строке указано название этой детали и связанная с ней механическая неисправность.
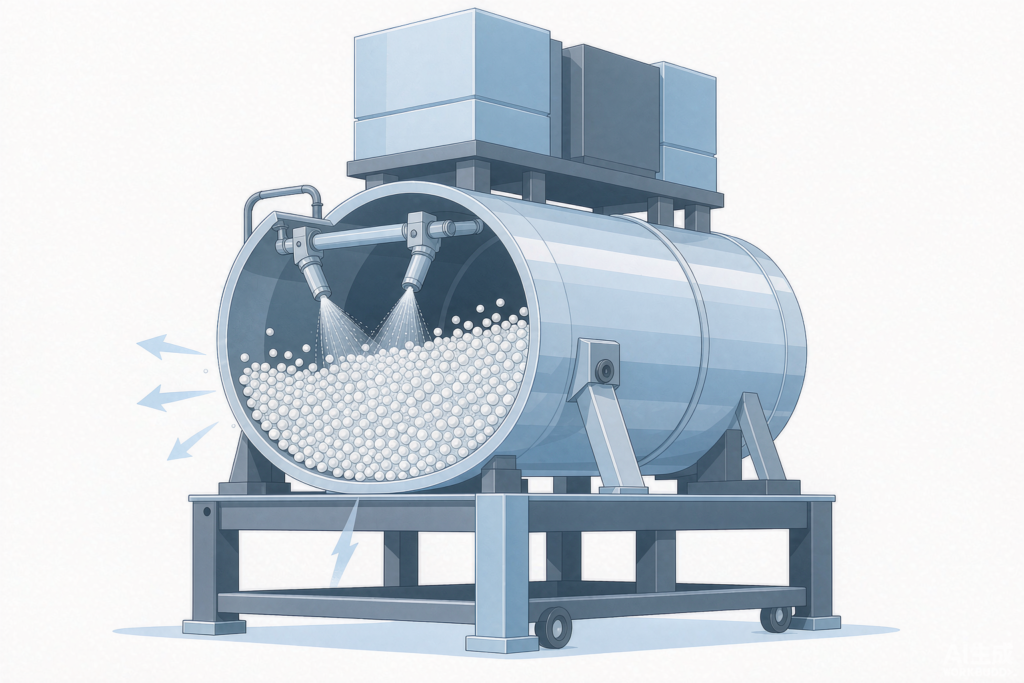
Перед тем как открыть шкаф, ознакомьтесь с описанием неисправности
Прежде чем приступить к настройке, задайте себе три вопроса, чтобы сузить круг поиска:
- Это касается всей партии или только отдельной части? Если проблема затрагивает всю партию, это указывает на настройку — расход распыления, температуру на входе, скорость вращения ванны. Если проблема локализована в одной зоне, это указывает на конкретную деталь: заблокированный ряд перфораций, перегородку или отдельный распылитель.
- Это появилось в одночасье или постепенно, в течение нескольких недель? Резкое изменение означает, что что-то вышло из строя. Постепенное изменение означает, что что-то изнашивается, и чаще всего это трубки насоса и отверстия форсунок.
- Каждая партия приземляется в одном и том же месте? Одно и то же место каждый раз — это механический и позиционный фактор: зона барабана, выравнивание ствола или траектория выхлопа с этой стороны.
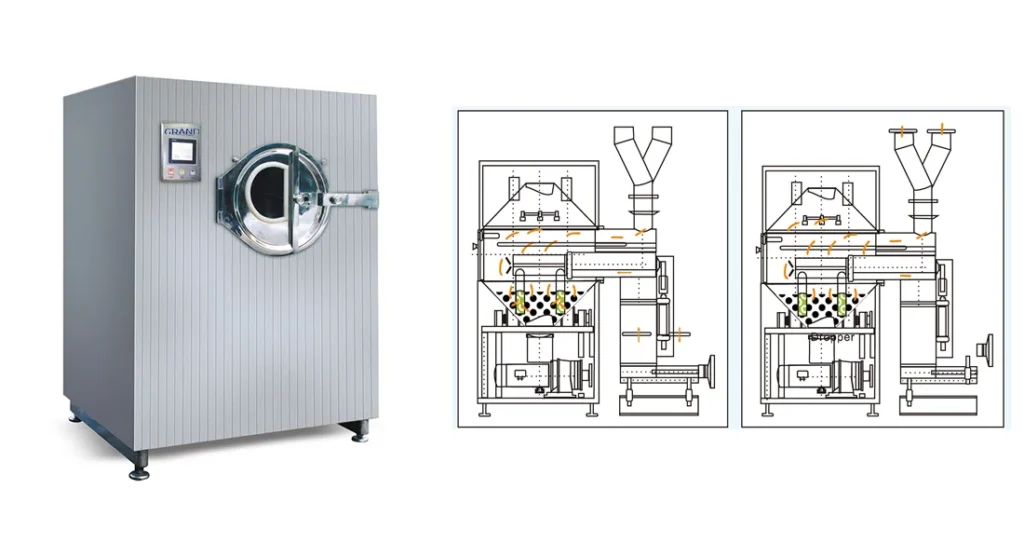
Дефекты на стороне распыления — «апельсиновая корка», неравномерность нанесения, слияние брызг, неровные края
Большинство дефектов, связанных с распылением, обусловлено особенностями системы распыления, в частности распылительными соплами и воздухом для распыления. Эффект «апельсиновой корки» возникает, когда распыляемая жидкость имеет чрезмерно высокую вязкость, плохо распыляется или высыхает слишком быстро. Снизить вязкость можно путем регулирования соотношения растворителей или содержания твердых веществ. Более высокое давление распыления создает более мелкие капли, которые могут высохнуть, не достигнув таблеток, что приводит к образованию шероховатой поверхности. Более низкое давление приводит к образованию более крупных капель, которые чрезмерно смачивают слой таблеток.
В распылительном пистолете должно поддерживаться постоянное давление на протяжении всего цикла работы. Изношенные насадки пистолета влияют на размер капель, поэтому перед каждой партией необходимо проверять пистолет. Как повышенное, так и пониженное давление распыления может привести к образованию одинаково шероховатой поверхности — ниже в этом разделе рассказывается, как различить эти два случая.
Феномен «прилипания» и «образования мостиков» связаны с особенностями распыления. Прилипание возникает, когда липкий состав или локальное избыточное смачивание приводят к тому, что поверхность таблетки становится липкой; для улучшения испарения следует скорректировать состав полимера или пластификатора. Образование мостиков, при котором пленка заполняет оттиски или логотипы, происходит из-за низкого давления распыления или чрезмерного объема распыляемого вещества. Увеличьте давление распыления для получения более мелких капель и уменьшите объем распыляемого раствора. Таблетки с гравировкой требуют тщательного контроля формы распыления.
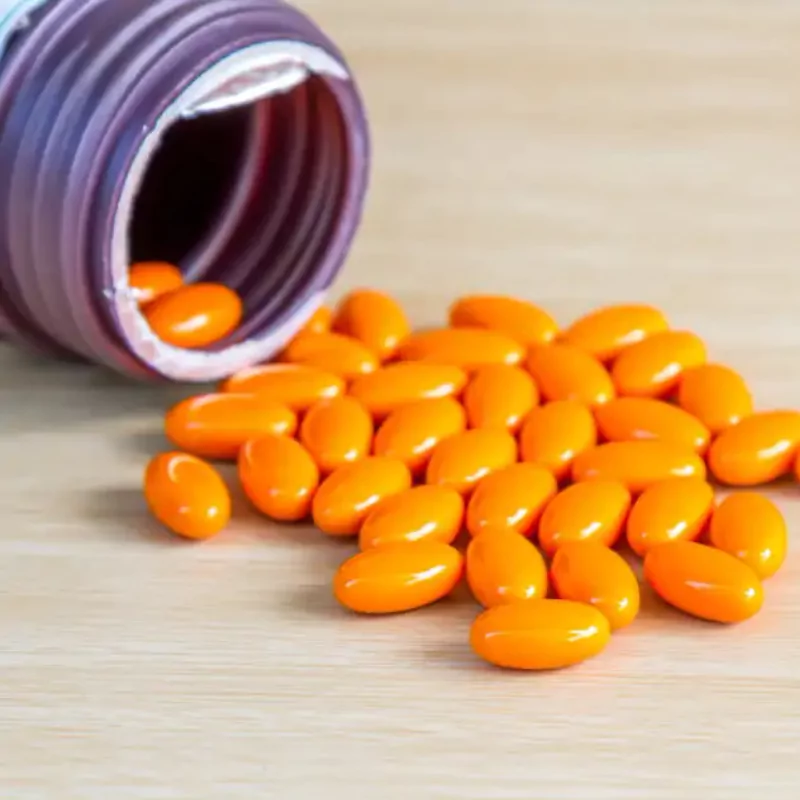
Дефекты на сушильной стороне — слипание, избыточное увлажнение, затянувшиеся партии
Слипание и избыточное увлажнение свидетельствуют о проблемах с температурой входящего воздуха и расходом воздуха. Когда интенсивность распыления превышает скорость высыхания, поверхность таблетки слишком долго остается липкой. Недостаточная циркуляция воздуха приводит к чрезмерному увлажнению, слипанию и отрыву таблеток. Меры по устранению проблемы включают уменьшение расхода жидкости, повышение давления распылительного воздуха и увеличение температуры входящего воздуха. Убедитесь, что путь отвода отработанного воздуха не заблокирован. Температура отработанного воздуха косвенно отражает состояние слоя таблеток.
Затягивающиеся партии часто связаны с работой обмазочной ванны и скоростью вращения её барабана. Скорость вращения ванны определяет скорость обмена слоя таблеток и время их пребывания в зоне распыления. Слишком низкая скорость приводит к плохому перемешиванию, неравномерному нанесению покрытия и образованию сдвоенных таблеток. Слишком высокая скорость увеличивает сколы по краям и образование пыли. Процесс нанесения покрытия на таблетки зависит от баланса между температурой, влажностью и степенью распыления. Если этот баланс нарушается, сушка замедляется, а время обработки партии увеличивается. Для соблюдения графика производства необходимо одновременно контролировать влажность вытяжного воздуха и скорость вращения барабана.
Растрескивание, отслаивание и отколы — когда пленка теряет свои свойства после высыхания
Растрескивание поперек короны обычно проявляется после того, как таблетки выходят из формы, а не внутри нее. В опубликованных таблицах по устранению неисправностей причиной называется рецептура — недостаточное количество пластификатора или сердечник, расширяющийся с другой скоростью, чем пленка. Часто это верно. Однако наличие напряжения в пленке в первую очередь определяют три параметра, зависящих от оборудования.
Первым этапом является сушка. При выгрузке горячей партии и её охлаждении на воздухе сердцевина сжимается быстрее, чем пленка, в результате чего верхняя часть раскалывается. Перед разгрузкой опустите слой внутри лотка, не выключая вытяжку.
Второй фактор — увеличение веса. Нанесение покрытия сверх утвержденного номинала приводит к образованию более толстой и хрупкой пленки. Вес пленочных покрытий обычно составляет небольшой процент от веса таблетки, тогда как вес сахарных покрытий значительно выше. Если вес вашей партии постоянно превышает номинальное значение, прежде чем винить рецептуру, проверьте производительность насоса.
Третьим фактором является механический износ самого таблета. Отколотые края и стёртые логотипы возникают в результате трения — таблеты трутся друг о друга. Слишком быстрая работа барабана или его вращение до того, как на таблеты попадет первая струя, приводит к износу краёв ещё до того, как на них образуется плёнка достаточной толщины, чтобы их защитить.
Отслоение и отшелушивание по краям являются признаками нарушения адгезии. Уменьшите скорость вращения формы, убедитесь, что интенсивность распыления не приводит к повторному смачиванию уже высохшей пленки, а также проверьте, соответствуют ли твердость и ломкость сердцевины заданным параметрам. Если сердцевина не соответствует заданным параметрам, никакие настройки оборудования не смогут обеспечить надежную фиксацию пленки. Твёрдость и ломкость сердечника настраиваются на печатной машине, а не в лотке, поэтому, если они являются ограничивающим фактором, решение проблемы следует искать на более ранних этапах — см. наш ротационный таблеточный пресс диапазон.
Разноцветность и пятнистость — дефекты, связанные со смешиванием и характером распыления
Неравномерность цвета между таблетками одной партии — это, в первую очередь, проблема экспозиции, а не проблема пигмента. Каждая таблетка должна проходить через зону распыления одинаковое количество раз, на одинаковом расстоянии и получать одинаковое количество жидкости. Если один из этих трех параметров нарушается, оттенок меняется.
Начните с перемешивания. Перегородки и скорость вращения лотка определяют характер движения слоя. Если слой скользит единым массивом, а не переворачивается, таблетки, расположенные по краям, получают больше покрытия, чем те, что находятся в центре. Наблюдение за слоем в течение тридцати секунд даст вам больше информации, чем любые заданные параметры.
В таком случае сравнивайте пистолеты друг с другом, а не с заданным значением. Два пистолета, подключенные к одному коллектору, обеспечивают разный расход, если одна из игл изношена или один из трубопроводов частично заблокирован. Самый быстрый способ выявить неисправный пистолет — измерить расход каждого из них, направляя струю в стакан в течение фиксированного времени.
Пятнистость — пятнистая или мраморная поверхность — отличается от простого перехода оттенков. Обычно она возникает из-за миграции растворимого красителя по мере выпаривания воды из пленки, и замедление скорости высыхания позволяет уменьшить этот эффект. Слипание и заполнение логотипа находятся на другом конце той же шкалы: слишком много жидкости, недостаточная атомизация или пистолеты, установленные слишком близко к рабочей поверхности.
Почему для одного и того же дефекта существует два противоположных способа устранения
Если вы посмотрите любую таблицу устранения неисправностей при нанесении покрытий, посвященную эффекту “апельсиновой корки”, то в качестве способов устранения вы найдете как “увеличить давление распыления”, так и «уменьшить давление распыления». Оба варианта верны, поскольку неровности возникают в результате двух противоположных механизмов, а в таблице редко указывается, какой именно из них имеет место в вашем случае.
Недостаточная распыленность. Капли слишком крупные, они оседают влажными, и поверхность не успевает выровняться до того, как высохнет. Пленка выглядит шероховатой и на ощупь неровной. Увеличьте давление распыления, уменьшите интенсивность распыления или разбавьте суспензию.
Получено методом распылительной сушки. Капли настолько мелкие, либо распылитель расположен слишком далеко от рабочей поверхности, либо входящий воздух настолько горячий, что жидкость теряет растворитель ещё до того, как достигнет таблетки, и не остаётся ничего, что можно было бы распределить. Уменьшите давление распыления, приблизьте распылители или снизьте температуру входящего воздуха.
Три проверки помогут определить, с каким из этих процессов вы имеете дело. Измерьте температуру выхлопных газов и рабочей камеры — высокие показатели, продолжающие расти, указывают на распылительную сушку. Сравните расстояние между распылителем и рабочей камерой с вашими проверенными настройками. Затем рассмотрите таблетку под увеличением: сплошная, но неровная пленка свидетельствует о недостаточной атомизации, а матовая, порошкообразная поверхность, которая стирается при прикосновении, — о распылительной сушке.
Измените один параметр, а затем прогоните процесс достаточно долго, чтобы увидеть результат. Регулировка интенсивности распыления, степени распыления и температуры на входе в рамках одной партии — вот как небольшой дефект превращается в причину брака.
Дефект детали — с чего начать поиск
| Видимый дефект | Сначала проверьте эту часть | Типичная механическая причина |
|---|---|---|
| Апельсиновая корка | Краскораспылитель — сопло для жидкости и воздушная насадка | Изношенное сопло изменяет размер капель; давление распыления выходит за пределы допустимого диапазона |
| Сбор урожая | Игла распылителя, затем регулировка потока воздуха | Игла не упирается; недостаточный перекрыв вентилятора приводит к локальному избыточному смачиванию |
| Соединение или заполнение логотипа | Давление воздуха, используемого для распыления, и объем распыляемой жидкости | Давление слишком низкое для вязкости состава; пистолеты установлены слишком близко |
| Недоработки | Расстояние от пистолета до кровати, затем скорость панорамирования | Оружие расположено слишком близко к кровати; оборот кроватей происходит слишком медленно |
| Прилипание и избыточное смачивание | Температура и расход входящего воздуха, а затем траектория выходящего воздуха | Производительность сушки ниже расхода распыления; забитый фильтр или нарушенный баланс заслонок |
| Партнерство | Скорость вращения кастрюли и перегородки | Кровать не опускается; уровень наполнения выходит за пределы рабочего диапазона барабана |
| Мокрые пятна в одном и том же месте, в каждой партии | Перфорация барабана | Закупоренные отверстия в этой зоне |
| Пакетная обработка длится слишком долго | Вытяжной вентилятор и фильтры, затем трубопроводы насоса | Ограничение вытяжки повышает влажность барабана; уменьшение диаметра трубок снижает расход |
| Значение веса покрытия снижается, сигнал тревоги отсутствует | Трубка для перистальтического насоса | Истончение стенки трубки путем постоянного сжатия |
| Растрескивание поперек макушки после разряда | Этап высушивания, затем масса покрытия | Партия была сброшена в горячем состоянии; прирост веса превысил утвержденное целевое значение |
| Отслоение или шелушение по краям | Скорость конвейера, затем расход распыления в зависимости от производительности сушки | Износ или повторное смачивание высохшей пленки при следующем проходе |
| Поцарапанные края и потёртые логотипы | Скорость вращения и уровень наполнения, затем ломкость сердцевины | Кровать качается слишком долго, прежде чем попадает первый струя |
| Разнообразие цвета между таблетками | Перегородки и скорость вращения ванны, затем расход на каждый пистолет | Кровать не работает в каскадном режиме; один пистолет стреляет с нестандартной скоростью |
Рассматривайте эту таблицу как порядок поиска неисправностей, а не как диагноз. Начните с той детали, которая выходит из строя чаще всего, проверьте её, а затем переходите к остальным — у большинства неисправностей есть одна механическая причина и одна технологическая, причём механическую причину исключить дешевле.
Что нужно фиксировать в журнале, чтобы один и тот же дефект не повторялся
Большинство “случайных” дефектов на самом деле не являются случайными. Они отражают тенденцию, которую никто не зафиксировал на графике. Пропускная способность трубок насоса с каждой партией немного снижается, отверстие форсунки постепенно расширяется, а фильтр забивается в течение нескольких недель. Один протокол партии практически ничего не говорит; шесть протоколов подряд позволяют определить, какая именно деталь выходит из строя.
Записывайте одинаковые значения в одних и тех же единицах измерения для каждой партии:
- норма распыления, давление распыления и давление воздуха, обеспечивающее нужную форму распыла
- температура и объем входящего воздуха, температура выхлопных газов и температура слоя
- скорость вращения сковороды и загрузка партии
- количество пистолетов, расстояние от пистолета до ложа и проверка расхода на каждый пистолет
- содержание взвешенных твердых частиц и то, перемешивалась ли смесь на протяжении всего цикла
- температура окружающей среды и относительная влажность в помещении для нанесения покрытий
- замена насадки и трубок, а также дата последней полной очистки
Двумя основными показателями, определяющими качество листа, являются расход на одну форсунку и температура слоя. Расход на одну форсунку позволяет выявить изношенную иглу до того, как она достигнет таблетки. Температура слоя позволяет выявить проблему с сушкой до того, как она приведет к слипанию или появлению шероховатостей.
Если вы настраиваете лист впервые, сообщите нам модель оборудования, и мы вышлем вам список параметров, которые мы используем для данной ванны и системы распыления, а также перечень запасных частей, которые мы рекомендуем иметь в наличии для данного оборудования. Что касается подробного обзора по отдельным деталям, наш детали машины для нанесения покрытия на таблетки Руководство — это сопутствующая страница.
Если вы проработали таблицу, но неисправность по-прежнему сохраняется, сообщите нам о симптомах, типе покрытия и используемом растворителе, а также о модели оборудования — мы подскажем, какие детали следует проверить или заменить в первую очередь, и что следует иметь в запасе к следующей производственной кампании. Если ограничивающим фактором является само оборудование, начните с нашего машины для нанесения покрытия на таблетки.
Часто задаваемые вопросы
Что вызывает появление шероховатости типа «апельсиновой корки» на таблетках с пленочным покрытием?
Это вызвано двумя противоположными механизмами. При недостаточной атомизации капли остаются слишком крупными, чтобы выровняться до высыхания, в результате чего поверхность остается шероховатой — необходимо увеличить давление распыления или уменьшить расход распыляемого вещества. При распылительном сушении покрытие теряет растворитель до того, как капли достигают таблетки, поэтому ничего не растекается — уменьшите давление распыления, приблизьте распылители или снизьте температуру на входе. Перед тем как что-либо менять, проверьте температуру слоя и расстояние от распылителей до слоя.
Почему таблетки слипаются или образуют двойники во время нанесения покрытия?
Скорость распыления превышает способность сушильного воздуха удалять влагу, в результате чего поверхность таблеток остается липкой на протяжении всей зоны распыления. Низкая скорость вращения лотка и плоские грани таблеток усугубляют ситуацию. Сначала следует уменьшить скорость распыления, затем проверить температуру и расход входящего воздуха, а уже после этого — скорость вращения лотка и форму таблеток.
Почему пленочное покрытие трескается или отслаивается после того, как таблетки выходят из формы?
Растрескивание, как правило, связано с проблемами в составе или в сердечнике — недостаточным количеством пластификатора или тем, что сердечник расширяется иначе, чем пленка. Машина вносит три фактора: горячую разгрузку без этапа сушки, нанесение покрытия сверх утвержденного прироста веса и скорость вращения лотка, приводящую к износу краев. Отслоение по краям является нарушением адгезии; снизьте скорость вращения лотка и убедитесь, что распыляемый раствор не смачивает пленку, которая уже высохла.
Почему цвет таблеток из одной партии отличается?
Это произошло из-за того, что таблетки не были равномерно обработаны распылителем. Сначала проверьте движение стола — положение перегородок и скорость перемещения лотка — затем измерьте расход каждого распылителя по отдельности, так как одна изношенная игла или частично заблокированный трубопровод изменяют расход данного распылителя. Пятнистость — это появление пятнистой или мраморной поверхности, вызванное миграцией растворимого красителя по мере высыхания воды с пленки; более медленное высыхание уменьшает этот эффект.
Как часто следует заменять сопла распылителя и трубки перистальтического насоса?
Проверяйте форсунки, иглы и седла при каждой партии и заменяйте их по результатам измерений, а не по календарной дате — изношенное отверстие изменяет размер капель задолго до того, как на нём появятся видимые повреждения. Трубки насоса являются расходным материалом, который истончается при каждом сдавливании; заменяйте их, когда расход падает ниже значения, указанного в протоколе партии, поэтому так важно регистрировать расход на каждый пистолет.
Могут ли заблокированные отверстия в сковороде привести к дефектам покрытия?
Да. Заблокированные отверстия в одной зоне приводят к появлению мокрых пятен в одном и том же месте при каждой партии, замедляют сушку всей загрузки и удлиняют цикл. Если дефект носит позиционный характер — то есть возникает всегда в одной и той же области барабана — в первую очередь следует проверить перфорацию, а не настройки распыления.