Определить технические характеристики машины для нанесения покрытия на таблетки проще, если разделить её на четыре системы: узел барабана, в котором перемешивается загрузка; систему распыления, наносящую покрытие; систему вентиляции, обеспечивающую сушку; и систему управления, в которой хранятся рецептуры. Большинство проблем с нанесением покрытия связано с одной деталью в одной из этих четырёх систем, а не с рецептурой.
Каждый из этих компонентов машины для нанесения покрытия на таблетки влияет на конечный результат. В данном руководстве по группам рассматриваются детали машины для нанесения покрытия на таблетки: для чего предназначена каждая из них, какие из них изнашиваются в первую очередь и как подобрать перечень деталей с учетом вашей лекарственной формы и размера партии. Мы занимаемся изготовлением и вводом в эксплуатацию этих машин, поэтому основное внимание уделяется именно тем деталям, с которыми операторы непосредственно работают и которые им приходится заменять.
Основные выводы
- Существует три основных типа машин: со стандартным лотком, с перфорированным лотком и с псевдоожиженным слоем. Каждый тип имеет свои конструктивные особенности и области применения.
- К ключевым узлам относятся барабан для нанесения покрытия, распылительные пистолеты, вентиляционная установка и система управления. Каждый из этих узлов влияет на качество нанесения покрытия.
- Регулярное техническое обслуживание позволяет предотвратить появление неисправностей. Регулярно проверяйте распылители, трубопроводы насоса и уплотнения. Заменяйте изношенные детали в соответствии с графиком.
- Подберите оборудование с учетом особенностей вашей продукции. Перед покупкой учитывайте форму выпуска, размер партии и тип растворителя.
- При появлении дефектов сначала проверьте систему распыления или систему сушки. Отрегулируйте настройки, чтобы устранить неполадки.
Три типа машин и почему перечень деталей меняется в зависимости от типа
Перечень деталей машины для нанесения покрытия на таблетки зависит от типа оборудования. В фармацевтическом производстве преобладают три основные конструкции: стандартная покрывальная камера, покрывальная камера с перфорацией и покрывальная камера с псевдоожиженным слоем. Каждая из этих конструкций определяет набор основных деталей и компонентов, входящих в состав машин для нанесения пленочного покрытия.
Стандартный поддон для глазировки — там, где он по-прежнему оправдывает своё существование
Стандартная оборачивающаяся камера представляет собой круглую металлическую камеру, установленную под наклоном на подставке. Камера приводится во вращение электродвигателем. Таблетки перекатываются внутри закрытого неподвижного пространства. Нагретый воздух проходит над поверхностью слоя таблеток. Центральный воздуховод удаляет влажный воздух.
Этот дизайн подходит традиционная сахарная глазурь. При нанесении сахарной глазури наносится от 20 до 50 слоев, и каждый слой требует распыления и сушки. Стандартная ванна хорошо справляется с этой многоэтапной работой. Она также подходит для мелкосерийного производства, нанесения глазури в лабораторных условиях и в научно-исследовательских центрах. Такая же конструкция используется для нанесения кондитерской и шоколадной глазури. Низкие начальные инвестиции и простота обслуживания делают её ещё более привлекательной. Простая конструкция также облегчает адаптацию к взрывозащищённым модификациям.
Ограничением является производительность сушки. Воздух попадает только на открытую поверхность слоя. Сушка занимает больше времени. Поэтому стандартный лоток плохо подходит для нанесения водных пленочных покрытий.
Перфорированный наноситель – почему он стал стандартным решением для нанесения пленочного покрытия
В перфорированной оболочке для нанесения покрытия используется горизонтальный барабан с специально проделанными отверстиями по всей поверхности. Барабан вращается вокруг горизонтальной оси внутри закрытой системы. Нагретый воздух проходит непосредственно через отверстия и через перемешивающийся слой таблеток. Воздух выходит с задней стороны.
Такая сквозная сушка обеспечивает более равномерную температуру в зоне распыления. Эффективность теплообмена значительно выше, чем при использовании традиционной ванны. Риск избыточного нанесения во время сушки значительно снижается. Эти характеристики имеют важное значение для нанесения водных пленочных покрытий. Вода обладает высокой скрытой теплотой испарения — около 539 ккал/кг — по сравнению с этанолом, у которого этот показатель составляет около 200 ккал/кг. Более быстрое испарение растворителя снижает вероятность неравномерного формирования пленки.
Список деталей отражает эту конструкцию. Для перфорированной ванны-покрывателя внутри барабана требуется сопло распылительной планки или распылительный пистолет. Стандартно предусмотрено независимое управление формой распыления и распылительным воздухом. Часто предлагаются сменные барабаны. Благодаря этим особенностям перфорированная ванна-покрыватель сегодня является стандартным решением для нанесения пленочного и кишечнорастворимого покрытий на большинстве машин для пленочного покрытия.
Системы с псевдоожиженным слоем и системы Вурстера — пеллеты, гранулы и мини-таблетки
Третья конструкция поднимает заготовки на воздушной подушке вместо их перемешивания в барабане. В покрывателях с псевдоожиженным слоем или покрывателях Вурстера технологический воздух обеспечивает псевдоожижение заготовок, а распылительное сопло расположено в нижней части камеры (покрыватель Вурстера с нижним распылением), в верхней части или тангенциально в боковой стенке. Поскольку в данной конструкции отсутствует лоток, из перечня деталей полностью исключаются барабан, перфорация и перегородки, а добавляются распределительная пластина, перегородчатая колонна Вурстера и корпус фильтра с функцией встряхивания или очистки картриджа.
Покрывающие машины с псевдоожиженным слоем подходят для пеллет, гранул, мини-таблеток и мультичастиц — сердечников, размер которых позволяет им проходить через отверстия диаметром 2–3 мм в стандартной покрывающей камере. Они обеспечивают более быструю сушку, чем любая другая конструкция камеры, и дают наиболее равномерное покрытие на мелких сердечниках. Компромиссом является износ: хрупкие таблетки лучше переносят обработку в барабанной камере, чем в псевдоожиженном слое. Поэтому, прежде чем сравнивать списки деталей, проверьте, к какой из трёх конструкций относится данная машина. Детали для барабанной камеры и детали для псевдоожиженного слоя редко взаимозаменяемы.
Узел Pan — барабан, перфорация и смесительные перегородки
Покрывающий барабан — корпус из нержавеющей стали SS316L и его влияние на размер партии
Барабан для нанесения покрытия — это емкость, в которой удерживается и перемешивается слой таблеток. В большинстве фармацевтических барабанов используется нержавеющая сталь марки SS316L. Данная марка устойчива к коррозии под воздействием раствора для нанесения покрытия и выдерживает многократные циклы очистки. Гладкая внутренняя поверхность также снижает риск повреждения таблеток во время вращения.
Параметр «Объем барабана» определяет размер партии для машины для нанесения покрытия на таблетки. В более вместительном барабане помещается больше таблеток, но для его работы требуется больше воздуха и соответствующая производительность распылительной системы. Рабочая загрузка обычно значительно ниже полного объёма барабана. Это свободное пространство позволяет таблеткам свободно перемешиваться. В переполненном барабане перемешивание будет неэффективным, а покрытие нанесется неравномерно.
Перфорация — почему отверстия диаметром два–три миллиметра определяют скорость сушки
Перфорированный сушильный лоток имеет на своей оболочке тысячи мелких отверстий. Диаметр этих отверстий обычно составляет от двух до трёх миллиметров. Они кажутся незначительными, но именно они определяют весь процесс сушки. Технологический воздух проходит через отверстия, а затем — через движущийся слой таблеток.
Размер отверстий и общая площадь перфорации совместно определяют интенсивность воздушного потока. Чем больше площадь перфорации, тем быстрее происходит удаление влаги. Меньшие отверстия удерживают таблетки внутри барабана. Заблокированная или частично заблокированная перфорация замедляет сушку и приводит к появлению влажных пятен. Операторы должны проверять состояние перфорации во время очистки.
Здесь становится понятна роль вращающегося барабана и распылительной форсунки. Лоток перемешивает таблетки, а распылительная насадка подаёт раствор для покрытия. Затем перфорация удаляет растворитель. Все три элемента должны работать согласованно. Именно этот баланс объясняет, почему в различных типах машин для нанесения покрытия на таблетки используются разные конструкции барабанов. Машина для нанесения плёночного покрытия, предназначенная для водных покрытий, требует сильного сквозного воздушного потока. Стандартный лоток без перфорации не может обеспечить такую производительность.
Перемешивающие перегородки — элемент, от которого зависит, попадает ли струя на каждую таблетку
Перегородки представляют собой выступы из нержавеющей стали SS316L, приваренные или привинченные к внутренней поверхности барабана. Они приподнимают слой материала и направляют его каскадом обратно через зону опрыскивания, благодаря чему таблетки в центре загрузки получают такое же воздействие, как и те, что находятся у стенки. Без них слой скользит как единая масса, и центральная часть загрузки остается недостаточно опрысканной — это неисправность, которая выглядит как проблема рецептуры, но на самом деле носит механический характер.
Количество и высота перегородок устанавливаются с учётом диапазона рабочей загрузки. Если барабан работает слишком пустым, перегородки отбрасывают таблетки слишком далеко, что приводит к сколам по краям и образованию пыли. Если барабан работает слишком заполненным, слой таблеток не может каскадировать, и равномерность покрытия снижается. Перегородки также подвержены износу: во время каждого цикла очистки проверяйте сварные швы и передние кромки на наличие скругления. При сахарном покрытии их иногда заменяют распределительными граблями, поскольку сироп заливается, а не распыляется. Если для вашего продукта требуется барабан без перфорации, ознакомьтесь с нашим Машина для нанесения беспористого покрытия BGWE.
Двигатель, редуктор и привод — те элементы, которые определяют скорость переворачивания кровати
В технической зоне за барабаном расположены мощный двигатель и редуктор, которые приводят барабан во вращение с регулируемой, как правило, переменной скоростью. Привод регулирует частоту оборотов барабана, что определяет, как часто каждая таблетка проходит через зону распыления — таким образом, скорость вращения барабана является параметром нанесения покрытия, а не только механическим параметром. Слишком низкая скорость приводит к плохому перемешиванию и образованию спаек; слишком высокая — к сколам по краям и образованию пыли.
Редуктор — одна из немногих деталей, для которой предусмотрен плановый интервал технического обслуживания, а не принцип «износ — замена»: замена масла и проверка уплотнений вала должны быть включены в график технического обслуживания. На линиях, работающих с растворителями, двигатель и редуктор должны соответствовать тому же классу взрывозащиты, что и остальные части машины. Наш высокоэффективная интеллектуальная машина для нанесения покрытий Ассортимент охватывает как водные, так и растворительные составы, поэтому попросите указать номинальную мощность привода в коммерческом предложении.
Система распыления — пистолеты, насосы и кронштейн, на котором они закреплены
Распылительные пистолеты — сопло для жидкости, воздушная крышка и игла являются расходными материалами
Распылительные пистолеты являются центральным элементом процесса покрытия таблеток. Каждый пистолет состоит из сопла для жидкости, воздушной насадки и иглы. Игла открывается и закрывается для регулирования расхода. Воздух из баллона втягивает иглу, открывая канал для жидкости, а пружина возвращает её в исходное положение, закрывая канал. Ход иглы определяет дозировку распыляемого вещества. Затем воздух распыления превращает покрывающий раствор в мелкие капли. Без этого воздуха жидкость просто упала бы на таблетки и испортила бы всю партию.
Все три детали распылителя относятся к расходным материалам. Со временем они изнашиваются, забиваются и заклинивают. Давление распылительного воздуха регулирует размер капель. Более высокое давление обеспечивает более мелкие капли, а более низкое — более крупные. Неправильное давление приводит к появлению дефектов, таких как «апельсиновая корка», отслоения или образование мостиков. Регулирующий воздух расширяет или сужает факел распыления. Недостаточное перекрытие приводит к тому, что на некоторые таблетки распыляется двойная порция, а другие остаются не покрытыми. Все три детали распылителя необходимо проверять перед каждой партией на любой машине для нанесения пленочного покрытия.
| Компонент | Функция |
|---|---|
| Сопло для жидкости | Формирует струю жидкости |
| Воздушный колпачок | Обеспечивает подачу воздуха для распыления |
| Игла | Открывает и закрывает поток |
Перистальтический насос и трубки для раствора — где на самом деле происходит отклонение от заданного веса покрытия
Перистальтический насос подает раствор для нанесения покрытия из резервуара в каждый пистолет. Трубки для раствора транспортируют жидкость по остальной части трассы. Трубки насоса растягиваются и изнашиваются из-за постоянного сжатия. При истончении трубки расход снижается, и масса наносимого покрытия оказывается ниже нормы. Это отклонение происходит незаметно, и его легко упустить из виду.
Распылительная стрела, или коллектор, обеспечивает расположение всех распылителей на равном расстоянии по всей длине стола. В более совершенных машинах для нанесения пленочного покрытия стрела автоматически регулируется при изменении уровня стола. В более дешевых установках требуется ручная регулировка. Неправильное расположение стрелы нарушает форму распыления и ухудшает равномерность сушки. Операторы должны одновременно отслеживать срок службы трубок насоса и положение стрелы. Оба этих фактора влияют на количество покрытия, наносимого на каждую таблетку.
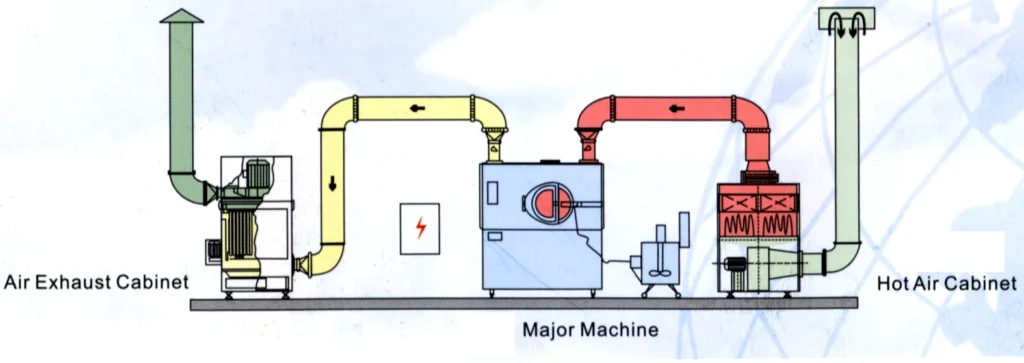
Системы вентиляции — вентиляционно-кондиционерные установки (ВКУ), воздуховоды, вентиляторы и вытяжные системы
Вентиляционная установка — предварительные фильтры, фильтры HEPA, обогрев и осушение
Вентиляционная установка обеспечивает обработку каждого кубического метра технологического воздуха. Предварительный фильтр удаляет крупную пыль, а фильтр HEPA задерживает более мелкие частицы. Такая многоступенчатая фильтрация защищает фармацевтическую продукцию от загрязнения.
После фильтрации происходит нагрев и осушение. Вентиляционно-кондиционирующая установка нагревает поступающий воздух до заданной температуры и удаляет из него влагу. При пленочном покрытии сушильный воздух должен выпаривать воду из раствора для покрытия. Влажный приточный воздух замедляет сушку и приводит к тому, что слой таблеток остается липким. Машина для пленочного покрытия зависит от стабильности этой подачи.
Устройство AHU относится к тем деталям машины для нанесения покрытия на таблетки, значение которых операторы недооценивают. Покрывающий барабан обеспечивает вращение слоя, но именно устройство AHU подает энергию, необходимую для удаления растворителя. Если оно не может поддерживать заданные параметры, качество покрытия снижается.
Система приточных и вытяжных воздуховодов — распределительные камеры, заслонки и утечки, которые незаметно портят партии продукции
Воздуховоды подают кондиционированный воздух в барабан. Впускные камеры распределяют воздух по перфорированной оболочке. Выпускные камеры собирают воздух, насыщенный влагой. Заслонки регулируют баланс потока между зонами. Даже небольшой дисбаланс изменяет схему распределения воздушного потока через слой таблеток. Распылительные форсунки могут работать безупречно, но неравномерное распределение воздуха приводит к образованию влажных участков.
Утечки незаметно портят партии продукции. Треснувшая прокладка на впускном коллекторе пропускает нефильтрованный воздух в барабан. Утечка на стороне вытяжки снижает отрицательное давление, в результате чего пары растворителя задерживаются внутри. Операторы должны проверять соединения воздуховодов и прокладки коллекторов при каждой очистке.
Вытяжной вентилятор замыкает контур. Слабый вентилятор увеличивает время сушки. Засоренный фильтр повышает влажность внутри барабана. Пистолеты распыляют раствор покрытия на мелкие капли, но влажный вытяжной воздух мешает их равномерному затвердеванию. Эти признаки проявляются в качестве покрытия, а не в виде сигналов тревоги оборудования. Проверка статического давления помогает выявить проблемы на ранней стадии. Регулярные проверки на герметичность должны быть включены в графики технического обслуживания фармацевтического оборудования.
Системы управления — ПЛК, интерфейс человека-машины (HMI), датчики и управление технологическими рецептами
ПЛК и ЧМИ — что на самом деле настраивает и контролирует оператор
Программируемый логический контроллер (ПЛК) обеспечивает управление логикой работы оборудования. Большинство производственных лакировочных установок работают на базе промышленного ПЛК, и в заказе стоит указать конкретную платформу — Siemens, Allen-Bradley или аналогичную — поскольку впоследствии её нельзя будет заменить на месте. Человеко-машинный интерфейс (ЧМИ) предоставляет оператору полноцветный экран для цифрового мониторинга и регулировки в режиме реального времени. С помощью этого экрана оператор настраивает интенсивность распыления, скорость вращения барабана, температуру входящего и выходящего воздуха, а также расход воздуха.
HMI также хранит рецепты. При сравнении контроллеров задайте два вопроса: сколько рецептов может хранить HMI и можно ли блокировать рецепты. Заблокированный рецепт превращает переключение в выбор из меню, а не в повторное обучение, и предотвращает случайное изменение оператором проверенного технологического процесса. Далее следуют журнал аудита и регистрация данных 21 CFR, часть 11, касающаяся электронных записей. Оператор настраивает скорость поворота и интенсивность распыления на панели управления. Время выполнения процесса также регулируется с помощью интерфейса HMI. Показатели давления воздуха, обеспечивающего распыление и формирование факела, считываются с манометров. Эти настройки определяют параметры каждого цикла нанесения пленочного покрытия.
Датчики, подающие данные в контур: датчики температуры, давления, расхода, тензодатчики
Датчики передают данные в режиме реального времени в ПЛК. Система контроля температуры с двумя зонами отслеживает рабочие условия. Бесконтактный датчик непосредственно измеряет температуру слоя таблеток (ядра). Температура входящего воздуха контролируется отдельно. Температура выходящего воздуха служит ориентиром для оценки температуры слоя. Температура слоя измеряется, контролируется и регистрируется в пределах утвержденного диапазона.
Затем усовершенствованные алгоритмы ПИД-регулирования корректируют нагрев и расход воздуха для поддержания оптимальных условий сушки. Это позволяет предотвратить дефекты покрытия ещё до их образования. Расход воздуха через слой таблеток зависит от объёма, скорости, температуры и относительной влажности поступающего воздуха. Также контролируется отрицательное давление в барабане. Низкая скорость распыления может привести к хрупкости покрытия, а высокая — к липкости таблеток. Контур регулирования обеспечивает равномерное нанесение раствора для покрытия. Работа хорошо настроенной машины для пленочного покрытия зависит от слаженной работы всех этих датчиков.
Загрузка, разгрузка и очистка — детали, к которым операторы прикасаются чаще всего
Загрузочная дверь, направляющие пластины и автоматическая загрузка
Загрузочная дверца расположена в передней части противень с антипригарным покрытием. Операторы открывают её для зарядки планшетов перед каждой партией. Во время работы дверца должна плотно прилегать. Плохое прилегание приводит к утечке воздуха и нарушает воздушный поток через слой. Этот дисбаланс влияет на качество сушки и нанесения плёночного покрытия.
Дверцы шкафов для кастрюль должны быть оснащены петлями и прокладками, обеспечивающими герметичность. Дверцы, обеспечивающие доступ к фильтрам, должны легко открываться для их замены. На одном конце дверцы расположена ручка, а на другом — петли. Эти конструктивные особенности защищают фармацевтический продукт от загрязнения.
Направляющие пластины направляют таблетки в барабан для нанесения покрытия во время загрузки. Они подбираются под конкретный диаметр барабана и размер его отверстия, поэтому заказываются с учетом модели вашего оборудования, а не как универсальный размер. Перед каждой загрузкой проверяйте, чтобы край пластины ровно прилегал к отверстию барабана, и после любой замены барабана заново устанавливайте пластину на место. Неправильно выровненная пластина приводит к рассыпанию таблеток или повреждению края барабана.
Системы автоматической загрузки Сократите объем ручной работы. При выборе машины для нанесения покрытия рассматривайте загрузку и разгрузку как две отдельные позиции: по умолчанию они не входят в комплект поставки, и в коммерческом предложении они должны быть указаны отдельно. Перед планированием линии уточните, какая из этих двух операций включена в вашу конфигурацию, поскольку от этого зависит, потребуется ли оператор на этапе загрузки, разгрузки или на обоих этапах. Автоматическая загрузка экономит трудозатраты и снижает воздействие пыли.
Разгрузочный желоб, приводы дверей и уплотнения
Разгрузочный желоб направляет таблетки с покрытием из барабана после завершения процесса нанесения покрытия. Его уклон и ширина влияют на поток таблеток. Узкий желоб замедляет разгрузку и повышает риск повреждения таблеток. Широкий желоб ускоряет процесс, но требует более крупной рамы машины.
Приводы двери открывают и закрывают разгрузочную дверь. Пневматические или электрические приводы обеспечивают постоянное усилие. Изношенные приводы оставляют дверь частично открытой. Этот зазор нарушает герметичность и изменяет внутреннее давление. Машина должна работать с включенными всеми необходимыми технологическими и защитными блокировками. Сигналы тревоги срабатывают при таких состояниях, как открытая дверца шкафа, отключение вытяжного вентилятора, отключение двигателя поддона, отключение впускного вентилятора и выдвинутый распылительный рычаг. Работа возобновляется только после подтверждения исправности всех блокировок.
Уплотнения вокруг разгрузочной заслонки изнашиваются в результате многократных циклов работы. Изношенное уплотнение приводит к утечке остатков раствора для нанесения покрытия и технологического воздуха. Операторы должны проверять состояние уплотнений во время каждого цикла очистки. Запасные уплотнения должны входить в комплект запасных частей. Надлежащее обслуживание уплотнений продлевает срок службы барабана для нанесения покрытия и обеспечивает стабильные условия сушки.
Приоритет изнашиваемых деталей и запасных частей — что следует иметь в наличии до того, как это понадобится
Какие детали изнашиваются в первую очередь и какие признаки этого можно заметить
В машине для нанесения пленочного покрытия распылительный пистолет изнашивается быстрее, чем ожидалось. Сопло для жидкости, воздушная крышка и игла изнашиваются в результате постоянного контакта с абразивным раствором для нанесения покрытия. Изношенный комплект сопел приводит к изменению размера капель. На поверхности таблетки появляется эффект «апельсиновой корки». Такой же дефект возникает, когда игла не входит в гнездо до конца. Загрязненная воздушная крышка также приводит к неравномерному распределению распыления.
Следующими изнашиваются трубки перистальтического насоса. Постоянное защемление приводит к истончению стенок трубок. Расход снижается, а масса покрытия уменьшается без каких-либо сигналов тревоги. Уплотнения выпускной камеры и прокладки заслонок также выходят из строя незаметно. Небольшая утечка нарушает поток воздуха через перфорированный барабан. Сушка замедляется, и таблетки выходят липкими. Эти симптомы часто указывают на деталь, замена которой обходится недорого.
Износ самого барабана для нанесения покрытия происходит медленнее. Корпус из нержавеющей стали SS316L устойчив к коррозии, но перфорационные отверстия могут забиваться. В каждой партии в одном и том же месте появляются влажные пятна. Такая картина свидетельствует о забитых перфорационных отверстиях. Проверяйте состояние отверстий при каждой очистке. Своевременный осмотр позволяет выявить износ до того, как он приведет к нарушению качества покрытия.
Комплект расходных материалов и комплект для экстренных ситуаций — как правильно определить их объем
Подготовьте два отдельных набора запасных частей для любой ванны для нанесения покрытия. Набор расходных материалов содержит детали, которые подлежат плановой замене. В этот набор входят трубки насоса, распылительные насадки, воздушные колпачки, иглы и уплотнители дверей. Многие операторы также добавляют запасную линию для раствора покрытия. При пленочном нанесении покрытия проверяйте комплект расходных материалов перед каждой серией производства. Заменяйте эти детали в соответствии с календарным графиком или по количеству партий. Не дожидайтесь выхода из строя.
Аварийный комплект включает детали, отсутствие которых может привести к остановке смены. К ним относятся полный узел распылителя, датчик давления и привод заслонки разгрузки. Размер аварийного комплекта должен обеспечивать полную замену каждого критически важного компонента. Комплект расходных материалов, напротив, должен рассчитан на период нормального износа. Небольшому фармацевтическому предприятию достаточно одного комплекта каждого вида. На более крупном предприятии следует хранить запас, достаточный для одной недели производства. Оба комплекта следует хранить вдали от источников тепла и влаги. Каждый предмет необходимо маркировать номером детали. Такая практика сокращает время простоя и обеспечивает качество покрытия и фармацевтической продукции.
| Часть | Признаки износа | Запасной спусковой крючок | Какой набор и сколько штук |
|---|---|---|---|
| Сопло для жидкости, воздушная крышка, игла | «Апельсиновая корка», неравномерное нанесение | Проверяйте каждую партию; при видимом износе заменяйте | Расходные материалы — один полный комплект пистолета на каждую машину |
| Трубка для перистальтического насоса | Вес покрытия снижается, сигнализация не срабатывает | Количество по календарю или партии до наступления сбоя | Расходные материалы — два комплекта |
| Уплотнители дверей, прокладки воздушной камеры | Утечки воздуха, липкие таблетки, более длительное высыхание | Проверяйте каждый цикл очистки | Расходные материалы — один комплект |
| Линия очистки и встроенный фильтр | Колебания давления, забитый пистолет | По кампании | Расходные материалы — одна запасная линия |
| Полный комплект оружия | Оружие нельзя восстановить на месте | В случае сбоя | Чрезвычайная ситуация — одна |
| Датчик давления или температуры | Ложные показания датчиков или ложные сигналы тревоги | В случае сбоя или неудачной калибровки | Чрезвычайная ситуация — по одному экземпляру каждого критически важного типа |
| Привод двери разгрузочного отсека | Дверь не закрывается герметично | В случае сбоя | Чрезвычайная ситуация — одна |
Размерные характеристики этих двух комплектов должны различаться. Комплект расходных материалов должен обеспечивать нормальный интервал износа — одного комплекта достаточно для предприятия, работающего в одну смену, а для предприятия, работающего в несколько смен, запас должен хватить примерно на неделю производства. Аварийный комплект устроен проще: по одному полному комплекту для замены каждого критически важного компонента, не больше.
Профилактическое техническое обслуживание продлевает срок службы оборудования. Проводите проверку формы распыления после каждой партии. Осматривайте поверхность ванны после каждого цикла нанесения покрытия. Заменяйте форсунки каждые 3–6 месяцев находящиеся в активной эксплуатации. Эти привычки позволяют обеспечить качество и сократить время простоя.
Сообщите нашей команде форму выпуска препарата, вес партии, тип покрытия и растворитель, и мы предоставим вам технические характеристики подходящего оборудования с указанием всех деталей — вплоть до количества распылителей, производительности системы подачи воздуха и комплекта запасных частей, который мы включим в поставку. Начните с нашего машины для нанесения покрытия на таблетки, либо из ротационный таблеточный пресс если вы указываете линию, расположенную выше по потоку от наносящего устройства.
Две части данного руководства теперь имеют собственные страницы: Руководство по устранению неисправностей по деталям если прямо сейчас на линии что-то идет не так, и Как выбрать машину для нанесения покрытия на таблетки если вы ещё не купили.
Откуда взяты эти цифры
Цифры, приведенные в данном руководстве, делятся на три группы: физические константы, опубликованные расчетные интервалы и диапазоны, полученные на основе данных наших собственных машин. Понимание того, к какой группе относится та или иная величина, имеет большее значение, чем сами цифры.
- Вода — 539 ккал/кг, этанол — около 200 ккал/кг – скрытая теплота испарения при температуре кипения, взятая из стандартных таблиц физических данных (например, «Физика для вузов» от OpenStax, таблица 14.4: вода — 2256 кДж/кг = 539 ккал/кг, этанол — 854 кДж/кг = 204 ккал/кг). Это физические константы, а не показатели производительности оборудования.
- Заменяйте форсунки каждые 3–6 месяцев – это интервал, указанный в приведенном выше контрольном списке по техническому обслуживанию, а не значение, которое мы измерили. Рассматривайте его как отправную точку и сокращайте его на основе результатов собственных испытаний формы распыления.
- Перфорации размером 2–3 мм – это стандартный диапазон для перфорированных лотков, используемых в фармацевтической промышленности, но не универсальный стандарт. Уточните фактический размер отверстий и площадь просвета на оборудовании, по которому вы составляете коммерческое предложение, поскольку оба этих параметра определяют интенсивность воздушного потока.
- Какие детали изнашиваются в первую очередь и какие симптомы при этом наблюдаются – на основе опыта ввода в эксплуатацию и технического обслуживания нашего собственного оборудования, а не на основе опубликованных исследований. Ваши расходы будут зависеть от состава смеси, интенсивности распыления и графика работы.
Часто задаваемые вопросы
Из каких основных частей состоит машина для нанесения покрытия на таблетки?
Четыре системы охватывают практически все узлы: узел ванны (барабан, перфорация, перегородки, двигатель и редуктор), система распыления (распылители, перистальтический насос, трубопроводы, распылительный рычаг), система вентиляции (вентиляционная установка с фильтрами и нагревателем, приточные и вытяжные воздуховоды, вентиляторы) и система управления (ПЛК, интерфейс оператора, датчики). Рядом с ними расположены узлы загрузки, разгрузки и CIP.
В чём заключается разница между перфорированной ванной для нанесения покрытия и стандартной ванной для нанесения покрытия?
Стандартный лоток представляет собой наклонный сплошной барабан, в котором нагретый воздух проходит над открытой поверхностью слоя материала, благодаря чему сушка происходит медленнее, что подходит для нанесения сахарной глазури и обработки небольших партий. Перфорированный барабан имеет тысячи мелких отверстий в корпусе, благодаря чему технологический воздух проходит прямо через вращающийся слой продукта. Именно благодаря такой сквозной сушке перфорированный барабан стал стандартным оборудованием для нанесения водных пленочных покрытий.
Какие детали машины для нанесения покрытия на таблетки изнашиваются быстрее всего?
Детали распылительного пистолета — сопло для жидкости, воздушная крышка и игла — изнашиваются в первую очередь, поскольку находятся в потоке абразивного покрытия. Следующими изнашиваются трубки перистальтического насоса: они истончаются из-за постоянного сдавливания и незаметно снижают расход, в результате чего плотность нанесения оказывается ниже нормы без появления сигналов тревоги. Уплотнения дверей и прокладки камеры нагнетания также выходят из строя незаметно, что проявляется в более длительном времени сушки, а не в виде кода неисправности.
Сколько распылительных пистолетов потребуется для ванны нанесения покрытия при моем объеме партии?
Ориентируйтесь на ширину рабочей поверхности, а не на вес партии. Распылители располагаются на равном расстоянии друг от друга по всей ширине рабочей поверхности, а их факелы распыления должны слегка перекрывать друг друга, не создавая при этом двойного нанесения. Для более широкого барабана требуется большее количество распылителей, чтобы обеспечить необходимый охват, а насос должен обеспечивать совокупный расход. Если размер любого из этих параметров будет занижен, время прохождения партии увеличится.
Может ли одна машина для нанесения покрытий обрабатывать как водные, так и растворимые составы?
Иногда, но только в том случае, если это было оговорено для обоих вариантов с самого начала. Для оборудования, работающего с растворителями, требуются взрывозащищенные двигатели, датчики и панели управления, а также система рекуперации растворителей из вытяжных газов. Оборудование, предназначенное исключительно для работы с водными растворами, впоследствии невозможно безопасно дооснастить таким образом, поэтому необходимо определиться с типом растворителя до оформления заказа.
Что нужно отправить поставщику перед заказом машины для нанесения покрытий или запасных частей?
Укажите форму выпуска препарата и размеры таблеток, целевую массу партии, тип покрытия (пленочное, сахарное, кишечнорастворимое) и растворитель (водный или органический), требуемый размер лотка или барабана, а также параметры местной электросети. Что касается запасных частей, сообщите модель оборудования, серийный номер и приложите фотографию паспортной таблички детали — это сокращает сроки поставки больше всего.