Процесс производства жевательных конфет с виду кажется простым — сироп поступает на линию, а на выходе получаются конфеты, — но каждый этап от котла до картонной коробки контролируется настройками оборудования, которые определяют текстуру, срок хранения и точность дозировки. В этом руководстве подробно описаны все восемь этапов промышленного производства жевательных конфет: что происходит на каждом этапе, какое оборудование задействовано, какие параметры должны соблюдаться и во сколько обойдется постройка линии для каждого уровня производственной мощности.
Основные выводы
- Производство жевательных конфет в промышленных масштабах проходит восемь этапов: приготовление смеси, варка, дозирование, формование, отверждение и сушка, извлечение из форм и окончательная обработка, контроль качества, а также подсчёт и упаковка.
- Большинство проблем с качеством жевательной резинки определяют три показателя: содержание растворенных твердых веществ (Брикс), водная активность (Aw) и время отверждения. Все три показателя регулируются с помощью оборудования.
- Линии с использованием крахмала выгодны с точки зрения производительности и возможности изготовления сложных форм; технологии нанесения без крахмала — с точки зрения гигиены, гибкости и более быстрой переналадки — выбор должен зависеть от вашей продукции, а не от брошюры.
- Стоимость готовой к эксплуатации производственной линии начинается примерно с $30 000–80 000 при начальной коммерческой мощности и превышает $1 миллион для высокоскоростных линий по производству бугров; в проектах, на которые мы давали предложения, затраты на монтаж и оснащение составляют 20–35%.
- Большинство дефектов — потение, липкость, зернистая текстура — обусловлены конкретными настройками оборудования, а не неудачным стечением обстоятельств.
В чем заключается процесс производства жевательных конфет?
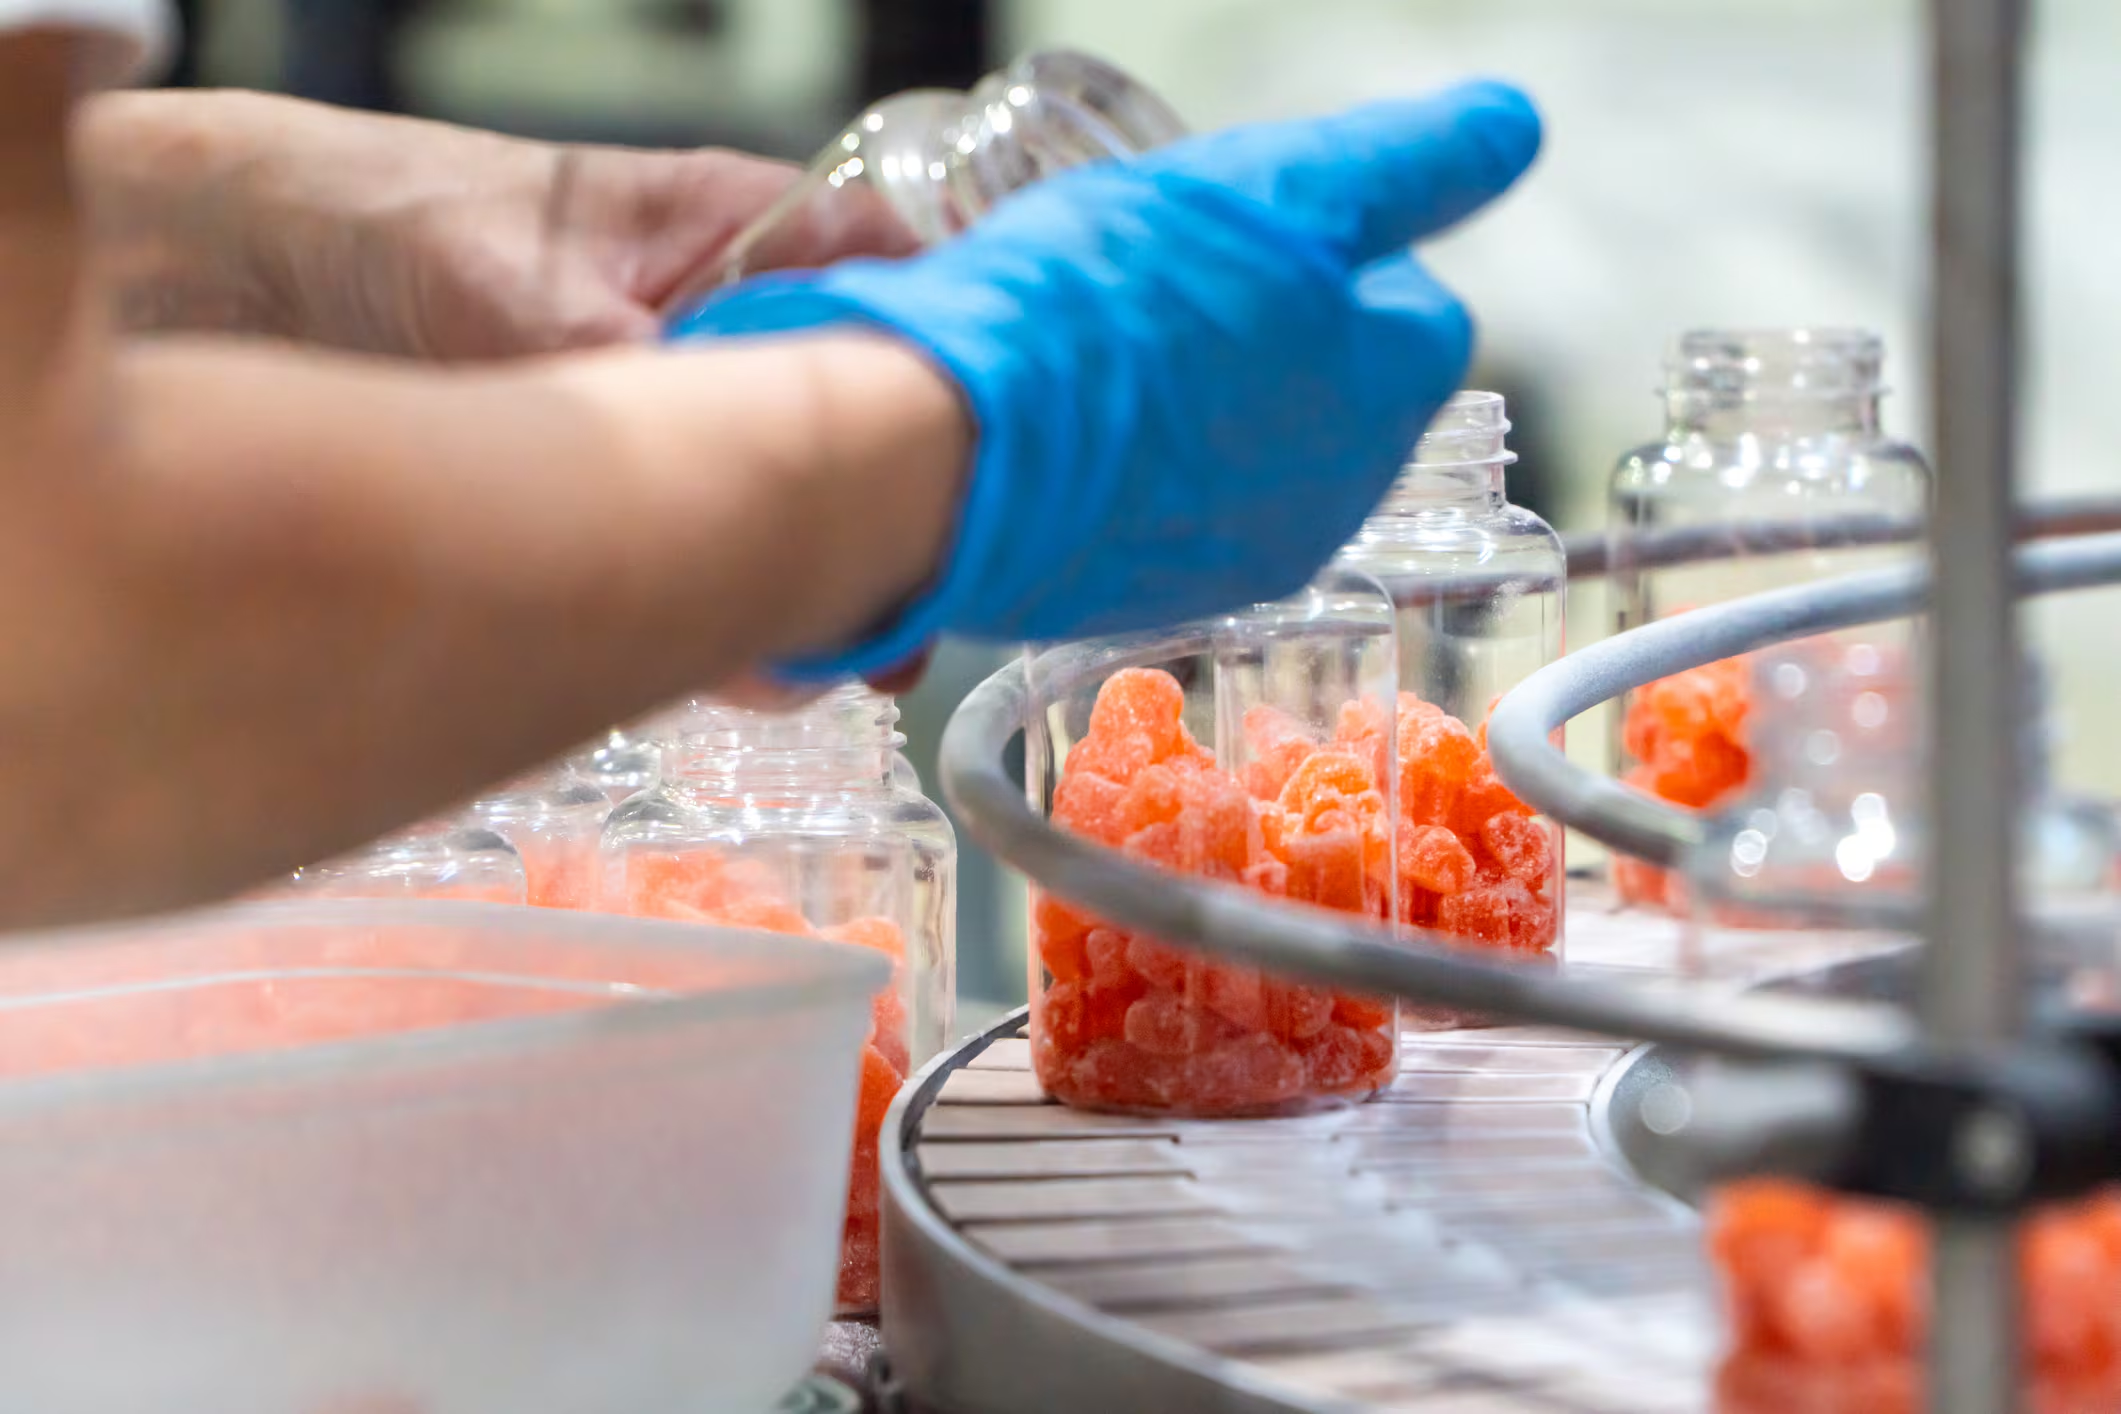
Производство жевательных конфет представляет собой промышленный вариант изготовления конфет с гелеобразной основой: сироп с подсластителем варят до заданного содержания сухих веществ, гелеобразующий агент гидратируют и вводят в смесь, термочувствительные ингредиенты дозируют при более низкой температуре, а еще жидкую массу разливают в формы, где она застывает, отвердевает и высыхает, превращаясь в стабильное, жевательное изделие. Что отличает промышленный процесс от приготовления небольшой партии на кухне, так это контроль — контроля температуры, времени, точности дозирования и влажности — и этот контроль обеспечивается оборудованием.
Краткий обзор 8 этапов
| Этап | Что происходит | Основное оборудование | Выходной сигнал каскада |
|---|---|---|---|
| 1. Компондирование | Взвесить, растворить и смешать ингредиенты с водой | Емкости для смешивания, емкости для размачивания желатина | Однородная суспензия |
| 2. Приготовление пищи | Выпарить воду до требуемого содержания твердых веществ | Печь периодического действия или струйная печь | Сироп с заданным показателем Брикса |
| 3. Дозировка | Добавьте кислоту, ароматизаторы, красители, активные вещества | Системы дозирования и смешивания в потоке | Ароматизированная жевательная масса с добавлением ингредиентов |
| 4. Внесение средств | Разлейте жидкость по формочкам | Крупный производитель крахмала или вкладчик без крахмала | Заполненные формы, придавленные нужную форму |
| 5. Отверждение и сушка | Гель затвердевает; уровень влажности снижается до заданного значения | Охладительные туннели, помещения для выдержки и сушки | Устойчивые, плотные мармеладки |
| 6. Извлечение из формы и окончательная обработка | Выпустить, смазать маслом или обвалять в сахаре | Установки для извлечения изделий из форм, барабаны для смазки, наносящие устройства | Готовые изделия свободной формы |
| 7. Контроль качества | Параметры испытаний и эффективность | Рефрактометры, измерители pH, контрольные весоизмерительные машины | Выпущенные партии |
| 8. Подсчёт и упаковка | Наполнить, запечатать, промаркировать | Счетные машины, линии розлива в бутылки или пакеты | Наборы для продажи |
Каждый этап подготавливает почву для следующего, и любой недостаток на одном из них сказывается на последующих: сироп, приготовленный с неправильным содержанием сухих веществ, превращается в липкий конечный продукт; слишком высокая влажность в камере сушки сводит на нет идеальное нанесение покрытия. В приведенных ниже разделах этапы рассмотрены по порядку.
Этапы 1–3: Приготовление основы — смешивание, варка и дозирование
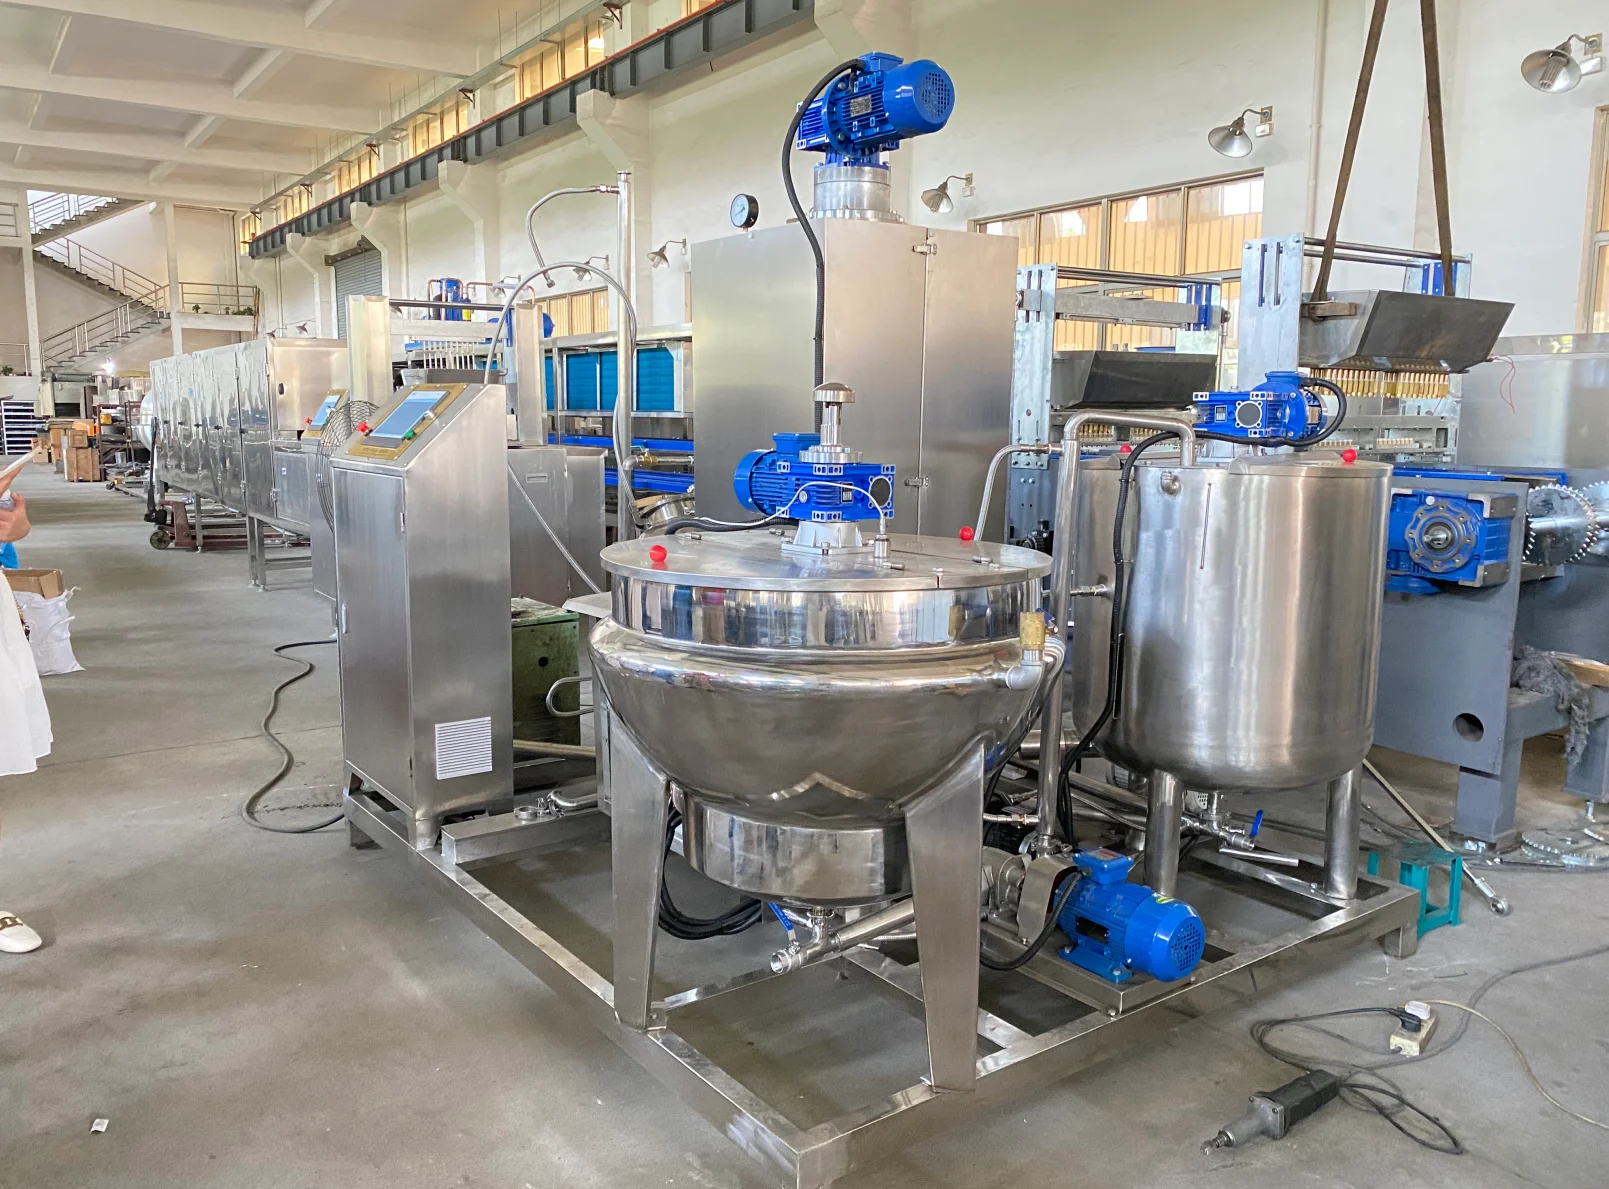
Первые три этапа проходят до самой формы и определяют предельные возможности всей линии.
Приготовление смесей и разбухание желатина
Сухие и жидкие ингредиенты смешиваются в строго определённом порядке. Гелеобразующие вещества сначала растворяются в воде — желатин разбухает в холодной воде в течение 30–60 минут перед добавлением в горячий сироп — поскольку именно полное увлажнение перед нагреванием предотвращает образование комков в дальнейшем. Сахар и глюкозный сироп добавляются и растворяются при аккуратном нагревании массы в резервуарах для предварительной обработки. Несоблюдение порядка гидратации приводит через несколько часов к появлению «рыбьих глаз» или зернистых участков в готовых мармеладках.
Варение до получения конечного содержания сухих веществ
Суспензия перекачивается в варочный котёл, где вода выпаривается до тех пор, пока масса не достигнет заданного содержания растворённых сухих веществ, измеряемого в градусах Брикса. Промышленные линии работают по двум схемам: струйные варочные котлы с прямым впрыском пара достигают конечного содержания сухих веществ за считанные секунды, сводя к минимуму воздействие тепла; котлы периодического действия с рубашкой варят дольше при температуре 115–120 °C. В системах с струйным варением готовый сироп для формования жевательных конфет обычно имеет концентрацию от примерно 75 до 82 по шкале Брикса, тогда как на традиционных периодических линиях получают суспензию для формования с немного более низкой концентрацией — точное целевое значение зависит от системы желирования и формовочной машины.
Каким бы ни было это число, его проверяют партия за партией с помощью откалиброванного рефрактометра, поскольку даже небольшое изменение показателя Брикса напрямую влияет на консистенцию и срок хранения продукта.
Дозирование кислоты, ароматизаторов, красителей и активных веществ
Термочувствительные ингредиенты добавляются в последнюю очередь, после приготовления, при более низкой температуре. Особое внимание следует уделять кислотам: кислота, добавленная слишком рано при высокой температуре, вызывает гидролиз желатина и необратимо снижает прочность геля, в то время как пектиновые системы нуждаются в кислоте для запуска процесса гелеобразования именно в нужный момент. Витамины и функциональные активные вещества дозируются с помощью встроенных систем впрыска и перемешивания, что обеспечивает равномерное распределение — жевательная резинка, содержащая в среднем 100%, заявленное на этикетке, но с отклонением ±40% от штуки к штуке, считается несоответствующей требованиям. Именно на этом этапе автоматизированное дозирование окупается в результатах аудита.
Этап 4: Осаждение — «Крахмальный магнат» против «Безкрахмального»
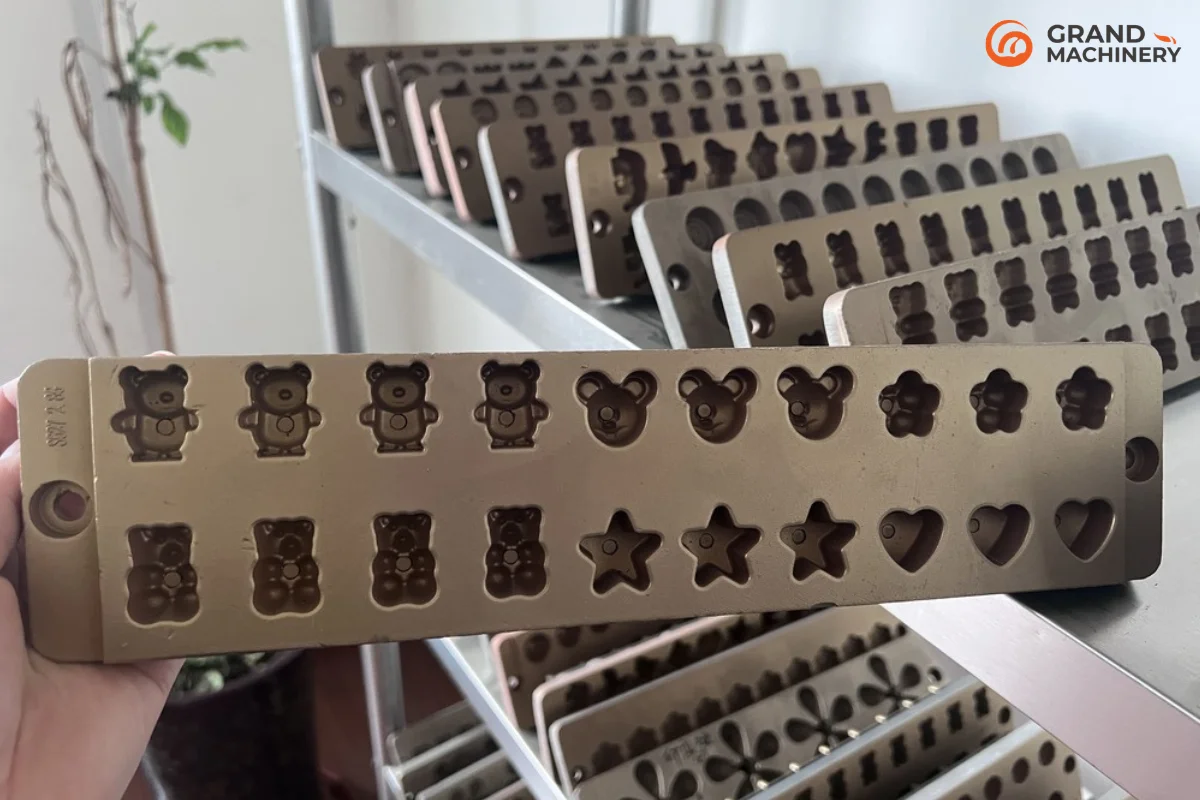
Разлив — это сердце процесса формования: жидкая масса распределяется по формам при контролируемой температуре и давлении, а допуски по весу наполнения, которые при этом соблюдаются, определяют точность дозирования. Преобладают две технологии формования, и именно от их выбора зависит конфигурация всей линии.
Как работает каждая линия формования
Линия «Starch Mogul» формирует углубления в лотках с подготовленным крахмалом пищевого качества, заполняет их крахмалом и позволяет ему сохранить форму, при этом впитывая поверхностную влагу для образования пленки. Она позволяет изготавливать длинные, сложные и очень детализированные формы, работает с очень большим количеством гнезд и по-прежнему остается основной технологией для производства кондитерских изделий в больших объемах. Недостатками являются сложность обработки крахмала — кондиционирование, сушка, рециркуляция — а также сложность обеспечения гигиены, поскольку повторно используемый крахмал может переносить влагу и загрязнения в следующую партию. Наша Линия по производству жевательных конфет «Starch Mogul» модели GM1250 разработана именно для работы в режиме больших объемов, а вопросы гибкости проектирования пресс-форм отдельно рассматриваются в нашем форма для жевательных конфет руководство.
Дозатор без крахмала заполняет жесткие силиконовые, металлические или поликарбонатные формы напрямую, распыляя разделительную смазку для легкого извлечения изделий из формы. Отсутствуют крахмальная пыль, источники перекрёстного загрязнения и этап кондиционирования крахмала — именно поэтому производители функциональных жевательных конфет, выпускающие витаминные добавки и пищевые добавки, в основном выбирают именно эту технологию. Дозирование происходит при окончательном содержании твердых веществ, охлаждение может происходить быстрее, а переналадка оборудования сводится к простой замене комплектов форм.
Какая линия формования подходит для вашей продукции?
| Фактор | Крупный производитель крахмала | Нанесение без использования крахмала |
|---|---|---|
| Объем производства | Очень высокий | Умеренный |
| Сложность формы | Идеально подходит для длинных и сложных форм | Ограничено жесткостью пресс-формы |
| Гигиена при употреблении функциональных жевательных конфет | Повторное использование крахмала повышает риск | Самый экологичный вариант |
| Переключение | Более медленное восстановление крахмала | Быстрая смена пресс-формы |
| Компактность и вспомогательное оборудование | Крупные предприятия по переработке крахмала | Компактный |
| Инвестиции в стартапы | Выше | От низкого до среднего |
Если вы производите витаминные или пищевые добавки в виде жевательных конфет в соответствии с требованиями GMP, производство без использования крахмала, как правило, является обоснованным вариантом по умолчанию; использование линий типа «mogul» оправдывается только при таких объемах производства и такой сложности форм, которые не могут быть обеспечены формами без крахмала. Оба подхода приводят к одному и тому же результату — машина для нанесения жевательной резинки подбираются с учётом размера ваших полостей и производительности — а также наши линия по производству жевательных конфет На обзорной карте показан полный маршрут вокруг любого из этих вариантов.
Этап 5: Отверждение и сушка — именно на этом этапе формируется текстура
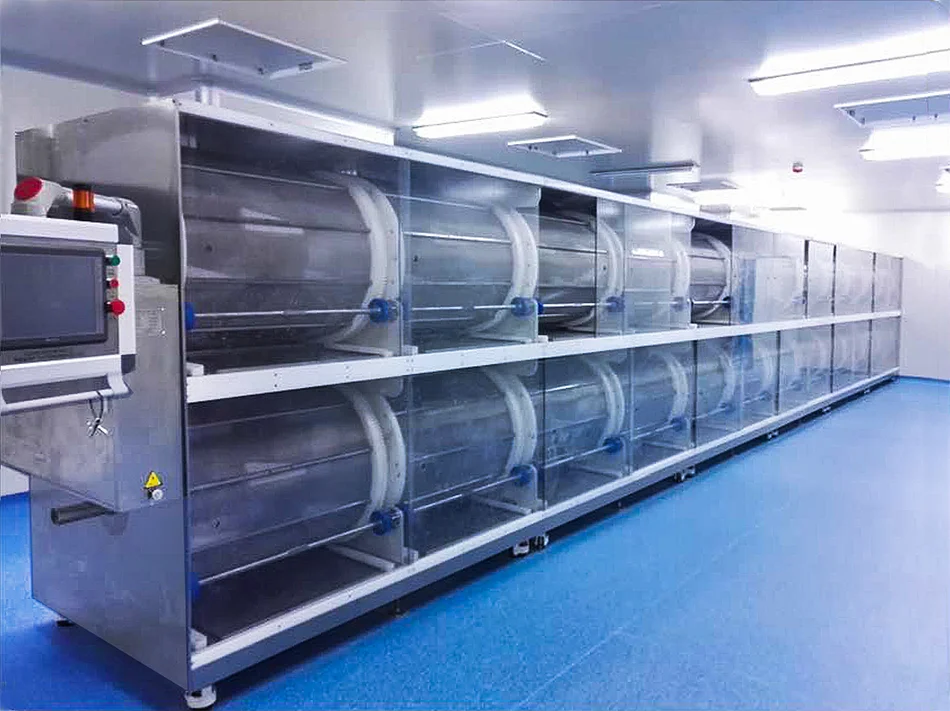
Только что отформованные мармеладки ещё не являются готовыми. Гелевой сетке требуется время для созревания, а из изделие должна выйти избыточная влага, прежде чем текстура и стабильность при хранении закрепятся. Ускоренное отвердевание — самый распространённый способ упростить процесс в промышленном производстве мармеладок, но при этом и самый дорогостоящий, поскольку через несколько недель это приводит к появлению липких упаковок и сокращению срока хранения.
В промышленных камерах отверждения и сушильных шкафах лотки находятся в условиях контролируемой температуры и влажности, пока гель затвердевает, а влага выделяется. Типичные промышленные циклы длятся от 12 до 72 часов в зависимости от гелеобразующего агента, размера заготовок и требуемой текстуры, причем на большинстве линий этот период составляет от 24 до 48 часов. Условия окружающей среды имеют такое же значение, как и время:
| Параметр | Типичная цель | Почему это важно |
|---|---|---|
| Комнатная температура | 18–25 °C | Колебания приводят к образованию трещин и поверхностному упрочнению |
| Относительная влажность | 55–65% | При значении ниже 50% поверхность высыхает слишком быстро; при значении выше 70% возникает липкость |
| Конечная влажность | ~2–5% по массе | Определяет жевательность и срок хранения |
| Циркуляция воздуха | Мягкий, равномерный | Предотвращает образование ниш для микроорганизмов и неравномерную сушку |
Желатиновые составы застывают при охлаждении, и для образования сетки требуется достаточно низкая температура в помещении; пектиновые составы застывают в результате химической реакции и зачастую затвердевают быстрее. Специализированное оборудование для сушки — от шкафов с принудительной циркуляцией воздуха до сушильная машина — позволяет сделать график повторяемым, а не зависящим от погодных условий.
Этап 6: Извлечение из формы, смазывание маслом и нанесение покрытия
Застывшие жевательные конфеты извлекаются из форм с помощью вибрации, воздуха или механического выталкивания. Изделия, отформованные с использованием крахмала, очищаются щёткой или промываются для удаления остатков крахмала; изделия, изготовленные без крахмала, извлекаются уже в чистом виде. Затем большинство из них проходит через смазочный барабан, где мелкодисперсный туман разделительного агента — карнаубского воска или фракционированного кокосового масла — придаёт изделиям блеск и предотвращает их слипание в насыпном состоянии.
Если это предусмотрено рецептурой продукта, в глазировочной кастрюле или барабане наносится сахарная или кисло-сахарная глазурь: сахарная посыпка для классических конфет, смеси на основе лимонной кислоты — для кислых конфет. Глазирование — это самостоятельный технологический процесс со своими правилами, касающимися влажности и адгезии — наше руководство по жевательные конфеты в сахарной глазури посвящена рецептам, а раздел, посвящённый оборудованию, проходит через машина для нанесения покрытия в зависимости от партии. При правильном выполнении отделка продлевает срок хранения и повышает привлекательность товара на полке; при небрежном выполнении она создает еще одну проблему с слипанием.
Этап 7: Контроль качества — показатели, определяющие срок хранения
Коммерческий контроль качества — это не просто беглый осмотр подноса — это набор контрольных точек с использованием измерительных приборов, установленными допустимыми диапазонами и требованиями к безопасности пищевых продуктов в соответствии с такими нормативными документами, как Требования FDA к cGMP в пищевой промышленности применяются ко всей линии. Приведенные ниже параметры определяют, будет ли отгружена партия:
| Параметр | Типичный диапазон допустимых значений | Прибор |
|---|---|---|
| Брикс при отложении | Специфично для конкретной формулы, проверяется каждая партия | Рефрактометр |
| Водяная активность (Aw) | 0,55–0,70 — стабильность при комнатной температуре | Измеритель Aw |
| Конечная влажность | 2–5% по массе | Карл Фишер / потеря при сушке |
| Температура приготовления | В соответствии с рецептом (например, приготовление партии при температуре 115–120 °C) | Откалиброванные термопары |
| pH | Вещества, способствующие желированию (в частности, пектин) | pH-метр |
| Вес единицы продукции | ±2–51 TP3T от цели | Контрольно-взвешивающий автомат |
| Эффективность (функциональные активные вещества) | 90–110%, указанное на этикетке | ВЭЖХ для каждой партии |
| Количество микроорганизмов | В пределах допустимых норм безопасности пищевых продуктов | Подсчёт пластин |
Два из них заслуживают особого внимания. Водная активность является лучшим показателем стабильности при хранении — при значении ниже примерно 0,65 большинство микроорганизмов, вызывающих порчу продукта, не могут размножаться, поэтому целевые значения Aw занимают центральное место в каждой серьезной спецификации на жевательные конфеты. А толерантность к концентрации — это то, от чего зависит коммерческий успех или провал функциональных жевательных конфет: стабильность дозировки зависит от однородности смешивания на начальных этапах производства и точности дозирования, а не от контроля на конечных этапах.
Этап 8: Подсчёт и упаковка
В большинстве розничных форматов готовые жевательные конфеты расфасовываются в бутылки и баночки поштучно — а не по весу, — поскольку именно количество штук указано на этикетке. Специальная счетчик жевательных конфет заполнение осуществляется с помощью оптического или вибрационного подсчёта, и в небольших масштабах обычно достаточно полуавтоматической станции; по мере увеличения количества артикулов и объемов стандартным подходом становится объединение операций подсчёта, укупорки, этикетирования и упаковки в пакеты в единый конвейерный поток, что подробно описано в нашем руководстве по автоматизация упаковки для мелкосерийного производства.
Выбор формата — бутылка, пакет, саше — следует определить до приобретения оборудования, и наши упаковка жевательных конфет Это определяет выбор. Упаковка также служит барьером для влаги: какие бы результаты ни были достигнуты в камере отверждения, некачественная барьерная пленка может свести все на нет во время транспортировки.
Стоимость линии по производству жевательных конфет в зависимости от уровня производительности
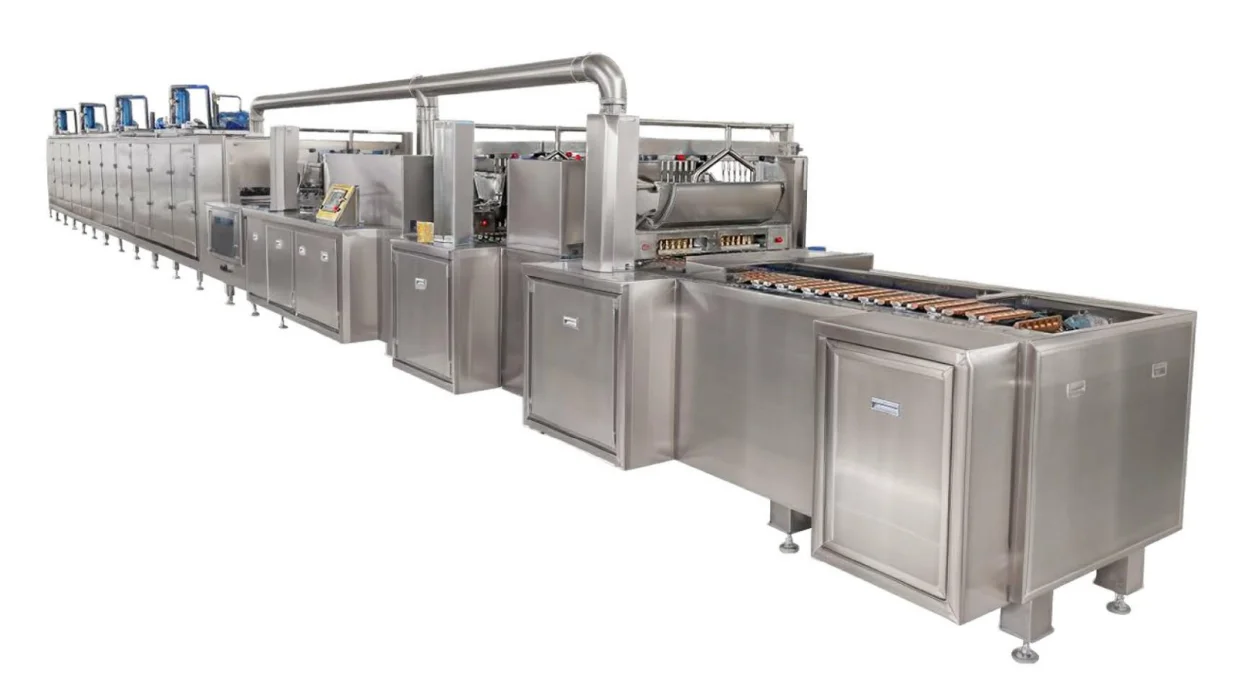
Опубликованные ценовые предложения на линии по производству жевательных конфет варьируются в широких пределах — от менее $10 000 до $5 миллионов — поскольку продавцы предлагают различные уровни производственной мощности, степени автоматизации и структуры затрат в разных странах. Наиболее объективный подход к составлению бюджета — ориентироваться на уровень производственной мощности:
| Уровень производительности | Типовое оборудование | Ориентировочный диапазон цен | Подходит |
|---|---|---|---|
| НИОКР / пилотный проект, <50 кг/ч | Котел с рубашкой, полуавтоматический дозатор, сушильный шкаф | ~$ 10 000–50 000 | Испытания рецептур, отбор проб |
| Коммерческая установка начального уровня, 100–200 кг/ч | Печь периодического действия, дозатор, сушильная камера, полуавтоматическая упаковочная линия | ~$30 000–80 000 | Новые бренды, первые розничные партии |
| Проект среднего масштаба «под ключ», производительность 300–500 кг/ч | Комплексное приготовление, дозирование, разлив, охлаждение, упаковка | ~$ 80 000–150 000 | Развивающиеся бренды, стартапы с совместным руководством |
| Промышленный магнат / высокоскоростной, более 500 кг/ч | Полная линия по производству могулов, автоматизированная сушка и упаковка | ~$150 000 – $2 млн+ | Известные бренды, контрактные производители |
Эти диапазоны цен объединяют наши собственные коммерческие предложения по проектам с опубликованными таблицами цен, за которыми мы следим, и варьируются в зависимости от уровня автоматизации, страны-производителя и формата; рассматривайте их как ориентировочные диапазоны для составления бюджета, а не как окончательные коммерческие предложения. Составляйте бюджет проекта, а не только оборудования: в проектах, по которым мы предоставляли предложения, к стоимости оборудования следует добавить 20–35% на монтаж, детали для каждого SKU, обучение операторов и запасные части. Когда вы будете готовы рассчитать стоимость реальной конфигурации, наши линия по производству жевательных конфет Эта страница — отправная точка: сообщите нам объем производства и систему гелеобразования, и мы определим, на каком этапе вы сейчас находитесь.
Распространенные дефекты при производстве жевательной резинки и параметры оборудования, позволяющие их устранить
Большинство жалоб на липкость не являются загадкой; их причины можно отнести к конкретному этапу и условиям производства. В таблице приведены пять наиболее распространенных дефектов с указанием их типичных причин и параметров оборудования, позволяющих их устранить:
| Дефект | Типичная первопричина | Где это починить |
|---|---|---|
| Потение / влажные компрессы | Конечный показатель Брикса слишком низкий, либо кислота была добавлена слишком рано | Целевое содержание твердых веществ в супе; время дозирования кислоты |
| Липкость после упаковки | Отверждение неполное или барьерные свойства упаковки слишком слабые | Время отверждения/влажность; характеристики пленки |
| Зернистая, кристаллическая текстура | Нарушение соотношения кристаллизующейся сахарозы и глюкозы или наличие нерастворенного сахара | Соотношение ингредиентов в сахарной смеси; растворение при приготовлении |
| Пузырьки воздуха и пена | Взбивание воздуха при перемешивании; отсутствие деаэрации | Скорость миксера; вакуумная деаэрация |
| Деформированные или разорванные детали при извлечении из формы | Слишком короткая продолжительность отверждения или несовпадение формы и разделительного состава | График отверждения; разделительное средство и состояние формы |
У готовой продукции, требующей специального обращения, есть ещё один последующий этап — хранение и обработка — который мы подробно рассматриваем в нашей статье о как не дать жевательным витаминам слипаться.
Желатин против пектина: как желирующий агент влияет на процесс
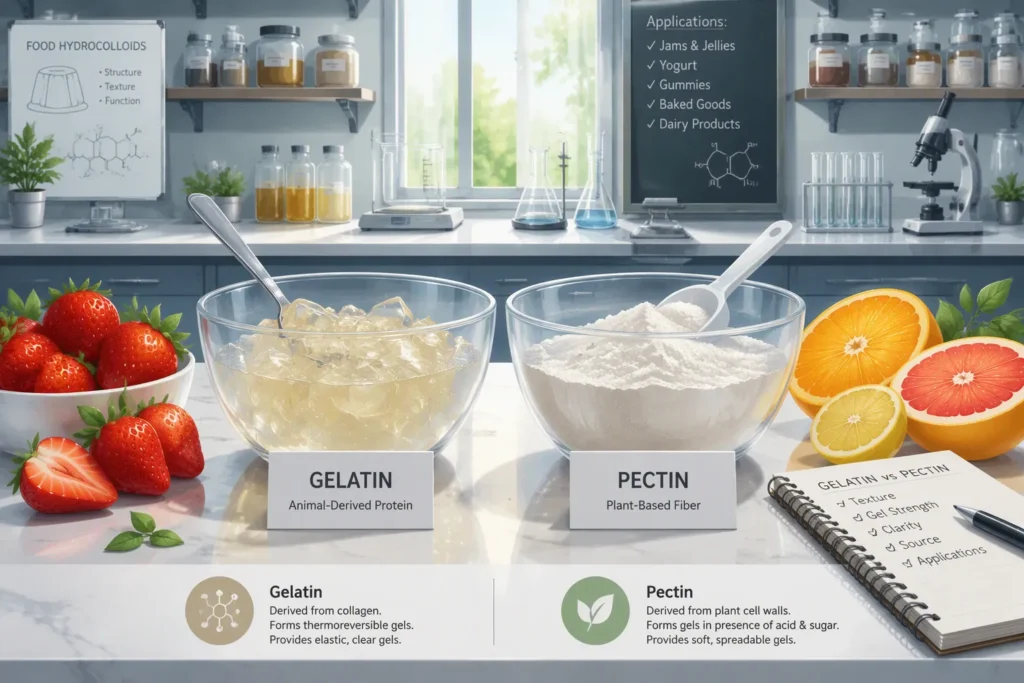
Желирующий агент — это самый важный этап в процессе производства. Желатин застывает под воздействием тепла: он разбухает, растворяется и превращается в гель по мере остывания массы, что обеспечивает достаточно широкий диапазон температур при обработке и придает изделию классическую упругую текстуру, но его ни в коем случае нельзя кипятить вместе с кислотой, а готовые изделия могут размягчаться под воздействием тепла. Пектин застывает химическим путем: пектин с высоким содержанием метоксильных групп требует сахара и добавления кислоты в точно выверенный момент при низком pH, чтобы быстро превратиться в гель, а это означает, что разлив должен быть быстрым и синхронизированным, в то время как пектин с низким содержанием метоксильных групп застывает под действием ионов кальция в более широком диапазоне условий. Пектин обеспечивает растительное происхождение и термостабильность; желатин — привычную текстуру и более простой контроль процесса.
Практические последствия затрагивают все этапы: целевые показатели приготовления, температура и скорость закаливания, время отверждения и даже выбор формы — все это зависит от системы желирования. Мы подробно сравниваем эти две системы в нашей желатин и пектин руководство, и если вы решили заняться производством пектина, линия с самого начала настраивается по-другому — см. наше машина для нанесения жевательных конфет с пектином.
Как все этапы процесса взаимосвязаны: на примере витаминных жевательных конфет
На практике восемь этапов производства витаминных жевательных конфет выглядят следующим образом: желатин разбухает, пока сироп варится до требуемого содержания сухих веществ; в охлажденную основу добавляются витамины посредством поточной дозировки; дозатор без крахмала заполняет силиконовые формы при температуре 65–75 °C; лотки выдерживаются в течение 24–48 часов при температуре 18–25 °C и контролируемой влажности; конфеты легко извлекаются из форм, проходят через смазочный барабан и расфасовываются по бутылкам с осушителем. Каждый из вышеперечисленных этапов предназначен для обеспечения двух показателей — заявленной на этикетке концентрации витаминов и текстуры при прикосновении.
Если вы хотите ознакомиться с подробным описанием этого процесса на уровне продукта, воспользуйтесь нашим пошаговым руководством по Как производятся витаминные жевательные конфеты прослеживается путь одной партии от рецепта кухонного масштаба до розничной упаковки, а линия, готовая к запуску в серийное производство для данного формата, представлена на нашем Линия по производству жевательных конфет из желатина GM150.
Заключение
Процесс производства жевательной резинки приносит выгоду тем производителям, которые рассматривают его как единую целостную систему: точность дозирования сухих ингредиентов влияет на точность нанесения массы, соблюдение режима отверждения — на срок хранения, а точность дозирования — на соответствие всем заявленным на этикетке характеристикам. Сначала определитесь с системой желирования и способом формования, рассчитайте мощность линии исходя из реальных объемов производства и следите за показателями контроля качества в каждой партии.
Сообщите нам формат вашего продукта, целевую производительность и систему желирования, и наша команда разработает для вас проект линии — с указанием конфигурации, планировки и стоимости на том этапе, на котором вы сейчас находитесь. Свяжитесь с нами Для начала; если вы только начинаете свой путь, ознакомьтесь с нашим руководством по Как открыть кондитерский бизнес охватывает этапы, предшествующие появлению оборудования.
Часто задаваемые вопросы
Сколько времени занимает весь процесс производства жевательных конфет от начала до конца?
Активная обработка — приготовление, разлив и финишная обработка — занимает несколько часов на каждую партию. Основную часть технологического цикла занимают этапы созревания и сушки, которые обычно длятся от 12 до 72 часов в зависимости от желирующего агента, размера кусочков и желаемой текстуры; на большинстве промышленных линий перед упаковкой предусмотрено от 24 до 48 часов.
Сколько стоит линия по производству мармеладных конфет?
Стоимость линий начального уровня (100–200 кг/ч) составляет примерно $30 000–80 000; стоимость среднемасштабных линий «под ключ» (300–500 кг/ч) составляет примерно $80 000–150 000; а высокоскоростные линии-гиганты — от примерно $150 000 в нижнем ценовом диапазоне до $1 млн и выше в верхнем. В проектах, по которым мы предоставляли коммерческие предложения, стоимость монтажа, формовочных деталей и обучения увеличивает цену оборудования на 20–35%.
Какое оборудование мне понадобится, чтобы начать производство жевательных конфет?
Как минимум: варочный котёл с регулировкой температуры, ёмкость для размачивания желатина, дозатор с формами, помещение с контролируемыми условиями для отвердевания или сушки, а также станция упаковки с функцией подсчёта или взвешивания. Рефрактометры и прибор для измерения потенциальной воды (Aw-метр) должны быть включены в план контроля качества на раннем этапе, а не в конце.
Что лучше подходит для производства функциональных жевательных конфет: крахмальный загуститель или загуститель без крахмала?
Для производства жевательных таблеток с витаминами и пищевыми добавками безкрахмальное нанесение обычно является более предпочтительным вариантом: отсутствие крахмальной пыли, отсутствие риска перекрестного загрязнения при повторном использовании крахмала, более быстрая переналадка и меньшие затраты на запуск производства. Линии Mogul лучше всего подходят для производства очень больших объемов и сложных, длинных форм.
Какие показатели Брикса и водной активности должны иметь готовые жевательные конфеты?
В системах струйной варки суспензии для производства жевательных конфет обычно варят до уровня 70–80 по шкале Брикса, что проверяется партия за партией с помощью рефрактометра. Готовые жевательные конфеты должны иметь активность воды примерно в пределах 0,55–0,70 — это лучший показатель, позволяющий прогнозировать стабильность при хранении при комнатной температуре, — и конечную влажность около 2–5% по весу.
Почему мои жевательные конфеты становятся липкими после упаковки?
Обычно причина кроется в одном из трёх факторов: процесс сушки был прерван преждевременно, в результате чего в продукте осталась свободная влага; содержание сухих веществ в готовом продукте оказалось ниже заданного уровня; либо упаковочная плёнка не обеспечивает надлежащего барьера от влаги, и кусочки вновь впитывают воду во время транспортировки. Сначала необходимо скорректировать исходные параметры; во-вторых — условия хранения и выбор плёнки.