グミの製造工程は、外から見ると単純そうに見えます――シロップを入れて、グミが出来上がる――しかし、ケトルからカートンに至るまでの各段階は、食感、保存期間、投与量の正確さを決定する機械の設定によって管理されています。 この基本ガイドでは、商業用グミ製造の全8段階について解説します。各工程で何が起こるのか、どの設備が作業を行うのか、維持すべきパラメータは何か、そして各生産能力レベルにおける製造ラインの構築コストについて詳しく説明します。.
主なポイント
- 商業用グミの製造工程は、配合、加熱、計量、成形、硬化・乾燥、型抜き・仕上げ、品質管理、そして計数・包装の8つの段階から成っています。.
- グミの品質問題のほとんどは、3つの数値――溶解固形分(ブリックス)、水分活性(Aw)、および硬化時間――によって決まります。これら3つはすべて、設備によって制御されます。.
- デンプン系ノズルは、処理量と複雑な形状において優れており、デンプンフリーの吐出方式は、衛生面、柔軟性、および切り替え時間の短縮という点で優れています。選択はパンフレットではなく、製品に合わせて行うべきです。.
- 実用的な生産ラインは、初期の商業生産能力において約$30,000~80,000から始まり、高速モーグルラインでは$1百万を超えます。当社が見積もりを提示したプロジェクトでは、設置および金型費用として20~35%が追加されます。.
- 発汗、べたつき、ざらつきといった欠陥のほとんどは、単なる不運ではなく、特定の機械パラメータに起因しています。.
グミの製造工程とは?
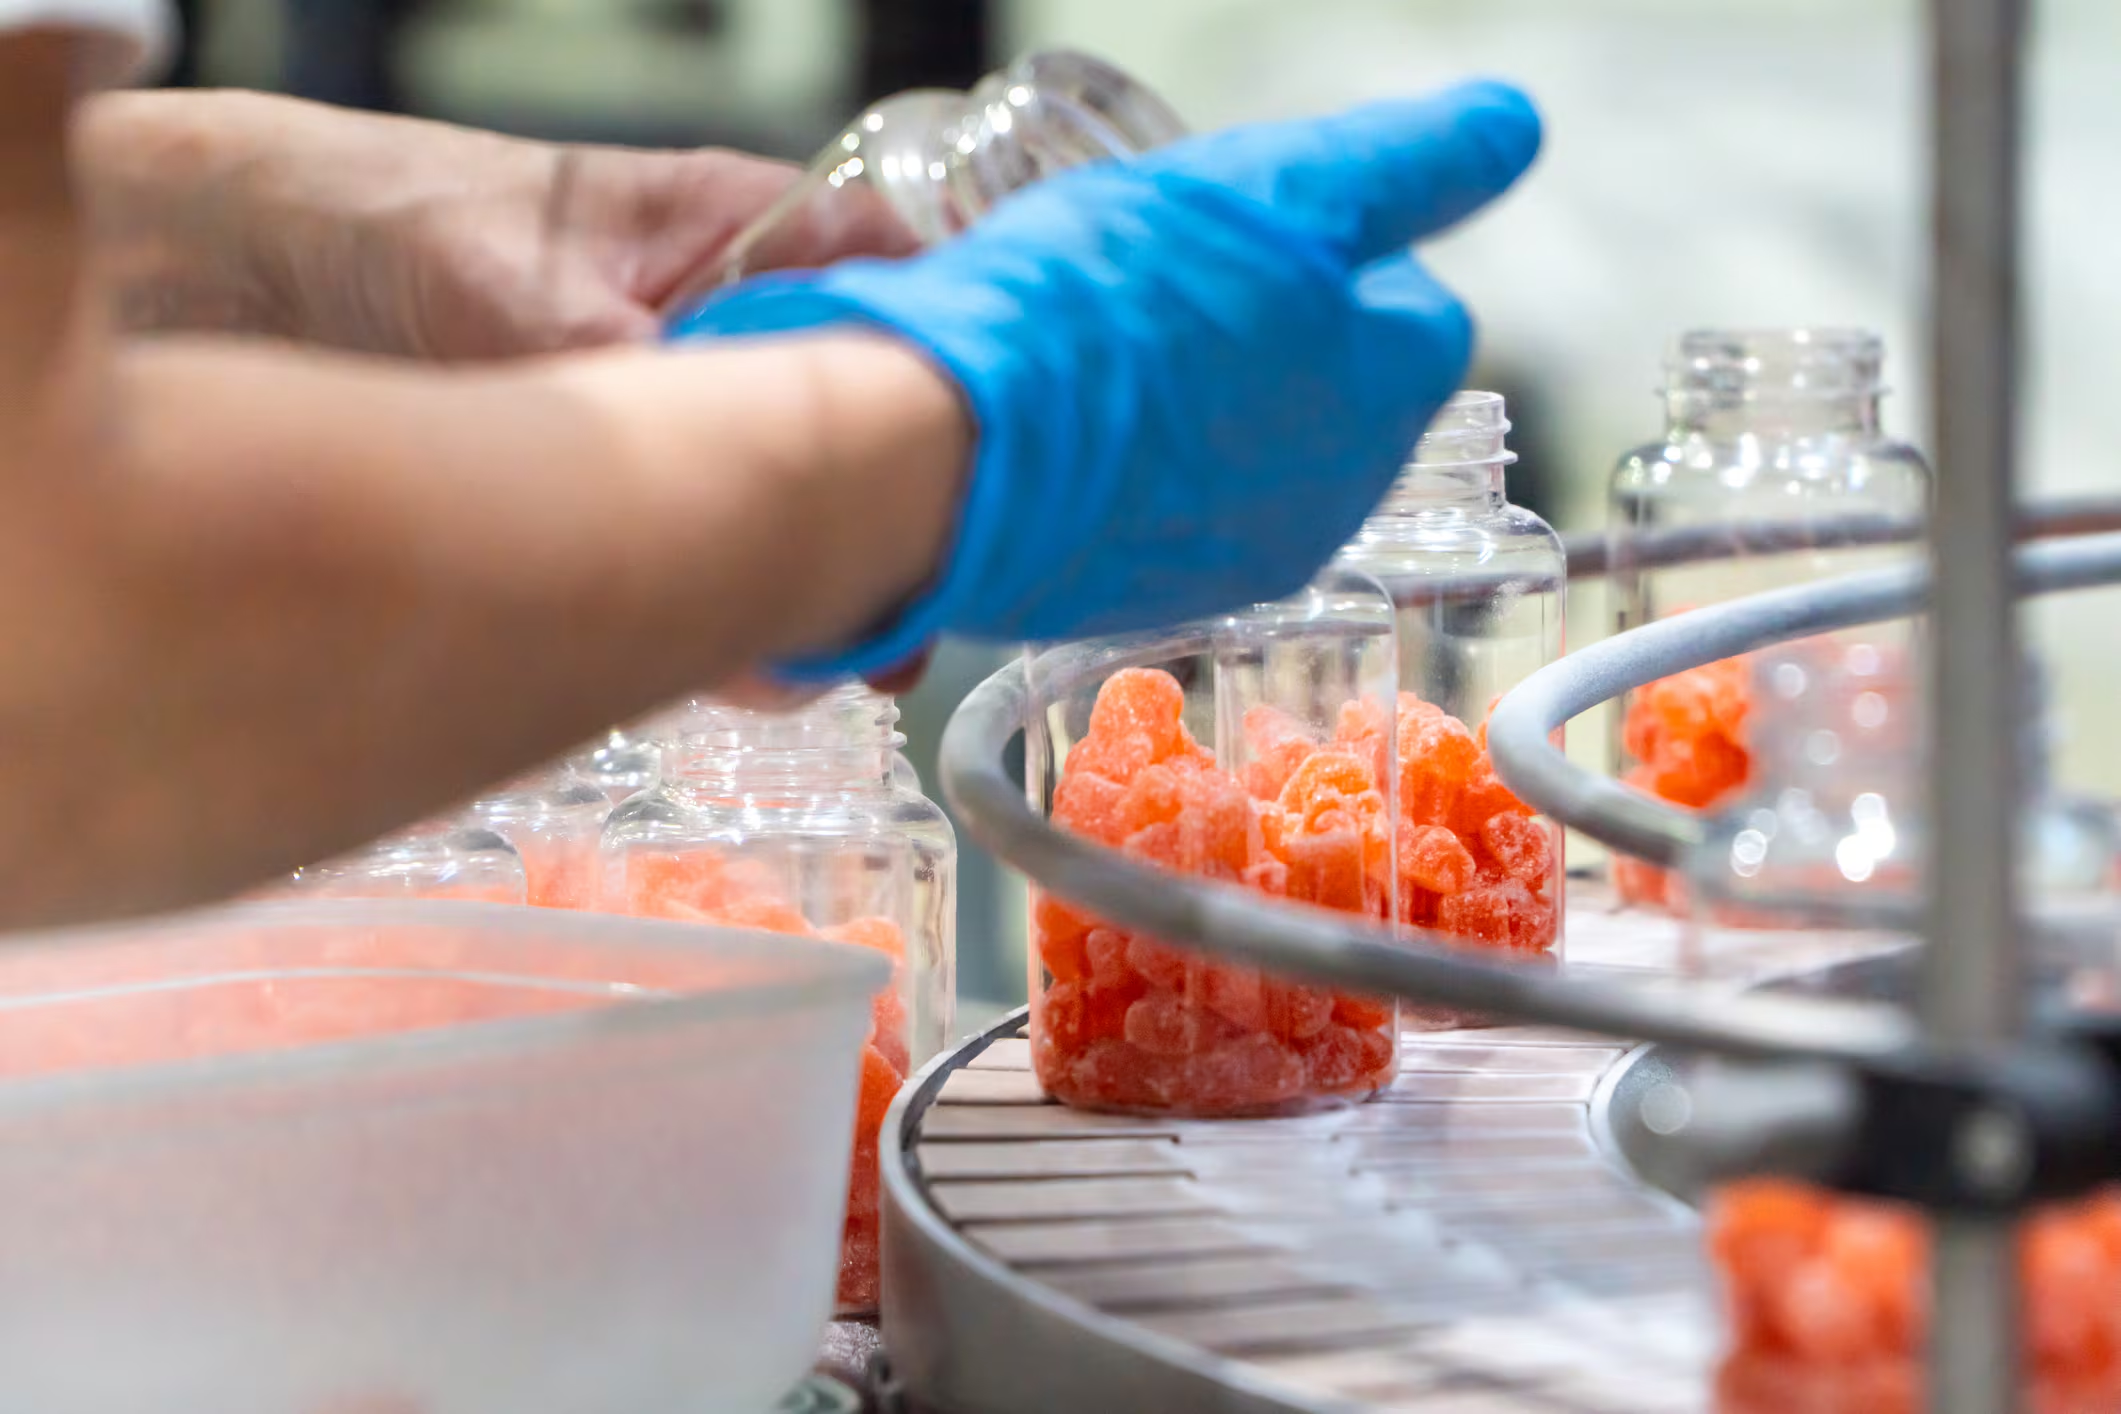
グミの製造は、ゲル化させるタイプのキャンディ作りの工業版と言えます。 甘味料シロップを所定の固形分濃度になるまで煮詰め、ゲル化剤を水和させて混ぜ合わせ、熱に敏感な原料を低温で添加し、まだ液体の状態にある混合物を型に流し込み、そこでゲル化・硬化・乾燥させて、安定した噛みごたえのある製品に仕上げます。 家庭での少量生産と商業規模の製造プロセスを分けるのは、温度、時間、添加量の精度、湿度といった制御であり、その制御は設備によって行われます。.
8つの段階の概要
| ステージ | どうなるのか | 主要設備 | ステージの出力 |
|---|---|---|---|
| 1. 複利 | 材料を計量し、溶解し、水和させる | 混合タンク、ゼラチン膨潤槽 | 均一なスラリー |
| 2. 料理 | 水を蒸発させて、所定の固形分にする | バッチ式調理器またはジェット式調理器 | 目標ブリックス値に達したシロップ |
| 3. 投与量 | 酸、風味、色、有効成分を加える | インライン投与・混合システム | 風味付け・定量配合されたグミの塊 |
| 4. 入金 | 型に液体を注ぐ | でんぷん業界の大物か、それともでんぷんを含まない預金者か | 充填・成形済みの金型 |
| 5. 硬化・乾燥 | ジェルが固まり、水分が目標地点まで低下する | 冷却トンネル、熟成・乾燥室 | 安定感があり、しっかりとした食感のグミ |
| 6. 型から取り出しと仕上げ | 放出、油を塗る、または砂糖をまぶす | 離型装置、ドラムへの注油装置、コーティング機 | 流れるような仕上がりの作品 |
| 7. 品質管理 | 試験パラメータおよび有効性 | 屈折計、Aw計、チェックウェイヤー | リリース済みのバッチ |
| 8. 計数と梱包 | 充填、密封、ラベル貼り | 計数機、瓶詰めラインまたはパウチ充填ライン | 販売可能なパック |
各工程は次の工程へとつながっており、ある工程で問題が生じると、その影響は下流の工程に現れます。例えば、固形分が適切でない状態で煮詰められたシロップは、粘り気のある完成品になってしまいますし、湿度が高すぎる熟成室では、完璧に施されたコーティングが台無しになってしまいます。以下のセクションでは、これらの工程を順を追って解説します。.
第1~3段階:ベースの調理 — 配合、加熱、分注
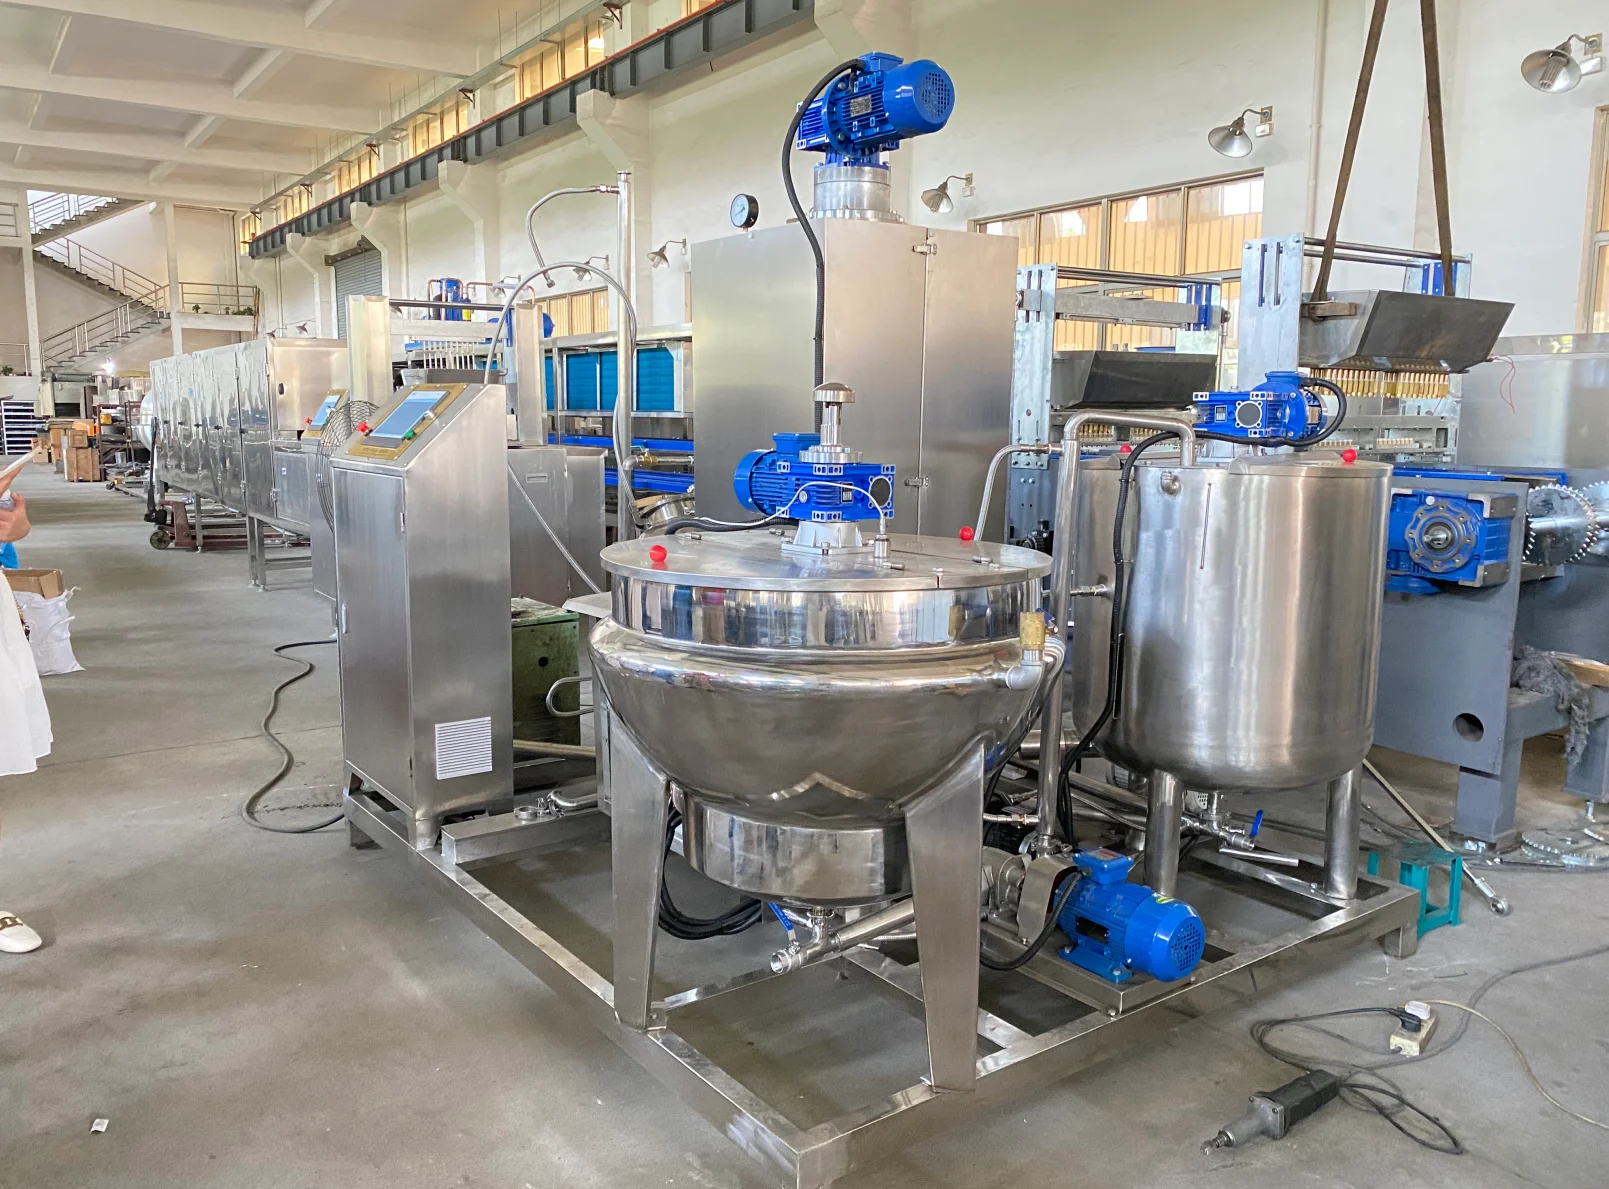
最初の3つの段階は、どの金型よりも上流で行われ、生産ラインが達成できる成果の限界を決定づける。.
複合化とゼラチンの膨潤
乾燥原料と液体原料は、決められた順序で混ぜ合わせます。ゲル化剤はまず水に分散させます。ゼラチンは、熱いシロップと混ぜ合わせる前に、冷水で30~60分間ふやかします。これは、加熱前に完全に水和させることで、後の塊の発生を防ぐためです。 予備加熱タンクで混合物を穏やかに加熱しながら、砂糖とブドウ糖シロップを加えて溶解させます。この水和工程を省略すると、数時間後に完成したグミに「フィッシュアイ」や粒状の塊が生じる原因となります。.
最終固形分まで煮詰める
スラリーはクッカーに送られ、そこで水分が蒸発され、ブリックス値で測定される目標の溶解固形分濃度に達するまで加熱されます。工業用ラインには2つの方式があります。直接蒸気噴射方式のジェットクッカーは、数秒で最終的な固形分濃度に達し、熱への曝露を最小限に抑えます。一方、ジャケット付きバッチケトルは、115~120°Cでより長時間加熱します。 ジェットクッカー方式では、グミ成形用の加熱済みシロップのブリックス値は通常、おおよそ75~82の範囲になります。一方、従来のバッチ式ラインでは、成形用スラリーのブリックス値をわずかに低く調整してブレンドします。正確な目標値は、ゲル化システムや成形機によって異なります。.
その数値がいくらであれ、校正済みの屈折計を用いてロットごとに検査が行われます。というのも、ブリックス値のわずかな変動が、食感や保存性に直接影響するからです。.
酸、香料、着色料、有効成分の添加
熱に敏感な成分は、加熱調理が終わった後、低温の状態で最後に加えます。特に酸には細心の注意が必要です。高温の状態で早すぎるタイミングで酸を加えると、ゼラチンが加水分解され、ゲルの強度が永久的に低下してしまいます。一方、ペクチン系製品では、ゲルを形成させるために、まさに適切なタイミングで酸を加える必要があります。 ビタミンや機能性有効成分は、インライン注入・混合システムを通じて添加されるため、分布が均一になります。ラベル記載の含有量を平均で100%満たしていても、個体ごとに±40%のばらつきがあるグミは、規格不適合となります。監査結果において、自動添加システムの導入費用が回収されるのは、まさにこの段階です。.
ステージ4:沈殿 — 「スターチ・モーグル」対「スターチレス」
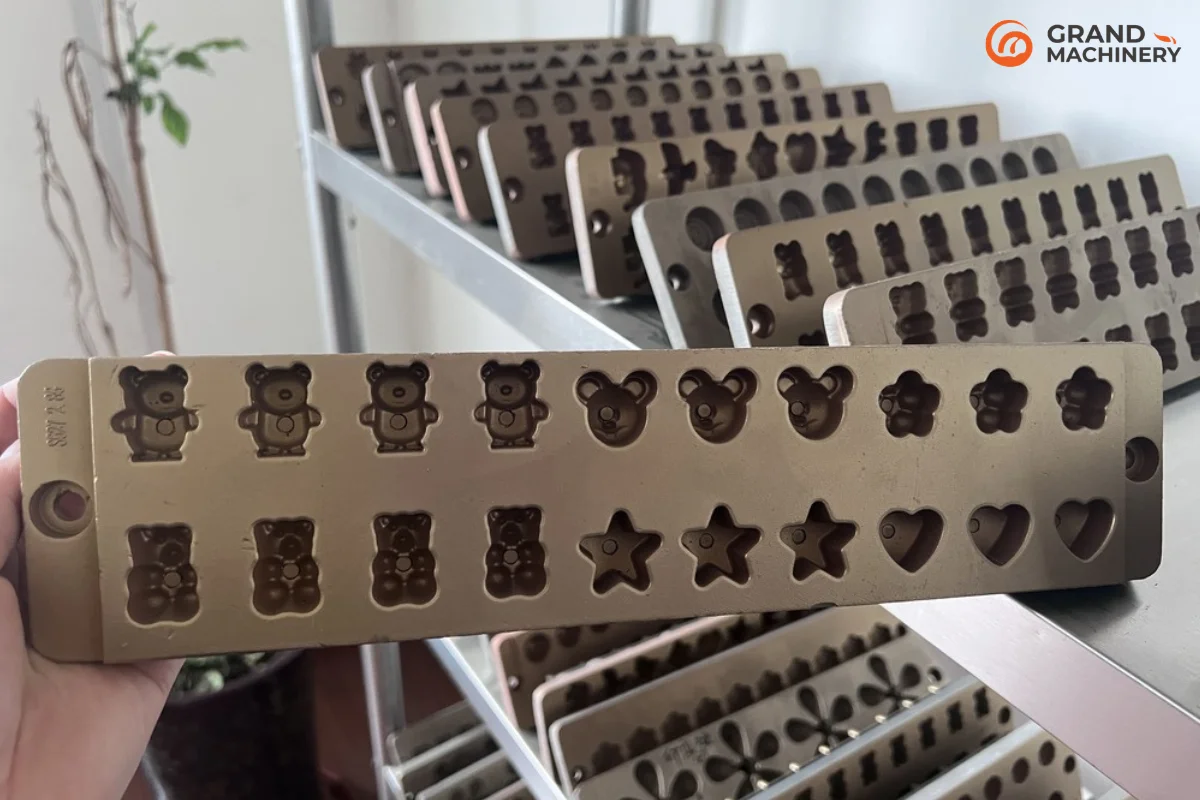
充填は成形の要です。液状の原料を、温度と圧力を制御した状態で金型に分注し、その充填重量の許容誤差が、投与精度を決定します。主に2つの成形技術が主流であり、その選択によって、関連する生産ライン全体の構成が決まります。.
各成形ラインの仕組み
スターチ・モーグルラインは、調整済みの食品用澱粉が入ったトレイに形状を型押しし、その型に澱粉を充填します。その後、澱粉がその形状を保持しながら表面の水分を引き寄せて皮膜を形成します。この方式は、細長く複雑で精巧な形状にも対応でき、非常に高いキャビティ数で稼働可能であり、現在も大量生産される菓子類において主流の技術となっています。 その代償となるのは、澱粉の取り扱い(調整、乾燥、リサイクル)と衛生管理の複雑さです。これは、再利用された澱粉が水分や汚染物質を次のバッチに持ち込む可能性があるためです。当社の GM1250 スターチ・モーグル・グミ充填ライン は、まさにこのような大量生産体制に合わせて設計されており、金型設計の柔軟性については、当社の グミ型 ガイド。.
デンプンを使用しない充填機は、硬質シリコーン、金属、またはポリカーボネート製の金型に直接充填を行い、離型剤を噴霧することでスムーズな離型を実現します。 デンプン粉塵が発生せず、交差汚染の要因もなく、デンプンの調整工程も不要であるため、ビタミンやサプリメント製品を製造する機能性グミメーカーの多くが、この方式を採用しています。充填は最終固形分濃度で行われ、冷却を迅速に行うことができ、金型セットの交換だけで簡単に生産切り替えが可能です。.
お客様の製品に適した成形ラインはどれでしょうか
| 因子 | 澱粉業界の大物 | デンプンを含まない塗布 |
|---|---|---|
| 生産量 | 非常に高い | 中程度 |
| 形状の複雑さ | 細部まで精巧な長い形状に最適 | 金型の剛性による制限 |
| 機能性グミの衛生管理 | でんぷんの再利用はリスクを高める | 最もクリーンな選択肢 |
| 切り替え | より緩やかな、デンプンの再調整 | 迅速な金型交換 |
| フットプリントと補助機能 | 大型、澱粉処理 | コンパクト |
| スタートアップへの投資 | より高い | 低~中 |
GMP基準に基づいてビタミンやサプリメント用のグミを製造する場合、通常は「でんぷん不使用」が妥当なデフォルトの選択肢となります。一方、モグルラインは、でんぷん不使用の金型では対応できないような大量生産や形状の複雑さが求められる場合にその導入が正当化されます。どちらの方法を採用しても、最終的には同じ結果、すなわち グミ充填機 お客様のキャビティや生産量に合わせてサイズを選べる――そして当社の グミ充填ライン 概要図には、どちらの選択肢についても、その全ルートが示されています。.
第5段階:硬化と乾燥 — ここで実際に質感が生まれる
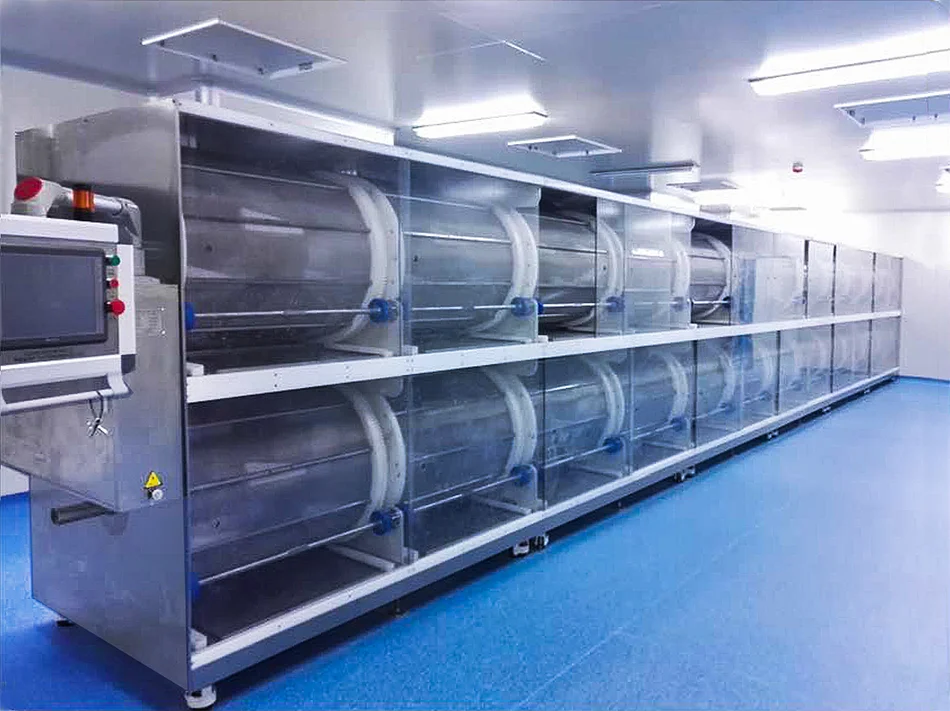
成形したばかりのグミは、まだ完成品ではありません。ゲルネットワークが成熟するには時間がかかり、食感と保存安定性が定着するまで、製品から余分な水分が抜ける必要があります。急いで硬化させることは、商業的なグミ製造において最も一般的な手抜きですが、同時に最もコストのかかる方法でもあります。なぜなら、数週間後にパッケージがベタつくことや保存期間が短くなるといった問題として表面化してくるからです。.
商業用の熟成室や乾燥キャビネットでは、ゲルが固まり水分が排出される間、トレイを温度と湿度が管理された環境下で保管します。一般的な工業用工程の所要時間は、ゲル化剤、製品のサイズ、目標とする食感によって12時間から72時間ですが、ほとんどの生産ラインでは24時間から48時間の範囲に収まります。時間と同様に、環境も重要な要素となります:
| パラメータ | 代表的なターゲット | その重要性 |
|---|---|---|
| 室温 | 18~25°C | 変動により、ひび割れや表層硬化が生じる |
| 相対湿度 | 55–65% | 50%未満では表面の乾燥が早すぎ、70%を超えるとべたつきが生じやすくなる |
| 最終含水率 | ~2–5%(重量比) | 咀嚼性と保存安定性を確保する |
| 空気の循環 | 穏やかで、均一な | 微生物の生息場所の形成や乾燥ムラを防ぐ |
ゼラチン系は冷却によって固まり、網目構造が形成されるには十分な低温の環境が必要です。一方、ペクチン系は化学反応によって固まり、多くの場合、硬化が早くなります。専用の乾燥装置――強制通気式キャビネットから、 乾燥機 — これにより、スケジュールが天候に左右されることなく、繰り返し実行可能になります。.
第6段階:脱型、油塗布、コーティング
硬化済みのグミは、振動、空気、または機械的な脱型によって型から取り出されます。でんぷんを使って成形したものは、ブラシでこすったり水洗いしたりしてでんぷんの残留物を取り除きます。一方、でんぷんを使用していないものは、きれいに型から外れます。 その後、ほとんどの製品は油塗布ドラムを通過し、そこでカーナウバワックスや分別ココナッツオイルなどの離型剤が微細なミストとして噴霧され、光沢を与え、製品がまとめて固まってくっつくのを防ぎます。.
製品に応じて、コーティングパンまたはドラムで砂糖や酸味のある砂糖のコーティングを施します。クラシックなキャンディにはサンドングシュガーを、酸味のある製品にはクエン酸ブレンドを使用します。コーティングは独自の工程であり、水分や付着性に関する独自のルールがあります。当社のガイドでは、 砂糖がコーティングされたグミキャンディ レシピの側面を網羅しており、調理器具の側面については コーティング機 バッチの規模に合わせて調整します。適切に行えば、仕上げ加工は保存期間の延長や陳列上の魅力を高めますが、手抜きをすると、別の付着問題を引き起こしてしまいます。.
第7段階:品質管理 — 賞味期限を左右する数値
商業的な品質管理とは、単にトレイをざっと確認することではありません。それは、許容範囲が定められた一連の測定によるチェックポイントであり、以下のような枠組みに基づく食品安全上の要件を満たすものです。 食品に関するFDAのcGMP ライン全体に適用されます。以下のパラメータによって、バッチが出荷されるかどうかが決まります:
| パラメータ | 代表的な許容範囲 | 楽器 |
|---|---|---|
| 預入時のブリックス値 | 製剤ごとに、各ロットごとに検査を実施 | 屈折計 |
| 水分活度(Aw) | 保存安定性:0.55~0.70 | Awメーター |
| 最終含水率 | 2–5%(重量比) | カール・フィッシャー法/乾燥減量 |
| 調理温度 | レシピ1回分(例:115~120°Cでのバッチ調理) | 校正済み熱電対 |
| pH | ゲル化剤(特にペクチン)について | pH計 |
| 1個あたりの重量 | ターゲットの±2~5% | チェックウェigher |
| 有効成分(機能性有効成分) | 表示記載の90–110% | ロットごとのHPLC分析 |
| 微生物数 | 食品安全基準の範囲内 | プレートカウント法 |
このうち2つについては特に強調しておく価値があります。水分活性は保存安定性を予測する上で最も優れた指標であり、およそ0.65未満であれば、ほとんどの腐敗菌は増殖できません。そのため、Awの目標値は、本格的なグミの仕様書において常に中心的な位置を占めています。 また、有効成分含有量の許容範囲は、機能性グミの商業的な成否を左右する重要な要素です。一貫した投与量は、下流工程での検査ではなく、上流工程における混合の均一性と充填の精度に依存するからです。.
第8段階:個数確認と梱包
ほとんどの小売形態では、完成したグミは計量ではなく個数で数えられ、ボトルや瓶に詰められます。これは、ラベルに記載されているのが個数だからです。専用の グミのカウンター 充填は光学式または振動式による計数で行われ、小規模な場合は通常、半自動のステーションで十分です。SKU数や生産量が増加するにつれて、計数、キャッピング、ラベリング、パウチ詰めを1つの工程の流れに統合することが標準的な手法となります。これについては、当社のガイドで詳しく解説しています。 小ロット生産向けの包装自動化.
ボトル、パウチ、小袋といった容器の選定は、設備を購入する前に決定しておく必要があり、当社の グミのパッケージ その選択を導くものです。包装は防湿層の役割も果たします。熟成室でどれほど良い状態に仕上げても、防湿性能の低いフィルムでは、輸送中にその効果が台無しになってしまう可能性があります。.
生産能力別グミ製造ラインのコスト
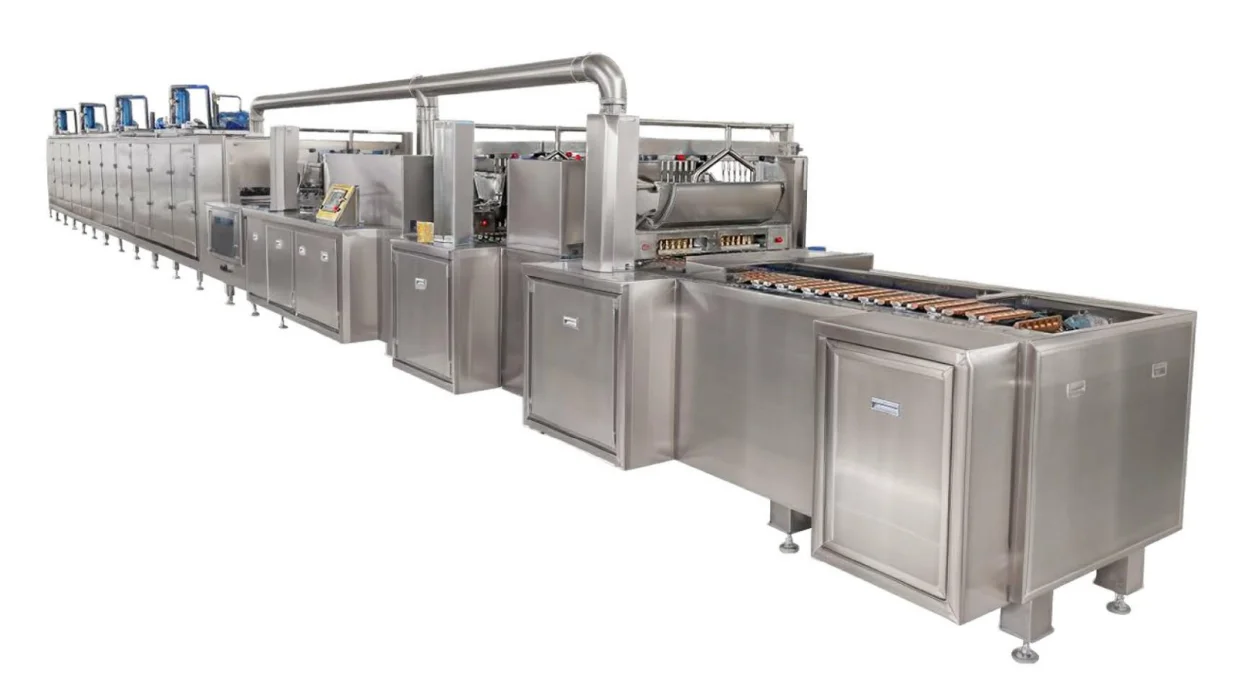
グミ製品の価格帯に関する公表情報は、$10,000未満から$5百万までと大きくばらついています。これは、販売業者によって提示される生産能力レベル、自動化レベル、および各国のコスト構造が異なるためです。予算を立てる上で最も妥当な方法は、生産能力レベルに基づいて検討することです:
| 容量階層 | 代表的な設備 | 目安となる価格帯 | 対応サイズ |
|---|---|---|---|
| 研究開発/パイロット、50 kg/h未満 | ジャケット付きケトル、半自動充填機、乾燥キャビネット | ~$10,000~50,000 | 製剤試験、サンプリング |
| エントリー級商業用、100~200 kg/h | バッチ式調理機、充填機、乾燥室、半自動包装機 | ~1TP4 30,000~80,000 | 新ブランド、初回の小売販売 |
| 中規模のターンキー方式、300~500 kg/h | 調理、計量、充填、冷却、包装の一貫工程 | ~1TP4 80,000~150,000 | 成長中のブランド、共同創業によるスタートアップ |
| 産業界の大物/高速、500 kg/h以上 | モーグルライン一式、自動硬化・梱包 | ~$150,000 ~ $2M+ | 老舗ブランド、受託製造業者 |
これらの価格帯は、当社独自のプロジェクト見積もりと、当社が追跡している公表価格表を組み合わせたものであり、自動化レベル、製造国、フォーマットによって異なります。これらはあくまで予算設定の目安として扱い、正式な見積もりとは見なさないでください。 機械本体だけでなく、プロジェクト全体を見据えて予算を組んでください。当社が見積もりを提示したプロジェクトでは、設備費用に加えて、設置費、各SKU用のフォーマット部品、オペレーター研修、および予備部品が20~35%分追加されます。実際の構成の見積もりを行う準備が整いましたら、当社の グミ充填ライン このページが最初のステップです。容量とゲル化システムをお知らせいただければ、お客様が現在どの段階にあるかについてお見積もりをご提示いたします。.
ガム成形における一般的な不具合と、それを解消するための機械パラメータ
グミに関する不満のほとんどは謎ではなく、特定の工程や状況に起因するものです。以下の表では、最も一般的な5つの不具合と、その一般的な根本原因、およびそれらを解決するための機械パラメータを対応付けています:
| 欠陥 | よくある根本原因 | どこで修理すればいいですか? |
|---|---|---|
| 発汗/濡れたパック | 最終糖度(ブリックス)が低すぎるか、酸の添加が早すぎた | 固形分の調理目標値;酸の添加タイミング |
| 包装後のべたつき | 硬化が不完全、または包装のバリア性が低すぎる | 硬化時間・湿度;塗膜仕様 |
| ざらざらとした、結晶状の質感 | ショ糖の結晶化 — グルコースの比率が適切でないか、または糖が完全に溶解していない | 糖分比;加熱による溶解 |
| 気泡と泡 | 撹拌により空気が巻き込まれるが、脱気は行われない | ミキサーの回転速度;真空脱気 |
| 離型時に変形や破れが生じた部品 | 硬化時間が短すぎる、または金型と離型剤の相性が合わない | 硬化スケジュール;離型剤および金型の状態 |
粘着性のある完成品には、さらに下流工程として「保管と取り扱い」という段階があります。これについては、当社の記事「 グミタイプのビタミン剤がくっつかないようにする.
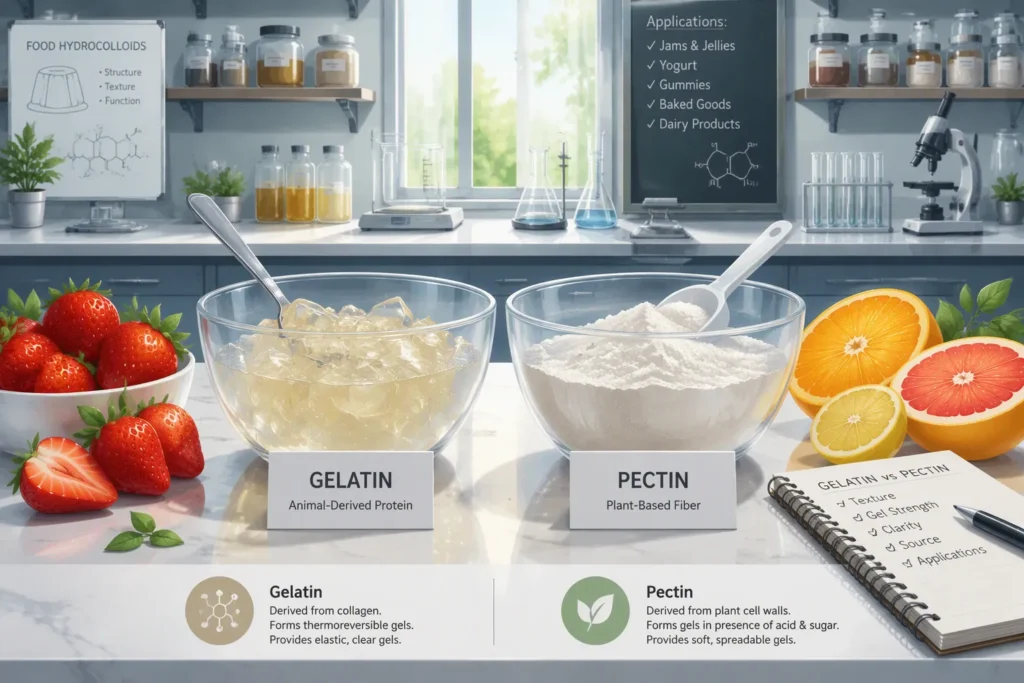
ゼラチンとペクチン:ゲル化剤の違いが製造工程に与える影響
ゲル化剤は、製造工程における最大の分岐点です。ゼラチンは熱によって凝固します。加熱により膨潤し、溶解し、冷却されるにつれてゲル化するため、加工の許容範囲が広く、あの特徴的な弾力のある食感を生み出しますが、酸と一緒に煮沸してはいけません。また、完成品は熱によって柔らかくなる可能性があります。 ペクチンは化学的に凝固します。高メトキシルペクチンは、ゲル化するために糖分と、低pH条件下での正確なタイミングでの酸の添加を必要とするため、充填は迅速かつ同期して行わなければなりません。一方、低メトキシルペクチンはカルシウムイオンによってゲル化し、その処理の許容範囲はより広くなっています。 ペクチンは植物由来という特徴と熱安定性をもたらし、ゼラチンは馴染みのある食感と、より簡単な工程管理を実現します。.
その実用上の影響はあらゆる段階に及びます。調理目標、注入時の温度や速度、硬化時間、さらには金型の選択に至るまで、すべてがゲル化システムによって変化します。当記事では、これら2つのシステムについて詳細に比較しています。 ゼラチンとペクチン ガイドをご覧ください。また、ペクチンを使用する場合、設定は最初から異なります。詳しくは当社の ペクチン入りグミ充填機.
全プロセスの全体像:ビタミンガムミを例に
ビタミン入りグミの場合、実際の8つの工程は以下の通りです。シロップが目標の固形分になるまで加熱される間にゼラチンが膨潤します。冷却されたベースに、インライン投与によりビタミンが添加されます。デンプンを使用しない充填機が、65~75°Cでシリコン型に充填を行います。 トレイは18~25°C、湿度管理された環境で24~48時間硬化させます。製品はきれいに型から取り出され、油塗布ドラムを通過した後、乾燥剤入りのボトルに計数されて充填されます。上記の各工程は、ラベルに記載された含有量と、手にした時の食感という2つの数値を守るために存在しています。.
そのプロセスについて製品レベルの解説をご希望の場合は、当社のステップバイステップガイドをご覧ください。 ビタミン入りグミの製造工程 キッチン規模のレシピから小売用パッケージに至るまでの1ロットの工程を追跡しており、このフォーマットに対応した量産ラインは当社の GM150 ゼラチン製グミ成形ライン.
結論
グミの製造プロセスでは、それを一つの連関したシステムとして捉えるメーカーに成果がもたらされます。すなわち、固形分の加熱が充填精度を左右し、硬化工程の厳格さが保存期間を左右し、計量の精度がラベルに記載されるあらゆる表示内容を左右するのです。まずゲル化システムと成形方法を決定し、実際の生産量に合わせてラインの規模を決定し、バッチごとに品質管理基準を確実に満たすようにしてください。.
お客様の製品の形態、目標生産能力、ゲル化システムをお知らせいただければ、当社のチームが、お客様が現在進めている段階に合わせたラインの構成、レイアウト、お見積りをご提案いたします。. お問い合わせ まずは、もしあなたがまだこの旅の初期段階にあるなら、当サイトのガイドをご覧ください。 お菓子ビジネスの始め方 機器が導入される前の手順について解説しています。.
よくある質問
グミの製造工程は、最初から最後までどれくらいの時間がかかりますか?
調理、充填、仕上げといった能動的な工程は、1バッチあたり数時間を要します。工程の大部分は熟成と乾燥が占めており、これらはゲル化剤、製品のサイズ、目標とする食感に応じて通常12~72時間かかります。ほとんどの商業生産ラインでは、包装前に24~48時間を予定しています。.
グミの製造ラインの費用はいくらですか?
エントリーレベルの商業用処理能力(100~200 kg/h)の価格は、およそ$30,000~80,000程度です。 中規模のターンキーライン(300~500 kg/h)は概ね$80,000~150,000程度です; また、高速モグルラインは、低価格帯で約$150,000から、高価格帯では$100万以上となります。当社が見積もりを提示したプロジェクトでは、設置費、フォーマット用部品、およびトレーニング費用が、機器価格に20~35%上乗せされます。.
グミの製造を始めるには、どのような設備が必要ですか?
最低限必要なものは、温度調節機能付きの調理用ケトル、ゼラチンの水和用容器、型付きの充填機、温度管理された熟成・乾燥スペース、および計数・計量用の包装ステーションです。屈折計やAw計は、品質管理計画の後半ではなく、早い段階で導入する必要があります。.
機能性グミには、デンプン系原料とデンプン不使用の原料、どちらが適しているでしょうか?
ビタミンやサプリメント用のグミについては、通常、デンプンを使わない充填方式の方が適しています。デンプンの粉塵が発生せず、再利用されたデンプンによる交差汚染のリスクがなく、ライン切り替えが迅速で、初期投資も抑えられるからです。大量生産や、形状が複雑で長い製品の場合には、モーグル方式のラインが優れています。.
完成したグミのブリックス値と水分活性は、どの程度になるべきでしょうか?
ジェット調理システムでは、通常、スラリーをブリックス値70台半ばから後半まで加熱処理し、屈折計を用いてバッチごとに確認を行います。 完成したグミは、常温での保存安定性を予測する最も優れた指標である水分活度を約0.55~0.70、最終水分含有量を重量比で約2~5%とすることを目標としています。.
包装した後、なぜグミがベタつくのですか?
通常、以下の3つの原因のいずれかが考えられます。乾燥工程が途中で打ち切られたため余分な水分が残っている、調理後の固形分が目標値に達していない、あるいは包装フィルムの防湿性が低く、輸送中に製品が水分を再吸収している、というものです。まずは上流工程のパラメータを修正し、次に保管方法とフィルムの選定を見直してください。.