Что такое счетчик жевательных конфет, и как выбрать подходящую модель? Устройство для дозирования жевательных конфет — это машина, которая заполняет каждую бутылку точным количеством конфет, и выбор подходящей модели зависит от трёх факторов: как она справляется с вашим покрытием, как на самом деле измеряется её точность и каков ваш реальный годовой объём производства. В этом руководстве рассмотрены все три фактора, а также технические характеристики, которые действительно различаются у разных поставщиков.
Основные выводы
- Устройство для дозирования жевательных конфет наполняет каждую бутылку, подсчитывая количество целых штук, а не взвешивая их, поэтому количество, указанное на этикетке, соответствует тому, что находится внутри.
- Хорошо налаженные оптические счетчики обеспечивают точность ±0,02–0,031 TP3T — но только в том случае, если мармеладки поступают по одной, без дубликатов и скоплений.
- Липкие, обсыпанные сахарной пудрой и покрытые маслом мармеладки — их сложнее всего сосчитать. Решение заключается в механической конструкции, а не в использовании более чувствительного датчика.
- Номинальная производительность 80 бутылок в минуту — это показатель, полученный в условиях испытательной установки. При планировании линии следует исходить из показателя 75–80% с учетом реальных затрат времени на переналадку и отбраковку продукции.
- Укажите счетчик, указав в первую очередь тип покрытия, во вторую — формат бутылки, а в третью — планируемый годовой объем.
Что такое счетчик жевательных конфет?
A счетчик жевательных конфет — также написано машина для подсчёта жевательных конфет — это автоматическая система наполнения, которая подсчитывает количество отдельных жевательных конфет и дозирует точное количество в каждую бутылку. Вместо того чтобы дозировать до заданного веса и принимать любое количество конфет, которое попадает внутрь, она работает с целыми единицами: пятьдесят конфет входят — пятьдесят конфет выходят, бутылка за бутылкой.
Это различие особенно важно для жевательных конфет. Два параметра, на которые покупатель обращает внимание в первую очередь — количество штук в упаковке и информация на этикетке — должны точно совпадать, а наполнение по количеству исключает брак при повторном подсчете, который часто возникает на линиях с дозировкой по весу.
Его место в линии по производству жевательных конфет
Подсчет никогда не происходит в одиночку. Он следует за всем, что делает жевательная резинка и всё, что находится выше по течению от неё закрывается бутылка: формование и укладка, охлаждение, отверждение или сушка, шлифование или промасливание, затем рассортировка, подсчёт, вставка осушителя, укупорка, герметизация, наклеивание этикеток и упаковка в картонные коробки.
Вывод очевиден: точность счетчика зависит от качества продукта, поступающего в его бункер. Если жевательные конфеты выходят из сушилки липкими или выносят с собой сахарную пыль из пескоструйной машины, даже самая совершенная счетная головка будет давать ошибки при подаче. Наша упаковка жевательных конфет Обзор показывает, как эти этапы связаны между собой — и когда новый счетчик показывает низкие результаты, причина чаще всего кроется в предыдущих этапах, а не в самом устройстве.
Подсчёт или взвешивание: два способа наполнить бутылку жевательными конфетками
Дозатор с весовым контролем дозирует продукт до достижения заданного веса нетто; счетчик дозирует фиксированное количество штук. Весовой контроль допускает нестандартную форму и липкость поверхности и подходит для рассыпных конфет или навальных форматов, где не требуется подсчет количества штук. Счетный контроль предпочтительнее, когда количество является утверждение — которое относится к большинству витаминов в виде жевательных конфет в бутылочках. Серьезные компании часто используют оба подхода: один автоматический счетчик для SKU с заявленным количеством — многоголовный весовой дозатор для фасовки навалом.
Как работает счетчик жевательных конфет: пошаговая инструкция
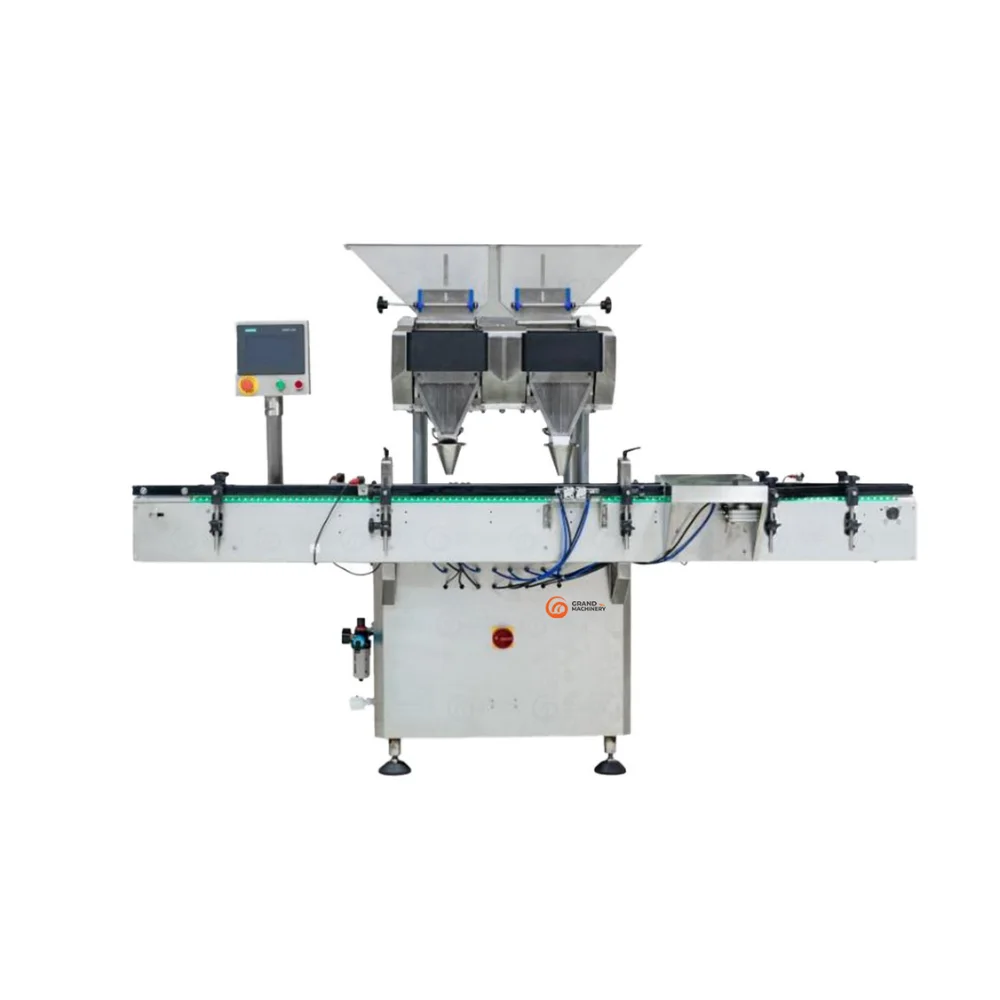
Любой оптический счетчик, независимо от марки, выполняет одни и те же четыре операции в одном и том же порядке. Понимание этих операций позволяет определить, в каких моментах можно ожидать потери точности прибора.
Подача и разбивание комков в бункере
Продукт поднимается из бункера на распределительную пластину, которая разбивает скомковавшийся продукт и формирует тонкий, ровный слой мармеладных конфет, а не кучу. Эту работу выполняют противонакопительные ролики и вибрационные распределители; неровный слой становится проблемой, с которой сталкиваются все последующие этапы производства.
Разделение в один ряд в вибрационных каналах
Жевательные конфеты попадают в параллельные вибрационные каналы — как правило, по 12, 16 или более. Амплитуда и частота настроены таким образом, чтобы каждая конфетка двигалась отдельно, с четким зазором до следующей. Второй затвор отсеивает дубликаты и те редкие конфетки, которые катятся друг на друге.
Количество каналов — это первый параметр, по которому отличаются друг от друга счетчики, и он напрямую зависит от пропускной способности. Наш Автоматический счетчик GM8AE обрабатывает восемь каналов со скоростью 180 000–240 000 штук в час; модель GM12AE — двенадцать каналов со скоростью 240 000–360 000 штук в час; модель GM16AE — шестнадцать каналов.
Внимательно ознакомьтесь с мелким шрифтом, чтобы узнать, с помощью каких приборов были получены эти показатели. Все три показателя приведены для круглых таблеток, капсул или мягких капсул диаметром 3–13 мм — твёрдых, сухих и стабильных по размерам продуктов. Мягкая жевательная конфетка того же диаметра не проходит по тому же каналу с той же скоростью, поэтому рассматривайте показатель «количество штук в час» для таблеток как верхний предел, а не как техническое требование к жевательным конфетам.
GM8AE на линии розлива
Показатели измеряются на планшетах и капсулах. Принесите свои жевательные конфеты, чтобы подтвердить достижимые показатели во время заводских приемочных испытаний.
Смотреть на YouTubeОптический подсчёт и отгрузка партий
В конце каждого канала фотоэлектрический датчик или камера фиксирует каждое заклинивание. Когда общее количество заклиниваний достигает заданного значения, контроллер закрывает заслонки и выпускает партию в виде одного цельного блока.
Позиционирование бутылок и их передача на линию укупорки
Звездообразный конвейер или индексационный конвейер позиционирует пустую бутылку под разгрузочным конусом, запускает процесс разлива и перемещает наполненную бутылку на станцию укупорки. Именно синхронизация между конвейером и заслонками обеспечивает стабильность результатов подсчета при высокой скорости работы.
Почему жевательные конфеты сложнее считать, чем таблетки
Таблетки — это плоские, твердые, однородные и сухие изделия. Жевательные конфеты не соответствуют ни одному из этих критериев — и именно это является главной причиной того, что технические требования, подходящие для производства таблеток, могут оказаться неприменимыми на линии по производству жевательных конфет.
Склеивание, укладка в стопки и дубликаты
Мягкие жевательные конфеты из желатина и пектина деформируются под собственным весом и слипаются при соприкосновении. На вибрационных каналах это приводит к образованию стопок из двух или трёх штук, которые перемещаются как одно целое, в результате чего датчик фиксирует их один раз, а бутылка принимает дважды. Меры по предотвращению этой проблемы включают покрытие поверхностей каналов PTFE и их полировку, а также правильную настройку противонакопительных роликов.
Остатки сахара, масла и порошка на датчиках
Жевательные конфеты с песчаной поверхностью оставляют сахар, с масляной поверхностью — пленку, а изготовленные по крахмальной форме — порошок. Все три вида отложений скапливаются на окнах датчиков и на дне каналов, постепенно снижая чувствительность, пока машина не начнет занижать результаты подсчета — поэтому краткая процедура очистки без использования инструментов является конструктивным требованием, а не обычной уборочной работой.
Параметры формы, размера и покрытия
Медведи, кольца, червяки, звёздочки, капли и кубики ведут себя по-разному в одном и том же канале. Мелкие, округлые детали легко разделяются; крупные, плоские или удлинённые детали образуют мостики. Покрытия изменяют коэффициент трения, что влияет на настройку амплитуды, обеспечивающую правильную работу — поэтому механизм, настроенный под одну форму артикула, требует перенастройки для эффективной работы с другой.
Точность счетчика жевательных конфет: как правильно интерпретировать показания
Поставщики указывают точность в процентах, и эти цифры кажутся взаимозаменяемыми. Но это не так.
Как измеряется точность на производственной линии
Точность — это отклонение между заявленным количеством и фактически поставленным количеством, определённое на основе выборки из множества бутылок. Заявленное отклонение ±0,02% кажется незначительным, пока не выразить его в штуках: для бутылки, рассчитанной на 90 штук, это составляет около 1,8 штуки на сто бутылок — в среднем примерно 0,018 штуки на бутылку. Показатели точности действительны только на уровне партии, поэтому уточняйте, на количестве каких именно бутылок было получено это значение. Протоколы испытаний у разных поставщиков различаются, и тестирование свежевысушенных, идеально однородных мармеладных конфет не будет отражать реальную производственную партию, изготовленную, например, во вторник днём.
Что на самом деле приводит к ошибкам в подсчете
На практике ошибки в подсчете возникают по нескольким основным причинам: двойные детали и стопки, которые принимаются за одну деталь; перегрузка канала из-за слишком быстрой подачи; засыпание датчика пылью; задержка деталей у заслонки из-за статического электричества; а также поступление влажной продукции. Все эти причины носят механический характер или связаны с технологическим процессом — программное обеспечение не может восстановить деталь, которая никогда не была распознана отдельно.
Целевые показатели точности для рынков пищевых добавок, подлежащих регулированию
В случае пищевых добавок в бутылках, продаваемых на регулируемых рынках, даже одно неверное количество в одной бутылке считается нарушением требований к маркировке, а не ошибкой округления. Поэтому серьезные покупатели предъявляют требования к точности подсчета количества и проверка отбракованных изделий: установка контрольно-весового оборудования или повторного подсчёта на последующем этапе производственной линии, а также задокументированный график очистки, обеспечивающий соответствие заявленным показателям на протяжении всей смены. Наша руководство по упаковке пищевых добавок более подробно освещает вопросы соблюдения нормативных требований. Уточняйте продолжительность цикла очистки, а не только общий показатель точности. В США количество, указанное на этикетке, является декларация о нетто-весе в соответствии с положениями 21 CFR 101.105 Управления по контролю за продуктами и лекарствами (FDA).
Дозатор жевательных конфет или дозатор с весовым контролем: как выбрать
| Фактор | Счетчик жевательных конфет | Дозатор с весовым контролем |
|---|---|---|
| Единица дозирования | Целые куски | Вес нетто |
| Лучше всего, когда | «Count» — это заявление на этикетке | Указанный вес не соответствует действительности, либо товар имеет дефекты |
| Типичная точность | ±0,02–0,031 TP3T от числа импульсов | ±0,5–21 TP3T веса |
| Скорость | 40–100 бутылок/мин, в зависимости от количества линий | Аналогично, но при небольшом весе заготовок процесс оседания происходит медленнее |
| Слипшийся или скомковавшийся продукт | Требуется антипригарное покрытие | Более терпимый |
| Цена ошибки | Один короткий элемент = один бракованный экземпляр | Отклонение, укладывающееся в пределы допуска по массе |
| Переход на новую форму | Перенастройка, иногда сброс каналов | Только перекалибровать |
Когда количество штук указывается на этикетке
На большинстве упаковок с жевательными витаминами указано количество: 60 жевательных витаминов, 90 жевательных витаминов, 120 жевательных витаминов. Это одно предложение делает счетчик единственно правильным выбором. Даже если дозатор, работающий по весу, в среднем обеспечивает требуемый вес нетто, в некоторых бутылках всё равно будет на одну или две штуки меньше — и такие бутылки будут считаться некондиционными, независимо от показаний весов.
Когда соблюдение требований к весу нетто стоит на первом месте
Если норма указана в виде чистой массы (в США проверяется на соответствие Справочник NIST № 133), либо в случае, когда речь идет о наливных конфетах, продаваемых на вес, весовой дозатор проще в эксплуатации и дешевле в обслуживании. Кроме того, он лучше справляется с широким диапазоном размеров, поскольку не требует, чтобы все штуки были одинаковыми.
Использование обоих форматов в одной строке
Многие компании, занимающиеся упаковкой по контракту, и бренды с широким ассортиментом товаров эксплуатируют на одной линии весовую установку и счетную установку, которые питаются от общего устройство для рассортировки бутылок. Таким образом, переналадка означает выбор подходящего наполнителя и рецептуры, а не переоборудование линии — такую конфигурацию стоит предусмотреть на начальном этапе, а не модернизировать позже.
Планирование производственных мощностей: от количества бутылок в минуту до годового объема производства
Производительность оборудования указывается в бутылках в минуту (BPM). Покупатели рассчитывают бюджет в бутылках в год. Именно в разнице между этими двумя показателями чаще всего возникают случаи как чрезмерных, так и недостаточных инвестиций.
Как правильно интерпретировать оценку BPM
Номинальные показатели измеряются на прогретой машине при работе с одним SKU, идеальным продуктом и без перерывов в работе. Ваша линия в таких условиях работать не будет. Стандартная практика заключается в том, чтобы планировать на основе нормальная рабочая скорость при этом оставляя запас примерно в 20% на восстановление и пиковые нагрузки — так что аппарат, рассчитанный на 80 ударов в минуту, в реальности работает со скоростью 60–65 ударов в минуту в течение всей смены.
Таблица пересчёта: удары в минуту (BPM) → производительность за смену → годовая производительность
| Номинальная частота ударов в минуту (BPM) | Планирование BPM (80%) | Количество бутылок за 8-часовую смену | Количество бутылок в год (2 смены, 300 дней, коэффициент OEE 85%) |
|---|---|---|---|
| 40 | 32 | 15,360 | 7,800,000 |
| 60 | 48 | 23,040 | 11,700,000 |
| 80 | 64 | 30,720 | 15,700,000 |
| 100 | 80 | 38,400 | 19,600,000 |
Допущения: 480 минут на смену, две смены, 300 рабочих дней, общий коэффициент эффективности оборудования (TP3T) 851 после переналадки, очистки и простоев.
Выбор количества полос и количества машин для достижения целевого объема
Начните с годового объема, предусмотренного вашим планом продаж, а затем проверьте, сможет ли одна машина, рассчитанная на бутылки вашего размера, справиться с этим объемом. Если нет, у вас есть три варианта: добавить линии, продлить смены или установить вторую машину. Вторая, более компактная машина зачастую обеспечивает большую гибкость, чем одна крупная установка, поскольку она позволяет поддерживать производство одного SKU, пока другая занимается переналадкой и очисткой.
Подбор кондитерской формы под вашу жевательную глазурь
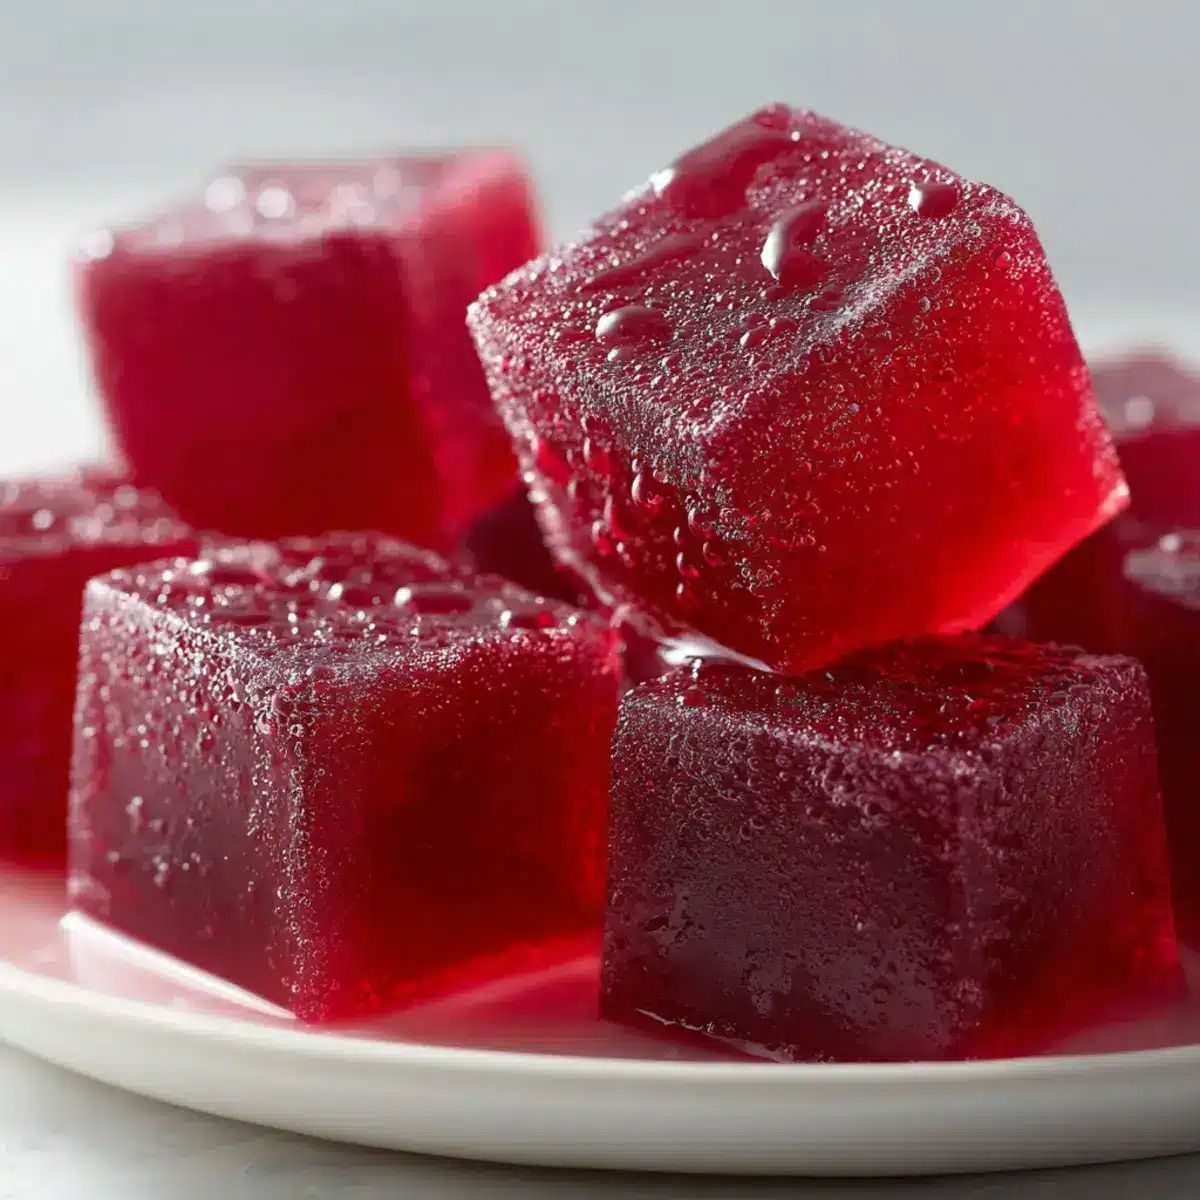
Покрытие — это тот параметр, который покупатели недооценивают больше всего. Та же самая дозаторная машина, которая прекрасно наполняет мишки с сахарной крошкой, может заклинивать при работе с мягкими капсулами с масляно-восковым покрытием. Сначала подберите машину под тип поверхности.
| Тип покрытия | Требования к антипригарному покрытию | Типичная ошибка при несоответствии |
|---|---|---|
| С сахарной посыпкой / с кисло-сладкой глазурью | Каналы из ПТФЭ, удаление сахарной пыли, короткие интервалы между очистками | Накопление сахара приводит к забиванию датчиков; постепенное занижение показателей |
| С масляным покрытием / вощеное | Полированный контакт из нержавеющей стали, антистатическая ионизация, низкая амплитуда | Фигуры скользят и перекрывают друг друга; двойные фигуры считаются одной |
| С крахмальным / порошковым покрытием | Удаление пыли на выходах бункеров и каналов | Пыль образует пленку на поверхностях затворов; затворы перестают плотно закрываться |
| Без покрытия (обычный желатин) | Прохладный сухой воздух в бункере; ролики, предотвращающие скапливание материала | Прилипание к поверхности приводит к образованию мостиковых соединений и скоплений |
| Мягкие конфеты без пектина и сахара | Снижение амплитуды вибрации, увеличение зазоров между каналами | На участках с узкими каналами элементы деформируются и образуют мостики |
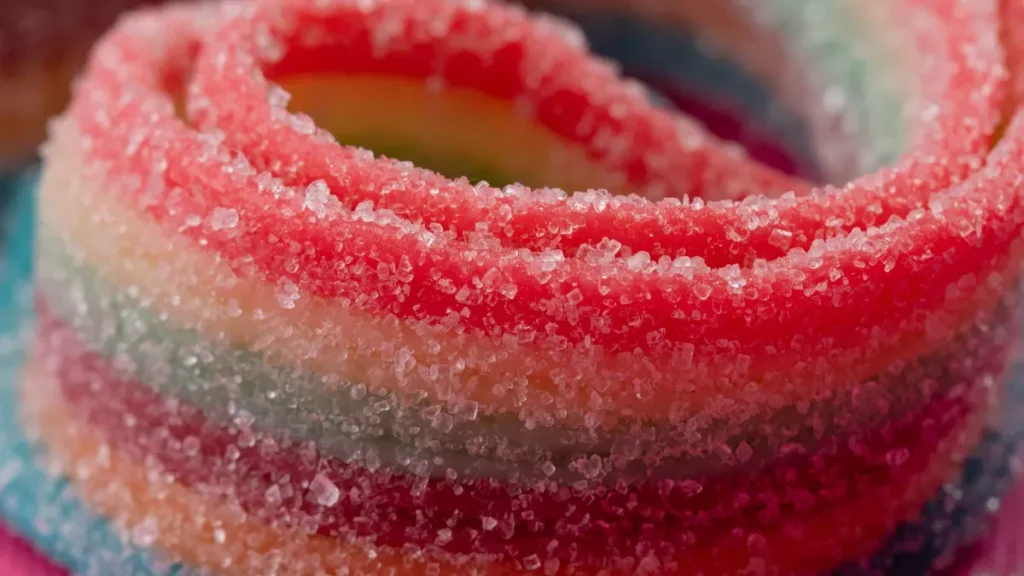
Жевательные конфеты с сахарной посыпкой и кислой глазурью
Шлифование сахарным и кислотным песком обеспечивает наилучшее сцепление при транспортировке по желобам, но приводит к наибольшему образованию пыли. Предусмотрите систему пылеудаления как на бункере, так и на выходе из желоба, а также согласуйте интервал очистки, который вы действительно сможете соблюдать в процессе производства. Наша руководство по глазировке сахаром рассматривается, как этап нанесения покрытия влияет на последующие операции.
Жевательные конфеты с масляной глазурью и восковым покрытием
Масло и воск снижают трение, благодаря чему детали скользят быстрее и легче соединяются. Уменьшите амплитуду, добавьте ионизацию для устранения статического заряда и используйте отполированные контактные поверхности вместо шероховатых.
Пектин, безсахарные и мягкие рецептуры
Жевательные конфеты на основе пектина и без сахара более мягкие и сильнее деформируются под воздействием вибрации. Более широкие зазоры между каналами и меньшая амплитуда позволяют удерживать их отдельно друг от друга, не раздавив. Если вы производите как желатиновые, так и пектиновые артикулы, сообщите об этом на этапе подготовки коммерческого предложения — набор каналов не всегда одинаков.
Характеристики, которые следует сравнить перед покупкой
| Технические характеристики | На что следует обратить внимание |
|---|---|
| Количество каналов | 8–24; ориентируйтесь на целевую частоту ударов в минуту (BPM), а не на маркетинговый текст |
| Диапазон размеров продукции | Убедитесь, что он охватывает ваш самый маленький и самый большой SKU (обычно 3–40 мм) |
| Точность подсчёта | Спросите, как проводилось измерение, на каком продукте и на каком количестве бутылок |
| Номинальная частота ударов в минуту (BPM) и рабочая частота ударов в минуту (BPM) | Укажите требуемый объем производства с учетом размера и количества бутылок |
| Контактные материалы | Стандартная нержавеющая сталь 304; 316L для агрессивных кислотных покрытий |
| Время переналадки | Всего несколько минут, чтобы изменить форму и подсчитать — зафиксируйте это в письменной форме |
| Время уборки | Стремитесь уложиться в 15 минут на полную очистку канала и датчика |
| Воздух и электроэнергия | Проверить давление, расход и электропитание на месте |
| Проверка | Опция установки контрольно-весовой машины на последующем этапе линии или повторного счета |
Факторы, связанные с переналадкой, очисткой и наличием нескольких наименований
Если вы работаете с более чем несколькими SKU, время переналадки и очистки определяет вашу реальную производительность в большей степени, чем максимальная скорость. Машина, работающая со скоростью 100 BPM, но требующая 45 минут на очистку между переключением на другой продукт, уступит машине со скоростью 80 BPM, очистка которой занимает 14 минут. Пропишите процедуру очистки в контракте и засеките время её выполнения во время приемочных испытаний на заводе. Наши GM16AE и GM12AE Сервоустройства для подсчета — это типичные параметры, по которым покупатели сравнивают модели данного формата; GM280T6 здесь рассматривается вариант в виде небольшого пакетика, основанный на том же принципе.
Элементы интеграции
Проверьте протокол связи (Modbus, Ethernet/IP или цифровой ввод-вывод) и убедитесь в совместимости физических и сигнальных интерфейсов с устройством для рассортировки бутылок, расположенным выше по технологической цепочке, а также со станциями укупорки, нанесения осушителя и этикетирования, расположенными ниже по цепочке. Несоответствия интерфейсов дешевле устранять на стадии проектирования, чем на месте установки.
Что находится до и после прилавка с жевательными конфетками
Верхний уровень: упорядочивание и готовность продукта
Бутылки поступают вложенными друг в друга, и перед подсчётом их необходимо расставить, а сам продукт должен быть сухим, прохладным и не иметь липкости на поверхности. Если у вас Как производятся витаминные жевательные конфеты если на этапах не удается стабильно получать сухой, рассыпной продукт, никакой счетчик этого не компенсирует.
Последующие операции: укупорка, добавление осушителя, герметизация и маркировка
После розлива бутылку ещё необходимо снабдить канистрой или пакетиком с осушителем, крышкой, индукционной пломбой (если требуется) и этикеткой. Каждая станция вносит в процесс свой вид отказа и создаёт очередь, поэтому длину буферов следует рассчитывать с учётом этого — кратковременная остановка на станция укупорки не должен заходить назад на конвейер и вызывать повторную подачу. То же самое относится к машина для укладки осушителя и машина для наклеивания этикеток.
Отдельное оборудование или готовая линия по розливу с подсчётом бутылок
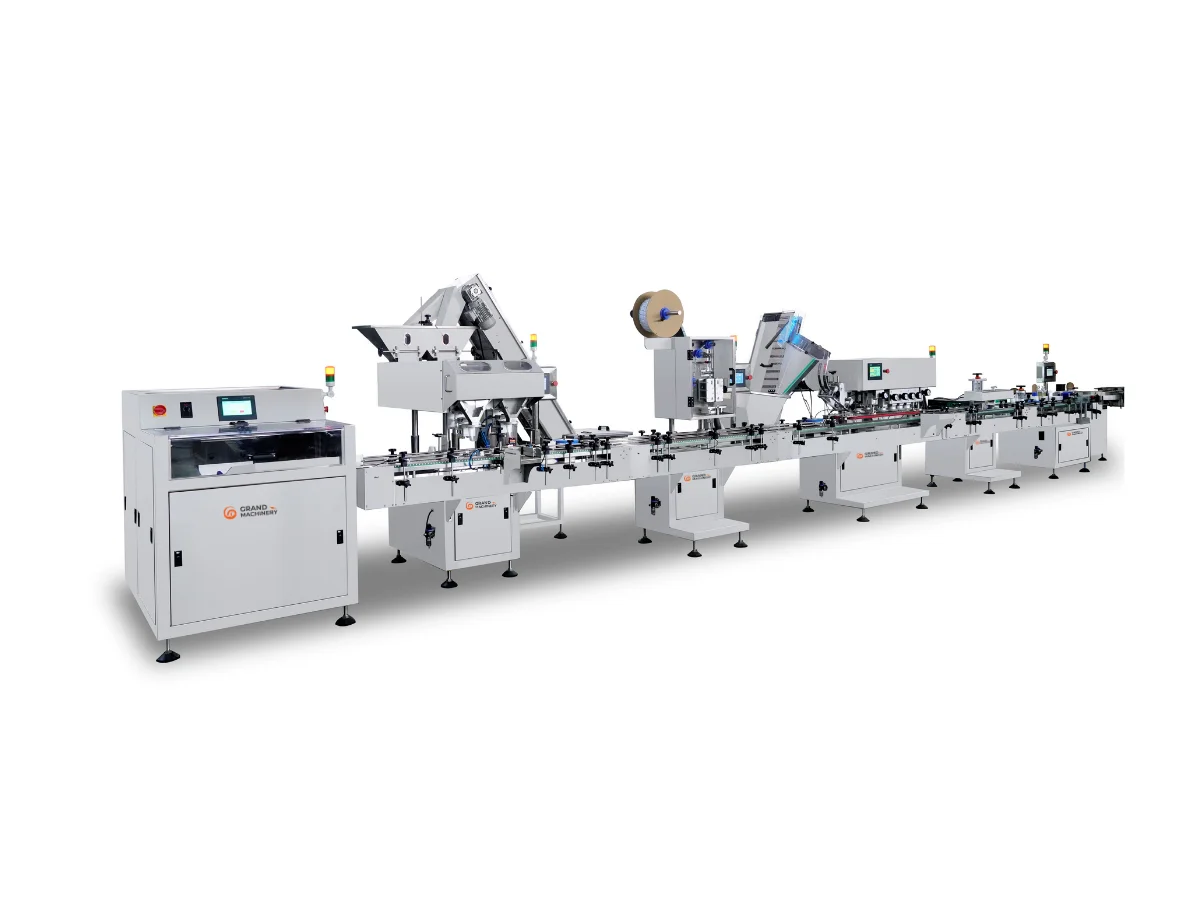
Автономный счетчик подойдет в том случае, если у вас уже есть линия и нужно лишь заменить этап розлива. Как напольные, так и вертикальная счетно-упаковочная машина Существуют различные форматы, и выбор, как правило, зависит от размера бутылок и доступной площади. Если вы строите с нуля, то «под ключ» линия розлива с подсчётом устраняет риски, связанные с интеграцией, и обеспечивает единый центр ответственности за гарантии результатов.
Заключение
Счетчик жевательных конфет — это простая идея: подсчитывать штуки, по одной бутылке за раз, — реализованная в виде машины, которая должна справляться с липким, нестандартной формы и выделяющим пыль продуктом на производственной скорости. Необходимо правильно подобрать покрытие, рассчитывать реальную производительность, а не номинальную, а также требовать от поставщика соблюдения установленных показателей точности измерения и времени очистки.
Укажите размер вашей бутылки, количество жевательных конфет в бутылке и планируемый годовой объем производства, и мы подберем конфигурацию счетного устройства и прислать вам макет и коммерческое предложение.
Часто задаваемые вопросы
Чем занимается специалист по жевательным конфетам?
Устройство для подсчета жевательных конфет подсчитывает отдельные конфеты и дозирует точное количество в каждую бутылку или пакетик. Оно заменяет дозирование по весу, поэтому количество конфет, указанное на этикетке, соответствует фактически упакованному количеству.
Насколько точен счетчик жевательных конфет?
Оптические счетчики промышленного класса обычно имеют номинальную погрешность ±0,02–0,031 TP3T. Фактическая точность зависит от состояния продукции и соблюдения правил очистки, поэтому всегда уточняйте, как был получен этот показатель и на каком количестве бутылок.
Может ли счетчик жевательных конфет обрабатывать липкие или покрытые сахарной глазурью конфеты?
Да, при правильной настройке. Для липких и абразивных мармеладных конфет требуются контактные поверхности из ПТФЭ или с полированной поверхностью, ролики, предотвращающие наслоение, а также система пылеудаления. Укажите тип покрытия на этапе подготовки коммерческого предложения, поскольку набор каналов и настройки амплитуды различаются.
Сколько бутылок в минуту может наполнить счетчик жевательных конфет?
Стандартные машины обрабатывают 40–80 бутылок в минуту, а модели с расширенной комплектацией достигают производительности около 100 бутылок в минуту. При планировании производства следует исходить из показателя, составляющего примерно 80% от номинальной производительности, с учетом времени на переналадку, очистку и простои.
Машина для расфасовки жевательных конфет или дозатор-весовая машина — что выбрать?
Выбирайте счетчик, если на этикетке указано количество штук — это относится к большинству витаминов в виде жевательных конфет в бутылочках. Выбирайте весовой дозатор, если объем поставки указывается в виде веса нетто или если речь идет о нестандартных насыпных конфетах. На многих линиях используются оба типа оборудования.
Может ли одна машина считать и мармеладки, и таблетки?
Как правило, да. Большинство счетных головок поддерживают широкий диапазон размеров и оба типа продукции, но следует уточнить диапазон размеров продукции и быть готовым к перенастройке параметров амплитуды и каналов при переходе от мягких жевательных конфет к таблеткам.