Qu'est-ce qu'un comptoir à bonbons gélifiés, et comment en choisir une ? Une machine de dosage de bonbons gélifiés est un équipement qui remplit chaque flacon d’un nombre précis de bonbons gélifiés, et pour bien choisir celle qui vous convient, trois critères sont déterminants : la manière dont elle traite votre enrobage, la façon dont sa précision est réellement mesurée, et votre volume annuel réel. Ce guide aborde ces trois points, ainsi que les spécifications qui diffèrent réellement d’un fournisseur à l’autre.
Points clés à retenir
- Un compteur de bonbons gélifiés remplit chaque flacon en comptant les bonbons un par un, et non en les pesant, afin que le nombre indiqué sur l'étiquette corresponde à la quantité contenue dans le flacon.
- Les compteurs optiques bien réglés offrent une précision de l'ordre de ±0,02 à 0,031 TP3T, mais uniquement lorsque les bonbons arrivent en file indienne, sans doublons ni agglomérats.
- Les bonbons gélifiés collants, enrobés de sucre et recouverts d'huile sont les plus difficiles à compter. La solution réside dans la conception mécanique, et non dans un capteur plus sensible.
- Le débit nominal de 80 bouteilles par minute est une valeur mesurée en cellule d'essai. Prévoyez un débit de 75 à 80% pour votre ligne une fois que les changements de production et les rejets seront pris en compte.
- Précisez le compteur en indiquant d'abord le revêtement, puis le format de la bouteille et enfin le volume annuel visé.
Qu'est-ce qu'un compteur de bonbons gélifiés ?
A comptoir à bonbons gélifiés — également écrit machine à compter les bonbons gélifiés — est un système de remplissage automatique qui compte chaque bonbon gélifié et déverse une quantité exacte dans chaque flacon. Au lieu de doser en fonction d'un poids cible et de se contenter du nombre de bonbons qui se retrouvent à l'intérieur, il fonctionne par unités entières : cinquante bonbons gélifiés entrants, cinquante bonbons gélifiés sortants, flacon après flacon.
Cette distinction revêt une importance particulière pour les bonbons gélifiés. Les deux éléments qu’un acheteur vérifie en premier lieu — le nombre de bonbons dans le flacon et les informations figurant sur l’étiquette — doivent correspondre exactement, et le remplissage par comptage élimine les rejets liés au recomptage qui affectent les lignes de production à dosage pondéral.
Où s'intègre-t-il dans une ligne de conditionnement de bonbons gélifiés ?
Le comptage n'est jamais isolé. Il s'inscrit dans la continuité de tout ce qui fait que le gommeux et en amont de tout ce qui ferme la bouteille : cuisson et moulage, refroidissement, durcissement ou séchage, ponçage ou huilage, puis tri, comptage, insertion d'un dessiccant, bouchage, scellage, étiquetage et mise en carton.
La conséquence est sans appel : la précision d'un compteur dépend entièrement de la qualité du produit qui arrive dans sa trémie. Si les bonbons gélifiés sortent du séchoir encore collants ou s'ils emportent de la poussière de sucre en vrac à la sortie de la ponceuse, même la meilleure tête de comptage ne pourra pas fonctionner correctement. Notre emballage de bonbons gélifiés La vue d'ensemble montre comment ces étapes s'enchaînent — et lorsqu'un nouveau compteur affiche des performances insuffisantes, la cause se situe le plus souvent en amont plutôt que dans la machine elle-même.
Compter ou peser : deux façons de remplir un flacon de bonbons gélifiés
Une doseuse pondérale dose le produit jusqu’à ce que le poids net cible soit atteint ; un compteur libère un nombre fixe de pièces. Le pesage s’adapte aux formes irrégulières et aux surfaces collantes, et convient aux bonbons en vrac ou aux formats en vrac pour lesquels aucun nombre de pièces n’est spécifié. Le comptage est privilégié dès lors que le nombre de pièces est cette affirmation — qui concerne la plupart des vitamines gélifiées en flacon. Les marques sérieuses proposent souvent les deux : un machine à compter automatique pour les références comptées, une peseuse à têtes multiples destinée aux formats en vrac.
Comment fonctionne un compteur de bonbons gélifiés, étape par étape
Chaque compteur optique, quelle que soit sa marque, effectue les quatre mêmes opérations dans le même ordre. Les comprendre permet d'identifier les points où une machine est susceptible de perdre en précision.
Alimentation et désagglomération au niveau de la trémie
Le produit est acheminé depuis la trémie vers une plaque d'étalement, qui désagrège la masse compactée et forme une couche fine et uniforme de bonbons gélifiés, plutôt qu'un tas. Des rouleaux anti-empilement et des répartiteurs vibrants assurent cette opération ; une couche irrégulière constitue un problème qui se répercute sur toutes les étapes en aval.
Séparation en file indienne dans des canaux vibrants
Les bonbons gélifiés tombent dans des canaux vibrants parallèles — souvent au nombre de 12, 16 ou plus. L'amplitude et la fréquence sont réglées de manière à ce que chaque bonbon avance seul, en laissant un espace suffisant par rapport au suivant. Un deuxième dispositif rejette les bonbons en double et les rares cas où un bonbon se retrouve posé sur un autre.
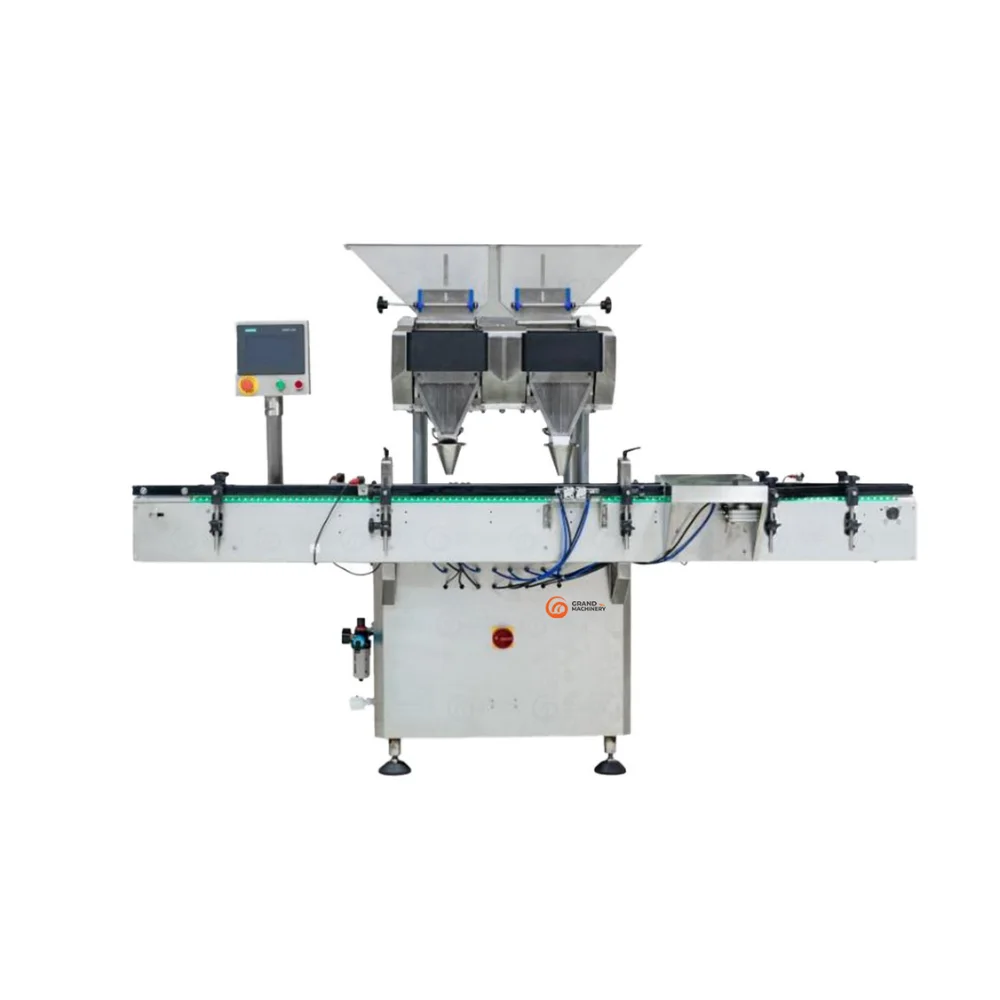
Le nombre de canaux est la première caractéristique qui distingue un compteur d'un autre, et il est directement proportionnel au débit. Notre Compteuse automatique GM8AE fonctionne sur huit lignes à une cadence de 180 000 à 240 000 pièces par heure ; le GM12AE fonctionne sur douze lignes à une cadence de 240 000 à 360 000 pièces par heure ; le GM16AE fonctionne sur seize lignes.
Lisez attentivement les précisions indiquant avec quels instruments ces chiffres ont été mesurés. Ces trois valeurs sont mesurées sur des comprimés ronds, des gélules ou des gélules molles d’un diamètre compris entre 3 et 13 mm — un produit dur, sec et de dimensions stables. Une gomme molle de même diamètre ne parcourt pas le même canal à la même vitesse ; considérez donc le nombre de pièces par heure obtenu avec des comprimés comme une limite supérieure, et non comme une spécification applicable aux gommes molles.
GM8AE sur une ligne d'embouteillage
Les performances sont mesurées sur des comprimés et des gélules. Apportez vos propres bonbons gélifiés pour vérifier les performances atteignables lors d'un test de réception en usine.
Regarder sur YouTubeComptage optique et validation des lots
À l'extrémité de chaque voie, un capteur photoélectrique ou une caméra détecte chaque occlusion. Lorsque le total cumulé atteint le nombre défini, le contrôleur ferme les vannes et libère le lot sous la forme d'un seul bloc intact.
Indexation des bouteilles et transfert vers la ligne de bouchage
Une roue à étoiles ou un convoyeur d'indexation positionne une bouteille vide sous le cône de déchargement, déclenche le lâcher et achemine la bouteille remplie vers la station de bouchage. C'est la synchronisation entre le convoyeur et les vannes qui garantit la répétabilité des comptages à grande vitesse.
Pourquoi les bonbons gélifiés sont-ils plus difficiles à compter que les comprimés ?
Les comprimés sont plats, durs, uniformes et secs. Les bonbons gélifiés ne présentent aucune de ces caractéristiques : c'est la principale raison pour laquelle un cahier des charges adapté aux comprimés peut s'avérer inadapté à une ligne de production de bonbons gélifiés.
Collage, empilement et doubles
Les bonbons gélifiés à base de gélatine molle et de pectine se déforment sous leur propre poids et collent au contact. Sur les canaux vibrants, cela entraîne la formation de piles de deux ou trois bonbons se déplaçant comme un seul bloc, que le capteur détecte une seule fois alors que la bouteille les reçoit deux fois. Pour remédier à ce problème, il convient d'utiliser des surfaces de canal polies et revêtues de PTFE, ainsi que des rouleaux anti-empilement correctement réglés.
Résidus de sucre, d'huile et de poudre sur les capteurs
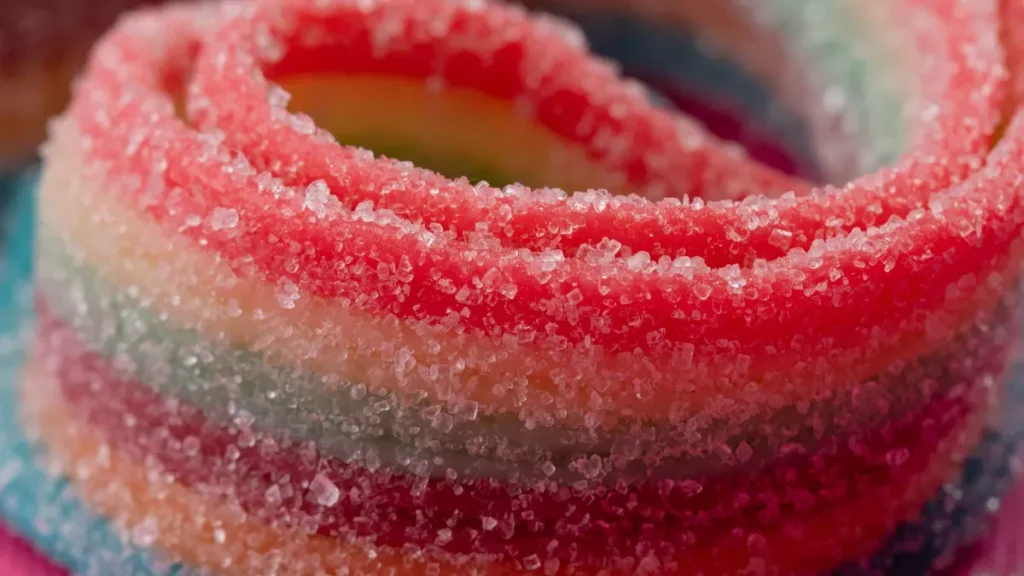
Les bonbons gélifiés sablés perdent du sucre, ceux huilés laissent un film et ceux moulés à l'amidon laissent de la poudre. Ces trois types de résidus s'accumulent sur les fenêtres des capteurs et au fond des canaux, réduisant progressivement la capacité de détection jusqu'à ce que la machine commence à sous-estimer le nombre de bonbons. C'est pourquoi une routine de nettoyage rapide et ne nécessitant aucun outil est une exigence de conception, et non une simple tâche d'entretien courant.
Variables relatives à la forme, à la taille et au revêtement
Les oursons, les anneaux, les vers, les étoiles, les gouttes et les cubes se comportent différemment dans un même canal. Les pièces petites et arrondies se séparent facilement ; les pièces grandes, plates ou allongées forment des ponts. Les revêtements modifient le frottement, ce qui influe sur le réglage d'amplitude approprié. Ainsi, un compteur adapté à la forme d'une référence doit être réajusté pour fonctionner correctement avec une autre.
Précision des compteurs de bonbons gélifiés : bien interpréter les chiffres
Les fournisseurs expriment la précision sous forme de pourcentage, et ces chiffres semblent interchangeables. Or, ils ne le sont pas.
Comment mesure-t-on la précision sur une chaîne de production ?
La précision correspond à l'écart entre le nombre demandé et le nombre livré, calculé à partir d'un échantillon de nombreuses bouteilles. Une tolérance déclarée de ±0,021 TP3T semble négligeable jusqu’à ce qu’on l’exprime en nombre de pièces : sur un flacon de 90 pièces, cela représente environ 1,8 pièce sur une centaine de flacons, soit en moyenne environ 0,018 pièce par flacon. Les chiffres relatifs à la précision ne sont valables qu’au niveau du lot ; il convient donc de demander sur combien de flacons ce chiffre a été mesuré. Les protocoles de test varient d’un fournisseur à l’autre, et un essai réalisé sur des bonbons gélifiés fraîchement séchés et parfaitement uniformes ne reflétera pas une production réelle d’un mardi après-midi.
Quelles sont les causes réelles des erreurs de comptage ?
Dans la pratique, les erreurs de comptage proviennent d'une liste restreinte de causes : les pièces comptées en double et les piles prises pour une seule pièce, la surcharge d'un canal due à une alimentation trop rapide, la poussière obstruant un capteur, l'électricité statique bloquant des pièces au niveau d'une porte, et l'arrivée de produits humides. Chacune de ces causes est d'ordre mécanique ou liée au processus : un logiciel ne peut pas récupérer une pièce qui n'a jamais été détectée individuellement.
Objectifs de précision pour les marchés des compléments alimentaires réglementés
Pour les compléments alimentaires en flacons vendus sur des marchés réglementés, une seule erreur de comptage dans un flacon constitue un défaut d’étiquetage, et non une erreur d’arrondi. Les acheteurs sérieux exigent donc une précision absolue dans le comptage. et vérification des rejets : une trieuse pondérale ou un deuxième comptage en aval, ainsi qu’un intervalle de nettoyage documenté garantissant la fiabilité du chiffre déclaré tout au long d’une journée de travail complète. Notre Guide sur le conditionnement des compléments alimentaires aborde plus en détail le contexte de conformité. Renseignez-vous sur la durée du cycle de nettoyage, et ne vous contentez pas du chiffre de précision indiqué. Aux États-Unis, le nombre indiqué sur l’étiquette correspond à un déclaration de la quantité nette conformément à la norme 21 CFR 101.105 de la FDA.
Compteur de bonbons gélifiés ou doseuse-peseuse : comment faire son choix ?
| Facteur | Compteur de bonbons gélifiés | Doseur pondéral |
|---|---|---|
| Unité de dosage | Morceaux entiers | Poids net |
| À déguster de préférence | Le nombre indiqué correspond à la mention figurant sur l'étiquette | Le poids indiqué ne correspond pas à la réalité, ou le produit présente des irrégularités |
| Précision typique | ±0,02–0,031 TP3T de comptage | ±0,5–21 TP3T de poids |
| Vitesse | 40 à 100 bouteilles/min, selon le nombre de voies | Similaire, mais la stabilisation est plus lente lorsque le poids des pièces est faible |
| Produit collant ou aggloméré | Nécessite une conception antiadhésive | Plus indulgent |
| Coût de l'erreur | Un short manquant = un rejet | Variance absorbée dans la tolérance de poids |
| Passage à une nouvelle forme | Réinitialisation de la syntonisation, parfois réinitialisation des chaînes | Réétalonnage uniquement |
Lorsque le nombre de pièces est indiqué sur l'étiquette
La plupart des flacons de vitamines gélifiées indiquent un nombre de gélules : 60, 90 ou 120. Cette simple mention fait de la machine à compter le seul choix possible. Une machine de remplissage par pesage qui atteint le poids net en moyenne produira tout de même des flacons manquant d’une ou deux gommes — et ces flacons sont non conformes, quel que soit le résultat affiché par la balance.
Quand le respect du poids net est une priorité absolue
Lorsque la réglementation est exprimée en poids net (aux États-Unis, vérifiée par rapport à Manuel 133 du NIST), ou lorsque le produit est constitué de bonbons en vrac vendus au poids, une balance est plus simple et moins coûteuse à utiliser. Elle permet également de mieux gérer une large gamme de tailles, car elle n'exige pas que les pièces soient identiques.
Afficher les deux formats sur une seule ligne
De nombreux conditionneurs sous contrat et marques proposant un large éventail de références (multi-SKU) exploitent une unité de pesage et une unité de comptage sur une même ligne, alimentées par une source commune trieuse de bouteilles. Le changement de produit consiste alors à choisir la machine de remplissage et la recette adaptées, et non à réaménager la ligne — un agencement qu’il vaut mieux prévoir dès le départ plutôt que de devoir le modifier par la suite.
Planification des capacités : des bouteilles par minute à la production annuelle
Les performances des machines sont exprimées en bouteilles par minute (BPM). Les acheteurs établissent leur budget en bouteilles par an. C'est précisément cet écart entre ces deux chiffres qui est à l'origine de la plupart des cas de surinvestissement ou de sous-investissement.
Comment lire correctement une indication de tempo (BPM)
Un chiffre de référence est mesuré sur une machine à température de fonctionnement, avec une seule référence, un produit idéal et aucune interruption. Votre ligne ne fonctionnera pas dans ces conditions. La pratique courante consiste à planifier en fonction de la vitesse de fonctionnement normale tout en conservant une marge d'environ 20% pour la récupération et les pics d'activité — ainsi, une machine réglée à 80 BPM correspond en réalité à une machine fonctionnant à 60–65 BPM sur l'ensemble d'un service.
Tableau de conversion : BPM → production par équipe → production annuelle
| BPM nominal | Planification du BPM (80%) | Nombre de bouteilles par poste de 8 heures | Nombre de bouteilles par an (2 équipes, 300 jours, Taux de rendement global (OEE) de 851 TP3T) |
|---|---|---|---|
| 40 | 32 | 15,360 | 7,800,000 |
| 60 | 48 | 23,040 | 11,700,000 |
| 80 | 64 | 30,720 | 15,700,000 |
| 100 | 80 | 38,400 | 19,600,000 |
Hypothèses : 480 minutes par équipe, deux équipes, 300 jours ouvrés, un taux d'efficacité globale des équipements (TP3T) de 851 après les changements d'outillage, le nettoyage et les arrêts.
Choix du nombre de voies et du nombre de machines en fonction de votre volume cible
Commencez par déterminer le volume annuel requis par votre plan de ventes, puis vérifiez si une seule machine adaptée à la taille de vos bouteilles est capable de le prendre en charge. Si ce n'est pas le cas, trois solutions s'offrent à vous : ajouter des lignes de production, prolonger les équipes ou installer une deuxième machine. Une deuxième machine, plus petite, offre souvent davantage de flexibilité qu’une seule grande unité, car elle permet de maintenir la production d’une référence pendant que l’autre se charge du changement de format et du nettoyage.
Choisir le comptoir adapté à votre enrobage gélifié
Le revêtement est la variable que les acheteurs sous-estiment le plus. La même machine qui remplit à merveille des oursons en sucre peut se bloquer avec des gélules enduites d'huile et de cire. Il faut d'abord adapter la machine à la surface.
| Type de revêtement | Exigence relative à l'antiadhérence | Erreur typique en cas de non-correspondance |
|---|---|---|
| Enrobé de sucre / enrobé d'un glaçage acidulé | Canaux en PTFE, extraction de la poussière de sucre, intervalles de nettoyage courts | L'accumulation de sucre obstrue les capteurs ; sous-estimation progressive |
| Enduit d'huile / ciré | Contact en acier inoxydable poli, ionisation antistatique, faible amplitude | Les pièces glissent et se chevauchent ; les paires ne font qu’une |
| Amidon / revêtement en poudre | Aspiration des poussières au niveau des sorties des trémies et des conduites | Des dépôts de poudre se déposent sur les faces des obturateurs ; ceux-ci ne se ferment plus correctement |
| Non enrobé (gélatine nature) | Air frais et sec au niveau de la trémie ; rouleaux anti-agglomération | L'adhérence de surface provoque la formation de ponts et d'empilements |
| Pectine / sans sucre, texture moelleuse | Amplitude des vibrations réduite, écartements entre les canaux plus larges | Les éléments se déforment et forment des ponts sur les canaux étroits |
Bonbons gélifiés enrobés de sucre et d'une couche acidulée
Le sablage au sucre et à l'acide offre la meilleure adhérence pour le transport par goulotte, mais génère le plus de poussière. Prévoyez un système d'aspiration de la poussière à la fois au niveau de la trémie et à la sortie de la goulotte, et convenez d'une fréquence de nettoyage que vous pourrez réellement respecter pendant la production. Notre Guide sur l'enrobage au sucre explique en quoi l'étape de revêtement influe sur les opérations en aval.
Bonbons gélifiés enrobés d'huile et cirés
L'huile et la cire réduisent les frottements, ce qui permet aux pièces de glisser plus rapidement et de s'emboîter plus facilement. Réduisez l'amplitude, ajoutez une ionisation antistatique et privilégiez les surfaces de contact polies plutôt que rugueuses.
Pectine, formulations sans sucre et onctueuses
Les bonbons gélifiés à base de pectine et sans sucre sont plus mous et se déforment davantage sous l'effet des vibrations. Des espaces plus larges entre les canaux et une amplitude plus faible permettent de les maintenir séparés sans les écraser. Si vous produisez à la fois des références à base de gélatine et à base de pectine, précisez-le dès la phase de devis : la configuration des canaux n'est pas toujours la même.
Caractéristiques techniques à comparer avant d'acheter
| Caractéristiques techniques | Ce qu'il faut rechercher |
|---|---|
| Nombre de chaînes | 8–24 ; adapter au BPM cible, et non au texte marketing |
| Gamme de tailles des produits | Vérifiez qu'il couvre votre référence la plus petite et la plus grande (généralement entre 3 et 40 mm) |
| Précision du comptage | Demandez comment cela a été mesuré, sur quel produit et sur combien de bouteilles |
| Fréquence nominale vs fréquence de fonctionnement (BPM) | Demandez les chiffres d'exploitation correspondant à la taille et au nombre de vos bouteilles |
| Matériaux de contact | Acier inoxydable 304 en standard ; 316L pour les revêtements exposés à des acides agressifs |
| Temps de changement de série | Quelques minutes suffisent pour changer de forme et faire le compte — demandez-le par écrit |
| Durée du nettoyage | Objectif : moins de 15 minutes pour un nettoyage complet des canaux et des capteurs |
| Air et énergie | Vérifier la pression, la consommation et l'alimentation électrique sur place |
| Vérification | Tareuse en aval ou option de double comptage |
Facteurs liés au changement de production, au nettoyage et à la gestion de plusieurs références
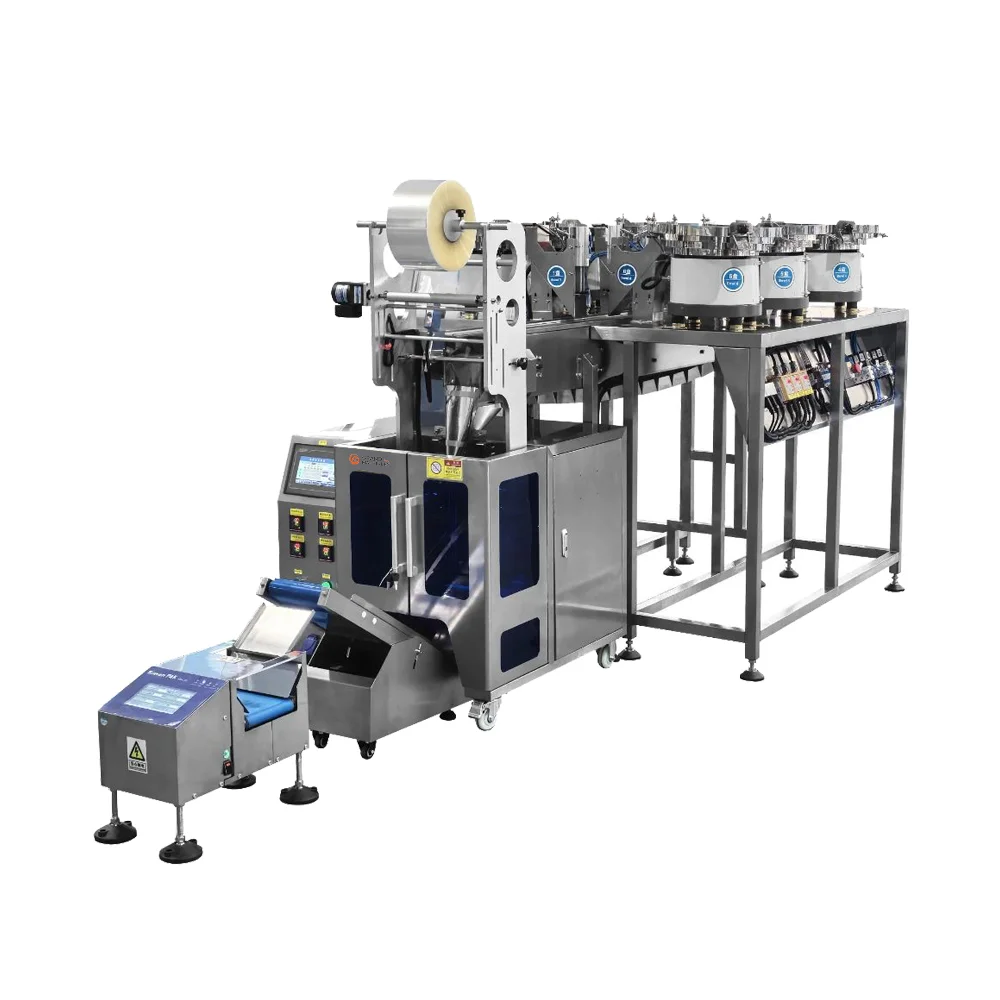
Si vous gérez plus d'une poignée de références, ce sont les temps de changement de série et de nettoyage qui déterminent davantage votre capacité réelle que la vitesse maximale. Une machine qui remplit 100 unités par minute mais qui nécessite 45 minutes de nettoyage entre deux produits sera moins performante qu’une machine à 80 unités par minute dont le nettoyage ne prend que 14 minutes. Précisez la procédure de nettoyage dans le contrat et chronométrez-la lors de l’essai de réception en usine. Notre GM16AE et GM12AE Les compteurs servo sont représentatifs du type de produits que les acheteurs comparent ici ; les GM280T6 concerne la version en petits sachets, qui repose sur le même principe.
Éléments d'intégration
Vérifiez le protocole de communication (Modbus, Ethernet/IP ou E/S numériques) et assurez-vous de la compatibilité des interfaces physiques et de signal avec le démêleur de bouteilles en amont et les postes de bouchage, de déshydratation et d'étiquetage en aval. Les incompatibilités d'interface sont peu coûteuses à corriger au stade de la conception, mais leur correction sur site s'avère onéreuse.
Ce qui se trouve avant et après le comptoir des bonbons gélifiés
En amont : désembrouillage et préparation du produit
Les bouteilles sont livrées emboîtées les unes dans les autres et doivent être remises dans le bon sens avant d'être comptées ; le produit doit être sec, frais et ne présenter aucune adhérence en surface. Si votre Comment sont fabriqués les bonbons gélifiés vitaminés ? Si les étages ne fournissent pas systématiquement un produit sec et bien séparé, aucun compteur ne pourra compenser cela.
En aval : bouchage, ajout d'un dessiccant, scellage et étiquetage
Une fois remplie, la bouteille doit encore être équipée d’un cartouche ou d’un sachet déshydratant, d’un bouchon, d’un scellage par induction si nécessaire, et d’une étiquette. Chaque poste ajoute un mode de défaillance et une file d’attente ; il convient donc de dimensionner délibérément les longueurs de tampon — un bref arrêt au station de bouchage ne doit pas remonter vers le compteur et provoquer un réenroulement. Il en va de même pour le machine d'insertion de dessiccant et le étiqueteuse à autocollants.
Machine autonome ou ligne d'embouteillage et de comptage clé en main
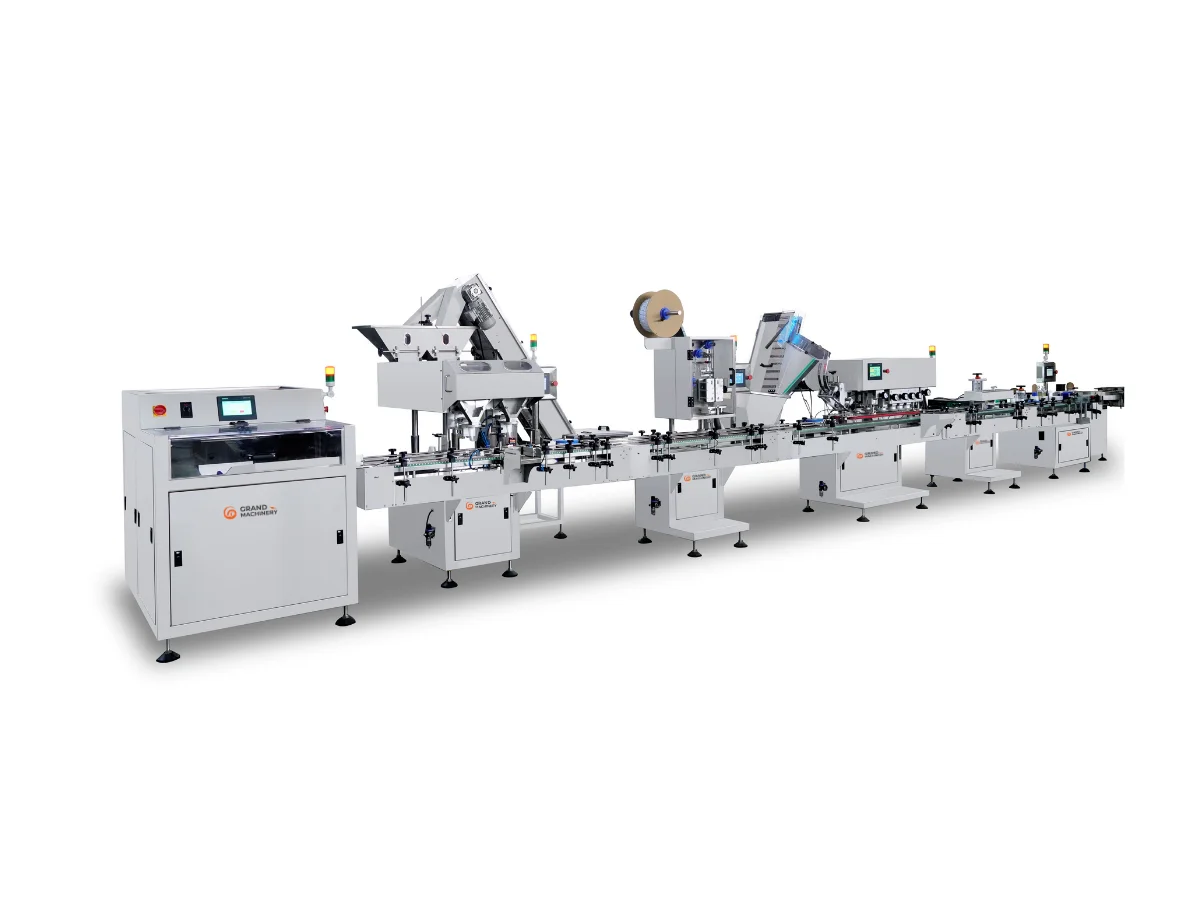
Une machine autonome est la solution idéale lorsque vous disposez déjà d'une ligne de production et que vous avez simplement besoin de remplacer l'étape de remplissage. Qu'il s'agisse de modèles sur pied ou de machine d'emballage à comptage vertical Il existe différents formats, et le choix se résume généralement à la taille des bouteilles et à l'espace disponible au sol. Si vous construisez votre installation à partir de zéro, une solution clé en main ligne d'embouteillage avec comptage élimine le risque lié à l'intégration et vous offre un interlocuteur unique pour les garanties de résultats.
Conclusion
Le comptage des bonbons gélifiés repose sur un principe simple — compter les pièces, un flacon à la fois — mis en œuvre dans une machine qui doit traiter un produit collant, de forme irrégulière et qui perd de la poussière, le tout à la vitesse de production. Il faut trouver le bon équilibre pour l'enrobage, prévoir une capacité réelle plutôt qu'une capacité nominale, et exiger de votre fournisseur qu'il respecte un taux de précision mesuré ainsi qu'un temps de nettoyage.
Indiquez-nous la taille de vos flacons, le nombre de bonbons gélifiés par flacon et votre volume annuel cible, et nous adapterons la configuration de comptage en conséquence et vous envoyer une maquette et un devis.
FAQ
À quoi sert un compteur de bonbons gélifiés ?
Une machine à compter les bonbons gélifiés compte chaque bonbon individuellement et distribue un nombre exact dans chaque flacon ou sachet. Elle remplace le dosage au poids ; ainsi, le nombre de bonbons indiqué sur l'étiquette correspond exactement à la quantité réellement conditionnée.
Quelle est la précision d'un compteur de bonbons gélifiés ?
Les compteurs optiques destinés à la production ont généralement une précision nominale comprise entre ±0,02 et 0,031 TP3T par comptage. La précision réelle dépend de l'état du produit et des procédures de nettoyage ; il convient donc de toujours demander comment cette valeur a été mesurée et sur combien de bouteilles.
Un comptoir à bonbons gélifiés peut-il accueillir des bonbons gélifiés collants ou enrobés de sucre ?
Oui, à condition d'opter pour la bonne configuration. Les bonbons gélifiés collants et sablés nécessitent des surfaces de contact en PTFE ou polies, des rouleaux anti-empilement et un système d'aspiration des poussières. Veuillez préciser le type de revêtement dès la demande de devis, car la configuration des canaux et les réglages d'amplitude varient en fonction de celui-ci.
Combien de bouteilles par minute une machine à compter les bonbons gélifiés peut-elle remplir ?
Les machines standard traitent entre 40 et 80 bouteilles par minute, les modèles haut de gamme pouvant atteindre environ 100 BPM. Prévoyez une production d'environ 80% par rapport à la capacité nominale afin de tenir compte des changements de série, des opérations de nettoyage et des arrêts.
Compteur de bonbons gélifiés ou doseuse-peseuse : lequel choisir ?
Optez pour un compteur lorsque l'étiquette indique un nombre de pièces, ce qui est le cas pour la plupart des vitamines gélifiées en flacon. Optez pour une balance lorsque la conformité est exprimée en poids net ou qu'il s'agit de bonbons en vrac de forme irrégulière. De nombreuses lignes de production utilisent les deux systèmes.
Une seule machine peut-elle compter à la fois les bonbons gélifiés et les comprimés ?
En général, oui. La plupart des compteurs prennent en charge une large gamme de tailles et les deux types de produits, mais il convient de vérifier la gamme de tailles des produits et de prévoir de réajuster les paramètres d'amplitude et de canaux entre les bonbons gélifiés mous et les comprimés.