Выбор между таблеточный пресс с одним ударником А выбор ротационной печатной машины — это первое и самое дорогое решение в любом проекте по производству таблеток. Если выбрать слишком маленькую машину, то уже через год вы столкнетесь с «узким местом». Если же выбрать слишком большую — вам придется платить за мощности, которые вы никогда не используете, — как в плане занимаемой площади, так и в плане валидации и инструментария.
В данном руководстве проводится сравнение двух типов прессов по таким параметрам, как производительность, однородность таблеток, физические особенности прессования и совокупная стоимость владения. Далее в нем приводятся пороговые значения объемов производства, таблица соотношений «дефект — модель пресса» для диагностики неисправностей, а также схема наращивания производственных мощностей — чтобы вы могли подобрать пресс в соответствии с вашими реальными объемами производства, а не ориентироваться на рекламные цифры поставщика.
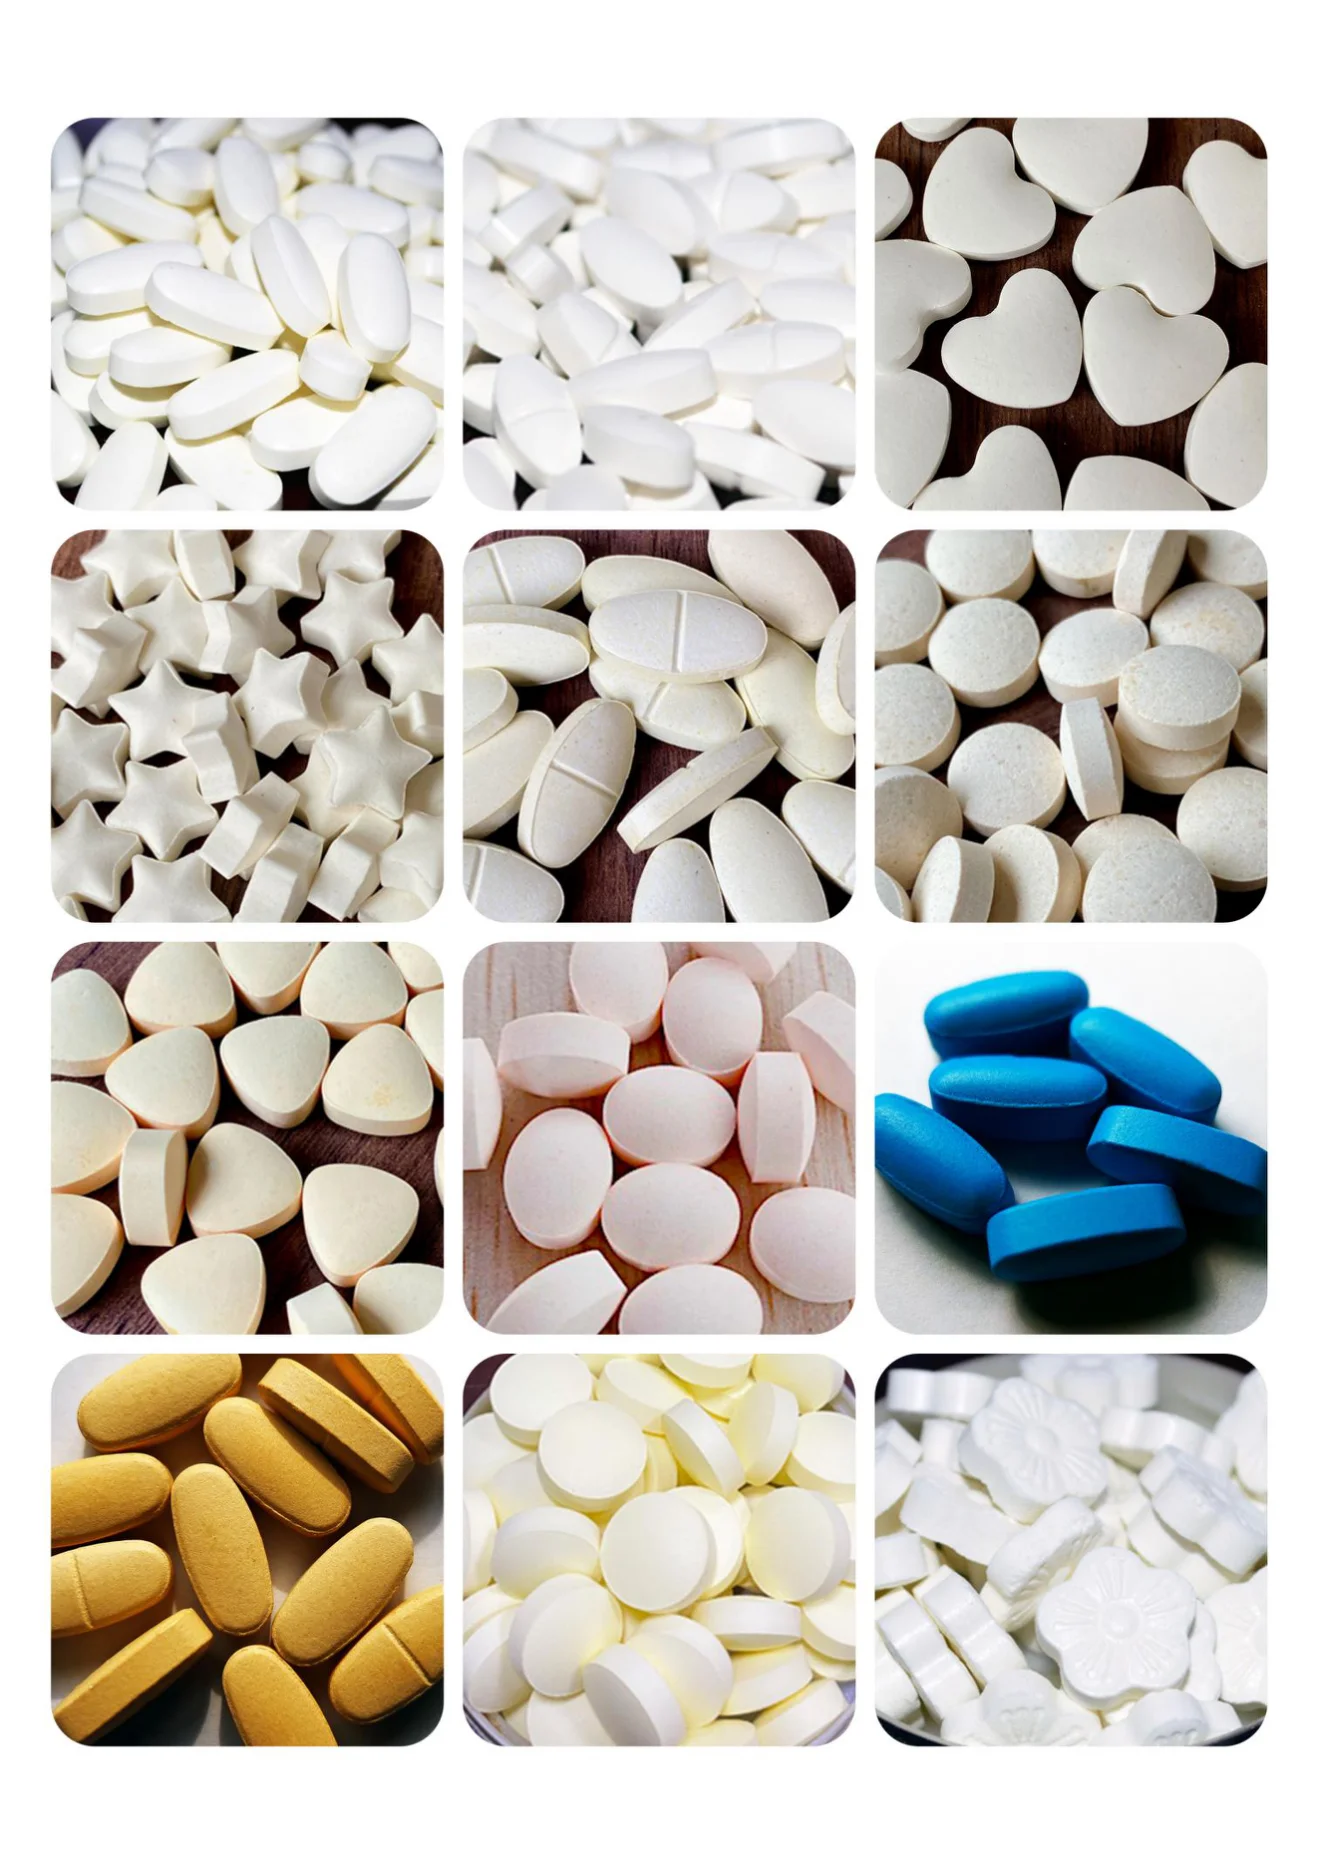
Основные выводы
- Однопуансовый таблеточный пресс производит одну таблетку за цикл, как правило, 1 200–6 000 таблеток в час, и является стандартным оборудованием для научно-исследовательских и опытно-конструкторских работ, испытаний рецептур и выпуска небольших специализированных партий.
- Ротационный таблеточный пресс производит параллельное прессование большого количества таблеток на вращающейся револьверной головке — от примерно 5 000 до более 1 000 000 таблеток в час.
- Однопуансовые прессовые машины обходятся дешевле при первоначальной покупке (типичный диапазон цен FOB для оборудования китайского производства составляет от $375 до $5,000), но при крупных объемах производства стоимость одной таблетки на них оказывается выше.
- Решающим фактором является объем производства: при объеме менее ~10 000 таблеток за смену, как правило, целесообразно использовать одноштамповый пресс; при большем объеме следует рассмотреть возможность использования ротационного пресса.
- Самая распространенная ошибка при покупке заключается в том, что размер пресса подбирается исходя из теоретического максимума, а не из реальной производительности вашей линии по грануляции.
Что такое одноударный таблеточный пресс?
Однопуансовый таблеточный пресс — также называемый одностанционным или эксцентриковым прессом — спрессовывает порошок в таблетки с помощью одной матрицы и одного комплекта верхних и нижних пуансонов. В ходе каждого цикла прессования получается ровно одна таблетка. Конструкция пресса отличается простотой механического устройства, достаточно компактна для установки на рабочем столе и удобна в очистке и перенастройке при смене рецептур.
Поскольку за один цикл формуется только одна таблетка, оператор может тщательно контролировать каждый параметр: глубину наполнения, усилие прессования, толщину таблетки и выталкивание. Именно благодаря такой возможности контроля специалисты по разработке рецептур и руководители пилотных производств по-прежнему выбирают этот тип пресса, даже если бюджет позволяет приобрести более дорогостоящее оборудование.
Как работает цикл сжатия с одним ударом
Цикл состоит из четырёх повторяющихся этапов. Во-первых, заполнение: нижний пуансон опускается, образуя углубление, а подающий башмак поворачивается, заполняя его гранулятом. Во-вторых, дозирование: нижний пуансон поднимается на заданную глубину, а подающий башмак счищает излишки порошка — именно это положение определяет вес таблетки.
В-третьих, прессование: подающий лоток отводится назад, а верхний пуансон опускается в матрицу, спрессовывая порошок с заданным усилием против неподвижного нижнего пуансона. В-четвёртых, выталкивание: верхний пуансон отводится, а нижний пуансон поднимается, выталкивая готовую таблетку на уровень стола матрицы, откуда следующий ход подающего лотка перемещает её в зону сбора.
Краткий обзор технических характеристик однопуансового таблеточного пресса
Технические характеристики варьируются в зависимости от класса модели. Приведенные ниже данные о производительности, диаметре таблеток и усилии прессования представляют собой номинальные механические характеристики, указанные производителями для оборудования начального уровня китайского производства; в столбце ’Цена» указан диапазон рыночных цен, который мы отслеживаем на основе предложений поставщиков, это не цитата из «Grand Machinery»:
| Класс машины | Производительность (таблеток/ч) | Максимальный диаметр таблетки | Максимальное усилие сжатия | Типичная цена FOB* |
|---|---|---|---|---|
| Руководство (класс TDP-0 / TDP-1.5) | 800–2,400 | ~12 мм | ~15 кН | $375–$900 |
| Полуавтоматический (класс TDP-5) | 3,000–4,500 | ~20 мм | ~50 кН | $1,200–$2,500 |
| Тяжелые электровоз (класс TDP-6) | 3,000–4,500 | 20–25 мм | 50–60 кН | $2 000–$5 000 |
* Ценовой диапазон отражает рыночные диапазоны цен, которые мы отслеживаем на основе предложений китайских поставщиков и торговых объявлений; он зависит от конфигурации, инструментальной оснастки и объема заказа и не является официальным ценовым предложением компании Grand Machinery.
В этой таблице следует обратить внимание на три момента. Максимальное усилие прессования составляет около 60 кН — этого достаточно для большинства рецептур пищевых добавок и кондитерских изделий, но меньше диапазона 100–400 кН, необходимого для производства шипучих таблеток и таблеток большого формата. Максимальный диаметр таблетки ограничен значением около 25 мм. А производительность, независимо от модели, никогда не превышает предела в одну таблетку за цикл.
Что такое ротационный таблеточный пресс?
A ротационный таблеточный пресс заменяет одиночную станцию вращающейся револьверной головкой, на которой установлены несколько комплектов штампов и матриц — от 8 станций на лабораторных машинах до более чем 100 на производственных прессах. По мере вращения револьверной головки каждая станция проходит этапы заполнения, прессования и выталкивания в непрерывном цикле, благодаря чему десятки таблеток формуются параллельно.
Вычисления просты и их стоит запомнить: количество таблеток в час = количество станций × число оборотов в минуту × 60. На 35-позиционном прессе, который мы недавно ввели в эксплуатацию для подрядчика по производству пищевых добавок и который работает со скоростью 40 оборотов в минуту, производительность составляет около 84 000 таблеток в час. Ротационные прессы также осуществляют прессование с помощью обоих пуансонов одновременно через ролики предварительного и основного прессования, что обеспечивает более симметричную плотность, чем ход только верхнего пуансона в однопозиционном прессе. Полную информацию о ротационных платформах и инструментах см. в нашем руководстве по ротационным платформам для таблеточных прессов.
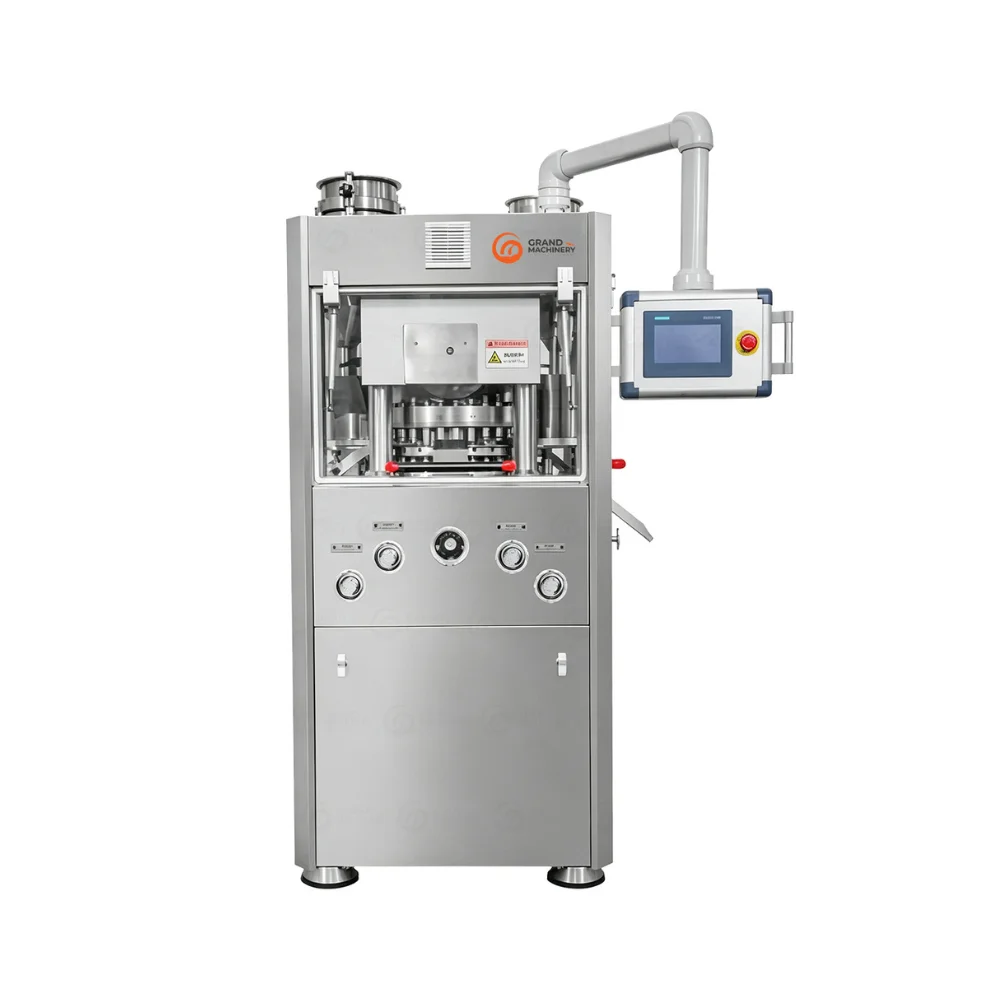
Одноударный и ротационный таблеточный пресс: сравнительный анализ
| Особенность | Таблеточный пресс с одним ударником | Ротационный таблеточный пресс |
|---|---|---|
| Принцип работы | Один штамп, одна таблетка за цикл | Многопозиционная револьверная головка, параллельное сжатие |
| Вывод | 1 200–6 000 таблеток/ч | 5 000–1 000 000+ таблеток/ч |
| Сжатие | Только верхний удар (или двунаправленный на более новых моделях) | Оба удара — с помощью прижимных роликов |
| Однородность веса/твердости | Хорошо ведет себя в умелых руках; на высокой скорости сносит в сторону | Высокая стабильность, управление по замкнутому циклу |
| Сила сжатия | До ~60 кН | 60–100 кН — стандартная версия; до 400 кН — специальная версия |
| Переключение | Минуты; один комплект инструментов | Более длительный срок; планирование башни и инструментального оснащения |
| Автоматизация | От ручного режима к полуавтоматическому | ПЛК/ЧОП, принудительная подача, автоматический контроль веса |
| Площадь занимаемой территории | Настольный | Специально отведенная площадь |
| Первоначальные инвестиции | $375–$5 000 (типичная цена FOB в Китае) | $6 000–$200 000+ |
| Стоимость одной таблетки при оптовых закупках | Высокий | Низкий |
| Идеально подходит для | НИОКР, испытания, небольшие партии специальной продукции | От пилотного проекта к полномасштабному коммерческому производству |
Объем производства и производственные мощности
Разрыв в производительности — это не проблема настройки, а структурная проблема. Один штамповочный пресс выполняет один полный цикл за один ход, и даже при высокой скорости 60–100 циклов в минуту его максимальная производительность составляет около 6 000 таблеток в час. Ротационный пресс увеличивает производительность пропорционально количеству рабочих позиций: удвойте количество позиций — и вы удвоите производительность при той же скорости вращения револьвера.
Практический порог составляет около 10 000 таблеток за смену. Если объем производства ниже этого порога, одной штамповочной прессовой машины вполне хватит, и у вас останется время в запасе. Если же объем превышает этот порог, вам придется либо запускать машину на целый день без запаса на брак и очистку, либо ввести вторую смену, чтобы компенсировать тот объем производства, который небольшой ротационный станок обеспечил бы вам без дополнительных затрат.
Однородность таблетки и симметрия прессования
В классическом однопуансовом прессе во время прессования движется только верхний пуансон, поэтому усилие действует сверху, в то время как слой порошка упирается в неподвижное основание. Такой асимметричный ход приводит к неравномерному уплотнению таблетки — верхняя поверхность получается более плотной, чем нижняя, — из-за чего таблетки, изготовленные на однопуансовых прессах, при производстве сложных смесей немного более подвержены образованию капсул и слоистости.
Ротационные прессы сжимают заготовку одновременно с обоих концов, а более длительное время удержания под давлением, обеспечиваемое роликовым приводом, дает воздуху больше возможностей выйти из матрицы. В сочетании с системой контроля усилия и автоматической регулировкой веса на современных станках именно это позволяет ротационным производственным линиям удерживать отклонения веса в пределах 1%, в то время как на автономном одноштамповом прессе вес заготовки может изменяться, если оператор отвлекается.
Первоначальная стоимость и стоимость одной таблетки
Одноштамповый пресс неизменно выигрывает в сравнении по заказам на поставку: $375–$5 000 против $6 000–$200 000+ у ротационного пресса. Однако при увеличении объемов расчет стоимости одной таблетки меняется на противоположный. Как только объем производства превышает несколько сотен тысяч таблеток в месяц, преимущество ротационного пресса в производительности окупает его более высокую стоимость — меньшее количество рабочих часов, меньшие трудозатраты на одну таблетку и меньшее потребление энергии на единицу продукции.
Правильный подход: использование одного штамповочного пресса — это самый экономичный способ изготовить ваш во-первых 10 000 хороших планшетов и дорогой способ сделать свой во-первых 10 миллионов. Если вы уже знаете объемы своей коммерческой деятельности, закупайте ресурсы исходя из того объема, который вы действительно будете использовать, а не исходя из имеющегося на сегодняшний день бюджета.
Какой таблеточный пресс подходит для вашего объема производства?
Прежде чем формировать короткий список поставщиков, соотнесите свой спрос с данными в приведенной ниже таблице. Превратите годовой объем в количество таблеток за смену, затем добавьте запас мощности 15–25%, который мы обычно закладываем на переналадку, очистку, брак и будущий рост в рамках проектов, по которым мы составляем коммерческие предложения — расчет мощности без учета запаса является самой распространенной причиной кризисов с производственной мощностью на поздних этапах. В верхней части диапазона, примерно при объеме свыше 300 000 таблеток в час, стандартные ротационные линии заменяются специализированными высокоскоростной таблеточный пресс платформы, разработанные для непрерывного производства больших объемов продукции.
| Объем производства | Рекомендуемый класс машины | Типовая конфигурация |
|---|---|---|
| Менее 10 000 таблеток за смену | Одноштамповый пресс | Электрические модели классов TDP-5/TDP-6 |
| 10 000–40 000 таблеток за смену | Небольшой ротационный (8–19 станций) | Входной роторный, 5 000–40 000 т/ч |
| 40 000–120 000 таблеток за смену | Стандартный ротационный (20–35 станций) | Производство по стандартам GMP среднего масштаба |
| Свыше 120 000 таблеток за смену | Крупногабаритные или высокоскоростные ротационные (36 и более позиций) | 100 000–1 000 000+ т/ч |
Выберите одноударный таблеточный пресс, если…
- Вы проводите валидацию рецептуры и предполагаете, что она будет меняться еженедельно.
- Ваши партии небольшие, относятся к категории специальных или изготавливаются из дорогостоящих активных фармацевтических ингредиентов, при производстве которых отходы обходятся дорого.
- Вам нужна мобильность настольного оборудования, минимальное время на обучение и возможность смены инструментов за считанные минуты.
- В ассортименте вашей продукции представлены конфеты в виде таблеток, мятные конфеты, а также конфеты нестандартной формы, выпускаемые небольшими партиями.
- Капитальный бюджет ограничен, а объем производства действительно составляет менее ~10 000 таблеток за смену.
Выберите ротационный таблеточный пресс, если…
- Ваши таблетки обеспечивают коммерческому продукту предсказуемый и стабильный спрос.
- Требуется стабильный вес и твердость при минимальном вмешательстве оператора.
- Ваша рецептура требует предварительного прессования, принудительной подачи или высокого усилие прессования.
- Вы планируете интегрировать системы пылеудаления, детектирования металла или нанесения покрытий на последующих этапах технологической линии.
- Вероятно, что в течение 12–24 месяцев объемы производства будут увеличены, а повторная закупка впоследствии обойдется дороже.
Путь к расширению производства: от одиночного штампа к ротационному прессованию
Большинство проектов по созданию планшетов, по-видимому, по-прежнему должны начало на одном прессе, даже если конечной целью является ротационное формование. Экономическая эффективность разработки рецептур говорит в пользу этого подхода: на каждое испытание уходит всего несколько граммов порошка вместо килограммов, замена инструмента занимает считанные минуты, а проблемы со спрессовываемостью можно устранить до того, как будет утверждена конфигурация револьверной головки.
Масштабирование — это перенос параметров, а не повтор. Наш Руководство по эксплуатации ротационного таблеточного пресса подробно описывает процесс выбора башен; краткое изложение изменений приведено ниже.
Что меняется при переходе на ротационную печатную машину
- Кормление: однобарабанный питатель с самотечным питанием превращается в питатель с принудительной подачей (лопастной или шнековый) — от этого зависит скорость заполнения матрицы.
- Профиль сжатия: перед основным сжатием проводится этап предварительного сжатия (обычно 1–5 кН), который позволяет удалить захваченный воздух и уменьшить слоистость.
- Время выдержки: прессование с помощью вальцов происходит быстрее в расчете на одну таблетку, поэтому смеси с низкой стабильностью, которые ранее выдерживали прессование одним ударом, могут начать рассыпаться — для решения этой проблемы существуют револьверные головки с удлиненным временем пребывания.
- Логика управления: глубина заполнения, скорость вращения револьверной головки и усилие основного пресса необходимо повторно проверить; значения, полученные при использовании одного пуансона, являются отправными точками, а не заданными значениями.
- Документация: Протоколы IQ/OQ/PQ, циклы FAT и контроль в процессе производства переходят из разряда необязательных мер в разряд обязательных для производства в соответствии с GMP.
Когда одноударный таблеточный пресс является оптимальным производственным оборудованием
Вот о чём умалчивают в большинстве сравнительных статей: для определённых видов продукции одноматричный пресс — это не промежуточный этап, а именно то производственное оборудование, которое требуется. Производители кондитерских изделий и нутрицевтиков ежедневно используют одноштамповые прессы в промышленном масштабе для производства молочных таблеток, мятных конфет, леденцов и шипучих продуктов, где тиражи небольшие, формы часто меняются, а рецептуры варьируются в зависимости от сезона.
Та же логика применима и к дорогостоящим активным ингредиентам. Если ваша активная фармацевтическая субстанция (API) стоит сотни долларов за килограмм, то небольшой объем загрузки одиночного штамповочного пресса — граммы за цикл вместо килограммов в бункере — делает производство небольших коммерческих партий экономически целесообразным. Специализированному производителю, выпускающему 5 000 таблеток премиум-класса в час, не нужен 35-позиционный револьверный пресс, работающий с коэффициентом загрузки 5%. Подбирайте оборудование с учетом экономической эффективности продукта, а не престижа платформы.
Сопоставление типичных дефектов планшетов с соответствующим типом пресса
Дефекты носят диагностический характер. Когда таблетки систематически получаются бракованными, характер дефекта зачастую указывает не на рецептуру, а на несоответствие между продуктом и типом пресса, на котором он изготавливается. Воспользуйтесь этой таблицей, прежде чем винить рецептуру — или заказывать лишнее оборудование.
| Характер дефекта | Вероятная причина, связанная с прессой | Ответ со стороны машины |
|---|---|---|
| Изменение веса увеличивается с ростом скорости линии | Заполнение на одной станции не успевает за темпами производства | Перейти на небольшую ротационную машину с принудительной подачей |
| Нанесение покрытия и ламинирование на твёрдых смесях | Однонаправленное ходовое движение удерживает воздух | Ротационный с камерой предварительного сжатия |
| Изменение показателей жесткости в течение длительного периода | Отсутствует управление усилием по замкнутому циклу | Ротационный механизм с контролем усилия + автоматическое регулирование веса |
| По показателям качества всё в порядке, но объем производства значительно ниже плана | Максимальная доза — одна таблетка на цикл | Прими это или перейди на более высокий класс турели |
Если ваши нынешние таблетки демонстрируют симптомы, описанные в левом столбце, при коммерческих темпах производства, это означает, что рынок сигнализирует вам: ограничивающим фактором является именно класс прессования, а не рецептура. Наш промышленный таблеточный пресс Этот диапазон охватывает классы среднего уровня, в которых происходит большинство таких переходов.
Чего не показывают сравнительные таблицы: совокупная стоимость владения
Цена по прейскуранту — это наименьшая статья расходов в десятилетнем цикле эксплуатации пресса. На первом месте стоят инструменты: пуансоны относятся к расходным материалам, а пресс, построенный на базе стандартных B-инструмент или D-инструмент принимает сменные пуансоны от любого поставщика, соответствующего требованиям, в то время как проприетарные форматы привязывают вас к одному поставщику, что обходится в 3–5 раз дороже за весь срок службы. Если стандарты и оборудование не совпадают, ориентируйтесь на стандарт, а не на оборудование.
Кроме того, есть документация. Регулирующие органы оценивают квалификацию оборудования — проектную, монтажную, эксплуатационную и эксплуатационно-техническую — а не только само оборудование; требования к готовым фармацевтическим препаратам в 21 CFR, часть 211 Чётко сформулируйте это ожидание. Покупка печатной машины без документации по IQ/OQ/PQ в составе комплектации означает, что позже придётся платить консультанту за её восстановление. Если добавить к сравнению доступность запасных частей, варианты испытаний при приёмке (FAT) и удалённую поддержку, то “более дешёвое” предложение зачастую оказывается не таким уж и дешёвым.
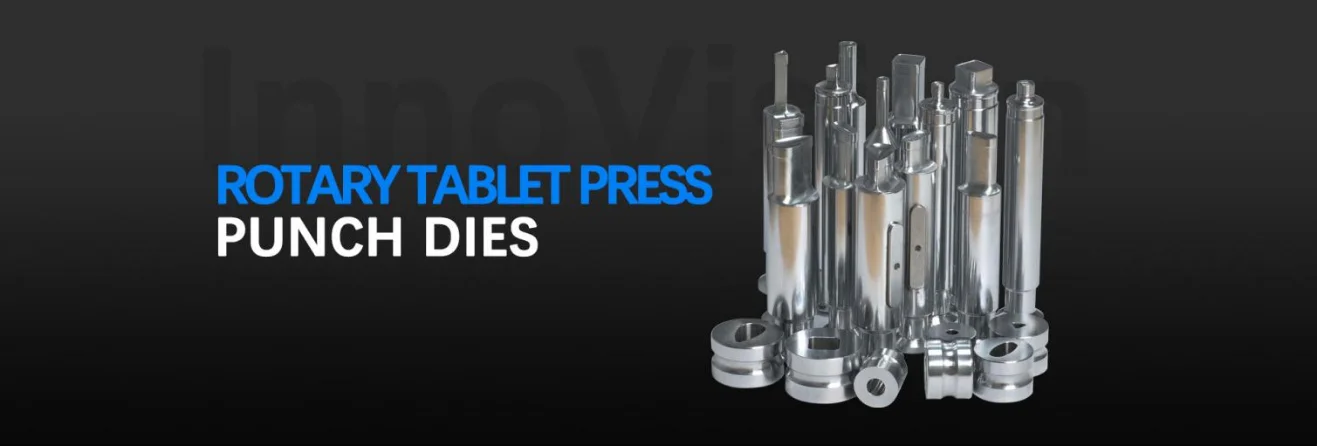
Как компания Grand Machinery может помочь
Мы производим оборудование для таблеточного прессования для заказчиков на любом этапе принятия решения: однопуансовые прессы для лабораторий и специализированного производства, небольшие ротационные прессы для пилотного масштаба — в том числе такие модели, как Ротационный таблеточный пресс ZPT420 — а также промышленные ротационные линии для серийного производства. Сообщите нам целевой объем производства таблеток за смену, рецептуру и размер таблеток — наши инженеры подскажут, какой класс оборудования вам подходит, и как должен выглядеть процесс масштабирования производства.
Отправьте запрос на расчет стоимости с указанием объема производства, и мы предоставим вам рекомендации по выбору оборудования, варианты инструментального оснащения, а также подтверждающую документацию, требуемую на вашем рынке.
Часто задаваемые вопросы
Для чего используется одноударный таблеточный пресс?
Однопуансовый таблеточный пресс используется для разработки рецептур, испытаний на прессоваемость и производства таблеток небольшими партиями. Это стандартное оборудование для научно-исследовательских лабораторий и пилотных установок, а также служит в качестве производственного оборудования для изготовления специальных продуктов, таких как конфетные таблетки, мятные таблетки, молочные таблетки, а также небольших партий, изготовленных из дорогостоящих активных ингредиентов.
Сколько таблеток в час производит однопуансовый таблеточный пресс?
Типичная производительность варьируется от примерно 1 200 таблеток в час для ручных моделей до примерно 6 000 таблеток в час для мощных электрических моделей, поскольку машина формирует ровно одну таблетку за цикл. Для сравнения: производительность ротационных прессов начинается от 5 000 таблеток в час и может превышать 1 000 000 в зависимости от количества станций револьвера и скорости.
В чём заключается разница между однопуансовым таблеточным прессом и ротационным таблеточным прессом?
Однопуансовый пресс использует одну матрицу и один набор пуансонов, производя одну таблетку за цикл посредством прессования верхним пуансоном. Ротационный пресс оснащён несколькими наборами пуансонов, установленными на вращающейся револьверной головке, и прессование таблеток происходит параллельно с помощью обоих пуансонов одновременно. Ротационный пресс обеспечивает гораздо более высокую производительность и более высокую степень однородности; однопуансовый пресс обходится значительно дешевле и позволяет быстрее производить переналадку.
Можно ли использовать одноударный таблеточный пресс для промышленного производства?
Да — но только для определённых видов продукции. При объёме производства примерно до 10 000 таблеток за смену или в случае производства специальных видов продукции, таких как кондитерские таблетки и премиальные пищевые добавки, выпускаемые небольшими партиями, одноматричный пресс вполне подходит в качестве производственного оборудования. При массовых коммерческих объёмах, превышающих этот порог, с точки зрения экономической эффективности производства предпочтительнее использовать ротационный пресс.
Сколько стоит одноударный таблеточный пресс?
Мощность однопуансовых прессов китайского производства обычно варьируется от $375 до $900 для ручных настольных моделей, от $1 200 до $2 500 для полуавтоматических моделей и от $2 000 до $5 000 для более мощных электрических моделей с большим усилием и диаметром. Эти диапазоны соответствуют таблице классов оборудования и цен в разделе ‘Краткий обзор технических характеристик однопуансовых таблеточных прессов’ выше и отражают диапазоны рыночных цен, которые мы отслеживаем на основе предложений поставщиков, а не фиксированные прейскурантные цены. Лабораторные прессы с приборами для регистрации зависимости «усилие-перемещение» находятся в более высоком ценовом диапазоне — от $8 000 до $40 000.
Может ли одна машина производить таблетки различной формы и размера?
Да. Форма и размер таблетки определяются комплектом штампа и матрицы, поэтому смена инструментария приводит к изменению формы таблетки — она может быть круглой, овальной, капсулообразной, квадратной или с индивидуальным тиснением. На одноштамповом прессе переналадка занимает считанные минуты и требует использования всего одного комплекта инструментария, и именно поэтому этот пресс остается предпочтительным вариантом для частых изменений формы и состава таблеток.