Casca de laranja, descascamento, formação de pontes, aglomeração – os defeitos no revestimento de comprimidos costumam ser atribuídos, em primeiro lugar, à formulação e, em segundo lugar, à máquina. Na prática, vale a pena inverter essa ordem. Um bico desgastado, um tubo de bomba afinado ou uma fileira de perfurações entupida levam apenas alguns minutos para serem descartados; uma reformulação, por outro lado, leva semanas.
Esta página é o guia de solução de problemas que acompanha nosso peças para máquinas de revestimento de comprimidos guia. Ele agrupa os defeitos que você realmente observa na superfície do tablet e, em seguida, associa cada um deles à peça que deve ser verificada primeiro — cada linha indica essa peça e a falha mecânica por trás dela.
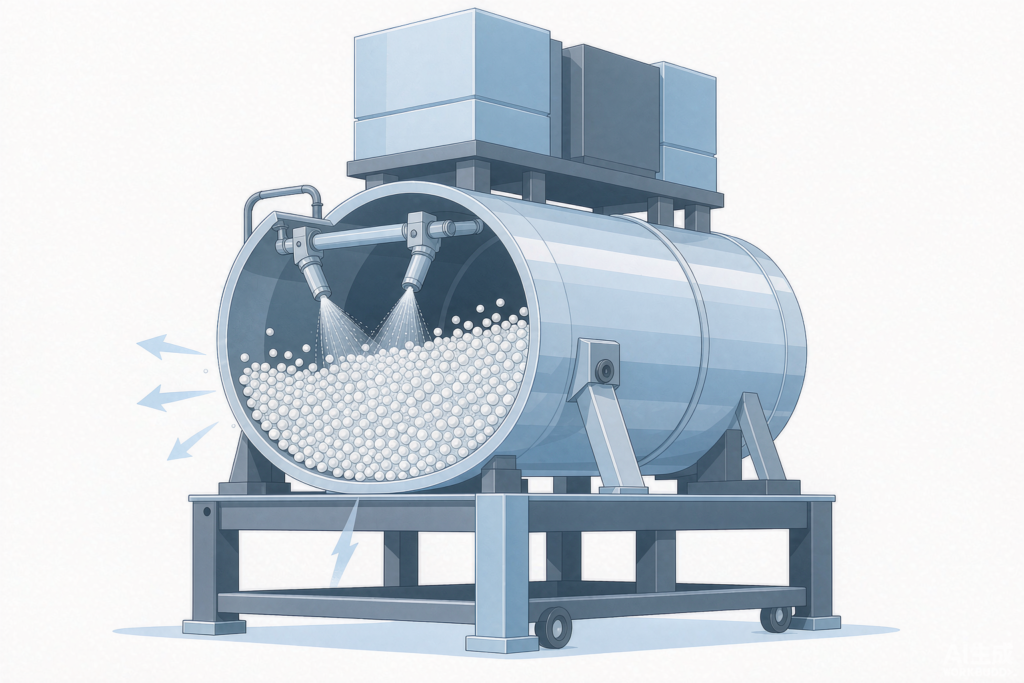
Leia a descrição do defeito antes de abrir o gabinete
Três perguntas ajudam a refinar a busca antes mesmo de você alterar qualquer configuração:
- Isso ocorre em todo o lote ou é um problema localizado? Mesmo em todo o lote, isso indica um ajuste — taxa de pulverização, temperatura de entrada, velocidade do tambor. Quando localizado em uma única zona, isso indica uma peça: uma fileira de perfurações entupida, um defletor ou uma única pistola.
- Isso surgiu da noite para o dia ou foi se formando ao longo de semanas? Uma mudança repentina indica que algo falhou. Uma variação gradual indica que algo está se desgastando, e os tubos da bomba e os orifícios dos bicos são os principais suspeitos.
- Ele cai sempre no mesmo lugar a cada lote? Sempre no mesmo lugar é uma questão mecânica e de posicionamento – a zona do tambor, o alinhamento da arma ou o trajeto do escapamento naquele lado.
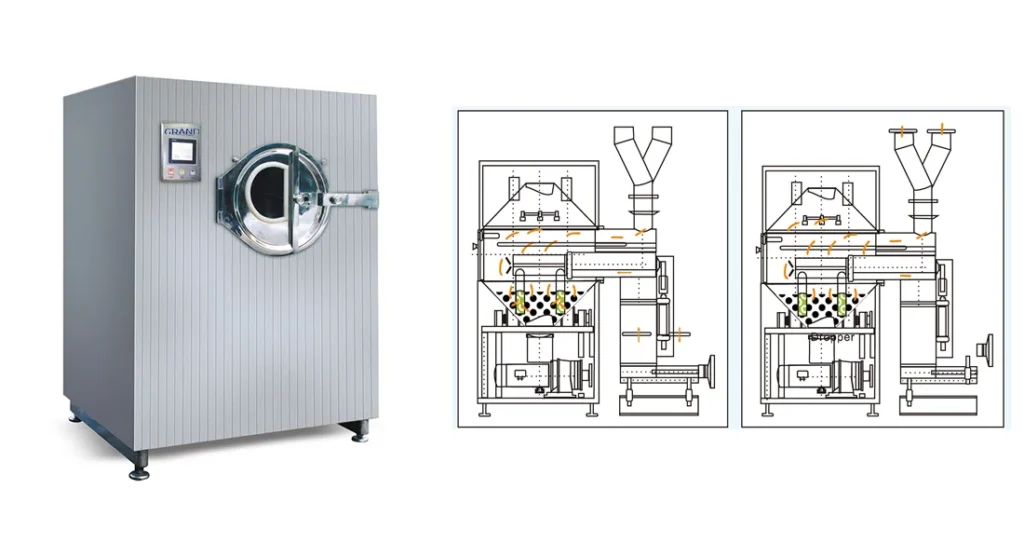
Defeitos na superfície pulverizada – casca de laranja, falhas de cobertura, formação de pontes, bordas irregulares
A maioria dos defeitos relacionados à pulverização tem origem no sistema de pulverização, especialmente nos bicos pulverizadores e no ar de atomização. O efeito “casca de laranja” surge quando o líquido de revestimento é excessivamente espesso, mal atomizado ou seca muito rapidamente. Reduza a viscosidade ajustando as proporções de solvente ou o teor de sólidos. Uma pressão de atomização mais alta cria gotículas mais finas que podem secar antes de atingir os comprimidos, produzindo uma superfície irregular. Uma pressão mais baixa gera gotículas maiores que molham excessivamente o leito de comprimidos.
A pistola de pulverização deve manter uma pressão constante durante toda a aplicação. Pontas de pistola desgastadas alteram o tamanho das gotículas; portanto, inspecione a pistola antes de cada lote. Tanto uma pressão de atomização elevada quanto uma reduzida podem resultar na mesma superfície irregular — e é justamente para distinguir essas duas situações que serve a seção a seguir.
A aderência e a formação de pontes indicam um problema em outra parte do processo de pulverização. A aderência ocorre quando uma formulação pegajosa ou um excesso de umectação localizado deixa a superfície do comprimido pegajosa; melhore a evaporação ajustando o polímero ou o plastificante. A formação de pontes, em que a película preenche as impressões ou logotipos, resulta de baixa pressão de atomização ou volume excessivo de pulverização. Aumente a pressão de atomização para obter gotículas mais finas e reduza o volume de pulverização. Comprimidos com detalhes gravados exigem um controle cuidadoso do padrão de pulverização.
Defeitos na etapa de secagem – aderência, umedecimento excessivo, lotes que demoram a secar
A aderência e o excesso de umidade indicam problemas na temperatura do ar de entrada e no fluxo de ar. Quando a taxa de pulverização excede a capacidade de secagem, a superfície do comprimido permanece pegajosa por tempo excessivo. A circulação insuficiente de ar leva ao excesso de umidade, à aderência e à formação de grumos. As medidas corretivas incluem reduzir a taxa de fornecimento de fluido, aumentar a pressão do ar de atomização e elevar a temperatura do ar de entrada. Verifique se o caminho do ar de exaustão não está obstruído. A temperatura do ar de exaustão fornece uma indicação indireta das condições do leito de comprimidos.
Os lotes que demoram a ser produzidos geralmente têm origem na bandeja de revestimento e na velocidade do tambor. A velocidade da bandeja determina a renovação do leito de comprimidos e o tempo de permanência na zona de pulverização. Uma velocidade muito baixa resulta em mistura inadequada, revestimento não uniforme e formação de duplas. Uma velocidade muito alta aumenta o lascamento nas bordas e a geração de pó. O processo de revestimento de comprimidos depende de um equilíbrio entre calor, umidade e atomização. Se esse equilíbrio for alterado, a secagem fica mais lenta e o lote se prolonga. Monitore a umidade do ar de exaustão e a velocidade da bandeja em conjunto para manter a produção dentro do cronograma.
Rachaduras, descascamento e lascas – quando a película apresenta falhas após secar
As rachaduras na coroa geralmente aparecem depois que os comprimidos saem da bandeja, e não dentro dela. As tabelas de solução de problemas publicadas atribuem a causa à formulação — quantidade insuficiente de plastificante ou um núcleo que se expande a uma taxa diferente da do filme. Isso costuma estar correto. No entanto, três variáveis relacionadas à máquina ainda determinam se o filme fica sob tensão desde o início.
A primeira etapa é a secagem. Um lote descarregado quente e resfriado ao ar ambiente faz com que o núcleo se contraia mais rapidamente do que a camada externa, e a coroa se racha. Abaixe a base para dentro da bandeja com o exaustor ainda ligado antes de descarregar.
O segundo é o aumento de peso. A aplicação de revestimento além do valor-alvo validado resulta em uma película mais espessa e mais frágil. Os revestimentos de película normalmente representam uma pequena porcentagem do peso do comprimido, enquanto os revestimentos de açúcar representam uma porcentagem muito maior. Se o seu lote continuar ultrapassando o valor-alvo, verifique o débito da bomba antes de culpar a formulação.
O terceiro fator é o desgaste mecânico do próprio tablet. Bordas lascadas e logotipos desgastados resultam do atrito — os tablets se esfregando uns contra os outros. Uma bandeja que gira rápido demais, ou que é mantida em movimento antes que a primeira pulverização atinja a superfície, desgasta as bordas antes que haja uma camada espessa o suficiente para protegê-las.
O descascamento e a descamação nas bordas são falhas de adesão. Reduza a velocidade da esteira, verifique se a taxa de pulverização não está reumedecendo a película que já secou e confirme se a dureza e a friabilidade do núcleo estão dentro das especificações. Se o núcleo estiver fora das especificações, nenhuma configuração da máquina conseguirá manter a película no lugar. A dureza e a friabilidade do núcleo são definidas na impressora, e não na bandeja; portanto, se elas forem o problema, a solução deve ser encontrada em etapas anteriores – consulte nosso prensa rotativa para comprimidos faixa.
Variação de cor e manchas – defeitos decorrentes da mistura e do padrão de pulverização
A variação de cor entre os comprimidos de um mesmo lote é, antes de tudo, um problema de exposição, e só depois um problema de pigmento. Cada comprimido deve passar pela zona de pulverização o mesmo número de vezes, à mesma distância e receber a mesma quantidade de líquido. Quando um desses três fatores está fora do padrão, a tonalidade fica alterada.
Comece pela mistura. Os defletores e a velocidade da bandeja determinam como o leito se move em cascata. Se o leito deslizar como uma massa, em vez de girar, os comprimidos na parte externa acumulam mais revestimento do que os do meio. Observar o leito por trinta segundos fornece mais informações do que qualquer valor de referência.
Nesse caso, compare as pistolas entre si, em vez de compará-las com o valor de referência. Duas pistolas conectadas ao mesmo coletor apresentam vazões diferentes se uma agulha estiver desgastada ou se uma linha de fluido estiver parcialmente obstruída. Medir o vazão de cada pistola em um copo por um período fixo é a maneira mais rápida de identificar qual delas está com problema.
O efeito manchado – uma superfície com manchas ou com aspecto marmorizado – difere da simples variação de tonalidade. Geralmente, isso ocorre devido à migração do corante solúvel à medida que a água se retira do filme, e diminuir a velocidade de secagem reduz esse efeito. A formação de pontes e o preenchimento excessivo no logotipo situam-se no outro extremo da mesma escala: excesso de líquido, atomização insuficiente ou pistolas posicionadas muito próximas da superfície de aplicação.
Por que o mesmo defeito tem duas soluções opostas
Procure em qualquer tabela de solução de problemas de revestimento por “casca de laranja” e você encontrará tanto “aumentar a pressão de atomização” quanto “reduzir a pressão de atomização” listados como solução. Ambas estão corretas, pois a rugosidade tem dois mecanismos opostos, e a tabela raramente indica qual deles está ocorrendo no seu caso.
Atomização insuficiente. As gotículas são grandes demais, caem molhadas e a superfície nunca se nivela antes de secar. A película parece áspera e tem um toque irregular. Aumente a pressão de atomização, diminua a taxa de pulverização ou dilua a suspensão.
Secado por pulverização. As gotículas são tão finas, ou a pistola está tão distante da mesa, ou o ar de entrada está tão quente, que o líquido perde seu solvente antes de atingir o comprimido e não resta nada para ser espalhado. Reduza a pressão de atomização, aproxime as pistolas ou diminua a temperatura de entrada.
Três verificações indicam qual dos casos se aplica ao seu caso. Verifique a temperatura do exaustor e da base – valores altos e ainda em ascensão indicam secagem por pulverização. Compare a distância entre a pistola e a base com a sua configuração validada. Em seguida, observe um tablet sob ampliação: uma película contínua, porém irregular, indica atomização insuficiente, enquanto uma superfície opaca e pulverulenta que se desintegra indica secagem por pulverização.
Altere uma variável e, em seguida, execute o processo por tempo suficiente para observar o resultado. Ajustar a vazão de pulverização, a atomização e a temperatura de entrada dentro do mesmo lote é o que faz com que um pequeno defeito se transforme em um produto rejeitado.
Defeito na peça – por onde começar a procurar
| Defeito que você vê | Verifique essa parte primeiro | Causa mecânica típica |
|---|---|---|
| Casca de laranja | Pistola de pulverização – bico de fluido e tampa de ar | Um bico desgastado altera o tamanho das gotículas; a pressão de atomização está fora do intervalo permitido |
| Colheita | Agulha da pistola de pulverização e, em seguida, fluxo de ar | A agulha não está encaixada; a sobreposição inadequada do ventilador causa um excesso de umedecimento local |
| Preenchimento de lacunas ou preenchimento de logotipo | Pressão do ar de atomização e volume de pulverização | Pressão muito baixa para a viscosidade da formulação; pistolas posicionadas muito próximas umas das outras |
| Imperfeições | Distância entre a arma e a cama, seguida da velocidade de panorâmica | As armas estão posicionadas muito perto da cama; a renovação do estoque de camas é muito lenta |
| Adesão e umedecimento excessivo | Temperatura e vazão do ar de admissão e, em seguida, percurso do ar de escape | Capacidade de secagem inferior à taxa de pulverização; filtro entupido ou amortecedores desequilibrados |
| Gêmeos | Velocidade do prato e defletores | O leito não está em cascata; o nível de enchimento está fora da faixa de operação do tambor |
| Manchas de umidade sempre no mesmo lugar, em todos os lotes | Perfurações no tambor | Orifícios entupidos nessa zona |
| A execução do lote está demorando muito | Ventilador de exaustão e filtros; em seguida, tubulação da bomba | A exaustão restrita aumenta a umidade do tambor; tubos mais finos reduzem o fluxo |
| O peso do revestimento está baixo, sem alarme | Tubulação para bomba peristáltica | Parede do tubo afinada por compressão constante |
| Rachaduras na coroa após a descarga | Etapa de secagem, seguida do peso do revestimento | Lote descarregado quente; ganho de peso acima da meta validada |
| Descamação ou lascamento nas bordas | Velocidade da bandeja e, em seguida, taxa de pulverização em função da capacidade de secagem | Atrito, ou o reumedecimento de uma película seca pela passagem seguinte |
| Bordas lascadas e logotipos desgastados | Velocidade da bandeja e nível de enchimento; em seguida, friabilidade do núcleo | A cama fica girando por muito tempo antes que o primeiro jato caia |
| Diferenças de cor entre os comprimidos | Defletores e velocidade da bandeja, seguida do vazão por pistola | A bancada não está funcionando em cascata; uma arma está operando abaixo da taxa nominal |
Interprete a tabela como uma ordem de verificação, e não como um diagnóstico. Comece pela peça que apresenta falhas com mais frequência, confirme o problema e, em seguida, avance para as demais – a maioria dos defeitos tem uma causa mecânica e uma causa de processo, e a causa mecânica é mais barata de descartar.
O que registrar para que o mesmo defeito não volte a ocorrer
A maioria dos defeitos “aleatórios” não é, de fato, aleatória. Trata-se de uma tendência que ninguém identificou. A tubulação da bomba perde um pouco de vazão a cada lote, o orifício de um bico se abre gradualmente, um filtro fica entupido ao longo de semanas. Um único registro de lote não diz quase nada; seis registros consecutivos indicam qual peça está apresentando desvio.
Registre os mesmos valores nas mesmas unidades para cada lote:
- taxa de pulverização, pressão de atomização e pressão do ar do padrão de pulverização
- temperatura e volume do ar de admissão, temperatura dos gases de escape e temperatura do leito
- velocidade da bandeja e carga do lote
- contagem de canos, distância entre o cano e a base e verificação do fluxo por cano
- teor de sólidos em suspensão e se a mistura permaneceu agitada durante todo o processo
- temperatura ambiente e umidade relativa na sala de revestimento
- trocas de bico e tubulação, além da data da última limpeza completa
Os dois parâmetros que determinam a qualidade da folha são o fluxo por pistola e a temperatura da cama. O fluxo por pistola detecta uma agulha desgastada antes que ela chegue ao comprimido. A temperatura da cama detecta um problema de secagem antes que ele resulte em aderência ou rugosidade.
Se você estiver configurando a chapa pela primeira vez, informe-nos o modelo da máquina e enviaremos a lista de parâmetros que utilizamos para essa bandeja e esse sistema de pulverização, juntamente com as peças de reposição que manteríamos em estoque para ela. Para a visão detalhada peça por peça, nosso peças para máquinas de revestimento de comprimidos O guia é a página complementar.
Se você já consultou a tabela e o defeito ainda persiste, envie-nos a descrição do problema, o tipo de revestimento e o solvente utilizados, além do modelo da máquina — nós indicaremos quais peças verificaríamos ou substituiríamos em primeiro lugar e o que manter em estoque para a próxima campanha. Se a própria máquina for o gargalo, comece pela nossa máquinas de revestimento de comprimidos.
Perguntas frequentes
O que causa a textura de casca de laranja nos comprimidos revestidos por película?
Dois mecanismos opostos causam esse problema. Um revestimento com atomização insuficiente deixa gotículas grandes demais para se nivelarem antes de secarem, de modo que a superfície permanece áspera — aumente a pressão de atomização ou diminua a vazão de pulverização. O revestimento seco por pulverização perde seu solvente antes que a gota atinja o comprimido, de modo que nada se espalha — reduza a pressão de atomização, aproxime as pistolas ou diminua a temperatura de entrada. Verifique a temperatura do leito e a distância entre a pistola e o leito antes de fazer qualquer alteração.
Por que os comprimidos grudam uns nos outros ou se unem durante o revestimento?
A taxa de pulverização está sendo maior do que o ar de secagem consegue remover, de modo que a superfície do comprimido permanece pegajosa ao longo da zona de pulverização. A baixa velocidade da bandeja e as faces planas dos comprimidos agravam a situação. Reduza primeiro a taxa de pulverização; em seguida, verifique a temperatura e o fluxo do ar de entrada; por fim, analise a velocidade da bandeja e o formato dos comprimidos.
Por que o revestimento do filme racha ou descasca depois que os comprimidos saem da forma?
A formação de rachaduras geralmente é um problema relacionado à formulação ou ao núcleo — quantidade insuficiente de plastificante ou um núcleo que se expande de maneira diferente da película. A máquina contribui com três fatores: uma descarga quente sem etapa de secagem, revestimento além do ganho de peso validado e uma velocidade da bandeja que desgasta as bordas. O descascamento nas bordas é uma falha de adesão; reduza a velocidade da bandeja e verifique se o spray não está umedecendo novamente um filme que já secou.
Por que a cor varia entre os comprimidos do mesmo lote?
Isso ocorreu porque as placas não receberam a mesma exposição ao spray. Verifique primeiro o movimento da mesa – defletores e velocidade da bandeja – e, em seguida, meça cada pistola separadamente, pois uma agulha desgastada ou uma linha parcialmente entupida altera o fluxo dessa pistola. O efeito manchado, uma superfície irregular ou marmorizada, é causado pela migração do corante solúvel à medida que a água sai do filme, e uma secagem mais lenta reduz esse efeito.
Com que frequência os bicos das pistolas de pulverização e as mangueiras das bombas peristálticas devem ser substituídos?
Inspecione os bicos, as agulhas e as sedes a cada lote e substitua-os com base nas condições de uso, e não em uma data fixa – um orifício desgastado altera o tamanho das gotículas muito antes de parecer danificado. A tubulação da bomba é um consumível que se desgasta a cada compressão; substitua-a quando o fluxo fornecido ficar abaixo do valor indicado no registro do lote, e é por isso que é importante registrar o fluxo por pistola.
As perfurações obstruídas na bandeja podem causar defeitos no revestimento?
Sim. Orifícios obstruídos em uma zona deixam manchas de umidade sempre no mesmo lugar a cada ciclo, retardam a secagem de toda a carga e prolongam o ciclo. Se o defeito for posicional — sempre na mesma área do tambor —, a primeira coisa a verificar são as perfurações, e não as configurações do jato.