É mais fácil definir as especificações de uma máquina de revestimento de comprimidos quando se divide o equipamento em quatro sistemas: o conjunto da cuba que agita o leito, o sistema de pulverização que aplica o revestimento, o sistema de tratamento de ar que o seca e os controles que armazenam a receita. A maioria dos problemas de revestimento tem origem em uma peça dentro de um desses quatro sistemas, e não na formulação.
Cada um desses componentes de uma máquina de revestimento de comprimidos contribui para o resultado final. Este guia apresenta as peças de uma máquina de revestimento de comprimidos, grupo por grupo: qual é a função de cada uma, quais se desgastam primeiro e como adequar a lista de peças à sua forma farmacêutica e ao tamanho do lote. Nós fabricamos e colocamos essas máquinas em operação; por isso, o foco está nas peças com as quais os operadores realmente entram em contato e que precisam ser substituídas.
Pontos principais
- Existem três tipos principais de máquinas: bandeja padrão, bandeja perfurada e leito fluidizado. Cada tipo possui peças e finalidades diferentes.
- As principais peças incluem o tambor de revestimento, as pistolas de pulverização, a unidade de tratamento de ar e os controles. Cada peça influencia a qualidade do revestimento.
- A manutenção regular previne defeitos. Verifique frequentemente as pistolas de pulverização, as mangueiras da bomba e as vedações. Substitua as peças desgastadas dentro do prazo previsto.
- Escolha a máquina adequada ao seu produto. Leve em consideração a forma farmacêutica, o tamanho do lote e o tipo de solvente antes de comprar.
- Quando surgirem defeitos, verifique primeiro o sistema de pulverização ou o sistema de secagem. Ajuste as configurações para corrigir os problemas.
Três tipos de máquinas e por que a lista de peças muda em cada um deles
A lista de peças da máquina de revestimento de comprimidos varia de acordo com o tipo de máquina. Três modelos principais predominam na produção farmacêutica: a máquina de revestimento com bandeja padrão, a máquina de revestimento com bandeja perfurada e a máquina de revestimento com leito fluidizado. Cada modelo altera as peças e componentes básicos da construção das máquinas de revestimento por película.
Assadeira padrão – onde ainda tem seu lugar garantido
Uma bandeja de revestimento padrão é uma bandeja metálica circular inclinada sobre um suporte. Um motor elétrico faz a bandeja girar. Os comprimidos rolam dentro de um espaço fechado e fixo. O ar aquecido passa sobre a superfície da camada de comprimidos. Um duto central retira o ar úmido.
Este design combina com cobertura tradicional de açúcar. O revestimento com açúcar envolve a aplicação de 20 a 50 camadas, e cada camada precisa ser pulverizada e seca. A panela padrão lida bem com esse trabalho em várias etapas. Ela também é adequada para produção em pequenos lotes, revestimento em laboratório e centros de pesquisa. O revestimento de confeitos e chocolates utiliza o mesmo projeto. O baixo investimento inicial e a manutenção simples aumentam seu apelo. O design simples também se adapta mais facilmente a modificações à prova de explosão.
A limitação é a capacidade de secagem. O ar atinge apenas a superfície exposta do leito. A secagem leva mais tempo. Isso faz com que a bandeja padrão não seja adequada para o revestimento por filme aquoso.
Revestidor de bandeja perfurada – por que se tornou o padrão para o revestimento com filme
Uma bandeja de revestimento perfurada utiliza um tambor horizontal com orifícios estrategicamente dispostos em toda a sua superfície. O tambor gira em torno de um eixo horizontal dentro de um sistema fechado. O ar aquecido flui diretamente pelas perfurações e através do leito de comprimidos em movimento. O ar sai pela parte traseira.
Essa secagem completa produz uma temperatura mais uniforme na área de pulverização. A eficiência da troca de calor é muito maior do que na bandeja tradicional. O risco de pulverização excessiva durante a secagem diminui significativamente. Essas características são importantes para o revestimento por filme aquoso. A água possui um alto calor latente de vaporização, cerca de 539 kcal/kg, em comparação com o etanol, que tem cerca de 200 kcal/kg. A evaporação mais rápida do solvente reduz a formação inconsistente do filme.
A lista de peças reflete esse projeto. Um revestidor de bandeja perfurada requer um bico ou pistola de pulverização dentro do tambor. O controle independente do padrão de pulverização e do ar de atomização é padrão. Frequentemente, há tambores intercambiáveis disponíveis. Essas características fazem com que o revestidor de bandeja perfurada seja a opção padrão para revestimento em película e revestimento entérico na maioria das máquinas de revestimento em película atualmente.
Sistemas de leito fluidizado e Wurster – pellets, grânulos e minicomprimidos
Um terceiro projeto eleva o leito sobre uma coluna de ar, em vez de agitar as peças em um tambor. Em um revestidor de leito fluidizado ou tipo Wurster, o ar de processo fluidiza os núcleos, e o bico de pulverização fica na parte inferior da câmara (Wurster com pulverização inferior), na parte superior ou tangencialmente na parede lateral. Como não há bandeja, a lista de peças elimina totalmente o tambor, as perfurações e os defletores, e acrescenta uma placa de distribuição, uma coluna divisória Wurster e um compartimento de filtro com limpeza por sacudida ou por cartucho.
Os revestidores de leito fluidizado são adequados para pellets, grânulos, minicomprimidos e multipartículas — núcleos pequenos o suficiente para passar pelas perfurações de 2 a 3 mm de uma bandeja de revestimento padrão. Eles secam mais rápido do que qualquer outro modelo de bandeja e proporcionam o revestimento mais uniforme em núcleos pequenos. A desvantagem é o desgaste: comprimidos frágeis resistem melhor a uma bandeja giratória do que a um leito fluidizado. Portanto, antes de comparar listas de peças, verifique a qual dos três modelos a máquina pertence. Uma peça de bandeja e uma peça de leito fluidizado raramente são intercambiáveis.
Conjunto Pan – Tambor, perfurações e defletores de mistura
O tambor de revestimento – corpo em aço inoxidável 316L – e como ele determina o tamanho do seu lote
O tambor de revestimento é o recipiente que contém e agita a camada de comprimidos. A maioria dos tambores farmacêuticos é fabricada em aço inoxidável SS316L. Esse tipo de aço resiste à corrosão causada pela solução de revestimento e suporta ciclos repetidos de limpeza. O interior liso também limita os danos aos comprimidos durante a rotação.
O volume do tambor define o tamanho do lote para máquinas de revestimento de comprimidos. Um tambor maior comporta mais comprimidos, mas também requer mais ar e maior capacidade de pulverização para compensar. A carga de trabalho geralmente fica bem abaixo do volume total do tambor. Esse espaço livre permite que o leito gire livremente. Um tambor enchido em excesso não misturará bem o material, e o revestimento ficará irregular.
Perfurações – por que orifícios de dois a três milímetros determinam sua taxa de secagem
Uma bandeja de revestimento perfurada possui milhares de pequenos orifícios em toda a sua superfície. Esses orifícios medem, normalmente, de dois a três milímetros. Embora pareçam insignificantes, eles controlam todo o processo de secagem. O ar de processo passa pelos orifícios e, em seguida, pela camada de comprimidos em movimento.
O tamanho dos orifícios e a área aberta, juntos, determinam a vazão de ar. Quanto maior a área aberta, mais rápida será a remoção da umidade. Orifícios menores mantêm os comprimidos dentro do tambor. Um padrão de orifícios obstruído ou parcialmente obstruído retardará a secagem e causará manchas de umidade. Os operadores devem inspecionar as perfurações durante a limpeza.
O papel da bandeja de revestimento e do bico pulverizador fica claro aqui. A bandeja movimenta os comprimidos, e o bico aplica a solução de revestimento. As perfurações, então, removem o solvente. Todos os três devem funcionar em conjunto. Esse equilíbrio explica por que diferentes tipos de máquinas de revestimento de comprimidos utilizam diferentes modelos de tambor. Uma máquina de revestimento por película projetada para revestimento aquoso necessita de um forte fluxo de ar através do leito. Uma bandeja padrão sem perfurações não consegue atingir esse desempenho.
Defletores de mistura – a peça que determina se cada comprimido é atingido pelo jato
Os defletores são saliências de aço inoxidável SS316L soldadas ou aparafusadas ao interior do tambor. Eles elevam o leito e o fazem cair em cascata de volta pela zona de pulverização, de modo que os comprimidos no centro da carga recebam a mesma exposição que aqueles próximos à parede. Sem eles, o leito desliza como uma massa única e o centro da carga permanece com pulverização insuficiente — uma falha que parece um problema de formulação, mas é de natureza mecânica.
O número e a altura dos defletores são definidos para uma faixa de carga útil. Se o tambor for operado muito vazio, os defletores lançam os comprimidos muito longe, aumentando o risco de lascas nas bordas e a formação de pó. Se for operado muito cheio, o leito não consegue se mover em cascata, e a uniformidade do revestimento diminui. Os defletores também sofrem desgaste: verifique as soldas e as bordas de ataque quanto a arredondamento a cada ciclo de limpeza. No revestimento com açúcar, às vezes eles são substituídos por um ancinho de distribuição, pois o xarope é derramado em vez de atomizado. Se o seu produto precisar de um tambor sem nenhuma perfuração, consulte nosso Máquina de revestimento sem poros BGWE.
Motor, caixa de engrenagens e acionamento – a parte que determina a frequência de troca da cama
Um motor de alta resistência e uma caixa de redução estão localizados na área técnica atrás do tambor e o fazem girar a uma velocidade controlada, geralmente variável. O acionamento define a rotação do tambor, o que determina a frequência com que cada comprimido passa pela zona de pulverização — portanto, a velocidade do tambor é um parâmetro de revestimento, não apenas mecânico. Uma velocidade muito baixa resulta em má mistura e aglomeração; uma velocidade muito alta aumenta o lascamento nas bordas e a formação de pó.
A caixa de engrenagens é uma das poucas peças com um intervalo de manutenção programado, em vez de um sistema de “desgaste e substituição”: as trocas de óleo e as verificações das vedações dos eixos devem constar no calendário de manutenção. Em linhas que utilizam solventes, o motor e a caixa de engrenagens devem ser especificados com a mesma classificação à prova de explosão que o restante da máquina. Nossa máquina de revestimento inteligente de alta eficiência A linha de produtos abrange tanto configurações aquosas quanto com solventes; portanto, solicite que a potência nominal do acionamento seja indicada no orçamento.
O sistema de pulverização – pistolas, bombas e o braço que as sustenta
Pistolas de pulverização – o bico de fluido, a tampa de ar e a agulha são todos consumíveis
As pistolas de pulverização são o elemento central do processo de revestimento de comprimidos. Cada pistola possui um bico de fluido, uma tampa de ar e uma agulha. A agulha abre e fecha para controlar o fluxo. O ar do cilindro retrai a agulha para abrir o caminho do fluido, e uma mola a retorna à posição fechada. O curso da agulha é o que dosa a aplicação. O ar de atomização, então, transforma a solução de revestimento em finas gotículas. Sem esse ar, o líquido cairia sobre os comprimidos e estragaria o lote.
Todas as três peças da pistola são consumíveis. Elas se desgastam, entopem e emperram com o tempo. A pressão do ar de atomização controla o tamanho das gotículas. Uma pressão mais alta produz gotículas mais finas, enquanto uma pressão mais baixa produz gotículas maiores. Uma pressão incorreta causa defeitos como casca de laranja, formação de picos ou formação de pontes. O ar de modelagem alarga ou estreita o leque de pulverização. Uma sobreposição inadequada faz com que alguns comprimidos sejam pulverizados duas vezes e outros fiquem sem cobertura. Todas as três peças da pistola precisam ser inspecionadas antes de cada lote em qualquer máquina de revestimento de filmes.
| Componente | Função |
|---|---|
| Bocal para fluidos | Modela o jato de líquido |
| Bocal de ar | Direciona o ar de atomização |
| Agulha | Abre e fecha o fluxo |
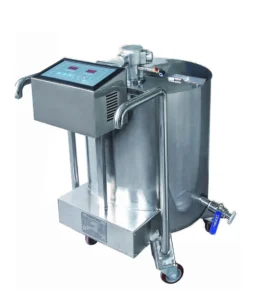
Bomba peristáltica e tubulação de solução – onde o peso do revestimento realmente varia
Uma bomba peristáltica transporta a solução de revestimento do tanque para cada pistola. A tubulação da solução conduz o líquido pelo restante do trajeto. A tubulação da bomba se estica e se desgasta devido à compressão constante. Um tubo enfraquecido reduz a vazão, e a espessura do revestimento fica abaixo do esperado. Esse desvio é imperceptível e fácil de passar despercebido.
O braço de pulverização, ou coletor, posiciona todos os bicos a distâncias iguais ao longo da mesa. As melhores máquinas de revestimento por película ajustam automaticamente o braço conforme o nível da mesa muda. As unidades mais baratas exigem ajuste manual. Um braço desalinhado prejudica o padrão de pulverização e compromete a uniformidade da secagem. Os operadores devem monitorar simultaneamente a vida útil da tubulação da bomba e a posição do braço. Ambos afetam a quantidade de revestimento que cada comprimido recebe.
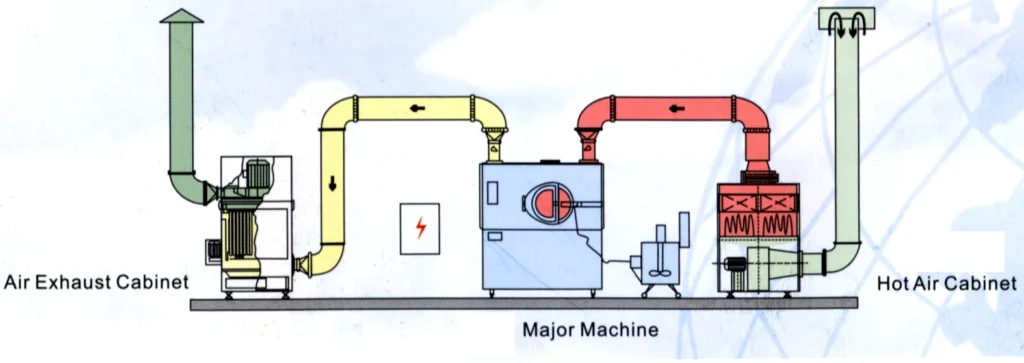
Tratamento de ar – Unidades de tratamento de ar (AHU), rede de dutos, sopradores e exaustores
Unidade de tratamento de ar – pré-filtros, filtros HEPA, aquecimento e desumidificação
A unidade de tratamento de ar trata cada metro cúbico de ar de processo. Um pré-filtro remove a poeira grossa, e um filtro HEPA captura as partículas mais finas. Essa filtragem em etapas protege os produtos farmacêuticos contra contaminação.
O aquecimento e a desumidificação ocorrem após a filtragem. A unidade de tratamento de ar (AHU) aquece o ar de entrada até a temperatura especificada na receita e remove a umidade. No revestimento em película, o ar de secagem deve evaporar a água da solução de revestimento. O ar de alimentação úmido retarda a secagem e deixa o leito de comprimidos pegajoso. Uma máquina de revestimento em película depende desse fornecimento estável.
A AHU faz parte das peças da máquina de revestimento de comprimidos que os operadores subestimam. A bandeja de revestimento gira a camada, mas a AHU fornece a energia necessária para a remoção do solvente. Se ela não conseguir manter os pontos de ajuste, a qualidade do revestimento diminui.
Redes de dutos de entrada e exaustão – câmaras de distribuição, reguladores de fluxo e os vazamentos que, silenciosamente, prejudicam os lotes
A rede de dutos conduz o ar condicionado para dentro do tambor. As câmaras de entrada distribuem o ar pela camada perfurada. As câmaras de exaustão coletam o ar carregado de umidade. Os reguladores de fluxo equilibram o fluxo entre as zonas. Um leve desequilíbrio altera o padrão do fluxo de ar através do leito de comprimidos. Os bicos de pulverização podem funcionar perfeitamente, mas o fluxo de ar irregular cria áreas úmidas.
Vazamentos danificam os lotes sem que se perceba. Uma junta rachada no plenum de entrada permite a entrada de ar não filtrado no tambor. Um vazamento no lado de exaustão reduz a pressão negativa, fazendo com que o vapor do solvente permaneça no local. Os operadores devem inspecionar as conexões dos dutos e as juntas do plenum a cada ciclo de limpeza.
O ventilador de exaustão fecha o ciclo. Um ventilador fraco prolonga o tempo de secagem. Um filtro entupido aumenta a umidade dentro do tambor. As pistolas atomizam a solução de revestimento em gotículas finas, mas o ar de exaustão úmido impede que elas se fixem uniformemente. Esses sintomas se manifestam na qualidade do revestimento, e não nos alarmes da máquina. Verificar a pressão estática ajuda a identificar problemas precocemente. Verificações de rotina de vazamentos devem fazer parte dos cronogramas de manutenção farmacêutica.
Controles – PLC, IHM, sensores e controle de receitas
PLC e HMI – o que um operador realmente configura e monitora
O controlador lógico programável, ou PLC, controla a lógica da máquina. A maioria das máquinas de revestimento de produção opera com um PLC industrial, e vale a pena especificar a plataforma no seu pedido — Siemens, Allen-Bradley ou equivalente —, pois essa escolha não poderá ser alterada posteriormente em campo. A interface homem-máquina, ou IHM, oferece ao operador uma tela colorida para monitoramento digital e ajuste em tempo real. A partir dessa tela, o operador define a taxa de pulverização, a velocidade do tambor, a temperatura do ar na entrada e na saída e o fluxo de ar.
A IHM também armazena receitas. Ao comparar controladores, pergunte duas coisas: quantas receitas a IHM armazena e se as receitas podem ser bloqueadas. Uma receita bloqueada transforma a troca de processo em uma seleção de menu, em vez de um retreinamento, e impede que um operador edite acidentalmente um processo validado. A seguir, a trilha de auditoria e o registro de dados 21 CFR Parte 11 para registros eletrônicos. O operador define a velocidade de rotação e a taxa de pulverização no painel de controle. O tempo de processo também é controlado pela IHM. A pressão do ar de atomização e do jato é lida nos manômetros. Essas configurações determinam cada ciclo de revestimento por película.
Os sensores que fornecem dados ao circuito – temperatura, pressão, vazão, células de carga
Os sensores enviam dados em tempo real para o PLC. Um sistema de monitoramento de temperatura de duas zonas acompanha as condições. Um sensor sem contato mede diretamente a temperatura do leito de comprimidos (núcleo). A temperatura do ar de entrada é monitorada separadamente. A temperatura do ar de exaustão serve como uma estimativa da temperatura do leito. A temperatura do leito é medida, monitorada e registrada dentro de uma faixa validada.
Algoritmos PID avançados ajustam, então, o aquecimento e o fluxo de ar para manter as condições ideais de secagem. Isso evita defeitos no revestimento antes mesmo que eles se formem. O fluxo de ar através do leito de comprimidos depende do volume, da velocidade, da temperatura e da umidade relativa do ar que entra. A pressão negativa no tambor também é monitorada. Baixas taxas de pulverização podem tornar os revestimentos quebradiços, enquanto altas taxas podem tornar os comprimidos pegajosos. O circuito de controle mantém a aplicação da solução de revestimento uniforme. O bom funcionamento de uma máquina de revestimento por filme depende da cooperação desses sensores.
Carregamento, descarga e limpeza – as peças com as quais os operadores mais entram em contato
Porta de carregamento, placas-guia e carregamento automático
A porta de carga fica na parte dianteira do forma para revestimento. Os operadores a abrem para carregar os tablets antes de cada lote. A porta deve ficar bem vedada durante a operação. Uma vedação inadequada permite que o ar escape e prejudica o fluxo de ar através do leito. Esse desequilíbrio afeta a secagem e a qualidade do revestimento em película.
As portas do gabinete da panela precisam de dobradiças e vedações para garantir um funcionamento à prova de vazamentos. As portas de acesso ao filtro devem abrir com facilidade para a troca dos filtros. Uma das extremidades possui uma alça e a outra, dobradiças. Esses detalhes de projeto protegem o produto farmacêutico contra contaminação.
As placas-guia direcionam os comprimidos para dentro do tambor de revestimento durante o carregamento. Elas são adaptadas a um diâmetro e a uma abertura específicos do tambor; portanto, são encomendadas de acordo com o modelo da sua máquina, e não como um tamanho genérico. Verifique se a borda da placa está alinhada com a abertura do tambor antes de cada carregamento e recoloque a placa após qualquer troca do tambor. Uma placa desalinhada pode causar o derramamento de comprimidos ou danificar a borda do tambor.
Sistemas de carregamento automático Reduza o manuseio manual. Trate o carregamento e o descarregamento como dois itens distintos ao especificar um revestidor: eles não vêm incluídos por padrão, e a cotação deve listá-los separadamente. Confirme qual dos dois está incluído na sua configuração antes de planejar a linha, pois essa escolha determina se você precisará de um operador na carga, na descarga ou em ambas. O carregamento automático economiza mão de obra e limita a exposição à poeira.
Calha de descarga, atuadores de porta e vedações
A rampa de descarga conduz os comprimidos revestidos para fora do tambor após o término do processo de revestimento. Sua inclinação e largura afetam o fluxo dos comprimidos. Uma rampa estreita retarda a descarga e aumenta o risco de danos aos comprimidos. Uma rampa larga acelera o processo, mas requer uma estrutura de máquina maior.
Os atuadores da porta abrem e fecham a porta de descarga. Atuadores pneumáticos ou elétricos fornecem uma força constante. Atuadores desgastados deixam a porta parcialmente aberta. Essa abertura rompe a vedação e altera a pressão interna. A máquina deve operar com todos os intertravamentos de processo e segurança necessários. Os alarmes são acionados em condições como porta do gabinete aberta, desligamento do ventilador de exaustão, desligamento do motor da bandeja, desligamento do ventilador de entrada e braço de pulverização fora do lugar. A operação só é reiniciada após a confirmação de que todos os intertravamentos estão funcionando corretamente.
As vedações ao redor da porta de descarga se desgastam com os ciclos repetidos. Uma vedação desgastada permite o vazamento de resíduos da solução de revestimento e do ar de processo. Os operadores devem inspecionar as vedações a cada ciclo de limpeza. As vedações de reposição devem estar incluídas no kit de peças de reposição. A manutenção adequada das vedações prolonga a vida útil do tambor de revestimento e mantém as condições de secagem estáveis.
Prioridade para peças de desgaste e peças de reposição – O que estocar antes que você precise delas
Quais peças se desgastam primeiro e quais são os sintomas observados quando isso ocorre
Em uma máquina de revestimento por pulverização, a pistola de pulverização se desgasta mais rápido do que o esperado. O bico de fluido, a tampa de ar e a agulha sofrem desgaste devido ao contato repetido com a solução de revestimento abrasiva. Um conjunto de bicos desgastado altera o tamanho das gotículas. Aparece um efeito de casca de laranja na superfície do comprimido. O mesmo defeito ocorre quando a agulha não se encaixa totalmente. Uma tampa de ar suja também produz uma cobertura de pulverização irregular.
Em seguida, a tubulação da bomba peristáltica sofre desgaste. O aperto constante afina a parede do tubo. A vazão diminui, e o peso do revestimento cai sem que nenhum alarme seja acionado. As vedações da câmara de exaustão e as juntas do amortecedor também falham silenciosamente. Um pequeno vazamento interrompe o fluxo de ar através do tambor perfurado. A secagem fica mais lenta e os comprimidos saem pegajosos. Esses sintomas geralmente indicam uma peça cuja substituição custa pouco.
O desgaste no próprio tambor de revestimento ocorre mais lentamente. O revestimento em aço inoxidável SS316L resiste à corrosão, mas as perfurações podem entupir. Observam-se manchas úmidas na mesma área a cada lote. Esse padrão indica que as perfurações estão entupidas. Verifique os orifícios a cada ciclo de limpeza. Uma inspeção precoce permite detectar o desgaste antes que ele cause falhas no revestimento.
Kit de consumíveis x kit de emergência – como determinar o tamanho de cada um
Prepare dois kits separados de peças de reposição para cada tanque de revestimento. O kit de consumíveis contém itens que precisam ser substituídos periodicamente. Esse conjunto inclui tubulação da bomba, bicos de pulverização, tampas de ar, agulhas e vedações das portas. Muitos operadores também incluem uma linha de reposição para a solução de revestimento. Para o revestimento por película, verifique o kit de consumíveis antes de cada campanha. Substitua essas peças seguindo um cronograma fixo ou com base na contagem de lotes. Não espere que ocorra uma falha.
O kit de emergência inclui peças capazes de interromper um turno. Essas peças incluem um conjunto completo de pistola, um sensor de pressão e um atuador da porta de descarga. Dimensionar o kit de emergência para permitir a substituição completa de cada componente crítico. O kit de consumíveis, por outro lado, deve cobrir o intervalo normal de desgaste. Uma pequena fábrica farmacêutica pode operar com um conjunto de cada. Uma unidade maior deve manter estoque suficiente para uma semana de produção. Armazene ambos os kits longe do calor e da umidade. Identifique cada item com o número da peça. Essa prática reduz o tempo de inatividade e protege a qualidade do revestimento e a qualidade farmacêutica.
| Parte | Sintoma quando está desgastado | Gatilho de reposição | Qual kit e quantos? |
|---|---|---|---|
| Bico de fluido, tampa de ar, agulha | Efeito casca de laranja, cobertura irregular | Inspecione cada lote; substitua em caso de desgaste visível | Consumíveis – um conjunto completo de pistolas por máquina |
| Tubulação para bomba peristáltica | O peso do revestimento apresenta uma variação para baixo, sem acionar o alarme | Contagem por calendário ou em lote, antes que ocorra uma falha | Consumíveis – dois conjuntos |
| Vedações de portas, juntas de câmara de pressão | Vazamentos de ar, pastilhas pegajosas, secagem mais demorada | Inspecione cada ciclo de limpeza | Consumíveis – um conjunto |
| Linha de soluções e filtro em linha | Flutuação de pressão, pistola entupida | Por campanha | Consumíveis – uma linha sobressalente |
| Conjunto completo da arma | A arma não pode ser reconstruída no local | Em caso de falha | Emergência – um |
| Sensor de pressão ou temperatura | Interpretação incorreta de leituras ou alarmes | Em caso de falha ou calibração com falha | Emergência – um de cada tipo crítico |
| Atuador da porta de descarga | A porta não fecha bem | Em caso de falha | Emergência – um |
Defina o tamanho dos dois kits de forma diferente. O kit de consumíveis deve cobrir o intervalo normal de desgaste — um conjunto é suficiente para uma fábrica que opera em um único turno, enquanto uma unidade com vários turnos deve ter estoque para cerca de uma semana de produção. O kit de emergência é mais simples: uma substituição completa de cada componente essencial, nada mais.
A manutenção preventiva prolonga a vida útil do equipamento. Realize um teste de padrão de pulverização a cada lote. Inspecione a superfície da bandeja após cada ciclo de revestimento. Troque os bicos a cada 3 a 6 meses em produção ativa. Esses hábitos garantem a qualidade e reduzem o tempo de inatividade.
Envie à nossa equipe a forma farmacêutica, o peso do lote, o tipo de revestimento e o solvente, e nós lhe enviaremos uma especificação detalhada, até o nível das peças, da máquina adequada — incluindo o número de pistolas, a capacidade de tratamento de ar e o kit de peças de reposição que enviaríamos junto com ela. Comece pela nossa máquinas de revestimento de comprimidos, ou a partir do prensa rotativa para comprimidos se você estiver definindo a linha a montante do revestidor.
Duas partes deste guia agora têm suas próprias páginas: a guia de solução de problemas com base na relação defeito-peça se algo estiver dando errado na linha neste momento, e Como escolher uma máquina de revestimento de comprimidos se você ainda não comprou.
De onde vêm esses números
Os valores apresentados neste guia se dividem em três grupos: constantes físicas, intervalos de planejamento publicados e faixas de valores obtidos em nossas próprias máquinas. Saber distinguir um grupo do outro é mais importante do que os próprios números.
- Água: 539 kcal/kg; etanol: cerca de 200 kcal/kg – calor latente de vaporização no ponto de ebulição, segundo tabelas de dados físicos padrão (por exemplo, Física Universitária da OpenStax, Tabela 14.4: água 2256 kJ/kg = 539 kcal/kg, etanol 854 kJ/kg = 204 kcal/kg). Trata-se de constantes físicas, e não de valores de desempenho de máquinas.
- Troque os bicos a cada 3 a 6 meses – um intervalo de planejamento indicado na lista de verificação de manutenção cujo link está acima, e não um valor que medimos. Considere-o como um ponto de partida e ajuste-o com base em seus próprios testes de padrão de pulverização.
- Perfurações de 2 a 3 mm – a variedade habitual de bandejas perfuradas para produtos farmacêuticos, não se trata de um padrão universal. Confirme o tamanho real dos orifícios e a área aberta na máquina para a qual você está fazendo a cotação, pois ambos determinam o fluxo de ar.
- Quais peças se desgastam primeiro e quais são os sintomas que apresentam – com base em trabalhos de comissionamento e manutenção realizados em nossas próprias máquinas, e não em um estudo publicado. Seu pedido irá variar de acordo com sua formulação, taxa de pulverização e esquema de turnos.
Perguntas frequentes
Quais são as principais peças de uma máquina de revestimento de comprimidos?
Quatro sistemas abrangem praticamente todas as partes: o conjunto da cuba (tambor, perfurações, defletores, motor e caixa de engrenagens), o sistema de pulverização (pistolas, bomba peristáltica, tubulação, braço de pulverização), o sistema de tratamento de ar (AHU com filtros e aquecimento, dutos de entrada e exaustão, sopradores) e os controles (PLC, IHM, sensores). As peças de carregamento, descarga e CIP ficam ao lado deles.
Qual é a diferença entre uma bandeja de revestimento perfurada e uma bandeja de revestimento padrão?
Uma bandeja padrão é um tambor sólido inclinado, no qual o ar aquecido passa sobre a superfície exposta do leito; assim, a secagem é mais lenta, sendo adequada para revestimento com açúcar e pequenos lotes. Uma bandeja perfurada possui milhares de pequenos orifícios na estrutura, de modo que o ar de processo passa diretamente através do leito em movimento. Essa secagem por passagem direta é a razão pela qual a bandeja perfurada se tornou o padrão para o revestimento por filme aquoso.
Quais peças da máquina de revestimento de comprimidos se desgastam mais rapidamente?
As peças da pistola de pulverização — bico de fluido, tampa de ar e agulha — são as primeiras a se desgastar, pois ficam expostas a um jato de revestimento abrasivo. Em seguida, vêm os tubos da bomba peristáltica: eles ficam mais finos devido ao aperto constante e reduzem silenciosamente a vazão, de modo que a espessura da camada fica abaixo do normal sem que haja nenhum alarme. As vedações das portas e as juntas do plenum também apresentam falhas de forma imperceptível, manifestando-se como um tempo de secagem mais longo, em vez de um código de falha.
Quantas pistolas de pulverização são necessárias para uma cuba de revestimento, considerando o tamanho do meu lote?
Baseie-se na largura da mesa, não no peso do lote. As pistolas ficam posicionadas em intervalos iguais ao longo da mesa, e seus feixes de pulverização devem se sobrepor levemente, sem se sobreporem. Um tambor mais largo requer mais pistolas para manter essa cobertura, e a bomba precisa fornecer a vazão combinada. Se qualquer um desses fatores for subdimensionado, o lote demorará mais para ser processado.
Uma única máquina de revestimento pode ser utilizada tanto para revestimentos à base de água quanto à base de solvente?
Às vezes, mas somente se isso tiver sido especificado para ambos desde o início. O revestimento à base de solvente requer motores, sensores e painéis de controle à prova de explosão, além de um sistema de recuperação de solvente no exaustor. Uma máquina que opera exclusivamente com solução aquosa não pode ser adaptada para isso com segurança posteriormente; portanto, decida qual solvente usar antes de fazer o pedido.
O que devo enviar a um fornecedor antes de encomendar uma máquina de revestimento ou peças de reposição?
Envie a forma farmacêutica e as dimensões do comprimido, o peso alvo do lote, o tipo de revestimento (filme, açúcar, entérico) e o solvente (aquoso ou orgânico), o tamanho necessário da bandeja ou do tambor e a tensão da rede elétrica local. Para peças de reposição, envie o modelo da máquina, o número de série e uma foto da placa de identificação da peça — isso reduz o prazo de entrega mais do que qualquer outra coisa.