ドラムの直径だけで錠剤コーティング機を選ぶのは、間違った機種を購入してしまう最も一般的な原因です。剤形によってパン(撹拌槽)のタイプが決まり、バッチサイズによってドラムの容量が決まり、溶剤によって防爆仕様が決まります。そして、この最後の要素は納品後に追加することはできません。.
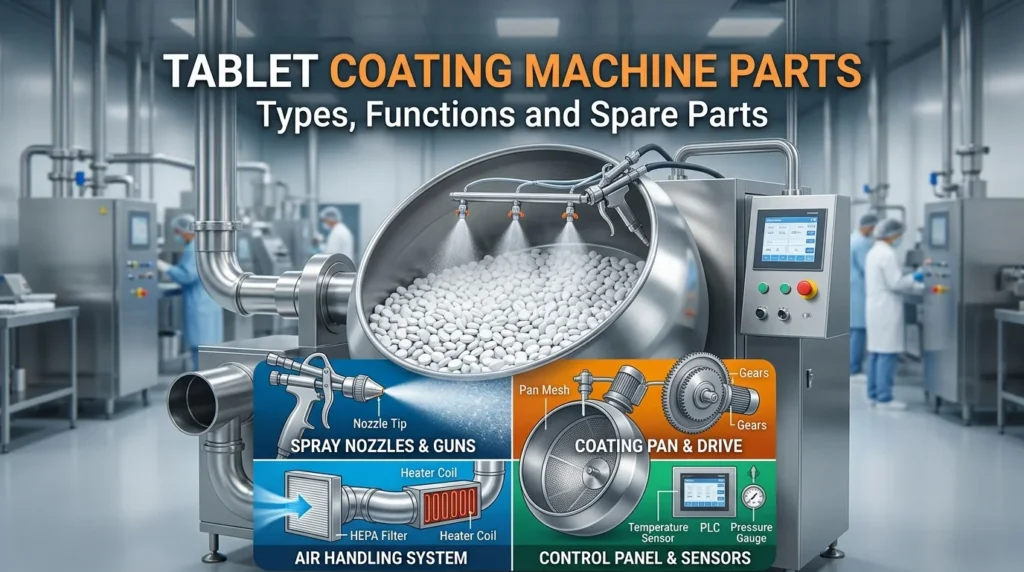
このページは、当社の 錠剤コーティング機の部品 ガイド。部品リストから錠剤コーティング機を選ぶ方法について解説します。各決定事項によってどの仕様が確定するか、また後で変更する場合のコストはどの程度になるかについて説明します。.
機械のサイズからではなく、剤形とバッチサイズから始める
購入者は、まずドラムの直径から検討することがよくあります。そのアプローチでは、誤った結論に至ってしまいます。 錠剤コーティング機. まず、剤形が優先されます。砂糖コーティングされた菓子には標準的なパンが必要です。圧縮錠に水性フィルムコーティングを施すには、穴あきドラムが必要です。製品によって、パンの種類、スプレー回数、および空気量が決まります。.
バッチサイズは剤形によって決まります。小規模な臨床用バッチは実験室規模の装置で処理可能です。一方、生産用バッチでは、作業負荷に見合ったドラム容量が必要となります。作業負荷はドラムの総容量をはるかに下回ることを覚えておいてください。そのヘッドスペースがあるからこそ、充填物が転がることができるのです。ドラムを詰め込みすぎると、十分に混合されません。.
サイズ設定:最大バッチサイズではなく、稼働範囲に合わせて設定してください
定格容量はドラムの容積ですが、バッチは重量です。比較を行う前に、製品の嵩密度を用いて両者を換算してください。同じドラムでも、軽くて多孔質の錠剤と高密度の錠剤では、収容できる重量が大きく異なります。また、通常のバッチは、作業範囲の上限ではなく、その中央に位置するように設定してください。.
最大バッチサイズにぴったり合わせた機械では、通常のバッチ処理をすべてその能力範囲の限界付近で行うことになり、そこではベッドの動きや乾燥状態が最も予測しにくくなります。バッチサイズに幅がある場合、重要なのは最大のバッチサイズではなく、最小と最大のバッチサイズの比率です。.
動作範囲の下限では、ベッドのカスケード動作が正常に行われなくなり、上限では錠剤が転がるのに必要なヘッドスペースが失われます。処理範囲が広い場合、交換可能なドラムを使用するか、同じプラットフォーム上で2種類のパンサイズを用意する方が、単一のドラムで処理範囲に対応しようとするよりも通常はコストが抑えられます。.
スプレーシステムをドラムの幅に合わせて調整する
ドラム幅が広い場合は、ベッド全体をカバーするために必要なノズルの数が増えます。ドラム幅が狭い場合は、必要なノズルの数が少なくて済みます。ポンプの吐出量は、総散布量に見合うものでなければなりません。ポンプの能力が不足していると、散布速度が遅くなり、バッチ処理に時間がかかってしまいます。.
水性塗料と溶剤系塗料の比較――防爆対策と溶剤回収により仕様が異なる
| 決定 | 水性フィルムコーティング | 溶剤系塗料 |
|---|---|---|
| キャリア | 水 | エタノールまたはその他の有機溶媒 |
| 乾燥 | 遅い – 水は高い汽化潜熱を持つ | 高速 – 同じ重量増加でもサイクル時間が短縮 |
| 空調処理 | ヒーターの負荷が大きく、風量も多いため、除湿が必要になることが多い | 熱負荷は低いが、排気流の処理が必要となる |
| 安全 | 防爆対策は不要です | 防爆型モーター、センサー、パネル、および完全接地 |
| 排気 | 水のみ | 溶剤の回収または削減、濃度モニタリング |
| ユーティリティ | より多くの熱とより多くの空気 | 回収用の冷水または冷媒 |
| 後で変更する | 納品後に防爆対策を後から施すことは、現実的には不可能です。 | 安全性と溶剤に関する責任は、恒久的に貴社が負うことになります |
溶剤の選定は、他のどの決定よりも部品リストに大きな影響を与えます。水性フィルムコーティングでは、水をキャリアとして使用します。水は安全で安価であり、防爆対策も不要です。その代償として、蒸発速度が遅くなります。水は蒸発潜熱が高いため、空調機はより多くのエネルギーと風量を供給する必要があります。.
溶剤系コーティングでは、エタノールなどの有機溶媒が使用されます。エタノールは蒸発が早いため、乾燥が早まります。その蒸気は可燃性です。すべてのモーター、センサー、制御盤は防爆基準を満たす必要があります。また、排気ガスからは溶剤を回収する必要があります。こうした要件により、適切な錠剤コーティング機のコストは、水系装置よりもはるかに高くなります。.
防爆構造が実際に何を指すのか
防爆対策は、単一の項目で済むものではありません。パン駆動モーター、排気ファンモーター、スプレーシステムの電磁弁、空気経路内のすべてのセンサーとトランスミッター、制御盤とその筐体、キャビネット内の照明、そしてスキッド全体の接地およびボンディングにまで及びます。 これらのうち、どれが標準装備で、どれがオプションとして見積もられるのかを確認してください。定格のない制御盤では、それ以外の対策も意味をなさなくなるからです。.
設備そのものと同じくらい、設置場所も重要です。溶剤コーティングには、屋外へ通じる排気経路、溶剤濃度モニター、そして地域の規制や溶剤使用量に応じて、排気系統に回収装置または浄化装置が必要です。一度機械が現場に設置されてしまうと、これらを安価に後付けすることはできません。.
溶剤の回収と、それに伴うランニングコスト
溶剤の回収は通常、溶剤の価格面からその必要性が正当化されますが、より大きな影響を与えるのは空調負荷です。溶剤を回収するには、大量の排気流から溶剤を再凝縮させる必要があり、そのためにはその流量に見合った容量の冷水または冷媒回路が必要となります。これは付帯設備ではなく、ユーティリティに関する決定事項であり、最初の予算策定段階で検討すべき事項です。.
この選択は、ドラムやダクト類にも影響します。溶剤用配管には、接地された部品と密閉型の移送システムが必要です。水系配管には、耐食性のある接液部品が必要です。比較を行う前に、使用する溶剤に合わせて部品リストを確認してください。 さまざまな種類の錠剤コーティング機. 仕様が間違っていると、単なる品質問題にとどまらず、安全上の危険を招くことになります。.
錠剤コーティング機のあらゆる部品が、最終製品の仕上がりに関わっています。パンは薬剤の層を撹拌し、スプレーノズルは液滴の大きさを決定し、排気システムは溶剤の蒸気を除去します。これらの部品のいずれかに弱点があると、それは タブレット表面の欠陥 – あるいは、単に実行時間が長引くバッチ処理の場合。.
選定は、個々の部品ではなく、システム全体から始めるべきです。どんなに優れたスプレーガンでも、空気の流れが悪い状態を改善することはできません。大きなドラムタンクがあっても、容量不足のポンプの問題を解決することはできません。購入者は、部品リスト全体を確認し、製剤形態やバッチサイズに合わせて機械の種類を比較検討する必要があります。.
4種類の機械と、それぞれの実際の用途
候補リストのほとんどは、4つの機種に絞られます。以下の比較表は要約版ですが、通常、決定的な要因となるのは最後の列です。.
| 機械の種類 | こんな方に最適 | 自動化 | 物足りない点 |
|---|---|---|---|
| 従来の固形パン | 砂糖コーティング、菓子、シンプルな色付け | マニュアルからセミオートマチックへ | 乾燥は層の表面でのみ起こるため、フィルムコーティングのサイクル時間が長くなる |
| 穴あきパンコーター | 水性フィルムコーティング、腸溶コーティング、ほとんどの錠剤製造 | 全自動、PLC+HMI | 砂糖コーティングしか行わないのであれば、仕様が過剰で価格も高すぎる |
| 流動層/ヴルスター | ペレット、顆粒、多粒子製剤、小型錠剤 | 自動 | ベッドを浮遊させる気流は、大きかったり壊れやすい錠剤も磨耗させてしまう |
| 交換式ドラムプラットフォーム | パイロット段階での研究開発、さまざまなバッチサイズのプラントでの稼働 | 自動 | 資本コストの高さ、および生産ロット間のドラム交換時間 |
穴あきパン――フィルムコーティングの標準仕様
穴あきトレイがデフォルト設定になっているのには理由があります。乾燥用の空気が錠剤の層の上を通り抜けるのではなく、層の中を通過するため、錠剤全体が同時に乾燥するからです。これこそが、短い水性フィルムサイクルを可能にする要因です。圧縮錠剤に水性フィルムをコーティングする場合は、まずこの設定から始め、特定の理由がある場合にのみこの設定を変更してください。.
流動層と固体槽、どちらがお買い得か
流動層は、製品がペレットや顆粒である場合、あるいはコーティングに機能性が求められ、均一性に対する要件が厳しい場合にその真価を発揮します。標準的な錠剤には不向きな装置です。製品が砂糖コーティングされた菓子であり、単層コーティングではなく多段階コーティングを行う工程である場合は、従来のソリッドパンが適しています。.
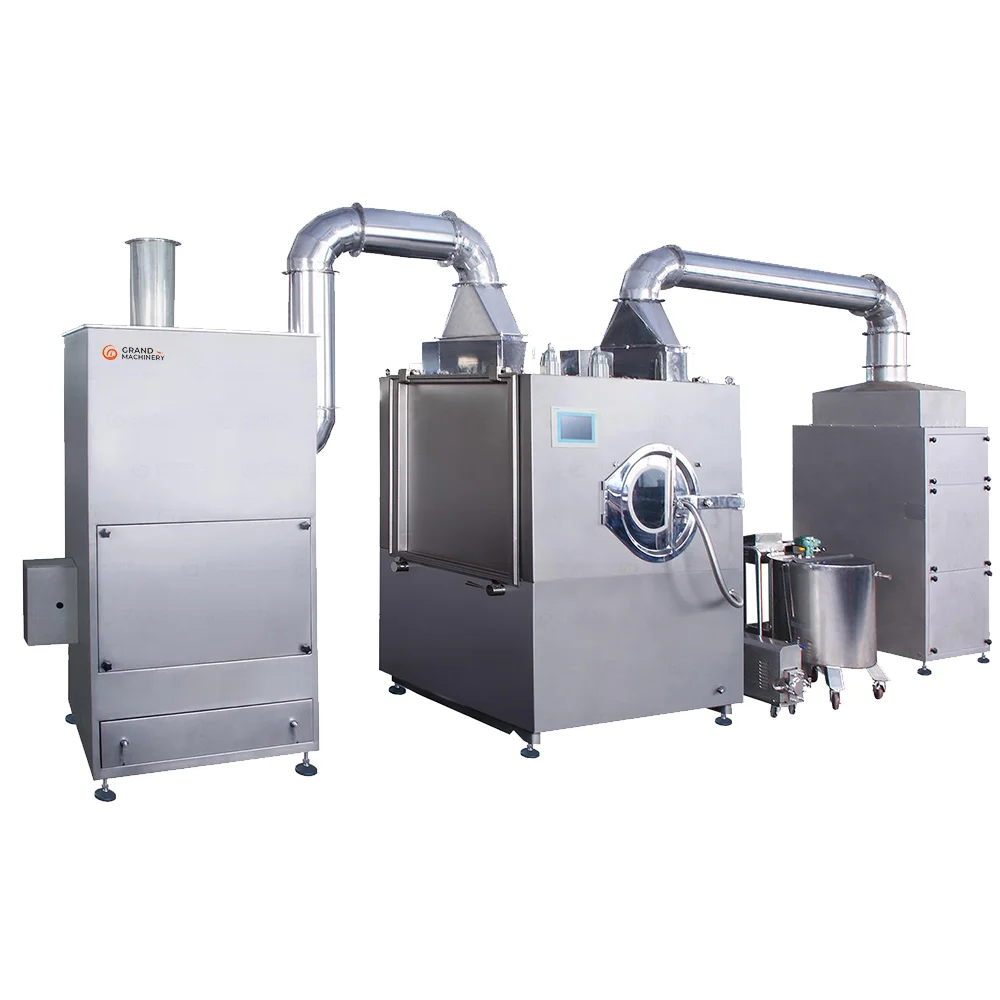
当社の製品ラインアップは、この表の「穴あきパン」側に位置しています。すなわち、 高効率インテリジェントコーティング機 自動化されたフィルムおよび腸溶性製剤の製造、ならびに 一体型高効率機械 プラント側では、空調処理と制御を1つのスキッドに統合することを求めている。.
公共料金、床面積、そして最終候補リストを絞り込む際のチェック項目
コーティング機は単なる購入品ではなく、光熱費の負担となります。契約書に署名する前にこの点を明確にしておく方が、設置後にその事実を知ることよりも費用を抑えられます。.
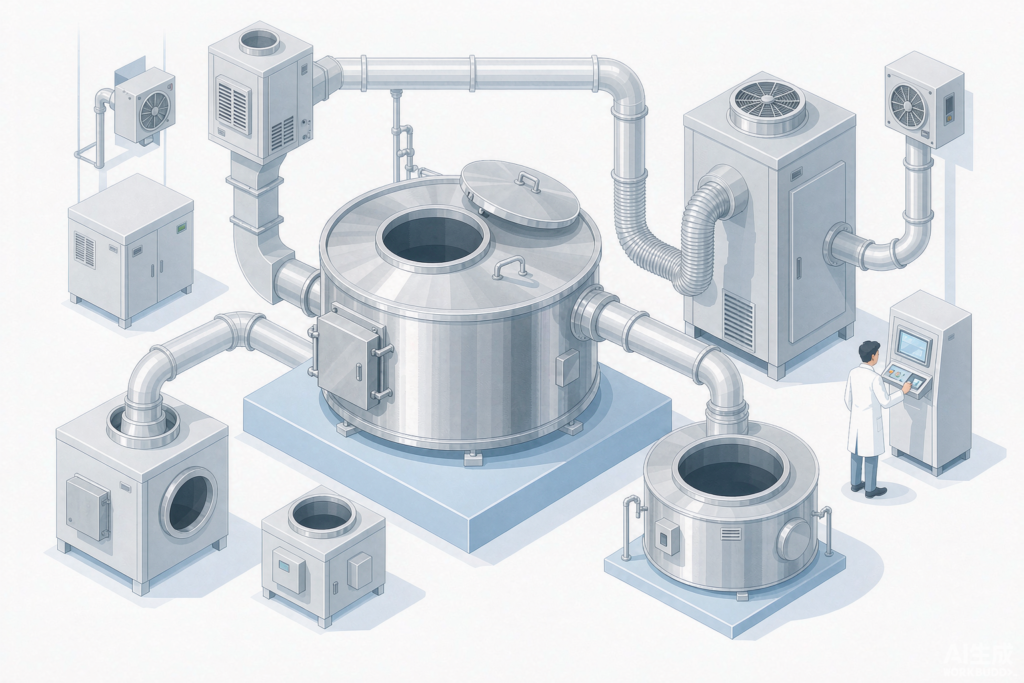
空気、電力、熱
圧縮空気は、噴霧、ガンシリンダー、および洗浄サイクルに供給されます。これは圧力範囲と消費量の両方で規定されており、どちらも重要です。圧力は維持できても空気量を確保できないコンプレッサーでは、バッチ処理の途中でガンへの供給が途絶えてしまいます。.
2つ目は加熱です。空調機が電気加熱式か蒸気加熱式かを早めに決めておきましょう。蒸気加熱の場合、必要なボイラー容量が確保できない可能性や、復水戻し配管が整備されていない可能性があります。電気加熱は設置が簡単ですが、通常、1バッチあたりの運転コストは高くなります。.
電源、排気ダクト、そして湿度の高い気候下での水性コーティングを行う場合は除湿設備もリストに含まれます。契約書に署名する前に、ユーティリティ仕様書を別紙として請求してください。納品後のマニュアルの一節として記載されているものではなく、別紙として入手するようにしてください。.
床面積、アクセス、排水
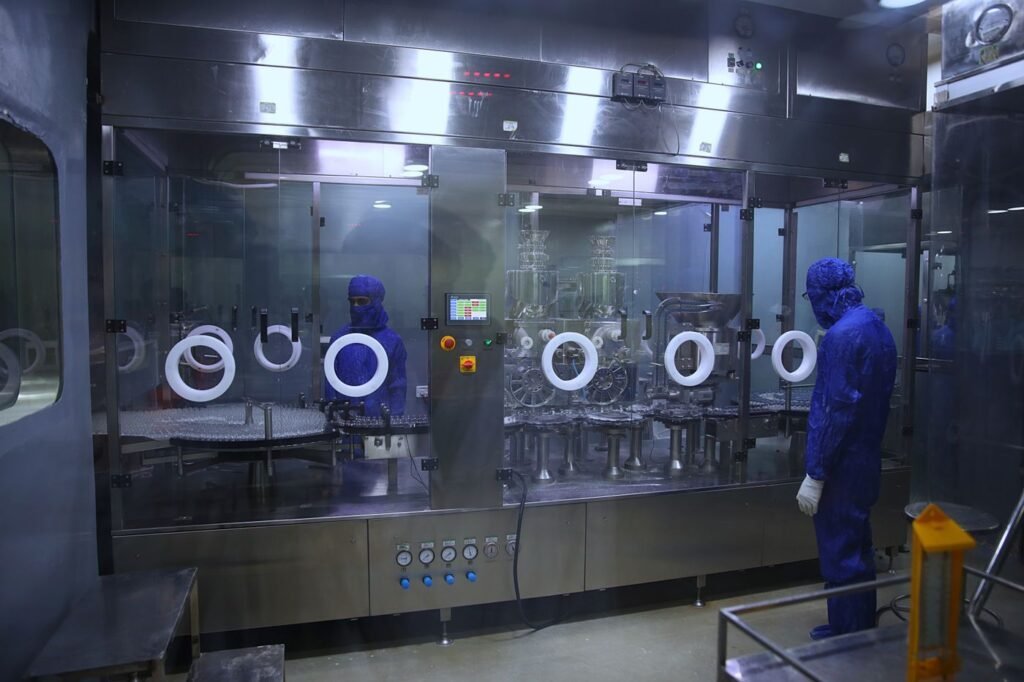
機械を室内に搬入し、搬入後にメンテナンスを行う必要があります。ドアの幅や廊下の高さがスキッドの寸法に適合しているか、床の耐荷重が機械の重量に耐えられるか、またメーカーが指定する背面および側面のドアのメンテナンス用クリアランスを確認してください。ウェットクリーニングを行う場合は、機械の近くに床排水口が必要です。.
これらは地味な点検項目ですが、ついおろそかになりがちなものです。搬入できない、あるいは清掃のために開けることができない機械は、もはや「機械」ではなく、「プロジェクト」となってしまいます。.
契約書に署名する前に請求すべきドキュメントおよび検証資料一式
同じように良好なコーティング性能を持つ2台の機械であっても、一方はバリデーションパックが同梱され、もう一方は取扱説明書のみが同梱されている場合、それらは同等とはみなされません。規制対象市場においては、そのパックは製品の一部とみなされます。.
検証文書
以下の項目を具体的に挙げて尋ね、誰が実行するのかを確認してください:
- すべての製品接触部品について、ステンレス鋼のグレードが明記された材質証明書
- パンおよびダクトの表面仕上げおよび溶接に関する文書
- DQ、IQ、OQ、PQプロトコル
- 温度、風量、および圧力計測器の校正証明書
- PLCおよびHMIのソフトウェアドキュメント――レシピの保存、ユーザーアクセス権限、監査証跡、および以下の要件を満たす電子記録 21 CFR 第11部 およびEU GMP附属書11
- 納期を記載した予備部品リスト(消耗品と資本的予備部品に分類したもの)
FAT、SAT、およびご提供いただく必要があるもの
工場出荷前検査とは、機械が出荷される前に、その機械がデータシートに記載された通りの性能を発揮するかどうかを確認するものです。事前に検査手順について合意しておきましょう。具体的には、何をコーティングするか、バッチサイズはどれくらいか、どの程度の重量増加を目指すか、そして合格基準は何かといった点です。コアとコーティング材料は貴社が用意し、製造業者は機械、工場内のユーティリティ、および計測機器を用意します。.
現場検収では、お客様のフロアにある設備に基づいてこれを再確認します。この2つの間に生じる相違点は、ほとんどの場合、明記されておらず、単に想定されていた設備に起因するものです。これが、設備スケジュールを先に確定すべきという根拠となります。.
引用文は行ごとに改行されるべきです
「同じ」機械に関する2つの見積もりは、内訳の表示方法が同じでない限り、比較することはほとんどできません。以下の項目については、別々の明細として提示してもらうよう依頼してください:
- 機械本体で、パンまたはドラムのサイズが明記されているもの
- 空調ユニット――ろ過段階、ヒーターの稼働状況、除湿機能など、「空調ユニットを含む」というだけの話ではありません“
- スプレーシステム(ガンの本数およびノズルの種類が明記されているもの)
- デフォルトでは同梱されていないロードおよびアンロード
- 消耗品と緊急用部品に分類されたスペアパーツキット
- 溶剤を使用している場合は、防爆仕様のモーター、センサー、および制御盤を使用してください
- 設置、試運転、およびバリデーションに必要なドキュメント一式
その行全体に対して1つの数字しか提示しない見積もりでは、比較の基準もなければ、後で異議を申し立てる根拠も得られません。.
製剤形態、バッチ重量、コーティングの種類、溶剤をお知らせいただければ、それに適した機械(ガン数、空気処理能力、付属のスペアパーツキットを含む)のお見積もりをご提示いたします。まだ機械の種類を比較検討中のお客様には、当社の 錠剤コーティング機 まずは「範囲」から始めるのが良いでしょう。.
よくある質問
どのようなサイズのタブレットコーティング機が必要でしょうか?
ドラムの直径ではなく、通常のバッチ重量を基準にして作業してください。製品の嵩密度を用いて定格ドラム容積を換算し、通常のバッチを作業範囲の上限ではなく、その中央に配置してください。バッチサイズに幅がある場合は、1つのドラムを大きめに設計するのではなく、互換性のあるドラムや、同じプラットフォーム上で使用できる別のサイズのパンを検討してください。.
タブレットコーティング機の価格はいくらですか?
同じ定格容量であっても、見積額は数倍も異なる場合があります。なぜなら、自動化レベル、空気処理能力、防爆仕様といった要素が、ドラム本体の価格以上に金額に大きな影響を与えるからです。そのため、総額という大まかな数字よりも、項目ごとの内訳が重要になります。内訳が明記されていなければ、2つの提案を比較することも、後でいずれかの提案に対して異議を申し立てることもできないからです。.
1台の機械で、フィルムコーティング、腸溶コーティング、糖衣コーティングのすべてに対応できますか?
標準仕様では、多孔性パンが水性フィルムコーティングおよび腸溶コーティングに対応しており、より長いサイクルで砂糖コーティングを行うことも可能です。砂糖コーティングが主力製品である場合は、従来のソリッドパンの方が適しています。移行が容易でないのは溶剤です。水性コーティングから溶剤系コーティングへの切り替えには、防爆対策と溶剤回収が必要となり、これらは発注段階で明記する必要があります。.
防爆構造は必要ですか?
可燃性の有機溶剤でコーティングする場合に限ります。水性フィルムコーティングではその必要はありません。納品後に追加することは事実上不可能なため、注文前に決定する必要があります。また、この処理の対象には、パンおよび排気モーター、スプレーシステムのバルブ、空気経路内のすべてのセンサー、制御盤、およびスキッドの接地が含まれます。.
サプライヤーはどのような検証書類を提出すべきですか?
製品と接触する部品の材質証明書(ステンレス鋼のグレード、表面仕上げ、溶接に関する文書を含む)、DQ、IQ、OQ、PQのプロトコル、計測機器の校正証明書、および21 CFR Part 11およびEU GMP附属書11に基づく、レシピの保存、ユーザーアクセスレベル、監査証跡、電子記録に関するソフトウェア文書。 プロトコルが存在するかどうかだけでなく、誰がそれを実行するのかを確認してください。.
コーティングの1バッチにかかる時間はどれくらいですか?
これは、バッチサイズ、目標増重量、および空調機の乾燥能力によって異なります。穴あきトレイを用いた水性フィルムコーティングは、通常、1バッチあたり数時間程度で完了しますが、砂糖コーティングは、コーティングを複数の段階を経て重ねていくため、かなり時間がかかります。サイクル時間が長引いている場合は、温度を上げる前に、排気風量とフィルターの状態を確認してください。.