簡単な回答 — フライビレイターは、回転ドラム内でタンブリングを行う際に、錠剤の試料からどれだけの物質が失われるかを測定する装置である。圧縮された無コーティング錠の場合、調和化された試験方法では、25 ± 1 rpmで100回転を行う。試験の前後で、ほぐれた粉塵を丁寧に除去し、錠剤の重量を測定する。 質量損失率を算出し、錠剤を1錠ずつ検査する。ほとんどの製品において、一般的な基準は質量損失率1.0%以下である。タンブリング後に明らかにひび割れ、割れ、または破損している錠剤は、たとえ質量損失率が低くても不合格となる。 [1]
主なポイント
- 単位重量ごとに丸錠を選んでください。 1錠あたり650 mg以下の場合は、合計が6.5 gにできるだけ近くなるように選んでください。650 mgを超える場合は、錠剤を10錠丸ごと服用してください。計算には、錠剤の実際の初期重量を使用してください。 [1]
- 残高の測定値と物的証拠の両方を保存してください。 角が欠けていたり、すべての縁に均一な摩耗が見られたり、一面にひびが入っていたりする場合でも、同様の割合になることがあります。受領時の写真とタンブリング処理後の写真を撮影しておくことで、その違いを明確に記録できます。
- タブレットがどのように動くか見てください。 細長いコアが走行の一部で並走している間、カウンターは100回転を記録することができます。ドラムがそれらを持ち上げて解放することを確認し、その後、本方法でサポートされている向き変更があれば記録してください。
- 指定されたサンプリングポイントまでの損傷経路を追跡する。 ビンに欠けのあるコアがコーティング層に混入した場合は、同じ生産区間におけるプレス出口とコーティング入口の投入材料を比較してください。その観察結果を、各ポイントごとの実験室の結果と併せて記録してください。
「フライアビレーター」とは何ですか?
フライビレーターとは、錠剤を繰り返し転がしたり、落下させたり、ドラムの壁面や他の錠剤と接触させたりするベンチトップ型の装置である。別の天秤を用いて、試料全体の初期質量と最終質量を測定する。その差を初期質量に対する百分率で表したものが、その 錠剤の崩壊度 所定の条件下において。26 mgの重量減少が見られた試料は、各錠剤から薄いほこりの膜が剥がれたか、あるいは1つの端から小さな破片が1つ剥がれたかのいずれかである可能性がある。回収された錠剤を観察することで、分析担当者はどちらのケースに該当するかを判断できる。
ここで説明する方法は、圧縮済みでコーティングされていない錠剤に適用されます。製薬ラインにおける例としては、打錠後、フィルムコーティング前のコアをサンプリングする場合が挙げられます。FDA/ICH Q6Aでは、コーティング前のコアの破砕度を工程内試験の例として挙げています。 破断力は、特定の向きで個々の錠剤を破断させるのに必要な荷重を個別に測定する指標である。コアは十分な破断力を有していても、シュートで薄い縁が欠けることがある。これら2つの結果を併せて活用できるよう、サンプリング地点、製品の製造段階、および適用される規格を記録しておくこと。 [1] [2] [3]
粉砕性試験の手順:試料採取から最終重量測定まで
ドラム、天秤、移し替え容器を、ラベルが貼られたサンプル容器から最終的な計量に至るまで、すべての錠剤の移動経路を追跡できるように配置する。以下の手順は、調和化された 脆性試験の手順 コーティングされていない錠剤の場合。製品の承認済みサンプリング計画に基づき、試料を採取する場所と時期を決定してください。 [1]
- 受け取った物品を確認してください。 ロット、サンプリング地点、時刻、容器、および到着時の状態を記録する。錠剤は、両面と帯が確認できる位置に置く。すでに散らばった破片や破損した錠剤が存在する場合は、試験用試料を選定する前に、それらを写真に撮るか、その状態を記述する。規定の試験で錠剤全体を使用する場合であっても、納入容器の状態は取り扱い調査の一部となる。
- 錠剤の枚数を選択してください。 325 mgの場合、20錠で約6.5 gになります。400 mgの場合、16錠で6.4 gとなり、17錠で得られる6.8 gよりも目標値に近い値となります。 500 mgの場合は13錠を服用します。正確に650 mgの場合は10錠を服用します。750 mgの場合は、650 mgを超える単位に対する規則が適用されるため、10錠で約7.5 gとなります。これらの質量は、錠数の選択に役立ちます。ワークシートには、実際に測定した重量を記入してください。
- 試験試料の粉塵を取り除き、計量する。 定まった方法に従って、表面のほこりを丁寧に取り除きます。天秤のバランス、計量容器、および風袋を調整した後、錠剤をまとめて計量します。四捨五入していない測定値とその単位を記録します。計量がドラムとは別の部屋で行われる場合は、試料を移動させた担当者を特定し、手順に従って試料を覆ったままにしておきます。
- ドラムに紙をセットし、動作を確認してください。 カバーを取り付け、適切な速度と回転回数を選択します。数回転分を確認してください。錠剤が浮き上がり、回転し、落下するはずです。サイズや形状の都合で通常の回転が妨げられる場合は、錠剤が自由に落下するまで、ベースを水平面から約10°傾けるよう本方法では説明しています。承認された手順に従って設定を確認し、実際に使用した向きを記録してください。 [1]
- 指定された露光を行ってください。 25 ± 1 rpmで100回転を行う。公称速度では、これには約4分かかる。回転カウンターが露光時間を決定する。中断、カバーの開閉、または異常な動きがあった場合は記録する。2つのドラムのうち1つが固着した場合は、そのドラムの識別情報を記録に残し、もう一方のサンプルについては、その観察結果のみに基づいて評価できるようにする。
- 回収し、点検し、再計量する。 内容物を慎重に移し替え、ドラム、突起部、および蓋に錠剤やその破片が残っていないか確認する。明らかなひび割れ、割れ目、破損、および小さな欠陥の位置を記録する。前述と同様に、錠剤からほこりを優しく取り除き、回収した試験試料の重量を測定する。最終質量を記録し、回収が不確実だった物質についてはその量を考慮に入れる。
- 計算を行い、その結果を報告してください。 初期質量から最終質量を差し引き、その差を初期質量で割り、100を掛ける。計算中は精度を完全に維持し、最終的には製品の報告規則に従うこと。試験後の外観、実際の運転設定、サンプル採取位置、および該当する基準とともに、その割合を報告する。次のシフトでは、2つの元の測定値からこの数値を再算出できる必要がある。
例えば、天秤の記録に初期値が 6.500 g、終了値が 6.474 g と示されている場合、試料は 0.026 g、つまり 0.40% 減少したことになる。同じ初期質量が 6.433 g になった場合、減少率は約 1.03% となる。 それぞれを観察した通りに記録してください。結果が限界値に近い場合は、計算手順を適用する前に、単位、有効数字、および目視観察を確認する必要があります。分母には、サンプリングによる推定値も理論上のバッチ重量も含まれてはいけません。
なぜ湿気と除塵が重要なのか
破砕性は、2つのはるかに大きな重量値の間のわずかな変化から算出されます。6.500 gの試料の場合、10 mgは約0.15パーセントポイントに相当します。 計量間に湿気を吸収した錠剤は、人為的に損失が小さく見えたり、場合によっては正味の増加を示したりすることがあります。調和化された試験方法では、吸湿性の錠剤に対して適切な湿度管理された環境が求められています。製品に影響を与える場合は、室内の状態および容器から取り出していた時間を記録してください。 最初の試料を計量している間に、蓋をせずに待機していた2つ目の試料は、異なる曝露履歴を持つ可能性がある。咀嚼錠や発泡錠には、独自の崩壊度規格が定められている場合がある。コーティング済みの完成錠については、その工程の試験方法を確認すること。ガイドによると 発泡錠の製造 生産工程のどの段階で水分が混入するのかを説明しています。 [1]
搬入される錠剤に付着したほこりも、別の誤差要因となります。そのほこりが最初の計量時には錠剤に残ったままだったものの、最終計量時に剥がれ落ちた場合、報告された重量減少の一部は、ドラムが回転し始める前に発生していたことになります。2回目の計量時に過度な洗浄を行うと、同様の数値上の影響が生じる可能性があります。 両方の測定ポイントで、一貫した穏やかな方法を採用してください。錠剤の取り扱い中に端が欠けた場合は、欠片や欠けた箇所がまだ特定できるうちに、その事象を記録してください。
最終質量が初期質量を上回った場合は、測定値と算出値の両方を記録しておく。 単位と風袋、作業台、および各製品の空気中への曝露時間を確認する。次に、その期間内に計量された他のサンプルを確認する。複数の製品に共通して変化が見られる場合は、調査の焦点を装置の設定に向ける。水分に敏感な1つの製品にのみ変化が見られる場合は、その製品のサンプリングおよび曝露履歴についてより詳細な調査が必要となる。承認された調査結果に基づき、次の対応を決定する。
錠剤の圧縮後のフライアビレーターの仕組み
フライビレーターの内部では、回転ドラム上の湾曲した突起が錠剤を上方に運び上げ、放出します。この調和の取れた装置は、内面が滑らかで、直径は283~291 mm、深さは36~40 mmです。側面が取り外し可能になっているため、操作者は試料の投入や回収を行うことができます。 透明なドラムを覗き込むことで、処理状況を即座に確認できます。底面で繰り返し滑る錠剤は、1回転ごとに上下する錠剤とは異なる挙動を示します。 [1]
プレス機は、その前の工程を担当します。パンチが金型内の素材を圧縮し、下パンチがコアを持ち上げて排出すると、取り出しガイドがコアを排出口へと誘導します。コアは、ガイドに接触した際に傷がつくこともあれば、最初に着地した時点で損傷を受けることもあります。 別途特定された排出サンプルを用いてフライビレイタで試験を行い、回収されたコアがタンブリングにどの程度耐えられるかを検証します。試験記録だけでは、どのガイド、シュート、あるいは落下箇所が最初にエッジを損傷させたかを特定することはできません。
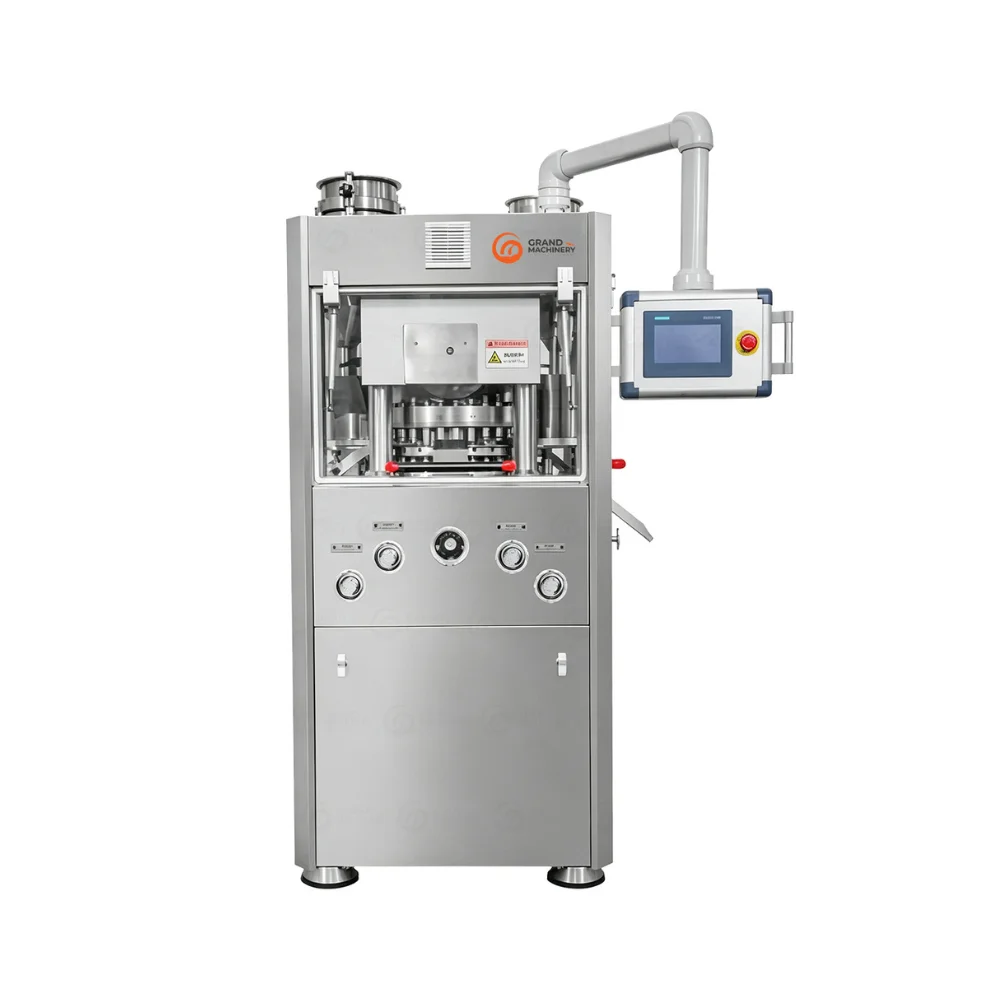
GRAND ZPT420 回転式錠剤プレス機 以下に、試験の上流にある生産設備の例を示します。排出サンプルを調査する際は、設置されているプレス機上の実際の採取・収集箇所を特定してください。部分的に充填されたホッパーの上部からすくい取ったサンプルは、すでに少なくとも1回の追加の取り扱い工程を経ています。その結果を排出時の測定値と比較する前に、その違いをサンプルラベルに明記してください。
一般的な脆性に関する問題と確認すべき点
3つのコラムすべてを読むには、横にスクロールしてください。
| 観察 | 調査すべき分野 | その重要性 |
|---|---|---|
| 損傷が激しく、縁が擦り切れているか、あるいは一見無傷に見える | 浮遊粉塵、除塵技術、錠剤数、ドラムカバーに付着したタレおよび破片 | ほこりが均一に付着している場合は、摩耗が疑われます。鋭いエッジがあり、ほこりがほとんどない場合は、試料の回収と元の重量をまず確認します。 |
| リムの一部に欠けがある、またはコーティング入口にすでに欠けがある | 出口、第1ランディング、およびコーティング入口における流入コアを比較してください。刻み線の横に繰り返して現れる印を探してください。 | 受領時に撮影されたチップは、ドラム運転開始前のものです。その位置から、ハードランディングやガイドとの接触を特定するのに役立ちます。 |
| ひび割れ、クラウンの脱落、あるいは内部層の損傷が、わずかな損失で済む場合 | 両面とバンドを点検してください。残存している金型コアを、成形、金型、および排出の記録と照合してください。 | キャップが表面付近で剥離している。積層によりコア内部が割れている。タンブリング後に明らかな亀裂、劈開、または破損が見られる場合は、その試料は不合格となる。 |
| タブレットは結合するか、あるいは結果は1つのドラムまたはアナリストに依存する | 昇降の様子を確認してください。ドラムアセンブリ、許容傾斜角、除塵および移送方法を確認してください。 | カウンターは回転数を記録します。同じ速度で走行しているタブレットであっても、それぞれ異なる被ばく量を受けることがあります。 |
| 見かけ上の体重増加、あるいはわずかで一貫性のない体重減少 | 生データ、単位、風袋、天びんの状態、湿度、およびコンテナからの取り出し時間を確認してください。 | 吸湿や計量値の不一致により、摩耗が見過ごされてしまうことがあります。両方の初期測定値を確認することで、原因の特定に役立ちます。 |
最初に確認できる差異を基に、調査すべき箇所を判断します。繰り返し発生するクラウン破損については、圧縮間隔および加工記録を、残存している吐出コアと比較してください。ビン移送後に初めてチップが確認された場合は、実際に発生した投入条件下で、その移行部分を検査してください。ガイドについては タブレットの不具合 骨折のパターンおよびそれに関連するプレス部品について、より詳しく説明しています。
錠剤の破砕度に関する品質管理測定
破砕性の測定結果は、他の人がその結果を再現し、数値上の異常と目視で破損が確認できる試料とを区別できる場合に、最も有用です。同じロットおよび製造期間について、以下の5つの観察項目を記録してください。
- 検体の身元および身体測定値。 選定に使用した単位重量、試験対象数、採取地点、および実際の初期質量を記録する。関連する個々の重量、錠剤の厚さ、および破断力の記録をいつでも参照できるようにしておく。混合試料の重量では、同じグループ内に含まれる軽量の錠剤と重量の錠剤が隠れてしまう可能性がある。
- 曝露と回復。 測定器とドラムの状態、回転数、速度、許容される傾斜角度、および錠剤の動きを記録してください。最後に試験対象部分についても記載してください。カバーに欠けが見つかったという注記があれば、審査担当者が、そうでなければ単なる数値としてしか現れない不一致を解釈する上で役立ちます。
- 開始時の体重、終了時の体重、および減量率。 その 錠剤の崩壊度試験式 は 質量減少率(%)=[(初期質量 − 最終質量)/初期質量]× 100. 両方の質量には同じ単位を使用してください。6,500 mg から 26 mg が減ると 0.40% となり、これは 0.026 g と 6.500 g を使った場合と同じ答えになります。報告された結果が四捨五入されている場合でも、元の数値はそのまま残してください。
- 視覚的整合性および補完的試験。 確認可能な場合は、影響を受けたユニットの数を記録してください。サンプルの損失がわずか0.40%であっても、明らかな亀裂があれば記録してください。 破断力の測定は、個々のコアの評価に役立ちます。崩壊性と含有量の均一性は、それぞれ異なる製品特性を対象としており、それぞれに適用される試験が必要です。エッジの耐性を向上させる場合は、承認された変更の対象となるその他の特性についても確認を行う必要があります。
- 基準および処分。 調和化された方法では、通常、1回の測定結果を用います。結果の解釈が困難な場合や、減量が目標値を超える場合は、さらに2回の測定を行い、3回の測定結果の平均値を記載します。例えば、1.20%、0.84%、0.90%の場合、平均値は0.98%となります。 3回の測定値すべてを保持し、目視による不合格基準を適用し、該当する製品仕様書に従う。医薬品規格値を超過した場合は、当該施設の調査手順に従う。 [1] [5]
傾向の推移を読み取るために、比較可能な排出口サンプルが0.28%、0.31%、0.59%、0.61%という結果を示したと仮定します。2番目と3番目のサンプル間の生産区間を検証してください。 新しい材料容器、プレス速度の変更、サンプリング地点の変更、あるいは除塵方法の変更などが、比較結果に影響を与える可能性があります。これらはあくまで一例です。製品の仕様および確立されたプロセスアラート限界値に基づいて対応を決定します。
プレス機とコーター間のタブレットコア取り扱い
移送状況を調査するには、バッチの所定の部分を、排出からコーティング入口まで追跡します。移動時間と滞留時間を考慮してください。 各ラベルに正確な位置を明記し、受け取り用ビンが空だったか、あるいは一部満たされていたかを記録し、実験室での準備を行う前に搬入された錠剤を検査してください。特定の方向転換や落下後に初めて損傷が見られた場合は、その箇所の両側で個別に識別されたサンプルを採取してください。ガイドについては 錠剤のコーティング欠陥 塗装中に初めて確認された損傷について、引き続き調査を進めている。
325 mgのコーティングなしコアを用いた教育用例を考えてみましょう。プレス出口で受け取った錠剤は、外観上は完全な状態に見えます。20錠の錠剤からなる試験サンプルの重量は、タンブリング前の時点で6.510 g、タンブリング後は6.484 gであり、これにより約 0.40% 損失。移送後、コーティング入口で受け取った材料のうち、いくつかのコアにはすでに縁が欠けているのが確認された。この地点から別途選別された20錠の重量は、当初6.492 g、その後6.460 gであり、これにより約 0.49% 損失。受領時に確認した欠けの箇所と、試験対象の錠剤全体の結果を記録してください。0.09パーセントポイントの差だけでは、損傷箇所を特定することはできません。
各測定点について、生産記録を、バッチIDおよびサンプルID、数量、採取時刻、容器、正確なサンプリング地点、および受入時の外観から開始する。初期質量と最終質量、質量損失率、試験後の外観、適用される基準、および責任者へのフォローアップを記載する。 形状がまだ確認できるうちに、最初に影響を受けた製品を写真に収めてください。公表された研究において、Singhalらは、薬典試験では合格していたにもかかわらず、追加の落下試験および衝撃試験を行うことで、調査対象となった製剤および形状の損傷挙動を区別できることを明らかにしました。この知見は、記録された移送事象が個別の調査に値する理由を説明する一助となります。 [4]
錠剤プレスライン用のフライアビレーターの選び方
まずは、試験片と、試験所が対応しなければならない判断事項から検討を始めましょう。日常的な検査のために単一の円形コアを製造するラインと、複数の形状、サンプリングポイント、プレス設定を比較検討する開発試験所とでは、サンプリングの作業負荷が異なります。承認された試験方法と想定される作業負荷に基づいて、測定機器を評価してください。
- 適用可能な方法およびドラム。 使用中の方法に基づき、ドラムの形状、内部仕上げ、曲面突出部、および取り外し可能なカバーを確認してください。ドラムを交換した後、これらの特性がどのように確認されるかを確認してください。
- タブレットのサイズ、形状、および動作。 実演が可能な場合は、代表的な全層コアを持参してください。タブレットが自由に転がるかどうかを確認し、許容される方位の変化をどのように設定し、記録するかを定めてください。
- 速度と回転数。 アナリストがどのように実行を選択し、完了回数を確認し、中断を特定するかを確認してください。日常の運用中に、現場で実際の速度と回転数を検証する方法を点検してください。
- 検体の処理能力と同定。 プレス工程、保持工程、およびコーティング工程のサンプルが同時に到着する頻度を推定してください。複数のドラムで、同時に別々のサンプルを処理することができます。各ドラムについては、そのドラム固有の計数、計量、および外観記録との一意の関連付けが必要です。 [1]
- 復旧と清掃。 ドラム、カバー、および移送容器へのアクセス状況を点検する。操作者は、残留片を確認でき、承認された手順に従ってサンプル採取の合間に機器を洗浄できる必要がある。
- バランスと室内の状況。 計量装置の配置、必要な湿度制御機能の有無、およびドラムと天秤との距離を確認してください。コンパクトな作業台レイアウトにすることで、曝露時間と錠剤の移し替えを一定に保つことができます。
- 記録管理および保守サポート。 実験室が、元の測定値をどのように保存し、それらをバッチに関連付け、ドラムの点検や交換を記録しているかを確認してください。提供されているサポートおよび検証手順を、当該拠点の運用上および文書化上のニーズと比較検討してください。
プレス出口での損傷が繰り返し発生している場合は、設備に関する検討において、プレス、取り出し装置、シュート、および受け容器を含める必要があります。 特定の接合部が繰り返し同じエッジに痕跡を残している場合は、その接合部における変化を評価するために、上流側と下流側の対応するサンプルを使用してください。損傷が計器の交換後に初めて確認された場合は、新旧のドラムの識別情報および対応するサンプルの記録を、検査室での検討に提出してください。
よくある質問
フライビレーターには錠剤を何錠入れるべきですか?
1錠あたりの重量が650 mg以下の錠剤については、合計質量が6.5 gにできるだけ近い数の錠剤を丸ごと使用してください。400 mgの錠剤の場合、16錠で6.4 gとなり、これが最も近い数値です。1錠あたりの重量が650 mgを超える場合は、10錠を丸ごと使用してください。 [1]
体重の減少量が少ない場合でも、なぜタブレットにひびが入ってしまうのでしょうか?
錠剤の中心部にひびが入っていても、両側がくっついたままである場合があります。その場合でも、質量のほぼすべてが天秤に残っています。調和法では、タンブリング後に明らかにひび割れ、割れ、または破損している錠剤は、重量損失が0.40%であっても不合格となります。両方の所見を記録してください。 [1]
高出力のプレス機には、デュアルドラム式粉砕機が必要なのでしょうか?
それは、同時に実験室に届くサンプルの数によって異なります。2つのドラムを使用すれば、プレス出口サンプルとコーティング入口サンプルを同時に試験することができます。各サンプルには、固有のサンプルID、初期重量と最終重量、および目視検査記録を付与してください。 [1]
錠剤の破砕性と錠剤の硬度はどのように異なるのでしょうか?
コーティング前に錠剤に欠けが生じた場合、どこからサンプルを採取すべきでしょうか?
プレス出口とコーティング入口から作業を開始し、同じ材料が搬送される時間を考慮に入れてください。各地点に到達したコアを写真に収めてください。最初のサンプルに損傷がなく、2番目のサンプルにすでに欠けが見られる場合は、シュート、受入ホッパー、およびそれらの間の移送経路を確認してください。
結論
開始時と終了時の質量、ドラム内での動き、および製造前後の錠剤の外観を記録してください。 プレス機では、サンプルを正確な位置に配置してください。コーター機では、搬入されるコアにすでに欠けがないか確認してください。これらの観察結果を総合して、生産および品質担当者は、次回の点検を計量台、プレス機、あるいは特定の移送ポイントのいずれで行うべきかを判断します。
GRAND Machinery社に、プレス機の問題についてご相談ください。 コアが、取り出しから最初のビンまでの間に繰り返しエッジを失う場合は、製品の形状、破損した側の写真、排出配置、および2件のサンプリング記録をご提出ください。 GRANDタブレットプレスチームにお問い合わせください その行のその部分を再確認する。
技術資料
- 世界保健機関。 『国際薬局方』第13版(2025年)、第10.4.5節「錠剤の破砕性」.
- 米国薬局方。一般章〈1216〉、錠剤の破砕性。USP–NF。DOI 10.31003/USPNF_M99935_01_01。
- 国際調和会議。 Q6A、新薬原薬および新薬製剤の仕様、試験手順および合格基準. 第2.3節「製造工程中の試験」。米国食品医薬品局(FDA)。
- Singhal M、Sorjonen J、Wikström H、ほか。 製剤および錠剤形状が錠剤の完全性に及ぼす影響の解明:機械的および画像解析技術を用いた包括的な調査. 『Journal of Pharmaceutical Sciences』, 2025, 114(7), 記事番号 103832. DOI 10.1016/j.xphs.2025.103832.
- 米国食品医薬品局(FDA)。医薬品製造における規格外(OOS)試験結果の調査。業界向けガイダンス、2022年5月、再試験に関する第IV.B.1節。