ผิวส้ม, การแยกชั้น, การต่อกัน, การติดกัน – ข้อบกพร่องในการเคลือบเม็ดยา มักถูกโทษว่าเกิดจากสูตรการผลิตก่อน และจากเครื่องผลิตเป็นอันดับสอง แต่ในความเป็นจริง ควรกลับลำดับการตรวจสอบนี้ให้ถูกต้อง การตรวจสอบเพื่อตัดทิ้งสาเหตุ เช่น หัวฉีดที่สึกหรอ ท่อปั๊มที่บางลง หรือช่องเจาะที่ถูกอุดตัน ใช้เวลาเพียงไม่กี่นาที ส่วนการปรับสูตรการผลิตใหม่ต้องใช้เวลาหลายสัปดาห์.
หน้านี้คือคู่มือการแก้ไขปัญหาสำหรับ ชิ้นส่วนเครื่องเคลือบทับเล็ต คู่มือนี้จัดกลุ่มข้อบกพร่องที่คุณเห็นจริงบนพื้นผิวของแท็บเล็ต แล้วกำหนดให้แต่ละข้อบกพร่องสอดคล้องกับชิ้นส่วนที่ควรตรวจสอบก่อน – แต่ละแถวระบุชื่อชิ้นส่วนนั้นและข้อบกพร่องทางกลไกที่อยู่เบื้องหลัง.
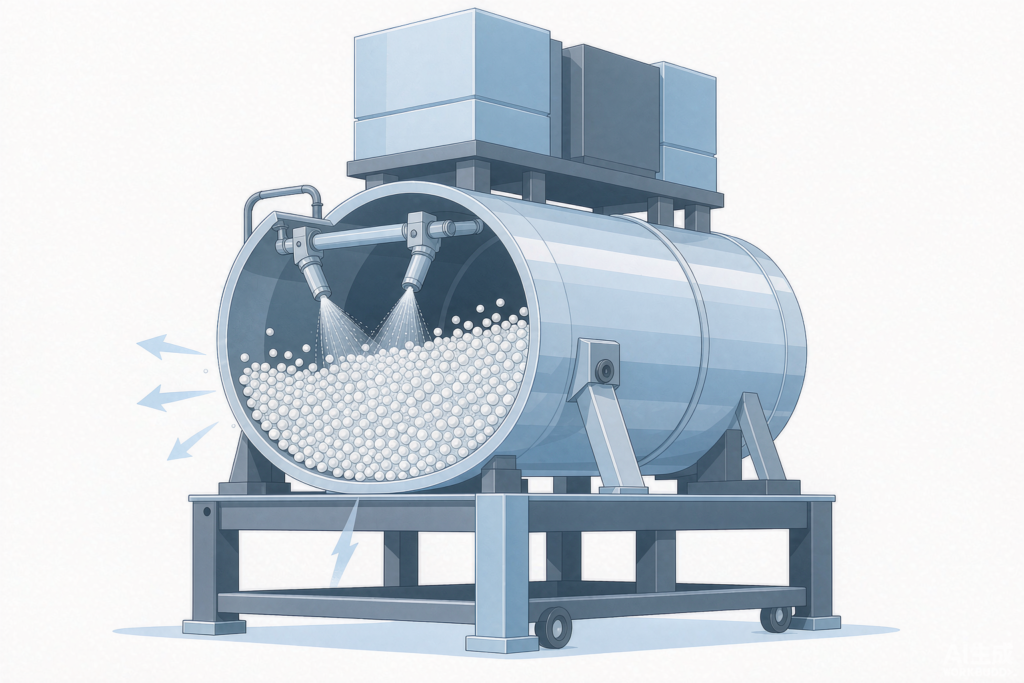
อ่านรายละเอียดข้อบกพร่องก่อนเปิดตู้
มีสามคำถามที่จะช่วยจำกัดการค้นหาให้แคบลงก่อนที่คุณจะปรับตั้งค่า:
- ปัญหานี้เกิดขึ้นทั่วทั้งชุดหรือเฉพาะในบางส่วนเท่านั้น? แม้จะตรวจสอบทั้งชุด ก็ชี้ไปยังการตั้งค่า – อัตราการพ่น, อุณหภูมิทางเข้า, ความเร็วของถาด ส่วนที่ตรวจสอบเฉพาะในโซนหนึ่งจะชี้ไปยังส่วนหนึ่ง: แถวรูที่ถูกอุดตัน, แผ่นกั้น, หรือหัวพ่นเดียว.
- มันปรากฏขึ้นในชั่วข้ามคืน หรือค่อยๆ ปรากฏขึ้นตลอดหลายสัปดาห์? การเปลี่ยนแปลงอย่างกะทันหันหมายความว่ามีสิ่งใดนั้นเกิดข้อผิดพลาด ส่วนการเปลี่ยนทิศทางอย่างช้าๆ หมายความว่ามีสิ่งใดนั้นกำลังสึกหรอ และท่อปั๊มกับช่องเปิดของหัวฉีดมักเป็นสาเหตุที่พบบ่อยที่สุด.
- ทุกครั้งที่ผลิต มันจะตกลงที่จุดเดียวกันหรือไม่? สถานที่เดียวกันทุกครั้งนั้นเป็นสิ่งที่เชิงกลและเชิงตำแหน่ง – เช่น พื้นที่วางกลอง การจัดแนวปืน หรือเส้นทางของท่อไอเสียด้านนั้น.
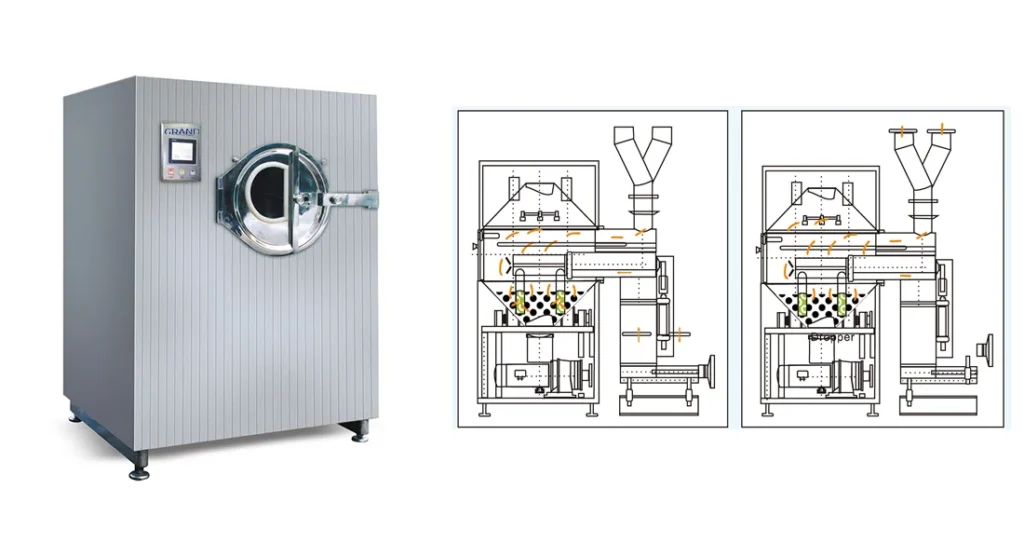
ข้อบกพร่องด้านผิว – ผิวส้ม, รอยแยก, รอยต่อ, ขอบไม่เรียบ
ข้อบกพร่องส่วนใหญ่ด้านที่พ่นสีมักมีต้นเหตุจากระบบพ่นสี โดยเฉพาะหัวพ่นสีและอากาศที่ใช้ในการทำให้ละออง เมื่อของเหลวเคลือบมีความหนืดเกินไป ไม่ถูกทำให้ละอองอย่างเหมาะสม หรือแห้งเร็วเกินไป จะเกิดปรากฏการณ์ผิวส้ม ลดความหนืดโดยการปรับสัดส่วนตัวทำละลายหรือปริมาณสารแข็ง ความดันการสลายตัวที่สูงขึ้นจะสร้างหยดที่ละเอียดขึ้น ซึ่งอาจแห้งก่อนที่จะถึงเม็ดยา ทำให้พื้นผิวหยาบ ความดันที่ต่ำลงจะสร้างหยดที่ใหญ่ขึ้น ซึ่งทำให้ชั้นเม็ดยาเปียกเกินไป.
ปืนพ่นต้องรักษาความดันให้คงที่ตลอดทั้งกระบวนการทำงาน หัวปืนที่สึกหรอจะทำให้ขนาดหยดน้ำเปลี่ยนแปลง ดังนั้นควรตรวจสอบปืนก่อนเริ่มผลิตแต่ละชุด ทั้งความดันการสลายตัวที่สูงขึ้นและที่ลดลงอาจส่งผลให้พื้นผิวไม่เรียบเหมือนกัน – ส่วนต่อไปนี้จะอธิบายวิธีแยกความแตกต่างระหว่างทั้งสองกรณี.
ปรากฏการณ์ “Picking” และ “Bridging” ชี้ถึงส่วนต่าง ๆ ของกระบวนการพ่นสารเคลือบ การเกิด “Picking” เกิดขึ้นเมื่อสูตรสารเคลือบที่มีความเหนียว หรือการชุ่มน้ำมากเกินไปในบางจุด ทำให้พื้นผิวของเม็ดยาติดมือ; สามารถปรับปรุงการระเหยได้โดยการปรับปริมาณโพลิเมอร์หรือสารทำให้อ่อนตัว ส่วน “Bridging” ซึ่งฟิล์มเคลือบเติมเต็มรอยพิมพ์หรือโลโก้ เกิดจากความดันการพ่นที่ต่ำหรือปริมาณการพ่นที่มากเกินไป เพิ่มแรงดันการสเปรย์เพื่อสร้างหยดที่ละเอียดขึ้น และลดปริมาณสเปรย์ลง เม็ดยาที่มีรายละเอียดสลักต้องควบคุมรูปแบบการสเปรย์อย่างระมัดระวัง.
ข้อบกพร่องในขั้นตอนการอบแห้ง – การติดกัน, การเปียกเกิน, และชุดผลิตภัณฑ์ที่ไหลออกนานเกินไป
การติดกันและการเปียกเกินเป็นสัญญาณของปัญหาในอุณหภูมิอากาศเข้าและปริมาณอากาศ เมื่ออัตราการพ่นสูงกว่าความสามารถในการแห้ง ผิวเม็ดยาจะยังคงเหนียวอยู่เป็นเวลานานเกินไป การไหลของอากาศที่ไม่เพียงพอจะนำไปสู่การเปียกเกิน การติดกัน และการหลุดร่วงของเม็ดยา มาตรการแก้ไข ได้แก่ การลดอัตราการจ่ายของเหลว การเพิ่มแรงดันอากาศในการสเปรย์ และการเพิ่มอุณหภูมิอากาศเข้า ตรวจสอบให้แน่ใจว่าทางเดินอากาศออกไม่ถูกกีดขวาง อุณหภูมิอากาศออกให้ข้อมูลทางอ้อมเกี่ยวกับสภาพของชั้นเม็ดยา.
การผลิตที่กินเวลานานมักมีสาเหตุมาจากถังเคลือบและอัตราความเร็วของถังนั้น ความเร็วของถังควบคุมการหมุนเวียนของชั้นเม็ดยาและเวลาที่เม็ดยาอยู่ในเขตการพ่น หากความเร็วต่ำเกินไป จะทำให้การผสมไม่ดี การเคลือบไม่สม่ำเสมอ และเกิดการติดกันของเม็ดยา หากความเร็วสูงเกินไป จะทำให้ขอบเม็ดยาแตกและเกิดฝุ่นมากขึ้น กระบวนการเคลือบเม็ดยาขึ้นอยู่กับความสมดุลระหว่างความร้อน ความชื้น และการสเปรย์ หากความสมดุลนี้เปลี่ยนแปลง การแห้งจะช้าลงและทำให้การผลิตแต่ละชุดใช้เวลานานขึ้น ควรติดตามความชื้นในอากาศที่ระบายออกและความเร็วของถังเคลือบพร้อมกัน เพื่อให้การผลิตเป็นไปตามกำหนดเวลา.
แตกร้าว ลอก และแตกเป็นชิ้น – เมื่อฟิล์มเกิดปัญหาหลังจากแห้งแล้ว
รอยแตกร้าวบนส่วนบนของเม็ดยา มักปรากฏขึ้นหลังจากเม็ดยาออกจากถาด ไม่ใช่ภายในถาด ตารางการแก้ไขปัญหาที่เผยแพร่ทั่วไปมักระบุว่าสาเหตุอยู่ที่สูตรการผลิต – มีสารทำให้อ่อนตัวน้อยเกินไป หรือแกนกลางที่ขยายตัวด้วยอัตราที่ต่างจากชั้นฟิล์ม ซึ่งมักเป็นความจริง อย่างไรก็ตาม ยังมีปัจจัยสามประการที่เกี่ยวข้องกับเครื่องจักรที่ยังคงเป็นตัวกำหนดว่าชั้นฟิล์มจะเกิดแรงเครียดตั้งแต่แรกหรือไม่.
ขั้นตอนแรกคือขั้นตอนการแห้งตัว เมื่อนำผลิตภัณฑ์ที่ยังร้อนออกมาจากเครื่องและปล่อยให้เย็นลงในอากาศรอบตัว จะทำให้ส่วนกลางหดตัวเร็วกว่าชั้นฟิล์ม ทำให้ส่วนบนแตกออก ให้ลดระดับพื้นเครื่องลงภายในถังขณะที่ระบบระบายอากาศยังทำงานอยู่ ก่อนที่จะนำผลิตภัณฑ์ออก.
ข้อที่สองคือการเพิ่มน้ำหนัก การเคลือบเกินเป้าหมายที่ได้รับการยืนยันจะก่อให้เกิดชั้นเคลือบที่หนาขึ้นและเปราะมากขึ้น โดยปกติแล้วชั้นเคลือบแบบฟิล์มมีน้ำหนักเพียงส่วนน้อยของน้ำหนักเม็ดยา ในขณะที่ชั้นเคลือบแบบน้ำตาลมีน้ำหนักสูงกว่ามาก หากการผลิตของคุณยังคงเกินเป้าหมายอย่างต่อเนื่อง ให้ตรวจสอบอัตราการส่งของปั๊มก่อนที่จะโทษสูตรการผลิต.
ปัจจัยที่สามคือความสึกหรอทางกลไกของแท็บเล็ตเอง ขอบที่บิ่นและโลโก้ที่สึกกร่อนเกิดจากการเสียดสี – แท็บเล็ตเสียดสีกันเอง ถาดหมุนเร็วเกินไป หรือถูกถือไว้ในขณะที่ยังหมุนอยู่ก่อนที่น้ำยาจะพ่นลงครั้งแรก จะทำให้ขอบสึกหรอก่อนที่จะมีชั้นฟิล์มที่หนาพอที่จะปกป้องมัน.
การลอกและหลุดร่อนที่ขอบเป็นปัญหาการยึดติดที่ล้มเหลว ให้ลดความเร็วของถาด ตรวจสอบว่าอัตราการพ่นไม่ทำให้ฟิล์มที่แห้งแล้วเปียกขึ้นใหม่ และยืนยันว่าความแข็งและความเปราะของแกนอยู่ภายในข้อกำหนด หากแกนอยู่นอกข้อกำหนด การปรับตั้งค่าใดบนเครื่องก็ไม่สามารถทำให้ฟิล์มติดอยู่ได้ ความแข็งและความเปราะของแกนถูกตั้งค่าบนเครื่องกด ไม่ใช่ในถาด ดังนั้นหากทั้งสองปัจจัยนี้เป็นข้อจำกัด การแก้ไขต้องดำเนินการในขั้นตอนก่อนหน้านั้น – ดูข้อมูลเพิ่มเติมใน เครื่องอัดเม็ดแบบหมุน ช่วง.
ความแตกต่างของสีและลายจุด – ข้อบกพร่องในการผสมสีและรูปแบบการพ่นสี
สีที่ไม่สม่ำเสมอระหว่างเม็ดยาในล็อตเดียวกันเป็นปัญหาด้านการสัมผัสก่อนที่จะเป็นปัญหาด้านสีเม็ดยา เม็ดยาทุกเม็ดต้องผ่านเขตการพ่นจำนวนครั้งเท่ากัน ที่ระยะห่างเท่ากัน และได้รับปริมาณของเหลวเท่ากัน เมื่อหนึ่งในสามปัจจัยนี้ไม่ตรงตามข้อกำหนด สีของเม็ดยาจะเกิดการเบี่ยงเบน.
เริ่มด้วยการผสมกันก่อน แผ่นกั้นและความเร็วของถังจะกำหนดรูปแบบการไหลของชั้นเม็ดยา หากชั้นเม็ดยาเลื่อนไปเป็นก้อนเดียวแทนที่จะกลิ้งไปมา เม็ดยาที่อยู่ด้านนอกจะรับสารเคลือบมากกว่าเม็ดยาที่อยู่ตรงกลาง การสังเกตชั้นเม็ดยาเป็นเวลา 30 วินาทีจะให้ข้อมูลที่ชัดเจนกว่าค่าตั้งต้นใดๆ.
จากนั้นให้เปรียบเทียบการทำงานของปืนฉีดกันเอง แทนที่จะเปรียบเทียบกับค่าตั้งต้น ปืนฉีดสองตัวที่ต่อกับท่อร่วมเดียวกันอาจให้ปริมาณการไหลที่แตกต่างกัน หากเข็มวัดตัวใดตัวหนึ่งสึกหรอ หรือท่อส่งของเหลวตัวใดตัวหนึ่งถูกอุดตันบางส่วน การวัดปริมาณการไหลของปืนฉีดแต่ละตัวลงในถ้วยเป็นระยะเวลาที่กำหนด เป็นวิธีที่เร็วที่สุดในการหาตัวที่ผิดปกติ.
Mottling – พื้นผิวที่มีจุดด่างหรือลายหินอ่อน – แตกต่างจากความแตกต่างของเฉดสีธรรมดา โดยทั่วไปเกิดจากสีที่ละลายได้เคลื่อนที่เมื่อน้ำระเหยออกจากฟิล์ม และการลดความเร็วในการแห้งจะช่วยลดปรากฏการณ์นี้ การเชื่อมต่อและเติมเต็มโลโก้ (Logo bridging and infilling) อยู่ด้านตรงข้ามของสเกลเดียวกัน: มีของเหลวมากเกินไป, การพ่นละอองไม่เพียงพอ, หรือปืนพ่นตั้งใกล้กับพื้นพิมพ์เกินไป.
ทำไมข้อบกพร่องเดียวกันจึงมีวิธีแก้ไขสองแบบที่ตรงกันข้าม
ลองค้นหาในตารางแก้ไขปัญหาการเคลือบผิวสำหรับปัญหาผิวส้ม คุณจะพบทั้ง “เพิ่มแรงดันการพ่น” และ “ลดแรงดันการพ่น” ระบุไว้เป็นวิธีแก้ไข ทั้งสองวิธีนี้ถูกต้อง เพราะความขรุขระมีกลไกสองแบบที่ตรงกันข้ามกัน และตารางดังกล่าวมักไม่ระบุว่าคุณกำลังเผชิญกับกลไกแบบใด.
การสเปรย์ไม่เพียงพอ. หยดน้ำมีขนาดใหญ่เกินไป ทำให้เมื่อตกลงพื้นผิวจะเปียก และพื้นผิวไม่เรียบเสมอกันก่อนที่จะแห้ง ชั้นฟิล์มดูหยาบและสัมผัสแล้วรู้สึกไม่เรียบ ให้เพิ่มแรงดันการสเปรย์ ลดอัตราการสเปรย์ หรือเจือจางสารแขวนลอย.
แห้งด้วยวิธีสเปรย์. หยดน้ำมีขนาดเล็กมาก หรือปืนฉีดอยู่ห่างจากพื้นผิวมากเกินไป หรืออากาศที่เข้ามามีอุณหภูมิสูงเกินไป จนทำให้น้ำสูญเสียตัวทำละลายก่อนที่จะถึงเม็ดยา และไม่มีอะไรเหลือให้กระจายตัวได้ ให้ลดความดันการสเปรย์ นำปืนฉีดให้ใกล้ขึ้น หรือลดอุณหภูมิของอากาศที่เข้ามา.
มีสามวิธีตรวจสอบเพื่อทราบว่าคุณกำลังเผชิญกับปัญหาใด อ่านค่าอุณหภูมิของระบบระบายอากาศและพื้นผิว – หากอุณหภูมิสูงและยังคงเพิ่มขึ้นอย่างต่อเนื่อง แสดงว่าเกิดการแห้งด้วยสเปรย์ เปรียบเทียบระยะห่างระหว่างปืนพ่นกับพื้นผิวกับการตั้งค่าที่ได้รับการยืนยันแล้ว จากนั้นสังเกตแท็บเล็ตภายใต้กล้องขยาย: หากเป็นชั้นฟิล์มที่ต่อเนื่องแต่ไม่สม่ำเสมอ แสดงว่าเกิดการสเปรย์ไม่เพียงพอ ส่วนหากเป็นพื้นผิวที่หมองและคล้ายผง ซึ่งถูออกได้ แสดงว่าเกิดการแห้งด้วยสเปรย์.
เปลี่ยนตัวแปรหนึ่งตัว แล้วดำเนินการต่อไปจนเห็นผล การปรับอัตราการพ่น การสลายตัวเป็นละออง และอุณหภูมิทางเข้าภายในชุดการผลิตเดียวกัน คือสาเหตุที่ทำให้ข้อบกพร่องเล็กน้อยกลายเป็นข้อบกพร่องที่ทำให้ผลิตภัณฑ์ถูกปฏิเสธ.
ข้อบกพร่องของชิ้นส่วน – ควรตรวจสอบส่วนไหนก่อน
| ข้อบกพร่องที่คุณเห็น | ตรวจสอบส่วนนี้ก่อน | สาเหตุทางกลที่พบบ่อย |
|---|---|---|
| เปลือกส้ม | ปืนสเปรย์ – หัวฉีดของเหลวและฝาครอบอากาศ | หัวฉีดที่สึกหรอทำให้ขนาดหยดน้ำเปลี่ยนแปลง; ความดันการสลายตัวอยู่นอกช่วงที่กำหนด |
| การเลือก | ปรับเข็มปืนสเปรย์ แล้วปรับรูปแบบการไหลของอากาศ | เข็มไม่เข้าที่; การทับซ้อนของพัดลมที่ไม่ดีทำให้เกิดการเปียกเกินในบางจุด |
| การเชื่อมต่อหรือการเติมโลโก้ | ความดันอากาศในการสเปรย์และปริมาณสเปรย์ | ความดันต่ำเกินไปสำหรับความหนืดของสูตร; ปืนพ่นตั้งไว้ใกล้เกินไป |
| ส่วนที่ยังไม่เรียบ | ระยะห่างระหว่างปืนกับเตียง แล้วตามด้วยความเร็วการแพน | ปืนวางไว้ใกล้เตียงเกินไป; การพลิกตัวบนเตียงช้าเกินไป |
| การติดกันและการชุ่มน้ำมากเกินไป | อุณหภูมิและปริมาณอากาศที่เข้า จากนั้นเป็นเส้นทางของอากาศที่ออก | ความจุการอบแห้งต่ำกว่าอัตราการพ่น; ตัวกรองถูกอุดตัน หรือตัวปรับลมไม่สมดุล |
| การเป็นเมืองพี่น้อง | ความเร็วของแผ่นหมุนและแผ่นกั้น | เครื่องซักผ้าไม่ทำงานแบบน้ำไหลลง; ระดับน้ำเกินช่วงการทำงานของถัง |
| มีจุดเปียกในจุดเดียวกันทุกครั้งที่ผลิต | รูบนกลอง | รูที่ถูกอุดตันในบริเวณนั้น |
| การประมวลผลแบบกลุ่มใช้เวลานาน | เครื่องเป่าไอเสียและตัวกรอง จากนั้นเป็นท่อปั๊ม | การจำกัดการระบายอากาศทำให้ความชื้นในถังเพิ่มขึ้น; การลดความหนาของท่อทำให้ปริมาณการไหลลดลง |
| น้ำหนักของผ้าคลุมลดลง แต่ไม่มีสัญญาณเตือน | ท่อสำหรับปั๊มเพอริสทัลติก | ผนังท่อที่บางลงเนื่องจากการบีบอัดอย่างต่อเนื่อง |
| มีรอยแตกร้าวบนส่วนยอดหลังการปล่อย | ขั้นตอนการแห้งตัวลง แล้วตามด้วยน้ำหนักชั้นเคลือบ | ปล่อยผลิตภัณฑ์เป็นชุดในสภาพร้อน; การเพิ่มน้ำหนักเกินเป้าหมายที่ได้รับการยืนยัน |
| ผิวลอกหรือหลุดเป็นชิ้นๆ ที่ขอบ | ความเร็วของแผ่นหมุน และอัตราการพ่น เทียบกับความสามารถในการทำให้แห้ง | การสึกหรอ หรือชั้นฟิล์มที่แห้งแล้วถูกทำให้เปียกขึ้นอีกครั้งจากการผ่านครั้งต่อไป |
| ขอบที่บิ่นและโลโก้ที่สึกหรอ | ความเร็วของถาดและระดับการเติม จากนั้นวัดความเปราะของแกน | ลูกบอลกลิ้งบนเตียงนานเกินไปก่อนที่น้ำจะพ่นออกมาครั้งแรก |
| สีไม่สม่ำเสมอระหว่างเม็ดยา | แผ่นกั้นและความเร็วของถาด จากนั้นคืออัตราการไหลต่อปืน | ปืนไม่ยิงต่อเนื่อง; ปืนหนึ่งยิงไม่ตามอัตราที่กำหนด |
อ่านตารางนี้เพื่อกำหนดลำดับการตรวจสอบ ไม่ใช่เพื่อการวินิจฉัย เริ่มจากส่วนที่เกิดข้อผิดพลาดบ่อยที่สุด ยืนยันข้อผิดพลาดนั้น แล้วค่อยขยายการตรวจสอบออกไป – ข้อบกพร่องส่วนใหญ่มีสาเหตุทางกลไกหนึ่งอย่างและสาเหตุจากกระบวนการหนึ่งอย่าง และสาเหตุทางกลไกนั้นมักมีค่าใช้จ่ายในการตรวจสอบเพื่อตัดออกได้ต่ำกว่า.
ควรบันทึกข้อมูลอะไรเพื่อป้องกันไม่ให้ข้อบกพร่องเดียวกันเกิดขึ้นซ้ำอีก
ข้อบกพร่องที่ดูเหมือน “สุ่ม” ส่วนใหญ่ไม่ได้เกิดขึ้นแบบสุ่ม แต่เป็นแนวโน้มที่ไม่มีใครบันทึกไว้ ท่อปั๊มจะสูญเสียปริมาณการส่งน้ำไปเล็กน้อยในแต่ละล็อต รูเปิดของหัวฉีดจะขยายตัวขึ้นอย่างช้าๆ และตัวกรองจะสะสมสิ่งสกปรกขึ้นเรื่อยๆ ตลอดหลายสัปดาห์ ข้อมูลจากบันทึกการผลิตเพียงล็อตเดียวแทบไม่บอกอะไรเลย แต่หากมีข้อมูลจากหกล็อตติดต่อกัน คุณก็จะทราบได้ว่าส่วนใดกำลังเกิดการเบี่ยงเบน.
บันทึกค่าเดียวกันในหน่วยเดียวกันสำหรับทุกชุด:
- อัตราการพ่น, ความดันการสลายตัวเป็นละออง และความดันอากาศของรูปแบบการพ่น
- อุณหภูมิและปริมาณอากาศเข้า, อุณหภูมิอากาศออก, และอุณหภูมิของชั้นเตา
- ความเร็วของถาดและปริมาณการโหลดต่อครั้ง
- การนับจำนวนปืน, ระยะห่างระหว่างปืนกับเตียง, และการตรวจสอบการไหลของปืนแต่ละกระบอก
- ปริมาณสารแขวนลอย และว่ามีการกวนอย่างต่อเนื่องตลอดทั้งกระบวนการหรือไม่
- อุณหภูมิแวดล้อมและความชื้นสัมพัทธ์ในห้องเคลือบ
- การเปลี่ยนหัวฉีดและท่อ รวมถึงวันที่ทำความสะอาดอย่างละเอียดครั้งสุดท้าย
สองปัจจัยที่กำหนดคุณภาพของแผ่นคือ อัตราการไหลต่อหัวฉีด และอุณหภูมิของพื้นพิมพ์ อัตราการไหลต่อหัวฉีดช่วยตรวจจับเข็มที่สึกหรอได้ก่อนที่จะถึงเม็ดยา ส่วนอุณหภูมิของพื้นพิมพ์ช่วยตรวจจับปัญหาการแห้งได้ก่อนที่จะก่อให้เกิดการติดกันหรือความหยาบ.
หากท่านกำลังตั้งค่าแผ่นงานเป็นครั้งแรก โปรดแจ้งรุ่นเครื่องให้เราทราบ และเราจะส่งรายการพารามิเตอร์ที่เราใช้สำหรับถาดและระบบสเปรย์นั้น พร้อมทั้งชิ้นส่วนสำรองที่เราเก็บไว้สำหรับเครื่องนั้น สำหรับการดูรายละเอียดชิ้นส่วนละชิ้น ส่วนของเรา ชิ้นส่วนเครื่องเคลือบทับเล็ต คู่มือคือหน้าคู่ไปพร้อมกัน.
หากท่านได้ตรวจสอบตามตารางแล้วแต่ข้อบกพร่องยังคงอยู่ โปรดส่งข้อมูลเกี่ยวกับอาการที่เกิดขึ้น ประเภทของสารเคลือบและตัวทำละลาย รวมถึงรุ่นของเครื่องให้เรา – เราจะแจ้งให้ท่านทราบว่าส่วนใดที่เราควรตรวจสอบหรือเปลี่ยนก่อน และควรเก็บสต็อกส่วนใดไว้สำหรับแคมเปญครั้งต่อไป หากเครื่องเองเป็นปัจจัยจำกัด โปรดเริ่มจาก เครื่องเคลือบบนแท็บเล็ต.
คำถามที่มักถูกถาม
อะไรเป็นสาเหตุที่ทำให้เม็ดยาเคลือบฟิล์มมีพื้นผิวขรุขระเหมือนเปลือกส้ม?
มีสองกลไกที่ตรงกันข้ามกันเป็นสาเหตุของปัญหานี้ การเคลือบที่การสเปรย์ไม่ละเอียดพอ ทำให้หยดมีขนาดใหญ่เกินไปจนไม่สามารถปรับให้เรียบได้ก่อนที่จะแห้ง ทำให้พื้นผิวคงความหยาบ – เพิ่มความดันการสเปรย์หรือลดอัตราการสเปรย์ ชั้นเคลือบที่แห้งด้วยวิธีสเปรย์จะสูญเสียตัวทำละลายก่อนที่หยดจะถึงเม็ดยา ทำให้ไม่มีสารใดกระจายตัว – ลดความดันการสเปรย์, นำปืนสเปรย์เข้าใกล้ขึ้น หรือลดอุณหภูมิทางเข้า ตรวจสอบอุณหภูมิของชั้นและระยะห่างระหว่างปืนสเปรย์กับชั้นก่อนที่จะปรับเปลี่ยนอะไรก็ตาม.
ทำไมแท็บเล็ตจึงติดกันหรือเกิดการรวมตัวเป็นคู่ระหว่างกระบวนการเคลือบ?
อัตราการพ่นสูงกว่าความสามารถในการดูดความชื้นของอากาศที่ใช้ในการอบแห้ง ทำให้พื้นผิวของเม็ดยาคงความเหนียวตลอดบริเวณที่พ่น ความเร็วของถาดที่ต่ำและพื้นผิวเม็ดยาที่เรียบทำให้ปัญหานี้รุนแรงขึ้น ให้ลดอัตราการพ่นก่อน แล้วตรวจสอบอุณหภูมิและปริมาณอากาศที่เข้า จากนั้นจึงพิจารณาความเร็วของถาดและรูปทรงของเม็ดยา.
ทำไมชั้นเคลือบของยาเม็ดจึงเกิดรอยแตกหรือลอกออกหลังจากที่ยาเม็ดออกจากถาด?
การแตกร้าวมักเกิดจากปัญหาในสูตรหรือแกน – มีสารทำให้อ่อนตัวน้อยเกินไป หรือแกนที่ขยายตัวแตกต่างจากฟิล์ม เครื่องจักรมีส่วนทำให้เกิดปัญหาสามประการ ได้แก่ การปล่อยผลิตภัณฑ์ที่ร้อนโดยไม่มีขั้นตอนการทำให้แห้ง การเคลือบเกินน้ำหนักที่ได้รับการยืนยัน และความเร็วของถาดที่ทำให้ขอบฟิล์มสึกหรอ การลอกตัวที่ขอบเป็นปัญหาการยึดติด; ลดความเร็วของถาดลง และตรวจสอบว่าน้ำยาพ่นไม่ทำให้ฟิล์มที่แห้งแล้วเปียกขึ้นอีก.
ทำไมสีของยาเม็ดในล็อตเดียวกันจึงไม่สม่ำเสมอ?
เนื่องจากแผ่นผ้าไม่ได้รับการพ่นสเปรย์อย่างเท่ากัน ตรวจสอบการเคลื่อนไหวของโต๊ะก่อน – แผ่นกั้นและ速度ของถาด – แล้ววัดปืนแต่ละตัวแยกกัน เนื่องจากเข็มที่สึกหรอหรือท่อที่ถูกอุดตันบางส่วนจะส่งผลให้ปริมาณน้ำไหลของปืนนั้นเปลี่ยนแปลงได้ การเกิดลายจุด (mottling) หรือพื้นผิวที่มีจุดด่างหรือลายหินอ่อน เกิดจากสีย้อมที่ละลายได้เคลื่อนที่เมื่อน้ำออกจากฟิล์ม และการแห้งที่ช้าลงจะช่วยลดปัญหานี้ได้.
ควรเปลี่ยนหัวฉีดของปืนสเปรย์และท่อของปั๊มเพอริสแตลติกบ่อยแค่ไหน?
ตรวจสอบหัวฉีด เข็ม และที่นั่งทุกชุดการผลิต และเปลี่ยนตามสภาพที่วัดได้แทนที่จะเปลี่ยนตามวันที่ในปฏิทิน – รูฉีดที่สึกหรอจะทำให้ขนาดหยดเปลี่ยนแปลงไปนานก่อนที่จะเห็นความเสียหาย ท่อปั๊มเป็นวัสดุสิ้นเปลืองที่ผนังจะบางลงทุกครั้งที่ถูกบีบ; ให้เปลี่ยนท่อเมื่ออัตราการไหลที่ส่งออกไปต่ำกว่าค่าที่บันทึกในเอกสารบันทึกการผลิต ซึ่งนี่คือเหตุผลที่การบันทึกอัตราการไหลต่อปืนแต่ละตัวมีความสำคัญ.
รูเจาะที่อุดตันในถาดสามารถก่อให้เกิดข้อบกพร่องในการเคลือบได้หรือไม่?
ใช่ครับ รูที่ถูกปิดกั้นในเขตหนึ่งจะทำให้มีจุดเปียกในตำแหน่งเดียวกันทุกครั้งที่ทำงาน ทำให้การแห้งของทั้งชุดช้าลง และทำให้รอบการทำงานยาวนานขึ้น หากข้อบกพร่องเกิดจากตำแหน่ง – คือบริเวณเดียวกันของถังเสมอ – สิ่งแรกที่ควรตรวจสอบคือรูเจาะ ไม่ใช่การตั้งค่าการพ่น.