قشرة البرتقال، والالتقاط، والتوصيل، والتوأمة – عادةً ما تُعزى عيوب طلاء الأقراص أولاً إلى التركيبة، ثم إلى الآلة. لكن في الواقع، من الأفضل عكس هذا الترتيب. فاستبعاد احتمال وجود فوهة مهترئة، أو أنبوب مضخة رقيق، أو مسار ثقوب مسدود يستغرق دقائق معدودة؛ بينما تستغرق إعادة صياغة التركيبة أسابيع.
هذه الصفحة هي دليل استكشاف الأعطال وإصلاحها المصاحب لـ أجزاء آلة طلاء الأقراص دليل. فهو يصنف العيوب التي تراها فعليًّا على سطح الجهاز اللوحي، ثم يربط كل عيب بالجزء الذي يجب فحصه أولاً – حيث يحدد كل صف اسم ذلك الجزء والخلل الميكانيكي الكامن وراءه.
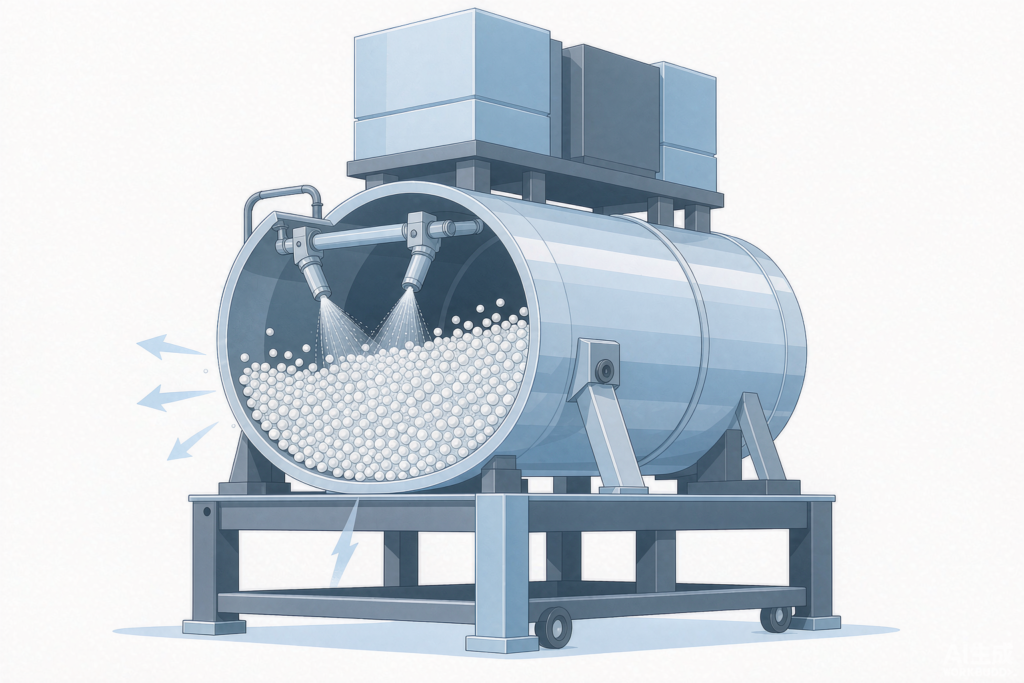
اقرأ الوصف الخاص بالعيب قبل فتح الخزانة
هناك ثلاثة أسئلة تساعدك على تضييق نطاق البحث قبل أن تبدأ في تعديل أي إعداد:
- هل المشكلة تشمل الدفعة بأكملها أم أنها محلية؟ وحتى على مستوى الدفعة بأكملها، فإن المشكلة تشير إلى إعداد ما — مثل معدل الرش، أو درجة حرارة المدخل، أو سرعة الصينية. أما إذا كانت المشكلة محصورة في منطقة واحدة، فإنها تشير إلى جزء معين: مثل سلسلة ثقوب مسدودة، أو حاجز، أو مسدس رش واحد.
- هل ظهر الأمر بين عشية وضحاها، أم تطور تدريجيًا على مدى أسابيع؟ التغير المفاجئ يعني حدوث عطل ما. أما الانحراف البطيء فيشير إلى وجود تآكل، وعادةً ما يكون أنابيب المضخة وفتحات الفوهات هي الأجزاء المعرضة لذلك.
- هل تهبط في نفس المكان في كل دفعة؟ "نفس المكان، في كل مرة" هو أمر آلي ومرتبط بالموقع – منطقة الأسطوانة، أو محاذاة المسدس، أو مسار العادم على ذلك الجانب.
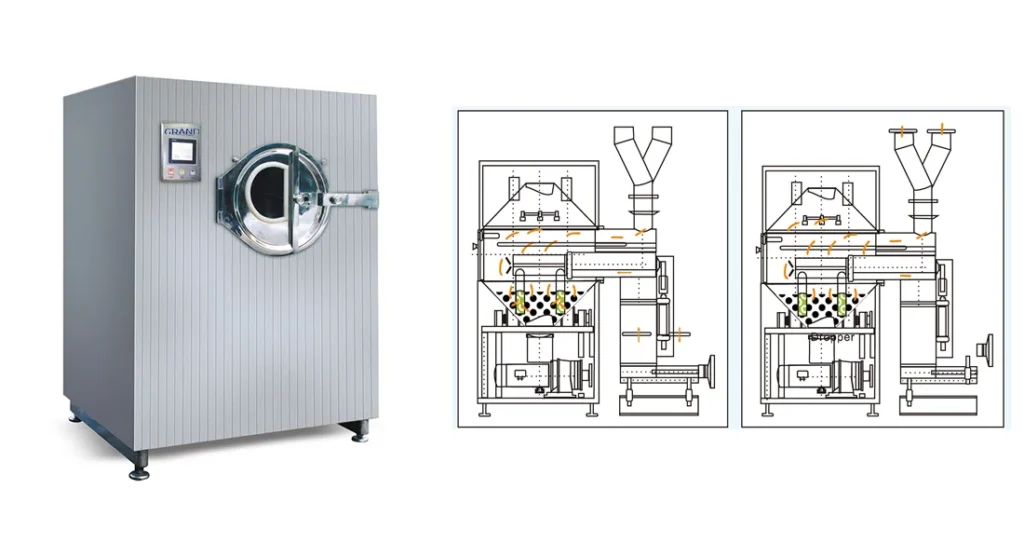
عيوب الجانب المرشوش – قشرة البرتقال، والتقطيع، والترابط، والحواف الخشنة
تُعزى معظم عيوب جانب الرش إلى نظام الرش، ولا سيما فوهات الرش وهواء التذرية. وتظهر ظاهرة «قشرة البرتقال» عندما يكون سائل الطلاء شديد الكثافة، أو سيئ التذرية، أو يجف بسرعة كبيرة. يمكن خفض اللزوجة عن طريق تعديل نسب المذيبات أو المحتوى الصلب. يؤدي ارتفاع ضغط التذرية إلى تكوين قطرات أصغر حجمًا قد تجف قبل وصولها إلى الأقراص، مما ينتج عنه سطح خشن. أما انخفاض الضغط فيؤدي إلى تكوين قطرات أكبر حجمًا تبلل طبقة الأقراص بشكل مفرط.
يجب أن يحافظ مسدس الرش على ضغط ثابت طوال فترة التشغيل. تؤدي أطراف المسدس البالية إلى تغيير حجم القطرات، لذا يجب فحص المسدس قبل كل دفعة. قد يؤدي كل من ارتفاع ضغط الترذيذ وانخفاضه إلى نفس النتيجة، وهي سطح خشن — والغرض من القسم أدناه هو التمييز بين الحالتين.
تشير ظاهرة الالتصاق والتكتل إلى مشكلات مختلفة في عملية رش المادة. تحدث ظاهرة الالتصاق عندما تتسبب تركيبة لزجة أو ترطيب مفرط في منطقة معينة في جعل سطح القرص لزجًا؛ ويمكن تحسين التبخر عن طريق تعديل البوليمر أو الملدنات. أما ظاهرة التكتل، التي يحدث فيها أن يملأ الفيلم القوالب أو الشعارات، فتنتج عن انخفاض ضغط الرش أو زيادة حجم الرذاذ. قم بزيادة ضغط الترذيذ للحصول على قطرات أدق وقلل من حجم الرش. تتطلب الأقراص التي تحتوي على تفاصيل محفورة تحكمًا دقيقًا في نمط الرش.
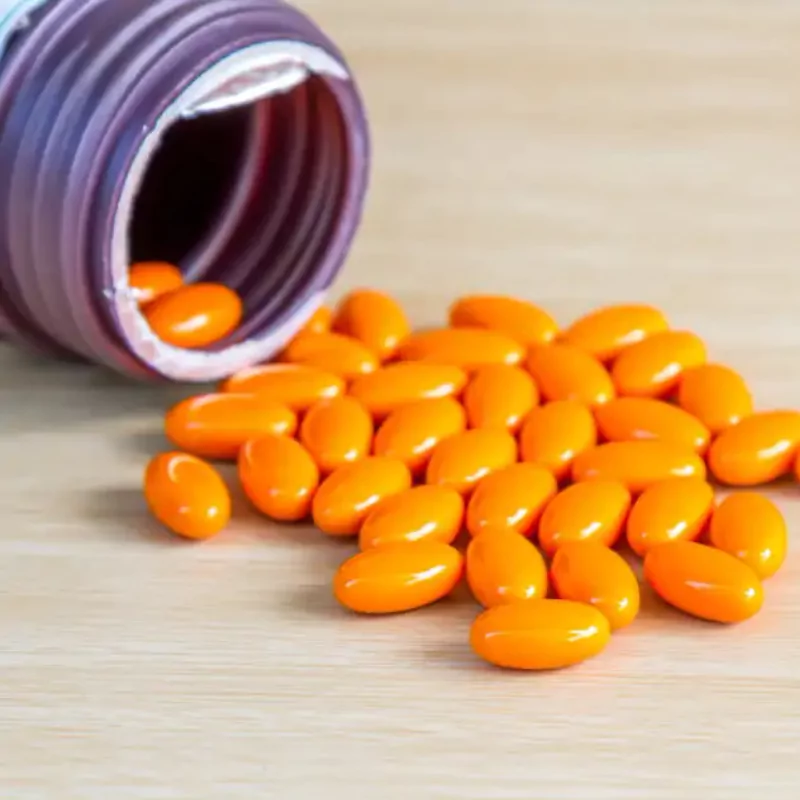
عيوب جانب التجفيف – الالتصاق، الإفراط في الترطيب، الدفعات التي تستغرق وقتًا طويلاً
يشير الالتصاق والإفراط في الترطيب إلى وجود مشكلة في درجة حرارة الهواء الداخل وتدفق الهواء. عندما يتجاوز معدل الرش قدرة التجفيف، يظل سطح القرص لزجًا لفترة أطول من اللازم. يؤدي عدم كفاية حركة الهواء إلى الترطيب المفرط والالتصاق والتكتل. وتشمل الإجراءات التصحيحية تقليل معدل ضخ السائل، ورفع ضغط هواء الرش، وزيادة درجة حرارة الهواء الداخل. تأكد من عدم وجود عوائق في مسار الهواء العادم. تعطي درجة حرارة الهواء العادم قراءة غير مباشرة لحالة طبقة الأقراص.
غالبًا ما تعزى الدفعات التي تستغرق وقتًا طويلاً إلى حوض الطلاء وسرعة أسطوانته. فسرعة الحوض تحدد معدل دوران طبقة الأقراص ومدة بقائها في منطقة الرش. فإذا كانت السرعة بطيئة جدًّا، يؤدي ذلك إلى سوء الخلط، وعدم انتظام الطلاء، وتكوّن الأقراص المزدوجة. أما إذا كانت السرعة عالية جدًّا، فإنها تزيد من تكسر الحواف وتكوّن الغبار. تعتمد عملية طلاء الأقراص على التوازن بين الحرارة والرطوبة والرش. إذا اختل هذا التوازن، يتباطأ التجفيف وتطول مدة الدفعة. راقب الرطوبة في العادم وسرعة الحوض معًا للحفاظ على سير الإنتاج وفق الجدول الزمني المحدد.
التشقق، والتقشر، والتكسر – عندما يتلف الطلاء بعد جفافه
عادةً ما تظهر التشققات عبر الجزء العلوي من القرص بعد خروج الأقراص من المقلاة، وليس داخلها. وتشير جداول حل المشكلات المنشورة إلى أن السبب يكمن في التركيبة — نقص الملدنات، أو أن اللب يتمدد بمعدل يختلف عن معدل تمدد الغشاء. وغالبًا ما يكون هذا صحيحًا. إلا أن هناك ثلاثة متغيرات متعلقة بالآلة لا تزال تحدد ما إذا كان الغشاء يتعرض للإجهاد في المقام الأول.
الخطوة الأولى هي مرحلة التجفيف. فعندما يتم تفريغ الدفعة وهي ساخنة ثم تبرد في الهواء المحيط، يتقلص اللب أسرع من الطبقة الخارجية، مما يؤدي إلى تشقق الجزء العلوي. لذا، قم بخفض القاعدة داخل الصينية مع استمرار تشغيل نظام العادم قبل تفريغ الدفعة.
والسبب الثاني هو زيادة الوزن. فالتغطية التي تتجاوز الهدف المحدد تؤدي إلى تكوين طبقة أكثر سمكًا وهشاشة. وعادةً ما تشكل طبقات الطلاء نسبة مئوية صغيرة من وزن القرص، في حين أن طبقات السكر تشكل نسبة أعلى بكثير. إذا استمرت الدفعة في تجاوز الهدف المحدد، فتحقق من معدل ضخ المضخة قبل أن تلقي باللوم على التركيبة.
والسبب الثالث هو التآكل الميكانيكي للجهاز اللوحي نفسه. وتنتج الحواف المتكسرة والشعارات المتآكلة عن الاحتكاك — أي احتكاك الأجهزة اللوحية ببعضها البعض. فالتشغيل السريع جدًّا للمقلاة، أو تعريضها للدوران قبل وصول الرشّة الأولى، يؤدي إلى تآكل الحواف قبل أن يتشكل طبقة رقيقة كافية لحمايتها.
يُعد التقشر والتفتت عند الحواف من حالات فشل الالتصاق. قم بتخفيض سرعة الصينية، وتأكد من أن معدل الرش لا يعيد ترطيب الطبقة التي جفت بالفعل، وتأكد من أن صلابة اللب وقابليته للتفتت تقعان ضمن المواصفات المحددة. إذا كان اللب خارج المواصفات، فلن يؤدي أي إعداد على الآلة إلى تثبيت الطبقة. يتم ضبط صلابة القلب وقابليته للتفتت على المكبس وليس في الصينية، لذا إذا كانا يمثلان العائق، فإن الحل يكمن في المراحل السابقة – انظر مكبس أقراص دوار النطاق.
تباين الألوان والتبقع – عيوب الخلط ونمط الرش
يُعد تباين اللون بين الأقراص في نفس الدفعة مشكلة تتعلق بالتعرض قبل أن تكون مشكلة تتعلق بالصبغة. يجب أن يمر كل قرص عبر منطقة الرش نفس العدد من المرات، وعلى نفس المسافة، وأن يتلقى نفس كمية السائل. وعندما يحدث خلل في أحد هذه العوامل الثلاثة، يتغير لون القرص.
ابدأ بالخلط. تحدد الحواجز وسرعة الصينية كيفية تدفق الطبقة. إذا انزلقت الطبقة ككتلة واحدة بدلاً من أن تتدحرج، فإن الأقراص الموجودة على الأطراف تتجمع عليها طبقة طلاء أكثر من تلك الموجودة في الوسط. ومراقبة الطبقة لمدة ثلاثين ثانية تعطيك معلومات أكثر من أي قيمة محددة مسبقًا.
ثم قم بمقارنة المسدسات ببعضها البعض بدلاً من مقارنتها بالقيمة المحددة. فالمسدسان الموصّلان بنفس المشعب يقدمان تدفقين مختلفين إذا كانت إحدى الإبر متآكلة أو كان أحد خطوط السوائل مسدودًا جزئيًا. ويُعد قياس تدفق كل مسدس في كوب لفترة زمنية محددة أسرع طريقة لتحديد المسدس الشاذ.
التبقع – وهو سطح مرقط أو ذو مظهر رخامي – يختلف عن التباين البسيط في درجات الألوان. وعادةً ما ينتج عن انتقال الصبغة القابلة للذوبان مع خروج الماء من الطبقة، ويمكن الحد من هذه الظاهرة عن طريق إبطاء معدل التجفيف. أما تكتل الشعار وتعبئته فيقعان في الطرف الآخر من نفس المقياس: فإما أن يكون السائل زائدًا، أو أن يكون الرش غير كافٍ، أو أن تكون المسدسات موضوعة قريبة جدًّا من السرير.
لماذا يوجد حلان متعارضان لنفس العيب؟
ابحث في أي جدول لحل مشكلات الطلاء عن مشكلة “قشرة البرتقال”، وستجد أن كلاً من “زيادة ضغط الرش” و«تقليل ضغط الرش» مدرجان كحلين لهذه المشكلة. وكلاهما صحيح، لأن الخشونة تنجم عن آليتين متعارضتين، ونادرًا ما يحدد الجدول أيهما تنطبق على حالتك.
الرذاذ غير كافٍ. القطرات كبيرة جدًّا، وتهبط وهي رطبة، ولا يستقر السطح أبدًا قبل أن يجف. تبدو الطبقة الخفيفة خشنة الملمس وغير متساوية. قم بزيادة ضغط الرش، أو خفض معدل الرش، أو تخفيف المعلق.
مجفف بالرش. إما أن تكون القطرات دقيقة جدًّا، أو أن المسدس يقع على مسافة بعيدة جدًّا عن السرير، أو أن الهواء الداخل ساخن جدًّا، مما يؤدي إلى فقدان السائل لمذيبته قبل وصوله إلى القرص، فلا يتبقى شيء يمكن أن ينتشر. قم بتخفيض ضغط الترذيذ، أو تقريب المسدسات، أو خفض درجة حرارة الهواء الداخل.
هناك ثلاث طرق للتحقق من النوع الذي لديك. اقرأ قراءات درجة حرارة العادم والقاعدة – فإذا كانت مرتفعة وما زالت في ارتفاع، فهذا يشير إلى التجفيف بالرش. قارن المسافة بين المسدس والقاعدة بالإعدادات التي تم التحقق من صحتها. ثم انظر إلى قرص تحت العدسة المكبرة: فإذا كان الطبقة رقيقة ومستمرة ولكن غير متساوية، فهذا يدل على نقص في التذرية، أما إذا كان السطح باهتًا ومسحوقيًا ويمكن فركه لإزالته، فهذا يدل على التجفيف بالرش.
قم بتغيير متغير واحد، ثم قم بتشغيل العملية لفترة كافية حتى تلاحظ التغيير. إن تعديل معدل الرش، ودرجة التذرية، ودرجة حرارة المدخل داخل الدفعة نفسها هو ما يؤدي إلى تحول عيب بسيط إلى منتج مرفوض.
العيب في القطعة – أين تبدأ البحث أولاً
| العيب الذي تراه | تحقق من هذا الجزء أولاً | سبب ميكانيكي شائع |
|---|---|---|
| قشر البرتقال | مسدس الرش – فوهة السائل وغطاء الهواء | تؤدي الفوهة البالية إلى تغيير حجم القطرات؛ وضغط التذرية خارج النطاق المحدد |
| الانتقاء | إبرة مسدس الرش، ثم الهواء النمطي | عدم استقرار الإبرة؛ يؤدي التداخل الضعيف للمروحة إلى ترطيب مفرط في مناطق محددة |
| الربط أو ملء الشعار | ضغط هواء الرش وحجم الرذاذ | الضغط منخفض جدًّا بالنسبة لزوجة التركيبة؛ والمسدسات موضوعة على مسافة قريبة جدًّا |
| الحواف الخشنة | المسافة بين المسدس والسرير، ثم سرعة التحريك | وضع الأسلحة على مسافة قريبة جدًا من السرير؛ وتجديد المخزون بطيء جدًا |
| الالتصاق والإفراط في الترطيب | درجة حرارة الهواء الداخل وتدفق الهواء، ثم مسار العادم | قدرة التجفيف أقل من معدل الرش؛ مرشح مسدود أو مخمدات غير متوازنة |
| التوأمة | سرعة الدوران والحواجز | السرير غير متتالي؛ مستوى الملء خارج نطاق عمل الأسطوانة |
| بقع رطبة في نفس المكان، في كل دفعة | الثقوب في الأسطوانة | الفتحات المسدودة في تلك المنطقة |
| تستغرق عملية التشغيل الدفعي وقتًا طويلاً | منفاخ العادم والمرشحات، ثم أنابيب المضخة | يؤدي تقييد العادم إلى ارتفاع الرطوبة داخل الأسطوانة؛ بينما يؤدي تخفيف سماكة الأنابيب إلى انخفاض التدفق |
| انخفاض وزن الغطاء، لا داعي للقلق | أنابيب المضخة التمعجية | ترقق جدار الأنبوب نتيجة الضغط المستمر |
| ظهور تشققات عبر التاج بعد التفريغ | مرحلة التجفيف، ثم وزن الطبقة | تم تفريغ الدفعة وهي ساخنة؛ وزيادة الوزن تجاوزت الهدف المعتمد |
| تقشر أو تساقط عند الحواف | سرعة الحوض، ثم معدل الرش مقابل سعة التجفيف | التآكل، أو إعادة ترطيب الطبقة الجافة بفعل المرور التالي |
| حواف متكسرة وشعارات بالية | سرعة الدوران ومستوى الملء، ثم قابلية التفتت الأساسية | تدور السرير لفترة طويلة جدًّا قبل أن يصل الرذاذ الأول |
| تفاوت في اللون بين الأقراص | الحواجز وسرعة الحوض، ثم التدفق لكل مسدس | السرير لا يتساقط؛ مسدس واحد يطلق بمعدل أقل من المطلوب |
اقرأ الجدول باعتباره دليلًا للبحث، وليس تشخيصًا. ابدأ بالجزء الذي يتعطل في أغلب الأحيان، وتأكد من ذلك، ثم انتقل إلى الأجزاء الأخرى — فمعظم العيوب لها سبب ميكانيكي واحد وسبب متعلق بالعملية، ويكون استبعاد السبب الميكانيكي أرخص من استبعاد السبب الآخر.
ما الذي يجب تسجيله حتى لا يتكرر نفس العيب؟
معظم العيوب “العشوائية” ليست عشوائية في الواقع. إنها اتجاه لم يلاحظه أحد. تفقد أنابيب المضخة القليل من معدل الضخ في كل دفعة، وتتسع فتحة الفوهة تدريجيًّا، ويتراكم الغبار في المرشح على مدار أسابيع. لا يخبرك سجل دفعة واحدة بأي شيء تقريبًا؛ أما ستة سجلات متتالية فتخبرك بأي جزء يحدث فيه انحراف.
قم بتسجيل القيم نفسها بنفس الوحدات لكل دفعة:
- معدل الرش، وضغط التذرية، وضغط الهواء الخاص بنمط الرش
- درجة حرارة الهواء الداخل وحجمه، ودرجة حرارة العادم، ودرجة حرارة الطبقة
- سرعة الصينية وحجم الدفعة
- عدد الأسلحة، والمسافة بين السلاح والسرير، وفحص التدفق لكل سلاح
- محتوى المواد الصلبة العالقة، وما إذا كانت قد ظلت مخفوقة طوال مدة التشغيل
- درجة الحرارة المحيطة والرطوبة النسبية في غرفة الطلاء
- تغييرات الفوهة والأنابيب، بالإضافة إلى تاريخ آخر عملية تنظيف كاملة
العاملان اللذان يؤثران على جودة الصفيحة هما: التدفق لكل مسدس ودرجة حرارة السرير. يكتشف التدفق لكل مسدس أي إبرة متآكلة قبل أن تصل إلى اللوح. أما درجة حرارة السرير فتكشف أي مشكلة في التجفيف قبل أن تتسبب في التصاق أو خشونة.
إذا كنت تقوم بإعداد الصفيحة للمرة الأولى، فأخبرنا بطراز الآلة وسنرسل إليك قائمة المعلمات التي نستخدمها لتلك الصفيحة ونظام الرش، إلى جانب قطع الغيار التي نحتفظ بها في المخزن خصيصًا لها. وللاطلاع على عرض كل قطعة على حدة، يرجى الاطلاع على أجزاء آلة طلاء الأقراص الدليل هو الصفحة المصاحبة.
إذا كنت قد راجعت الجدول ولم يتم حل المشكلة بعد، فأرسل إلينا وصفًا للأعراض ونوع الطلاء والمذيب المستخدم وطراز الآلة — وسنخبرك بالأجزاء التي يجب فحصها أو استبدالها أولاً، وما يجب الاحتفاظ به في المخزون استعدادًا للحملة التالية. أما إذا كانت الآلة نفسها هي العائق، فابدأ من آلات طلاء الأقراص.
الأسئلة الشائعة
ما الذي يسبب ظهور النتوءات الشبيهة بقشرة البرتقال على الأقراص المغلفة بطبقة رقيقة؟
هناك آليتان متعارضتان تتسببان في حدوث ذلك. فالطلاء الذي لا يتم رشه بشكل كافٍ ينتج قطرات كبيرة جدًّا بحيث لا يمكن تسويتها قبل أن تجف، مما يجعل السطح خشنًا – لذا يجب رفع ضغط الرش أو خفض معدل الرش. أما الطلاء المجفف بالرش فيفقد مذابه قبل وصول القطرات إلى القرص، وبالتالي لا ينتشر أي شيء – لذا يجب خفض ضغط التذرية، أو تقريب مسدسات الرش، أو خفض درجة حرارة المدخل. تحقق من درجة حرارة السرير والمسافة بين المسدس والسرير قبل إجراء أي تغيير.
لماذا تلتصق الأقراص ببعضها أو تتلاصق أثناء عملية الطلاء؟
تتجاوز معدل الرش القدرة الاستيعابية للهواء المجفف، مما يجعل سطح القرص يظل لزجًا طوال مروره بمنطقة الرش. وتؤدي سرعة الحوض المنخفضة وأوجه الأقراص المسطحة إلى تفاقم المشكلة. قم أولاً بتخفيض معدل الرش، ثم تحقق من درجة حرارة الهواء الداخل وتدفق الهواء، ثم راجع سرعة الحوض وشكل القرص.
لماذا يتشقق غلاف الفيلم أو يتقشر بعد خروج الأقراص من القالب؟
عادةً ما يكون التشقق مشكلة تتعلق بالتركيبة أو باللب – إما نقص في كمية الملدنات، أو أن اللب يتمدد بشكل مختلف عن الفيلم. وتساهم الآلة في ثلاثة عوامل: تفريغ ساخن دون خطوة تجفيف، وطلاء يتجاوز الزيادة في الوزن المحددة، وسرعة حوض تؤدي إلى تآكل الحواف. أما التقشر عند الحواف فهو ناتج عن فشل الالتصاق؛ لذا يجب تقليل سرعة الصينية والتأكد من أن الرذاذ لا يعيد ترطيب الفيلم الذي جف بالفعل.
لماذا يختلف اللون بين أقراص الدواء ضمن نفس الدفعة؟
لأن الألواح لم تتعرض للرذاذ بالتساوي. تحقق أولاً من حركة المنصة – الحواجز وسرعة الصينية – ثم قم بقياس كل مسدس على حدة، لأن إبرة واحدة مهترئة أو خطاً مسدوداً جزئياً يغير تدفق ذلك المسدس. التبقع، وهو سطح مرقط أو رخامي، هو صبغة قابلة للذوبان تنتقل مع خروج الماء من الفيلم، ويقلل التجفيف البطيء من حدوثه.
كم مرة يجب استبدال فوهات مسدسات الرش وأنابيب المضخة التمعجية؟
افحص الفوهات والإبر والمقاعد في كل دفعة، واستبدلها بناءً على القياسات وليس وفقًا لتاريخ محدد في التقويم — فالفتحة البالية تغير حجم القطرات قبل أن تظهر عليها علامات التلف بوقت طويل. تعتبر أنابيب المضخة من المواد الاستهلاكية التي تتآكل مع كل ضغطة؛ لذا يجب استبدالها عندما ينخفض التدفق المُزوَّد إلى ما دون المستوى الموضح في سجل الدفعة، ولهذا السبب يُعد تسجيل التدفق لكل مسدس أمرًا مهمًا.
هل يمكن أن تتسبب الثقوب المسدودة في المقلاة في حدوث عيوب في الطلاء؟
نعم. تؤدي الثقوب المسدودة في منطقة معينة إلى ظهور بقع رطبة في نفس المكان في كل دفعة، وتبطئ عملية تجفيف الحمولة بأكملها، وتطيل مدة الدورة. إذا كان العيب مرتبطًا بالموقع — أي في نفس المنطقة من الأسطوانة دائمًا — فإن الثقوب هي أول ما يجب فحصه، وليس إعدادات الرش.