O processo de fabricação de gomas parece simples visto de fora — entra o xarope, saem as gomas —, mas cada etapa entre a caldeira e a embalagem é controlada por uma configuração da máquina que determina a textura, o prazo de validade e a precisão da dosagem. Este guia detalhado apresenta todas as oito etapas da produção comercial de gomas: o que acontece em cada etapa, quais equipamentos realizam o trabalho, os parâmetros que devem ser mantidos e quanto custa montar uma linha para cada nível de capacidade.
Pontos principais
- A fabricação comercial de gomas passa por oito etapas: preparação da mistura, cozimento, dosagem, moldagem, cura e secagem, desmoldagem e acabamento, controle de qualidade e contagem e embalagem.
- Três parâmetros determinam a maioria dos problemas de qualidade das gomas: sólidos dissolvidos (Brix), atividade da água (Aw) e tempo de cura. Todos os três são controlados pelo equipamento.
- As linhas com amido se destacam pelo volume e pelas formas complexas; a dosagem sem amido se destaca pela higiene, flexibilidade e troca mais rápida — a escolha deve se basear no seu produto, não no folheto.
- Uma linha de produção operacional começa em torno de $30.000–80.000 na capacidade comercial inicial e ultrapassa $1 milhão para linhas de mogul de alta velocidade; nos projetos para os quais apresentamos cotação, a instalação e o ferramental representam um acréscimo de 20–35%.
- A maioria dos defeitos — umidade, pegajosidade, textura granulosa — tem origem em um parâmetro específico da máquina, e não no azar.
Como funciona o processo de fabricação de gomas?
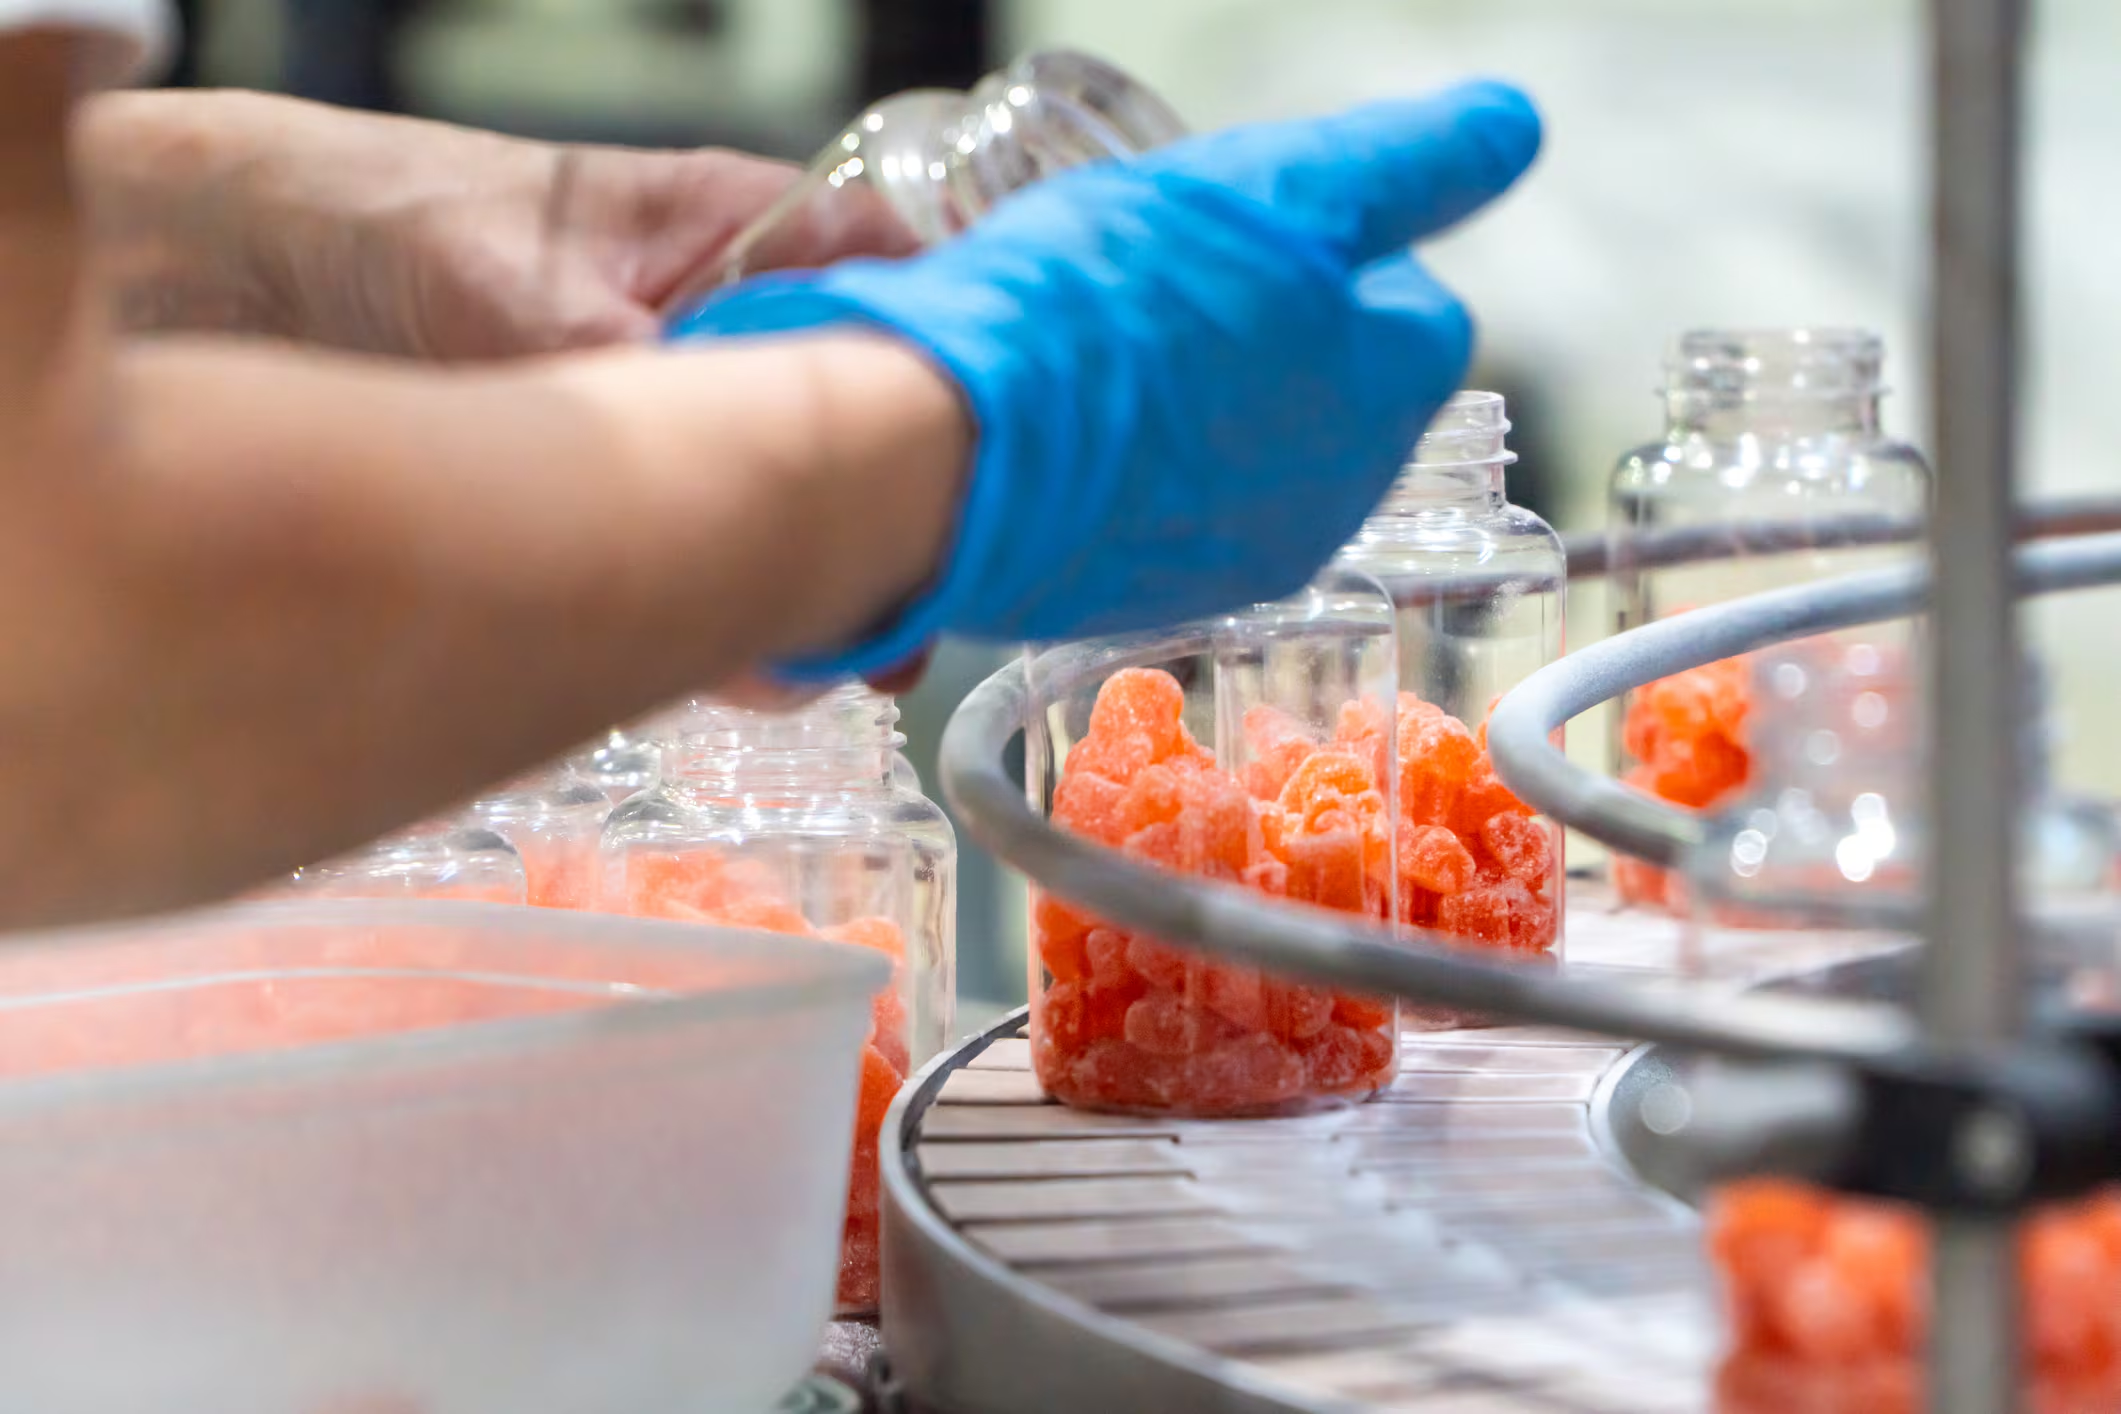
A fabricação de gomas é a versão industrial da confecção de doces com gel: um xarope adoçante é cozido até atingir um nível específico de sólidos, um agente gelificante é hidratado e incorporado, ingredientes sensíveis ao calor são dosados em temperatura mais baixa e a massa ainda líquida é depositada em moldes, onde se gelifica, cura e seca, formando uma peça estável e mastigável. O que diferencia um processo comercial de uma produção caseira é o controle — de temperatura, tempo, precisão na dosagem e umidade — e esse controle está presente nos equipamentos.
As 8 etapas em resumo
| Palco | O que acontece | Equipamentos essenciais | Saída do estágio |
|---|---|---|---|
| 1. Capitalização | Pesar, dissolver e hidratar os ingredientes | Tanques de mistura, recipientes para hidratação de gelatina | Pasta homogênea |
| 2. Culinária | Evapore a água até atingir o teor de sólidos desejado | Fogão de cozimento em lote ou fogão a jato | Xarope com o Brix desejado |
| 3. Dosagem | Adicionar ácido, sabor, cor e ingredientes ativos | Sistemas de dosagem e mistura em linha | Massa de gomas aromatizadas e dosadas |
| 4. Depósito | Despeje o líquido nas formas | Magnata do amido ou depositante sem amido | Moldes preenchidos e moldados |
| 5. Cura e secagem | O gel endurece; a umidade cai até o nível desejado | Túneis de resfriamento, salas de cura/secagem | Gomas firmes e consistentes |
| 6. Desmoldagem e acabamento | Desmoldar, untar com óleo ou polvilhar com açúcar | Unidades de desmoldagem, tambores de lubrificação, revestidoras | Peças acabadas com caimento solto |
| 7. Controle de qualidade | Parâmetros de teste e potência | Refratômetros, medidores de Aw, balanças de controle de peso | Lotes liberados |
| 8. Contagem e embalagem | Encher, selar, etiquetar | Máquinas de contagem, linhas de engarrafamento ou de embalagem em saquinhos | Pacotes à venda |
Cada etapa alimenta a seguinte, e uma falha em uma delas acaba se refletindo nas etapas posteriores: um xarope cozido até atingir o teor de sólidos incorreto resulta em um produto final pegajoso; uma sala de cura com umidade excessiva prejudica um revestimento perfeito. As seções a seguir abordam as etapas nessa ordem.
Etapas 1–3: Preparação da base — Mistura, cozimento e dosagem
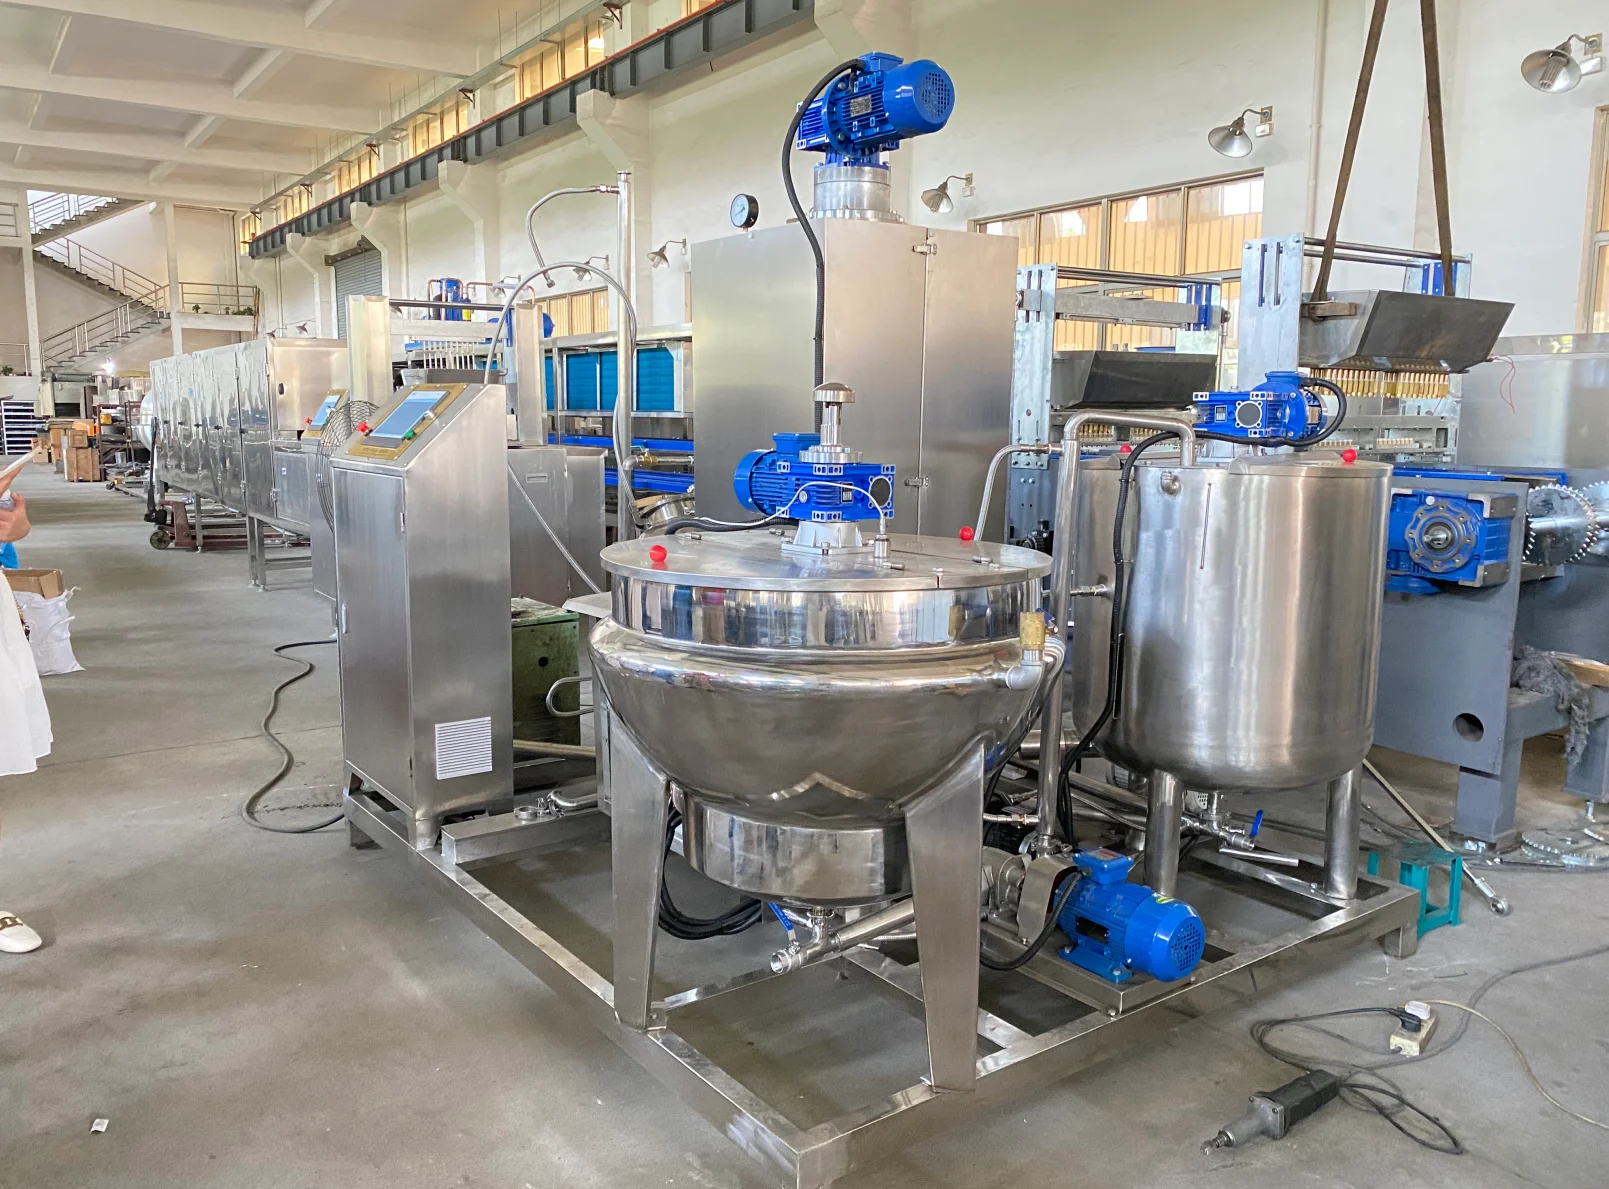
As três primeiras etapas ocorrem antes de qualquer molde e definem o limite máximo do que a linha de produção pode alcançar.
Preparação e hidratação da gelatina
Os ingredientes secos e líquidos são combinados em uma ordem definida. Os agentes gelificantes são dispersos na água primeiro — a gelatina é deixada de molho em água fria por 30 a 60 minutos antes de ser misturada ao xarope quente —, pois a hidratação completa antes do aquecimento é o que evita a formação de grumos posteriormente. O açúcar e o xarope de glicose são adicionados e dissolvidos à medida que a massa é aquecida suavemente em tanques de pré-cozimento. Ignorar essa etapa de hidratação resulta, horas depois, na formação de bolhas ou áreas granuladas nas gomas prontas.
Cozimento até a obtenção dos sólidos finais
A pasta é bombeada para o cozedor, onde a água é evaporada até que a massa atinja o teor de sólidos dissolvidos alvo, medido em graus Brix. As linhas industriais seguem duas vias: os cozedores a jato, que utilizam injeção direta de vapor, atingem o teor final de sólidos em segundos, minimizando a exposição ao calor; já as caldeiras em lote com camisa de água cozinham por mais tempo a 115–120 °C. O xarope cozido para o envase de gomas geralmente fica entre aproximadamente 75 e 82 Brix em sistemas de cozimento a jato, enquanto as linhas tradicionais em lotes são ajustadas para uma pasta de envase ligeiramente mais diluída — a meta exata depende do sistema de gelificação e da máquina de envase.
Seja qual for o valor, ele é verificado lote a lote com um refratômetro calibrado, pois alguns pontos de Brix se traduzem diretamente na textura e na estabilidade de armazenamento.
Dosagem de ácido, aroma, corante e ingredientes ativos
Os ingredientes sensíveis ao calor devem ser adicionados por último, após o cozimento, em temperatura mais baixa. Os ácidos merecem atenção especial: se adicionados muito cedo em alta temperatura, hidrolisam a gelatina e reduzem permanentemente a resistência do gel, enquanto os sistemas à base de pectina precisam do ácido para ativar o gel exatamente no momento certo. As vitaminas e os ativos funcionais são dosados por meio de sistemas de injeção e mistura em linha, de modo que a distribuição seja uniforme — uma goma que forneça 100% do valor declarado no rótulo, em média, mas com variação de ±40% de peça para peça, é uma falha de conformidade. Esta é a etapa em que a dosagem automatizada compensa o investimento nos resultados das auditorias.
Etapa 4: Deposição — Starch Mogul x Starchless
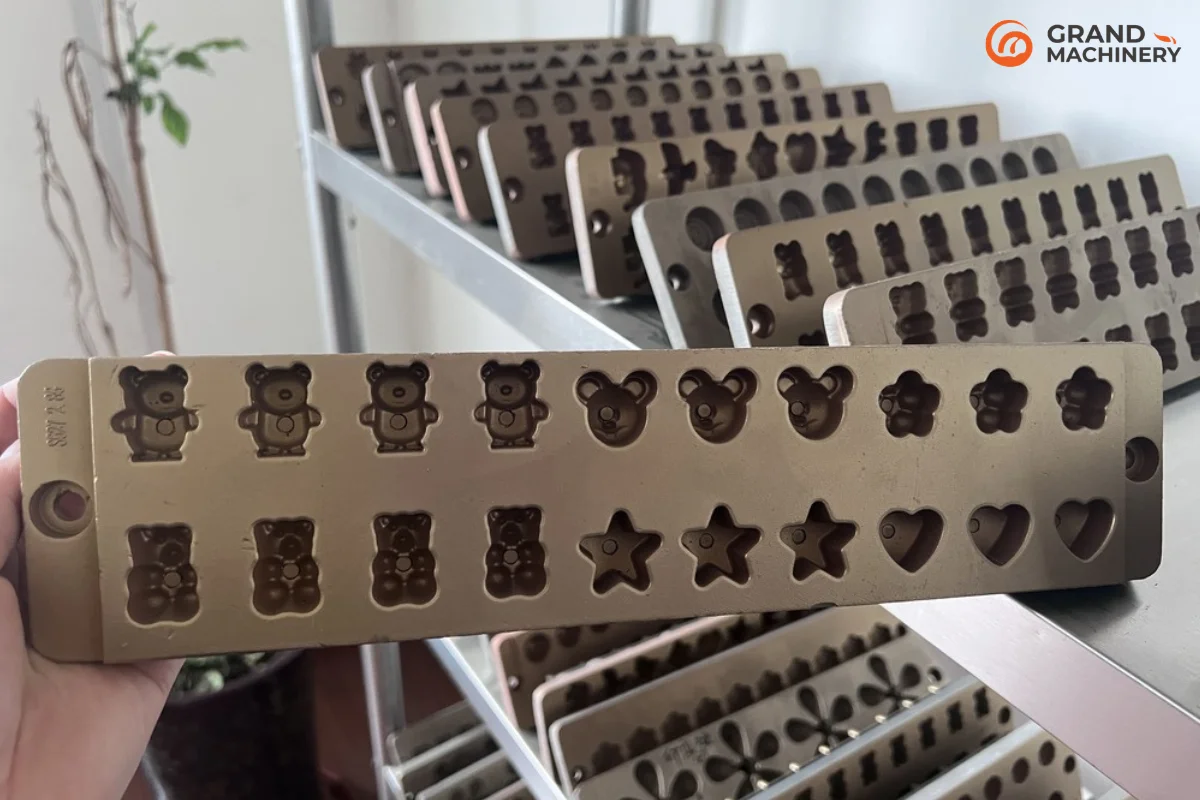
O dosamento é o cerne do processo de moldagem: a massa líquida é distribuída em moldes sob temperatura e pressão controladas, e a tolerância de peso de enchimento que ele apresenta determina a precisão da dosagem. Duas tecnologias de moldagem predominam, e a escolha delas define toda a linha de produção em torno delas.
Como funciona cada linha de moldagem
Uma linha de moldagem de amido imprime formas em bandejas de amido de qualidade alimentar condicionado, deposita o material nessas impressões e permite que o amido mantenha a forma enquanto retira a umidade da superfície para formar uma película. Ela lida com formas longas, complexas e altamente detalhadas, opera com um número muito elevado de cavidades e continua sendo a tecnologia predominante para a confeitaria de alto volume. As desvantagens estão no manuseio do amido — condicionamento, secagem, reciclagem — e na complexidade da higiene, pois o amido reutilizado pode transportar umidade e contaminantes para o próximo lote. Nosso Linha de produção de gomas “Mogul” com amido GM1250 foi desenvolvido exatamente para esse regime de alto volume, e a flexibilidade no projeto de moldes é abordada separadamente em nosso molde para gomas guia.
Uma máquina de dosagem sem amido enche diretamente moldes rígidos de silicone, metal ou policarbonato, pulverizando um agente desmoldante para facilitar a remoção do produto. Não há pó de amido, nenhum vetor de contaminação cruzada e nenhuma etapa de condicionamento do amido — e é por isso que os fabricantes de gomas funcionais que produzem vitaminas e suplementos optam predominantemente por esse método. A dosagem ocorre com o teor final de sólidos, o resfriamento pode ser mais rápido e as trocas de produção são tão simples quanto trocar os conjuntos de moldes.
Qual linha de moldagem é a mais adequada para o seu produto?
| Fator | Magnata do amido | Deposição sem amido |
|---|---|---|
| Volume de produção | Muito alto | Moderado |
| Complexidade da forma | Ideal para formas longas e detalhadas | Limitado pela rigidez do molde |
| Higiene para gomas funcionais | A reutilização do amido aumenta o risco | Opção mais limpa |
| Troca | Mais lento, recondicionamento do amido | Troca rápida de molde |
| Área ocupada e equipamentos auxiliares | Grande, processamento de amido | Compacto |
| Investimento em startups | Mais alto | Baixa a média |
Se você estiver produzindo gomas com vitaminas ou suplementos de acordo com as normas de Boas Práticas de Fabricação (BPF), a opção sem amido costuma ser a escolha padrão mais justificável; as linhas de produção de grande porte se justificam em volumes e complexidade de formatos que os moldes sem amido não conseguem atender. Ambas as opções levam ao mesmo resultado — um máquina de dosagem de gomas dimensionados de acordo com o tamanho das suas cavidades e a sua produção — e nossos linha de produção de gomas A visão geral mostra o trajeto completo em torno de cada uma das opções.
Etapa 5: Curagem e secagem — onde a textura é realmente formada
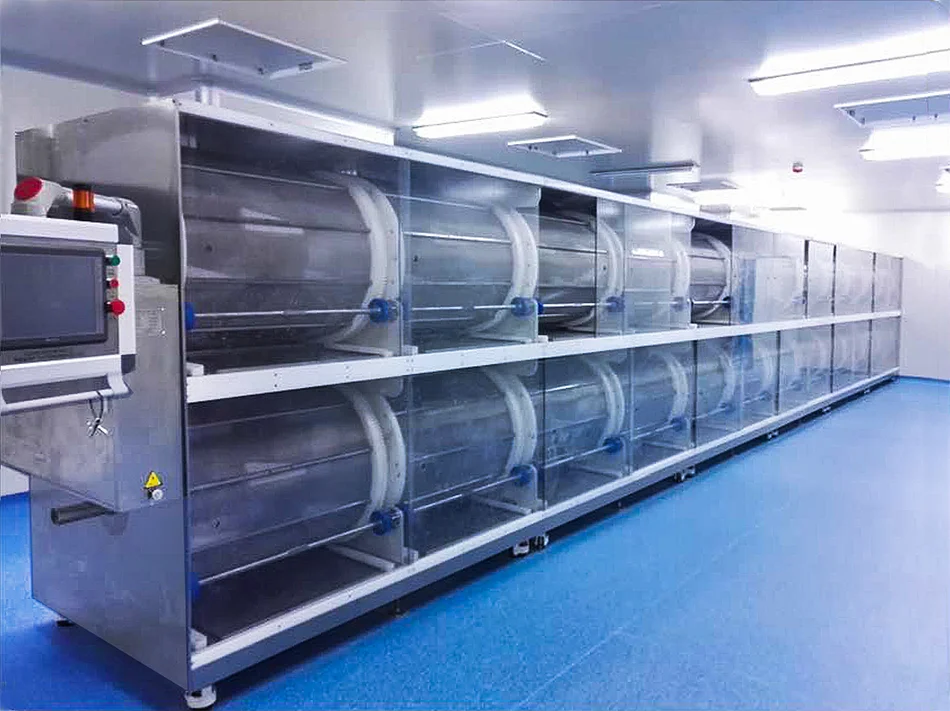
As gomas recém-moldadas ainda não estão prontas. A rede de gel precisa de tempo para amadurecer, e a umidade livre precisa ser eliminada da peça até que a textura e a estabilidade de armazenamento sejam consolidadas. A cura apressada é o atalho mais comum na produção comercial de gomas — e o mais caro, pois suas consequências se manifestam semanas depois na forma de embalagens pegajosas e prazo de validade reduzido.
As câmaras de cura comerciais e os armários de secagem mantêm as bandejas sob temperatura e umidade controladas enquanto o gel se solidifica e a umidade é eliminada. Os tempos de processamento industriais típicos variam de 12 a 72 horas, dependendo do agente gelificante, do tamanho das peças e da textura desejada, com a maioria das linhas operando entre 24 e 48 horas. O ambiente é tão importante quanto o tempo:
| Parâmetro | Alvo típico | Por que isso é importante |
|---|---|---|
| Temperatura ambiente | 18–25 °C | As flutuações causam rachaduras e cementação |
| Umidade relativa | 55–65% | Abaixo de 50%, a superfície seca rápido demais; acima de 70%, fica pegajosa |
| Umidade final | ~2–51 TP3T em peso | Determina a resistência à mastigação e a estabilidade de armazenamento |
| Circulação de ar | Suave, uniforme | Evita a formação de nichos microbianos e a secagem irregular |
Os sistemas à base de gelatina solidificam por resfriamento e exigem que o ambiente esteja frio o suficiente para que a rede se forme; os sistemas à base de pectina solidificam quimicamente e, muitas vezes, endurecem mais rapidamente. Equipamentos de secagem específicos — desde câmaras de ar forçado até um secadora — mantém a programação repetível, em vez de dependente das condições climáticas.
Etapa 6: Desmoldagem, lubrificação e revestimento
As gomas curadas são retiradas dos moldes por vibração, ar ou liberação mecânica. As peças moldadas com amido são escovadas ou lavadas para remover resíduos de amido; as peças sem amido saem limpas. A maioria passa então por um tambor de lubrificação, onde uma névoa fina de agente desmoldante — cera de carnaúba ou óleo de coco fracionado — confere brilho e evita que as peças grudem umas nas outras quando empilhadas.
Quando o produto assim o exigir, aplica-se uma camada de açúcar ou de areia ácida em uma bandeja ou tambor de revestimento: açúcar granulado para doces clássicos e misturas de ácido cítrico para formatos ácidos. O revestimento é um processo à parte, com suas próprias regras de umidade e adesão — nosso guia para balas de goma com cobertura de açúcar aborda a parte das receitas, enquanto a parte dos utensílios passa por um máquina de revestimento adaptado ao tamanho do lote. Quando bem feito, o acabamento aumenta a vida útil e melhora a aparência do produto; quando feito de forma descuidada, cria um segundo problema de aderência.
Etapa 7: Controle de Qualidade — Os números que determinam o prazo de validade
O controle de qualidade comercial não se resume a uma olhada rápida em uma bandeja — trata-se de um conjunto de pontos de verificação instrumentados, com intervalos de aceitação e expectativas de segurança alimentar, de acordo com estruturas como Boas Práticas de Fabricação (cGMP) da FDA para alimentos aplicam-se a toda a linha. Os parâmetros abaixo determinam se um lote será enviado:
| Parâmetro | Intervalo típico de aceitação | Instrumento |
|---|---|---|
| Brix no momento do depósito | Específico para cada fórmula, verificado em cada lote | Refratômetro |
| Atividade da água (Aw) | 0,55–0,70 para estabilidade em condições ambientais | Medidor de “aw” |
| Umidade final | 2–5% em peso | Karl Fischer / perda por secagem |
| Temperatura de cozimento | Conforme a receita (por exemplo, cozimento em lote a 115–120 °C) | Termopares calibrados |
| pH | Por sistema gelificante (especialmente pectina) | medidor de pH |
| Peso da peça | ±2–51 TP3T do alvo | Balança de controle de peso |
| Potência (princípios ativos funcionais) | 90–110%, conforme indicado no rótulo | HPLC por lote |
| Contagem de microrganismos | Dentro dos limites de segurança alimentar | Contagem de placas |
Dois desses fatores merecem destaque. A atividade da água é o melhor indicador isolado da estabilidade de armazenamento — abaixo de aproximadamente 0,65, a maioria dos organismos causadores de deterioração não consegue se desenvolver, e é por isso que as metas de Aw estão no centro de todas as especificações sérias para gomas. E a tolerância à potência é o que determina o sucesso ou o fracasso comercial das gomas funcionais: a dosagem consistente depende da homogeneidade da mistura na fase inicial e da precisão do dosamento, e não da inspeção na fase final.
Etapa 8: Contagem e embalagem
As gomas prontas são contadas — e não pesadas — ao serem colocadas em garrafas e potes na maioria dos formatos de varejo, pois a quantidade por unidade é o que o rótulo promete. Um sistema dedicado contador de balas de goma O enchimento é feito por contagem óptica ou vibratória e, em pequena escala, uma estação semiautomática geralmente é suficiente; à medida que o número de SKUs e os volumes aumentam, integrar a contagem, a tampagem, a etiquetagem e o ensacamento em um fluxo contínuo é o caminho padrão, conforme descrito em nosso guia sobre automação de embalagem para produção em pequenos lotes.
A escolha do formato — garrafa, embalagem flexível, sachê — deve ser definida antes da compra do equipamento, e nossa embalagem de gomas Isso influencia essa escolha. A embalagem também funciona como uma barreira contra a umidade: por mais que a sala de cura tenha alcançado o resultado desejado, uma película de barreira de baixa qualidade pode comprometer esse resultado durante o transporte.
Custo da linha de produção de gomas por faixa de capacidade
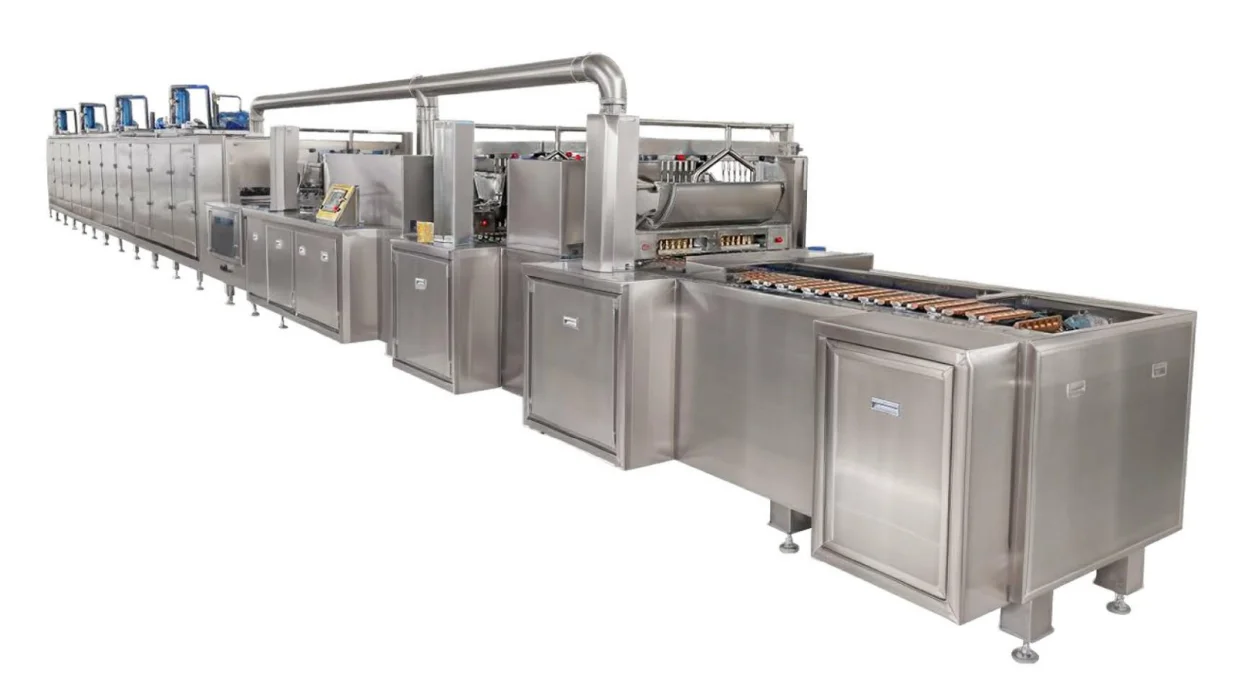
Os preços divulgados para linhas de produção de gomas variam enormemente — de menos de $10.000 a $5 milhões — porque os vendedores estão cotando diferentes níveis de capacidade, níveis de automação e estruturas de custos por país. A maneira correta de fazer o orçamento é por nível de capacidade:
| Nível de capacidade | Equipamentos típicos | Faixa de preço indicativa | Compatível com |
|---|---|---|---|
| P&D / piloto, <50 kg/h | Caldeira com camisa, dosador semiautomático, armário de secagem | ~$10.000–50.000 | Testes de formulação, amostragem |
| Modelo comercial básico, 100–200 kg/h | Fornalha em lote, dosador, sala de secagem, embalagem semiautomática | ~$30.000–80.000 | Novas marcas, primeiras coleções para o varejo |
| Solução completa de média escala, 300–500 kg/h | Cozimento, dosagem, deposição, resfriamento e embalagem integrados | ~$80.000–150.000 | Marcas em ascensão, startups em cofundação |
| Magnata industrial / alta velocidade, mais de 500 kg/h | Linha completa de produção de moguls, com cura e embalagem automatizadas | ~$150.000 a $2M+ | Marcas consagradas, fabricantes por encomenda |
Essas faixas combinam nossos próprios orçamentos de projeto com as tabelas de preços publicadas que acompanhamos, e variam de acordo com o nível de automação, o país de fabricação e o formato; considere-as como faixas de orçamento, não como cotações. Faça o orçamento do projeto, não apenas da máquina: nos projetos para os quais elaboramos cotações, a instalação, as peças de formato para cada SKU, o treinamento de operadores e as peças de reposição acrescentam 20–35% ao custo do equipamento. Quando você estiver pronto para definir o preço de uma configuração real, nosso linha de produção de gomas Esta página é o ponto de partida — informe-nos a capacidade e o sistema de gelificação, e faremos uma estimativa com base na etapa em que você se encontra atualmente.
Defeitos comuns na goma e os parâmetros da máquina que os corrigem
A maioria das reclamações relacionadas à goma não é um mistério; elas podem ser atribuídas a uma etapa e a um contexto específicos. A tabela relaciona os cinco defeitos mais comuns com suas causas principais e o parâmetro da máquina que os corrige:
| Defeito | Causa principal comum | Onde consertar |
|---|---|---|
| Suor / compressas úmidas | O Brix final está muito baixo, ou o ácido foi adicionado muito cedo | Meta de sólidos na cozedura; momento da dosagem de ácido |
| Pegajoso após a embalagem | Cura incompleta ou barreira da embalagem muito fraca | Tempo de cura/umidade; especificações da película |
| Textura granulosa e cristalina | Cristalização da sacarose — proporção de glicose incorreta ou açúcar não dissolvido | Proporção do sistema de açúcar; dissolução durante o cozimento |
| Bolhas de ar e espuma | Agitação que incorpora ar durante a mistura; sem desarejamento | Velocidade do misturador; desarejamento a vácuo |
| Peças deformadas ou rasgadas na desmoldagem | Tempo de cura muito curto ou incompatibilidade entre o molde e o desmoldante | Cronograma de cura; agente desmoldante e condições do molde |
O produto final pegajoso tem mais uma etapa a jusante — armazenamento e manuseio —, que abordamos especificamente em nosso artigo sobre evitar que as vitaminas em forma de gominha grudem umas nas outras.
Gelatina x Pectina: Como o agente gelificante altera o processo
O agente gelificante é o maior desafio no processo de fabricação. A gelatina solidifica termicamente: ela incha, se dissolve e gelifica à medida que a massa esfria, proporcionando uma janela de processamento flexível e a clássica textura elástica ao mastigar — mas nunca deve ser fervida junto com ácido, e as peças prontas podem amolecer com o calor. A pectina gelifica quimicamente: a pectina de alto teor de metoxil precisa de açúcar e da adição precisa de ácido em pH baixo para se transformar em gel, o que significa que a dosagem deve ser rápida e sincronizada, enquanto a pectina de baixo teor de metoxil gelifica com íons de cálcio, com uma janela de tempo mais ampla. A pectina oferece origem vegetal e estabilidade térmica; a gelatina proporciona uma textura familiar e um controle mais simples do processo.
As consequências práticas se estendem a todas as etapas: os parâmetros de cozimento, a temperatura e a velocidade de deposição, o tempo de cura e até mesmo a escolha do molde variam de acordo com o sistema de gelificação. Comparamos os dois sistemas em profundidade em nosso gelatina x pectina guia, e se você optar pela pectina, a linha é configurada de maneira diferente desde o início — consulte nosso máquina de deposição de gomas de pectina.
Como todo o processo se encaixa: o exemplo das gomas de vitamina
No caso de uma goma vitamínica, as oito etapas se desenrolam assim na prática: a gelatina hidrata enquanto o xarope é cozido até atingir o teor de sólidos desejado; a base resfriada recebe as vitaminas por meio de dosagem em linha; uma máquina de dosagem sem amido preenche moldes de silicone a 65–75 °C; as bandejas curam por 24 a 48 horas a 18–25 °C e umidade controlada; as gomas se soltam facilmente, passam por um tambor de lubrificação e são contadas em frascos com um dessecante. Cada etapa acima existe para proteger dois aspectos — a potência indicada no rótulo e a textura ao toque.
Se você quiser um passo a passo dessa jornada no nível do produto, consulte nosso guia detalhado sobre como são feitas as gomas vitamínicas acompanha um lote desde a receita em escala doméstica até a embalagem para venda ao varejo, e uma linha de produção pronta para esse formato é apresentada em nosso Linha de produção de gomas de gelatina GM150.
Conclusão
O processo de fabricação de gomas recompensa os produtores que o tratam como um sistema integrado: a precisão na dosagem dos sólidos na cozedura influencia a precisão na dosagem do recheio; a disciplina na cura influencia a vida útil; e a precisão na dosagem influencia todas as informações do rótulo que você imprime. Decida primeiro o sistema de gelificação e o método de moldagem, dimensione a linha de acordo com o volume real e mantenha os índices de controle de qualidade em todos os lotes.
Informe-nos o formato do seu produto, a capacidade alvo e o sistema de gelificação, e nossa equipe elaborará o projeto da linha para você — incluindo a configuração, o layout e o orçamento, de acordo com a fase em que você se encontra atualmente. Fale conosco Para começar; se você ainda está no início dessa jornada, nosso guia para Como abrir uma empresa de doces abrange as etapas que antecedem a entrada do equipamento em cena.
Perguntas frequentes
Quanto tempo leva o processo de fabricação das gomas, do início ao fim?
O processamento ativo — cozimento, colocação em moldes e acabamento — leva algumas horas por lote. O cronograma é dominado pelas etapas de cura e secagem, que geralmente levam de 12 a 72 horas, dependendo do agente gelificante, do tamanho das porções e da textura desejada; a maioria das linhas comerciais prevê de 24 a 48 horas antes do embalamento.
Quanto custa uma linha de produção de gomas?
A capacidade comercial básica (100–200 kg/h) custa cerca de $30.000–80.000; linhas chave na mão de médio porte (300–500 kg/h) custam aproximadamente $80.000–150.000; e as linhas de alta velocidade variam de aproximadamente $150.000 na faixa mais baixa até $1 milhão e mais na faixa mais alta. Nos projetos para os quais fizemos cotação, a instalação, as peças de formato e o treinamento acrescentam de 20 a 35% ao preço do equipamento.
Que equipamentos preciso para começar a fabricar gomas?
No mínimo: uma panela de cozimento com controle de temperatura, um recipiente para hidratação de gelatina, uma máquina de envase com moldes, um espaço controlado para cura ou secagem e uma estação de embalagem com contagem ou pesagem. Os refratômetros e o medidor de Aw devem ser incluídos logo no início do plano de controle de qualidade, e não no final.
O que é melhor para gomas funcionais: um agente espessante à base de amido ou um agente espessante sem amido?
Para gomas com vitaminas e suplementos, o processamento sem amido costuma ser a melhor opção: sem poeira de amido, sem risco de contaminação cruzada por amido reutilizado, trocas de linha mais rápidas e menor custo inicial. As linhas Mogul se destacam em volumes muito altos e em formatos complexos e alongados.
Quais devem ser os valores de Brix e de atividade da água nas gomas prontas?
As pastas de deposição são normalmente cozidas até atingirem um valor de Brix entre 70 e 75 em sistemas de cozimento a jato, verificado lote a lote com um refratômetro. As gomas prontas têm como meta uma atividade de água de aproximadamente 0,55–0,70 — o melhor indicador isolado da estabilidade de armazenamento à temperatura ambiente — e um teor de umidade final em torno de 2–5% em peso.
Por que minhas gomas ficam pegajosas depois de embaladas?
Geralmente, uma das três seguintes possibilidades: o processo de cura foi interrompido prematuramente, deixando um excesso de umidade; os sólidos de cozimento ficaram abaixo do valor alvo; ou o filme de embalagem não oferece uma barreira eficaz contra a umidade, fazendo com que os pedaços reabsorvam água durante o transporte. Corrija primeiro os parâmetros anteriores ao processo; em seguida, a armazenamento e a escolha do filme.