El proceso de fabricación de gominolas parece sencillo a simple vista —se introduce el jarabe y salen las gominolas—, pero cada etapa entre la caldera y la caja está controlada por un ajuste de la máquina que determina la textura, la vida útil y la precisión en la dosificación. Esta guía básica repasa las ocho etapas de la producción comercial de gominolas: qué ocurre en cada paso, qué equipos realizan el trabajo, los parámetros que deben cumplirse y cuánto cuesta construir una línea para cada nivel de capacidad.
Puntos clave
- La fabricación industrial de gominolas se divide en ocho fases: preparación de la masa, cocción, dosificación, moldeado, curado y secado, desmoldeado y acabado, control de calidad, y recuento y envasado.
- Hay tres parámetros que determinan la mayoría de los problemas de calidad de las gominolas: los sólidos disueltos (Brix), la actividad del agua (Aw) y el tiempo de curado. Los tres se controlan mediante los equipos.
- Las líneas con almidón destacan por su capacidad de volumen y sus formas complejas; el dosificado sin almidón destaca por su higiene, flexibilidad y cambios de formato más rápidos: la elección debe basarse en tu producto, no en el folleto.
- Una línea de producción operativa tiene un coste inicial de entre 1 TP y 4 T, con una capacidad comercial inicial de entre 30 000 y 80 000, y supera el 1 TP y 4 T hasta alcanzar 1 millón en el caso de las líneas de mogul de alta velocidad; en los proyectos para los que hemos presentado presupuestos, la instalación y el utillaje suponen un coste adicional de entre 20 y 351 TP.
- La mayoría de los defectos —sudor, pegajosidad, textura granulosa— se deben a un parámetro concreto de la máquina, no a la mala suerte.
¿En qué consiste el proceso de fabricación de las gominolas?
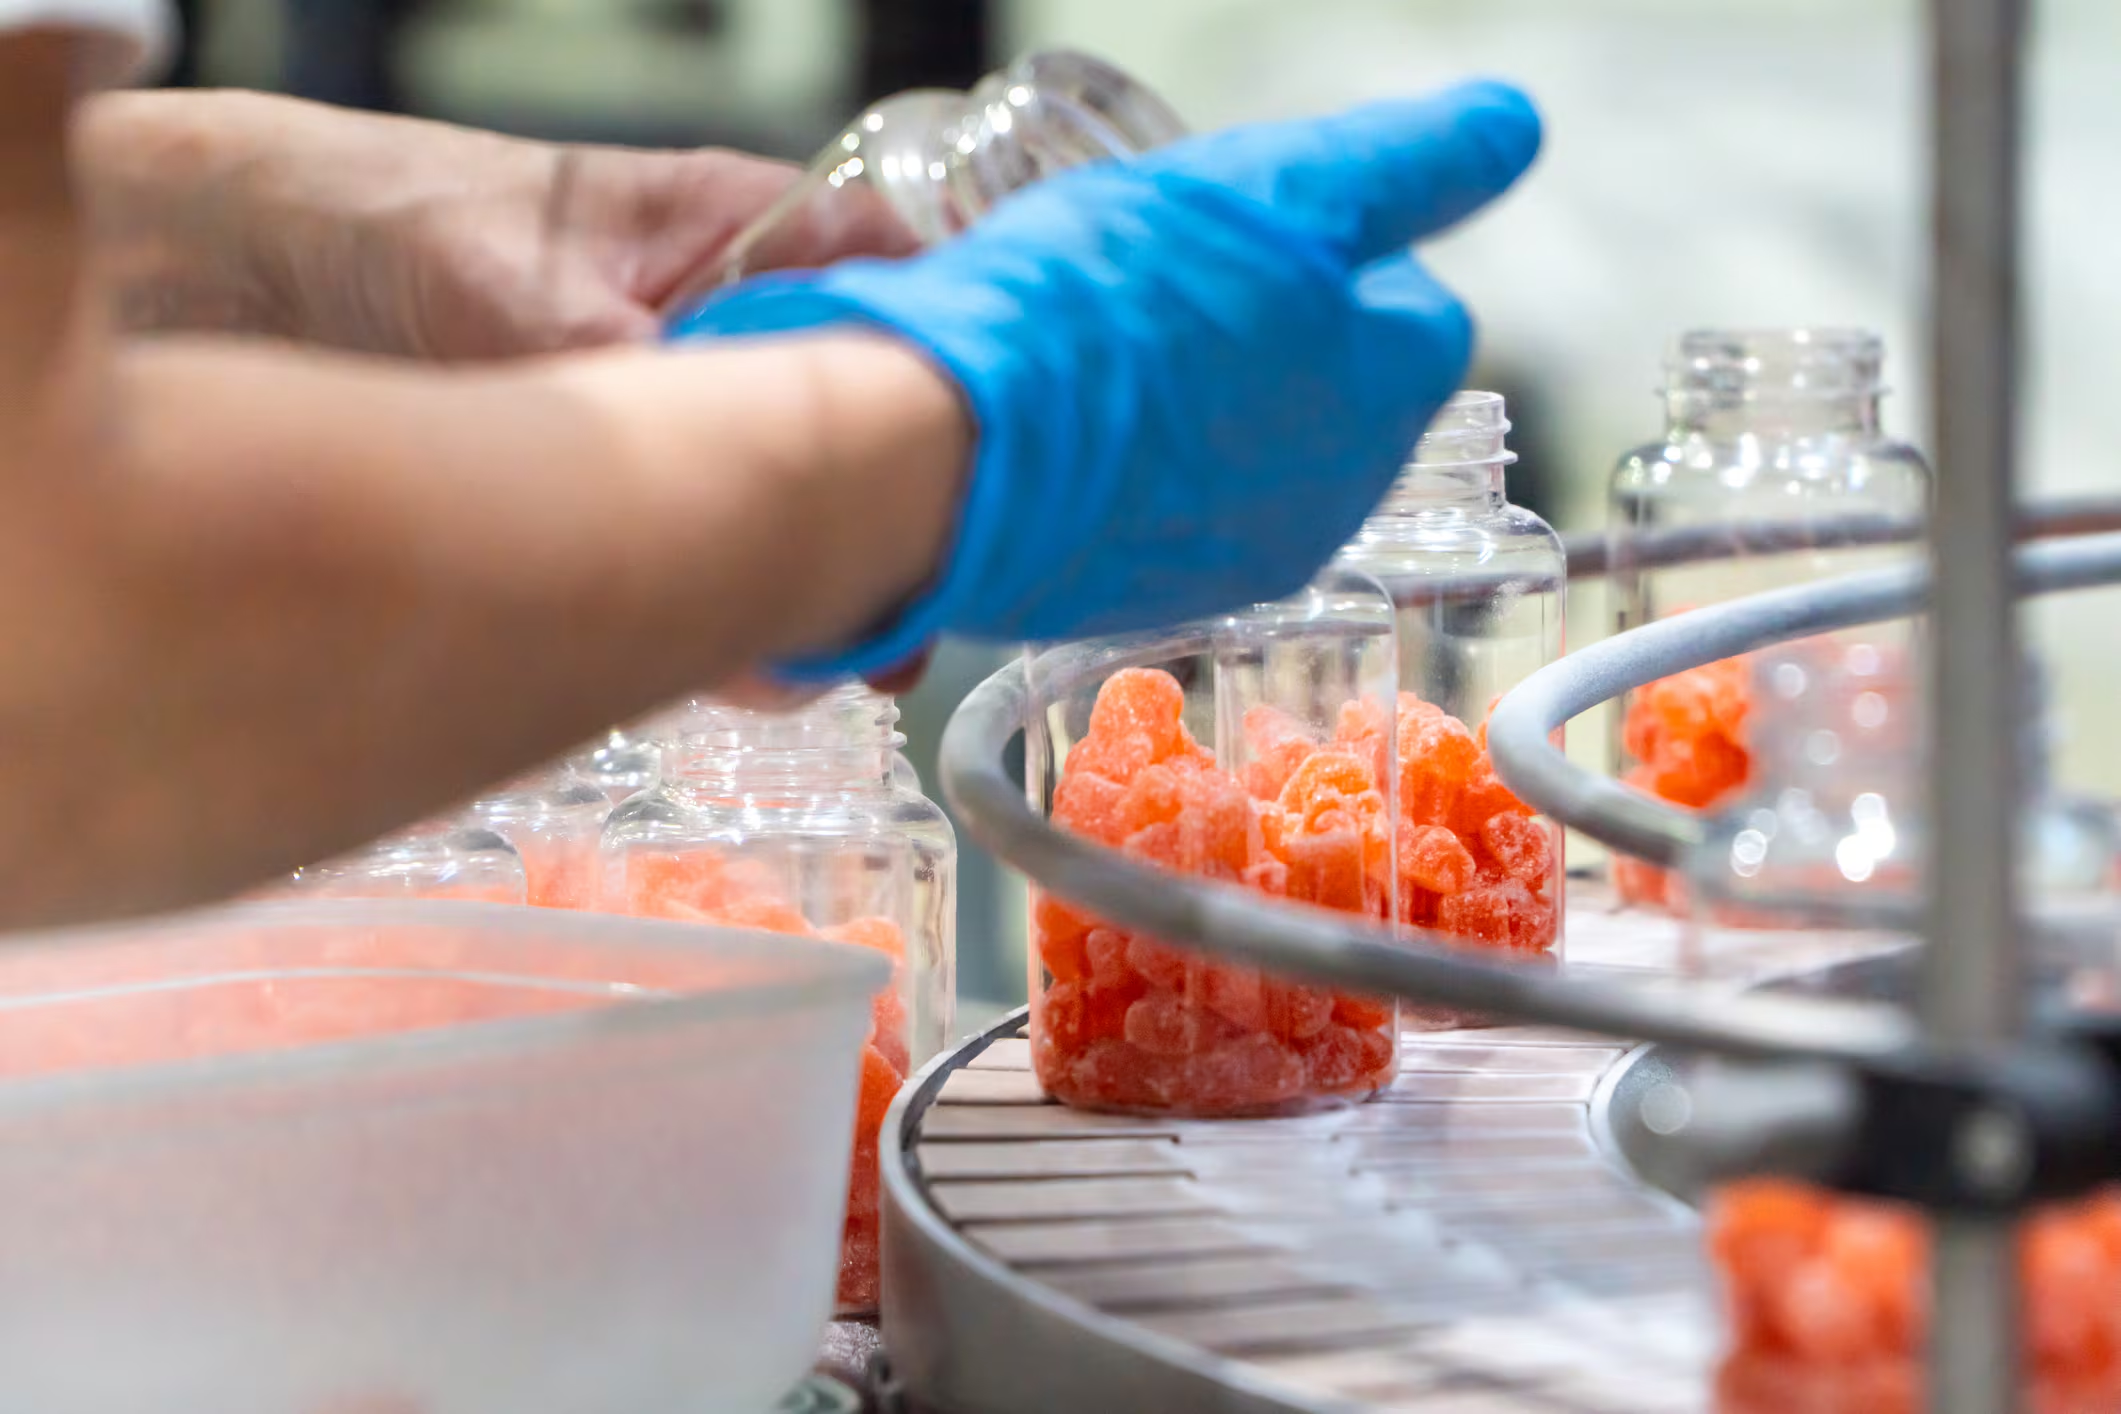
La fabricación de gominolas es la versión industrial de la elaboración de caramelos de gelatina: se cuece un jarabe edulcorante hasta alcanzar un nivel de sólidos determinado, se hidrata y se incorpora un agente gelificante, se dosifican los ingredientes sensibles al calor a una temperatura más baja y la masa, aún líquida, se vierte en moldes donde se gelifica, se endurece y se seca hasta convertirse en una pieza estable y masticable. Lo que diferencia un proceso comercial de una tanda casera es el control —de la temperatura, el tiempo, la precisión en la dosificación y la humedad— y ese control reside en el equipamiento.
Las 8 etapas de un vistazo
| Escenario | ¿Qué pasa? | Equipamiento básico | Salida de la etapa |
|---|---|---|---|
| 1. Compuestos | Pesar, disolver e hidratar los ingredientes | Depósitos de mezcla, recipientes para el remojo de la gelatina | Pasta homogénea |
| 2. Cocina | Evaporar el agua hasta alcanzar el contenido de sólidos deseado | Cocedor por lotes o cocedor a chorro | Jarabe con el grado Brix deseado |
| 3. Dosificación | Añadir ácido, sabor, color y principios activos | Sistemas de dosificación y mezcla en línea | Masa de gominolas aromatizada y dosificada |
| 4. Ingresos | Verter el líquido en los moldes | Magnate del almidón o depositante sin almidón | Moldes rellenos y con forma |
| 5. Curado y secado | El gel se endurece; la humedad desciende hasta el nivel deseado | Túneles de enfriamiento, salas de curado y secado | Gominolas consistentes y firmes |
| 6. Desmoldeo y acabado | Desmoldar, untar con aceite o espolvorear con azúcar | Unidades de desmoldeo, tambores de lubricación, máquinas de recubrimiento | Piezas acabadas de líneas fluidas |
| 7. Control de calidad | Parámetros de ensayo y potencia | Refractómetros, medidores de AW, controladoras de peso | Lotes liberados |
| 8. Recuento y envasado | Llenar, sellar, etiquetar | Máquinas contadoras, líneas de embotellado o de envasado en bolsas | Paquetes a la venta |
Cada fase da lugar a la siguiente, y cualquier fallo en una de ellas se nota más adelante: un sirope cocinado hasta alcanzar un contenido de sólidos inadecuado da lugar a un producto final pegajoso; una sala de curado con demasiada humedad echa por tierra un recubrimiento perfecto. Las secciones siguientes describen el proceso en orden.
Etapas 1-3: Preparación de la base — Mezcla, cocción y dosificación
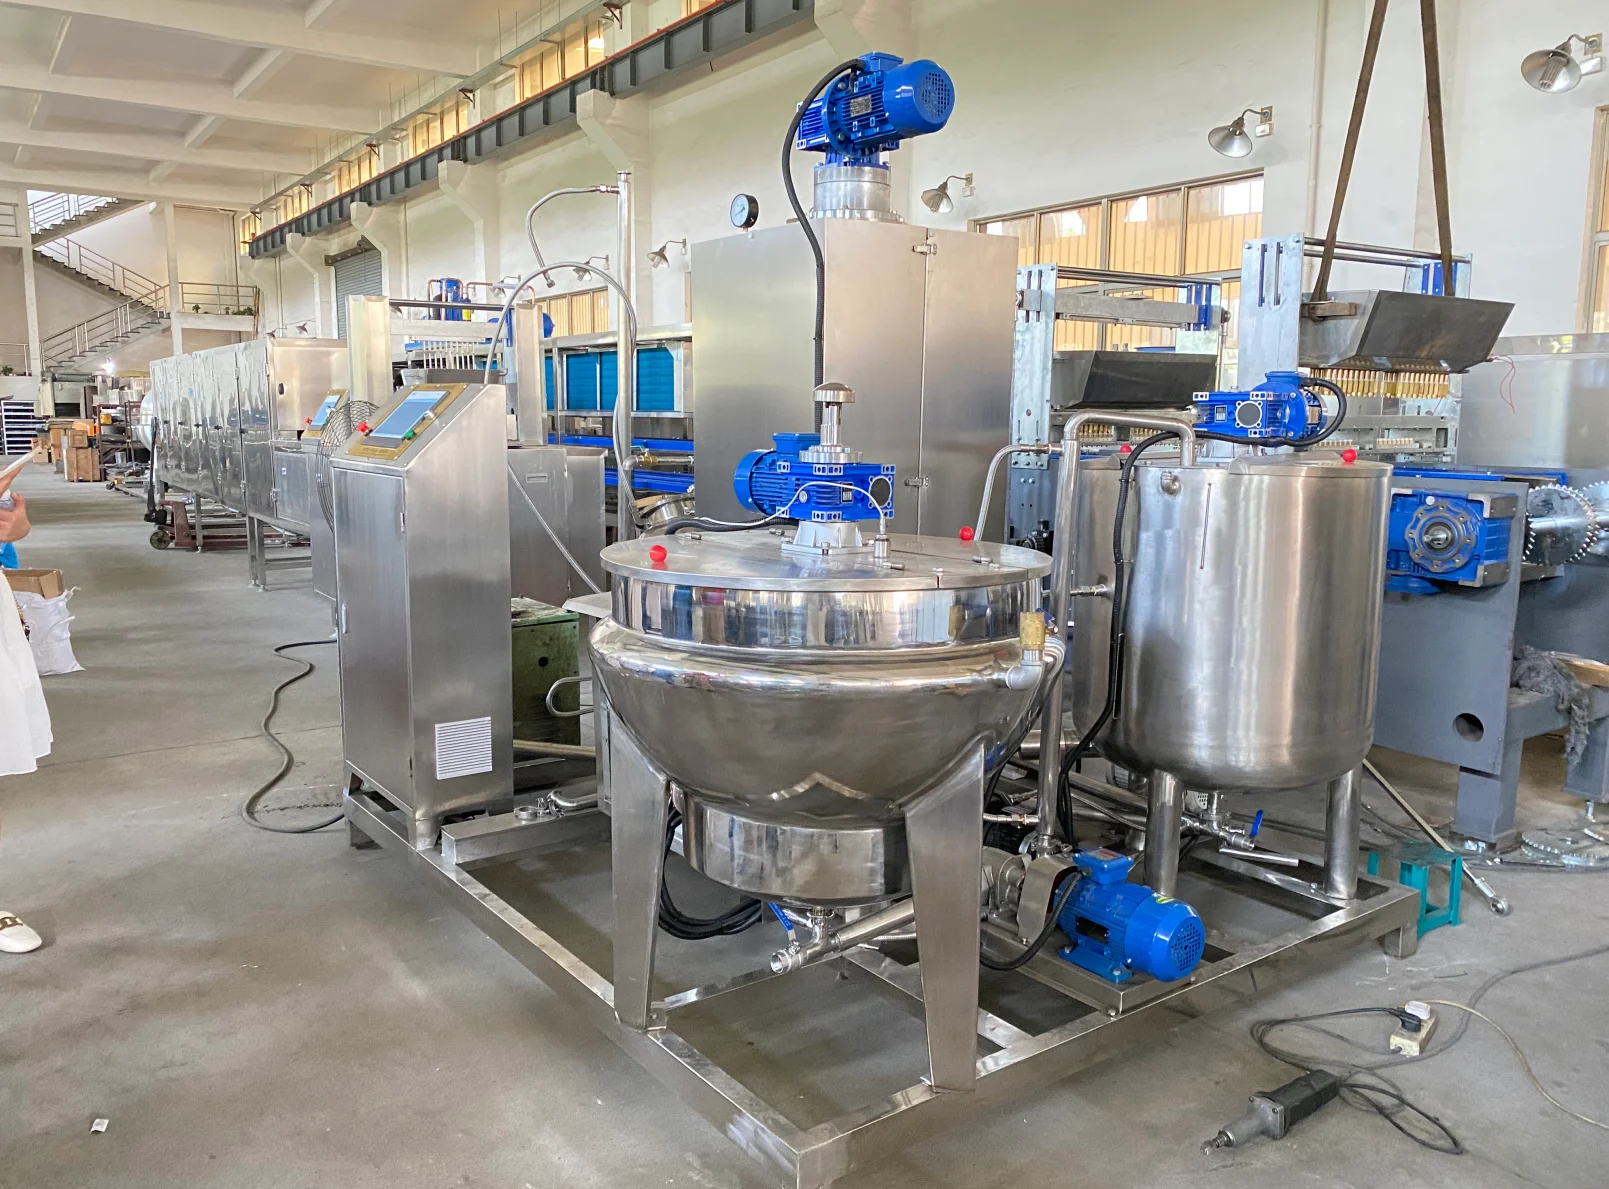
Las tres primeras fases tienen lugar antes de llegar al molde y determinan el límite máximo de rendimiento de la línea.
Preparación de mezclas y remojo de la gelatina
Los ingredientes secos y líquidos se mezclan en un orden definido. Los agentes gelificantes se dispersan primero en agua —la gelatina se hidrata en agua fría durante 30-60 minutos antes de entrar en contacto con el almíbar caliente—, ya que una hidratación completa antes del calentamiento es lo que evita la formación de grumos posteriormente. Se añaden el azúcar y el jarabe de glucosa, que se disuelven mientras la masa se calienta suavemente en tanques de precocción. Si no se respeta este proceso de hidratación, horas más tarde aparecerán «ojos de pez» o zonas granuladas en las gominolas terminadas.
Cocción hasta obtener sólidos finales
La pasta se bombea al cocedor, donde se evapora el agua hasta que la masa alcanza el contenido objetivo de sólidos disueltos, medido en grados Brix. Las líneas industriales siguen dos vías: los cocedores de chorro, que utilizan inyección directa de vapor, alcanzan el contenido final de sólidos en segundos, minimizando la exposición al calor; las calderas de lotes con camisa de refrigeración cocinan durante más tiempo a 115-120 °C. El jarabe cocido para el vertido de gominolas suele situarse entre 75 y 82 grados Brix aproximadamente en los sistemas de cocción por chorro, mientras que las líneas tradicionales por lotes se mezclan hasta obtener una pasta de vertido ligeramente más baja; el valor exacto depende del sistema gelificante y de la máquina de vertido.
Sea cual sea la cifra, se comprueba lote por lote con un refractómetro calibrado, ya que unas pocas unidades de Brix influyen directamente en la textura y la estabilidad de conservación.
Dosificación de ácido, saborizantes, colorantes y principios activos
Los ingredientes sensibles al calor se añaden en último lugar, tras la cocción, a una temperatura más baja. Los ácidos merecen una atención especial: si se añaden demasiado pronto a alta temperatura, hidrolizan la gelatina y reducen de forma permanente la resistencia del gel, mientras que los sistemas de pectina necesitan ácido para activar el gel en el momento exacto. Las vitaminas y los activos funcionales se dosifican mediante sistemas de inyección y mezcla en línea para que la distribución sea uniforme: una gominola que aporte de media 100% según lo indicado en la etiqueta, pero con una variación de ±40% de una pieza a otra, no cumple con los requisitos. Esta es la fase en la que la dosificación automatizada se amortiza en los resultados de las auditorías.
Fase 4: Depósito — Starch Mogul frente a Starchless
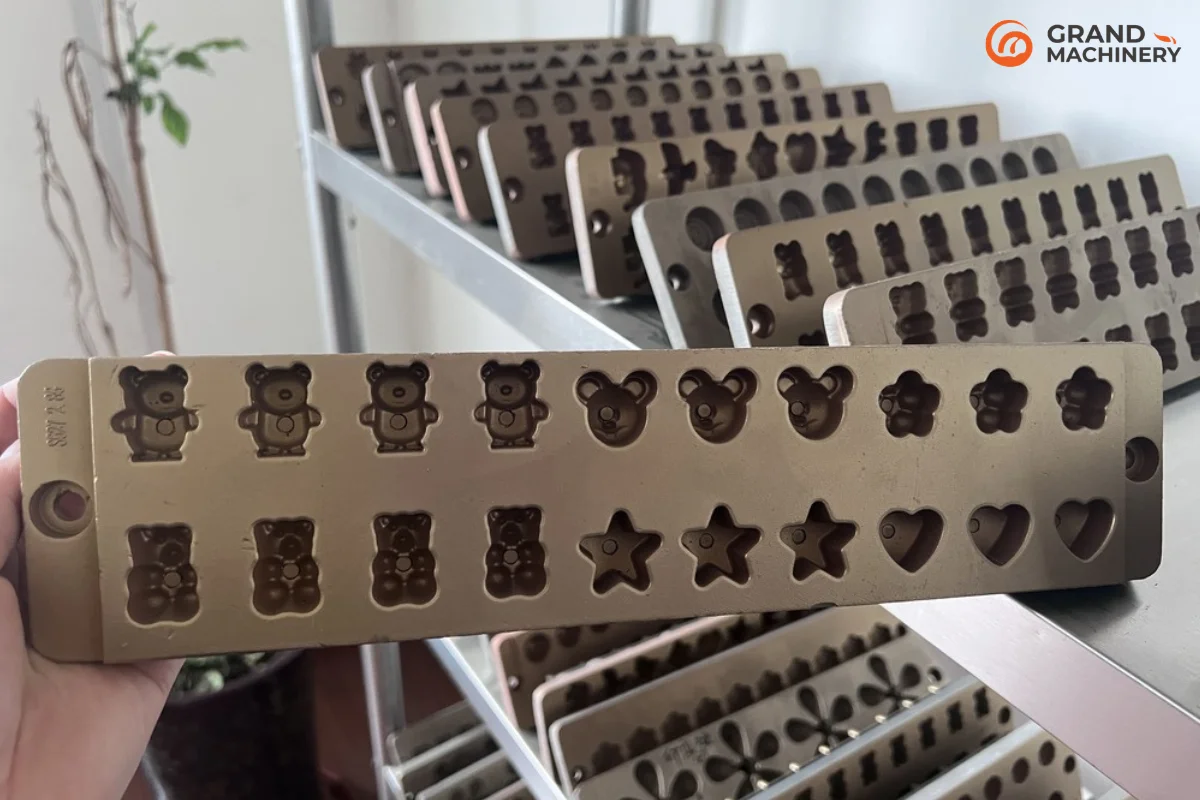
El vertido es el núcleo del proceso de moldeo: la masa líquida se distribuye en moldes a una temperatura y presión controladas, y la tolerancia de peso de llenado que admite determina la precisión de la dosificación. Existen dos tecnologías de moldeo predominantes, y la elección de una de ellas determina la configuración de toda la línea de producción en torno a ella.
Cómo funciona cada línea de moldeo
Una línea de moldeado con almidón imprime formas en bandejas de almidón acondicionado apto para uso alimentario, deposita el producto en esas impresiones y deja que el almidón mantenga la forma mientras absorbe la humedad superficial para formar una capa. Permite crear formas largas, complejas y muy detalladas, funciona con un número muy elevado de cavidades y sigue siendo la tecnología mayoritaria en la confitería de gran volumen. Las desventajas son la manipulación del almidón —acondicionamiento, secado, reciclaje— y la complejidad en materia de higiene, ya que el almidón reutilizado puede transmitir humedad y contaminantes al siguiente lote. Nuestro Línea de envasado de gominolas «Starch Mogul» modelo GM1250 está concebido precisamente para este régimen de gran volumen, y la flexibilidad en el diseño de moldes se trata por separado en nuestro molde para gominolas guía.
Una máquina dosificadora sin almidón llena directamente moldes rígidos de silicona, metal o policarbonato, rociando un agente desmoldeante para facilitar el desmoldeo. No hay polvo de almidón, ni vectores de contaminación cruzada, ni fase de acondicionamiento del almidón; por eso lo eligen principalmente los fabricantes de gominolas funcionales que elaboran productos vitamínicos y suplementos. El dosificado se realiza al alcanzar el contenido final de sólidos, el enfriamiento puede ser más rápido y los cambios de producción son tan sencillos como intercambiar los juegos de moldes.
¿Qué línea de moldeo se adapta mejor a tu producto?
| Factor | Magnate del almidón | Depósito sin almidón |
|---|---|---|
| Volumen de producción | Muy alto | Moderado |
| Complejidad de la forma | Ideal para formas largas y detalladas | Limitado por la rigidez del molde |
| Higiene para las gominolas funcionales | La reutilización del almidón aumenta el riesgo | La opción más limpia |
| Cambio | Más lento, reacondicionamiento del almidón | Cambio rápido de moldes |
| Huella y elementos auxiliares | A gran escala, procesamiento de almidón | Compacto |
| Inversión en empresas emergentes | Más alto | De baja a media |
Si fabricas gominolas de vitaminas o suplementos siguiendo las normas de buenas prácticas de fabricación (GMP), la opción sin almidón suele ser la más recomendable por defecto; las líneas de producción a gran escala se justifican cuando los volúmenes y la complejidad de las formas superan las capacidades de los moldes sin almidón. Ambas vías conducen al mismo resultado: un máquina para el envasado de gominolas adaptados al tamaño de tus cavidades y a tu producción — y nuestros línea de envasado de gominolas El mapa general muestra el recorrido completo en torno a cualquiera de las dos opciones.
Etapa 5: Curado y secado — Donde realmente se crea la textura
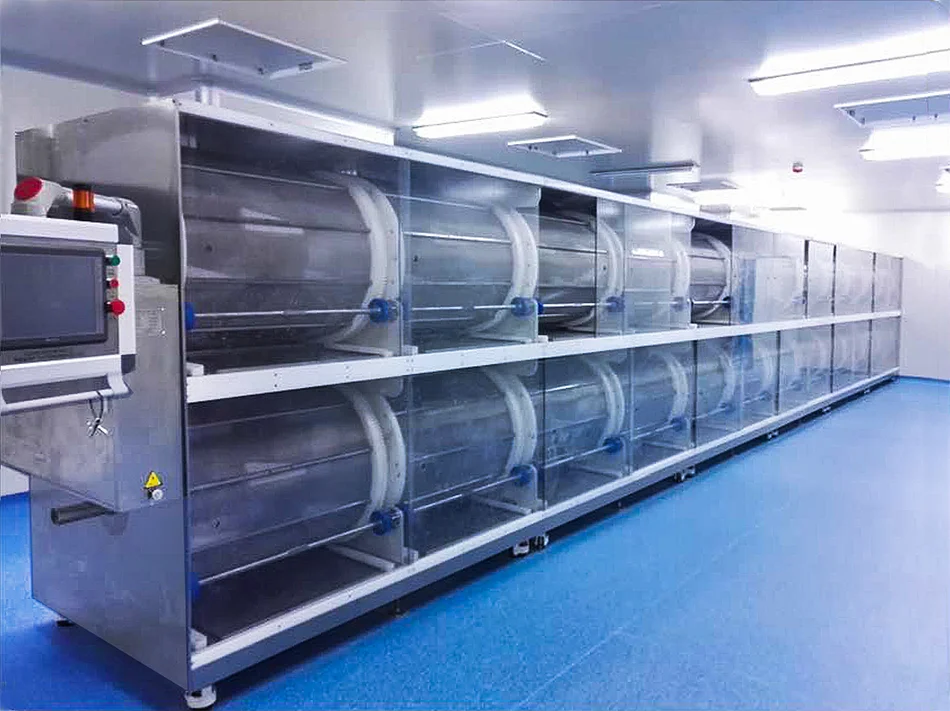
Las gominolas recién moldeadas aún no están terminadas. La red de gel necesita tiempo para madurar, y la humedad libre debe evaporarse de la pieza hasta que se consoliden la textura y la estabilidad de conservación. El curado apresurado es el atajo más habitual en la producción comercial de gominolas —y el más caro—, ya que se traduce, semanas más tarde, en envases pegajosos y una vida útil reducida.
Las cámaras de curado y los armarios de secado industriales mantienen las bandejas a una temperatura y humedad controladas mientras el gel se solidifica y la humedad se evapora. Los tiempos de curado habituales en la industria oscilan entre las 12 y las 72 horas, dependiendo del agente gelificante, el tamaño de las piezas y la textura deseada, aunque la mayoría de las líneas de producción se sitúan entre las 24 y las 48 horas. El entorno es tan importante como el tiempo:
| Parámetro | Objetivo típico | Por qué es importante |
|---|---|---|
| Temperatura ambiente | 18–25 °C | Las fluctuaciones provocan grietas y endurecimiento superficial |
| Humedad relativa | 55–65% | Por debajo de 50%, la superficie se seca demasiado rápido; por encima de 70%, se vuelve pegajosa. |
| Humedad final | ~2–51 TP3T en peso | Determina la consistencia y la estabilidad de conservación |
| Circulación del aire | Suave, uniforme | Evita la formación de nichos microbianos y un secado desigual |
Los sistemas de gelatina se solidifican al enfriarse y requieren que la temperatura ambiente sea lo suficientemente baja como para que se forme la red; los sistemas de pectina se solidifican químicamente y suelen fraguar más rápido. Equipos de secado específicos —desde armarios de aire forzado hasta un secadora — hace que el horario sea repetible, en lugar de depender de las condiciones meteorológicas.
Fase 6: Desmoldeado, engrasado y recubrimiento
Las gominolas curadas se desmoldan mediante vibración, aire o desmoldeo mecánico. Las piezas moldeadas con almidón se cepillan o se lavan para eliminar los residuos de almidón; las piezas sin almidón se desmoldan limpias. A continuación, la mayoría pasa por un tambor de engrasado, donde una fina niebla de agente desmoldante —cera de carnauba o aceite de coco fraccionado— les da brillo y evita que las piezas se peguen entre sí a granel.
Cuando el producto lo requiere, se aplica un recubrimiento de azúcar o de arena ácida en una bandeja o un tambor de recubrimiento: azúcar granulado para los dulces clásicos y mezclas de ácido cítrico para los formatos ácidos. El recubrimiento es un proceso en sí mismo, con sus propias normas de humedad y adhesión; nuestra guía sobre caramelos de goma con cobertura de azúcar abarca la parte de las recetas, mientras que la parte del equipamiento pasa por un máquina de recubrimiento adaptado al lote. Si se hace correctamente, el acabado aumenta la vida útil y el atractivo en el punto de venta; si se hace sin cuidado, añade un segundo problema de adherencia.
Etapa 7: Control de calidad — Las cifras que determinan la vida útil
El control de calidad comercial no consiste en un simple vistazo final a una bandeja, sino que es un conjunto de puntos de control instrumentados con rangos de aceptación y requisitos de seguridad alimentaria establecidos en marcos normativos como Buenas prácticas de fabricación (cGMP) de la FDA para alimentos Se aplican a toda la línea. Los parámetros que se indican a continuación determinan si un lote se envía:
| Parámetro | Rango de aceptación habitual | Instrumento |
|---|---|---|
| Grados Brix en el momento del depósito | Específico para cada fórmula, comprobado en cada lote | Refractómetro |
| Actividad del agua (Aw) | 0,55–0,70 para la estabilidad a temperatura ambiente | Medidor de «aw» |
| Humedad final | 2–51 TP3T en peso | Karl Fischer / pérdida por secado |
| Temperatura de cocción | Por receta (por ejemplo, cocción por lotes a 115-120 °C) | Termopares calibrados |
| pH | Por sistema gelificante (especialmente la pectina) | pH-metro |
| Peso por pieza | ±2–51 TP3T del objetivo | Báscula de control de peso |
| Potencia (principios activos funcionales) | 90–110% según la indicación de la etiqueta | HPLC por lote |
| Recuento de microorganismos | Dentro de los límites de seguridad alimentaria | Recuento de placas |
Hay dos aspectos que merecen especial atención. La actividad del agua es el mejor indicador de la estabilidad de conservación: por debajo de aproximadamente 0,65, la mayoría de los organismos causantes del deterioro no pueden crecer, razón por la cual los valores objetivo de Aw ocupan un lugar central en todas las especificaciones técnicas serias de las gominolas. Y la tolerancia a la potencia es lo que determina el éxito o el fracaso comercial de las gominolas funcionales: una dosificación constante depende de la homogeneidad de la mezcla en las fases iniciales y de la precisión en el dosificado, no de la inspección en las fases finales.
Etapa 8: Recuento y embalaje
En la mayoría de los formatos de venta al por menor, las gominolas ya elaboradas se cuentan —no se pesan— para introducirlas en botellas y tarros, ya que el número de unidades es lo que promete la etiqueta. Una máquina específica contador de gominolas El llenado se realiza mediante recuento óptico o vibratorio, y a pequeña escala suele bastar con una estación semiautomática; a medida que aumentan las referencias y los volúmenes, lo habitual es integrar el recuento, el taponado, el etiquetado y el envasado en bolsas en un flujo continuo, tal y como se explica en nuestra guía sobre automatización del envasado para la producción de lotes pequeños.
La elección del formato —botella, bolsa, sobre— debe decidirse antes de adquirir el equipo, y nuestro envases de gominolas Las visitas guiadas orientan esa elección. El envase también actúa como barrera contra la humedad: por muy buenos que sean los resultados obtenidos en la sala de curado, una película protectora de mala calidad puede echar todo por tierra durante el transporte.
Coste de una línea de producción de gominolas por nivel de capacidad
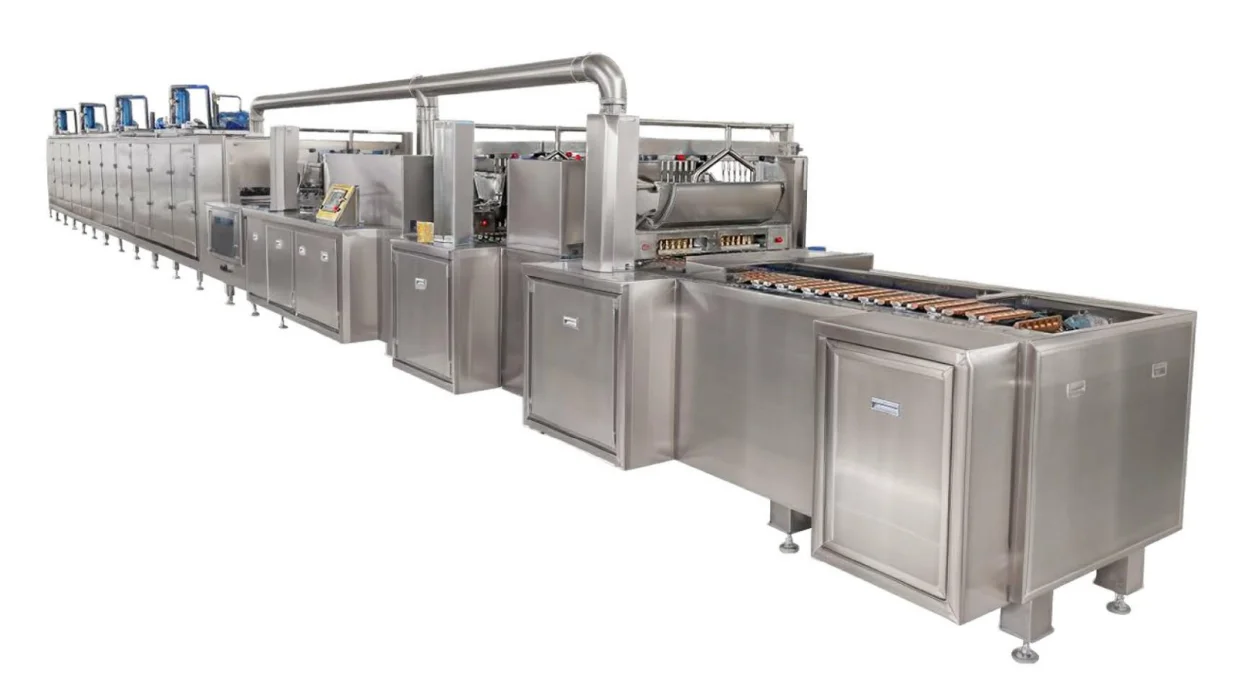
Los precios publicados para las líneas de producción de gominolas varían enormemente —desde menos de $10 000 hasta $5 millones— porque los vendedores ofrecen diferentes niveles de capacidad, grados de automatización y estructuras de costes por país. La forma más honesta de elaborar un presupuesto es por niveles de capacidad:
| Nivel de capacidad | Equipamiento habitual | Rango de precios orientativo | Compatible con |
|---|---|---|---|
| I+D / planta piloto, <50 kg/h | Caldera con camisa, dosificador semiautomático, armario de secado | ~$10 000–50 000 | Pruebas de formulación, toma de muestras |
| Modelo básico comercial, 100-200 kg/h | Cocedor por lotes, dosificador, sala de secado, envasado semiautomático | ~$ 30 000–80 000 | Nuevas marcas, primeras colecciones para tiendas |
| Instalación llave en mano de tamaño medio, 300-500 kg/h | Cocción, dosificación, dosificación por deposición, enfriamiento y envasado integrados | ~$ 80 000–150 000 | Etiquetas en expansión, startups en fase de lanzamiento |
| Magnate industrial / alta velocidad, más de 500 kg/h | Línea completa de mogul, curado y envasado automatizados | ~$150 000 a $2M+ | Marcas consolidadas, fabricantes por encargo |
Estos rangos combinan nuestros propios presupuestos de proyecto con las tablas de precios publicadas que seguimos, y varían en función del nivel de automatización, el país de fabricación y el formato; considéralos rangos orientativos para la elaboración de presupuestos, no presupuestos en sí. Presupuesta el proyecto, no solo la máquina: en los proyectos que hemos presupuestado, la instalación, las piezas de formato para cada SKU, la formación de los operarios y los repuestos suponen un coste adicional de entre el 20 y el 35% respecto al coste del equipo. Cuando estés listo para presupuestar una configuración real, nuestro línea de envasado de gominolas Esta página es el punto de partida: indícanos la capacidad y el sistema de gelificación, y te daremos un presupuesto acorde con la fase en la que te encuentras actualmente.
Defectos habituales en las gominolas y los parámetros de la máquina que los corrigen
La mayoría de las quejas relacionadas con las gomas no son un misterio; se pueden atribuir a una fase y a un entorno concretos. En la tabla se relacionan los cinco defectos más comunes con sus causas fundamentales habituales y el parámetro de la máquina que permite solucionarlos:
| Defecto | Causa principal habitual | Dónde arreglarlo |
|---|---|---|
| Sudor / compresas húmedas | El Brix final es demasiado bajo, o se ha añadido ácido demasiado pronto | Objetivo de sólidos de cocción; momento de la dosificación de ácido |
| Se queda pegajoso tras el envasado | El curado es incompleto o la barrera del envase es demasiado débil | Tiempo de curado/humedad; especificaciones de la película |
| Textura granulada y cristalina | Cristalización de la sacarosa: proporción de glucosa incorrecta o azúcar sin disolver | Proporción del sistema de azúcar; disolución durante la cocción |
| Burbujas de aire y espuma | Agitación que remueve el aire durante la mezcla; sin desaireación | Velocidad de la mezcladora; desaireación al vacío |
| Piezas deformadas o rotas al desmoldarlas | Tiempo de curado demasiado corto o incompatibilidad entre el molde y el desmoldeante | Programa de curado; agente desmoldeante y estado del molde |
El producto final pegajoso tiene una fase posterior más —el almacenamiento y la manipulación—, que tratamos específicamente en nuestro artículo sobre evitar que las vitaminas masticables se peguen entre sí.
Gelatina frente a pectina: cómo el agente gelificante modifica el proceso
El agente gelificante es el mayor punto de inflexión en el proceso de fabricación. La gelatina se gelifica térmicamente: se hincha, se disuelve y se gelifica a medida que la masa se enfría, lo que ofrece un margen de procesamiento flexible y la clásica textura elástica al masticar; sin embargo, nunca debe hervirse junto con ácido, y las piezas acabadas pueden ablandarse con el calor. La pectina se gelifica químicamente: la pectina de alto contenido en metoxilo necesita azúcar y una adición de ácido en el momento preciso a un pH bajo para gelificarse, lo que significa que el vertido debe ser rápido y sincronizado, mientras que la pectina de bajo contenido en metoxilo se gelifica con iones de calcio en un margen de tiempo más amplio. La pectina aporta un carácter vegetal y estabilidad térmica; la gelatina aporta una textura familiar y un control más sencillo del proceso.
Las consecuencias prácticas afectan a todas las fases del proceso: los objetivos de cocción, la temperatura y la velocidad de vertido, el tiempo de curado e incluso la elección del molde varían en función del sistema de gelificación. Comparamos ambos sistemas en profundidad en nuestro gelatina frente a pectina guía, y si te decantas por la pectina, la línea está configurada de forma diferente desde el primer día; consulta nuestra Máquina para el vertido de gominolas de pectina.
Cómo encaja todo el proceso: el ejemplo de las gominolas de vitaminas
En el caso de las gominolas vitamínicas, las ocho etapas se desarrollan en la práctica de la siguiente manera: la gelatina se hidrata mientras el almíbar se cuece hasta alcanzar el contenido de sólidos deseado; la base enfriada recibe las vitaminas mediante dosificación en línea; una dosificadora sin almidón rellena los moldes de silicona a una temperatura de entre 65 y 75 °C; las bandejas se curan entre 24 y 48 horas a una temperatura de 18-25 °C y con humedad controlada; las gominolas se desmoldan limpiamente, pasan por un tambor de engrasado y se cuentan en frascos con un desecante. Cada uno de los pasos anteriores tiene como objetivo proteger dos aspectos: la potencia indicada en la etiqueta y la textura al tacto.
Si quieres conocer el proceso paso a paso de ese recorrido a nivel de producto, nuestra guía detallada sobre Cómo se elaboran las gominolas vitamínicas sigue el proceso de un lote, desde la receta a escala de cocina hasta el envase para la venta al por menor, y en nuestra página se muestra una línea de producción lista para este formato Línea de llenado de gominolas de gelatina GM150.
Conclusión
El proceso de fabricación de gominolas recompensa a los productores que lo abordan como un sistema integrado: la cocción de los sólidos determina la precisión en el vertido, la disciplina en el curado determina la vida útil y la precisión en la dosificación determina cada una de las declaraciones que figuran en la etiqueta. Decide primero el sistema de gelificación y el método de moldeado, adapta la línea a un volumen realista y mantén los valores de control de calidad en cada lote.
Indícanos el formato de tu producto, la capacidad prevista y el sistema de gelificación, y nuestro equipo te diseñará la línea a medida: configuración, distribución y presupuesto adaptados a la fase en la que te encuentras actualmente. Contáctanos Para empezar; si aún estás en las primeras etapas de tu viaje, nuestra guía sobre Cómo poner en marcha un negocio de dulces abarca los pasos previos a la intervención del equipo.
Preguntas frecuentes
¿Cuánto tiempo dura el proceso de fabricación de las gominolas de principio a fin?
El procesamiento activo —cocción, vertido y acabado— lleva unas pocas horas por lote. El proceso se centra principalmente en el curado y el secado, que suelen durar entre 12 y 72 horas, dependiendo del agente gelificante, el tamaño de las piezas y la textura deseada; la mayoría de las líneas de producción comerciales prevén entre 24 y 48 horas antes del envasado.
¿Cuánto cuesta una línea de producción de gominolas?
La capacidad comercial básica (100-200 kg/h) ronda los $30 000-80 000; las líneas llave en mano de gama media (300–500 kg/h) rondan aproximadamente entre $80 000 y 150 000; y las líneas de alta velocidad oscilan entre unos $150 000 en la gama baja y $1 millón o más en la gama alta. En los proyectos para los que hemos presentado presupuestos, la instalación, las piezas de formato y la formación suponen un coste adicional de entre 20 y 35% respecto al precio del equipo.
¿Qué equipo necesito para empezar a fabricar gominolas?
Como mínimo: una caldera de cocción con control de temperatura, un recipiente para remojar la gelatina, una dosificadora con moldes, un espacio de curado o secado controlado y una estación de envasado con contador o báscula. Los refractómetros y el medidor de Aw deben incorporarse al principio del plan de control de calidad, no al final.
¿Qué es mejor para las gominolas funcionales: un agente espesante a base de almidón o un espesante sin almidón?
En el caso de las gominolas con vitaminas y suplementos, el moldeado sin almidón suele ser la mejor opción: no se genera polvo de almidón, no existe riesgo de contaminación cruzada por el uso repetido del almidón, los cambios de formato son más rápidos y los costes iniciales son menores. Las líneas Mogul son las más adecuadas para volúmenes muy elevados y formas complejas y alargadas.
¿Qué valores de Brix y de actividad del agua deben alcanzar las gominolas una vez elaboradas?
Las pastas de deposición suelen cocerse hasta alcanzar un valor de Brix de entre 70 y 75 en sistemas de cocción por chorro, lo cual se verifica lote por lote con un refractómetro. Las gominolas terminadas deben alcanzar una actividad del agua de aproximadamente 0,55-0,70 —el mejor indicador de la estabilidad de conservación a temperatura ambiente— y una humedad final de entre el 2 y el 5% en peso.
¿Por qué mis gominolas quedan pegajosas después de envasarlas?
Normalmente se debe a una de estas tres causas: el proceso de curado se interrumpió antes de tiempo, por lo que quedó humedad residual; los sólidos de cocción no alcanzaron el nivel deseado; o bien el film de envasado es una barrera contra la humedad poco eficaz y los trozos vuelven a absorber agua durante el transporte. Corrige primero los parámetros previos al proceso; en segundo lugar, revisa el almacenamiento y la elección del film.