小ロット生産における包装の自動化は、多くの生産者が予想するよりも早く投資回収が見込めます。ただし、それは自動化のレベルが、ロットサイズ、SKU数、およびそれらに伴う切り替え負荷に見合っている場合に限られます。 本ガイドでは、生産量のしきい値、半自動と全自動の選定基準、および段階的な導入計画について解説しています。これにより、遊休状態になる生産能力を購入するのではなく、まずボトルネックとなる工程から自動化を進めることが可能になります。.
主なポイント
- “「小ロット」とは、1回の生産あたりおよそ100個から50万個の範囲を指しますが、この範囲内でも、適切な設備はまったく異なります。.
- 公表されている計画上のベンチマークによると、フルラインの自動化の採算ラインは、包装作業の内容に応じて年間約30万台から100万台の間とされています。利益率の高い製品であれば、それより早い段階で自動化を行うことが正当化されます。.
- 一般的に公表されている試算によると、半自動包装により単位当たりのコストは約$0.24から約$0.127まで削減されます。この差は生産数量が増えるごとに拡大するため、自社の人件費単価と照らし合わせて再確認する必要があります。.
- 小ロット生産の採算性を左右するのは、機械の速度ではなく段取り替え時間である。公表されている工場データによると、業界トップクラスの生産ラインでは約17分であるのに対し、後れを取っているラインでは50分となっている。.
- 自動化は段階的に進めましょう。まずボトルネックとなっている機械を購入し、次に各工程を小さなラインに接続し、生産量やSKU数がそれを正当化できる場合にのみ、レシピ駆動型のフルラインに移行します。.
「少量生産」とは具体的にどのようなものを指すのでしょうか?
「小ロット生産」という用語が示唆する範囲よりも、その実態ははるかに広範です。包装の分野では、通常、約100単位(臨床試験用ロット、インフルエンサー向けサンプル、市場テストなど)から、地域限定の商業発売における約50万単位までが対象となります。 この上限を下回る場合、数百万個の同一製品を生産するために構築されたラインでは、包装作業に費やす時間よりも、段取り替えや洗浄に費やす時間の方が長くなってしまいます。.
生産段階別のバッチサイズ範囲
当社が見積もりを提示したプロジェクトのほとんどは、3つの生産規模帯に当てはまります。1ロットあたり最大約5,000ユニットまでは、通常、手作業の作業台や卓上型機械が現実的な選択肢となります。5,000~100,000ユニットの範囲では、半自動機械が費用対効果を発揮し始めます。 1ロットあたり約10万ユニット以上で、かつ需要が継続的にある場合は、全自動のモジュラー式生産ラインの導入が正当化されます。この境界線は厳密なものではなく、次のセクションでは利益率によって境界線が変動する理由を説明しますが、これらの区分は、いかなるパンフレットよりも優れた出発点となります。.
グミやサプリメントのブランドが一般的に位置づけられる場所
3つのSKUを発売する新興のサプリメントブランドの場合、販売数量は通常5,000~50,000個の範囲に収まります。一方、季節限定フレーバーを展開し、小売店での取り扱いも拡大している成長中のグミブランドは、その範囲の上半分を占めます。いずれの場合も、パッケージングに関する決定事項は同じです。つまり、ボトル、パウチ、小袋といった形式の選択と、自動化のレベルの決定です。 これらのカテゴリーにおけるフォーマットの選定については、当社の グミのパッケージ ガイドおよび以下の点に関するメモ サプリメントのパッケージ. もしまだ事業そのものの計画段階にあるのであれば、当社のガイドをご覧ください。 お菓子ビジネスの始め方 自動化が導入される前に、設備やレイアウトについて確認を行う。.
包装の自動化はいつ元が取れるのか?
真価を測る基準は熱意ではなく、計算です。決定的な要素となるのは、包装作業の処理量の上限と、手作業と自動充填の単位当たりのコスト差という2つの数値です。.
機器の種類別の音量閾値
1 公表された計画のベンチマーク これにより、最小効率規模(単位あたりの梱包において、自動化が手作業を上回る生産量)は、おおよそこのあたりになると考えられます。これらは公表されている計画上の基準値であり、実測値ではありません。これらを出発点として活用し、自社の労働単価や段取り替え時間と照らし合わせて確認してください:
| 梱包作業 | 自動化が優位となるおおよその年間処理量 |
|---|---|
| ラベル貼り付けとキャップ締め | 約30万台 |
| VFFS式袋製造(スナック、粉末) | 約50万台 |
| 水平充填・密封(カートン、トレイ) | 約80万台 |
| 液体ボトルの充填 | 約1,000,000台 |
これらの閾値を下回ると、機械の固定費(減価償却費、維持費、資本コスト)が、それによって削減される人件費を上回ってしまう。ただし、2つの例外によってこの閾値は引き下げられる。多品種生産を行う工場では、SKUを横断して生産量を合算できること、また、高利益率の製品については、一貫性や見栄えといった要素が人件費の削減以上に商業的価値をもたらすため、生産量が少ない場合でも自動化が正当化される。.
単位当たりのコスト:手動、半自動、自動の比較
信頼に足る単価とは、自分で再現できるものです。単価=(1,000個あたりの工数×完全原価を含む時間単価)÷ 1,000、これに材料費とスクラップ代を加えたものです。一般的に公表されている概算値では、手作業による梱包の場合は$0.24/個、 半自動では$0.127、全自動では$0.107という数値が一般的ですが、これらは機器ベンダーによるもので、米国の労働単価を前提としているため、ビジネスケースとしてではなく、あくまで目安として扱うようにしてください。 これらの数値に基づくと、50万ユニットの場合、手作業と全自動の間の差額は年間およそ$66,500となります。これが、適切に選定された機械が通常1~2年で元が取れる理由です。 生産台数が50,000台の場合、この差額は年間約$6,650となり、$60,000の生産ラインは採算が取れなくなります。ご自身の単価で計算してみてください。事業計画に盛り込むべきは、価格ではなく、単位あたりの数値です。.
利益率の高い製品の場合、より早い段階で自動化を行うことが妥当となる
サプリメントや機能性グミは、その例外の中でも利益率の高いカテゴリーに位置づけられます。 ボトルの数え間違いやシールのしわ一つで、単品だけでなく小売リストからの掲載も失うことになります。不整合によるコストが高い場合、このガイドのその他の条件が満たされている限り、半自動の自動化システムは、公表されている閾値をはるかに下回る販売数量でも投資回収の基準を満たすことができます。.
バッチサイズに応じた自動化レベルの選定
| 因子 | マニュアル | 半自動 | 全自動 |
|---|---|---|---|
| 典型的な出力 | オペレーター限定 | 約10~30パック/分 | 約40~150パック/分 |
| 1台あたりのオペレーター数 | 2–4 | 2–3 | 0.5–1 |
| 単価 | 最高 | ~$0.13 | ~$0.11 |
| 不良率 | 変数 | ~2–5% | ~0.5–1% |
| 切り替え | なし(再教育) | 速い | レシピの保存機能がないと処理が遅くなる |
| 一般的な投資 | ミニマル | 低~中程度 | 中程度~高い |
| 最適なサイズ | 1バッチあたり5,000未満 | 1ロットあたり5,000~100,000個、多品種少量生産 | 1ロットあたり100,000以上、安定したSKU |
実際のラインにおいて「半自動」とはどういう意味か
「半自動」とは、不完全であることを意味するわけではありません。これは、作業者が製品をセットしたり配置したりし、機械が反復可能な作業、すなわち所定の個数を数えたり、設定されたトルクでキャップを締めたり、管理された温度でシールしたりを行うことを意味します。 小ロット生産者にとってのメリットは、単純な処理速度ではなく、一貫性とトレーサビリティにあります。すべてのボトルが同じ方法で密封されることは、コンプライアンスの確保とブランド価値の向上につながります。.
完全自動化が不適切な選択となる場合
このカテゴリーにおいて最もコストのかかるミスは、高速ラインを購入し、そこで少量ロットを無理に生産しようとすることです。 20万個の生産を想定して設計された設備で、8,000~12,000個のロットを生産する購買担当者は、生産時間よりも段取り替えや洗浄に多くの時間を費やすことになる。標準的な対策には初期費用がかかるが、生産能力の回復によってその費用は回収できる。ロット構成が多品種である場合は、まず柔軟性を重視し、その次に速度を重視すべきである。.
段階的な自動化への道:最初に、次に、その次に購入すべきもの
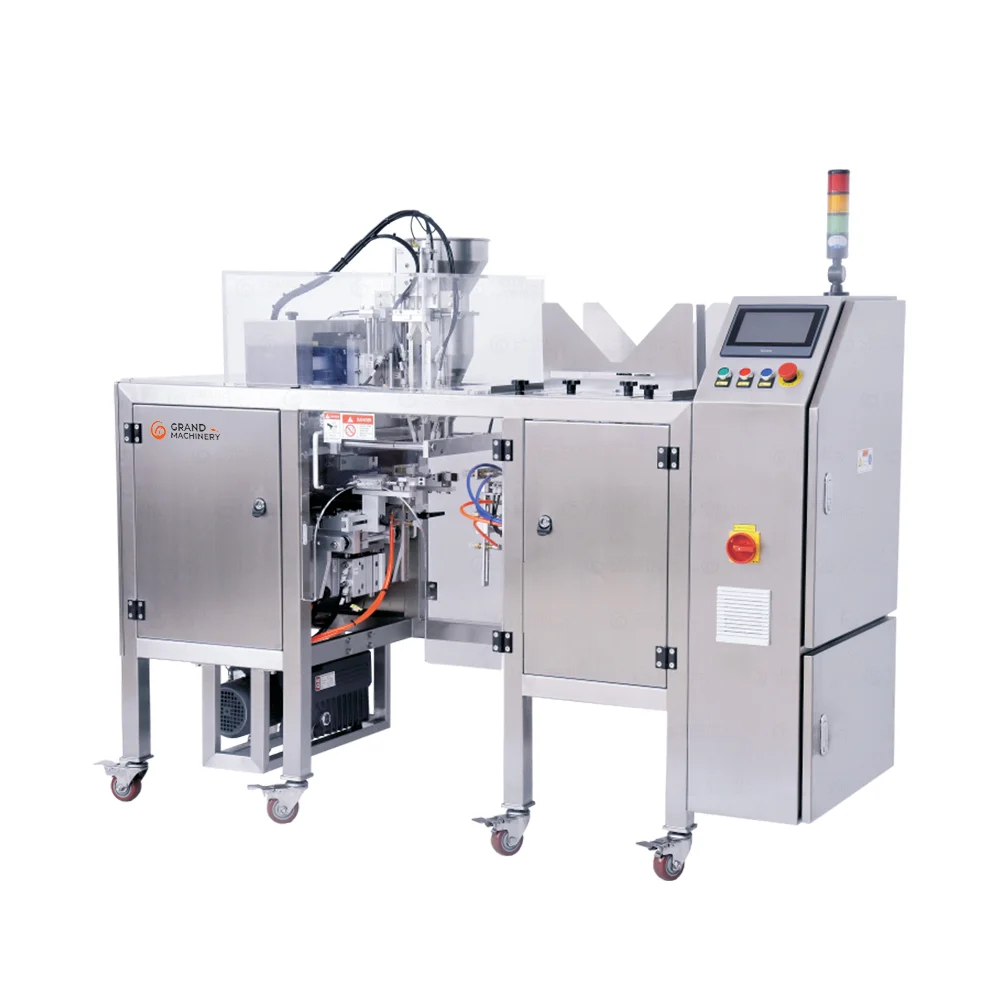
生産者は、手作業による梱包から一挙にフルラインの設備へと移行すべきではありません。以下の段階的な道筋は、ビジネスの兆候と設備を対応付けており、このガイドの中で最も有用な表です:
| ステージ | ここに移動するトリガー | 代表的な機器の組み合わせ | アップグレード信号 |
|---|---|---|---|
| 0 — 手動 | — | 作業台、手工具 | 人件費の高騰、品質に関する苦情 |
| 1 — 1台 | 1つのボトルネック工程;反復処理されるバッチ | 1台の機械で、計数、シール、ラベル貼りのいずれにも対応 | そのステップは別の場所へ移動する |
| 2 — 細い線 | バッチは安定している;手作業の工程が2つ以上残っている | 計数・キャッピング・ラベリング、または手動供給式のパウチライン | 切り替え時の負荷;オペレーターの残業 |
| 3 — フルライン | 販売数量とSKU数がその根拠となる | 下流工程の自動化を備えた、統合型かつレシピ駆動型の生産ライン | 容量の上限;新フォーマットへの需要 |
ステージ1 — 1台の機械でボトルネックを自動化する
製品が最も長く待機する工程を見つけます。ボトル入りのサプリメントの場合、それは通常「計量」の工程であり、パウチタイプの製品の場合は通常「充填」と「密封」の工程です。1つの 自動計数機 あるいは、この段階で既製のパウチ成形機を導入すれば、ラインの再構築を行うことなく、最も脆弱な工程を最も強固な工程に変えることができます。ボトルが包装形態である場合は、 瓶詰めラインの計数 小規模な生産量に合わせて構成しておけば、カウントステップを確保しつつ、後でステーションを追加する余地も残せます。.
ステージ2 — ステーションを小さなラインに接続する
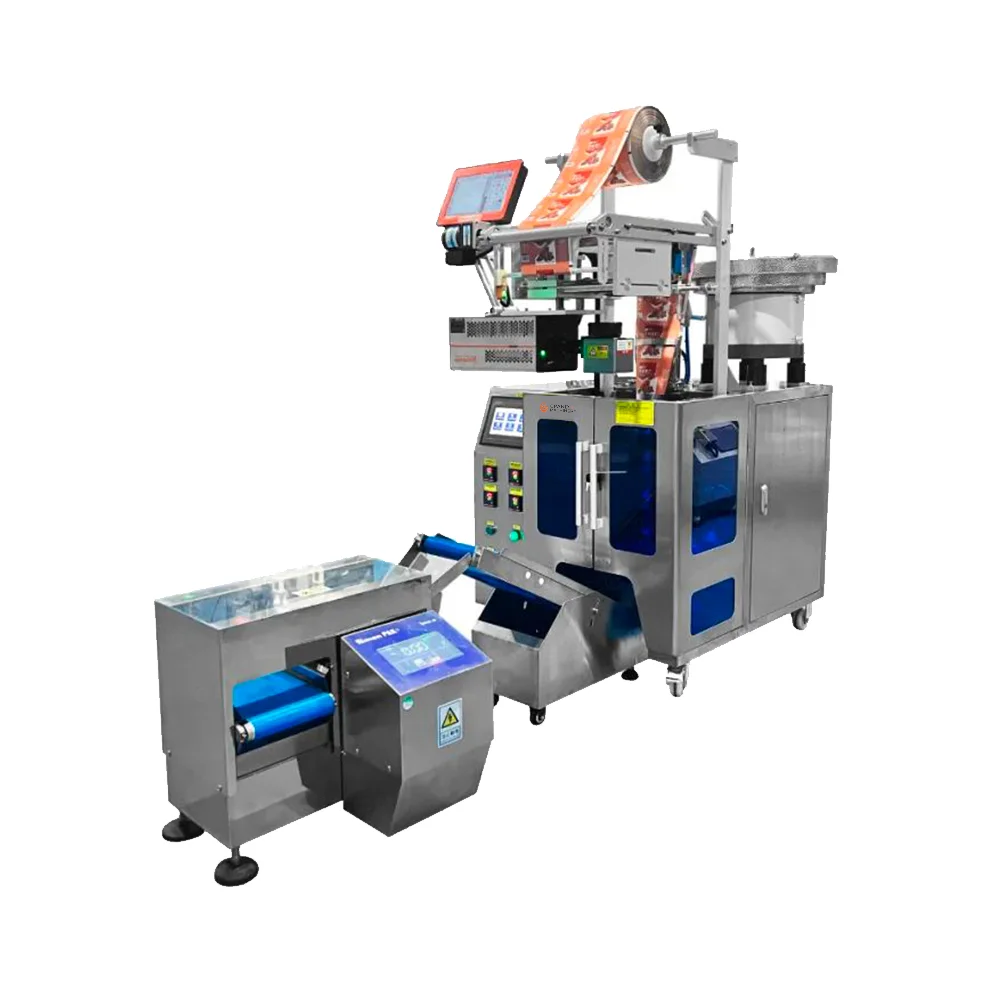
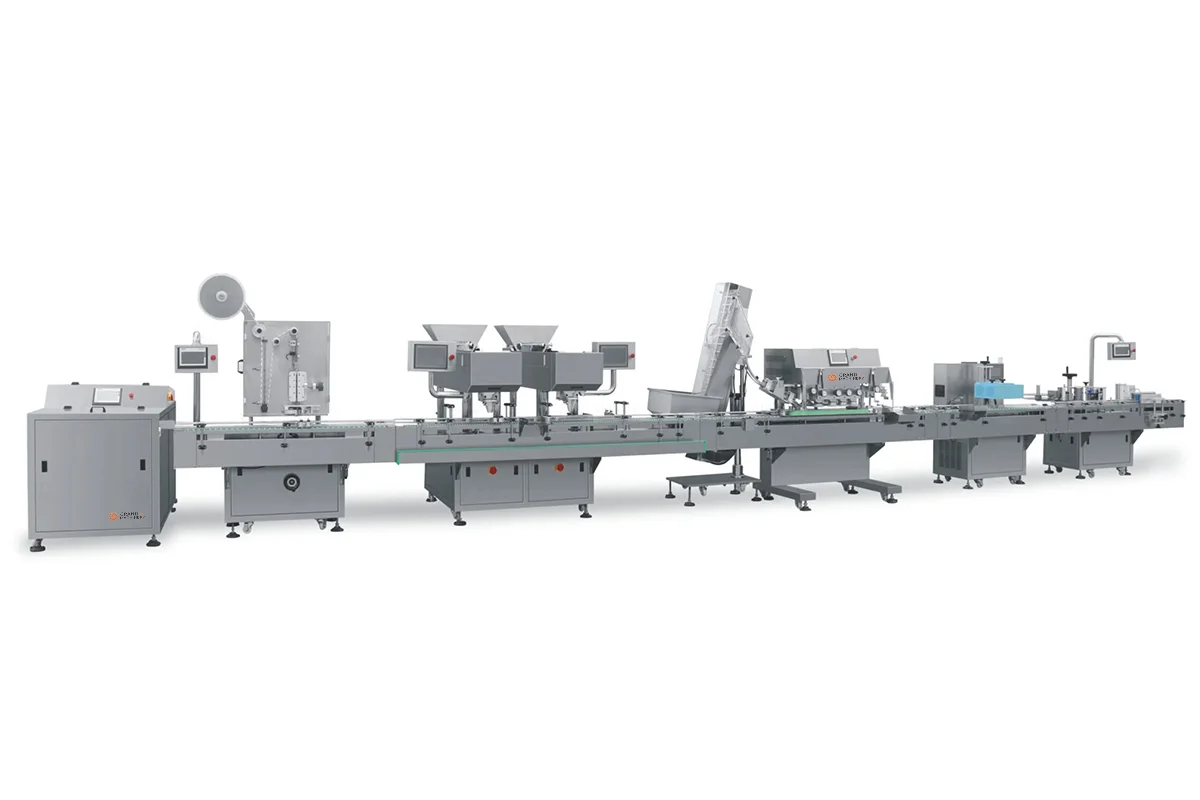
ある工程が完了すると、次のボトルネックはたいてい「引き継ぎ」になります。つまり、キャップを待つ計数済みのボトルや、ラベルを待つキャップ付きボトルなどです。さらに ZSG80 自動キャッピング機 そして、a ステッカー貼付機 3つの島を1つの流れへと変える。ポーチ率いるプロデューサーたちも、ある作品で同様のことを行っている。 パウチ包装ライン あるいは、より小規模なもので言えば、~用に製造された機械など 既製のパウチ包装 例えば、 DB300, 、小袋タイプの製品については、当社の 小袋包装 ガイド。.
ステージ3 — 生産ライン全体におけるレシピに基づく切り替え
最終段階は「より大きな機械」ではありません。それは、統合された、レシピ主導型の 自動包装ライン ここでは、フォーマットの変更内容が「レシピ」として保存されます。具体的には、カウントチャンネル、充填量、シール温度、ラベルの位置などが画面から呼び出されます。多数のSKUを扱う製造業者にとって、レシピの保存機能の有無は、資産となるフルラインと、非常にコストのかかる単一SKU専用機との違いを決定づける要素となります。コンパクトなサーボプラットフォーム、例えば GM280T6 この段階の「小規模」な領域において、自動化の小型化が現在どこまで進んでいるかを示している。.
切り替え:小ロット生産の採算性を左右するコスト
工程切り替えは、小ロット生産における隠れたコストである。公表されている工場データによると、業界トップクラスの包装工程切り替え時間は約17分であるのに対し、後れを取っている企業では50分となっている(Shoplogix); 従来の高速ラインでは、4~6時間かかることもあります。この時間差の原因は、ほとんどの場合、機械そのものではなく、ラインが停止する前に、フォーマット部品、フィルム、設定が準備されているかどうかによって決まります。1か月単位で見ると、この時間差は急速に積み重なっていきます:
| 1か月あたりの切り替え回数 | 切り替えにかかる時間 | 1か月あたりの労働時間損失 |
|---|---|---|
| 10 | 4時間 | 40時間 |
| 10 | 50分 | 約8.3時間 |
| 10 | 17分 | 約2.8時間 |
| 30 | 50分 | 約25時間 |
月に10回の段取り替えを行う生産担当者は、段取り替え時間を50分から17分に短縮することで、1ヶ月あたり約5.5時間の生産時間を節約できます。これは、長い段取り替えによって生じる不良品や再始動に伴うロスを考慮する前の数値です。1年を通じて計算すると、約66時間の生産能力が回復することになり、これは1週間半近くに相当します。.
迅速な切り替えのために何を指定すべきか
定格速度以上に重要な4つの特徴があります。それは、工具不要またはクイックリリース方式の部品、コントローラーへのレシピ保存機能、目盛りなしでの調整(試行錯誤ではなく、ダイヤルとメモリーによる調整)、そして洗浄手順の明確な文書化です。すべてのサプライヤーに対し、以下の項目について切り替え時間を分単位で明記するよう依頼してください。 あなたの ボトルのサイズと あなたの カウント範囲 — そして、それを実証するため。.
機種変更か、それともより大型の機械を購入するか
切り替え負荷が制約要因である場合、機械の速度が速いほど状況は悪化する。つまり、切り替えごとに失われる生産能力が増えることになる。切り替え能力(レシピ、クイックチェンジ用部品、切り替えのデモンストレーションを行ってくれるサプライヤーなど)を確保することは、通常、速度を追求するよりもコストが安く済み、かつ、取り扱うすべてのSKUにメリットをもたらす唯一の投資である。.
予算編成:機械の価格はプロジェクトの総費用ではない
機械の価格は表面上の数字に過ぎませんが、プロジェクトのコストこそが実際の数字です。機械単位ではなくプロジェクト単位で見積もりを比較することこそが、小ロットの自動化を手頃な価格に抑えるための重要な考え方です。.
タスクおよび自動化レベル別の価格帯
一般的な市場価格では、エントリーレベルのシール機、ラベル貼付機、カートン封緘機は数百ドルから数千ドル程度、フローラップ機、計数機、パウチ充填機は中価格帯、そして全自動統合ラインは$75,000~$80,000程度からとなっています。 一般的に公表されている見積もりによると、手作業による包装は1単位あたり約$0.24、半自動は$0.127、全自動は$0.107とされていますが、 ただし、これらは米国の労働単価に基づいて算出されたベンダー側の数値であるため、選択すべき価格帯はカタログではなく、自社での単位当たりの計算に基づいて決定すべきである。.
据え付け、工具、研修、および予備部品
当社が見積もりを提示したプロジェクトでは、通常、機械価格に加えて、設置、ライン統合、電気工事、およびオペレーター研修の費用が20~35%上乗せされるため、$120,000のラインは、現実的には$144,000~$162,000規模のプロジェクトとなります。見積もりが完全かどうかは、以下の4つの要素によって決まります:設置・試運転、各SKUごとのフォーマット部品、オペレーター研修、そしてシーリングジョーや駆動ベルトなどの摩耗部品用のスペアパーツです。 何が含まれているかを確認し、類似製品を取り扱っている2社の参考顧客を尋ね、立ち会える工場受入試験を依頼してください。見積もりを出す前に、貴社の材料を使って製品試験を実施してくれるサプライヤーは、重要なことを示唆しています。逆に、そうしないサプライヤーもまた、重要なことを示唆しているのです。.
小ロット規模におけるボトル、パウチ、小袋の自動化
予算よりも先に、フォーマットによって使用する機械が決まります。3つのフォーマットで、小ロットのサプリメントや菓子類の生産のほとんどをカバーでき、それぞれが異なる自動化の道筋に対応しています。.
ボトル製造ライン:計数、キャップ締め、シール、ラベル貼り
ボトル詰め工程は、規模の大小にかかわらず、常に同じ工程順序で進行します。すなわち、整列、計数、キャップ締め、シール、ラベル貼り、検査です。小規模生産者がまず着手するのは計数の工程です。なぜなら、この工程こそがエラーが最も目立ちやすい段階だからです。例えば、次のようなコンパクトな装置が GM16AE まさにその役割を果たします。小ロット生産の場合、その工程の流れはフルラインと全く同じで、異なるのは処理能力だけなのです。だからこそ、段階的に拡張可能なボトルラインが機能するのです。最初に購入した計数ステーションは、そのまま使い続けることができます。.
小ロット向けのパウチおよびサシェタイプ
パウチやサシェは、試供品、Eコマース、再封可能な小売用パッケージの分野で主流となっています。既製パウチ成形機は、袋がすでに成形されているため、小ロットの生産に適しています。一方、VFFS(垂直フォーム・フィル・シール)方式による袋成形は、大量生産の場合に経済的です。サシェは小型のカテゴリーに属し、単回分や試供品に適しています。.
機械の前にフォーマットを選択してください
パウチ用機械はボトルに対応しておらず、生産拡大の途中で金型を交換するには多額の費用がかかります。まず、小売やEコマースの販路で必要とされるフォーマットを確認し、それに合った自動化システムを導入してください。また、市場で適用される計測基準に基づいて充填精度を確認してください。米国では、, NISTハンドブック133 包装商品の正味内容量の検査方法を規定しており、 OIML R 87 これは、前包装製品の内容量に関する国際的な要件に相当するものです。契約書に署名する前に、貴社の市場ではこの2つのうちどちらが適用されているかを確認してください。.
小規模生産者が犯しがちな間違い
埋められないスピードを買う
定格速度は試験セルでの数値です。1時間あたり1,200ユニットの定格を持つ機械でも、実際の供給、段取り替え、検査の工程が加わると、SKUが混在する小ロット生産ラインでは、その速度を達成することはほとんどありません。見積書に記載されている数値ではなく、現在の生産量と適度な成長を見込んだ上で、適切な機械を選定してください。.
独自の素材を使用した製品の試用を省略する
製品の特性(粘着性、ほこりの付着、形状のばらつきなど)によって、機械が正常に稼働するか、あるいは詰まってしまうかが決まります。どのサプライヤーも自社の製品を使って実演を行うことができますが、契約前に必ず貴社の製品を用いた試験を実施するよう求め、その際に確認された切り替え時間を書面に明記させてください。.
小規模な事業における新品と中古の機器の比較
中古機械は初期投資を抑えることができますが、規格外のフォーマット部品が使用されていたり、バリデーション履歴がなかったりする可能性があります。中古品を購入する場合は、整備記録が文書化されているものに限って購入し、フォーマット部品が現在も製造されていることを確認してください。小ロット生産の場合、サポート体制が整った新しい半自動機械の方が、総所有コストの観点から、古い自動ラインよりも有利になることが一般的です。.
結論
小ロット生産における包装の自動化は、手作業と自動化のどちらかを選ぶという単一の決定ではなく、一連のプロセスです。生産量の閾値を正直に評価し、まずボトルネックとなる設備を購入し、作業の引き継ぎが制約要因となった段階でステーションを追加し、切り替えのしやすさを速度と同等の購入基準として扱うことです。この順序で進めれば、各段階の投資が次の段階の費用を賄うことになります。.
月間販売数量、SKU数、梱包形態をお知らせいただければ、お客様の製品に合わせた段階的な自動化の道筋をご提案いたします。その際、現在のお客様がどの段階にあるかに応じた構成案と見積書もご提示いたします。. お問い合わせ まずは現在のバッチプロファイルから始めること。5年後に実現したいプロファイルから始めるのではない。.
これらの数字の出所
出典を明記せずに「業界のベンチマーク」を引用するよりも、各数値の出典を明らかにしたいと考えています。内訳は以下の通りです:
- 梱包作業ごとの最小効率規模 — 公表されている計画基準値(出典:) Lintycoの包装コストガイド(2026年).
- 切り替え時間:業界トップクラスと後れを取っている企業との比較 — 以下の機関が公表した植物データ Shoplogix.
- 単位当たりのコスト数値 — これは、米国の労働単価を前提としたベンダーによる見積もりです。上記の計算式を用いて、ご自身で計算してください。.
- バッチサイズの帯域と20–35%設置用加算器 — これは、公表されているベンチマークではなく、当社プロジェクトの見積書から引用したものです。.
よくある質問
小規模生産者にとって、包装の自動化にはどれくらいの費用がかかるのでしょうか?
半自動の単体機械は通常、5桁台前半から中盤の価格帯であり、全自動の統合ラインは一般的に$75,000~$80,000程度から始まります。 設置、部品のフォーマット調整、およびトレーニング費用は、通常、機械価格に加えて20~35%程度かかるため、プロジェクトレベルで予算を計上してください。.
どの程度のロットサイズであれば、包装の自動化が妥当と言えるでしょうか?
公表されている計画上のベンチマークによると、完全自動化の損益分岐点は作業内容に応じて年間およそ30万台から100万台の間とされている一方、半自動機械の場合は、その水準を大幅に下回る生産台数でも投資回収が可能である。特に、品質の安定性が商業的価値をもたらす高利益率の製品においては、その傾向が顕著である。.
小ロット生産には、半自動と全自動のどちらが適していますか?
SKUが変動する約5,000~100,000単位規模のロットについては、通常、半自動方式の方が適しています。投資額が低く、切り替えが迅速で、一貫性という点でも十分なメリットが得られるからです。一方、1回の稼働あたり約100,000単位以上の安定したSKUには、全自動ラインが適しています。.
包装の自動化投資の回収にはどれくらいの期間がかかりますか?
ほとんどの半自動設備は、人件費の削減により1~2年で投資を回収できます。一方、全自動ラインの場合は通常、回収に時間がかかり、シフトごとの稼働率によって異なります。計算は、実際の生産量に基づき、現在の手作業による単位当たりのコストと機械による単位当たりのコストを比較して行います。.
本体代以外に、どのような隠れた費用を見込んでおくべきでしょうか?
据え付け・試運転、各SKUに対応したフォーマット部品、オペレーター研修、摩耗部品の予備品、および段取り替えに伴うダウンタイムコスト。これらを合わせると、通常、機械価格に20~35%が上乗せされます。.
製品ライン一式を購入する代わりに、段階的に自動化することはできますか?
その通りです。小規模生産者にとっては、通常、これがより適切な道筋となります。まずボトルネックとなる機械を購入し、次に各工程を小さなラインに統合し、生産量やSKU数がそれを正当化できるようになってから初めて、レシピ駆動型のフルラインに移行する――各段階の投資が次の段階の費用を賄えるようにすべきです。.