とは何か グミのカウンター, 、では、どのように選べばよいのでしょうか?グミ充填機とは、各ボトルに正確な数のグミを充填する機械のことです。適切な機種を選ぶには、主に3つのポイントがあります。それは、コーティングの処理方法、精度の測定方法、そして実際の年間生産量です。このガイドでは、これら3つのポイントに加え、サプライヤーごとに実際に異なる仕様についても解説します。.
主なポイント
- グミの計数機は、重量ではなく個数を数えて各ボトルに充填するため、ラベルに記載されている数量と中身が一致しています。.
- 適切に管理された光学式カウンターは、±0.02~0.03%の精度を実現します――ただし、グミが1つずつ並んで供給され、重複や塊がない場合に限ります。.
- べたつく、砂糖がまぶされ、油でコーティングされたグミは、数えるのが最も難しい。その解決策は、より高感度のセンサーではなく、機械的な設計にある。.
- 「1分あたり80本」という数値は、試験セルでの数値です。実際の切り替えや不良品を考慮して、生産ラインの計画は75~80%程度を目安に立ててください。.
- カウンターを指定する際は、まずコーティング、次にボトル形状、その次に年間目標生産量を順に指定してください。.
「グミカウンター」とは何ですか?
A グミのカウンター — 別表記 グミの計数機 — は、グミを1粒ずつカウントし、各ボトルに正確な数量を充填する自動充填システムです。目標重量に合わせて充填し、ボトルに入る粒数がどうであれそれを受け入れる方式ではなく、50粒ずつを単位として処理します。つまり、ボトルごとに50粒のグミを投入し、50粒のグミを充填するという仕組みです。.
この違いは、グミ製品において最も重要となります。購入者がまず確認する2つの点――ボトルに入っている個数と、ラベルに記載されている内容――は完全に一致していなければなりません。また、個数ベースの充填方式を採用することで、重量基準の充填ラインで問題となる「再計数による不良品」を排除することができます。.
グミの包装ラインにおける位置づけ
「数える」という行為は、決して単独で行われることはありません。それは、あらゆるものの下流に位置し、 ~する あのグミと、そのすべての上流にあるもの 閉じる ボトル:成形・充填、冷却、熟成または乾燥、研磨または油塗り、その後、整列、計数、乾燥剤の挿入、キャッピング、シール、ラベル貼り、そしてカートン詰め。.
その結果は明白です。カウンターの精度は、ホッパーに到達する製品の精度に左右されます。グミが乾燥機からベタベタした状態で出てきたり、サンダーから砂糖の粉が混入したりすると、どんなに優れた計数ヘッドであっても、誤った計数結果が出てしまいます。当社の グミのパッケージ 概要では、これらの段階がどのように連鎖しているかが示されています。また、新しいカウンターの性能が期待を下回った場合、その原因は機械自体よりも上流にあることがほとんどです。.
数えるか、量るか:グミのボトルをいっぱいにする2つの方法
計量充填機は、目標正味重量に達するまで充填を行い、計数機は所定の個数を排出します。計量方式は、不規則な形状や表面のべたつきにも対応でき、個数表示が求められないバラ売りキャンディやバルク商品に適しています。個数に誤差がない限り、計数方式が優れています。 は その主張――これはほとんどのボトル入りグミ型ビタミンに当てはまります。深刻な問題には、しばしば両方の側面が絡んでいます:ある 自動計数機 カウント方式のSKU向け、バルク形式用のマルチヘッド計量機。.
グミカウンターの仕組みをステップごとに解説
どのブランドの光学式カウンターであっても、すべて同じ4つの処理を同じ順序で実行します。これらを理解することで、どの部分で精度が低下する可能性があるかが分かります。.
ホッパーでの供給と塊の解消
製品はホッパーからスプレッダープレートへと搬送され、そこで固まった塊がほぐされ、山積みではなく、薄く均一な層状のグミが形成されます。この作業は、積層防止ローラーと振動式スプレッダーによって行われます。層が不均一になると、その後のすべての工程で問題が生じることになります。.
振動流路における一列分離
グミは、並列に配置された振動チャネル(通常は12本、16本、あるいはそれ以上)へと落下します。振幅と周波数は、各グミが次のグミと明確な間隔を空けて単独で移動するように調整されています。2つ目のゲートが、重複したグミや、ごくまれに別のグミの上に乗り上げたグミを排除します。.
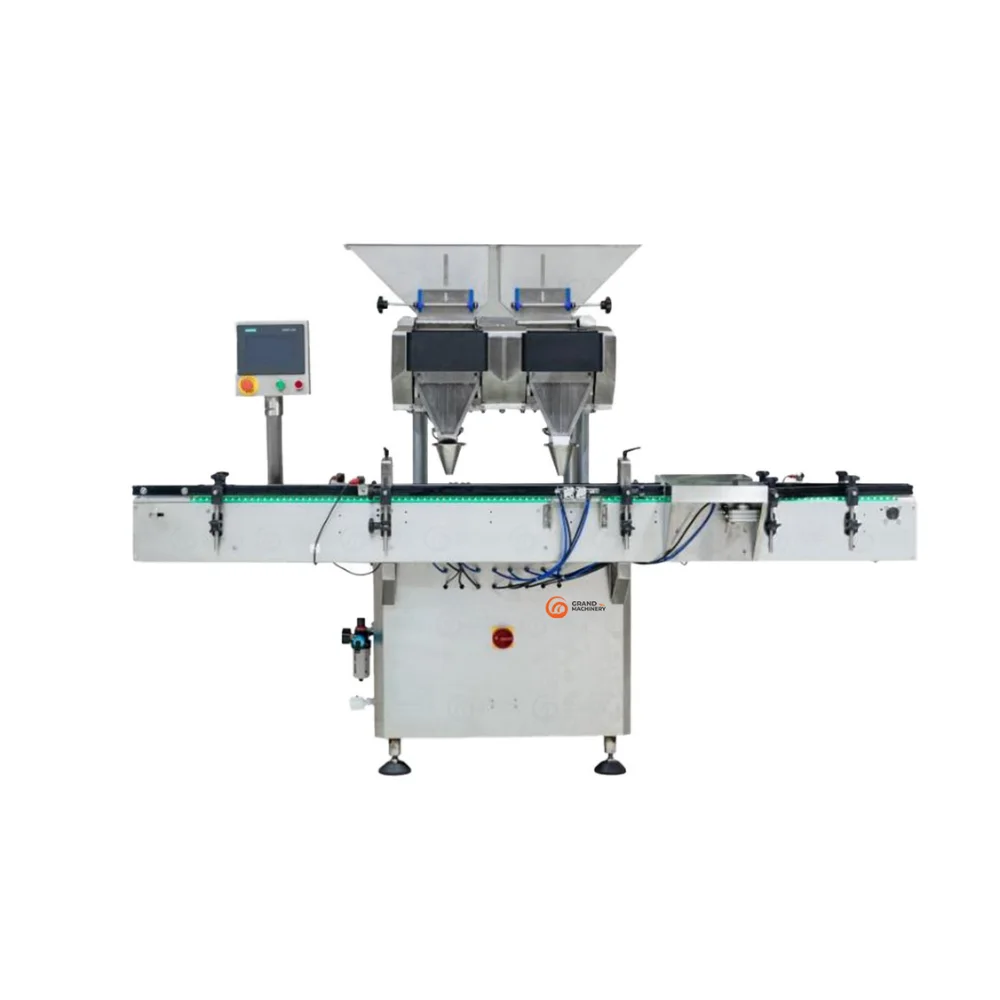
チャネル数は、各カウンタを区別する最初の仕様であり、スループットに比例して増加します。当社の GM8AE 自動計数機 8チャンネルで1時間あたり18万~24万個を処理し、GM12AEは12チャンネルで1時間あたり24万~36万個を処理し、GM16AEは16チャンネルを稼働します。.
それらの数値がどのような条件で測定されたのか、細かい記載をよく読んでください。 これら3つはいずれも、直径3~13 mmの範囲にある丸い錠剤、カプセル、またはソフトジェルを基準として評価されています。これらは硬く、乾燥しており、寸法が安定している製品です。同じ直径の柔らかいグミは、同じ経路を同じ速度で通過するわけではないため、錠剤を基準とした「1時間あたりの処理数」は、グミの仕様値ではなく、上限値として扱ってください。.
充填ライン上のGM8AE
評価はタブレットおよびカプセルを対象に行われます。工場受入試験の際に、達成可能な評価率を確認するため、ご自身のグミをお持ちください。 .
YouTubeで視聴する光学式計数およびロット放出
各チャネルの末端には、光電センサーまたはカメラが設置されており、各閉塞を検知します。累積数が設定値に達すると、コントローラがゲートを閉じ、バッチを1つの整った塊として排出します。.
ボトルの位置合わせとキャッピング工程への引き渡し
スターホイールまたはインデックスコンベアは、空のボトルを排出コーンの下に位置合わせし、排出をトリガーし、充填済みのボトルをキャッピングステーションへと搬送します。コンベアとゲートの同期こそが、高速運転時においても計数精度を安定させる鍵となります。.
なぜグミは錠剤よりも数えにくいのか
錠剤は平らで、硬く、均一で、乾燥しています。グミはこれらの特徴を一切備えていません。これが、錠剤の製造ラインで有効な仕様が、グミの製造ラインでは機能しなくなる最大の理由です。.
くっつき、積み重ね、そしてダブル
柔らかいゼラチンやペクチン製のグミは、自重によって変形し、接触するとくっついてしまいます。振動式搬送路では、これにより2~3個が1つの塊となって移動する現象が発生し、センサーが1回検知しただけで、ボトルには2回分が投入されてしまいます。この対策としては、PTFEコーティングを施し研磨した搬送路の表面に加え、適切に調整された積層防止ローラーの採用が挙げられます。.
センサーに付着した砂糖、油、粉の残留物
研磨処理されたグミは砂糖を落とし、油を塗ったグミは膜を残し、でんぷん成形のグミは粉を付着させます。これら3つはいずれもセンサーの窓や流路の底に堆積し、徐々に検出精度を低下させ、最終的には機械の計数誤差が生じるようになります。したがって、工具を使わずに短時間で実施できる清掃手順は、単なる日常的な手入れではなく、設計上の要件なのです。.
形状、サイズ、およびコーティングの変数
クマ、リング、ワーム、星、ドロップ、キューブといった形状のピースは、同じチャネル内で異なる挙動を示します。小さくて丸みを帯びたピースは容易に分離しますが、大きくて平らな、あるいは細長いピースは橋渡し状につながります。コーティングによって摩擦が変化し、それに伴って適切な振幅設定も変わるため、あるSKUの形状に合わせて調整されたカウンターを、別のSKUの形状で適切に動作させるには再調整が必要となります。.
グミカウンターの精度:数値の正しい読み方
ベンダー各社は精度をパーセンテージで提示しており、その数値は一見すると互換性があるように見えます。しかし、実際にはそうではありません。.
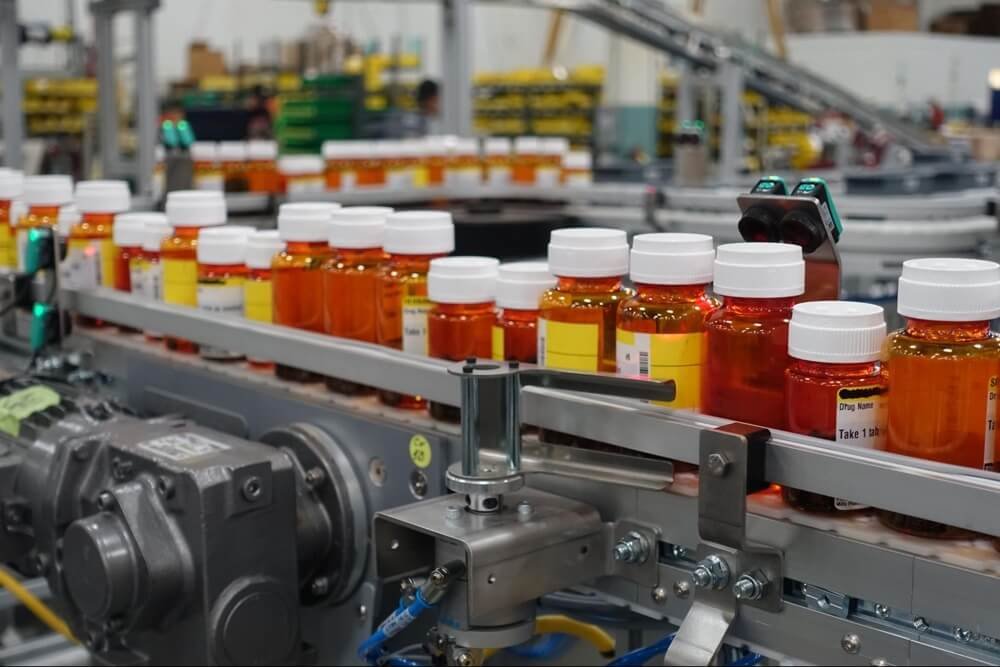
生産ラインにおける精度の測定方法
精度とは、要求された錠数と実際に供給された錠数との間の偏差であり、多数のボトルからサンプリングして算出されます。 ±0.02%という公称値は、個数で表すまでは無視できる程度に思えますが、90個入りのボトルの場合、100本のボトル全体で約1.8個の誤差となり、1本あたり平均で約0.018個の誤差に相当します。 精度の数値はバッチレベルでのみ有効であるため、その数値が何本のボトルを調査して算出されたものかを確認してください。試験プロトコルはサプライヤーごとに異なり、乾燥したばかりで完全に均一なグミを用いた試験は、火曜日の午後の実際の生産工程を反映したものではありません。.
実際に数え間違いの原因は何なのか
実際には、計数ミスの原因は限られたものに限られます。具体的には、同じ部品が2つあるのに1つとしてカウントされてしまう「二重計数」、供給速度が速すぎてチャネルがオーバーロードする、ほこりがセンサーを覆って検知できなくなる、静電気によってゲートで部品が引っかかってしまう、そして湿った状態で製品が搬入されるといったケースです。これらはすべて機械的要因または工程上の要因によるものであり、ソフトウェアでは、個別に検知されなかった部品を復元することはできません。.
規制対象のサプリメント市場における精度目標
規制対象市場で販売されるボトル入りサプリメントの場合、1本のボトルにおける1回の計数ミスは、四捨五入の誤りではなく、表示上の不備とみなされます。そのため、真剣な購入者は計数の正確さを指定します。 そして 不良品確認:工程の downstream にチェックウェイヤーまたは再計数装置を設置し、さらに、1シフトを通じて公称値が正確に維持されるよう、清掃間隔を文書化すること。当社の サプリメントの包装に関するガイド コンプライアンスの背景について、より詳しく解説しています。表面上の精度数値だけでなく、洗浄サイクルタイムについても確認してください。米国では、ラベルに記載されている個数は FDA 21 CFR 101.105に基づく正味量表示.
グミ用計数機と計量充填機:どちらを選ぶべきか
| 因子 | グミのカウンター | 充填物の計量 |
|---|---|---|
| 投与単位 | 丸ごとのもの | 正味重量 |
| おすすめのタイミングは | 「カウント」はラベル記載の表示です | 「重量」に関する主張、または製品に不備がある |
| 代表的な精度 | カウント数の±0.02~0.03% | ±0.5~2%の重量 |
| 速度 | 40~100本/分(レーン数による) | 似ているが、小片の重量では安定するまでに時間がかかる |
| べたつく、または固まった製品 | くっつき防止設計が必要 | より寛容 |
| ミスによるコスト | 1枚のショート=1回の不合格 | 重量許容範囲内で吸収されるばらつき |
| 新しい形状への切り替え | 再チューニング、場合によってはチャンネルのリセット | 再校正のみ |
「個数」がラベル表示項目である場合
ボトル入りのグミ型ビタミンのほとんどには、内容数が明記されています。60粒、90粒、120粒といった具合です。この一文がある以上、カウンターが唯一の正しい選択肢となります。 平均して正味重量を満たす計量充填機であっても、1個や2個足りないボトルが生成されることがあります。そして、そのようなボトルは、計量器の表示がどうであれ、規格外となります。.
正味重量の基準遵守が最優先される場合
規制が正味重量で規定されている場合(米国では、以下と照合して確認される NISTハンドブック133)、あるいは重量売りのバラ売りキャンディの場合、計量機の方が操作が簡単で、運用コストも安くなります。また、個々の大きさがすべて同じである必要がないため、サイズ分布が幅広い商品にも対応しやすいという利点もあります。.
1行で両方の形式を実行する
多くの受託包装業者や多SKUブランドでは、1つのライン上で計量ユニットと計数ユニットを稼働させており、両ユニットには共通の供給源から材料が供給されています。 ボトル整列機. つまり、切り替えとは、生産ラインを再構築することではなく、適切な充填剤と配合を選択することを意味します。これは、後から改造するのではなく、最初から設計に組み込んでおく価値のあるレイアウトです。.
生産能力計画:1分あたりのボトル数から年間生産量へ
機械の定格性能は、1分あたりのボトル数(BPM)で表示されます。一方、購入者は年間ボトル数で予算を立てます。この2つの数値の差こそが、投資の過大・過小が最も発生しやすい要因となっています。.
BPMの表記を正しく読み取る
定格値は、温まった機械で、SKUが1つ、理想的な製品、かつ中断がない状態で測定されます。実際の生産ラインでは、そのような条件では稼働しません。一般的な慣行としては、計画は 通常運転速度 回復や急増に備えて、おおよそ20%の余裕を確保しつつ――つまり、80 BPMのマシンでも、実際のシフト全体では実質的に60~65 BPMのマシンとなる。.
換算表:BPM → シフト生産量 → 年間生産量
| 定格BPM | BPMの計画 (80%) | 8時間シフトあたりのボトル数 | 年間生産本数(2交替制、300日、OEE 85%) |
|---|---|---|---|
| 40 | 32 | 15,360 | 7,800,000 |
| 60 | 48 | 23,040 | 11,700,000 |
| 80 | 64 | 30,720 | 15,700,000 |
| 100 | 80 | 38,400 | 19,600,000 |
前提条件:1シフトあたり480分、2シフト制、稼働日数300日、切り替え、清掃、停止時間を考慮した総合設備効率(OEE)85%。.
目標処理量に応じたレーン数と機械数の選定
販売計画で必要とされる年間生産量から逆算し、そのボトルサイズに対応する1台の機械でその量を処理できるかどうかを確認してください。処理できない場合は、レーンの追加、シフトの延長、あるいは2台目の機械の導入という3つの選択肢があります。 小型の機械をもう1台導入する方が、大型の機械1台よりも柔軟性が高い場合が多くあります。なぜなら、一方の機械がSKUの生産を継続している間に、もう一方の機械で段取り替えや洗浄を行うことができるからです。.
グミのコーティングに合わせたカウンターの選び方
コーティングは、購入者が最も過小評価しがちな要素です。砂糖をまぶしたクマ型キャンディを美しく充填できる充填機でも、オイルワックス加工されたソフトジェルでは詰まりを起こすことがあります。まずは、機械と表面の特性を合わせるようにしてください。.
| コーティングの種類 | 焦げ付き防止の要件 | 一致しない場合の典型的なエラー |
|---|---|---|
| 砂糖がまぶされた/酸味のあるコーティングが施された | PTFE製チャネル、粉糖の吸引、短い洗浄間隔 | 糖分の堆積によりセンサーが反応しなくなり、徐々に計測値が過小評価される |
| 油仕上げ/ワックス仕上げ | 研磨仕上げのステンレス製接点、静電気除去イオナイゼーション、穏やかな振幅 | 断片が滑り、重なり合う。二重のものが一つとして通り過ぎる。 |
| 澱粉/粉体塗装 | ホッパーおよび流路の出口における集塵 | 粉末がゲートの表面に付着し、ゲートがきれいにシールできなくなる |
| コーティングなし(プレーンゼラチン) | ホッパー部の冷たく乾燥した空気;積層防止ローラー | 表面の粘着性により、ブリッジングやスタックが生じる |
| ペクチン/無糖ソフト | 振動振幅の低減、チャネルギャップの拡大 | 狭い水路では、破片が変形して橋を架ける |
砂糖をまぶして、酸味のあるコーティングが施されたグミ
砂糖と酸を用いたサンディングは、チャネル搬送において最高のグリップ力を発揮しますが、粉塵の発生量は最も多くなります。ホッパーとチャネル出口の両方に集塵装置を設置するよう指定し、生産中に実際に維持できる清掃間隔について合意してください。当社の シュガーコーティングのガイド コーティング工程が、その後の取り扱い作業にどのような影響を与えるかについて解説しています。.
オイルコーティング&ワックス加工のグミ
油やワックスは摩擦を低減するため、部品はより速く滑り、重なりやすくなります。振幅を下げ、静電気除去のためのイオン化を行い、粗い接触面ではなく、研磨された接触面を利用するようにしましょう。.
ペクチン、無糖、およびソフトタイプの製剤
ペクチンや無糖のグミは柔らかく、振動を受けると変形しやすくなります。チャネルの間隔を広くし、振動の振幅を小さくすることで、グミを潰すことなく分離させることができます。ゼラチンとペクチンの両方のSKUを製造する場合は、見積りの段階でその旨をお伝えください。チャネルセットは必ずしも同じとは限りません。.
購入前に比較すべき仕様
| 仕様 | 注目すべき点 |
|---|---|
| チャンネル数 | 8~24;マーケティング文言ではなく、目標BPMに合わせて調整してください |
| 製品のサイズ範囲 | 最小および最大のSKU(通常は3~40 mm)をカバーしていることを確認してください。 |
| カウント精度 | どのような方法で測定されたのか、どの製品について、何本を対象に測定されたのかを尋ねてください |
| 定格BPMと動作BPM | ご希望のボトルサイズと本数に応じた稼働数値をお問い合わせください |
| 連絡先 | 標準仕様は304ステンレス、強酸によるコーティングには316Lを使用 |
| 切り替え時間 | 形状の切り替えや数量の確認にかかる時間 — 書面で確認しておくこと |
| 掃除の時間 | チャンネルとセンサーの完全な清掃には、15分以内を目安にしてください |
| 空気と動力 | 現場で圧力、消費量、および電源を確認してください |
| 検証 | 下流工程用チェックウェイヤー、または再計数オプション |
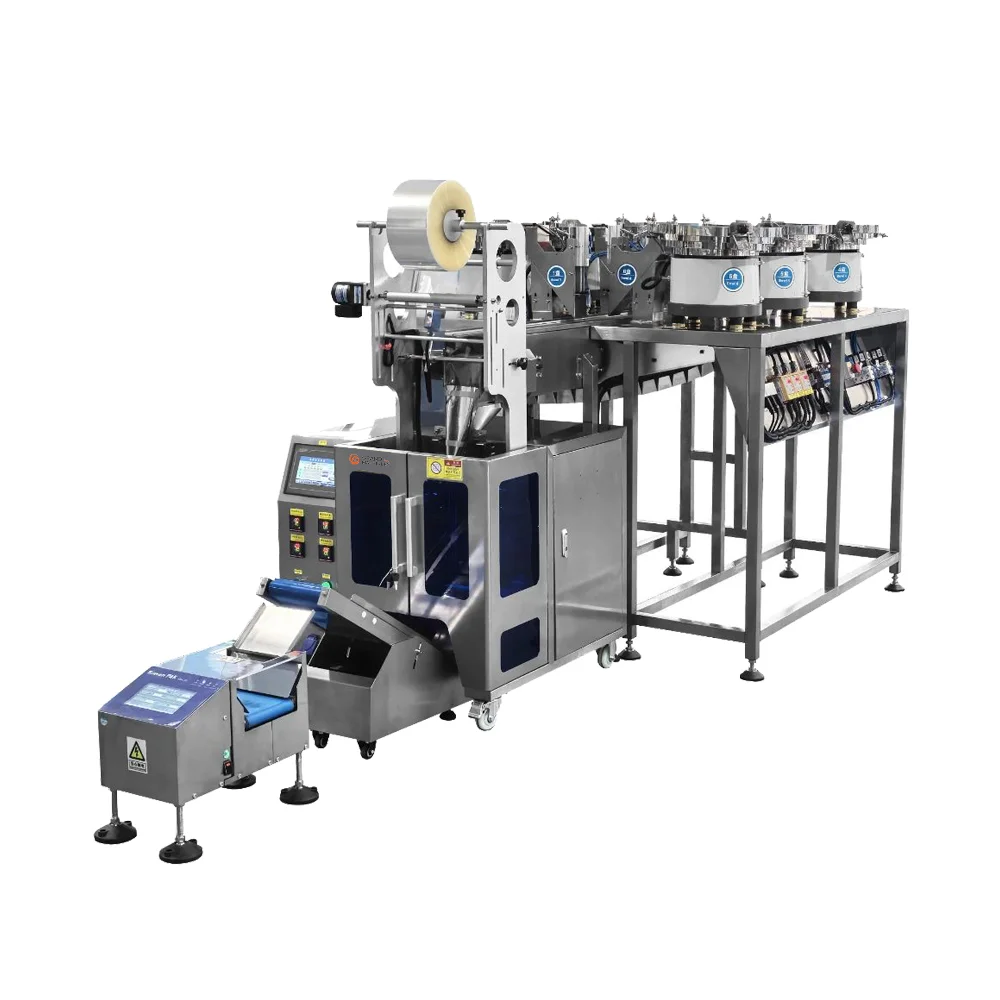
切り替え、洗浄、および多品目要因
取り扱うSKUが数種類を超える場合、最高速度よりも、切り替え時間や洗浄時間が実際の生産能力を左右する要因となります。 1分間に100個を充填できる機械でも、製品切り替えごとの洗浄に45分かかる場合は、1分間に80個の充填速度で洗浄に14分しかかからない機械に劣ってしまいます。洗浄手順を契約書に明記し、工場引渡し試験の際に所要時間を計測してください。当社の GM16AE そして GM12AE サーボ式計数装置は、購入者がここで比較する代表的な製品であり、その GM280T6 ここでは、同じ原理に基づく小袋タイプの製品について解説します。.
統合項目
通信プロトコル(Modbus、Ethernet/IP、またはデジタルI/O)を確認し、上流のボトル整列機および下流のキャッピング、乾燥剤充填、ラベリングステーションとの物理的・信号インターフェースを照合してください。インターフェースの不一致は、設計段階であれば低コストで修正できますが、現場での修正には多額の費用がかかります。.
グミ売り場の前と後には何があるか
上流工程:順列の復元と製品化に向けた準備
ボトルは重ねて梱包されて届くため、計数する前に向きを揃える必要があります。また、製品は乾燥しており、冷たく、表面にべたつきがない状態である必要があります。もし貴社の ビタミン入りグミの製造工程 各工程で一貫して乾燥した、粒子が分離した製品が得られない場合、どのような調整を行ってもそれを補うことはできません。.
下流工程:キャッピング、乾燥剤の充填、密封、ラベル貼り
充填後、ボトルにはまだ乾燥剤の缶または小袋、キャップ、必要に応じて誘導シール、そしてラベルを取り付ける必要があります。各工程では故障モードと待ち時間が生じるため、バッファの長さを慎重に設計してください。例えば、 キャッピングステーション カウンターに逆流させて、再給紙を余儀なくさせてはなりません。これは、 デシカント挿入機 そして、その ステッカー貼付機.
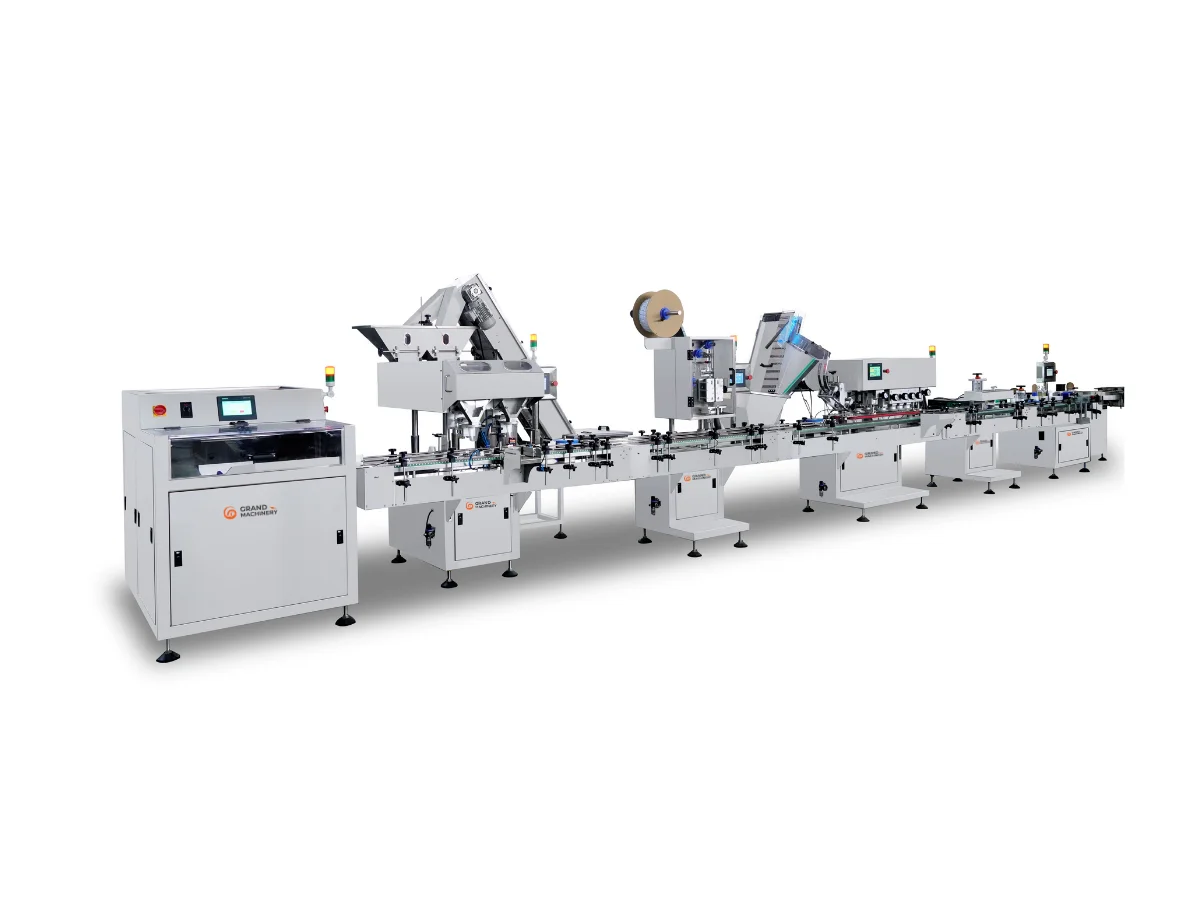
単体機械とターンキー式の計数・充填ラインの比較
すでにラインが整備されており、充填工程のみを置き換える必要がある場合には、単体型のカウンターが適しています。据え置き型と 縦型計数包装機 さまざまな形式がありますが、その選択は通常、ボトルのサイズや利用可能な設置スペースによって決まります。一から構築する場合は、ターンキー方式の 瓶詰めラインの計数 統合に伴うリスクを排除し、成果の保証に関する責任の所在を一元化します。.
結論
グミの計数機は、1本ずつボトルを開けて個数を数えるというシンプルな発想ですが、生産速度に合わせて、べたつきがあり、不規則な形状で、粉をまき散らす製品を処理しなければならない機械として実現されています。コーティングの適合性を適切に調整し、定格容量ではなく実際の生産能力を計画し、サプライヤーに対しては測定された精度値と洗浄時間を厳守させる必要があります。.
ボトルのサイズ、1ボトルあたりのグミの個数、および年間目標販売数量をお知らせいただければ、計数装置の構成を最適化し、 レイアウトと見積書をお送りいたします.
よくある質問
グミカウンターにはどのような役割があるのでしょうか?
グミ計数機は、グミを1粒ずつ数え、各ボトルやパウチに正確な数量を充填します。重量に基づく計量に代わるため、ラベルに印刷された粒数は、実際に充填された数量と一致します。.
グミカウンターの精度はどれくらいですか?
量産用の光学カウンターは、通常、カウント精度が±0.02~0.03%と規定されています。実際の精度は製品の状態や洗浄管理の状況によって異なるため、その数値がどのように測定されたのか、また何本のボトルを対象に測定されたのかを必ず確認してください。.
グミ用カウンターは、べたつくグミや砂糖がまぶされたグミにも対応できますか?
はい、適切な設定を行えば可能です。べたつきや研磨されたグミには、PTFEまたは研磨された接触面、積み重なり防止ローラー、および集塵装置が必要です。チャネルセットや振幅の設定が異なるため、見積段階にてコーティングの種類を指定してください。.
グミ計数機は1分間に何本充填できますか?
標準機種の処理能力は1分あたり40~80本で、高性能モデルでは約100 BPMに達します。段取り替え、洗浄、停止時間を考慮して、定格値の約80%を生産計画の目安としてください。.
グミ用計数機か計量充填機か――どちらを選べばいい?
ラベルに個数が記載されている場合はカウンターを選択してください。これは、ほとんどのボトル入りグミビタミンに当てはまります。規定が正味重量で示されている場合や、不規則な形のバラ売りキャンディの場合は、計量機を選択してください。多くの生産ラインでは、両方を併用しています。.
1台の機械で、グミと錠剤の両方を計数することは可能ですか?
通常はそうです。ほとんどの計数ヘッドは幅広いサイズ範囲と、両方の製品タイプに対応していますが、製品のサイズ範囲を確認し、ソフトグミとタブレットでは振幅やチャンネルの設定を再調整する必要があることを想定しておいてください。.