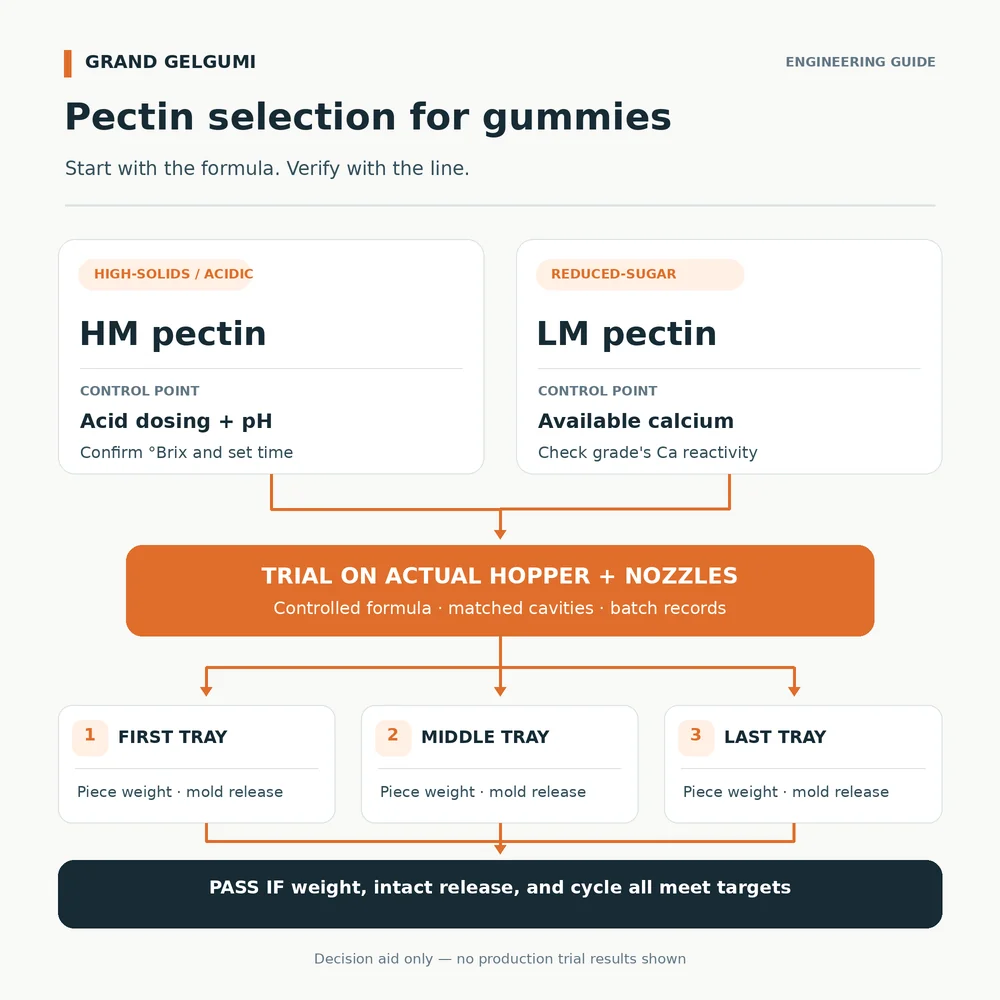
Elige pectina para gominolas adaptando el tipo de material al almíbar y al tiempo que pasa en la línea de dosificación. Para una fórmula convencional ácida y con alto contenido en sólidos, empieza por evaluar un tipo de material con alto contenido en metoxilo. Para una fórmula con bajo contenido en azúcar, evalúa un tipo de material con bajo contenido en metoxilo junto con el calcio disponible. A continuación, procesa la misma fórmula a través de la tolva y las boquillas previstas. Compara las bandejas inicial, intermedia y final en cuanto al peso unitario y la desmoldeabilidad. Esa prueba te indicará si el grado seleccionado se mantiene trabajable el tiempo suficiente para completar el lote y, al mismo tiempo, se solidifica a tiempo para el desmoldeado.
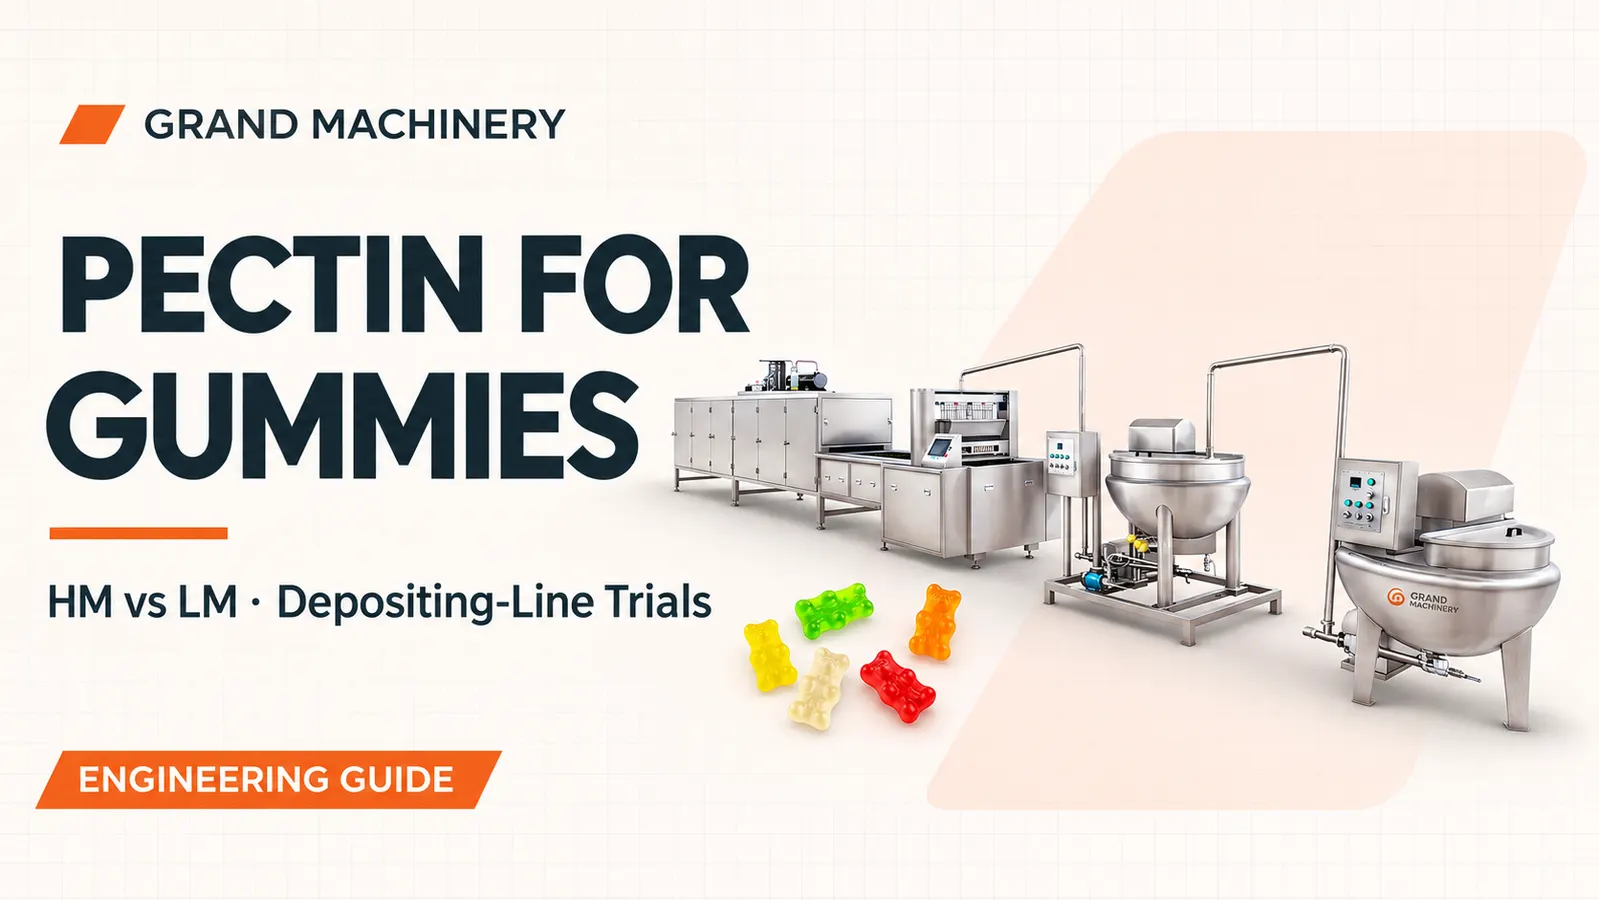
Pectina HM frente a pectina LM para gominolas comerciales
Tras la elección de materiales que se ha comentado en Gelatina frente a pectina en las fórmulas de las gominolas, coincide con el grado de pectina al almíbar y a la línea de producción. La pectina de alto contenido en metoxilo (HM) y la pectina de bajo contenido en metoxilo (LM) se diferencian en el grado de esterificación, no simplemente en la velocidad de deposición. Descripción técnica de la pectina de Cargill clasifica la HM con un grado de esterificación igual o superior al 50 % y la LM por debajo del 50 %.
¿Por qué la pectina HM es adecuada para gominolas con alto contenido en sólidos?
La pectina HM suele gelificarse con una cantidad suficiente de azúcar en sólidos y acidez. Cargill describe un contenido de materia seca superior al 60 % y un pH inferior a 3,5 como condiciones generales para la gelificación de la HM, no Valores de consigna de la línea aprobados. Confirma con el proveedor los sólidos solubles (°Brix), el pH, la dosificación y el perfil de calentamiento. Una fórmula de laboratorio puede seguir espesándose durante una retención prolongada en la tolva.
La pectina LM puede gelificarse con iones de calcio a concentraciones de azúcar más bajas, lo que la convierte en una opción para pruebas con contenido reducido de azúcar, pero no en un sustituto universal de la HM. Comprueba el contenido de calcio en el agua, los ingredientes frutales y las premezclas minerales, así como la capacidad tampón y la reactividad del calcio específica de cada grado.
Que tenga menos azúcar no significa automáticamente que sea LM. Algunas fórmulas sustituyen el azúcar, pero conservan una cantidad considerable de sólidos solubles. Por ejemplo, Pectina para gominolas sin azúcar de Pacific Se comercializa como una mezcla de HM. Compara el contenido real de sólidos y el sistema gelificante antes de elegir un producto.
Selección del grado de pectina en función de la fórmula y las condiciones de la línea de producción
| Fórmula o condición de línea | De primer curso a juicio | ¿Por qué empezar por ahí? | ¿Qué hay que comprobar? |
|---|---|---|---|
| Gominolas ácidas convencionales con alto contenido en sólidos | Grado HM adaptado al perfil de ajuste del proveedor | Los sólidos de azúcar y la acidez pueden favorecer la gelificación del HM | Valores reales de °Brix, pH, velocidad de cuajado, momento de la adición de ácido y desmoldeo |
| Gominolas con menor contenido en azúcar, sólidos solubles y calcio, para evaluar | Grado LM con reactividad al calcio especificada | La gelificación de la leche desnatada (LM) puede realizarse con calcio, sin necesidad de alcanzar los niveles de azúcar habituales de la leche entera (HM). | Sólidos solubles reales, iones de calcio disponibles, textura y tiempo de liberación |
| Adición de ácido por lotes, seguida de una larga espera hasta que llegue la última bandeja | Grado HM de fraguado más lento si la fórmula utiliza HM | Podría permitir un plazo de depósito más amplio | Tiempo de permanencia desde el inicio hasta el final, comportamiento de la boquilla y ajuste antes del desmoldeado |
Ajustar la velocidad es una segundo Dimensión de selección, con grados de fraguado rápido, lento o extralento. Obtén instrucciones sobre hidratación y dosificación de ácido, además de datos del proveedor sobre el comportamiento de fraguado. “La mejor pectina para gominolas” se refiere a un grado que supere las pruebas de fórmula y de línea de producción, no simplemente a uno con un tiempo abierto más prolongado.
Durante las comparaciones, mantén constantes la composición del edulcorante, la concentración de pectina, la preparación ácida y la geometría del molde. Comprueba si cada tipo es pectina pura o una mezcla con azúcar o tampones, y si la dosis indicada se refiere a la mezcla.
Cuándo probar la pectina de fraguado lento en una línea de llenado
Grand’s Máquina para el vertido de gominolas de pectina En esta descripción general se detallan las bombas accionadas por servomotor, las tolvas con camisa calefactora, los recorridos de flujo cortos y calefactados, los controles independientes de temperatura para la cocción, el mantenimiento y el vertido, y dosificación opcional de ácido en la fase posterior del proceso. Se trata de características propias de la plataforma, no del equipamiento de serie confirmado del GM300. En el presupuesto de una máquina, compruebe si la adición de ácido es por lotes o en línea, los rangos de temperatura de la tolva y la boquilla, la compatibilidad entre la boquilla y la cavidad del molde, y el rendimiento al peso objetivo de la pieza —incluida la capacidad de enfriamiento y desmoldeo adecuada—. Para el jarabe HM, compare los grados de fraguado más lento solo después de comprobar los fallos de la boquilla, los gradientes de temperatura y los cambios en el contenido de sólidos.
¿Durante cuánto tiempo debe mantenerse en condiciones de uso el jarabe acidificado?
Seguimiento del almíbar desde el contacto con el ácido hasta su deposición. Con dosificación de ácido por lotes, marca de tiempo del primer contacto con el ácido, finalización de la mezcla, llegada a la tolva y colocación de la primera y la última bandeja. El tiempo transcurrido (s) debe incluir la mezcla y la transferencia. Con dosificación de ácido en línea, identificar las posiciones de inyección y de mezcla efectiva y, a continuación, verificar el tiempo de permanencia (en segundos) en cada boquilla.
Anota sistemáticamente la temperatura de la tolva (°C), la temperatura de la boquilla (°C), los °Brix y el pH. La trabajabilidad depende de la fórmula y del historial de temperaturas, no solo del nombre del grado. En caso de dosificaciones insuficientes tardías, restos de producto o una mayor variación en el peso, compara estas lecturas antes de cambiar de pectina.
Las temperaturas de cocción y del dosificador son magnitudes diferentes. Las instrucciones de un proveedor para calentar el almíbar no se corresponden automáticamente con un ajuste de la tolva o de la boquilla. Comprueba que el rango de funcionamiento validado de la máquina y la temperatura de ajuste de la pectina permitan un caudal suficiente sin un mantenimiento del calor excesivo. Anota las temperaturas reales en ambos puntos, no solo los valores de consigna del controlador.
Una gelificación más lenta puede mejorar el llenado en las últimas fases, aunque retrase el fraguado en el molde. Comprueba que se mantenga la forma, que el desmoldeado sea limpio en el tiempo previsto (min) y que la capacidad de enfriamiento sea adecuada. Tanto el llenado y El desmoldeo debe ajustarse al ciclo previsto.
A modo de ejemplo concreto de un proveedor, Página del HMA-100 de Pacific Pectin Describe una mezcla de HM amidada de fraguado extremadamente lento, con un contenido de 78-84 °Brix y un pH final de 3,4, destinada al uso específico indicado en gomas. No aplique estos parámetros a otros grados sin el asesoramiento del proveedor y sin haber realizado pruebas previas.
Las primeras y últimas bandejas pueden presentar temperaturas de boquilla similares a pesar de que los tiempos de exposición al ácido sean diferentes. Traza un gráfico del peso medio de las piezas en función del tiempo transcurrido y compáralo con el desmoldeado en el ciclo requerido.
Cómo probar cuál es la mejor pectina para las gominolas en tu línea de producción
El proceso de fabricación de gominolas Combina las fases de cocción, vertido, enfriamiento y desmoldeo. Prueba la composición en el proceso previsto, incluyendo boquillas y moldes. Registra los lotes de ingredientes, la composición, la concentración, la fuente de agua, la receta de ácido, la secuencia de mezcla, la identificación del molde y el rendimiento previsto. Comprueba los instrumentos antes de iniciar el proceso.
¿Qué deben medir los ingenieros en la primera, la del medio y la última bandeja?
Compara las posiciones de las cavidades del molde en la misma fila con los canales de boquilla correspondientes en la primera, la central y la última bandeja. De lo contrario, el tamaño de las cavidades o la ubicación de las boquillas podrían simular una deriva temporal. Anota los identificadores de las bandejas y las cavidades y mantén un recuento constante de muestras.
Guía comparativa de tres bandejas
| Punto de muestreo | Qué comparar | Lo que puede revelar el resultado |
|---|---|---|
| Primera bandeja | Establecer los pesos de referencia de las piezas, la forma de la esferas y el desmoldeo. | Un punto de referencia; detectar a tiempo los problemas aislados en las boquillas. |
| Bandeja central | Repite las mismas muestras de boquilla y cavidad, así como las lecturas del proceso. | Si la consistencia del depósito varía durante el proceso. |
| Última bandeja | Comprueba que no haya defectos de llenado y que el desprendimiento se produzca correctamente en el ciclo previsto. | Si el tiempo de permanencia más largo sigue cumpliendo los límites acordados. |
Para todas las bandejas muestreadas, registrar el peso de cada depósito (g), los °Brix, el pH, el tiempo transcurrido entre el ácido y el depósito (s), las temperaturas medidas en la tolva y la boquilla (°C), el tiempo de desmoldeo (min) y el recuento de piezas intactas. Calcule la media y el rango de peso a partir de los valores brutos. Utilice un método de enfriamiento o dilución sistemático si la lectura directa del pH o los °Brix no resulta adecuada. Las lecturas reales deben figurar en el registro de pruebas del cliente, no en un artículo genérico.
Distinguir los efectos del canal de los efectos del envejecimiento por lotes. Si una boquilla Si solo uno de ellos presenta una anomalía, anota su ID y comprueba la calefacción, las obstrucciones, la alineación o la dosificación. Si varios canales se desvían al unísono a lo largo de las bandejas a pesar de que los valores del proceso se mantienen estables, compara el tiempo de residencia y el comportamiento de los ajustes. Ninguno de estos patrones por sí solo demuestra una relación causal.
Cómo determinar si un tipo de pectina supera la prueba
Aprobar los criterios de aceptación antes de la tirada. El hecho de que las gominolas de la primera bandeja salgan bien no significa que la tirada se haya superado si las piezas posteriores no alcanzan el peso adecuado o se desmoldan fuera de plazo. Utiliza la configuración y las tolerancias de esta planta.
Una decisión práctica de «aprobado/suspenso» consta de cuatro partes:
- Peso del depósito: Compara los valores individuales, la media de cada bandeja y la desviación desde el primer hasta el último valor con respecto al objetivo acordado, las tolerancias y el tamaño de la muestra.
- Desmoldeo: En el momento previsto para el desmoldeo, calcula piezas intactas ÷ piezas muestreadas × 100 % para cada bandeja. El tiempo de enfriamiento adicional no se considera una pasada dentro del ciclo.
- Salida de línea: Comprueba que las operaciones de llenado, enfriamiento y desmoldeo respeten el ciclo acordado para las bandejas y el rendimiento horario útil, sin que se produzcan paradas no programadas.
- Trazabilidad de los procesos: Comprueba los valores medidos de °Brix, pH, tiempo de acidificación y temperaturas de la tolva y las boquillas con respecto a los límites del ensayo; conserva los identificadores de lote, la calibración, los mapas de boquillas y cavidades, y las pruebas de defectos.
Solo se aprueba cuando las tres bandejas cumplir los límites acordados de peso, liberación y ciclo. El cribado en tres bandejas no garantiza la estabilidad de la producción a largo plazo.
Ejemplo hipotético: La primera bandeja cumple con la tolerancia de peso, pero la última presenta una mayor variación y llenados incompletos. Vuelve a comprobar los tiempos de acidificación, la temperatura, los °Brix y los canales de las boquillas. Un fallo localizado sugiere que se revise el equipo; una desviación temporal en todo el cabezal podría justificar la comparación con un grado de HM de fraguado más lento. Un llenado aceptable con desmoldeado dañado o tardío sigue sin cumplir los requisitos del ciclo.
Cambiar una variable definida por repetición y conservar ambas series. Nunca apruebes basándote únicamente en la primera bandeja, en un gel de laboratorio o en una reclamación de un proveedor no registrada.
Preguntas sobre los grados de pectina y su dosificación
Para realizar una evaluación de toda la línea, conecta las fases de cocción, adición de ácido, dosificación, enfriamiento y desmoldeo. El Línea de dosificación de gominolas con pectina GM300 La página del producto describe las fases integradas de cocción, dosificación, vertido, enfriamiento y desmoldeo con una capacidad adaptada. No especifica un mezclador de ácido en línea estándar, temperaturas validadas de la tolva y la boquilla, ni la compatibilidad con todas las formulaciones de pectina.
¿Se puede utilizar la pectina LM en gominolas con bajo contenido en azúcar?
Sí. La pectina de bajo contenido en metoxilo puede formar geles mediante interacciones con iones de calcio, incluso en casos en los que un sistema convencional de azúcar y ácido HM no sea adecuado. Solicita al proveedor el rango de calcio requerido y las instrucciones de procesamiento específicas para cada grado. A continuación, mida el agua y el aporte de calcio de los ingredientes y pruebe la receta final para comprobar la textura, el peso constante de los productos y que se desmoldan fácilmente en el ciclo deseado.
¿Por qué las últimas bandejas se llenan de forma desigual con la pectina HM?
Es posible que el jarabe acidificado esté perdiendo su margen de trabajo, pero un problema con la boquilla o la temperatura puede presentar síntomas similares. Compara el pH, los °Brix, el tiempo de residencia y las temperaturas de la tolva y la boquilla en la primera, la segunda y la última bandeja. Si solo un canal presenta un llenado incorrecto, investiga primero ese canal. Si la mayoría de los canales se deterioran al mismo tiempo hacia el final del lote, prueba a realizar un ajuste controlado del tiempo de acidificación o del grado de ajuste.
¿Por qué no basta con una muestra de la primera bandeja para aprobar un grado de pectina?
Las piezas de la primera bandeja solo confirman que el almíbar fresco puede llenar las cavidades al inicio del proceso. No indican si el grado de pectina se mantiene apto para el procesamiento durante el tiempo máximo de permanencia en la tolva ni si se solidifica correctamente en el plazo previsto para el desmoldeado. Un tipo de pectina solo debe considerarse apto cuando las primeras, las intermedias y las últimas bandejas cumplan los límites acordados de peso, desmoldeo y ciclo.
¿Estás planificando una prueba comercial de una fórmula de gominolas HM o LM? Revisa con nuestro equipo de ingeniería el valor de °Brix deseado, el método de dosificación de ácido, el peso por unidad y el ciclo de enfriamiento en el Máquina para el vertido de gominolas de pectina página, o obtener más información sobre nuestras normas de revisión técnica en la Equipo editorial de GRAND.