Como são feitas as gomas vitamínicas? As gomas vitamínicas são produzidas por meio do cozimento de uma base de xarope-gel, da incorporação de ingredientes ativos sensíveis ao calor sob temperaturas controladas, do despejo da mistura em moldes, da secagem até um nível de umidade alvo e, por fim, do revestimento, das verificações de qualidade e da contagem e embalagem automatizadas. A mesma sequência é seguida em todas as fábricas de gomas vitamínicas, mas são os detalhes — limites de temperatura, precisão na dosagem, tempo de secagem — que diferenciam um suplemento estável e pronto para o mercado de um produto pegajoso e com dosagem insuficiente.
Este guia apresenta, passo a passo, todo o processo de fabricação de gomas vitamínicas e, em seguida, associa cada etapa às máquinas que realmente realizam o trabalho, para que você possa avaliar o que uma linha de produção realmente exige.
Pontos principais
- A produção de gomas vitamínicas segue nove etapas: formulação, cozimento, mistura dos ingredientes ativos, dosagem, resfriamento, secagem, acabamento, controle de qualidade e embalagem.
- O controle do calor é a principal restrição técnica: os xaropes são cozidos a 107–115 °C, mas a maioria das vitaminas deve ser incorporada a uma temperatura inferior a aproximadamente 85 °C para preservar sua potência.
- Os formuladores incluem uma “quantidade extra” de nutrientes sensíveis ao calor para compensar as perdas decorrentes do processamento e atender às declarações do rótulo.
- Cada etapa do processo corresponde a uma máquina específica — cozedor, tanques de retenção e dosagem, dosador, túnel de resfriamento, secador giratório, revestidor e linha de contagem.
- Planejar uma linha de produção de gomas vitamínicas significa adequar a capacidade dos equipamentos ao tamanho dos lotes, ao sistema de moldes e à capacidade de secagem, e não apenas comprar máquinas uma a uma.
O que são gomas vitamínicas?
As gomas vitamínicas são suplementos mastigáveis que fornecem vitaminas, minerais ou princípios ativos botânicos em um formato de confeito à base de gelatina ou pectina. Elas surgiram como uma alternativa adequada para crianças em vez dos comprimidos, mas hoje esse formato abrange multivitamínicos para adultos, produtos para auxiliar o sono, de beleza e para fortalecer a imunidade.
Do ponto de vista da fabricação, elas são mais difíceis de produzir do que os doces comuns. Os ingredientes ativos são sensíveis ao calor, à umidade e ao pH, e cada goma deve conter uma dose verificada. É por isso que o processo descrito a seguir se baseia no controle de temperatura e na precisão da dosagem, e não apenas no sabor.
Ingredientes-chave na formulação de gomas vitamínicas
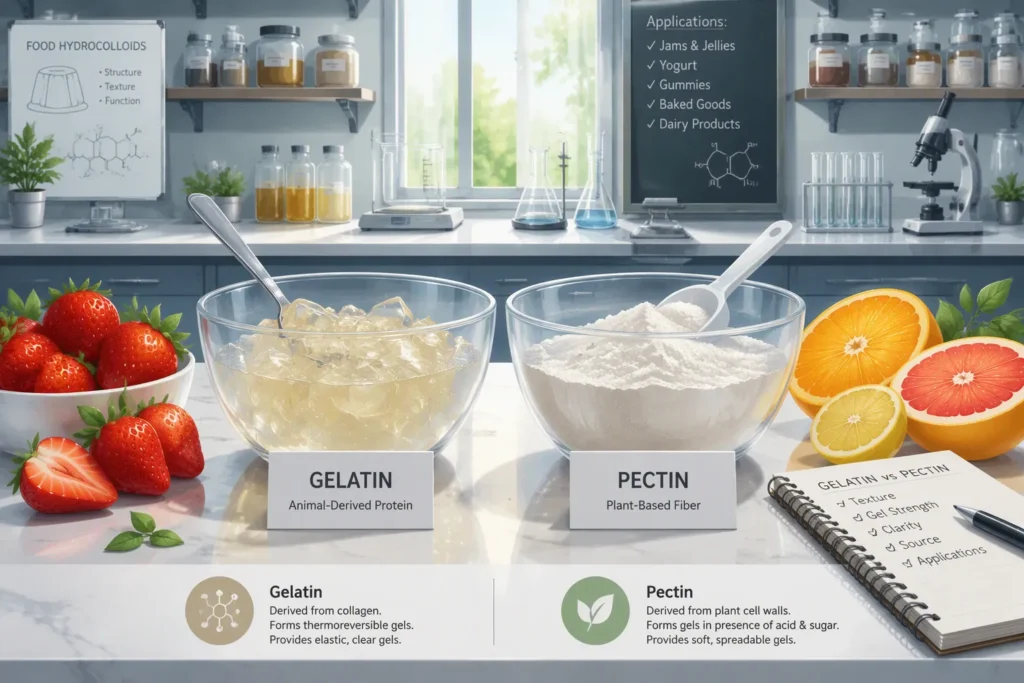
Agentes gelificantes: Gelatina x Pectina
O sistema gelificante define a textura, o comportamento durante o processamento e o posicionamento no mercado. A gelatina proporciona a clássica textura elástica ao morder, hidrata-se facilmente e solidifica rapidamente, o que mantém altas as velocidades da linha de produção. A pectina, um agente gelificante de origem vegetal, atende ao posicionamento vegano, vegetariano e halal, mas exige um controle mais rigoroso do pH, temperaturas de solidificação mais altas e um tempo de secagem mais longo. A carragenina e o ágar são utilizados em formulações de nicho onde é necessária maior estabilidade térmica.
Essa escolha afeta toda a linha: as receitas com pectina geralmente exigem temperaturas de dosagem ajustadas e um tempo de permanência mais longo no secador. Para uma comparação mais aprofundada, consulte nosso guia sobre gelatina x pectina para formulação de gomas.
Princípios ativos sensíveis ao calor: vitaminas, minerais e excesso
É nesse ponto que as gomas vitamínicas se diferenciam mais das gomas de confeitaria. A vitamina C e várias vitaminas do complexo B se degradam em temperaturas de cozimento; por isso, os formuladores calculam um excedente — uma quantidade extra de princípio ativo além do indicado no rótulo — para compensar as perdas durante o processamento. Os minerais trazem seus próprios desafios: o ferro descolora e gera sabores indesejáveis, e alguns sais minerais interagem com a estrutura gelatinosa da pectina.
Os probióticos e as enzimas são os ingredientes mais sensíveis de todos. Geralmente, eles são incorporados à mistura na temperatura mais baixa possível, microencapsulados ou adicionados após o cozimento.
Adoçantes, aromatizantes, corantes e ácidos
O açúcar ou o xarope de glicose geralmente representam 40–50% do lote, enquanto as versões sem açúcar utilizam sorbitol, maltitol ou estévia. O ácido cítrico ou málico equilibra o sabor e mantém o pH na faixa de 2,5 a 4,5, o que inibe o crescimento microbiano e estabiliza muitos ingredientes ativos. Os corantes e aromatizantes são dosados na fase final de mistura para limitar a exposição ao calor.
O processo de fabricação de gomas vitamínicas, passo a passo
Etapa 1: Formulação e preparação do lote
A equipe de P&D define a matriz ativa, o sistema de gelificação e a estratégia de margem de segurança; em seguida, a produção pesa cada matéria-prima de acordo com o registro do lote. Os lotes recebidos são verificados em relação a certificados de análise antes do lançamento. Uma pré-mistura de vitaminas e minerais em pó é preparada separadamente para que os ingredientes ativos se distribuam uniformemente pelo lote, em vez de se concentrarem em alguns pontos.
Etapa 2: Preparo da base de xarope-gel
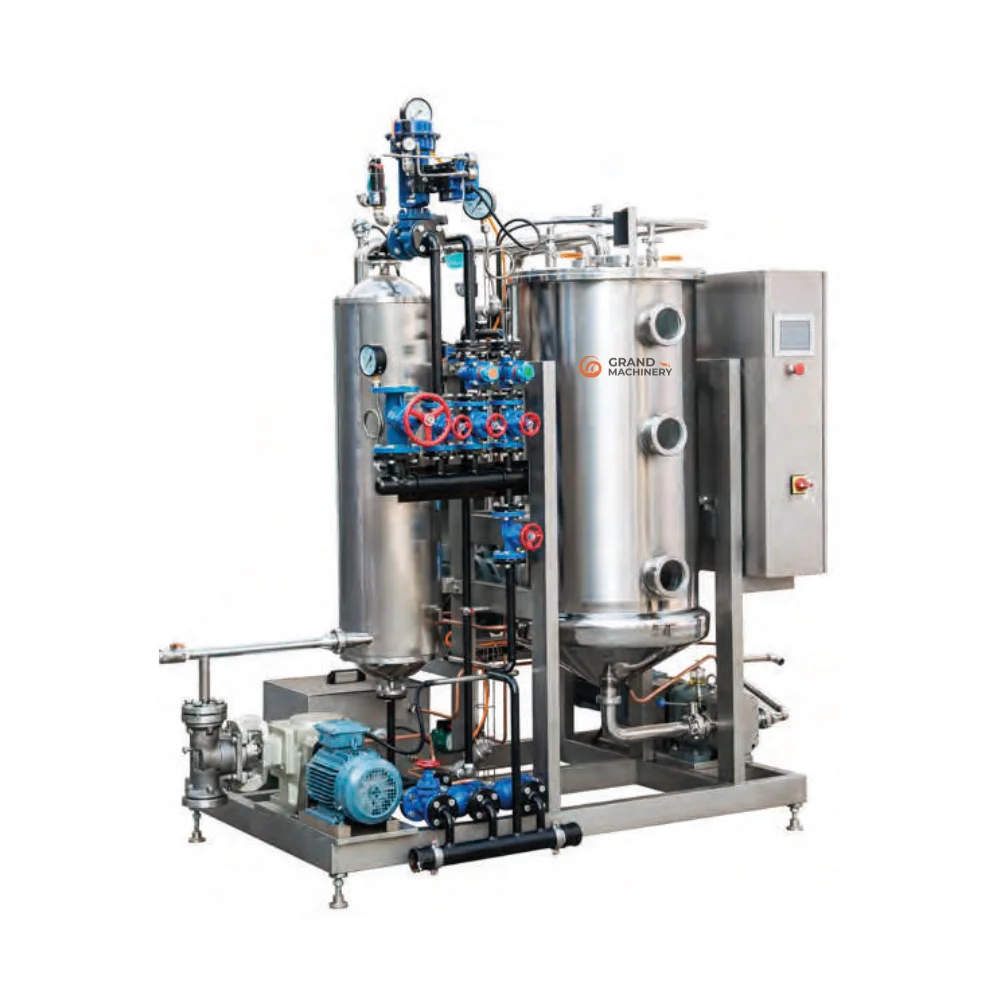
Água, açúcar e xarope de glicose são aquecidos a 107–115 °C para atingir o valor de Brix desejado (normalmente 75–82%); em seguida, o agente gelificante hidratado é incorporado à mistura. Um equipamento dedicado máquina de fazer gomas Com aquecimento por camisa e suporte a vácuo, o sistema remove o excesso de umidade e mantém a pasta na temperatura definida até o momento da deposição. Como a etapa de cozimento é decisiva para a obtenção ou perda da textura, o registro de tempo, temperatura e vácuo, controlado por PLC, é padrão em equipamentos de escala de produção.
Etapa 3: Adição de ingredientes ativos, aromatizantes e corantes
A pasta esfria até atingir uma janela estreita de mistura — geralmente abaixo de 85 °C para vitaminas sensíveis ao calor — antes da adição da pré-mistura, dos aromatizantes, dos corantes e dos ácidos. A mistura deve ser completa, mas delicada: o alto cisalhamento ou o ar preso oxidam os ingredientes ativos e criam bolhas na gominha finalizada. A mistura assistida a vácuo é amplamente utilizada nesta etapa para preservar a potência e produzir uma massa transparente e uniforme.
Etapa 4: Colocação na forma
A máquina de dosagem de gomas dosam a massa aromatizada nas cavidades dos moldes com uma precisão de dosagem que normalmente fica dentro de ±2% do peso alvo — o ponto de controle mais importante para a conformidade com as informações do rótulo. As linhas industriais utilizam moldes de amido do tipo “mogul”, que absorvem umidade durante a secagem, ou moldes de silicone/aço inoxidável em linhas de deposição totalmente automáticas. Produtos multicoloridos e com recheio central utilizam cabeçotes de co-dosagem.
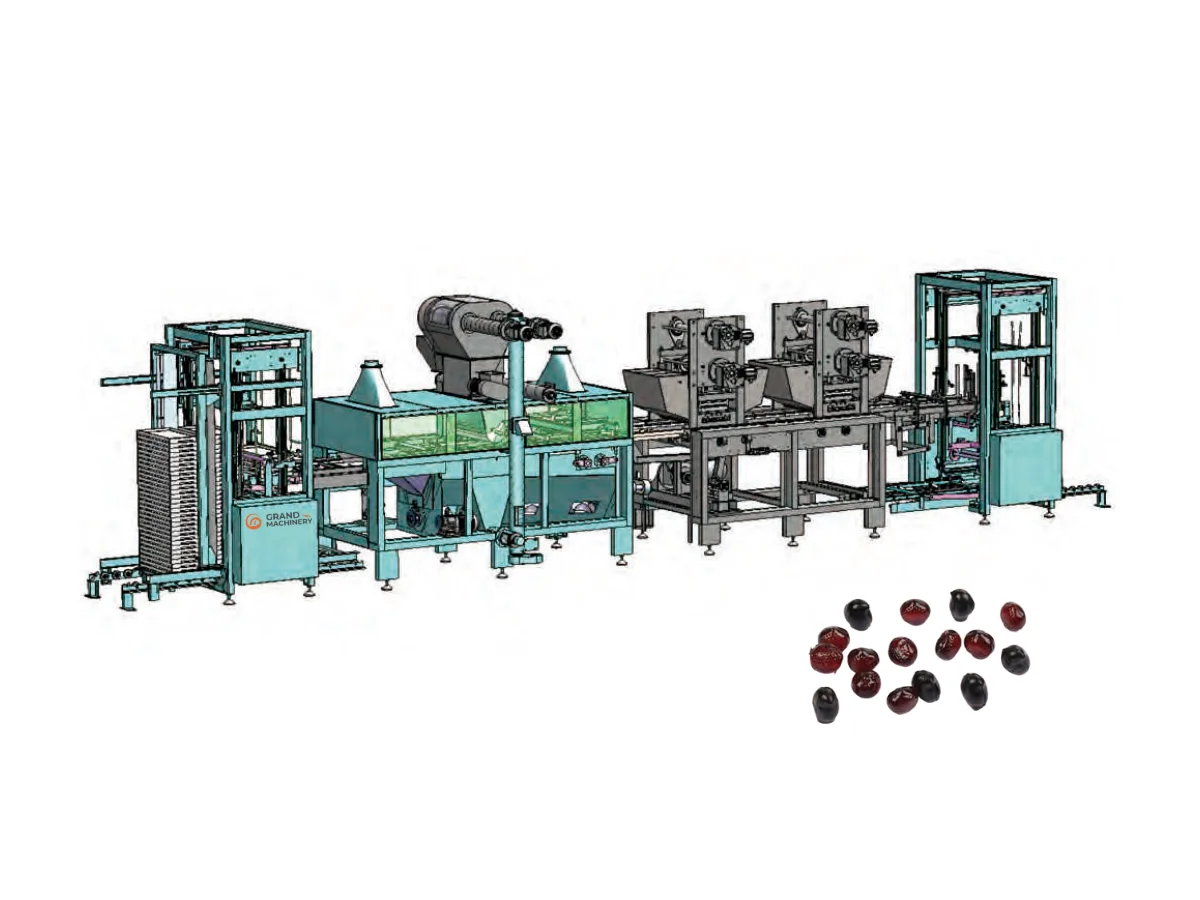
Ambas as linhas de gelatina, como a GM150 e as linhas especializadas em pectina seguem essa mesma lógica de deposição; a diferença está na temperatura da pasta e no manuseio do molde.
Etapa 5: Resfriamento e solidificação
As formas cheias passam por um túnel de resfriamento ou por uma sala climatizada, mantida a uma temperatura de aproximadamente 18–22 °C e umidade relativa de 40–55%. As gomas de gelatina solidificam em cerca de 15–45 minutos; a pectina requer mais tempo e condições de pH mais precisas. Se a gelatina não endurecer o suficiente, a superfície fica pegajosa e propensa a formar grumos mais tarde, dentro da garrafa.
Etapa 6: Secagem e condicionamento
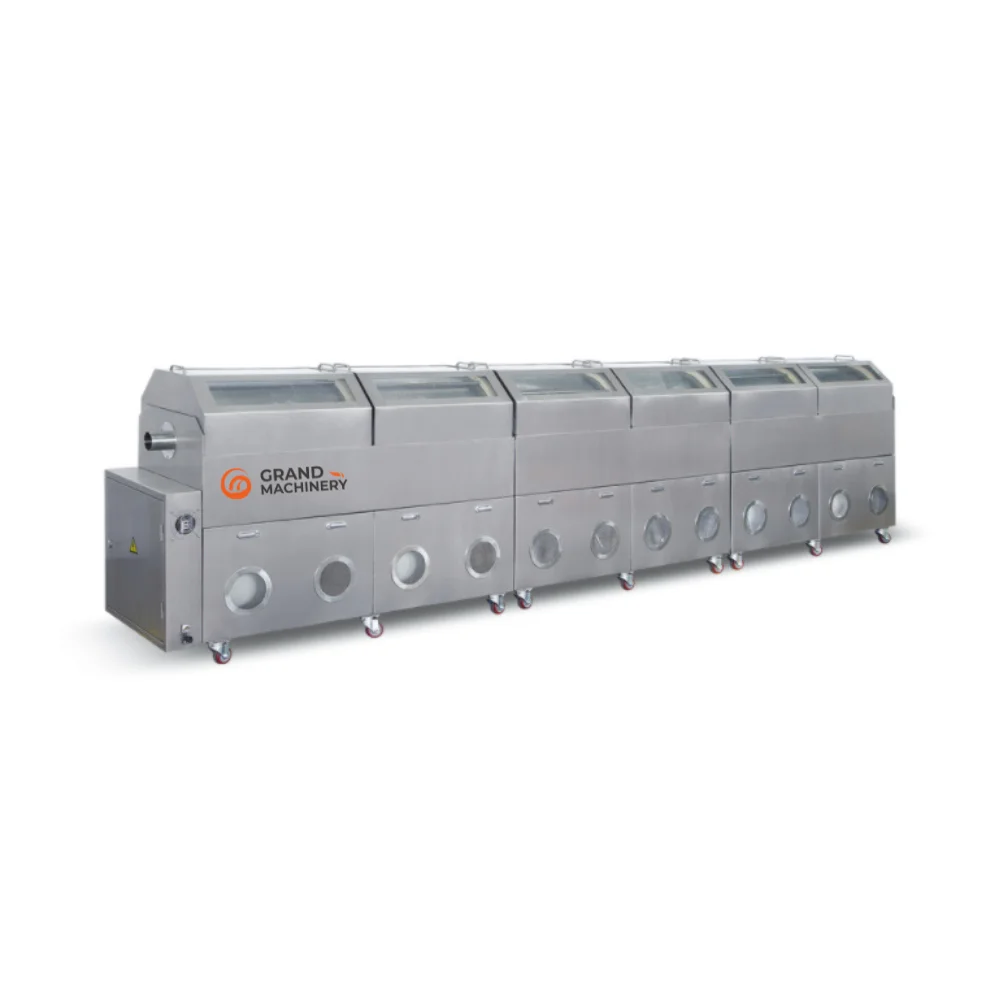
As gomas desmoldadas são encaminhadas para uma secadora rotativa ou para uma sala de secagem climatizada por 12 a 48 horas, atingindo um teor de umidade final de aproximadamente 12–18%. Essa é a etapa mais longa do processo e a que mais influencia o comportamento do produto na prateleira: se a secagem for insuficiente, as gomas grudam umas nas outras na embalagem; se for excessiva, a textura fica dura e quebradiça. Abordamos esse tipo de falha em detalhes em nosso artigo sobre por que as vitaminas em forma de goma grudam umas nas outras.
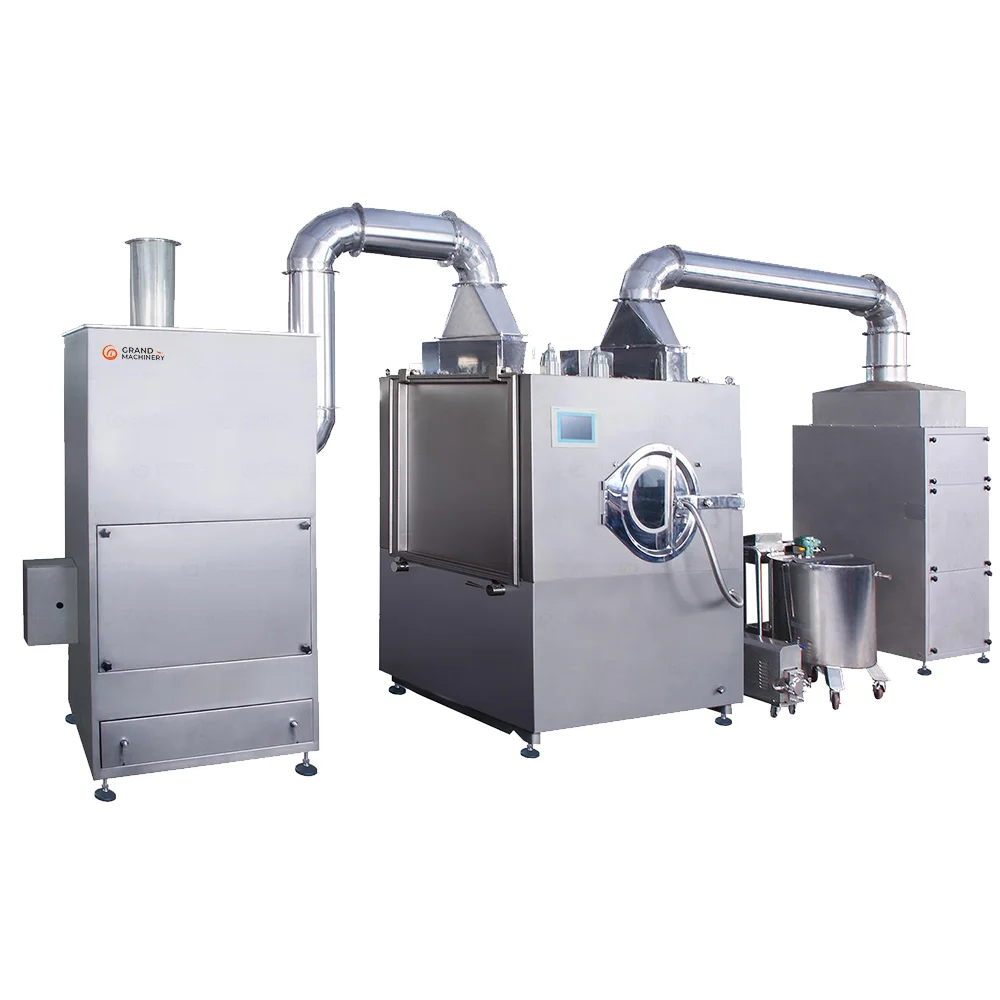
Etapa 7: Desmoldagem, lubrificação e revestimento
Após a secagem, as gomas são polidas, e a maioria recebe uma leve camada de óleo ou cera de carnaúba para evitar que grudem e dar brilho. As variantes com cobertura de açúcar ou revestimento ácido também recebem o acabamento nesta etapa. Uma linha dedicada máquina de revestimento lida com isso de maneira uniforme em escala de produção, e as receitas com pectina quase sempre exigem essa etapa, pois a pectina permanece mais pegajosa do que a gelatina com o mesmo nível de umidade.
Etapa 8: Controle de qualidade e testes de potência
As verificações durante o processo — peso do depósito, Brix, pH, umidade — detectam desvios antes que resultem em produtos fora das especificações. As amostras acabadas passam por testes de potência (normalmente por HPLC), triagem microbiana e classificação de aparência. As amostras retidas do lote servem de base para o certificado de análise que compradores e órgãos reguladores esperam de uma operação de suplementos em conformidade.
Etapa 9: Contagem e embalagem
As gomas prontas são encaminhadas para um linha de contagem e engarrafamento que conta doses exatas em frascos, insere dessecante, tampas, selos e rótulos em um fluxo contínuo. Os formatos em sachês funcionam com princípios semelhantes de contagem e enchimento. As embalagens com barreira e a injeção de nitrogênio prolongam o prazo de validade de 18 a 24 meses exigido pelas vitaminas sensíveis à umidade.
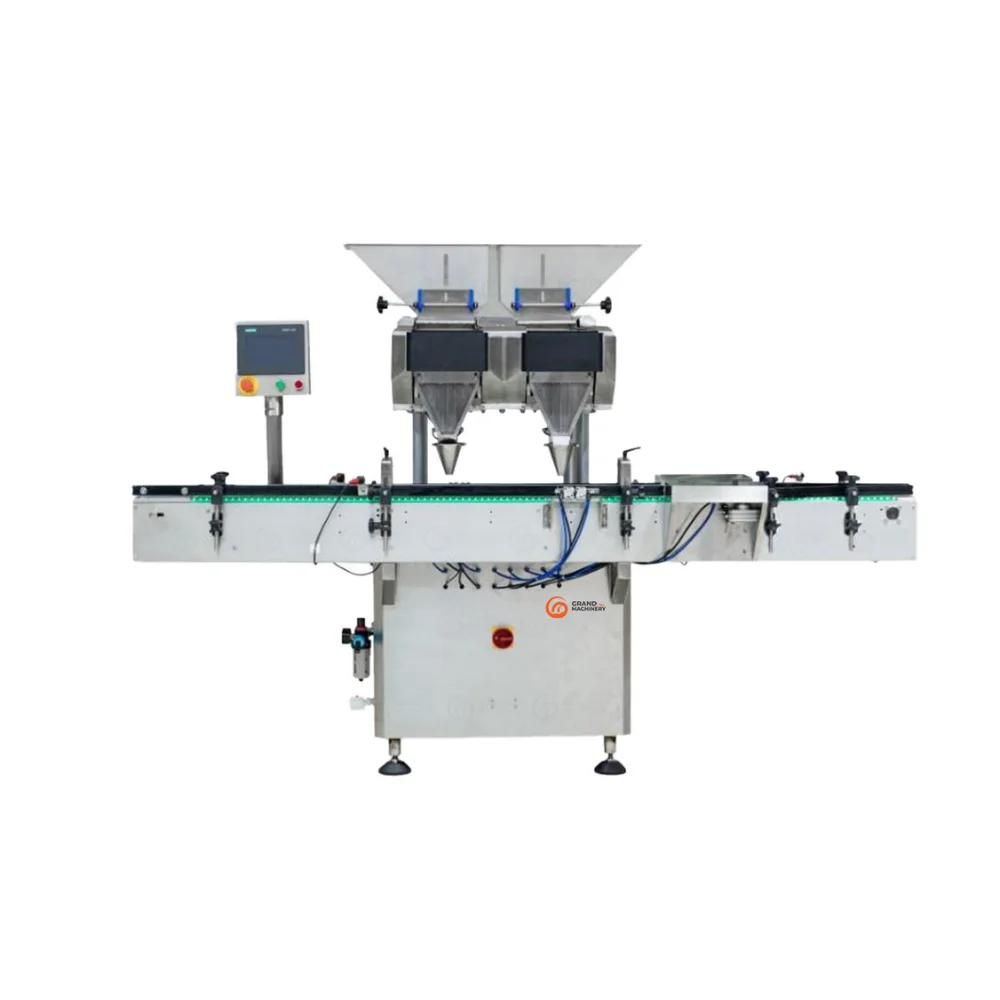
Para a seleção do formato — garrafas, sachês ou blisters — consulte guia de embalagem de gomas.
Do Processo ao Equipamento: As Máquinas por Trás de Cada Etapa
A maioria dos guias de processo menciona os equipamentos apenas de passagem. A tabela abaixo associa cada etapa à máquina que a executa, para que você possa transformar um requisito do processo em uma lista de equipamentos:
| Etapa do processo | Máquina | O que ele controla |
|---|---|---|
| Pré-mistura de formulação | Misturador de fita / estação de pesagem | Distribuição ativa, rastreabilidade de lotes |
| Preparação do xarope | Fornalha para gomas, tanque de derretimento de gelatina | Brix, umidade, hidratação do gel |
| Retenção e dosagem | Tanque de retenção com agitação, tanque de dosagem | Estabilidade da temperatura da pasta, consistência da alimentação |
| Depósito | Máquina de dosagem de gomas | Precisão do peso de enchimento (±2%), formato, deposição conjunta |
| Cenário | Túnel de resfriamento / câmara de ar quente | Definir temperatura, umidade e tempo de ciclo |
| Secagem | Secadora / sala de secagem | Umidade final 12–18%, textura, antiaderência |
| Acabamento | Máquina de revestimento | Camada de óleo/cera, brilho, antiaderência |
| Contagem e embalagem | Linha de contagem e engarrafamento | Contagem de doses, dessecante, colocação de tampas, selagem |
Duas observações importantes a serem destacadas na tabela: primeiro, os tanques entre o cozedor e o dosador não são opcionais — a pasta que fica na temperatura errada engrossa ou gelifica prematuramente, prejudicando a precisão da dosagem. Segundo, a capacidade de secagem costuma ser o verdadeiro gargalo de uma linha de produção; a velocidade de dosagem pouco importa se o secador não conseguir tratar a produção diária.
Planejamento de uma linha de produção de gomas vitaminadas: capacidade, layout e próximos passos
Uma linha de produção de gomas vitamínicas é uma cadeia integrada e, geralmente, é planejada de forma retroativa, partindo da capacidade de secagem e da produção de embalagens. Uma linha compacta de P&D ou piloto combina um pequeno cozedor com uma dosadora de cabeça única e secagem em lote; uma linha comercial acrescenta manuseio automático de moldes, dosagem em múltiplas faixas, secagem contínua em tambor e revestimento em linha, de modo que toda a cadeia funcione sem supervisão.
O layout é tão importante quanto a escolha da máquina. O cozimento e a dosagem devem ocorrer em uma zona com temperatura controlada e distâncias curtas de transferência; a secagem requer a maior área útil e o melhor fluxo de ar; a embalagem deve ser separável para atender aos requisitos de zoneamento de higiene. Os serviços de utilidades — aquecimento a vapor ou elétrico, água gelada, vácuo e ar comprimido — precisam ser especificados para cada máquina, e não presumidos.
Se você estiver analisando o aspecto do investimento com mais profundidade, nossa análise detalhada de Como abrir uma empresa de doces abrange equipamentos, layout e estrutura de custos. Quando você estiver pronto para dimensionar uma linha de produção real, o linha de produção de gomas A página do produto apresenta configurações que vão da escala piloto à escala comercial, e nossa equipe pode fornecer um orçamento para toda a linha de produção, desde o fogão até a linha de contagem.
Visão geral dos principais parâmetros do processo
| Parâmetro | Faixa típica | Por que isso é importante |
|---|---|---|
| Temperatura de cozimento do xarope | 107–115 °C | Define o Brix e a umidade final |
| Brix após o cozimento | 75–82% | Um valor de Brix mais alto confere uma textura mais firme |
| Temperatura de mistura ativa | ≤ 85 °C para ingredientes ativos sensíveis | Protege a potência das vitaminas |
| Precisão na dosagem | ±2% do peso alvo | Conformidade com as informações de rotulagem |
| Resfriamento / solidificação | 18–22 °C, 40–55% de umidade relativa | Adequada solidificação do gel, estabilidade da superfície |
| Tempo de secagem | 12–48 h (mais tempo para a pectina) | Textura, antiaderência, prazo de validade |
| Umidade final | 12–18% | Segurança microbiana e textura |
| Peso unitário da goma | 2–6 g | Definição da dose por porção |
Conclusão
Então, como são feitas as gomas vitamínicas? Por meio de uma cadeia de nove etapas em que o calor, a umidade e a dosagem são controlados em cada etapa — e cada ponto de controle corresponde a uma máquina específica. Compreender esse mapeamento entre o processo e o equipamento é a maneira mais rápida de avaliar se uma linha está devidamente especificada, se está com capacidade insuficiente ou se foi projetada de forma exagerada.
Está planejando montar uma linha de produção de gomas vitamínicas ou modernizar uma já existente? Fale conosco para uma configuração da linha e um orçamento com base na sua meta de capacidade e no sistema de gelificação.
Perguntas frequentes
Como são fabricadas as gomas vitamínicas em uma fábrica?
O processo fabril ocorre em nove etapas: formulação e pesagem, cozimento do xarope a 107–115 °C, mistura controlada por resfriamento de vitaminas e aromatizantes, dosagem precisa em moldes, resfriamento e solidificação, 12–48 horas de secagem, acabamento com óleo ou cera, testes de potência e microscopia, e, por fim, contagem e embalagem automatizadas. Cada etapa conta com equipamentos específicos, com controles de temperatura e peso registrados.
Quanto tempo leva para preparar uma fornada de gomas vitamínicas?
Um único lote de produção leva aproximadamente de 24 a 72 horas, desde a liberação da matéria-prima até o produto embalado, sendo que a secagem é responsável pela maior parte desse tempo. Os prazos totais de desenvolvimento são mais longos: uma nova fórmula, incluindo testes de estabilidade e análise regulatória, pode levar vários meses até o início da produção comercial.
É possível fazer gomas vitamínicas sem gelatina?
Sim. A pectina é a alternativa vegetal padrão e se adequa aos padrões veganos, vegetarianos, halal e kosher. As linhas de produção com pectina exigem um controle mais rigoroso do pH, temperaturas de dosagem diferentes e um tempo de secagem mais longo do que as linhas de gelatina — e é por isso que existe equipamento específico para a dosagem de gomas à base de pectina, em vez de uma única máquina para ambas.
Quais máquinas são utilizadas para fabricar gomas vitamínicas?
A linha principal é composta por um fogão para gomas, tanques de derretimento e dosagem de gelatina, uma máquina de dosagem com moldes, um túnel ou gabinete de resfriamento, uma secadora rotativa ou câmara de secagem, uma máquina de revestimento para acabamento com óleo ou cera e uma linha de contagem e engarrafamento para enchimento e tamponamento. Pequenas instalações-piloto podem operar com menos unidades; a escala comercial requer a linha totalmente integrada.
Como é garantida a precisão da dosagem em cada goma?
Dois mecanismos atuam em conjunto: a pré-mistura homogênea dos princípios ativos na pasta antes da dosagem e a dosagem acionada por servoacionamento, que controla o volume de enchimento com uma precisão de aproximadamente ±2%. As verificações de peso pós-processo e os testes de potência por HPLC confirmam que as gomas finalizadas atendem às especificações do rótulo.