O que é um contador de balas de goma, e como escolher uma? Uma máquina de dosagem de gomas é o equipamento que enche cada frasco com um número exato de gomas, e a escolha da máquina certa depende de três fatores: como ela lida com o seu revestimento, como sua precisão é realmente medida e qual é o seu volume anual real. Este guia aborda esses três pontos, além das especificações que realmente diferem entre os fornecedores.
Pontos principais
- Uma contadora de gomas enche cada frasco contando as unidades inteiras, e não pesando-as, de modo que o número indicado no rótulo corresponda ao conteúdo.
- Contadores ópticos bem ajustados apresentam precisão de ±0,02–0,031 TP3T — mas somente quando as gomas chegam em fila única, sem peças duplicadas ou aglomeradas.
- Gomas pegajosas, cobertas de açúcar granulado e revestidas de óleo são as mais difíceis de contar. A solução está no projeto mecânico, e não em um sensor mais sensível.
- A capacidade nominal de 80 garrafas por minuto é um valor obtido em condições de laboratório. Planeje sua linha para cerca de 75–80%, levando em conta as trocas de produção e as rejeições reais.
- Especifique o contador indicando, em primeiro lugar, o tipo de revestimento; em segundo lugar, o formato da garrafa; e, em terceiro lugar, o volume anual alvo.
O que é um contador de balas de goma?
A contador de balas de goma — também escrito máquina de contagem de balas de goma — é um sistema de enchimento automático que conta cada gominha individualmente e coloca uma quantidade exata em cada garrafa. Em vez de dosar com base em um peso alvo e aceitar qualquer quantidade de gominhas que acabar entrando, ele funciona em unidades inteiras: cinquenta gominhas entram, cinquenta gominhas saem, garrafa após garrafa.
Essa distinção é especialmente importante no caso das gomas. Os dois aspectos que o comprador verifica em primeiro lugar — o número de unidades no frasco e o que o rótulo indica — precisam coincidir exatamente, e o enchimento por contagem elimina as rejeições decorrentes da recontagem que afetam as linhas de dosagem por peso.
Onde ele se encaixa em uma linha de produção de gomas
A contagem nunca ocorre isoladamente. Ela vem na sequência de tudo o que faz aquela coisa pegajosa e a montante de tudo o que fecha a garrafa: processamento e enchimento, resfriamento, cura ou secagem, lixamento ou lubrificação, seguido de separação, contagem, inserção de dessecante, tamponamento, selagem, etiquetagem e embalagem em caixa.
A consequência é clara: a precisão de um contador depende inteiramente da qualidade do produto que chega à sua tremonha. Se as gomas saírem da secadora pegajosas ou carregarem pó de açúcar solto ao saírem da lixadeira, mesmo o melhor contador irá falhar na contagem. Nosso embalagem de gomas A visão geral mostra como essas etapas se encadeiam — e, quando um novo contador apresenta desempenho abaixo do esperado, a causa geralmente está a montante, e não na própria máquina.
Contagem x pesagem: duas maneiras de encher um frasco de gomas
Uma enchedora por pesagem dosa o produto até que o peso líquido desejado seja atingido; um contador libera um número fixo de unidades. A pesagem tolera formas irregulares e superfícies pegajosas, sendo adequada para doces soltos ou formatos a granel, nos quais não é exigida a contagem de unidades. A contagem é preferível sempre que a contagem é a alegação — que se aplica à maioria das vitaminas em gominhas embaladas. As marcas mais conhecidas costumam seguir ambas as linhas: uma máquina de contagem automática para SKUs com contagem declarada, uma balança de múltiplas cabeças para formatos a granel.
Como funciona uma contadora de gomas, passo a passo
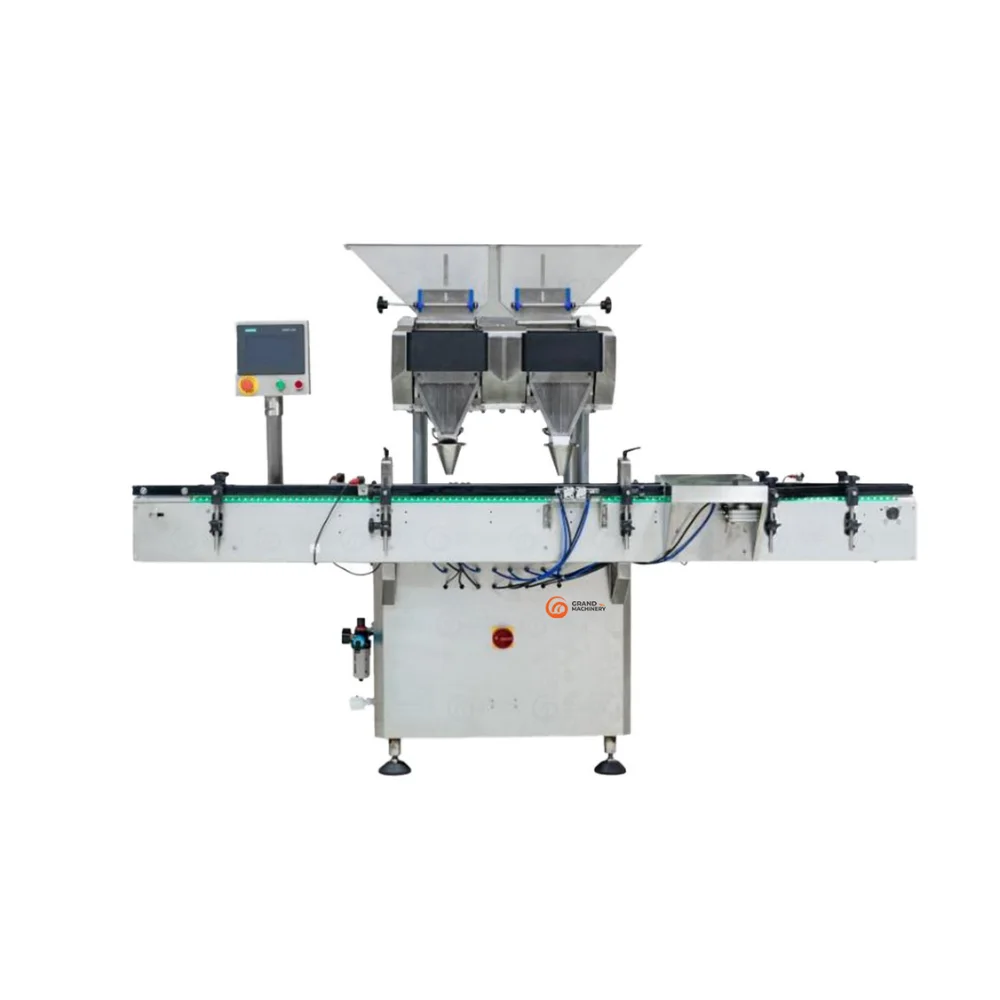
Todo contador óptico, independentemente da marca, realiza as mesmas quatro funções na mesma ordem. Compreendê-las permite identificar em que pontos é provável que uma máquina perca precisão.
Alimentação e desagregamento na tremonha
O produto é transportado da tremonha para uma placa distribuidora, que desfaz o produto aglomerado e forma uma camada fina e uniforme de gomas, em vez de uma pilha. Os rolos antiempilhamento e os distribuidores vibratórios realizam esse trabalho; uma camada irregular é um problema que se reflete em todas as etapas posteriores do processo.
Separação em fila única em canais vibratórios
As gomas caem em canais vibratórios paralelos — geralmente 12, 16 ou mais. A amplitude e a frequência são ajustadas de modo que cada peça se desloque sozinha, com um espaço livre em relação à seguinte. Uma segunda porta rejeita as peças duplicadas e as raras que ficam em cima uma da outra.
O número de canais é a primeira especificação que diferencia um contador de outro e varia diretamente com a taxa de transferência. Nosso Máquina de contagem automática GM8AE opera com oito canais a uma taxa de 180.000 a 240.000 peças por hora; a GM12AE opera com doze canais a uma taxa de 240.000 a 360.000 peças por hora; a GM16AE opera com dezesseis canais.
Leia as letras miúdas para saber com o que esses valores foram medidos. Todos os três valores referem-se a comprimidos redondos, cápsulas ou cápsulas moles na faixa de 3 a 13 mm — produtos duros, secos e dimensionalmente estáveis. Uma goma macia com o mesmo diâmetro não percorre o mesmo canal na mesma velocidade; portanto, considere o número de unidades por hora baseado em comprimidos como um limite máximo, e não como uma especificação para gomas.
GM8AE em uma linha de engarrafamento
As taxas de rendimento são medidas em comprimidos e cápsulas. Traga suas próprias gomas para confirmar a taxa alcançável durante um teste de aceitação de fábrica.
Assista no YouTubeContagem óptica e liberação de lotes
No final de cada canal, um sensor fotoelétrico ou uma câmera registra cada oclusão. Quando o total acumulado atinge a contagem definida, o controlador fecha as portas e libera o lote como um único bloco limpo.
Indexação das garrafas e transferência para a etapa de tamponamento
Uma roda estrelada ou transportador de indexação posiciona uma garrafa vazia sob o cone de descarga, aciona a liberação e move a garrafa cheia para a estação de tamponamento. A sincronização entre o transportador e as comportas é o que garante a repetibilidade das contagens em alta velocidade.
Por que as gomas são mais difíceis de contar do que os comprimidos
Os comprimidos são planos, duros, uniformes e secos. As gomas não têm nenhuma dessas características — essa é a principal razão pela qual uma especificação que funciona para comprimidos pode não dar certo em uma linha de produção de gomas.
Colagem, empilhamento e duplas
As gomas macias à base de gelatina e pectina se deformam sob seu próprio peso e grudam ao entrar em contato. Em canais vibratórios, isso gera pilhas de duas ou três unidades que se deslocam como se fossem uma só, sendo que o sensor as detecta uma vez, mas a garrafa as recebe duas vezes. As superfícies dos canais revestidas com PTFE e polidas, além de roletes antiempilhamento ajustados corretamente, são as medidas para contornar esse problema.
Resíduos de açúcar, óleo e pó nos sensores
As gomas lixadas soltam açúcar, as gomas untadas com óleo deixam uma película e as moldadas com amido acumulam pó. Todas as três se acumulam nas janelas dos sensores e no fundo dos canais, reduzindo gradualmente a detecção até que a máquina comece a subestimar a contagem — portanto, uma rotina de limpeza rápida e sem uso de ferramentas é um requisito de projeto, e não apenas uma tarefa de limpeza de rotina.
Variáveis de forma, tamanho e revestimento
Ursos, anéis, minhocas, estrelas, gotas e cubos se comportam de maneira diferente no mesmo canal. Peças pequenas e arredondadas se separam facilmente; peças grandes, planas ou alongadas formam pontes. Os revestimentos alteram o atrito, o que muda a configuração de amplitude adequada — portanto, um contador ajustado para um determinado formato de SKU precisa ser reajustado para funcionar bem com outro.
Precisão do contador de gomas: como interpretar os números corretamente
Os fornecedores indicam a precisão em porcentagem, e os números parecem ser intercambiáveis. Mas não são.
Como a precisão é medida em uma linha de produção
A precisão é o desvio entre a contagem solicitada e a contagem entregue, avaliada por meio de amostragem em várias garrafas. Uma precisão declarada de ±0,02% parece insignificante até que você a expresse em unidades: em um frasco de 90 unidades, isso representa cerca de 1,8 unidades em cem frascos — aproximadamente 0,018 unidades por frasco, em média. Os valores de precisão só se aplicam ao nível do lote; portanto, pergunte em quantos frascos esse número foi medido. Os protocolos de teste variam entre os fornecedores, e um teste com gomas recém-secas e perfeitamente uniformes não representará uma produção realizada em uma terça-feira à tarde.
O que realmente causa erros de contagem
Na prática, os erros de contagem se originam de uma lista restrita: peças contadas duas vezes e pilhas confundidas com uma única peça, sobrecarga no canal devido a uma alimentação excessivamente rápida, poeira que cega um sensor, estática que retém peças na porta de saída e produto que chega úmido. Todos esses casos são de natureza mecânica ou relacionados ao processo — o software não consegue recuperar uma peça que nunca foi detectada separadamente.
Metas de precisão para os mercados de suplementos regulamentados
No caso de suplementos engarrafados vendidos em mercados regulamentados, uma única contagem incorreta em um frasco constitui uma falha na rotulagem, e não um erro de arredondamento. Por isso, compradores exigentes especificam a precisão na contagem e verificação de rejeição: uma balança de controle de peso ou uma segunda contagem na etapa seguinte, além de um intervalo de limpeza documentado que garanta a precisão do valor declarado ao longo de um turno completo. Nossa guia de embalagem para suplementos aborda o contexto de conformidade com mais detalhes. Pergunte sobre o tempo do ciclo de limpeza, e não apenas o valor de precisão divulgado. Nos EUA, a contagem impressa no rótulo é um declaração da quantidade líquida nos termos da norma 21 CFR 101.105 da FDA.
Contador de gomas vs. enchedora por pesagem: como decidir
| Fator | Contador de gomas | Dosador por pesagem |
|---|---|---|
| Unidade de dosagem | Pedaços inteiros | Peso líquido |
| Ideal para quando | “Quantidade” é a informação indicada no rótulo | O peso não corresponde ao indicado, ou o produto apresenta irregularidade |
| Precisão típica | ±0,02–0,031 TP3T de contagem | ±0,5–21 TP3T de peso |
| Velocidade | 40–100 garrafas/min, dependendo do número de faixas | Semelhante, mas demora mais para se estabilizar com pesos unitários baixos |
| Produto pegajoso ou aglomerado | Requer um design antiaderente | Mais tolerante |
| Custo do erro | Falta de uma peça = uma rejeição | Variação absorvida dentro da tolerância de peso |
| Mudança para um novo formato | Reajustar a sintonia; às vezes, reiniciar os canais | Apenas recalibrar |
Quando a quantidade de peças é uma informação indicada no rótulo
A maioria dos frascos de vitaminas em gominhas indica uma quantidade: 60 gominhas, 90 gominhas, 120 gominhas. Essa única frase faz com que um contador seja a única opção correta. Uma máquina de enchimento por pesagem que atinge o peso líquido em média ainda produzirá frascos com uma ou duas unidades a menos — e esses frascos são considerados fora de conformidade, independentemente do que a balança indicar.
Quando a conformidade com o peso líquido é a prioridade
Quando a regulamentação é expressa em peso líquido (nos EUA, verificado em relação a Manual 133 do NIST), ou quando o produto consiste em doces a granel vendidos por peso, uma balança é mais simples e mais econômica de operar. Ela também lida melhor com uma ampla distribuição de tamanhos, pois não exige que as peças sejam idênticas.
Executando os dois formatos em uma única linha
Muitas empresas de embalagem por contrato e marcas com diversos SKUs operam uma unidade de pesagem e uma unidade de contagem em uma única linha, alimentadas por uma fonte comum desempilhador de garrafas. A troca de produto, portanto, significa selecionar a máquina de envase e a receita corretas, e não reconstruir a linha — um layout que vale a pena ser planejado desde o início, em vez de ser adaptado posteriormente.
Planejamento de capacidade: das garrafas por minuto à produção anual
A capacidade nominal das máquinas é expressa em garrafas por minuto (BPM). Os compradores elaboram seus orçamentos com base em garrafas por ano. A diferença entre esses dois números é onde ocorre a maior parte dos casos de superinvestimento e subinvestimento.
Como interpretar corretamente uma classificação de BPM
Um valor nominal é medido em uma máquina aquecida, com um único SKU, o produto ideal e sem interrupções. Sua linha de produção não funcionará nessas condições. A prática padrão é planejar com base no velocidade normal de operação mantendo uma margem de aproximadamente 20% para recuperação e picos — portanto, uma máquina de 80 BPM corresponde, na prática, a uma máquina de 60–65 BPM ao longo de um turno real.
Tabela de conversão: BPM → produção por turno → produção anual
| BPM nominal | Planejamento de BPM (80%) | Garrafas por turno de 8 horas | Garrafas por ano (2 turnos, 300 dias, OEE de 85%) |
|---|---|---|---|
| 40 | 32 | 15,360 | 7,800,000 |
| 60 | 48 | 23,040 | 11,700,000 |
| 80 | 64 | 30,720 | 15,700,000 |
| 100 | 80 | 38,400 | 19,600,000 |
Premissas: 480 minutos por turno, dois turnos, 300 dias úteis, eficácia geral do equipamento (TP3T) de 851 após trocas de produção, limpeza e paradas.
Como definir o número de faixas e o número de máquinas para o seu volume alvo
Comece calculando o volume anual exigido pelo seu plano de vendas e, em seguida, verifique se uma única máquina, adequada ao tamanho da sua garrafa, é capaz de atender a essa demanda. Caso não seja, você tem três opções: adicionar linhas de produção, prolongar os turnos ou instalar uma segunda máquina. Uma segunda máquina, menor, costuma ser mais flexível do que uma única unidade grande, pois mantém um SKU em produção enquanto a outra cuida da troca de linha e da limpeza.
Como combinar a bancada com o revestimento de goma
O revestimento é a variável que os compradores mais subestimam. O mesmo contador que enche perfeitamente os ursinhos com açúcar granulado pode emperrar ao processar cápsulas moles com cera à base de óleo. Primeiro, adapte a máquina à superfície.
| Tipo de revestimento | Requisito de antiaderência | Falha típica em caso de incompatibilidade |
|---|---|---|
| Coberto com açúcar / com cobertura azeda | Canais de PTFE, extração de resíduos de açúcar, intervalo curto entre limpezas | O acúmulo de açúcar obstrui os sensores; subcontagem gradual |
| Revestido com óleo / encerado | Contato em aço inoxidável polido, ionização antiestática, amplitude suave | As peças deslizam e se sobrepõem; as duplas passam como se fossem uma só |
| Amido / com revestimento em pó | Extração de poeira nas saídas da tremonha e do canal | O pó forma uma camada nas faces das válvulas; as válvulas deixam de vedar corretamente |
| Sem revestimento (gelatina pura) | Ar frio e seco na tremonha; roletes anti-empilhamento | A aderência superficial causa a formação de pontes e aglomerações |
| Pectina / sem açúcar, macio | Amplitude de vibração reduzida, espaços entre canais mais amplos | As peças se deformam e formam pontes em canais estreitos |
Gomas com cobertura de açúcar e recheio azedo
O polimento com açúcar e ácido proporciona a melhor aderência para o transporte por canal, mas gera a maior carga de poeira. Especifique a extração de poeira tanto na tremonha quanto na saída do canal e defina um intervalo de limpeza que seja viável manter durante a produção. Nossa guia para cobertura de açúcar aborda como a etapa de revestimento afeta o manuseio nas etapas subsequentes.
Gomas revestidas com óleo e enceradas
O óleo e a cera reduzem o atrito, fazendo com que as peças deslizem mais rapidamente e se sobreponham com mais facilidade. Diminua a amplitude, adicione ionização antiestática e utilize superfícies de contato polidas em vez de ásperas.
Pectina, formulações sem açúcar e de textura macia
As gomas à base de pectina e sem açúcar são mais macias e se deformam mais com a vibração. Espaços mais amplos entre os canais e uma amplitude mais suave mantêm-nas separadas sem amassá-las. Se você produzir tanto itens à base de gelatina quanto à base de pectina, informe isso na fase de cotação — o conjunto de canais nem sempre é o mesmo.
Especificações a serem comparadas antes de comprar
| Especificações | O que procurar |
|---|---|
| Número de canais | 8–24; ajuste de acordo com o BPM alvo, e não com o texto de marketing |
| Faixa de tamanhos do produto | Verifique se ele abrange seu menor e seu maior SKU (geralmente de 3 a 40 mm) |
| Precisão da contagem | Pergunte como isso foi medido, em qual produto e em quantas garrafas |
| BPM nominal x BPM operacional | Solicite os dados operacionais referentes ao tamanho e à quantidade de suas garrafas |
| Materiais de contato | Aço inoxidável 304 padrão; 316L para revestimentos com ácidos agressivos |
| Tempo de troca | Leva apenas alguns minutos para mudar de forma e fazer as contas — coloque isso por escrito |
| Hora da limpeza | Meta: menos de 15 minutos para uma limpeza completa do canal e do sensor |
| Ar e energia | Verifique a pressão, o consumo e o fornecimento de energia elétrica no local |
| Verificação | Opção de balança de controle a jusante ou de segunda contagem |
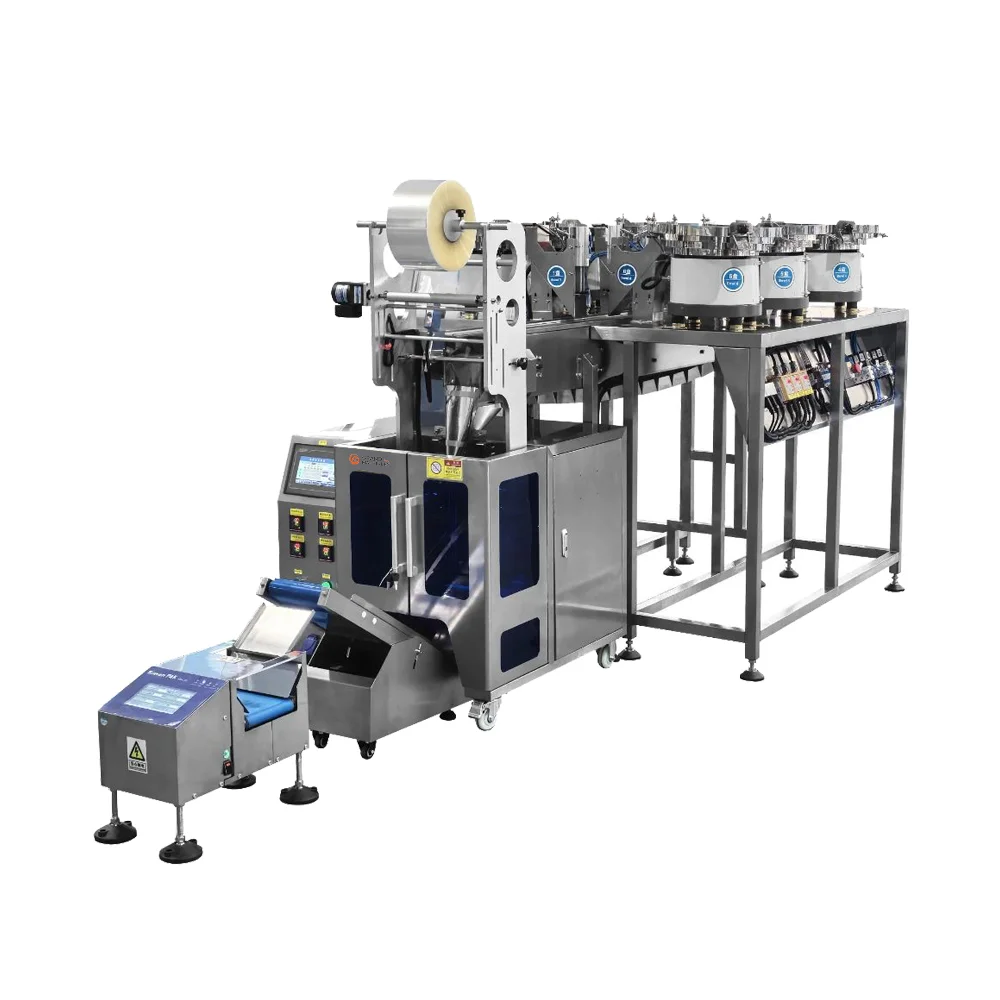
Fatores relacionados à troca de linha, limpeza e múltiplas SKUs
Se você trabalha com mais do que um punhado de SKUs, o tempo de troca de linha e de limpeza determinam sua capacidade real mais do que a velocidade máxima. Uma máquina que enche a 100 BPM, mas que leva 45 minutos para limpar entre um produto e outro, ficará em desvantagem em relação a uma máquina de 80 BPM que leva apenas 14 minutos para limpar. Inclua o procedimento de limpeza no contrato e cronometre-o durante o teste de aceitação na fábrica. Nosso GM16AE e GM12AE As unidades de contagem servo são um exemplo típico do tipo de produto que os compradores comparam aqui; as GM280T6 abrange a versão em sachê pequeno, que segue o mesmo princípio.
Itens de integração
Verifique o protocolo de comunicação (Modbus, Ethernet/IP ou E/S digital) e confirme as interfaces físicas e de sinal com o separador de garrafas a montante e as estações de tamponamento, dessecante e rotulagem a jusante. Incompatibilidades de interface são baratas de corrigir na fase de projeto e caras de corrigir no local.
O que vem antes e depois do balcão de balas de goma
Fase inicial: organização e preparação do produto
As garrafas chegam empilhadas e devem ser orientadas antes da contagem; além disso, o produto deve estar seco, frio e sem aderência superficial. Se o seu como são feitas as gomas vitamínicas Se as etapas não estiverem produzindo de forma consistente um produto seco e bem separado, nenhum contador será capaz de compensar isso.
Pós-produção: tamponamento, dessecante, selagem e rotulagem
Após o enchimento, a garrafa ainda precisa de um cartucho ou sachê dessecante, uma tampa, um selo por indução, quando necessário, e um rótulo. Cada estação acrescenta um modo de falha e uma fila; portanto, defina deliberadamente os comprimentos das reservas de segurança — uma breve parada na estação de tamponamento não deve recuar em direção ao contador e forçar uma nova alimentação. O mesmo se aplica ao inseridora de dessecante e o máquina de etiquetagem com adesivos.
Máquina autônoma x linha de engarrafamento com contagem pronta para uso
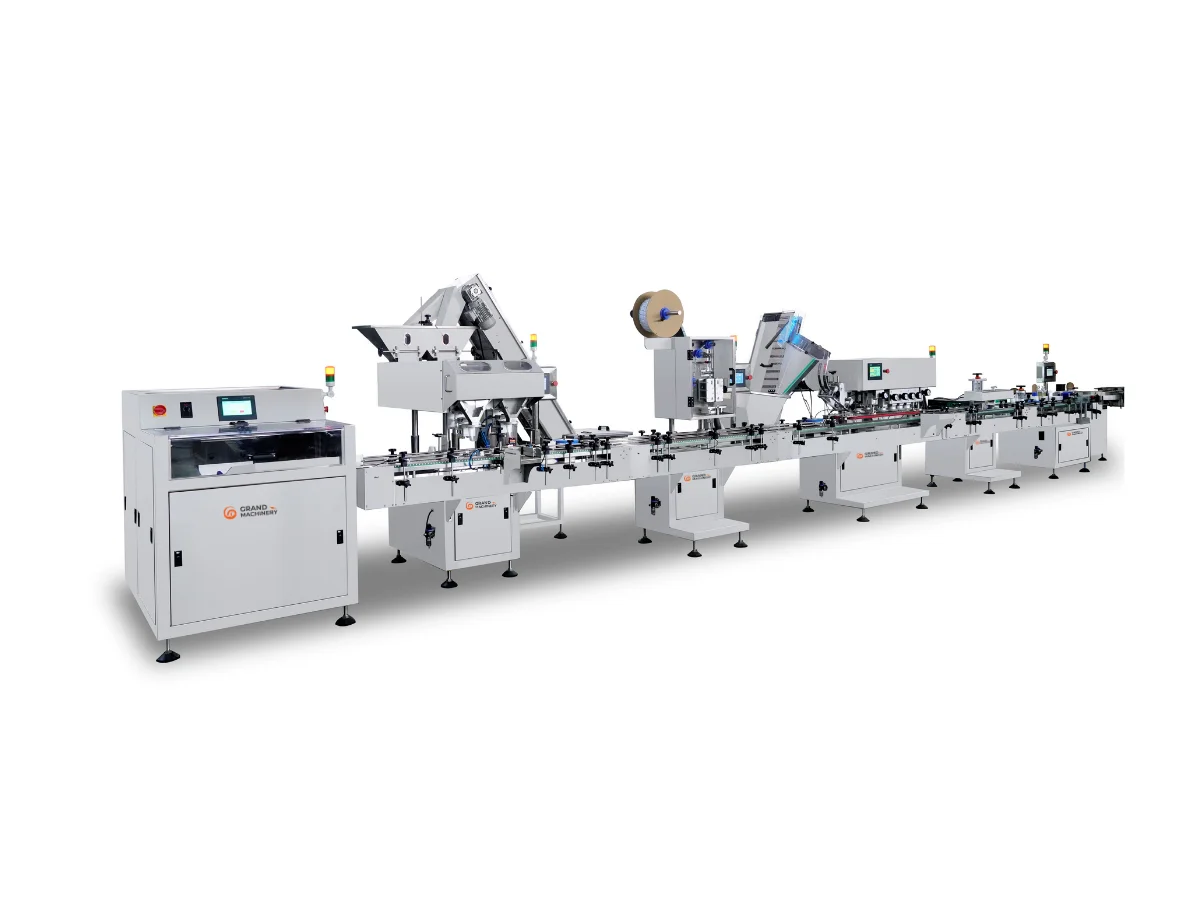
Um balcão independente é a opção certa quando você já possui uma linha de produção e precisa apenas substituir a etapa de envase. Tanto os modelos de chão quanto os máquina de embalagem com contagem vertical Existem vários formatos, e a escolha geralmente se resume ao tamanho das garrafas e ao espaço disponível. Se você estiver montando tudo do zero, uma solução pronta para uso linha de engarrafamento com contagem elimina o risco de integração e oferece um único ponto de responsabilidade pelas garantias de resultados.
Conclusão
Uma contadora de gomas é uma ideia simples — contar as unidades, um frasco por vez — implementada em uma máquina que precisa lidar com um produto pegajoso, irregular e que solta poeira, tudo isso na velocidade de produção. Acertar na correspondência do revestimento, planejar a capacidade real em vez da capacidade nominal e exigir do fornecedor um valor de precisão medido e um tempo de limpeza.
Informe-nos o tamanho do seu frasco, o número de gomas por frasco e seu volume anual pretendido, e nós definiremos a configuração da contagem e enviar a você um projeto e um orçamento.
Perguntas frequentes
O que faz um contador de gomas?
Um contador de gomas conta cada pedaço individualmente e distribui um número exato em cada frasco ou sachê. Ele substitui a dosagem baseada no peso; portanto, a quantidade de pedaços impressa no rótulo corresponde à quantidade realmente colocada no produto.
Qual é o grau de precisão de um contador de gomas?
Os contadores ópticos de nível de produção costumam ter uma tolerância nominal de ±0,02–0,03% na contagem. A precisão real depende das condições do produto e da rigorosa rotina de limpeza; portanto, pergunte sempre como esse valor foi medido e em quantas garrafas.
Um balcão para gomas consegue lidar com gomas pegajosas ou revestidas de açúcar?
Sim, com a configuração correta. Gomas pegajosas e lixadas exigem superfícies de contato em PTFE ou polidas, roletes antiempilhamento e extração de poeira. Especifique o tipo de revestimento na fase de cotação, pois o conjunto de canais e as configurações de amplitude variam.
Quantas garrafas por minuto uma contadora de gomas consegue encher?
As máquinas padrão processam de 40 a 80 garrafas por minuto, com os modelos de alta configuração atingindo cerca de 100 BPM. Planeje a produção em aproximadamente 80% do valor nominal para levar em conta as trocas de linha, a limpeza e as paradas.
Contador de gomas ou enchedora com balança — qual devo escolher?
Escolha uma contadora quando o rótulo indicar a quantidade por unidade, o que se aplica à maioria das vitaminas em gelatina engarrafadas. Escolha uma balança quando a conformidade for expressa em peso líquido ou quando o produto for um doce solto de formato irregular. Muitas linhas de produção utilizam ambos os sistemas.
É possível que uma única máquina conte tanto gomas quanto comprimidos?
Normalmente, sim. A maioria dos contadores de unidades suporta uma ampla variedade de tamanhos e ambos os tipos de produtos, mas confirme a faixa de tamanhos do produto e esteja preparado para reajustar as configurações de amplitude e de canal entre gomas macias e comprimidos.