¿Qué es un contador de gominolas, y ¿cómo se elige una? Una máquina dosificadora de gominolas es aquella que llena cada frasco con un número exacto de gominolas, y para elegir bien una hay que tener en cuenta tres aspectos: cómo gestiona el recubrimiento, cómo se mide realmente su precisión y cuál es tu volumen anual real. Esta guía aborda estos tres aspectos, además de las especificaciones que realmente difieren entre los distintos proveedores.
Puntos clave
- Una máquina contadora de gominolas llena cada frasco contando las piezas enteras, en lugar de pesarlas, de modo que la cantidad que figura en la etiqueta coincide con la que hay en su interior.
- Los contadores ópticos bien ajustados ofrecen una precisión de ±0,02–0,031 TP3T, pero solo cuando las gominolas llegan en fila india, sin duplicados ni agrupaciones.
- Las gominolas pegajosas, recubiertas de azúcar y untadas de aceite son las más difíciles de contar. La solución está en el diseño mecánico, no en un sensor más sensible.
- La capacidad nominal de 80 botellas por minuto es una cifra obtenida en el banco de pruebas. Planifica tu línea teniendo en cuenta unas 75–80% de esa capacidad, una vez que se tengan en cuenta los tiempos de cambio de formato y los rechazos reales.
- Especifica el contador indicando, en primer lugar, el tipo de recubrimiento; en segundo lugar, el formato de la botella; y, en tercer lugar, el volumen anual previsto.
¿Qué es un contador de gominolas?
A contador de gominolas — también escrito máquina para contar gominolas — es un sistema de llenado automático que cuenta cada gominola por separado y introduce una cantidad exacta en cada botella. En lugar de dosificar hasta alcanzar un peso objetivo y aceptar el número de gominolas que caiga dentro, funciona por unidades completas: cincuenta gominolas entran, cincuenta gominolas salen, botella tras botella.
Esa distinción es fundamental en el caso de las gominolas. Los dos aspectos que un comprador comprueba en primer lugar —el número de unidades del envase y lo que indica la etiqueta— deben coincidir exactamente, y el llenado por recuento elimina los rechazos por recuento que afectan a las líneas de dosificación por peso.
Dónde encaja en una línea de envasado de gominolas
El recuento nunca se lleva a cabo por sí solo. Se produce como resultado de todo lo que hace que lo pegajoso y lo que está más arriba de todo eso cierra la botella: cocción y llenado, enfriamiento, curado o secado, lijado o aceitado, y a continuación, clasificación, recuento, inserción del desecante, taponado, sellado, etiquetado y envasado en cajas.
La consecuencia es clara: la precisión de un contador depende exclusivamente de la calidad del producto que llega a su tolva. Si las gominolas salen de la secadora pegajosas o arrastran polvo de azúcar suelto al salir de la lijadora, incluso el mejor cabezal contador fallará en el recuento. Nuestro envases de gominolas La visión general muestra cómo se encadenan estas etapas, y cuando un nuevo contador no rinde lo esperado, la causa suele estar más a menudo en las fases anteriores que en la propia máquina.
Contar o pesar: dos formas de llenar un bote de gominolas
Una llenadora por peso dosifica hasta alcanzar el peso neto deseado; un contador libera un número fijo de unidades. El pesaje admite formas irregulares y superficies pegajosas, y resulta adecuado para caramelos sueltos o formatos a granel en los que no se exige un recuento de unidades. El recuento es la mejor opción siempre que el número de unidades es la afirmación —que se aplica a la mayoría de las vitaminas en forma de gominolas envasadas—. Las marcas más serias suelen ofrecer ambas opciones: una máquina contadora automática para las referencias con recuento declarado, una pesadora multicabezal para formatos a granel.
Cómo funciona una máquina expendedora de gominolas, paso a paso
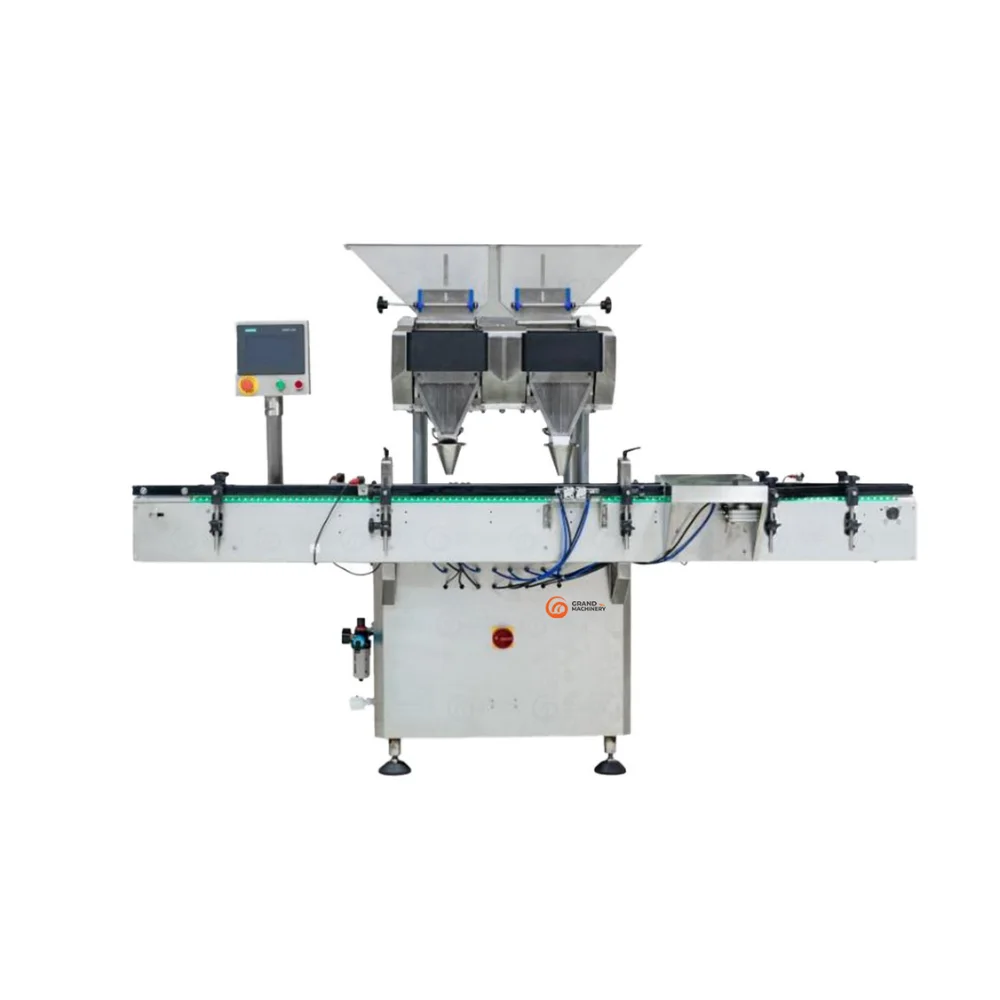
Todos los contadores ópticos, sea cual sea su marca, realizan las mismas cuatro funciones en el mismo orden. Comprenderlas te permite saber en qué momentos cabe esperar que una máquina pierda precisión.
Alimentación y desaglomeración en la tolva
El producto se eleva desde la tolva hasta una placa distribuidora, que desagrega el producto apelmazado y forma una capa fina y uniforme de gominolas, en lugar de un montón. Los rodillos antiaglomeración y los distribuidores vibratorios se encargan de esta tarea; una capa irregular supone un problema que se transmite a todas las fases posteriores del proceso.
Separación en fila india en canales vibratorios
Las gominolas caen en canales vibratorios paralelos —a menudo 12, 16 o más—. La amplitud y la frecuencia se ajustan de modo que cada pieza se desplace por sí sola, con un espacio libre respecto a la siguiente. Una segunda compuerta rechaza las piezas dobles y aquellas raras que se colocan unas encima de otras.
El número de canales es la primera característica que distingue a un contador de otro, y varía directamente en función del rendimiento. Nuestro Máquina contadora automática GM8AE funciona con ocho canales a una velocidad de entre 180 000 y 240 000 unidades por hora; la GM12AE funciona con doce canales a una velocidad de entre 240 000 y 360 000 unidades por hora; la GM16AE funciona con dieciséis canales.
Lee la letra pequeña para saber con qué se midieron esas cifras. Las tres están clasificadas para comprimidos redondos, cápsulas o cápsulas blandas en el rango de 3 a 13 mm: productos duros, secos y dimensionalmente estables. Una gominola blanda del mismo diámetro no recorre el mismo canal a la misma velocidad, por lo que debes considerar la cifra de unidades por hora basada en comprimidos como un límite máximo, no como una especificación para las gominolas.
GM8AE en una línea de embotellado
Las valoraciones se miden en tabletas y cápsulas. Trae tus propias gominolas para confirmar la tasa alcanzable durante una prueba de aceptación en fábrica.
Ver en YouTubeRecuento óptico y liberación de lotes
Al final de cada canal, un sensor fotoeléctrico o una cámara registra cada oclusión. Cuando el total acumulado alcanza el recuento establecido, el controlador cierra las compuertas y libera el lote en forma de una sola pieza limpia.
Indexación de botellas y traspaso a la línea de taponado
Una rueda estrellada o un transportador de indexación coloca una botella vacía debajo del cono de descarga, activa la liberación y traslada la botella llena a la estación de taponado. La sincronización entre el transportador y las compuertas es lo que garantiza que los recuentos sean repetibles a alta velocidad.
Por qué las gominolas son más difíciles de contar que las pastillas
Los comprimidos son planos, duros, uniformes y secos. Las gominolas no cumplen ninguna de estas características: esa es la razón principal por la que una especificación que funciona para los comprimidos puede fallar en una línea de producción de gominolas.
Pegado, apilado y dobles
Las gominolas blandas de gelatina y pectina se deforman por su propio peso y se pegan al entrar en contacto. En los canales vibratorios, esto provoca que se formen pilas de dos o tres unidades que se desplazan como si fueran una sola, lo que hace que el sensor las detecte una sola vez y la botella las reciba dos veces. Las superficies de los canales pulidas y recubiertas de PTFE, junto con unos rodillos antiapilamiento correctamente ajustados, son las medidas para evitarlo.
Residuos de azúcar, aceite y polvo en los sensores
Las gominolas lijadas desprenden azúcar, las engrasadas dejan una película y las moldeadas con almidón dejan polvo. Las tres se acumulan en las ventanas de los sensores y en el fondo de los canales, lo que reduce gradualmente la detección hasta que la máquina empieza a contar menos unidades de las que hay; por eso, una rutina de limpieza breve y sin herramientas es un requisito de diseño, no una simple tarea de mantenimiento.
Variables de forma, tamaño y recubrimiento
Los osos, los anillos, los gusanos, las estrellas, las gotas y los cubos se comportan de forma diferente en el mismo canal. Las piezas pequeñas y redondeadas se separan fácilmente; las grandes, planas o alargadas forman puentes. Los recubrimientos modifican la fricción, lo que a su vez altera el ajuste de amplitud adecuado; por lo tanto, un contador adaptado a la forma de una referencia (SKU) debe reajustarse para funcionar correctamente con otra.
Precisión del contador de gominolas: cómo leer correctamente las cifras
Los proveedores expresan la precisión en forma de porcentaje, y las cifras parecen intercambiables. Pero no lo son.
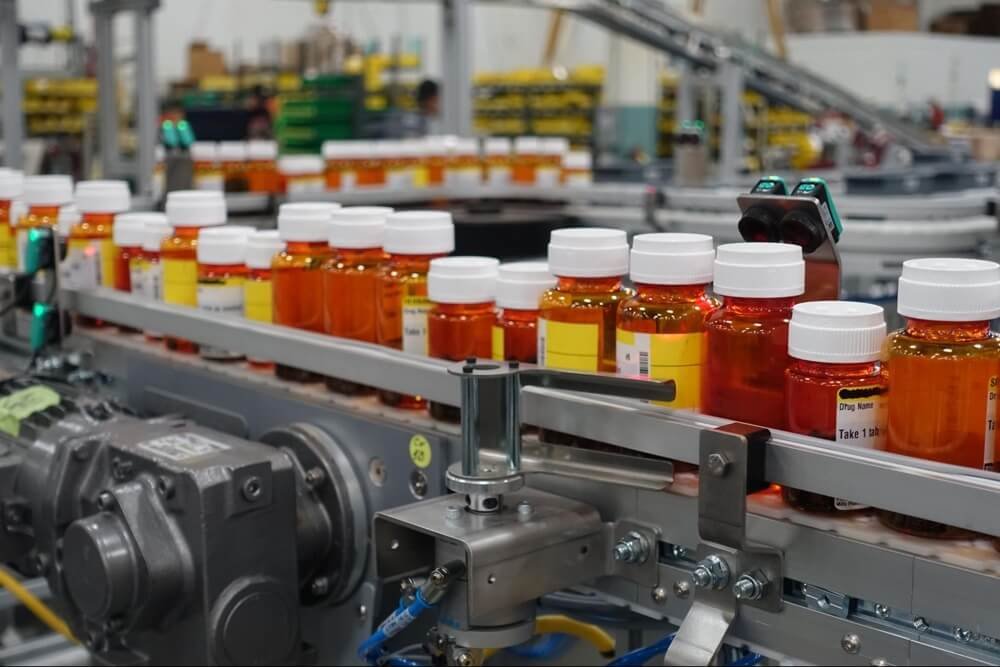
Cómo se mide la precisión en una línea de producción
La precisión es la desviación entre el recuento solicitado y el recuento entregado, calculada a partir de una muestra de numerosas botellas. Una precisión declarada de ±0,021 TP3T parece insignificante hasta que se expresa en unidades: en un frasco de 90 unidades, eso supone unas 1,8 unidades en cien frascos, lo que equivale a una media de aproximadamente 0,018 unidades por frasco. Las cifras de precisión solo son válidas a nivel de lote, así que pregunta sobre cuántas botellas se ha calculado esa cifra. Los protocolos de ensayo difieren entre proveedores, y una prueba realizada con gominolas recién secadas y perfectamente uniformes no será representativa de una tirada de producción de un martes por la tarde.
¿Qué es lo que realmente provoca los errores de recuento?
En la práctica, los errores de recuento se deben a una serie limitada de causas: piezas duplicadas y pilas que se contabilizan como una sola pieza, sobrecarga del canal por una alimentación demasiado rápida, polvo que ciega un sensor, electricidad estática que retiene piezas en una compuerta y producto que llega húmedo. Todas ellas son de carácter mecánico o están relacionadas con el proceso; el software no puede recuperar una pieza que nunca se ha detectado por separado.
Objetivos de precisión para los mercados de complementos alimenticios regulados
En el caso de los suplementos envasados que se comercializan en mercados regulados, un solo error de recuento en un frasco constituye un incumplimiento de las normas de etiquetado, no un error de redondeo. Por ello, los compradores exigentes especifican la precisión en el recuento. y Verificación de rechazos: una báscula de control o un segundo recuento en la fase posterior del proceso, además de un intervalo de limpieza documentado que garantice que la cifra declarada se mantenga válida durante todo el turno. Nuestro Guía sobre el envasado de complementos alimenticios aborda el tema del cumplimiento normativo con mayor detalle. Pregunta por la duración del ciclo de limpieza, no solo por la cifra de precisión que aparece en el titular. En EE. UU., el recuento que figura en la etiqueta es un declaración de la cantidad neta conforme a la norma 21 CFR 101.105 de la FDA.
Contadora de gominolas frente a llenadora por pesaje: cómo decidir
| Factor | Contador de gominolas | Dosificador por peso |
|---|---|---|
| Unidad de dosificación | Piezas enteras | Peso neto |
| Ideal para cuando | «Número» es la indicación que figura en la etiqueta | El peso no coincide con lo indicado, o el producto presenta irregularidades |
| Precisión típica | ±0,02–0,031 TP3T de recuento | ±0,5–21 TP3T de peso |
| Velocidad | 40-100 botellas/min, dependiendo del número de carriles | Es similar, pero tarda más en estabilizarse con piezas de poco peso |
| Producto pegajoso o apelmazado | Debe tener un diseño antiadherente | Más tolerante |
| Coste del error | Una pieza menos = un rechazo | Variación absorbida dentro de la tolerancia de peso |
| Cambio a una nueva forma | Reajustar la sintonización; en ocasiones, restablecer los canales | Solo recalibrar |
Cuando el número de piezas figura en la etiqueta
La mayoría de los envases de vitaminas en gominolas indican el número de unidades: 60 gominolas, 90 gominolas, 120 gominolas. Esa simple frase hace que el contador sea la única opción correcta. Una máquina de llenado por pesaje que alcance el peso neto medio seguirá produciendo frascos en los que falten una o dos unidades, y esos frascos no cumplirán con los requisitos, independientemente de lo que marque la báscula.
Cuando el cumplimiento de las normas de peso neto es lo primero
Cuando la normativa se expresa en peso neto (en EE. UU., se comprueba con respecto a Manual 133 del NIST), o cuando se trata de caramelos a granel que se venden al peso, una báscula resulta más sencilla y económica de mantener. Además, se adapta mejor a una amplia distribución de tamaños, ya que no requiere que las piezas sean idénticas.
Ejecutar ambos formatos en una sola línea
Muchas empresas de envasado por encargo y marcas con múltiples referencias utilizan una unidad de pesaje y una unidad de recuento en una misma línea, alimentadas desde una fuente común desapilador de botellas. El cambio de producto implica, por tanto, seleccionar la máquina de llenado y la fórmula adecuadas, no reestructurar la línea; una disposición que conviene planificar desde el principio en lugar de adaptarla posteriormente.
Planificación de la capacidad: de las botellas por minuto a la producción anual
Las especificaciones de las máquinas se expresan en botellas por minuto (BPM). Los compradores calculan su presupuesto en botellas al año. La diferencia entre ambas cifras es donde se producen la mayoría de los casos de sobreinversión y subinversión.
Cómo interpretar correctamente el valor del BPM
La cifra nominal se mide en una máquina caliente, con una sola referencia, el producto ideal y sin interrupciones. Tu línea no funcionará en esas condiciones. La práctica habitual consiste en planificar en función de la velocidad normal de funcionamiento manteniendo un margen de aproximadamente 20% para la recuperación y los picos de actividad; por lo tanto, una máquina de 80 BPM equivale, en la práctica, a una de 60-65 BPM a lo largo de un turno real.
Tabla de conversión: BPM → producción por turno → producción anual
| BPM nominal | Planificación de BPM (80%) | Botellas por turno de 8 horas | Botellas al año (2 turnos, 300 días, OEE de 85%) |
|---|---|---|---|
| 40 | 32 | 15,360 | 7,800,000 |
| 60 | 48 | 23,040 | 11,700,000 |
| 80 | 64 | 30,720 | 15,700,000 |
| 100 | 80 | 38,400 | 19,600,000 |
Supuestos: 480 minutos por turno, dos turnos, 300 días laborables, eficacia global de los equipos (TP3T) del 851 % tras los cambios de producción, la limpieza y las paradas.
Selección del número de carriles y de máquinas para tu volumen objetivo
Comienza por el volumen anual que requiere tu plan de ventas y, a partir de ahí, comprueba si una sola máquina adaptada al tamaño de tus botellas puede gestionarlo. Si no es así, dispones de tres opciones: añadir líneas de producción, ampliar los turnos o incorporar una segunda máquina. Una segunda máquina, más pequeña, suele ser más flexible que una sola unidad grande, ya que permite mantener una referencia en producción mientras la otra se encarga del cambio de formato y la limpieza.
Cómo combinar la encimera con el revestimiento de goma
El recubrimiento es la variable que los compradores suelen subestimar más. La misma máquina que rellena a la perfección los ositos recubiertos de azúcar puede atascarse con las cápsulas blandas recubiertas de cera y aceite. Lo primero es adaptar la máquina a la superficie.
| Tipo de recubrimiento | Requisito de antiadherencia | Error típico si no coinciden |
|---|---|---|
| Recubierto de azúcar / con capa ácida | Canales de PTFE, extracción de polvo de azúcar, intervalos de limpieza cortos | La acumulación de azúcar obstruye los sensores; se produce un recuento insuficiente progresivo |
| Recubierto de aceite / encerado | Contacto de acero inoxidable pulido, ionización antiestática, amplitud suave | Las piezas se deslizan y se superponen; las dobles se cuentan como una sola |
| Almidón / con recubrimiento en polvo | Extracción de polvo en las salidas de las tolvas y los conductos | Se acumula polvo en las caras de las compuertas; las compuertas dejan de sellar correctamente |
| Sin recubrimiento (gelatina pura) | Aire frío y seco en la tolva; rodillos antiaglomeración | La adherencia superficial provoca la formación de puentes y acumulaciones |
| Caramelo blando sin pectina ni azúcar | Menor amplitud de vibración, separaciones entre canales más amplias | Las piezas se deforman y se unen en los canales estrechos |
Gominolas recubiertas de azúcar y con capa ácida
El lijado con azúcar y ácido ofrece el mejor agarre para el transporte por canal, pero genera la mayor cantidad de polvo. Especifica un sistema de extracción de polvo tanto en la tolva como en la salida del canal, y acuerda un intervalo de limpieza que puedas cumplir realmente durante la producción. Nuestro Guía para el recubrimiento con azúcar aborda cómo la fase de recubrimiento influye en la manipulación posterior.
Gominolas recubiertas de aceite y enceradas
El aceite y la cera reducen la fricción, por lo que las piezas se deslizan más rápido y se superponen con mayor facilidad. Reduce la amplitud, añade ionización antiestática y utiliza superficies de contacto pulidas en lugar de rugosas.
Formulaciones con pectina, sin azúcar y de textura suave
Las gominolas sin pectina y sin azúcar son más blandas y se deforman más con la vibración. Unos espacios entre canales más amplios y una amplitud más suave permiten mantenerlas separadas sin aplastarlas. Si fabricas referencias tanto de gelatina como de pectina, indícalo en la fase de presupuesto, ya que el juego de canales no siempre es el mismo.
Características que debes comparar antes de comprar
| Especificaciones | Qué hay que tener en cuenta |
|---|---|
| Número de canales | 8–24; ajusta a las pulsaciones por minuto (BPM) del tema, no al texto publicitario |
| Gama de tamaños del producto | Comprueba que cubra tu SKU más pequeño y tu SKU más grande (normalmente entre 3 y 40 mm) |
| Precisión del recuento | Pregunta cómo se midió, en qué producto y en cuántas botellas. |
| BPM nominal frente a BPM de funcionamiento | Solicita los datos de funcionamiento correspondientes al tamaño y número de botellas que necesites. |
| Materiales de contacto | Acero inoxidable 304 estándar; 316L para recubrimientos con ácidos agresivos |
| Tiempo de cambio | En cuestión de minutos cambia de forma y cuenta: pídelo por escrito |
| Hora de la limpieza | El objetivo es realizar una limpieza completa de los conductos y los sensores en menos de 15 minutos. |
| Aire y energía | Comprueba la presión, el consumo y el suministro eléctrico in situ |
| Verificación | Pesadora de control de salida u opción de recuento adicional |
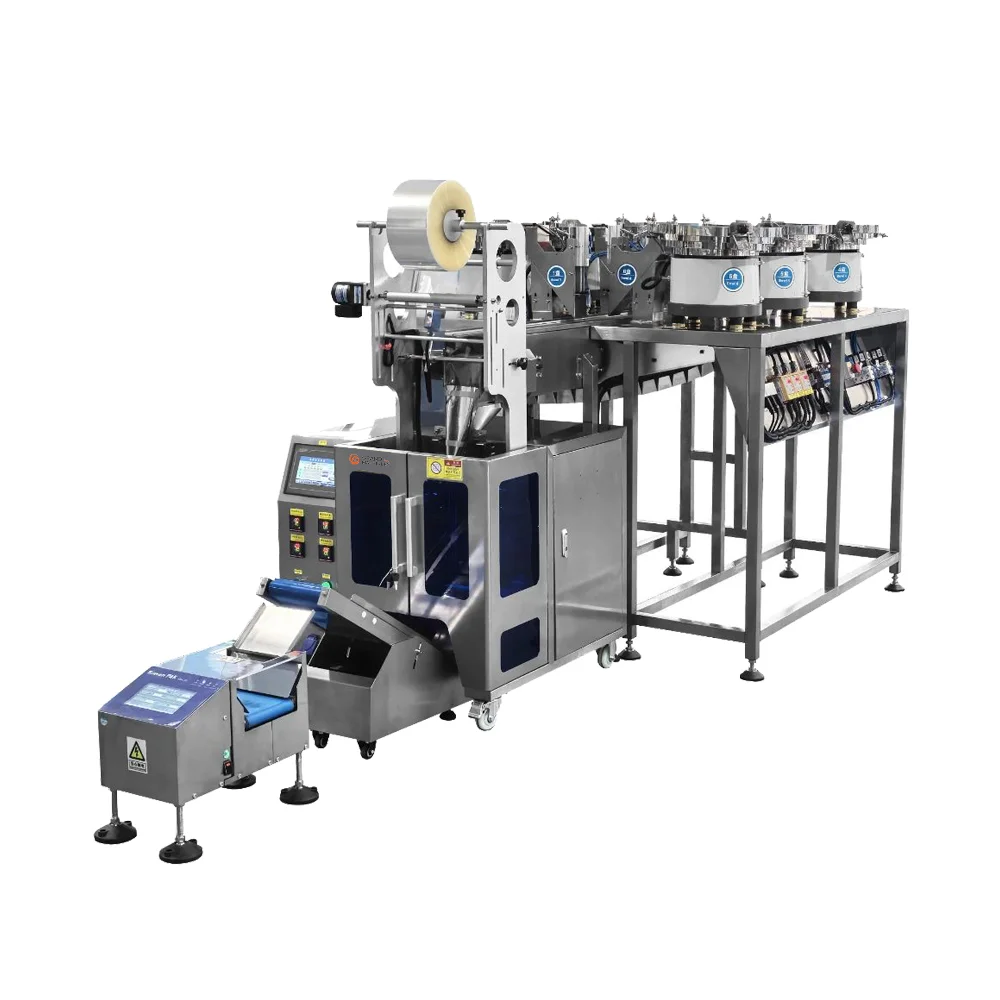
Factores relacionados con el cambio de línea, la limpieza y las referencias múltiples
Si gestionas más de unas pocas referencias (SKU), el tiempo de cambio de producción y de limpieza determinan tu capacidad real más que la velocidad máxima. Una máquina que llena a 100 BPM pero que necesita 45 minutos para limpiarse entre un producto y otro saldrá perdiendo frente a una máquina de 80 BPM que se limpia en 14. Incluye el procedimiento de limpieza en el contrato y cronometra el tiempo que tarda durante la prueba de aceptación en fábrica. Nuestra GM16AE y GM12AE Las unidades de recuento servo son un ejemplo típico del tipo de productos que los compradores comparan aquí; las GM280T6 se refiere a la variante en bolsitas pequeñas basada en el mismo principio.
Elementos de integración
Comprueba el protocolo de comunicación (Modbus, Ethernet/IP o E/S digital) y verifica las interfaces físicas y de señal con el ordenador de botellas situado en la fase anterior y con las estaciones de taponado, desecante y etiquetado situadas en la fase posterior. Las incompatibilidades entre interfaces son baratas de solucionar en la fase de diseño, pero resultan caras de solucionar in situ.
¿Qué hay antes y después del contador de gominolas?
Fase inicial: ordenación y preparación del producto
Las botellas llegan apiladas y deben colocarse en la posición correcta antes de contarlas; además, el producto debe estar seco, frío y sin residuos pegajosos en la superficie. Si su Cómo se elaboran las gominolas vitamínicas Si las etapas no producen de forma constante un producto seco y bien separado, ningún contador podrá compensarlo.
Fase final: taponado, desecante, sellado y etiquetado
Tras el llenado, la botella aún necesita un cartucho o sobre desecante, un tapón, un sellado por inducción cuando sea necesario y una etiqueta. Cada estación añade un modo de fallo y una cola, por lo que hay que calcular deliberadamente las longitudes de los márgenes de seguridad: una breve parada en el estación de taponado No debe retroceder hacia el contador y provocar una nueva alimentación. Lo mismo se aplica a la dispositivo de inserción de desecante y el máquina etiquetadora con pegatinas.
Máquina independiente frente a línea de embotellado y recuento «llave en mano»
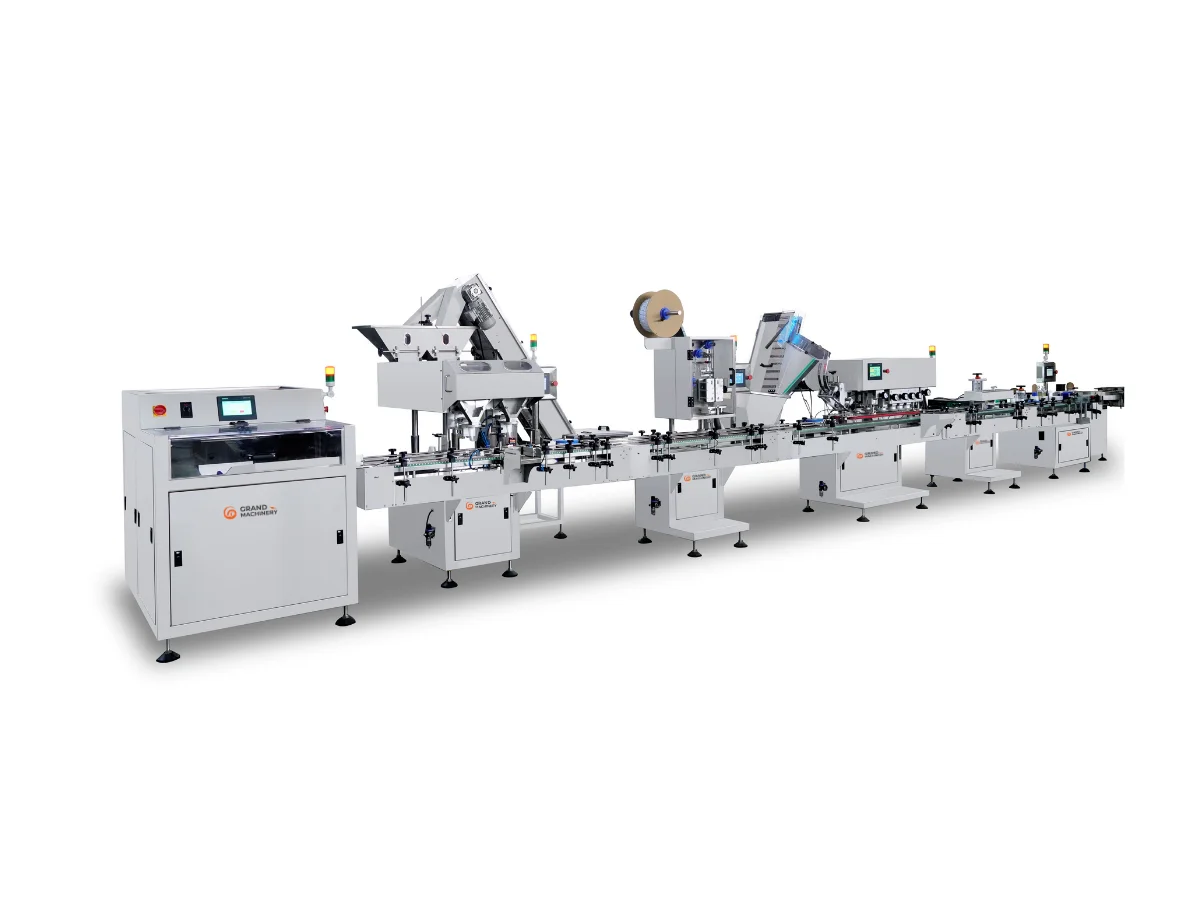
Una máquina de contador independiente es la opción adecuada cuando ya dispones de una línea de producción y solo necesitas sustituir la fase de llenado. Tanto las de pie como las máquina de envasado y recuento vertical Existen distintos formatos, y la elección suele depender del tamaño de las botellas y del espacio disponible. Si vas a construir desde cero, una solución llave en mano línea de embotellado con contador elimina el riesgo de integración y te ofrece un único punto de responsabilidad en cuanto a las garantías de resultados.
Conclusión
Un contador de gominolas es una idea sencilla —contar las unidades, botella a botella— que se lleva a cabo en una máquina que debe manejar un producto pegajoso, irregular y que desprende polvo a la velocidad de producción. Hay que acertar con el recubrimiento adecuado, planificar la capacidad real en lugar de la capacidad nominal y exigir al proveedor que cumpla con una cifra de precisión medida y un tiempo de limpieza.
Indícanos el tamaño del frasco, el número de gominolas por frasco y el volumen anual previsto, y nosotros adaptaremos la configuración del contador y enviarte un boceto y un presupuesto.
Preguntas frecuentes
¿Para qué sirve un contador de gominolas?
Una contadora de gominolas cuenta las piezas una a una y dosifica un número exacto en cada botella o bolsita. Sustituye a la dosificación por peso, por lo que el número de piezas que figura en la etiqueta es el número real que se ha introducido.
¿Qué grado de precisión tiene un contador de gominolas?
Los contadores ópticos de nivel industrial suelen tener una precisión nominal de ±0,02–0,031 TP3T por recuento. La precisión real depende del estado del producto y de la rigurosidad de la limpieza, por lo que siempre conviene preguntar cómo se ha obtenido esa cifra y sobre cuántas botellas se ha realizado la medición.
¿Puede una máquina expendedora de gominolas manejar gominolas pegajosas o recubiertas de azúcar?
Sí, con la configuración adecuada. Las gominolas pegajosas y lijadas requieren superficies de contacto de PTFE o pulidas, rodillos antiapilamiento y un sistema de extracción de polvo. Especifica el tipo de recubrimiento en la fase de presupuesto, ya que la configuración de los canales y los ajustes de amplitud varían.
¿Cuántas botellas por minuto puede llenar una máquina contadora de gominolas?
Las máquinas estándar procesan entre 40 y 80 botellas por minuto, y los modelos de alta gama alcanzan unas 100 BPM. Planifica la producción en torno a 80% de la cifra nominal para tener en cuenta los cambios de línea, la limpieza y las paradas.
¿Contadora de gominolas o llenadora con báscula? ¿Cuál debería elegir?
Elige una contadora cuando la etiqueta indique el número de unidades, lo que se aplica a la mayoría de las vitaminas en gominolas envasadas. Elige una pesadora cuando el cumplimiento se exprese en peso neto o cuando se trate de caramelos sueltos de forma irregular. Muchas líneas utilizan ambas.
¿Puede una misma máquina contar tanto gominolas como pastillas?
Normalmente sí. La mayoría de los contadores admiten una amplia gama de tamaños y ambos tipos de productos, pero es recomendable confirmar la gama de tamaños del producto y tener en cuenta que habrá que reajustar la amplitud y la configuración de los canales al pasar de las gominolas blandas a los comprimidos.