Bir tablet kaplama makinesini, dört sisteme ayırdığınızda özelliklerini belirlemek daha kolay hale gelir: yatak malzemesini çalkalayan tava grubu, kaplamayı uygulayan püskürtme sistemi, kurutmayı sağlayan hava işleme sistemi ve formülü barındıran kontrol sistemi. Kaplama sorunlarının çoğu, formülasyona değil, bu dört sistemden birinin içindeki tek bir parçaya dayanır.
Bir tablet kaplama makinesinin bu bileşenlerinin her biri, nihai sonucu şekillendirir. Bu kılavuz, bir tablet kaplama makinesinin parçalarını grup grup ele almaktadır: her birinin işlevi, hangilerinin ilk önce aşındığı ve parça listesini dozaj formunuza ve parti büyüklüğünüze nasıl uyarlayacağınız. Bu makineleri biz üretiyor ve devreye alıyoruz; bu nedenle, operatörlerin fiilen dokunduğu ve değiştirdiği parçalara ağırlık verilmektedir.
Önemli Noktalar
- Üç ana makine türü bulunmaktadır: standart tava, delikli tava ve akışkan yatak. Her türün farklı parçaları ve kullanım alanları vardır.
- Başlıca parçalar arasında kaplama tamburu, püskürtme tabancaları, hava işleme ünitesi ve kontrol sistemleri yer alır. Her bir parça, kaplama kalitesini etkiler.
- Düzenli bakım, arızaları önler. Püskürtme tabancalarını, pompa hortumlarını ve contaları sık sık kontrol edin. Aşınmış parçaları belirlenen zamanlamaya göre değiştirin.
- Makineyi ürününüze uygun seçin. Satın almadan önce dozaj formu, parti büyüklüğü ve çözücü türünü göz önünde bulundurun.
- Kusurlar ortaya çıktığında, öncelikle püskürtme sistemini veya kurutma sistemini kontrol edin. Sorunları gidermek için ayarları değiştirin.
Üç Makine Türü ve Parça Listesi Her Birinde Neden Değişiyor?
Tablet kaplama makinesinin parça listesi, makine tipine göre değişiklik gösterir. İlaç üretiminde üç ana tasarım öne çıkmaktadır: standart kaplama tavası, delikli kaplama tavası ve akışkan yataklı kaplama makinesi. Her tasarım, film kaplama makinesi yapılarının temel parça ve bileşenlerini değiştirir.
Standart kaplama tavası – hâlâ yerini hak ettiği yer
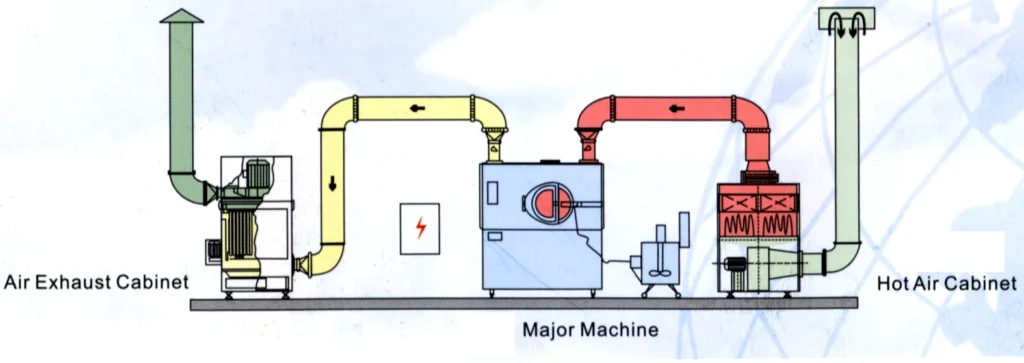
Standart bir kaplama tavası, bir stand üzerinde eğimli duran dairesel bir metal tavadır. Tava, bir elektrik motoru tarafından döndürülür. Tabletler, kapalı ve sabit bir alanın içinde yuvarlanır. Isıtılmış hava, tablet tabakasının yüzeyinden geçer. Merkezi bir kanal, nemli havayı dışarı atar.
Bu tasarım şunlara uygundur: geleneksel şeker kaplaması. Şeker kaplamada 20 ila 50 kat uygulanır ve her katın püskürtülmesi ve kurutulması gerekir. Standart kap, bu çok aşamalı işlemi sorunsuz bir şekilde gerçekleştirir. Ayrıca küçük ölçekli üretim, laboratuvar kaplama ve araştırma merkezleri için de uygundur. Şekerleme ve çikolata kaplamada da aynı tasarım kullanılır. Düşük ilk yatırım maliyeti ve basit bakım, ürünün cazibesini artırır. Basit tasarımı, patlamaya dayanıklı modifikasyonlara da daha kolay uyum sağlar.
Buradaki sınırlama, kurutma kapasitesidir. Hava yalnızca açıkta kalan yatak yüzeyine ulaşır. Kurutma işlemi daha uzun sürer. Bu nedenle standart tepsi, sulu film kaplama için pek uygun değildir.
Delikli kaplama makinesi – neden film kaplamada standart haline geldi?
Delikli kaplama kazanı, gövdesi boyunca belirli aralıklarla delikler bulunan yatay bir tambur kullanır. Tambur, kapalı bir sistemin içinde yatay bir eksen etrafında döner. Isıtılmış hava, doğrudan deliklerden geçerek çalkalanan tablet yatağının içinden akar. Hava, arka taraftan dışarı çıkar.
Bu tam kurutma yöntemi, püskürtme alanında daha homojen bir sıcaklık sağlar. Isı değişim verimliliği, geleneksel tavaya kıyasla çok daha yüksektir. Kurutma sırasında aşırı püskürtme riski önemli ölçüde azalır. Bu özellikler, sulu film kaplama için önemlidir. Suyun buharlaşma gizli ısısı, etanolün yaklaşık 200 kcal/kg değerine kıyasla, yaklaşık 539 kcal/kg gibi yüksek bir değere sahiptir. Çözücünün daha hızlı buharlaşması, tutarsız film oluşumunu azaltır.
Parça listesi bu tasarımı yansıtmaktadır. Delikli kaplama kazanı, tamburun içinde bir püskürtme çubuğu nozulu veya tabancasına ihtiyaç duyar. Püskürtme şekli ve atomizasyon havasının bağımsız olarak kontrol edilebilmesi standart bir özelliktir. Genellikle değiştirilebilir tamburlar mevcuttur. Bu özellikler, delikli kaplama kazanını günümüzde çoğu film kaplama makinesinde film kaplama ve enterik kaplama işlemleri için standart seçenek haline getirmektedir.
Akışkan yataklı ve Wurster sistemleri – peletler, granüller ve mini tabletler
Üçüncü bir tasarımda ise, yatak bir tamburda döndürülmek yerine bir hava sütunu üzerinde yükseltilir. Akışkan yataklı veya Wurster kaplama makinesinde, proses havası çekirdekleri akışkanlaştırır ve püskürtme nozulu haznenin tabanında (alttan püskürtmeli Wurster), tepesinde veya yan duvarda teğetsel olarak yer alır. Tava bulunmadığından, parça listesinden tambur, delikler ve bölmeler tamamen çıkarılır; bunun yerine bir dağıtım plakası, bir Wurster bölme kolonu ve sallama veya kartuş temizlemeli bir filtre muhafazası eklenir.
Akışkan yataklı kaplama makineleri, peletler, granüller, mini tabletler ve çok parçacıklı ürünlere uygundur – yani standart bir kaplama tavasının 2-3 mm’lik deliklerinden geçebilecek kadar küçük çekirdekler. Bu makineler, diğer tüm tava tasarımlarından daha hızlı kurur ve küçük çekirdeklerde en homojen kaplamayı sağlar. Bunun karşılığında aşınma sorunu ortaya çıkar: kırılgan tabletler, çalkalama tavasında akışkan yataklı kaplamaya göre daha iyi dayanır. Bu nedenle, parça listelerini karşılaştırmadan önce, bir makinenin bu üç tasarımdan hangisine ait olduğunu kontrol edin. Bir çalkalama tavası parçası ile bir akışkan yataklı kaplama parçası nadiren birbirinin yerine kullanılabilir.
Pan Montajı – Tambur, Delikler ve Karıştırma Bölmeleri
Kaplama tamburu – SS316L gövde ve bunun parti büyüklüğünüzü nasıl belirlediği
Kaplama tamburu, tablet yatağını barındıran ve döndüren kaptır. İlaç endüstrisinde kullanılan tamburların çoğunda SS316L paslanmaz çelik kullanılır. Bu kalite, kaplama çözeltisinin neden olduğu korozyona karşı dayanıklıdır ve tekrarlanan temizlik döngülerine dayanır. Pürüzsüz iç yüzey ayrıca, dönme sırasında tabletlerin hasar görmesini de sınırlar.
"Drum" hacmi, aşağıdakiler için parti boyutunu belirler: tablet kaplama makineleri. Daha büyük bir tambur daha fazla tablet alabilir, ancak buna uygun olarak daha fazla hava ve daha fazla püskürtme kapasitesine de ihtiyaç duyar. Çalışma yükü genellikle tamburun tam hacminin oldukça altında kalır. Bu boşluk, tabakanın serbestçe dönmesini sağlar. Aşırı doldurulmuş bir tamburda karıştırma işlemi iyi gerçekleşmez ve kaplama düzensiz bir şekilde yerleşir.
Delikler – Neden 2 ila 3 milimetrelik delikler kuruma hızınızı belirliyor?
Delikli bir kaplama tavasının gövdesinde binlerce küçük delik bulunur. Bu deliklerin çapı genellikle iki ila üç milimetre arasındadır. Küçük görünseler de, tüm kurutma sürecini kontrol ederler. Proses havası önce deliklerden, ardından da hareket halindeki tablet yatağından geçer.
Delik boyutu ve açık alan birlikte hava akış hızını belirler. Daha fazla açık alan, nemin daha hızlı giderilmesi anlamına gelir. Daha küçük delikler, tabletlerin tamburun içinde kalmasını sağlar. Tıkalı veya kısmen tıkalı delik düzeni, kurutmayı yavaşlatır ve ıslak noktalara neden olur. Operatörler, temizlik sırasında delikleri kontrol etmelidir.
Kaplama tavasının ve püskürtme nozulunun rolü burada netleşir. Tava tabletleri hareket ettirir, püskürtme başlığı ise kaplama çözeltisini püskürtür. Delikler ise çözücüyü uzaklaştırır. Bu üç unsur birlikte çalışmalıdır. Bu denge, farklı tipteki tablet kaplama makinelerinin neden farklı tambur tasarımları kullandığını açıklar. Sulu kaplama için tasarlanmış bir film kaplama makinesi, yatak içinden geçen güçlü bir hava akışına ihtiyaç duyar. Deliksiz standart bir tava, bu performansı sağlayamaz.
Karıştırma bölmeleri – her bir tabletin püskürtmeye maruz kalıp kalmayacağını belirleyen parça
Bölmeler, tamburun iç kısmına kaynaklanmış veya cıvatalanmış SS316L çıkıntılardır. Yatağı yukarı kaldırarak püskürtme bölgesinden geriye doğru akıtırlar; böylece yükün merkezindeki tabletler, duvara yakın olanlar ile aynı derecede püskürtmeye maruz kalır. Bunlar olmadan yatak tek bir kütle halinde kayar ve yükün ortası yetersiz püskürtülmüş kalır – bu durum, formülasyon sorunu gibi görünse de aslında mekanik bir hatadır.
Bölme sayısı ve yüksekliği, belirli bir çalışma yükü aralığına göre ayarlanır. Tambur çok boş çalıştırılırsa, bölmeler tabletleri çok uzağa fırlatır; bu da kenarların ufalanmasına ve toz oluşumuna neden olur. Tambur çok dolu çalıştırılırsa, yatak hiç kademeli akış gösteremez ve kaplama homojenliği düşer. Bölmeler ayrıca aşınmaya da maruz kalır: her temizlik döngüsünde kaynak yerlerini ve ön kenarların yuvarlanma durumunu kontrol edin. Şeker kaplamada, şurup püskürtülmek yerine döküldüğü için bazen bölmelerin yerine dağıtım tırmığı kullanılır. Ürününüz için deliksiz bir tambur gerekiyorsa, lütfen BGWE gözeneksiz kaplama makinesi.
Motor, şanzıman ve tahrik sistemi – yatağın dönüş hızını belirleyen kısım
Ağır hizmet tipi bir motor ve bir redüksiyon dişli kutusu, tamburun arkasındaki teknik alanda yer alır ve tamburu kontrollü, genellikle değişken bir hızda döndürür. Tahrik sistemi, her bir tabletin püskürtme bölgesinden ne sıklıkta geçeceğini belirleyen yatak dönüş hızını ayarlar; dolayısıyla tambur hızı, sadece mekanik bir parametre değil, aynı zamanda bir kaplama parametresidir. Hızın çok düşük olması, yetersiz karıştırma ve ikizlenme sorunlarına yol açarken; çok yüksek olması ise kenarların ufalanmasına ve toz oluşumuna neden olur.
Redüktör, aşınma ve değiştirme esasına dayalı değil, planlı bakım aralıklarına sahip birkaç parçadan biridir: yağ değişimi ve mil contası kontrolleri bakım takvimine dahil edilmelidir. Solvent bazlı hatlarda, motor ve redüktörün, makinenin geri kalanıyla aynı patlamaya dayanıklılık sınıfına sahip olması gerekir. Bizim yüksek verimli akıllı kaplama makinesi Ürün yelpazesi hem sulu hem de çözücü bazlı sistemlerini kapsamaktadır; bu nedenle, teklifte motor gücünün belirtilmesini talep ediniz.
Püskürtme Sistemi – Tabancalar, Pompalar ve Bunları Tutan Kol
Püskürtme tabancaları – sıvı nozulu, hava başlığı ve iğne, hepsi sarf malzemesidir
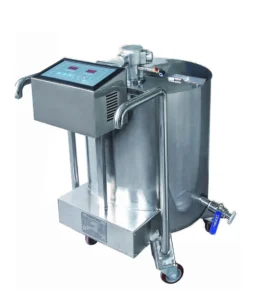
Püskürtme tabancaları, tablet kaplama sürecinin merkezinde yer alır. Her tabancada bir sıvı nozulu, bir hava başlığı ve bir iğne bulunur. İğne, akışı kontrol etmek için açılıp kapanır. Silindir havası, iğneyi geri çekerek sıvı yolunu açar ve bir yay, iğneyi geri getirerek yolu kapatır. Enjeksiyon miktarını belirleyen, iğnenin hareket mesafesidir. Atomizasyon havası ise kaplama çözeltisini ince damlacıklara dönüştürür. Bu hava olmasaydı, sıvı tabletlerin üzerine damlayarak partiyi bozar.
Silahın üç parçası da sarf malzemesidir. Zamanla aşınır, tıkanır ve yapışır. Püskürtme hava basıncı, damlacık boyutunu belirler. Daha yüksek basınç daha ince damlacıklar, daha düşük basınç ise daha büyük damlacıklar oluşturur. Yanlış basınç, portakal kabuğu, damlacık kopması veya köprü oluşumu gibi kusurlara neden olur. Desen havası, püskürtme yayını genişletir veya daraltır. Yetersiz örtüşme, bazı tabletlerin iki kez püskürtülmesine, diğerlerinin ise püskürtülmemesine neden olur. Herhangi bir film kaplama makinesinde, her partiden önce tabancanın üç parçasının da kontrol edilmesi gerekir.
| Bileşen | İşlev |
|---|---|
| Sıvı püskürtme ucu | Sıvı akışını şekillendirir |
| Hava başlığı | Püskürtme havasını yönlendirir |
| İğne | Akışı açar ve kapatır |
Peristaltik pompa ve çözelti hortumu – ceket ağırlığının gerçekte sapma gösterdiği yer
Bir peristaltik pompa, kaplama çözeltisini tanktan her bir püskürtme tabancasına taşır. Çözelti hortumu, bu sıvıyı geri kalan yol boyunca iletir. Pompa hortumu, sürekli sıkılma nedeniyle gerilir ve aşınır. İncelenmiş bir hortum, akış hızını düşürür ve kaplama ağırlığı düşük çıkar. Bu sapma sessizdir ve fark edilmesi zordur.
Püskürtme kolu veya manifold, tüm püskürtme başlıklarını yatak üzerinde eşit aralıklarla konumlandırır. Daha kaliteli film kaplama makineleri, yatak seviyesindeki değişikliklere göre kolu otomatik olarak ayarlar. Daha ucuz modellerde ise manuel ayar yapılması gerekir. Yanlış hizalanmış bir kol, püskürtme desenini bozar ve kurutma homojenliğini olumsuz etkiler. Operatörler, pompa hortumlarının ömrünü ve kolun konumunu birlikte takip etmelidir. Her ikisi de her bir tabletin ne kadar kaplama alacağını etkiler.
Hava İşleme – AHU, Kanal Sistemi, Üfleyiciler ve Egzoz
Hava işleme ünitesi – ön filtreler, HEPA, ısıtma ve nem alma
Hava işleme ünitesi, proses havasının her metreküpünü arındırır. Bir ön filtre iri tozları giderirken, bir HEPA filtresi daha ince partikülleri yakalar. Bu aşamalı filtreleme, farmasötik ürünleri kontaminasyondan korur.
Filtrelemenin ardından ısıtma ve nem alma işlemleri gerçekleştirilir. AHU, giriş havasını belirlenen sıcaklığa kadar ısıtır ve nemi giderir. Film kaplamada, kurutma havası kaplama çözeltisindeki suyu buharlaştırmalıdır. Nemli besleme havası kurutmayı yavaşlatır ve tablet yatağını yapışkan bırakır. Film kaplama makinesi, bu istikrarlı beslemeye bağlıdır.
AHU, operatörlerin önemini yeterince takdir etmedikleri tablet kaplama makinesi parçaları arasında yer alır. Kaplama tavası yatağı döndürür, ancak çözücünün uzaklaştırılması için gereken enerjiyi AHU sağlar. Eğer ayarlanan değerleri koruyamazsa, kaplama kalitesi düşer.
Giriş ve çıkış kanalları – dağıtım odaları, damperler ve üretim partilerini sessizce mahveden sızıntılar
Hava kanalları, iklimlendirilmiş havayı tambura taşır. Giriş plenumları, havayı delikli gövdeye yayar. Çıkış plenumları ise nem yüklü havayı toplar. Damperler, bölgeler arasındaki akışı dengeler. Hafif bir dengesizlik, tablet yatağı içinden geçen hava akış düzenini değiştirir. Püskürtme nozulları kusursuz çalışsa bile, dengesiz hava akışı ıslak bölgelerin oluşmasına neden olur.
Sızıntılar, partileri fark edilmeden bozar. Giriş plenumundaki çatlak bir conta, filtrelenmemiş havayı tambura çeker. Egzoz tarafındaki bir sızıntı, negatif basıncı düşürür ve bu nedenle çözücü buharı ortamda kalır. Operatörler, her temizlik döngüsünde kanal bağlantılarını ve plenum contalarını kontrol etmelidir.
Egzoz fanı döngüyü tamamlar. Güçsüz bir fan, kuruma süresini uzatır. Tıkanmış bir filtre, tambur içindeki nemi artırır. Püskürtme tabancaları kaplama çözeltisini ince damlacıklara dönüştürür, ancak nemli egzoz havası bunların eşit şekilde kurumasını engeller. Bu belirtiler, makine alarmlarında değil, kaplama kalitesinde ortaya çıkar. Statik basıncı kontrol etmek, sorunları erken tespit etmeye yardımcı olur. Rutin sızıntı kontrolleri, ilaç sektöründeki bakım programlarının bir parçası olmalıdır.
Kontrol Sistemleri – PLC, HMI, Sensörler ve Tarif Kontrolü
PLC ve HMI – bir operatörün gerçekte neyi ayarladığı ve izlediği
Programlanabilir mantık denetleyicisi (PLC), makinenin mantığını yürütür. Çoğu üretim kaplama makinesi endüstriyel bir PLC ile çalışır ve bu platformun siparişinizde belirtilmesi önemlidir – Siemens, Allen-Bradley veya eşdeğeri – çünkü bu, daha sonra sahada değiştirilebilecek bir seçenek değildir. İnsan-makine arayüzü (HMI), operatöre dijital izleme ve gerçek zamanlı ayarlama için tam renkli bir ekran sunar. Operatör, bu ekrandan püskürtme hızını, tambur hızını, giriş ve çıkış hava sıcaklığını ve hava akışını ayarlar.
HMI ayrıca reçeteleri de depolar. Kontrolörleri karşılaştırırken iki şeyi sorun: HMI’nın kaç tane reçete saklayabildiğini ve reçetelerin kilitlenip kilitlenemeyeceğini. Kilitli bir reçete, geçiş işlemini yeniden öğretme yerine bir menü seçimi haline getirir ve operatörün onaylanmış bir süreci yanlışlıkla düzenlemesini engeller. Denetim izi ve veri kaydı da buna eşlik eder Elektronik kayıtlar için 21 CFR Bölüm 11. Operatör, kontrol panelinden yatay hareket hızını ve püskürtme oranını ayarlar. İşlem süresi de HMI üzerinden kontrol edilir. Atomizasyon ve püskürtme şekli hava basınçları göstergelerden okunur. Bu ayarlar, her film kaplama işleminin sonuçlarını belirler.
Döngüye veri sağlayan sensörler – sıcaklık, basınç, akış, yük hücreleri
Sensörler, gerçek zamanlı verileri PLC’ye iletir. İki bölgeli bir sıcaklık izleme sistemi, koşulları takip eder. Temassız bir sensör, tablet yatağının (çekirdek) sıcaklığını doğrudan ölçer. Giriş havası sıcaklığı ayrı olarak izlenir. Çıkış sıcaklığı, yatak sıcaklığının tahmini olarak kullanılır. Yatak sıcaklığı, onaylanmış bir aralık dahilinde ölçülür, izlenir ve kaydedilir.
Gelişmiş PID algoritmaları, optimum kurutma koşullarını sağlamak için ısıtma ve hava akışını ayarlar. Bu, kaplama kusurlarının oluşmasını önler. Tablet yatağı üzerinden geçen hava akışı, gelen havanın hacmi, hızı, sıcaklığı ve bağıl nemine bağlıdır. Tamburdaki negatif basınç da izlenir. Düşük püskürtme hızları kaplamaların kırılgan olmasına, yüksek hızlar ise tabletlerin yapışkan olmasına neden olabilir. Kontrol döngüsü, kaplama çözeltisinin eşit bir şekilde uygulanmasını sağlar. İyi ayarlanmış bir film kaplama makinesinin çalışması, bu sensörlerin birlikte çalışmasına bağlıdır.
Yükleme, Boşaltma ve Temizlik – Operatörlerin En Çok Dokunduğu Parçalar
Yükleme kapısı, kılavuz plakaları ve otomatik yükleme
Yükleme kapısı, aracın ön tarafında yer almaktadır. kaplama tavası. Operatörler, her parti öncesinde tabletleri şarj etmek için bu kapıyı açarlar. Çalışma sırasında kapı sıkıca kapanmalıdır. Kapının iyi kapanmaması, havanın kaçmasına ve yatak içinden geçen hava akışının bozulmasına neden olur. Bu dengesizlik, kurutma ve film kaplama kalitesini olumsuz etkiler.
Tava dolabı kapaklarının sızdırmaz çalışması için menteşelere ve contalara ihtiyacı vardır. Filtre değiştirme işlemleri için filtre erişim kapakları kolayca açılabilmelidir. Bir ucunda tutamak, diğer ucunda ise menteşeler bulunur. Bu tasarım detayları, farmasötik ürünü kontaminasyondan korur.
Kılavuz plakalar, yükleme sırasında tabletleri kaplama tamburuna yönlendirir. Bu plakalar belirli bir tambur çapına ve tambur açıklığına göre tasarlanmıştır; bu nedenle genel bir boyut olarak değil, makine modelinize göre sipariş edilir. Her yüklemeden önce plakanın kenarının tambur açıklığıyla aynı hizada olduğunu kontrol edin ve tambur değişimi sonrasında plakayı yeniden yerine oturtun. Yanlış hizalanmış bir plaka, tabletlerin dökülmesine veya tambur kenarının hasar görmesine neden olur.
Otomatik yükleme sistemleri Manuel işlemeyi azaltın. Bir kaplama makinesi seçerken yükleme ve boşaltma işlemlerini iki ayrı kalem olarak değerlendirin: bunlar varsayılan olarak bir paket halinde sunulmaz ve teklifte ayrı ayrı listelenmelidir. Hattı planlamadan önce, konfigürasyonunuzun bu ikisinden hangisini içerdiğini teyit edin; çünkü bu seçim, bir operatörün yükleme noktasında, boşaltma noktasında mı yoksa her ikisinde mi görev yapması gerektiğini belirler. Otomatik yükleme, işgücünden tasarruf sağlar ve toza maruz kalmayı sınırlar.
Boşaltma oluğu, kapı tahrik mekanizmaları ve contalar
Kaplama işlemi sona erdikten sonra, boşaltma oluğu kaplanmış tabletleri tamburdan dışarı yönlendirir. Oluğun eğimi ve genişliği tablet akışını etkiler. Dar bir oluk, boşaltmayı yavaşlatır ve tabletlerin hasar görme riskini artırır. Geniş bir oluk ise işlemi hızlandırır, ancak daha büyük bir makine gövdesi gerektirir.
Kapı aktüatörleri, boşaltma kapısını açar ve kapatır. Pnömatik veya elektrikli aktüatörler sabit bir kuvvet sağlar. Aşınmış aktüatörler, kapının kısmen açık kalmasına neden olur. Bu boşluk, sızdırmazlığı bozar ve iç basıncı değiştirir. Makine, gerekli tüm proses ve güvenlik kilitleri devredeyken çalıştırılmalıdır. Kabin kapısının açık olması, egzoz fanının devre dışı kalması, tava motorunun devre dışı kalması, giriş fanının devre dışı kalması ve püskürtme kolunun dışarı çıkması gibi durumlarda alarmlar devreye girer. Çalışma, ancak tüm kilitlerin çalıştığı doğrulandıktan sonra yeniden başlatılır.
Boşaltma kapağının etrafındaki contalar, tekrarlanan döngüler nedeniyle aşınır. Aşınmış bir contadan kaplama çözeltisi kalıntıları ve proses havası sızar. Operatörler, her temizlik döngüsü sırasında contaları kontrol etmelidir. Yedek contalar, yedek parça setinde bulunur. Contaların uygun şekilde bakımı, kaplama tamburunun ömrünü uzatır ve kurutma koşullarını istikrarlı tutar.
Aşınan Parçalar ve Yedek Parçalar Önceliği – İhtiyacınız Olmadan Önce Hangi Parçaları Stoklamalısınız?
Hangi parçalar ilk olarak aşınır ve aşındıklarında ortaya çıkan belirtiler nelerdir?
Bir film kaplama makinesinde, püskürtme tabancası beklenenden daha hızlı aşınır. Sıvı nozulu, hava başlığı ve iğne, aşındırıcı kaplama çözeltisiyle tekrarlanan temastan dolayı aşınır. Aşınmış bir nozul seti, damlacık boyutunu değiştirir. Tablet yüzeyinde portakal kabuğu görünümü oluşur. İğne tam olarak yerine oturmadığında da aynı kusur ortaya çıkar. Kirli bir hava başlığı da püskürtme kaplamasının düzensiz olmasına neden olur.
Sırada peristaltik pompa hortumunun aşınması gelir. Sürekli sıkışma, hortum duvarını inceltir. Akış hızı düşer ve kaplama ağırlığı herhangi bir alarm vermeden azalır. Egzoz plenum contaları ve damper contaları da sessizce arızalanır. Küçük bir sızıntı, delikli tamburdan geçen hava akışını bozar. Kurutma yavaşlar ve tabletler yapışkan bir şekilde çıkar. Bu belirtiler genellikle değiştirilmesi çok ucuz olan bir parçaya işaret eder.
Kaplama tamburunun kendisinde aşınma daha yavaş gerçekleşir. SS316L gövde korozyona karşı dayanıklıdır, ancak delikler tıkanabilir. Her partide aynı bölgede ıslak noktalar görülür. Bu durum, deliklerin tıkandığını gösterir. Her temizlik döngüsünde delikleri kontrol edin. Erken kontrol, kaplamada bir arızaya yol açmadan aşınmayı tespit etmenizi sağlar.
Sarf malzemesi kiti ve acil durum kiti – her birinin boyutlandırılması
Her kaplama tavası için iki ayrı yedek parça seti hazırlayın. Sarf malzemesi seti, düzenli olarak değiştirilmesi gereken parçaları içerir. Bu set, pompa hortumlarını, püskürtme uçlarını, hava başlıklarını, iğneleri ve kapı contalarını içerir. Birçok operatör ayrıca yedek bir kaplama çözeltisi hattı da ekler. Film kaplama işlemi için, her kampanya öncesinde sarf malzemeleri setini kontrol edin. Bu parçaları takvim veya parti sayısı bazında belirlenen bir programa göre değiştirin. Arıza oluşmasını beklemeyin.
Acil durum kiti, vardiyayı durdurabilecek parçaları içerir. Bu parçalar arasında eksiksiz bir pistolet grubu, bir basınç sensörü ve bir boşaltma kapağı aktüatörü bulunur. Acil durum kitini, her bir kritik bileşenin tam bir yedeğini içerecek şekilde hazırlayın. Buna karşılık, sarf malzemeleri kiti normal aşınma aralığını kapsamalıdır. Küçük bir ilaç fabrikası, her birinden birer setle çalışabilir. Daha büyük bir tesis ise bir haftalık üretime yetecek kadar stok bulundurmalıdır. Her iki kiti de ısı ve nemden uzak bir yerde saklayın. Her parçayı parça numarasıyla etiketleyin. Bu uygulama, duruş süresini kısaltır ve kaplama kalitesini ile ilaç kalitesini korur.
| Bölüm | Aşındığında ortaya çıkan belirti | Yedek tetik | Hangi set ve kaç tane? |
|---|---|---|---|
| Sıvı nozulu, hava başlığı, iğne | Portakal kabuğu görünümü, düzensiz kaplama | Her partiyi kontrol edin; gözle görülür aşınma varsa değiştirin | Sarf malzemeleri – her makine için bir adet tam tabanca seti |
| Peristaltik pompa hortumu | Ceket ağırlığı düşük seviyelere kayıyor, ancak herhangi bir alarm yok | Takvim veya parti sayısı, hata oluşmadan önce | Sarf malzemeleri – iki set |
| Kapı contaları, hava odası contaları | Hava kaçakları, yapışkan tabletler, daha uzun kuruma süresi | Her temizlik döngüsünü kontrol edin | Sarf malzemeleri – bir set |
| Çözeltme hattı ve hat içi filtre | Basınç dalgalanması, tıkanmış tabanca | Kampanya başına | Sarf malzemeleri – bir yedek hat |
| Tam silah montajı | Silah yerinde yeniden monte edilemez | Başarısızlık durumunda | Acil durum – bir |
| Basınç veya sıcaklık sensörü | Yanlış okuma veya alarmlar | Hata durumunda veya kalibrasyonun başarısız olması durumunda | Acil durum – her bir kritik türden birer adet |
| Boşaltma kapağı aktüatörü | Kapı sızdırmazlık sağlamıyor | Başarısızlık durumunda | Acil durum – bir |
İki kiti farklı boyutlarda hazırlayın. Sarf malzemeleri kiti, normal aşınma aralığını kapsamalıdır – tek vardiyalı bir tesis için bir set yeterliyken, çok vardiyalı bir tesis için yaklaşık bir haftalık üretime yetecek miktarda olmalıdır. Acil durum kiti daha basittir: her bir kritik bileşenin tam bir yedeği bulunur, daha fazlası gerekmez.
Önleyici bakım, ekipmanın ömrünü uzatır. Her partide püskürtme desen testi yapın. Her kaplama işleminden sonra tavanın yüzeyini inceleyin. Nozulları her 3-6 ayda bir değiştirin aktif üretim aşamasında. Bu alışkanlıklar kaliteyi korur ve arıza sürelerini azaltır.
Dozaj formunuzu, parti ağırlığınızı, kaplama türünüzü ve çözücünüzü ekibimize iletin; biz de size uygun makineye ait, tabanca sayısı, hava işleme kapasitesi ve makineyle birlikte göndereceğimiz yedek parça setine kadar ayrıntılı, parça düzeyinde bir teknik şartname sunalım. Şuradan başlayın: tablet kaplama makineleri, ya da döner tablet pres eğer kaplama makinesinin yukarısındaki hattı kastediyorsanız.
Bu kılavuzun iki bölümü artık kendi sayfalarına sahip: parça bazlı arıza giderme kılavuzu eğer şu anda hatta bir sorun varsa ve tablet kaplama makinesi nasıl seçilir Henüz satın almadıysanız.
Bu Rakamlar Nereden Geliyor?
Bu kılavuzdaki rakamlar üç gruba ayrılır: fiziksel sabitler, yayınlanmış planlama aralıkları ve kendi makinelerimizden elde edilen aralıklar. Hangisinin hangisi olduğunu bilmek, rakamların kendisinden daha önemlidir.
- Water 539 kcal/kg, ethanol about 200 kcal/kg – latent heat of vaporization at the boiling point, from standard physical data tables (for example OpenStax College Physics, Table 14.4: water 2256 kJ/kg = 539 kcal/kg, ethanol 854 kJ/kg = 204 kcal/kg). These are physical constants, not machine performance figures.
- Nozulları her 3-6 ayda bir değiştirin – a planning interval quoted in the maintenance checklist linked above, not a value we measured. Treat it as a starting point and tighten it from your own spray pattern tests.
- Perforations of 2-3 mm – the usual range on pharmaceutical perforated pans, not a universal standard. Confirm the actual hole size and open area on the machine you are quoting, because both set your airflow.
- Which parts wear first, and the symptoms they show – from commissioning and service work on our own machines, not from a published study. Your order will vary with your formulation, spray rate and shift pattern.
Sık Sorulan Sorular
Bir tablet kaplama makinesinin başlıca parçaları nelerdir?
Four systems cover almost every part: the pan assembly (drum, perforations, baffles, motor and gear box), the spray system (guns, peristaltic pump, tubing, spray arm), the air handling system (AHU with filters and heating, inlet and exhaust ductwork, blowers), and the controls (PLC, HMI, sensors). Loading, discharge and CIP parts sit alongside them.
Delikli kaplama tavası ile standart kaplama tavası arasındaki fark nedir?
A standard pan is a tilted, solid drum where heated air passes over the exposed bed surface, so drying is slower and it suits sugar coating and small batches. A perforated pan has thousands of small holes in the shell, so process air passes straight through the tumbling bed. That through-drying is why the perforated pan became the default for aqueous film coating.
Hangi tablet kaplama makinesi parçaları en çabuk aşınır?
The spray gun parts – fluid nozzle, air cap and needle – wear first, because they sit in an abrasive coating stream. Peristaltic pump tubing is next: it thins from constant pinching and quietly drops the flow rate, so coat weight comes in low with no alarm. Door seals and plenum gaskets fail quietly too, and show up as longer drying rather than as a fault code.
Benim parti büyüklüğüm için bir kaplama tavasına kaç adet püskürtme tabancası gerekir?
Work from bed width, not from batch weight. The guns sit at equal spacing across the bed, and their spray fans must overlap slightly without doubling up. A wider drum needs more guns to hold that coverage, and the pump has to deliver the combined flow. Undersize either one and the batch runs long.
Tek bir kaplama makinesi hem sulu hem de solvent bazlı kaplamayı gerçekleştirebilir mi?
Sometimes, but only if it was specified for both from the start. Solvent coating needs explosion-proof motors, sensors and control panels, plus solvent recovery on the exhaust. An aqueous-only machine cannot be upgraded to that safely later, so decide the solvent before you order.
Bir kaplama makinesi veya yedek parça siparişi vermeden önce tedarikçiye ne göndermeliyim?
Send your dosage form and tablet dimensions, target batch weight, coating type (film, sugar, enteric) and solvent (aqueous or organic), required pan or drum size, and your local power supply. For spare parts, send the machine model, serial number and a photo of the part nameplate – that shortens lead time more than anything else.