يُعد اختيار آلة طلاء الأقراص بناءً على قطر الأسطوانة الطريقة الأكثر شيوعًا لشراء الآلة غير المناسبة. فشكل الدواء هو الذي يحدد نوع الصينية، وحجم الدفعة هو الذي يحدد سعة الأسطوانة، والمذيب هو الذي يحدد مقاومة الانفجار — وهذا العنصر الأخير لا يمكن إضافته بعد التسليم.
هذه الصفحة هي الدليل المخصص لمشتري منتجاتنا أجزاء آلة طلاء الأقراص دليل. يتناول هذا الدليل كيفية اختيار آلة طلاء الأقراص انطلاقًا من قائمة قطع الغيار: أي مواصفات يحددها كل قرار، وما هي تكلفة تغييرها لاحقًا.
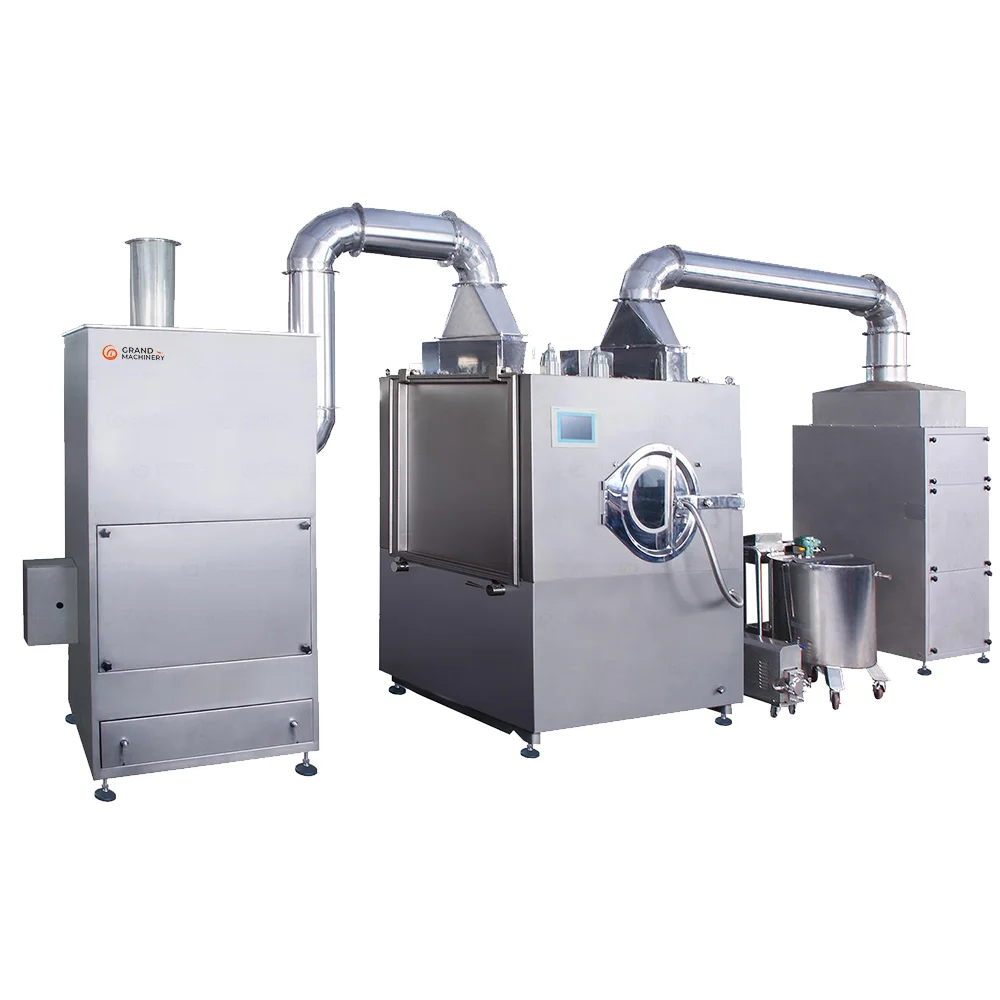
ابدأ من شكل المستحضر وحجم الدفعة، لا من حجم الآلة
غالبًا ما يبدأ المشترون بالنظر إلى قطر الأسطوانة. وهذا النهج يؤدي إلى نتيجة خاطئة آلة طلاء الأقراص. تأتي شكل الجرعة في المقام الأول. فالحلوى المغلفة بالسكر تتطلب صينية قياسية، بينما يتطلب الطلاء الغشائي المائي على الأقراص المضغوطة استخدام أسطوانة مثقبة. ويحدد المنتج نوع الصينية وعدد مرات الرش وحجم الهواء.
يعتمد حجم الدفعة على شكل المستحضر. فالدفعة السريرية الصغيرة تناسب وحدة مختبرية، أما دفعة الإنتاج فتحتاج إلى حجم برميل يتناسب مع حجم العمل. وتذكر أن حجم العمل يظل أقل بكثير من الحجم الكامل للبرميل؛ حيث يتيح الفراغ العلوي للطبقة أن تتقلب. أما البرميل المملوء بشكل مفرط فلن يتم الخلط فيه بشكل جيد.
تحديد الحجم: يجب أن يتناسب مع نطاق العمل، وليس مع أكبر دفعة لديك
السعة المقدرة هي حجم البرميل؛ أما الدفعة فهي الوزن. قم بتحويل أحدهما إلى الآخر باستخدام الكثافة الظاهرية لمنتجك قبل إجراء أي مقارنة – فالبرميل نفسه يستوعب أوزانًا مختلفة جدًّا بين قرص خفيف مسامي وآخر كثيف. ثم ضع دفعتك العادية في منتصف نطاق العمل بدلاً من وضعه في أقصى حد له.
إن الآلة المصممة خصيصًا لتناسب أكبر دفعة لديك تعمل مع كل دفعة عادية في أقصى حدود نطاقها، وهو المكان الذي تكون فيه حركة الطبقة والتجفيف أقل قابلية للتنبؤ. وإذا كانت دفعاتك تمتد على نطاق واسع، فإن السؤال لا يتعلق بأكبر دفعة، بل بالنسبة بين أصغر دفعة وأكبرها.
في الطرف الأدنى من نطاق التشغيل، يتوقف السرير عن التدفق بشكل صحيح، وفي الطرف الأعلى تفقد المساحة العلوية التي تحتاجها الأقراص للتدحرج. وعندما يكون النطاق واسعًا، فإن استخدام أسطوانات قابلة للتبديل أو حجم صينية ثانية على نفس المنصة عادةً ما يكون أقل تكلفة من محاولة تغطية النطاق باستخدام أسطوانة واحدة.
اضبط نظام الرش وفقًا لعرض الأسطوانة
يحتاج الأسطوانة العريضة إلى عدد أكبر من الرشاشات لتغطية سطح الشحنة. أما الأسطوانة الضيقة فتحتاج إلى عدد أقل. ويجب أن يتناسب معدل تدفق المضخة مع إجمالي احتياجات الرش. فالمضخات ذات السعة غير الكافية تؤدي إلى انخفاض معدلات الرش، مما يطيل مدة العملية.
الطلاء المائي مقابل الطلاء القائم على المذيبات – تؤدي ميزات مقاومة الانفجار واستعادة المذيبات إلى تغيير المواصفات
| القرار | طلاء الغشاء المائي | طلاء قائم على المذيبات |
|---|---|---|
| شركة النقل | الماء | الإيثانول أو مذيب عضوي آخر |
| التجفيف | بطيء – تتميز المياه بحرارة تبخر كامنة عالية | سرعة – دورات أقصر لتحقيق نفس الزيادة في الوزن |
| معالجة الهواء | زيادة حمل السخان وزيادة تدفق الهواء؛ وغالبًا ما تكون هناك حاجة إلى إزالة الرطوبة | انخفاض الحمل الحراري، لكن يجب معالجة تيار العادم |
| السلامة | لا حاجة إلى تدابير الحماية من الانفجار | محركات مقاومة للانفجار، وأجهزة استشعار، ولوحة تحكم، وتأريض كامل |
| العادم | الرطوبة فقط | استرداد المذيبات أو الحد من انبعاثاتها، ومراقبة التركيز |
| المرافق العامة | مزيد من الحرارة ومزيد من الهواء | الماء المبرد أو المبرد المراد استرداده |
| التغيير لاحقًا | من الناحية العملية، لا يمكن إضافة ميزات الحماية من الانفجار بعد التسليم | أنت تتحمل عبء السلامة والمذيبات بشكل دائم |
يؤثر اختيار المذيب على قائمة المكونات أكثر من أي قرار آخر. يستخدم الطلاء بالغشاء المائي الماء كحامل. والماء مادة آمنة ورخيصة ولا يتطلب تدابير وقائية ضد الانفجار. لكن المقابل هو بطء التبخر. فالماء يتمتع بحرارة تبخر كامنة عالية، لذا يجب أن توفر وحدة معالجة الهواء مزيدًا من الطاقة وتدفقًا أكبر للهواء.
تستخدم الطلاءات القائمة على المذيبات حاملات عضوية مثل الإيثانول. ويتبخر الإيثانول بسرعة أكبر، مما يسرع عملية التجفيف. كما أن بخاره قابل للاشتعال. لذا، يجب أن يستوفي كل محرك ومستشعر ولوحة تحكم معايير مقاومة الانفجار. كما يتطلب تيار العادم عملية استرداد المذيبات. وترفع هذه الإضافات تكلفة آلة طلاء الأقراص المناسبة إلى مستوى أعلى بكثير من تكلفة الوحدة التي تعمل بالماء.
ما الذي يشمله التصميم المقاوم للانفجار فعليًّا
لا تقتصر الحماية من الانفجار على بند واحد فقط. فهي تشمل محرك دفع الصينية، ومحرك مروحة العادم، والصمامات الكهرومغناطيسية في نظام الرش، وجميع أجهزة الاستشعار وأجهزة الإرسال الموجودة في مسار الهواء، ولوحة التحكم وعلبتها، وإضاءة الخزانة، بالإضافة إلى التأريض والتوصيل الكهربائي للمنصة بأكملها. اسأل عن العناصر المشمولة في السعر وتلك التي يتم عرضها كخيارات إضافية، لأن لوحة التحكم غير المصنفة تجعل بقية العناصر عديمة الفائدة.
تُعد الغرفة ذات أهمية لا تقل عن أهمية الآلة نفسها. يتطلب الطلاء بالمذيبات وجود مسار عادم يؤدي إلى الخارج، وجهاز مراقبة لتركيز المذيبات، و—حسب اللوائح المحلية وحجم المذيبات المستخدمة—وحدة استرداد أو تقليل الانبعاثات على نظام العادم. ولا يمكن إجراء أي تعديلات لاحقة على أي من هذه العناصر بتكلفة منخفضة بمجرد تركيب الآلة في موقع العمل.
استرداد المذيبات وتكاليف التشغيل التي ستتحملها
عادةً ما يُبرر استرداد المذيبات بناءً على سعر المذيب نفسه، لكن التأثير الأكبر يقع على عبء معالجة الهواء. فاسترداد المذيب يعني تكثيفه واستخراجه من تيار عادم كبير، الأمر الذي يتطلب مياه مبردة أو دائرة تبريد مصممة لتناسب هذا الحجم. وهذا قرار يتعلق بالمرافق، وليس مجرد ملحق، ويجب أن يُدرج في الجولة الأولى من الميزانية.
يؤثر هذا الاختيار أيضًا على البرميل وشبكة الأنابيب. فخطوط المذيبات تتطلب مكونات مؤرضة ونظام نقل مغلق، بينما تتطلب خطوط السوائل المائية أجزاءً ملامسة للسائل مقاومة للتآكل. قم بمقارنة قائمة الأجزاء مع نوع المذيب قبل إجراء المقارنة أنواع مختلفة من آلات طلاء الأقراص. فالمواصفات الخاطئة تشكل خطرًا على السلامة، وليست مجرد مشكلة تتعلق بالجودة.
كل جزء في آلة طلاء الأقراص يساهم في تشكيل المنتج النهائي. تقوم الوعاء بتقليب محتوياته. وتحدد فوهة الرش حجم القطرات. ويقوم نظام العادم بإزالة أبخرة المذيبات. وأي نقطة ضعف في أي من هذه الأجزاء تظهر على شكل عيب في سطح الجهاز اللوحي – أو في عملية تستغرق وقتًا طويلاً.
يجب أن يبدأ الاختيار من النظام ككل، وليس من مكون واحد. فمسدس الرش المثالي لا يمكنه معالجة ضعف تدفق الهواء، كما أن البرميل الكبير لا يمكنه تعويض ضعف قدرة المضخة. يجب على المشترين مراجعة قائمة قطع الغيار الكاملة ومقارنة أنواع الآلات مع شكل الجرعة وحجم الدفعة.
أنواع الآلات الأربعة والغرض الفعلي من كل منها
تقتصر معظم القوائم المختصرة على أربعة أنواع من الأجهزة. المقارنة الواردة أدناه هي نسخة مختصرة؛ والعمود الذي عادةً ما يكون حاسماً هو العمود الأخير.
| نوع الآلة | الأفضل لـ | الأتمتة | نقاط الضعف |
|---|---|---|---|
| صينية تقليدية صلبة | طلاء السكر، الحلويات، الطلاء الملون البسيط | من اليدوي إلى شبه التلقائي | لا يحدث التجفيف إلا على سطح الطبقة، لذا تستغرق دورات طلاء الغشاء وقتًا طويلاً |
| آلة طلاء الأواني المثقبة | طلاء الغشاء المائي، الطلاء المعوي، معظم عمليات تصنيع الأقراص | تلقائي بالكامل، PLC + HMI | مواصفات زائدة عن الحاجة وسعر مبالغ فيه إذا كنت تستخدمه فقط في تغليف الحلوى بالسكر |
| الطبقة السائلة / وورستر | حبيبات، حبيبات صغيرة، جسيمات متعددة الأجزاء، أقراص صغيرة | تلقائي | كما أن سرعة الهواء التي تُبقي السرير معلقًا تؤدي إلى تآكل الأقراص الكبيرة أو الهشة |
| منصة ذات أسطوانات قابلة للتبديل | البحث والتطوير من خلال مشاريع تجريبية ومصانع تعمل بأحجام دفعات متنوعة | تلقائي | ارتفاع تكلفة رأس المال، والوقت المستغرق في تغيير الأسطوانات بين الحملات |
صينية مثقبة – الخيار الافتراضي لطلاء الأفلام
يُعتبر الصينية المثقبة هي الإعداد الافتراضي لسبب وجيه: حيث يمر هواء التجفيف عبر الطبقة بدلاً من المرور فوقها، مما يؤدي إلى تجفيف الحمولة بأكملها في الوقت نفسه. وهذا هو ما يجعل من الممكن إجراء دورة قصيرة لتكوين الغشاء المائي. إذا كنت تقوم بتغطية الأقراص المضغوطة بغشاء مائي، فابدأ بهذا الإعداد ولا تحيد عنه إلا لسبب محدد.
متى يكون شراء قاع مائع أو صينية صلبة هو الخيار الأفضل
يُعدّ قاع التدفق الخيار الأمثل عندما يكون المنتج على شكل حبيبات أو كريات، أو عندما يكون الطلاء وظيفيًّا ومتطلبات التوحيد صارمة. أما بالنسبة للأقراص القياسية، فهو الأداة غير المناسبة. أما الصينية الصلبة التقليدية فهي الخيار الصحيح عندما يكون المنتج عبارة عن حلويات مغلفة بالسكر وتتم العملية على مراحل متعددة بدلاً من طبقة واحدة.
تقع مجموعتنا الخاصة في الجانب الذي يحتوي على الصواني المثقبة من هذا الجدول: الـ آلة طلاء ذكية عالية الكفاءة للأعمال المتعلقة بالأفلام والمعالجة المعوية الآلية، و آلة متكاملة عالية الكفاءة حيث ترغب المنشأة في دمج نظام معالجة الهواء والتحكم فيه في وحدة واحدة.
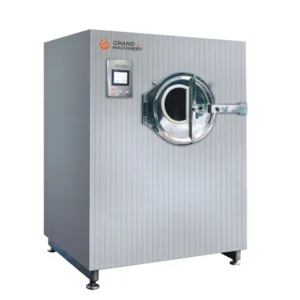
المرافق، والمساحة الأرضية، والمعايير التي تؤدي إلى استبعاد المرشحين من القائمة المختصرة
آلة الطلاء ليست مجرد شراء منفرد؛ بل إنها تشكل عبئًا على مرافقك. ومن الأرخص تسوية هذه المسألة قبل التوقيع على العقد بدلاً من اكتشافها عند التركيب.
الهواء والطاقة والتدفئة
يُستخدم الهواء المضغوط في عملية الرش، وأسطوانات البخاخات، ودورة التنظيف. ويتم تحديده من حيث نطاق الضغط ومقدار الاستهلاك، وكلاهما مهم — فالضاغط الذي يحافظ على الضغط دون الحفاظ على الحجم سيؤدي إلى نفاد الهواء في البخاخات في منتصف عملية الإنتاج.
التدفئة هي العامل الثاني. عليك أن تقرر مبكرًا ما إذا كانت وحدة معالجة الهواء تعمل بالكهرباء أم بالبخار. فالتدفئة بالبخار تتطلب سعة غلاية قد لا تكون متوفرة لديك، بالإضافة إلى نظام إعادة المكثفات الذي ربما لم تقم بتركيبه بعد. أما التدفئة الكهربائية فهي أسهل في التركيب، لكن تكلفة تشغيلها لكل دفعة تكون عادةً أعلى.
وتكتمل القائمة بمصادر الطاقة، وأنابيب العادم، و—في حالة استخدام الطلاء المائي في مناخ رطب—نظام إزالة الرطوبة. اطلب الحصول على جدول المرافق كوثيقة منفصلة قبل التوقيع، وليس كفقرة في الدليل بعد التسليم.
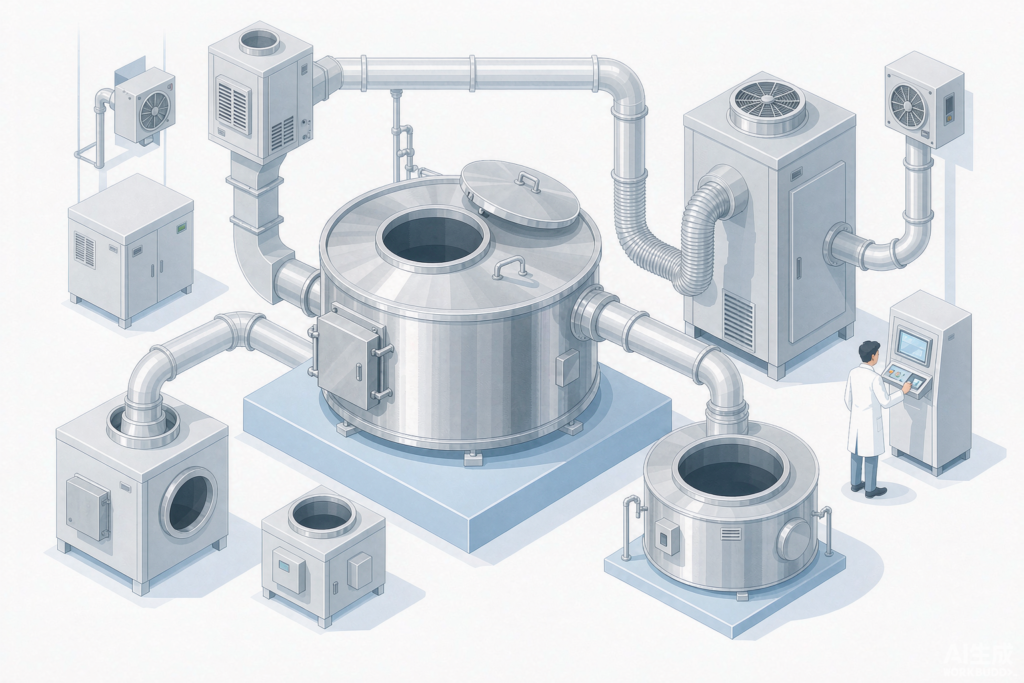
المساحة الأرضية، ومداخل المبنى، ونظام الصرف الصحي
يجب إدخال الجهاز إلى الغرفة وإجراء الصيانة عليه بمجرد وصوله إلى هناك. تحقق من عرض الأبواب وارتفاع الممرات مقارنة بأبعاد قاعدة الجهاز، وحمل الأرضية مقارنة بوزن الجهاز، ومسافات الصيانة التي يحددها المصنع للأبواب الخلفية والجانبية. يتطلب التنظيف الرطب وجود مصرف أرضي بالقرب من الجهاز.
هذه عمليات فحص بسيطة، وهي التي غالبًا ما يتم تجاهلها. فالآلة التي لا يمكن إدخالها إلى المكان، أو التي لا يمكن فتحها للتنظيف، تتوقف عن كونها آلة وتصبح مشروعًا.
حزمة الوثائق والتحقق التي يجب طلبها قبل التوقيع
لا يمكن اعتبار جهازين يقدمان أداءً متساويًا في عملية الطلاء متكافئين إذا كان أحدهما مزودًا بحزمة التحقق من الصحة والآخر مزودًا بدليل الاستخدام. وفي الأسواق الخاضعة للتنظيم، تُعتبر الحزمة جزءًا من المنتج.
وثائق التحقق من الصحة
اطلب هذه الإجراءات بالاسم، واسأل عن الجهة التي تنفذها:
- شهادات المواد الخاصة بكل جزء ملامس للمنتج، مع ذكر درجة الفولاذ المقاوم للصدأ
- تشطيب الأسطح ووثائق اللحام الخاصة بالوعاء والقنوات
- بروتوكولات DQ وIQ وOQ وPQ
- شهادات المعايرة لأجهزة قياس درجة الحرارة وتدفق الهواء والضغط
- وثائق البرامج الخاصة بوحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم (HMI) – تخزين الوصفات، ومستويات وصول المستخدمين، وسجل التدقيق، والسجلات الإلكترونية التي تستوفي 21 CFR الجزء 11 وملحق رقم 11 من إرشادات ممارسات التصنيع الجيدة (GMP) الخاصة بالاتحاد الأوروبي
- قائمة قطع الغيار مع فترات التسليم، مقسمة إلى مستهلكات وقطع غيار رأسمالية
FAT و SAT وما يتعين عليك تقديمه
تُجرى اختبارات القبول في المصنع للتأكد من أن الآلة تعمل وفقًا لما ورد في ورقة البيانات الفنية، وذلك قبل شحنها. يجب الاتفاق مسبقًا على البروتوكول: ما هي المواد التي سيتم طلاءها، وحجم الدفعة، وزيادة الوزن المطلوبة، وحدود القبول. تقوم أنت بتوفير القوالب ومواد الطلاء؛ بينما يوفر المصنع الآلة والمرافق الموجودة في ورشته والأجهزة.
تقوم عملية قبول الموقع بتكرار ذلك على الطابق الخاص بك باستخدام المرافق الخاصة بك. وغالبًا ما يكون الفارق بين الاثنين هو مرفق تم افتراض وجوده بدلاً من تحديده – وهذا هو السبب الذي يدعو إلى تسوية جدول المرافق أولاً.
كيف ينبغي تقسيم الاقتباس إلى أسطر منفصلة
نادرًا ما يمكن مقارنة عرضي أسعار لـ“نفس” الجهاز ما لم يتم تفصيلهما بالطريقة نفسها. اطلب أن يتم إدراجهما كبنود منفصلة على النحو التالي:
- الجهاز نفسه، مع ذكر حجم المقلاة أو الأسطوانة
- وحدة معالجة الهواء – مراحل الترشيح، ووظيفة التسخين، وإزالة الرطوبة، وليس مجرد “وحدة معالجة الهواء مضمنة”
- نظام الرش، مع تحديد عدد المسدسات ونوع الفوهات
- عمليات التحميل والتفريغ، والتي لا يتم تضمينها بشكل افتراضي
- مجموعة قطع الغيار، مقسمة إلى قطع استهلاكية وقطع للطوارئ
- محركات ومستشعرات ولوحة تحكم مقاومة للانفجار، إذا كنت تستخدم مذيبات
- التركيب والتشغيل وحزمة الوثائق التي تحتاجها لعملية التحقق من الصحة
إن عرض الأسعار الذي يحدد رقمًا واحدًا للخط بأكمله لا يوفر لك أي أساس للمقارنة، ولا أي أساس للمطالبة به لاحقًا.
أرسل إلينا شكل الجرعة، ووزن الدفعة، ونوع الطلاء، والمذيب، وسنقدم لك عرض أسعار للآلة المناسبة — بما في ذلك عدد المسدسات، وسعة معالجة الهواء، ومجموعة قطع الغيار المرفقة. إذا كنت لا تزال تقارن بين أنواع الآلات المختلفة، فإن آلات طلاء الأقراص المجموعة هي نقطة البداية.
الأسئلة الشائعة
ما هو حجم آلة طلاء الأقراص التي أحتاجها؟
اعتمد على وزن الدفعة المعتاد، لا على قطر الأسطوانة. قم بتحويل الحجم الاسمي للأسطوانة باستخدام الكثافة الظاهرية لمنتجك، ثم ضع دفعتك المعتادة في منتصف نطاق العمل بدلاً من أعلى هذا النطاق. إذا كانت أحجام دفعاتك تمتد على نطاق واسع، ففكر في استخدام أسطوانات قابلة للتبديل أو حجم صينية ثانية على نفس المنصة بدلاً من اختيار أسطوانة ذات حجم أكبر من اللازم.
كم تبلغ تكلفة آلة طلاء الأقراص؟
قد تختلف عروض الأسعار لنفس السعة الاسمية بعدة أضعاف، لأن مستوى الأتمتة، وحجم معالجة الهواء، ومقاومة الانفجار تؤثر على الرقم بشكل أكبر من تأثير الأسطوانة نفسها. ولهذا السبب، فإن عرض الأسعار المفصل بندًا بندًا أكثر أهمية من الرقم الإجمالي: فبدون التفصيل، لا يمكنك مقارنة عرضين أو تقديم شكوى ضد أي منهما لاحقًا.
هل يمكن لآلة واحدة أن تتولى عملية تغليف الأفلام والتغليف المعوي والتغليف بالسكر؟
تُستخدم الصينية المثقبة بشكل قياسي مع الطلاء المائي والطلاء المعوي، ويمكنها تنفيذ عملية الطلاء بالسكر في دورة أطول. أما الصينية الصلبة التقليدية فهي الخيار الأفضل إذا كان الطلاء بالسكر هو المنتج الرئيسي. ما لا يمكن نقله بسهولة هو المذيب: فالانتقال من الطلاء المائي إلى الطلاء القائم على المذيبات يتطلب تدابير مقاومة الانفجار واستعادة المذيب، وهو ما يجب تحديده في مرحلة الطلب.
هل أحتاج إلى هيكل مقاوم للانفجار؟
فقط في حالة استخدام مذيب عضوي قابل للاشتعال في عملية الطلاء. أما الطلاء ذو الأساس المائي فلا يتطلب ذلك. ونظرًا لأنه لا يمكن عمليًّا إضافته بعد التسليم، فيجب اتخاذ القرار قبل تقديم الطلب، ويشمل ذلك المقلاة ومحركات العادم، وصمامات نظام الرش، وجميع أجهزة الاستشعار الموجودة في مسار الهواء، ولوحة التحكم، وتأريض الهيكل.
ما هي مستندات التحقق التي يجب على المورد تقديمها؟
شهادات المواد الخاصة بالأجزاء الملامسة للمنتج مع تحديد درجة الفولاذ المقاوم للصدأ، ووثائق تشطيب الأسطح واللحام، وبروتوكولات DQ وIQ وOQ وPQ، وشهادات معايرة الأجهزة، ووثائق البرامج التي تغطي تخزين الوصفات، ومستويات وصول المستخدمين، وسجل التدقيق، والسجلات الإلكترونية وفقًا للمادة 21 من لائحة CFR الجزء 11 والملحق 11 من إرشادات ممارسات التصنيع الجيدة (GMP) الخاصة بالاتحاد الأوروبي. اسأل عن الجهة التي تنفذ البروتوكولات، لا تكتفِ بالسؤال عما إذا كانت موجودة أم لا.
كم من الوقت تستغرق عملية طلاء الدفعة الواحدة؟
يعتمد ذلك على حجم الدفعة، وزيادة الوزن المستهدفة، وقدرة التجفيف لوحدة معالجة الهواء. عادةً ما تستغرق عملية الطلاء بالغشاء المائي على صينية مثقبة بضع ساعات لكل دفعة؛ أما عملية الطلاء بالسكر فتستغرق وقتًا أطول بكثير لأن الطبقة تتشكل على عدة مراحل. إذا كانت دوراتك تستغرق وقتًا أطول من المعتاد، فتحقق من تدفق هواء العادم وحالة المرشح قبل رفع درجة الحرارة.