تبدو عملية تصنيع الحلوى الهلامية بسيطة من الخارج — يدخل الشراب، وتخرج الحلوى الهلامية — لكن كل مرحلة بين القدر والعلبة تخضع لضبط آلي يحدد القوام ومدة الصلاحية ودقة الجرعة. يستعرض هذا الدليل التوجيهي جميع المراحل الثماني لإنتاج الحلوى الجيلاتينية على نطاق تجاري: ما يحدث في كل خطوة، والمعدات المستخدمة في كل مرحلة، والمعايير التي يجب الالتزام بها، وتكلفة إنشاء خط إنتاج لكل فئة من فئات السعة.
النقاط الرئيسية
- يمر تصنيع الحلوى الجيلاتينية التجارية بثماني مراحل: التحضير، والطهي، والجرعات، والتشكيل، والمعالجة والتجفيف، وإخراج القوالب والتشطيب، ومراقبة الجودة، والعد والتعبئة.
- هناك ثلاثة عوامل تحدد معظم مشاكل جودة العلك: المواد الصلبة المذابة (بريكس)، ونشاط الماء (Aw)، ووقت المعالجة. وتتم التحكم في هذه العوامل الثلاثة جميعها بواسطة المعدات.
- تتفوق خطوط الإنتاج التي تعتمد على النشا من حيث الحجم والأشكال المعقدة؛ بينما تتفوق خطوط الإنتاج التي لا تعتمد على النشا من حيث النظافة والمرونة وسرعة التبديل — لذا يجب أن يعتمد اختيارك على منتجك، وليس على الكتيب الترويجي.
- يبدأ خط الإنتاج القابل للاستخدام عند حوالي $30,000–80,000 كسعة تجارية أولية، وترتفع هذه السعة لتتجاوز $1 مليون بالنسبة لخطوط إنتاج «موغول» عالية السرعة؛ أما بالنسبة للمشاريع التي قدمنا عروض أسعار لها، فإن تكاليف التركيب والأدوات تضيف ما بين 20–35%.
- تُعزى معظم العيوب — مثل التعرق، واللزوجة، والملمس الخشن — إلى معلمة معينة في الماكينة، وليس إلى سوء الحظ.
ما هي عملية تصنيع العلكة؟
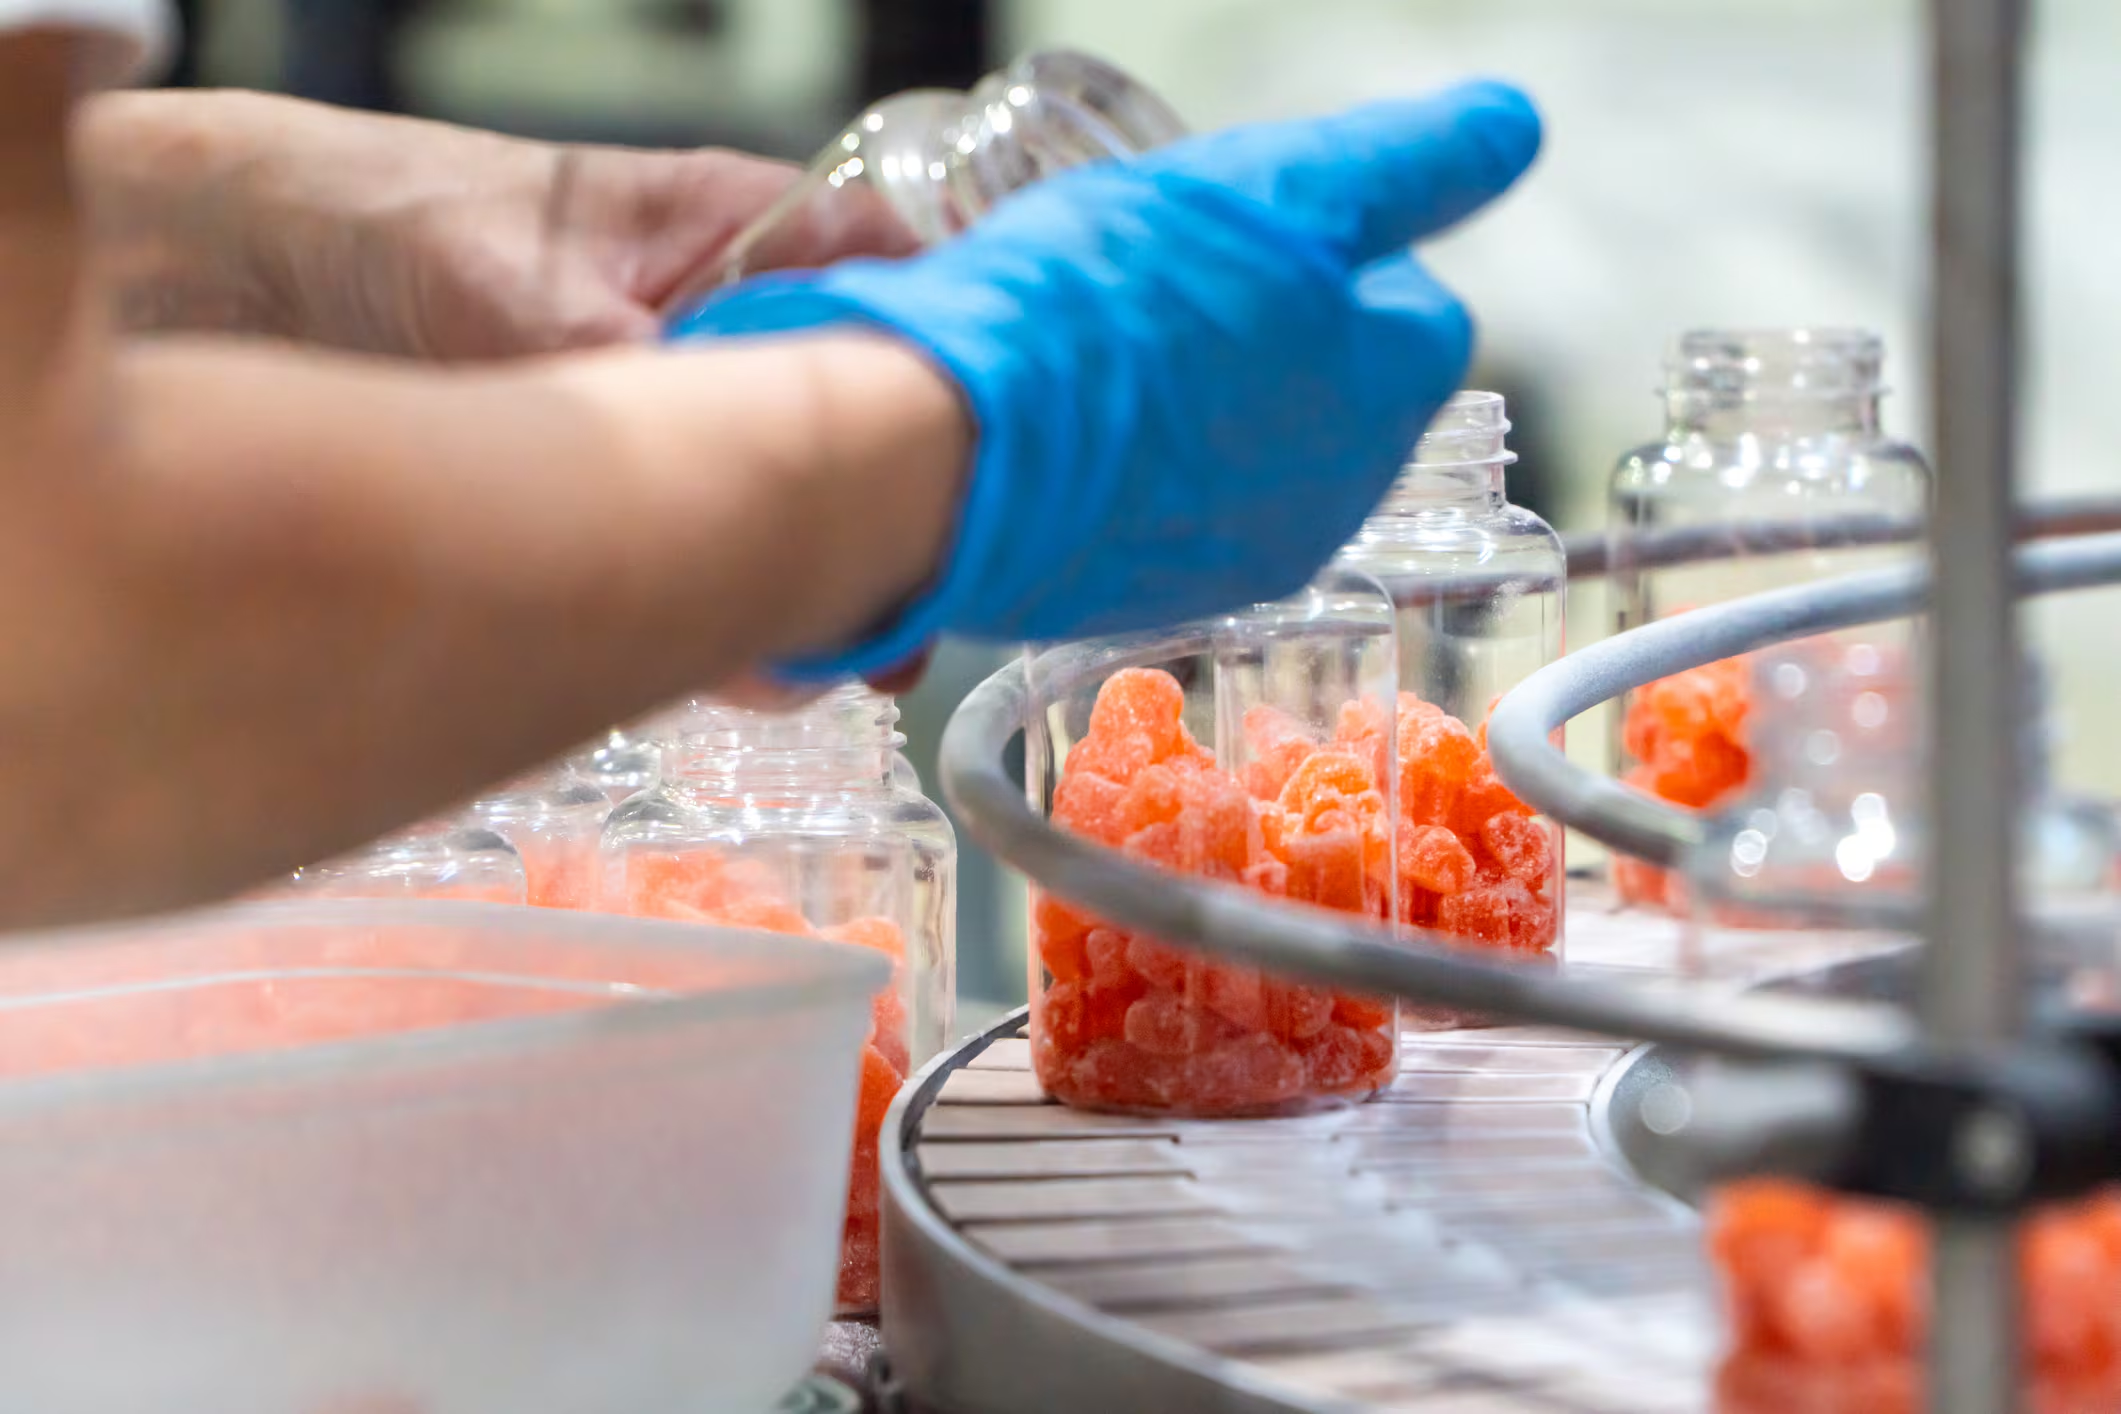
يُعد تصنيع الحلوى الجيلاتينية النسخة الصناعية من صناعة الحلوى التي تتجمد في شكل هلام: يُطهى شراب المُحلي حتى يصل إلى مستوى المواد الصلبة المستهدف، ثم يُروى عامل التجلط ويُخلط مع الخليط، وتُضاف المكونات الحساسة للحرارة بجرعات محددة عند درجة حرارة منخفضة، وتُصب الكتلة التي لا تزال سائلة في قوالب حيث تتجلط وتتصلب وتجف لتصبح قطعة مستقرة وقابلة للمضغ. ما يميز العملية التجارية عن الدفعة التي تُصنع في المطبخ هو التحكم — في درجة الحرارة، والتوقيت، ودقة الجرعات، والرطوبة — وهذا التحكم يكمن في المعدات.
نظرة عامة على المراحل الثماني
| المرحلة | ماذا يحدث | المعدات الأساسية | ناتج هذه المرحلة |
|---|---|---|---|
| 1. التركيب | قياس المكونات وحلها وترطيبها | خزانات الخلط، أوعية تنقيع الجيلاتين | ملاط متجانس |
| 2. الطبخ | تبخير الماء للحصول على نسبة معينة من المواد الصلبة | طباخ الدُفعات أو الطباخ النفاث | شراب بمستوى بريكس المستهدف |
| 3. الجرعات | إضافة الحمض، والنكهة، واللون، والمكونات الفعالة | أنظمة الجرعات والخلط المدمجة | كتلة من العلكات المنكهة والمقسمة إلى جرعات |
| 4. الإيداع | صب السائل في القوالب | قطب صناعة النشا أم مودع بلا نشا | قوالب مملوءة ومشكلة |
| 5. المعالجة والتجفيف | تتجمد المادة الهلامية؛ وتنخفض نسبة الرطوبة إلى المستوى المستهدف | أنفاق التبريد، غرف المعالجة/التجفيف | حلوى جيلي مستقرة وثابتة |
| 6. إخراج القالب والتشطيب | الإفراج، أو التزييت، أو التجميل | وحدات إزالة القوالب، أسطوانات التزييت، آلات الطلاء | قطع جاهزة ذات خطوط انسيابية |
| 7. مراقبة الجودة | معايير الاختبار وقوة المفعول | أجهزة قياس الانكسار، أجهزة قياس درجة الحموضة (Aw)، أجهزة فحص الوزن | الدفعات التي تم إصدارها |
| 8. العد والتعبئة | التعبئة، الإغلاق، وضع الملصقات | آلات العد، وخطوط تعبئة الزجاجات أو الأكياس | حزم قابلة للبيع |
تترابط كل مرحلة مع التي تليها، وأي خلل في إحداها ينعكس على المراحل اللاحقة: فعلى سبيل المثال، إذا تم طهي الشراب حتى وصلت نسبة المواد الصلبة فيه إلى المستوى الخاطئ، يصبح المنتج النهائي لزجًا؛ كما أن ارتفاع الرطوبة في غرفة المعالجة قد يفسد طبقة الترسيب المثالية. وتشرح الأقسام التالية هذه المراحل بالترتيب.
المراحل 1–3: تحضير القاعدة — المزج والطهي والجرعات
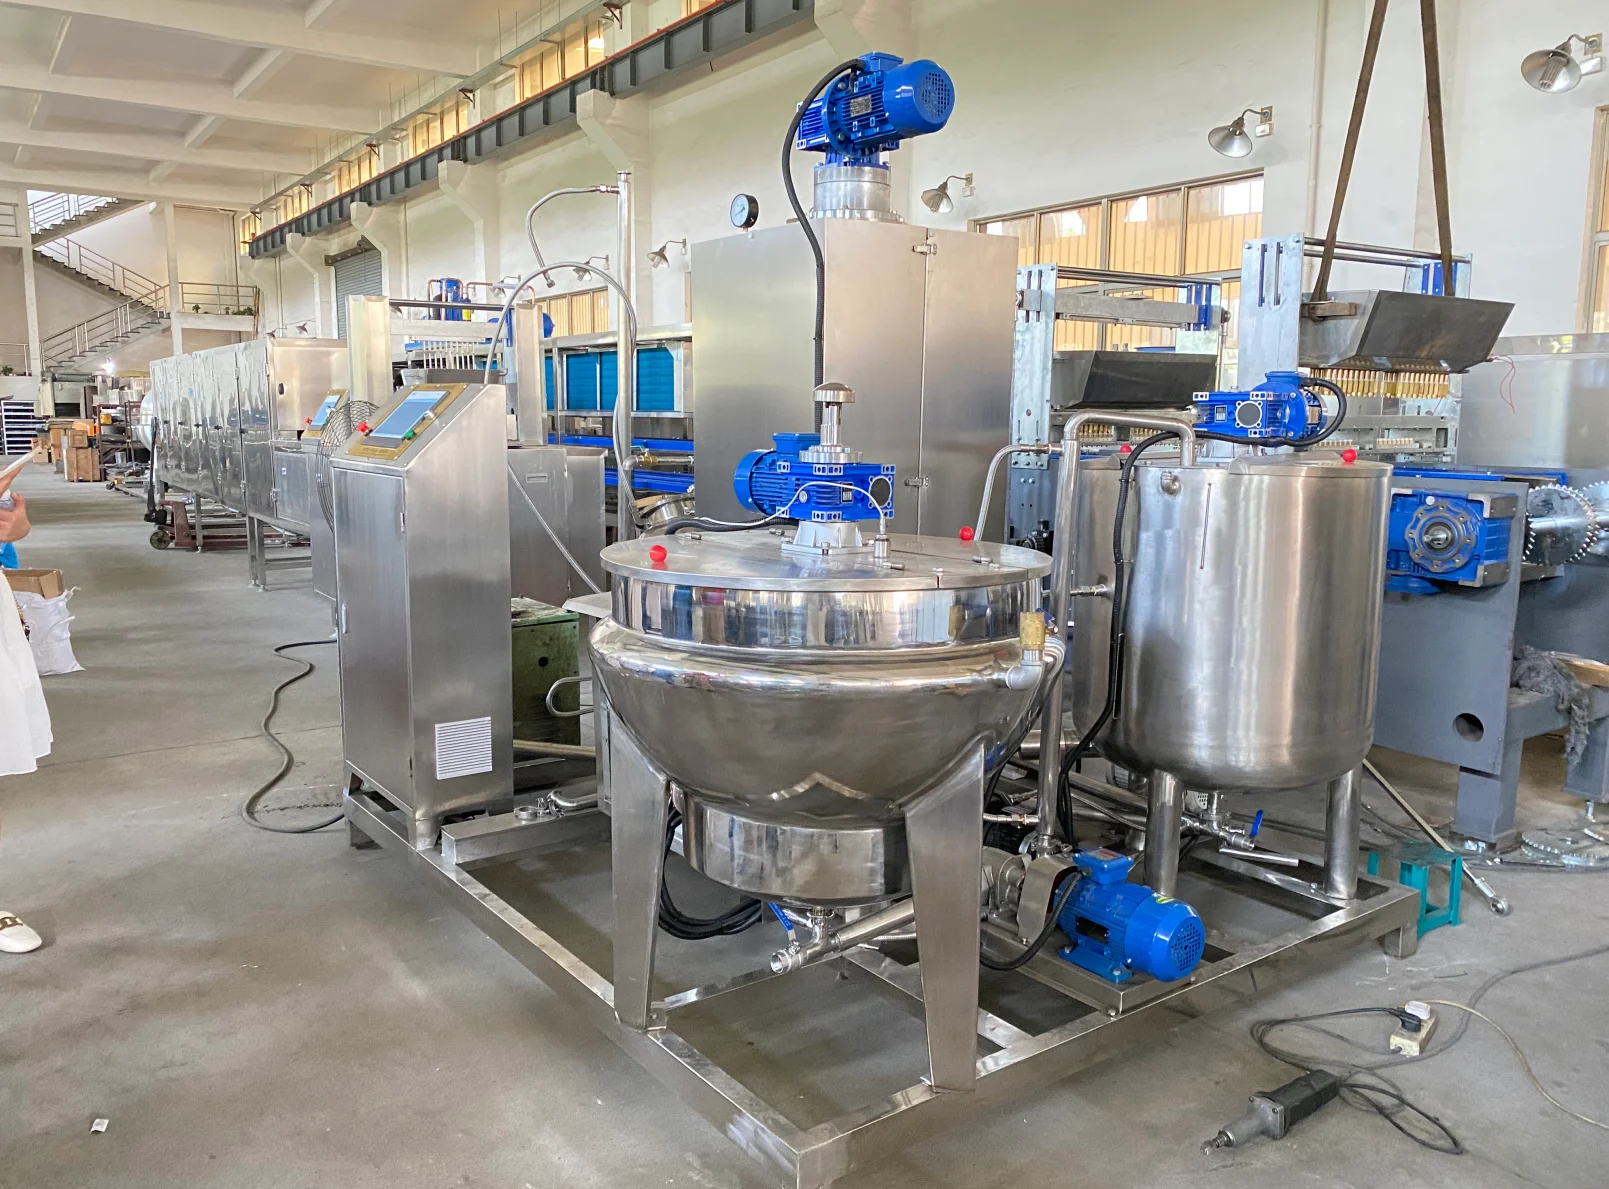
تحدث المراحل الثلاث الأولى قبل أي عملية القولبة، وهي تحدد الحد الأقصى لما يمكن أن يحققه خط الإنتاج.
التركيب وتفتيح الجيلاتين
يتم خلط المكونات الجافة والسائلة بترتيب محدد. تُنشر عوامل التجلط في الماء أولاً — حيث يُترك الجيلاتين ينقع في الماء البارد لمدة 30–60 دقيقة قبل أن يختلط بالشراب الساخن — لأن الترطيب الكامل قبل التسخين هو ما يمنع تكوّن التكتلات لاحقًا. يُضاف السكر وشراب الجلوكوز ويُذابان أثناء تسخين الكتلة برفق في خزانات ما قبل الطهي. ويؤدي تجاهل قواعد الترطيب هذه إلى ظهور عيوب بعد ساعات على شكل عيون السمكة أو جيوب حبيبية في الحلوى الجيلاتينية النهائية.
الطهي حتى الوصول إلى المحتوى النهائي من المواد الصلبة
يتم ضخ الملاط إلى جهاز الطهي، حيث يتم تبخير الماء حتى تصل الكتلة إلى النسبة المستهدفة من المواد الصلبة الذائبة، والتي تُقاس بدرجات بريكس. تتبع الخطوط الصناعية مسارين: أجهزة الطهي النفاثة التي تستخدم الحقن المباشر للبخار تصل إلى النسبة النهائية من المواد الصلبة في ثوانٍ معدودة، مما يقلل من التعرض للحرارة إلى أدنى حد؛ أما الغلايات الدفعية المُغلفة فتستغرق وقتًا أطول في الطهي عند درجة حرارة تتراوح بين 115 و120 درجة مئوية. عادةً ما تتراوح درجة بريكس للشراب المطبوخ المستخدم في صب الحلوى اللزجة بين 75 و82 بريكس تقريبًا في أنظمة الطهي النفاث، بينما تنتج خطوط الإنتاج التقليدية المخصصة للدفعات ملاط صب أقل قليلًا — ويعتمد الهدف الدقيق على نظام التجلط وآلة الصب.
أياً كان الرقم، يتم فحصه دفعةً دفعةً باستخدام مقياس انكسار معاير، لأن تباين بضع نقاط في مقياس بريكس يؤثر بشكل مباشر على القوام واستقرار المنتج أثناء التخزين.
تحديد جرعات الأحماض، والنكهات، والألوان، والمكونات الفعالة
تُضاف المكونات الحساسة للحرارة في النهاية، بعد الطهي، عند درجة حرارة أقل. وتستحق الأحماض اهتمامًا خاصًا: فإضافة الحمض مبكرًا جدًّا عند درجة حرارة عالية تؤدي إلى تحلل الجيلاتين مائيًّا وتقلل من قوة الهلام بشكل دائم، في حين تحتاج أنظمة البكتين إلى الحمض لتحفيز تكوين الهلام في اللحظة المناسبة تمامًا. يتم جرّع الفيتامينات والمكونات النشطة الوظيفية من خلال أنظمة الحقن والخلط المدمجة في خط الإنتاج لضمان توزيع متجانس — فالعلكة التي توفر 100% من القيمة المذكورة على الملصق في المتوسط، ولكن تتفاوت بين قطعة وأخرى بمقدار ±40%، تُعد حالة عدم امتثال للمواصفات. وهذه هي المرحلة التي تثبت فيها الجرّعة الآلية جدواها من خلال نتائج التدقيق.
المرحلة الرابعة: عملية الترسيب — «ستارش موغول» مقابل «ستارشلس»
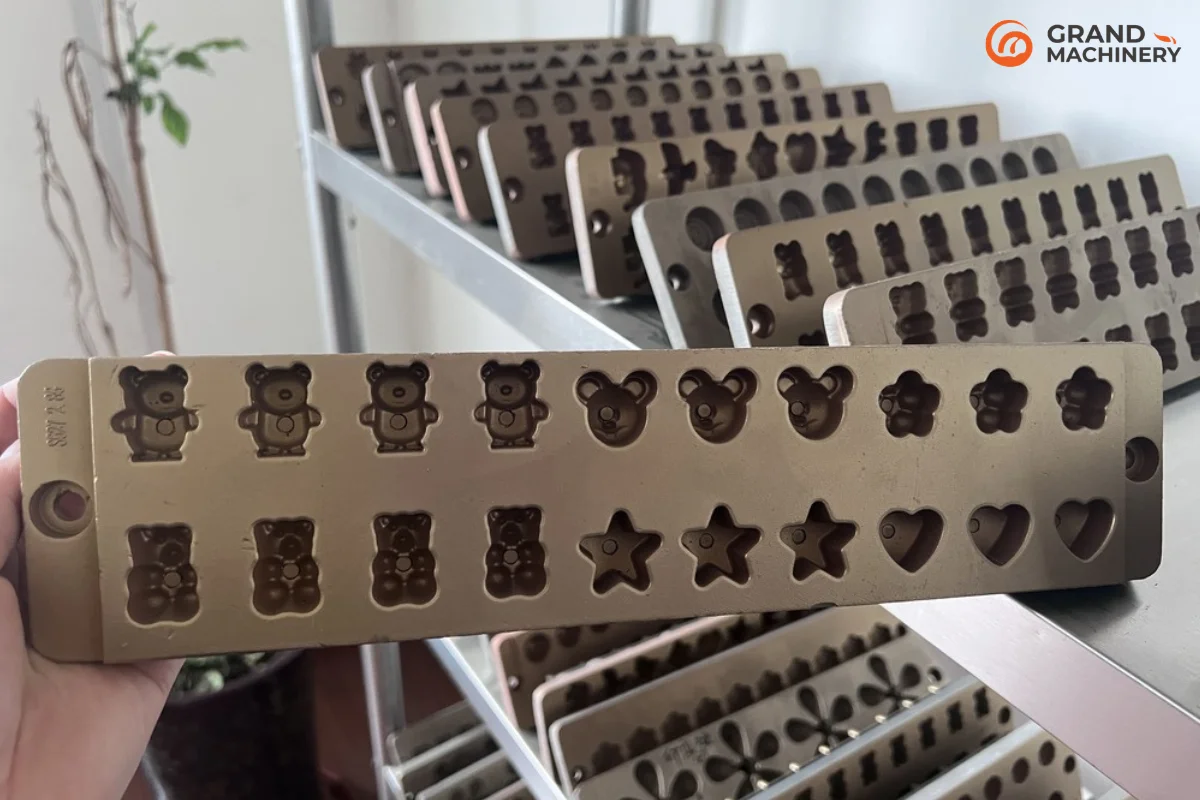
يُعد عملية الصب جوهر عملية التشكيل: حيث يتم توزيع الكتلة السائلة على القوالب في ظل درجة حرارة وضغط خاضعين للرقابة، ويصبح التفاوت المسموح به في وزن الحشو هو ما يحدد دقة الجرعة. وهناك تقنيتان رئيسيتان للتشكيل، ويؤثر الاختيار بينهما على تصميم الخط الإنتاجي بأكمله.
كيف يعمل كل خط تصنيع
تقوم خطوط إنتاج النشا الضخمة بختم الأشكال في صواني من النشا المهيأ والمناسب للاستخدام الغذائي، ثم تملأ تلك القوالب، وتسمح للنشا بالاحتفاظ بالشكل مع سحب الرطوبة السطحية لتشكيل طبقة خارجية. وهي قادرة على التعامل مع أشكال طويلة ومعقدة وذات تفاصيل دقيقة للغاية، وتعمل بأعداد كبيرة جدًا من التجاويف، ولا تزال التكنولوجيا السائدة في صناعة الحلويات ذات الحجم الكبير. وتتمثل التنازلات في معالجة النشا — التجهيز، والتجفيف، وإعادة التدوير — وتعقيدات النظافة، لأن النشا المعاد استخدامه قد ينقل الرطوبة والملوثات إلى الدفعة التالية. لدينا خط إنتاج حلوى الجيلي من طراز GM1250 باستخدام النشا والموجول وقد صُمم خصيصًا لهذا النظام الذي يتسم بكميات الإنتاج الكبيرة، وتتم تغطية موضوع مرونة تصميم القوالب بشكل منفصل في قالب صناعة العلكة دليل.
تقوم آلة التعبئة الخالية من النشا بملء القوالب الصلبة المصنوعة من السيليكون أو المعدن أو البولي كربونات مباشرةً، مع رش مادة مانعة للالتصاق لضمان إخراج المنتج من القالب بسهولة. لا ينتج عن هذه العملية غبار النشا، ولا توجد أي عوامل تلوث متبادل، كما لا توجد مرحلة معالجة النشا — وهذا هو السبب في أن منتجي الحلوى اللزجة الوظيفية الذين يصنعون منتجات الفيتامينات والمكملات الغذائية يختارونها في الغالب. تتم عملية التعبئة عند الوصول إلى نسبة المواد الصلبة النهائية، ويمكن أن يكون التبريد أسرع، كما أن عمليات التبديل بسيطة بقدر استبدال مجموعات القوالب.
ما هو خط التشكيل الأنسب لمنتجك؟
| العامل | قطب صناعة النشا | الإيداع بدون نشا |
|---|---|---|
| حجم الإنتاج | مرتفع جدًّا | معتدل |
| تعقيد الشكل | الأفضل للأشكال الطويلة والمفصلة | مقيدة بصلابة القالب |
| النظافة الصحية في صناعة العلكات الوظيفية | إعادة استخدام النشا تزيد من المخاطر | الخيار الأكثر نظافة |
| التحويل | أبطأ، إعادة تكييف النشا | التبديل السريع للقوالب |
| البصمة والمكونات المساعدة | كبيرة، معالجة النشا | مضغوط |
| الاستثمار في الشركات الناشئة | أعلى | من المنخفض إلى المتوسط |
إذا كنت تقوم بإنتاج حلوى الجيلي التي تحتوي على فيتامينات أو مكملات غذائية وفقًا لمعايير ممارسات التصنيع الجيدة (GMP)، فإن الخيار الافتراضي الذي يمكن تبريره عادةً هو التصنيع بدون نشا؛ أما خطوط الإنتاج الكبيرة (mogul lines) فتبرر استخدامها في حالات الحجم الكبير وتعقيد الشكل التي لا تستطيع قوالب التصنيع بدون نشا تلبية متطلباتها. وكلا المسارين ينتهيان عند نفس النقطة — وهي آلة صب العلكة مصممة لتناسب التجاويف والإنتاجية — و خط إنتاج العلكة تُظهر الخرائط العامة المسار الكامل حول أي من الخيارين.
المرحلة الخامسة: المعالجة والتجفيف — حيث تتشكل القوام فعليًّا
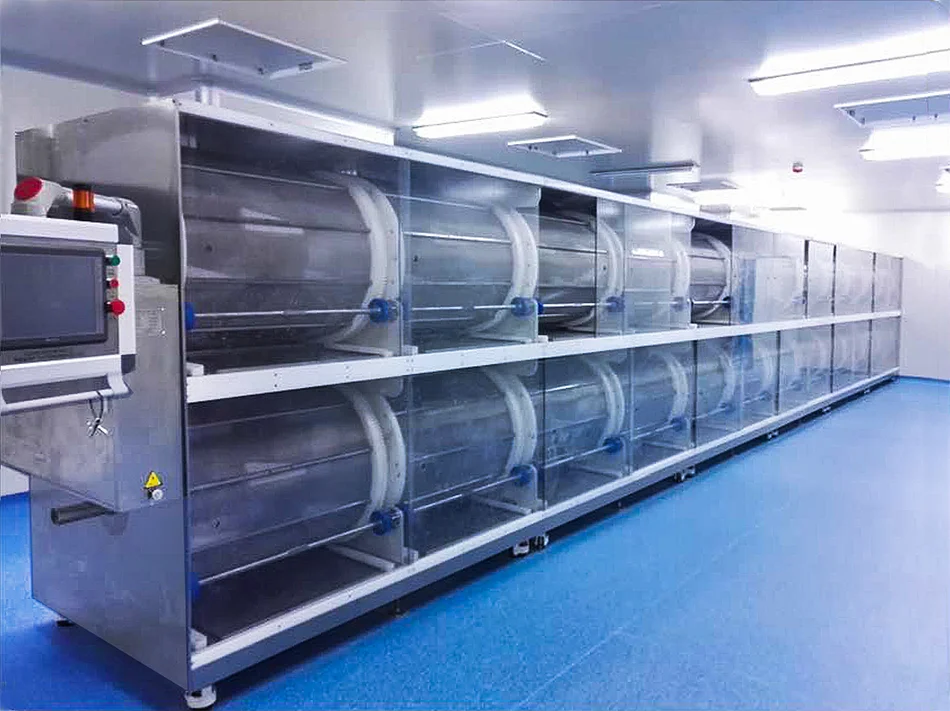
حلوى الجيلي التي تم صبها للتو ليست جاهزة بعد. تحتاج شبكة الهلام إلى وقت لتنضج، ويجب أن تتبخر الرطوبة الزائدة من القطعة حتى تستقر قوامها وتثبت صلاحيتها. ويُعد التعجيل بعملية المعالجة أكثر الطرق المختصرة شيوعًا في إنتاج حلوى الجيلي التجاري — وأغلىها تكلفةً، لأنها تتجلى بعد أسابيع في شكل عبوات لزجة وعمر تخزيني قصير.
تحتفظ غرف المعالجة التجارية وخزائن التجفيف بالصواني في ظروف درجة حرارة ورطوبة محكومة، بينما يتماسك الهلام وتتلاشى الرطوبة. تتراوح المدد الزمنية الصناعية المعتادة بين 12 و72 ساعة، اعتمادًا على عامل التماسك وحجم القطعة والملمس المستهدف، حيث تتراوح معظم خطوط الإنتاج بين 24 و48 ساعة. وتعد البيئة المحيطة عاملاً مهمًا بقدر أهمية الوقت:
| المعلمة | الهدف النموذجي | لماذا يُعد هذا الأمر مهمًا؟ |
|---|---|---|
| درجة حرارة الغرفة | 18–25 درجة مئوية | تؤدي التقلبات إلى حدوث تشققات وتصلب السطح |
| الرطوبة النسبية | 55–65% | عندما تكون القراءة أقل من 50%، يجف السطح بسرعة كبيرة؛ وعندما تكون أعلى من 70%، يصبح السطح لزجًا |
| نسبة الرطوبة النهائية | ~2–5% من حيث الوزن | يحدد قابلية المضغ والاستقرار على الرف |
| دوران الهواء | لطيف، متناسق | يمنع تكوّن بيئات ملائمة للميكروبات والتجفيف غير المتساوي |
تتصلب تركيبات الجيلاتين بالتبريد، وتحتاج إلى أن تكون درجة حرارة الغرفة منخفضة بما يكفي لتشكيل الشبكة؛ أما تركيبات البكتين فتتصلب كيميائيًّا، وغالبًا ما تجف بشكل أسرع. معدات التجفيف المخصصة — بدءًا من خزانات الهواء القسري وصولاً إلى مجفف الملابس — يحافظ على إمكانية تكرار الجدول الزمني بدلاً من أن يكون متأثراً بالظروف الجوية.
المرحلة السادسة: إخراج القوالب، والتزييت، والطلاء
تُخرج قطع الجيلي المُعالجة من قوالبها عن طريق الاهتزاز أو الهواء أو التفريغ الميكانيكي. تُمسح القطع المصبوبة بالنشا بالفرشاة أو تُغسل لإزالة بقايا النشا؛ أما القطع الخالية من النشا فتُخرج نظيفة. ثم تمر معظمها بعد ذلك عبر أسطوانة تزييت، حيث يضفي رذاذ خفيف من مادة الفصل — شمع الكارناوبا أو زيت جوز الهند المجزأ — لمعانًا ويمنع القطع من الالتصاق ببعضها البعض عند تجميعها بكميات كبيرة.
وعندما يتطلب المنتج ذلك، يتم تطبيق طبقة من السكر أو الرمل الحامض في وعاء أو أسطوانة الطلاء: سكر الرمل للحلوى الكلاسيكية، ومخاليط حمض الستريك للأنواع الحامضة. ويُعد الطلاء عملية قائمة بذاتها، لها قواعدها الخاصة فيما يتعلق بالرطوبة والالتصاق — دليلنا إلى حلوى جيلاتينية مغطاة بالسكر يغطي الجزء المتعلق بالوصفات، أما الجزء المتعلق بالمعدات فيتناول آلة تغليف تتناسب مع حجم الدفعة. إذا تم تنفيذ عملية التشطيب بشكل صحيح، فإنها تزيد من مدة الصلاحية وتجعل المنتج أكثر جاذبية على الرف؛ أما إذا تم تنفيذها بشكل مهمل، فإنها تسبب مشكلة أخرى تتعلق بالالتصاق.
المرحلة 7: مراقبة الجودة — الأرقام التي تحدد مدة الصلاحية
مراقبة الجودة التجارية ليست مجرد نظرة سريعة على صينية — بل هي مجموعة من نقاط الفحص المزودة بأجهزة قياس، مع نطاقات مقبولة، ومتطلبات تتعلق بسلامة الأغذية في إطار أطر عمل مثل معايير ممارسات التصنيع الجيدة (cGMP) الخاصة بإدارة الغذاء والدواء الأمريكية (FDA) للأغذية تنطبق على الخط بأكمله. تحدد المعلمات التالية ما إذا كانت الدفعة ستُشحن أم لا:
| المعلمة | نطاق القبول المعتاد | الآلة الموسيقية |
|---|---|---|
| مقياس بريكس عند الإيداع | خاص بالصيغة، يتم فحصه في كل دفعة | مقياس الانكسار |
| نشاط الماء (Aw) | 0.55–0.70 للاستقرار في الظروف المحيطة | مقياس «أو» |
| نسبة الرطوبة النهائية | 2–5% بالوزن | كارل فيشر / الفقدان عند التجفيف |
| درجة حرارة الطهي | حسب الوصفة (على سبيل المثال، الطهي بالدفعات عند درجة حرارة 115–120 درجة مئوية) | أزواج حرارية معايرة |
| الرقم الهيدروجيني (pH) | نظام التجلط (البكتين على وجه الخصوص) | جهاز قياس درجة الحموضة |
| وزن القطعة | ±2–5% من الهدف | جهاز فحص الوزن |
| الفعالية (المكونات النشطة الوظيفية) | 90–110% وفقًا لما هو مذكور على الملصق | تحليل HPLC لكل دفعة |
| عدد الكائنات الحية الدقيقة | في حدود معايير سلامة الأغذية | عد الألواح |
ويستحق اثنان من هذه العوامل التركيز بشكل خاص. فالنشاط المائي هو أفضل مؤشر منفرد للتنبؤ باستقرار المنتج على الرف — فعند انخفاضه إلى ما دون 0.65 تقريبًا، لا تستطيع معظم الكائنات المسببة للتلف النمو، ولهذا السبب تحتل قيم النشاط المائي المستهدفة (Aw) مكانة مركزية في كل مواصفات جادة خاصة بالحلوى اللزجة. أما تحمل الفعالية فهو العامل الذي يحدد نجاح أو فشل العلكات الوظيفية تجاريًا: فالجرعات المتسقة تعتمد على تجانس الخلط في المراحل الأولية ودقة التوزيع، وليس على الفحص في المراحل النهائية.
المرحلة الثامنة: العد والتعبئة
يتم عد قطع الحلوى الجيلاتينية الجاهزة — وليس وزنها — عند تعبئتها في الزجاجات والبرطمانات في معظم أشكال البيع بالتجزئة، لأن العدد المحدد للقطع هو ما تضمنه الملصقات. وهناك عداد العلكات يتم التعبئة عن طريق العد البصري أو الاهتزازي، وعادةً ما تكفي محطة شبه آلية في الحالات الصغيرة؛ ومع تزايد عدد وحدات التخزين (SKUs) والأحجام، فإن ربط عمليات العد، ووضع الأغطية، ووضع الملصقات، والتعبئة في أكياس في مسار متواصل هو النهج المعتاد، كما هو موضح في دليلنا الخاص بـ أتمتة التعبئة والتغليف لإنتاج الدفعات الصغيرة.
يجب تحديد الشكل المطلوب — زجاجة، كيس، كيس صغير — قبل شراء المعدات، و تغليف الحلوى اللزجة تحدد هذه الخطوات ذلك الاختيار. كما أن التغليف يُشكل حاجزًا ضد الرطوبة: فمهما كانت النتائج التي تحققت في غرفة المعالجة، فإن طبقة الحاجز الضعيفة قد تقوضها أثناء النقل.
تكلفة خط إنتاج الحلوى الهلامية حسب فئة السعة
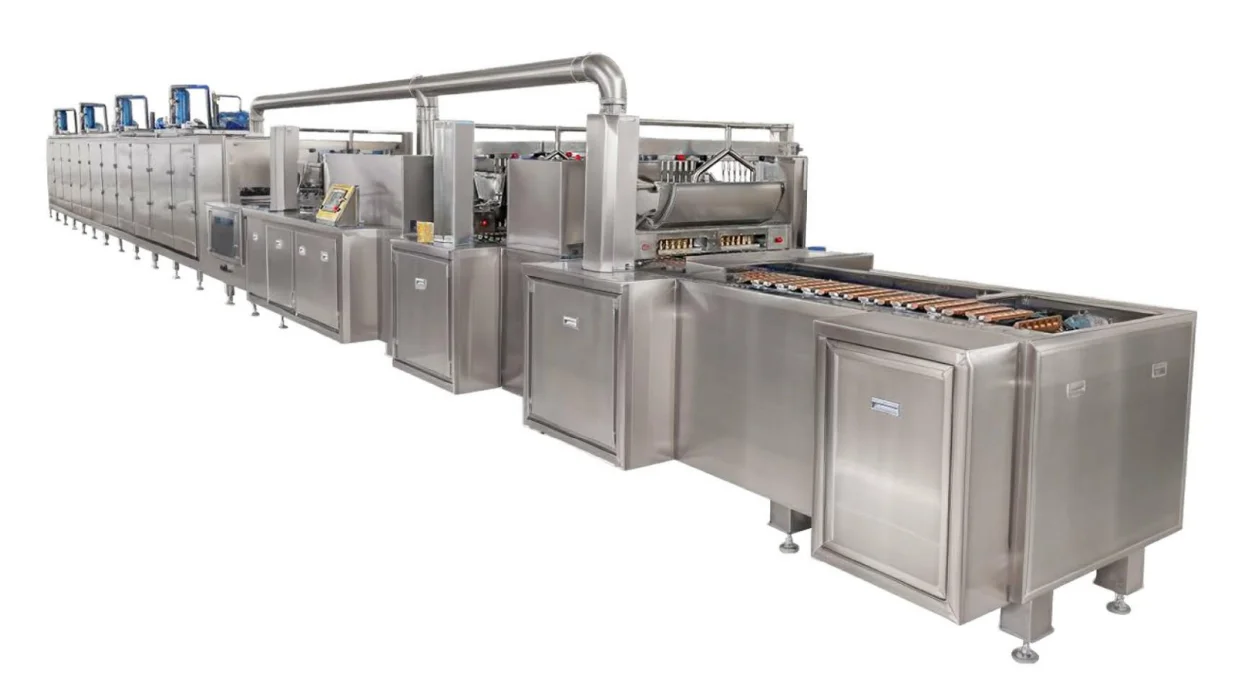
تتفاوت الأسعار المعلنة لخطوط إنتاج الحلوى اللزجة تفاوتًا كبيرًا — من أقل من $10,000 إلى $5 مليون — لأن البائعين يقدمون عروضًا تستند إلى مستويات مختلفة من السعة ومستويات الأتمتة وهياكل التكلفة في كل بلد. والطريقة الصادقة لوضع الميزانية هي حسب مستوى السعة:
| فئة السعة | المعدات النموذجية | النطاق السعري الإرشادي | مناسب لـ |
|---|---|---|---|
| البحث والتطوير / مرحلة تجريبية، أقل من 50 كجم/ساعة | غلاية مغلفة، آلة تعبئة شبه آلية، خزانة تجفيف | ~$ 10,000–50,000 | تجارب الصياغة، وأخذ العينات |
| وحدة تجارية للمبتدئين، 100–200 كجم/ساعة | جهاز الطهي الدفعي، جهاز التعبئة، غرفة التجفيف، آلة التعبئة شبه الأوتوماتيكية | ~$ 30,000–80,000 | علامات تجارية جديدة، الإصدارات الأولى للبيع بالتجزئة |
| مشروع متكامل متوسط الحجم، 300–500 كجم/ساعة | عمليات متكاملة للطهي، والجرعات، والتعبئة، والتبريد، والتغليف | ~1TP4 80,000–150,000 | تطوير العلامات التجارية، والشراكة في تأسيس الشركات الناشئة |
| عملاق صناعي / عالية السرعة، أكثر من 500 كجم/ساعة | خط إنتاج كامل للكريات، مع معالجة وتعبئة آلية | ~$150,000 إلى $2M+ | العلامات التجارية الراسخة، الشركات المصنعة بموجب عقود |
تجمع هذه النطاقات بين عروض الأسعار الخاصة بمشاريعنا وجداول الأسعار المنشورة التي نتابعها، وهي تختلف باختلاف مستوى الأتمتة وبلد التصنيع والشكل؛ لذا يجب التعامل معها على أنها نطاقات تقديرية للميزانية، وليست عروض أسعار. ضع ميزانية للمشروع، وليس للآلة فقط: في المشاريع التي قدمنا عروض أسعار لها، تضيف تكاليف التركيب وقطع التجهيز لكل وحدة تخزين (SKU) وتدريب المشغلين وقطع الغيار ما بين 20–35% إلى تكلفة المعدات. عندما تكون مستعدًا لتحديد سعر تكوين حقيقي، فإن خط إنتاج العلكة هذه الصفحة هي نقطة البداية — أخبرنا بالسعة ونظام التجلط وسنقدم لك تقديرًا للمرحلة التي وصلت إليها فعليًّا.
العيوب الشائعة في العلكة ومعلمات الآلة التي تعالجها
معظم الشكاوى المتعلقة بالصمغ ليست أمورًا غامضة؛ بل يمكن إرجاعها إلى مرحلة معينة وظروف محددة. يوضح الجدول العلاقة بين العيوب الخمسة الأكثر شيوعًا وأسبابها الجذرية المعتادة، بالإضافة إلى معلمات الآلة التي تعالجها:
| عيب | السبب الجذري المعتاد | أين يمكن إصلاحه |
|---|---|---|
| التعرق / الكمادات الرطبة | قراءة بريكس النهائية منخفضة جدًّا، أو تمت إضافة الحمض في وقت مبكر جدًّا | الهدف من المواد الصلبة المستخدمة في الطهي؛ توقيت إضافة الحمض |
| التصاق بعد التغليف | المعالجة غير مكتملة، أو حاجز التغليف ضعيف جدًّا | مدة المعالجة/الرطوبة؛ مواصفات الطبقة الرقيقة |
| ملمس محبب وبلوري | تبلور السكروز — اختلال نسبة الجلوكوز، أو وجود سكر غير مذاب | نسبة السكر في النظام؛ الذوبان أثناء الطهي |
| فقاعات الهواء والرغوة | التحريك يؤدي إلى خفق الهواء أثناء الخلط؛ دون إزالة الهواء | سرعة الخلاط؛ إزالة الهواء بالفراغ |
| قطع مشوهة أو ممزقة عند إخراج القوالب | فترة المعالجة قصيرة جدًّا، أو عدم توافق القالب مع مادة الفصل | جدول المعالجة؛ عامل الفصل وحالة القالب |
يخضع المنتج النهائي اللزج لمرحلة إضافية في سلسلة العمليات اللاحقة — وهي التخزين والمناولة — والتي نتناولها بالتفصيل في مقالتنا حول منع فيتامينات الجيلي من الالتصاق ببعضها البعض.
الجيلاتين مقابل البكتين: كيف يؤثر عامل التجلط على العملية
يُعد عامل التجلط أكبر نقطة تحول في عملية التصنيع. يتجلط الجيلاتين حراريًّا: فهو ينتفخ، ثم يذوب، ثم يتجلط مع تبريد الكتلة، مما يتيح نطاقًا مرنًا للمعالجة ويمنح المذاق الكلاسيكي المرن عند المضغ — لكن يجب ألا يُغلى أبدًا مع الحمض، كما أن القطع النهائية قد تنعم عند التعرض للحرارة. يتجمد البكتين كيميائيًا: يحتاج البكتين عالي الميثوكسيل إلى السكر وإضافة حمض في توقيت دقيق عند درجة حموضة منخفضة ليتحول إلى هلام، مما يعني أن عملية الترسيب يجب أن تكون سريعة ومتزامنة، بينما يتجمد البكتين منخفض الميثوكسيل على أيونات الكالسيوم مع نافذة زمنية أوسع. يضفي البكتين طابعًا نباتيًّا واستقرارًا حراريًّا؛ بينما يضفي الجيلاتين ملمسًا مألوفًا وتحكمًا أسهل في العملية.
تمتد الآثار العملية لتشمل كل مرحلة: فالأهداف المحددة للطهي، ودرجة الحرارة وسرعة الصب، ومدة المعالجة، وحتى اختيار القالب — كلها تتغير تبعًا لنظام التجلط. ونقوم بمقارنة النظامين بشكل متعمق في الجيلاتين مقابل البكتين دليل، وإذا كان البكتين هو مجال اهتمامك، فإن المسار يكون مختلفًا منذ البداية — انظر آلة ترسيب الحلوى الهلامية بالبكتين.
كيف تتكامل جميع مراحل العملية: مثال على حلوى الفيتامينات اللزجة
بالنسبة لعلكات الفيتامينات، تبدو المراحل الثماني في الواقع كما يلي: يتم تفعيل الجيلاتين أثناء غليان الشراب حتى الوصول إلى نسبة المواد الصلبة المستهدفة؛ ثم تُضاف الفيتامينات إلى القاعدة المبردة عبر نظام الجرعات المدمج في خط الإنتاج؛ ويقوم جهاز تعبئة خالٍ من النشا بملء قوالب السيليكون عند درجة حرارة تتراوح بين 65 و75 درجة مئوية؛ تُترك الصواني لتتصلب لمدة 24–48 ساعة عند درجة حرارة تتراوح بين 18 و25 درجة مئوية ورطوبة محكومة؛ تُفصل القطع بسهولة، وتمر عبر أسطوانة تزييت، ثم تُعد وتُعبأ في زجاجات مع مادة مجففة. تهدف كل خطوة من الخطوات المذكورة أعلاه إلى الحفاظ على عنصرين — الفعالية المذكورة على الملصق والملمس عند لمسها باليد.
إذا كنت ترغب في الاطلاع على شرح تفصيلي لتلك الرحلة على مستوى المنتج، فإن دليلنا التفصيلي لـ كيف تُصنع حلوى الفيتامينات اللزجة يتتبع هذا الفيديو مسار دفعة واحدة بدءًا من الوصفة المعدة على نطاق المطبخ وصولاً إلى العبوة المخصصة للبيع بالتجزئة، كما يُعرض خط إنتاج جاهز لهذا الشكل على موقعنا خط إنتاج حلوى الجيلاتين الهلامية GM150.
الخلاصة
تكافئ عملية تصنيع الحلوى الهلامية المنتجين الذين يتعاملون معها كنظام متكامل: فطريقة طهي المواد الصلبة تؤثر على دقة وضع المكونات، والالتزام بمعايير المعالجة يؤثر على مدة الصلاحية، ودقة الجرعات تؤثر على كل ادعاء يرد على الملصق الذي تطبعه. حدد نظام التجلط وطريقة التشكيل أولاً، وقم بتحديد حجم خط الإنتاج وفقًا للحجم الفعلي للإنتاج، وحافظ على معايير مراقبة الجودة في كل دفعة.
أخبرنا عن شكل منتجك، والسعة المستهدفة، ونظام التجلط، وسيقوم فريقنا بتخطيط خط الإنتاج لك — بما يشمل التكوين والتصميم وعرض الأسعار وفقًا للمرحلة التي وصلت إليها بالفعل. اتصل بنا للبدء؛ إذا كنت في مرحلة مبكرة من رحلتك، فإن دليلنا إلى كيفية بدء مشروع تجاري في مجال الحلوى يغطي الخطوات التي تسبق دخول المعدات إلى الصورة.
الأسئلة الشائعة
كم من الوقت تستغرق عملية تصنيع الحلوى الهلامية من البداية إلى النهاية؟
تستغرق المعالجة الفعليّة — بما في ذلك الطهي والتعبئة والتشطيب — بضع ساعات لكل دفعة. ويهيمن على الجدول الزمني عمليتا التخمير والتجفيف، اللتان تستغرقان عادةً ما بين 12 و72 ساعة اعتمادًا على عامل التجلط وحجم القطع والملمس المطلوب؛ وتخصص معظم خطوط الإنتاج التجارية ما بين 24 و48 ساعة قبل التعبئة.
كم تبلغ تكلفة خط إنتاج الحلوى اللزجة؟
تتراوح السعة التجارية للمستوى المبدئي (100–200 كجم/ساعة) بين $30,000 و80,000 تقريبًا؛ تتراوح تكلفة خطوط الإنتاج الجاهزة متوسطة الحجم (300–500 كجم/ساعة) تقريبًا بين $80,000–150,000؛ أما خطوط الإنتاج عالية السرعة، فتتراوح أسعارها تقريبًا بين $150,000 في الحد الأدنى و$1 مليون وأكثر في الحد الأعلى. وفي المشاريع التي قدمنا عروض أسعار لها، تضيف تكاليف التركيب وقطع غيار القوالب والتدريب ما بين 20–35% إلى سعر المعدات.
ما هي المعدات التي أحتاجها لبدء تصنيع الحلوى الهلامية؟
على الأقل: غلاية طهي مزودة بنظام للتحكم في درجة الحرارة، ووعاء لنقع الجيلاتين، وآلة تعبئة مزودة بقوالب، ومساحة مخصصة للتجفيف أو المعالجة الخاضعة للرقابة، ومحطة تعبئة مزودة بجهاز عد أو وزن. ويجب استخدام أجهزة قياس الانكسار ومقياس Aw في المراحل المبكرة من خطة مراقبة الجودة، وليس في مراحلها المتأخرة.
أيهما أفضل لصناعة العلكات الوظيفية: مادة النشا أم مادة التثبيت الخالية من النشا؟
بالنسبة لعلكات الفيتامينات والمكملات الغذائية، يُعد التعبئة الخالية من النشا عادةً الخيار الأفضل: فلا يوجد غبار النشا، ولا يوجد عامل تلوث متبادل ناجم عن إعادة استخدام النشا، كما أن عمليات التبديل أسرع، وتكاليف البدء أقل. وتتفوق خطوط «موغول» في إنتاج الكميات الكبيرة جدًّا والأشكال المعقدة والطويلة.
ما هي القيم المطلوبة لمؤشر بريكس ونسبة النشاط المائي التي يجب أن تصل إليها حلوى الجيلي الجاهزة؟
عادةً ما يتم طهي الملاط في أنظمة الطهي بالنفث حتى يصل مؤشر بريكس إلى ما بين منتصف و70ات عالية، ويتم التحقق من ذلك دفعةً دفعةً باستخدام مقياس الانكسار. وتستهدف العلكات الجاهزة تحقيق نشاط مائي يتراوح تقريبًا بين 0.55 و0.70 — وهو أفضل مؤشر منفرد لاستقرار المنتج في ظروف الغرفة — ونسبة رطوبة نهائية تتراوح بين 2 و5% بالوزن.
لماذا تصبح حلوى الجيلي الخاصة بي لزجة بعد تعبئتها؟
عادةً ما يكون السبب أحد الأمور الثلاثة التالية: إما أن عملية التجفيف قد توقفت قبل الأوان، مما أدى إلى بقاء رطوبة حرة، أو أن نسبة المواد الصلبة الناتجة عن الطهي كانت أقل من المستوى المستهدف، أو أن غشاء التغليف لا يشكل حاجزًا قويًا ضد الرطوبة، مما يجعل القطع تمتص الماء مرة أخرى أثناء النقل. يجب أولاً تصحيح المعلمات الأولية؛ ثم النظر في التخزين واختيار الغشاء.