Hızlı Cevap: Tıkanma yoğunluğu olarak da adlandırılan çalkalama yoğunluğu, toz kütlesinin, belirli bir test yönteminde mekanik çalkalama işleminin son noktasına ulaştıktan sonraki nihai hacmine bölünmesiyle elde edilir. Yığın yoğunluğunu hesaplamak için önce çalkalanmamış başlangıç hacmini ölçün. Bu iki ölçüm değerini karşılaştırmak, tablet üretim ekibinin toz sıkışmasındaki değişiklikleri değerlendirmesine ve besleme ile tablet ağırlığı kontrollerini planlamasına yardımcı olur. Her iki ölçüm değeri de tek başına akışkanlığı, kalıpta tutarlı dolumu veya belirli bir tablet presine uygunluğu belirlemez. [1]
Önemli Noktalar
- Ölçüler: Bu ölçüm değerleri, katı maddenin yoğunluğunu değil, parçacıklar arasındaki boşlukları da içeren bir toz yatağını tanımlamaktadır.
- Hacim: Seçilen boşaltma son noktasında başlangıçtaki gevşek hacmi ve son hacmi kaydedin.
- Hesaplama: Aynı 100 g'lık numune, 200 mL'de 0,500 g/mL ve 160 mL'de 0,625 g/mL değerlerini vermektedir.
- Tabletleme: Bu ikiliyi kullanarak paketleme farklılıklarını inceleyin, ardından kaydedilen presleme koşulları altında gerçek besleme davranışını ve tablet ağırlıklarını kontrol edin.
Tık Yoğunluğu Nedir?
Burada, yığın yoğunluğu, gevşek, sıkıştırılmamış yığın yoğunluğunu ifade eder; sıkıştırılmış yoğunluk ise seçilen sıkıştırma işleminden sonra yatağın durumunu tanımlar. Her ikisi de parçacıklar arası boşlukları içeren bir hacmi esas alır. Kamuya açık USP 〈616〉 ön izleme belgesi, tozun yığın yoğunluğunun malzeme yoğunluğuna ve parçacık dizilişine bağlı olduğunu doğrulamaktadır. [2]
Gerçek yoğunluk, gözenek boşlukları ve parçacıklar arasındaki boşluklar hariç tutulduğunda katı maddenin yoğunluğunu ifade eder. Her iki silindir ölçümü de gerçek yoğunluğu ölçmez ve silindire hafifçe vurmak her boşluğu ortadan kaldırmaz. Bir tedarikçinin sertifikasını kendi laboratuvar raporunuzla karşılaştırırken bu terimleri birbirinden ayrı tutun.
Yığın Yoğunluğu ve Sıkıştırılmış Yoğunluk
| Okuma | Karın durumu | Kullanılan hacim | Hesaplama ve birim |
|---|---|---|---|
| Yığın yoğunluğu | Gevşek bir şekilde doldurulmuş, vurmadan önce | V0 = 200 mL | m/V0 = 0,500 g/mL |
| Sıkıştırılmış yoğunluk | Belirtilen delme son noktasından sonra | Vf = 160 mL | m/Vf = 0,625 g/mL |
Kütle değişmez. Son hacmin daha küçük olması, hesaplanan yoğunluğun daha yüksek çıkmasına neden olur; bu, tozun madde kazandığı veya katı maddesinin daha yoğun hale geldiği anlamına gelmez.
Sıkıştırılmış Yoğunluk Nasıl Ölçülür?
Bu dereceli silindir genel bakışı, DSÖ’nün yöntemine dayanmaktadır. Seçilen prosedürü eksiksiz olarak uygulayın ve cihaz, hazırlık, ayarlar ve son nokta gereklilikleri konusunda onaylanmış Standart Çalışma Prosedürünüzü (SOP) kullanın. [1]
- Örnek: Temsili bir parça alın ve gerekli hazırlık işlemlerini kaydedin.
- Ağırlık: Test parçasının gerçek kütlesini (m) kaydedin.
- Yük: Sıkıştırmadan, kuru ve uygun bir ölçülü silindire dikkatlice koyun.
- Okuyun: Başlangıçtaki gevşek hacmi, V'yi kaydedin0, yöntemin okuma kuralını kullanarak.
- Dokun: Belirtilen cihaz ve ayarlarla mekanik olarak delme işlemi gerçekleştirin.
- Kontrol edin: Ardışık ölçüm değerlerini, yöntemin son nokta kriteriyle karşılaştırın.
- Kayıt: Son cilt olan V hariçf, ve her iki yoğunluğu da hesaplayın.
Bu test için bağımsız bir laboratuvar vuruş cihazı kullanın. Elle vuruş, belirtilen mekanik prosedürün yerine geçebilecek bir alternatif değildir. Belgelenmiş bir son nokta, uygun görülen vuruş sayısını seçmekten daha önemlidir.
Sıkıştırılmış Yoğunluk Nasıl Hesaplanır?
Açıklayıcı örnek: Bir porsiyon tozun kütlesi 100 g. Başlangıçtaki gevşek hacmi 200 mL. Seçilen yöntemin son noktasına ulaşıldıktan sonra, aynı kısım 160 mL. Toz kaybı olmadığını varsayalım.
Yığın yoğunluğu = m/V0 = 100 g / 200 mL = 0,500 g/mL.
Sıkıştırılmış yoğunluk = m/Vf = 100 g / 160 mL = 0,625 g/mL.
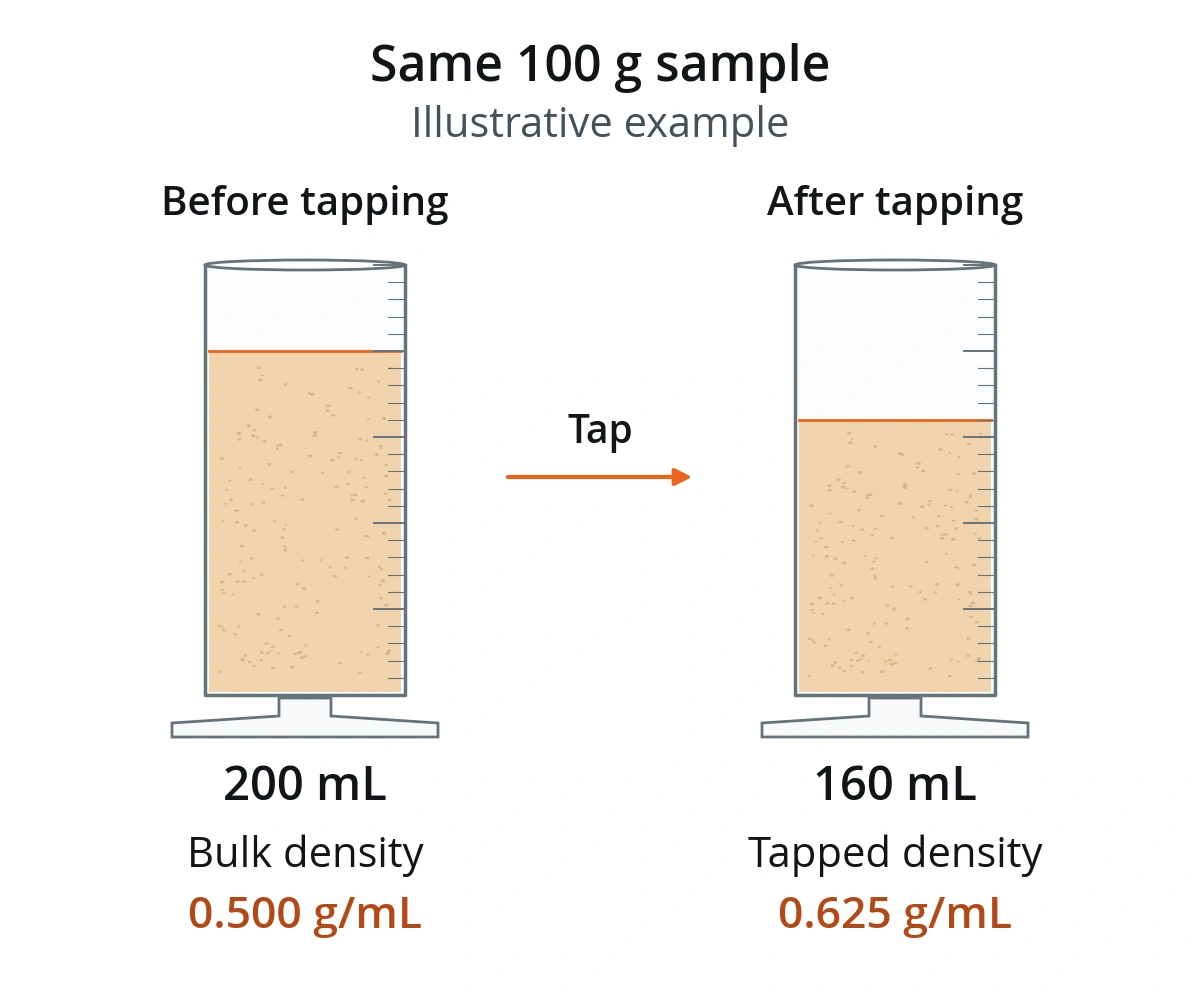
Toz, hafifçe sallandıktan sonra 40 mL daha az yer kaplar. Bu iki değer, tek bir numunenin farklı sıkıştırma durumlarını ifade eder; iki farklı formülasyona ait sonuçlar değildir. Nihai yoğunluk, yine de boşluklar içeren bir toz tabakasını ifade eder.
Bu örnekte, her toz için bir gereklilik olarak değil, açıklık sağlamak amacıyla 100 g kullanılmıştır. Numune miktarını ve silindiri, geçerli yönteme göre seçiniz. Üç ondalık basamak, hesaplamayı göstermek amacıyla verilmiştir; gerçek ölçümleri, prosedürünüzün ve cihazlarınızın desteklediği hassasiyette raporlayınız.
Örnek İşleme Neden Ölçüm Sonuçlarını Etkiler?
Taşıma sırasında sarsılan bir silindir, dikkatli bir şekilde doldurulup hemen okunan bir silindirden farklı bir kullanım geçmişine sahiptir. Dökme, kazara basma ve nakliye sırasında oluşan titreşimler, ilk okuma yapılmadan önce toz tabakasının yapısını değiştirebilir. WHO, kullanım geçmişini yığın yoğunluğundaki değişkenliğin bir kaynağı olarak tanımlamaktadır. [1]
Yararlı bir parti karşılaştırması yapmak için, her iki numunenin de eşdeğer proses konumlarından alınmış olup olmadığını ve aynı hazırlık işleminden geçip geçmediğini kontrol edin. Kap, aktarım yolu, bekletme süresi, yapılan her türlü koşullandırma veya eleme işlemi ile ilgili çevresel gözlemleri kaydedin. Silindir, cihaz ayarları ve son nokta kuralını eşleştirin ve prosedürü tekrarlayın.
Bir sonuç tedarikçinin taze dökülmüş numunesinden, diğeri ise pres odanıza taşınan malzemeden elde edilmişse, bu farklılığı, değişikliği formülasyona atfetmeden önce araştırın. İlk soru, bu iki ölçümün karşılaştırılabilir koşulları yansıtıp yansıtmadığıdır.
Toz Dolumunun Kalıp Doldurmaya Etkisi
Döner preslerde, besleyici, hareket halindeki kalıp boşluklarına malzeme sağlar. Daha sonra, kalıpta tutulan toz kütlesi sıkıştırılır. Ekipmana genel bir bakış için bkz. döner tablet presinin çalışma prensibi.
Sabit bir dolum hacminde, farklı bir etkin toz yoğunluğu, farklı bir kütle anlamına gelir. Ancak, her iki silindir ölçümü de çalışan bir kalıp içinde elde edilen yoğunluğu doğrudan ölçmez. Başlangıçtaki gevşek durumu karşılaştırmak için yığın yoğunluğunu, testin yerleşmiş durumunu karşılaştırmak için ise sıkıştırılmış yoğunluğu kullanın.
Laboratuvar tipi bir KORSCH döner pres kullanılarak beş model formülasyon üzerinde yapılan araştırma, malzeme özelliklerinin, taret hızının, kanat hızının ve dolum ile dozaj derinliklerinin dolum sürecini etkilediğini ortaya koymuştur. Bu sonuçlar, söz konusu değişkenlerin birlikte kontrol edilmesini desteklemektedir; ancak başka bir makine veya formülasyon için çalışma ayarlarını belirlememektedir. [3]
Uygulamaya yönelik bir sonraki adım, değişen yoğunluk sonucunu, aynı partiden alınan zaman damgalı tablet ağırlıkları, hazne gözlemleri ile besleyici ve taret ayarlarıyla eşleştirmektir. Ağırlıklarda sapma görülürse veya değişkenlik artarsa, doldurma sürecini inceleyin ve tablet ağırlık farklılıkları sorun giderme kılavuzu ek kontroller düzenlemek.
Sık Karşılaşılan Ölçüm Sorunları ve Kontrol Edilmesi Gerekenler
Bir inceleme planlamak için bu tabloyu kullanın. Bu gözlemler, kayıtları kontrol etmek için birer ipucudur; otomatik tanı veya toplu taburculuk kriterleri değildir.
| Gözlem | Öncelikle nelere dikkat edilmeli? | Neden kontrol etmeliyiz? |
|---|---|---|
| Tekrarlanan ölçümler birbiriyle uyuşmuyor. | Örnekleme yeri, hazırlık, yükleme, tüpün okunabilirliği ve bireysel sonuçlar. | Sadece bir ortalama, araştırılması gereken durumun tutarsız bir hazırlık mı yoksa gerçek bir numune farkı mı olduğunu ortaya koyamaz. |
| Toz, ölçülen yatağın dışına dökülür veya kalır. | Toplu hesap verebilirlik ve olay kaydı; SOP uyarınca yeni bir parti ile işlemi tekrarlayın. | Orijinal kütle, hesaplamada kullanılan hacimle artık güvenilir bir şekilde örtüşmemektedir. |
| Uç nokta kurulmadı. | Ardışık hacimler, programlanmış sıra, cihaz ayarları ve seçilen son nokta kuralı. | Uygun bir durma noktası, tamamlanmış bir son nokta olarak bildirilemez. |
| Başlangıç ve son hacimler neredeyse eşittir. | Yükleme geçmişi, olası ön sıkıştırma, cihaz çözünürlüğü ve testin yürütülmesi. | Gözlemlenen küçük bir değişiklik, iyi bir beslenme davranışını kanıtlamaz. |
| İki parti, benzer yoğunluklara sahip olmakla birlikte tablet ağırlıkları farklıdır. | Aynı partide ağırlık eğilimleri, besleyici ve taret ayarları, doldurma ayarları ve hazne davranışı. | Benzer laboratuvar yoğunluk değerleri, baskı makinesinde eşdeğer bir performans sergilemez. |
Bir testi tekrar ederken ilk gözlemi koruyun. Tekrarın nedenini kaydedin ve en olumlu görünen sonucu seçmek yerine, belirlenen prosedür uyarınca tutarsızlıkları değerlendirin.
Partileri Karşılaştırmaya Yönelik Kalite Kontrol Kayıtları
Pratik bir çalışma sayfasında aşağıdaki alanlar kullanılabilir:
- Material name, supplier, batch number, and sample identifier.
- Sampling location and time, operator, and storage or transfer history.
- Sample preparation, conditioning, and relevant environmental observations.
- Actual mass, balance identifier, and mass unit.
- Cylinder identifier, capacity, and graduation interval.
- Method reference and revision, tapping apparatus identifier, tap rate, and drop height.
- Initial volume, intermediate readings, final volume, and volume units.
- Tapping sequence, endpoint criterion, and recorded evidence that it was met.
- Individual replicate results, calculated densities, units, and reported precision.
- Deviations, material loss, repeat-test rationale, reviewer, and linked press-trial record.
Review the method fields before comparing the density columns. Where conditions differ, resolve comparability first. Any acceptance limits must come from the product’s established requirements, not from this illustrative calculation.
Laboratuvar Numunesinden Pres Haznesine
Teaching scenario: A team changes from Batch A to Batch B of a tablet blend. Their tapped-density reports look similar, but Batch B shows wider tablet-weight variation during a trial. This is a hypothetical investigation, not a reported GRAND customer result.
Start by checking where each laboratory sample was collected. A blender-discharge sample and a press-hopper sample represent different handling histories. Ask whether transfer vibration changed packing, whether different sampling points captured different portions of the blend, and whether holding time changed the material’s condition.
Compare laboratory results with trial records from that same batch and stage. On one timeline, mark hopper refills, interruptions, and any approved setting changes alongside tablet weights. Include both the average weight and its variability; a stable average can hide a wider spread.
If a weight change follows a refill, investigate that event rather than assuming density is the cause. If it follows a speed change, examine filling under those recorded conditions. Any further trial should vary a defined factor within the approved plan so the result answers a specific question.
Rotary Tablet Pres Denemesine Ne Getirilmeli?
Prepare a short technical brief that connects the laboratory sample to the intended product:
- Material evidence: Batch identity, preparation history, both densities, full measurement method, and repeat results.
- Tablet requirements: Target weight, shape, dimensions, tooling requirements, and the product’s established acceptance criteria.
- Trial conditions: Proposed feeder configuration, hopper loading and refill plan, turret settings, and fill and dosing settings where applicable.
- Observations: Feeding interruptions, suspected incomplete filling, individual tablet weights, average weight, and variability over time.
- Decision record: Sampling schedule, agreed evaluation criteria, deviations, and evidence needed before the next production step.
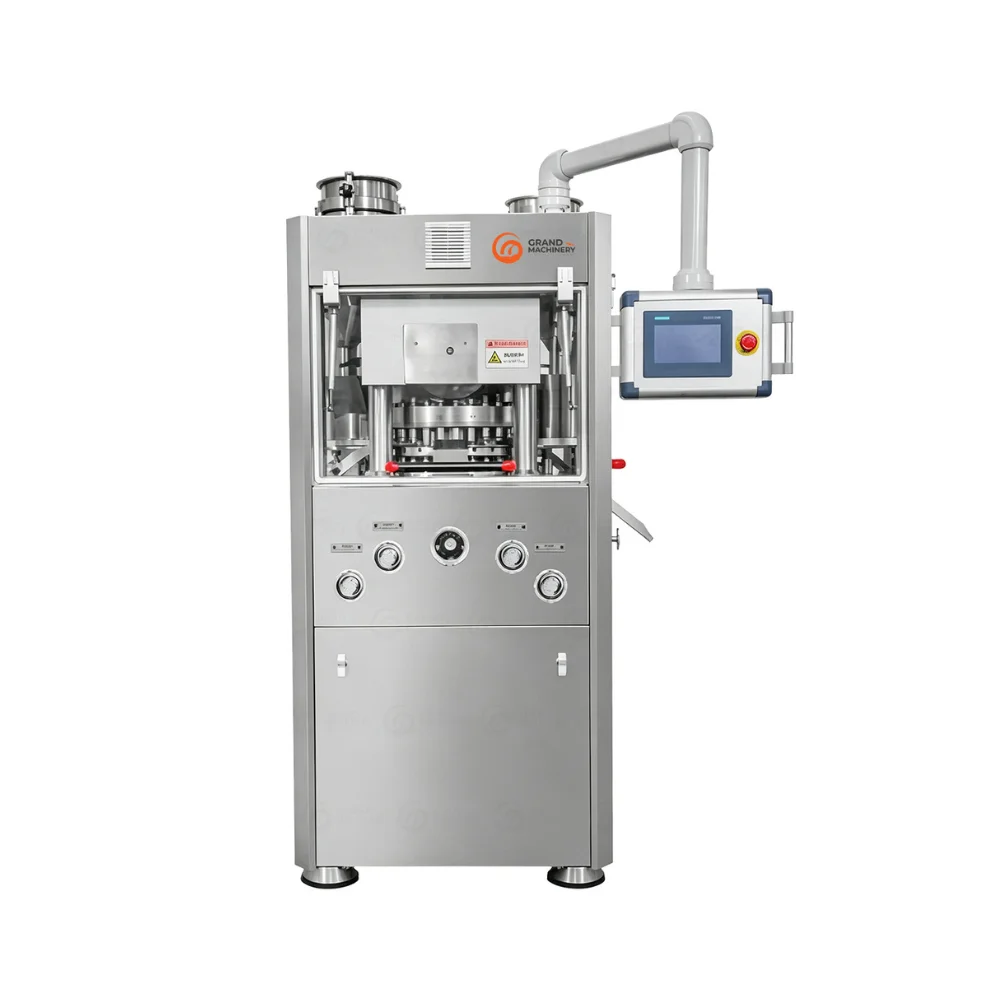
Şu GRAND ZPT420 rotary tablet press is an example of downstream tableting equipment. Tapped-density testing uses separate laboratory apparatus. Suitability for a particular blend depends on the proposed machine configuration and trial evidence; the two density values alone do not demonstrate compatibility.
Sık Sorulan Sorular
What should I request when a supplier reports only “bulk density”?
Request clarification of whether the value is loose or tapped, plus the paired reading where available. Ask for the method, sample preparation, actual mass, initial and final volumes, apparatus conditions, and endpoint so you can assess comparability.
What should I do if powder spills during the test?
Flag the affected determination and repeat it with a fresh representative portion under your SOP. Do not calculate density using the original mass after material has been lost; retain the deviation record.
What if the volumes before and after tapping are almost identical?
The test shows little measured volume change under those conditions. Check for unintended settling before the first reading and confirm the procedure and volume resolution before drawing conclusions about the powder.
Does a higher tapped density mean better powder flow?
No; a higher tapped density alone does not establish better flow. Compare materials using suitable flow measurements and observed feeding behavior rather than ranking them by this single value.
Why can batches with the same tapped density produce different tablet weights?
Tablet weight also depends on how the material fills the dies under the actual feeding and press conditions. Compare each batch’s actual weight distribution with its feeding, turret, fill-setting, and handling records to identify what changed.
Sonuç
Tap density is most useful when the final reading stays connected to the initial volume, unchanged sample mass, and documented method. Use that comparison to guide investigation, then verify performance with the intended blend on the press. Bring both density results, target tablet specifications, and a proposed trial record when you GRAND Machinery ile iletişime geçin to discuss a tableting trial.
Teknik Kaynaklar
- World Health Organization. Bulk density and tapped density of powders. The International Pharmacopoeia, 13th edition, 2025. Measurement methods and equations.
- United States Pharmacopeia. General Chapter ⟨616⟩, Bulk Density of Powders. Public preview: chapter identification, definition, and units.
- Schomberg AK, Kwade A, Finke JH. The Challenge of Die Filling in Rotary Presses—A Systematic Study of Material Properties and Process Parameters. Pharmaceutics. 2020;12(3):248. Original research on model formulations.