Jelibon üretim süreci dışarıdan bakıldığında basit görünür — şurup girer, jelibonlar çıkar — ancak kazan ile karton kutu arasındaki her aşama, dokuyu, raf ömrünü ve dozaj doğruluğunu belirleyen bir makine ayarı tarafından kontrol edilir. Bu temel kılavuz, ticari jelibon üretiminin sekiz aşamasının tümünü ele almaktadır: her adımda neler olduğu, işi hangi ekipmanların yaptığı, uyulması gereken parametreler ve her kapasite kademesinde bir üretim hattı kurmanın maliyeti.
Önemli Noktalar
- Ticari jelibon üretimi sekiz aşamadan oluşur: karışım hazırlama, pişirme, dozajlama, kalıba dökme, sertleştirme ve kurutma, kalıptan çıkarma ve son işlem, kalite kontrol ile sayma ve paketleme.
- Jelibon kalitesiyle ilgili sorunların çoğunu üç rakam belirler: çözünmüş katılar (Brix), su aktivitesi (Aw) ve sertleşme süresi. Bu üç faktörün tümü ekipman tarafından kontrol edilir.
- Nişasta bazlı baskı hatları, hacim ve karmaşık şekiller açısından avantaj sağlarken; nişastasız baskı ise hijyen, esneklik ve daha hızlı makine değişimi açısından öne çıkıyor — seçim, broşüre göre değil, ürününüze göre yapılmalıdır.
- Kullanıma hazır bir üretim hattı, başlangıç ticari kapasitesinde yaklaşık $30.000–80.000 seviyesinden başlar ve yüksek hızlı mogul hatları için $1 milyonun üzerine çıkar; teklif verdiğimiz projelerde, kurulum ve kalıplama maliyetleri 20–35% tutarında ek maliyet oluşturur.
- Terleme, yapışkanlık, grenli doku gibi kusurların çoğu, şanssızlıktan değil, belirli bir makine parametresinden kaynaklanmaktadır.
Jelibon Üretim Süreci Nasıldır?
Jelibon üretimi, jelleşmeli şeker yapımı sürecinin endüstriyel versiyonudur: bir tatlandırıcı şurup, hedeflenen katı madde seviyesine ulaşana kadar pişirilir, bir jelleştirici madde su ile karıştırılır ve karışıma eklenir, ısıya duyarlı bileşenler daha düşük sıcaklıkta ilave edilir ve hala sıvı haldeki karışım kalıplara dökülür; burada jelleşir, sertleşir ve kuruyarak stabil, çiğnenebilir bir parça haline gelir. Ticari bir süreci mutfakta yapılan üretimden ayıran şey, sıcaklık, zamanlama, dozaj doğruluğu ve nem gibi unsurların kontrolüdür; ve bu kontrol, ekipman sayesinde sağlanır.
8 aşamaya genel bakış
| Sahne | Ne olur? | Temel ekipman | Aşamanın çıktısı |
|---|---|---|---|
| 1. Karıştırma | Malzemeleri tartın, eritin ve suyla karıştırın | Karıştırma tankları, jelatin şişirme kapları | Homojen çamur |
| 2. Yemek pişirme | Hedeflenen katı madde miktarına ulaşmak için suyu buharlaştırın | Toplu pişirici veya jet pişirici | Hedef Brix değerindeki şurup |
| 3. Dozaj | Asit, aroma, renklendirici ve aktif maddeler ekleyin | Hat içi dozajlama ve karıştırma sistemleri | Aromalı, dozajlı jelibon hamuru |
| 4. Para yatırma | Sıvıyı kalıplara bölün | Nişasta devi mi, yoksa nişastasız yatırıcı mı? | Doldurulmuş, şekillendirilmiş kalıplar |
| 5. Sertleştirme ve kurutma | Jel sertleşir; nem, hedeflenen seviyeye düşer | Soğutma tünelleri, kürleme/kurutma odaları | Sert ve sağlam jöleli şekerler |
| 6. Kalıptan çıkarma ve son işlemler | Serbest bırakma, yağlama veya şeker kaplama | Kalıp çıkarma üniteleri, yağlama tamburları, kaplama makineleri | Serbest akışlı bitmiş parçalar |
| 7. Kalite kontrolü | Test parametreleri ve etki gücü | Refraktometreler, Aw ölçerler, kontrol tartıları | Piyasaya sürülen partiler |
| 8. Sayma ve paketleme | Doldurun, kapatın, etiketleyin | Sayma makineleri, şişeleme veya poşetleme hatları | Satılabilir paketler |
Her aşama bir sonrakine zemin hazırlar ve bir aşamadaki bir zayıflık, sonraki aşamalarda kendini gösterir: Katı madde içeriği yanlış ayarlanmış bir şurup, yapışkan bir nihai ürünle sonuçlanır; nem oranı çok yüksek bir kurutma odası, mükemmel bir kaplamayı bozar. Aşağıdaki bölümler, bu aşamaları sırayla ele almaktadır.
1–3. Aşamalar: Tabanın Pişirilmesi — Karıştırma, Pişirme ve Dozajlama
İlk üç aşama, herhangi bir kalıptan önceki aşamalarda gerçekleşir ve bu aşamalar, üretim hattının ulaşabileceği sonuçların üst sınırını belirler.
Karıştırma ve jelatin şişirme
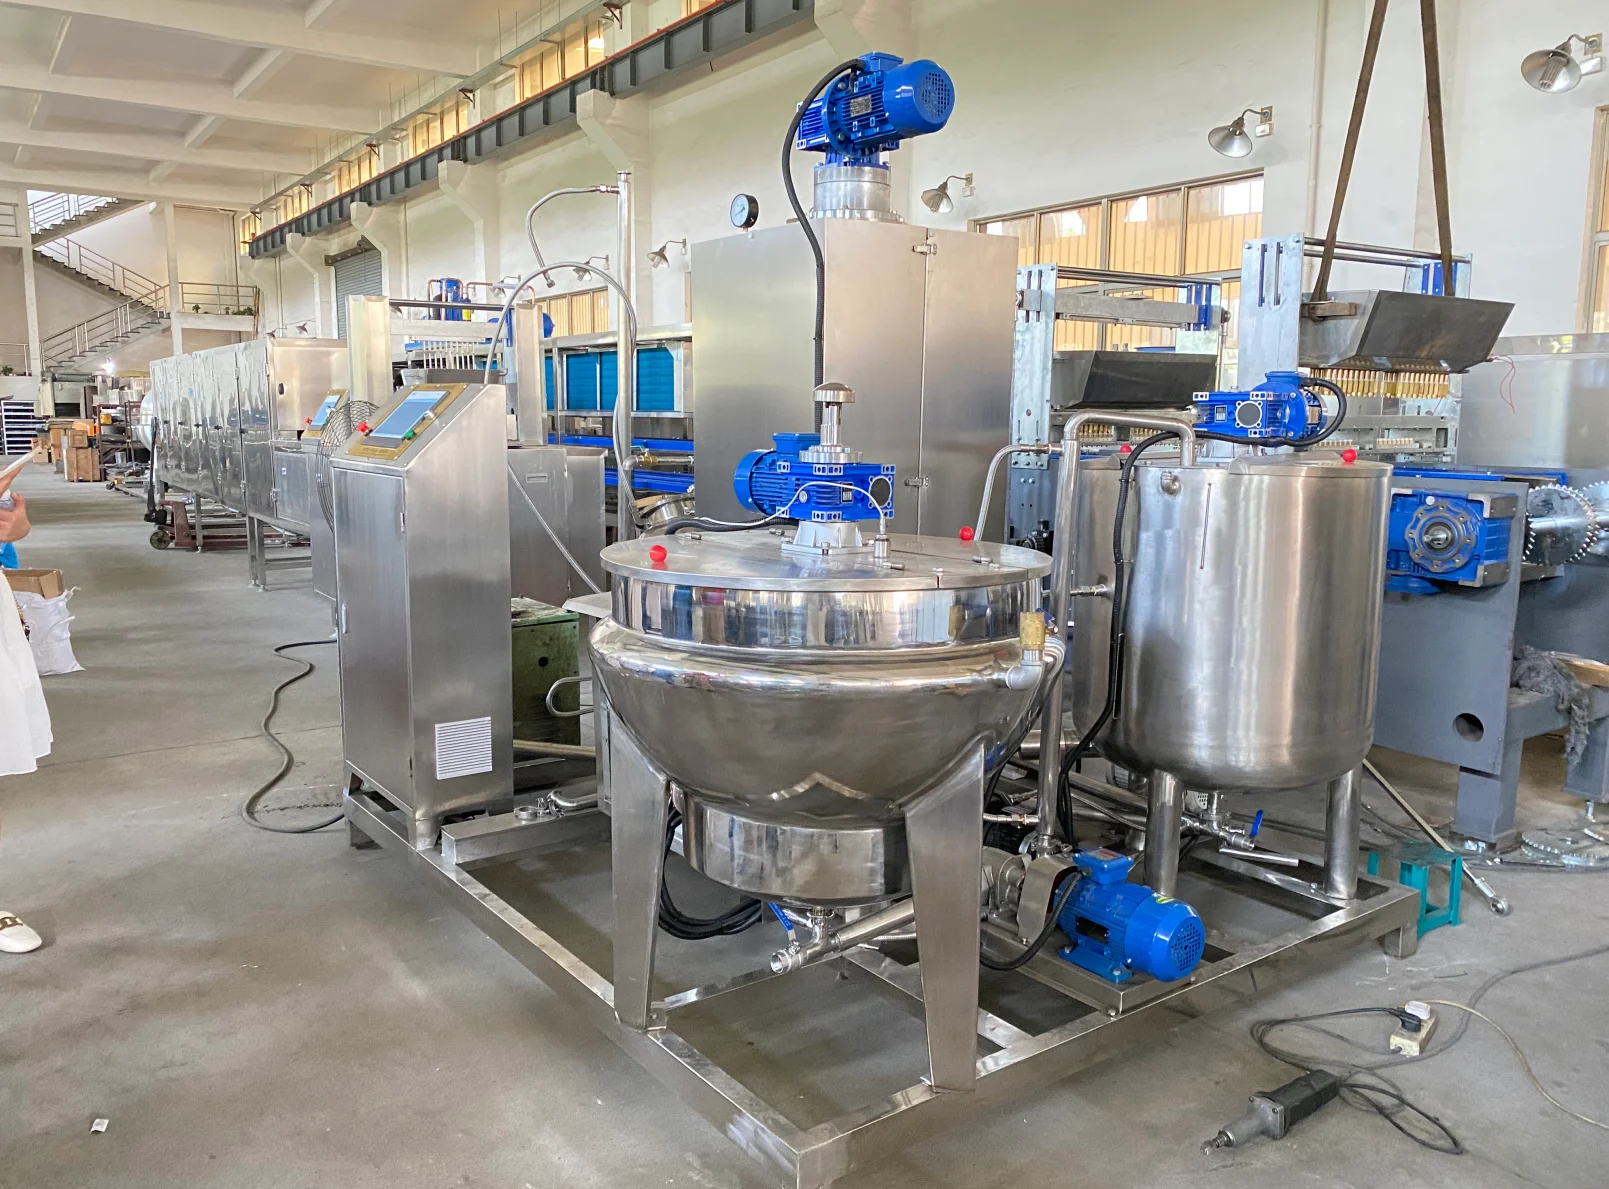
Kuru ve sıvı malzemeler belirli bir sırayla birleştirilir. Jelleştirici maddeler önce suya dağıtılır — jelatin, sıcak şurup ile birleştirilmeden önce soğuk suda 30–60 dakika boyunca şişirilir — çünkü ısıtma öncesinde tam hidrasyon sağlanması, daha sonra topaklanmayı önler. Şeker ve glikoz şurubu eklenir ve karışım ön pişirme tanklarında hafifçe ısıtılırken çözülür. Su emme işleminin kurallarına uyulmaması, saatler sonra bitmiş jölelerde balık gözü veya taneli bölgeler olarak ortaya çıkar.
Son katı madde oranına kadar pişirme
Çamur, pişiriciye pompalanır; burada, kütle Brix derecesiyle ölçülen hedef çözünmüş katı madde değerine ulaşana kadar su buharlaştırılır. Endüstriyel üretim hatları iki farklı yol izler: doğrudan buhar enjeksiyonu kullanan jet pişiriciler, ısı maruziyetini en aza indirerek saniyeler içinde nihai katı madde değerine ulaşır; ceketli kesikli kazanlar ise 115–120 °C’de daha uzun süre pişirme yapar. Jelibon kalıplama için pişirilmiş şurup, jet pişirme sistemlerinde genellikle yaklaşık 75 ile 82 Brix arasında bir değere ulaşırken, geleneksel parti üretim hatlarında kalıplama için biraz daha düşük bir kıvamda bir bulamaç elde edilir — kesin hedef değer, jelleştirme sistemine ve kalıplama makinesine bağlıdır.
Rakam ne olursa olsun, her parti ayrı ayrı kalibre edilmiş bir refraktometre ile kontrol edilir; zira Brix değerindeki birkaç birimlik fark, ürünün kıvamına ve raf ömrüne doğrudan yansır.
Asit, aroma, renklendirici ve aktif maddelerin dozajlanması
Isıya duyarlı bileşenler, pişirme işleminden sonra, daha düşük sıcaklıkta en son eklenir. Asitlere özel dikkat gösterilmelidir: Yüksek sıcaklıkta çok erken eklenen asit, jelatini hidrolize eder ve jelin mukavemetini kalıcı olarak azaltır; buna karşılık pektin sistemlerinde jelin oluşumu tam olarak doğru anda tetiklenebilmesi için asit gereklidir. Vitaminler ve fonksiyonel aktif maddeler, dağıtımın homojen olması için hat içi enjeksiyon ve karıştırma sistemleri aracılığıyla dozlanır — etiketinde belirtilen ortalama değeri karşılayan ancak parça bazında ±40% sapma gösteren bir jelibon, mevzuata uygunluk açısından bir başarısızlıktır. Bu aşama, otomatik dozajlamanın denetim sonuçlarında kendini amorti ettiği noktadır.
4. Aşama: Biriktirme — Nişasta Mogul vs Nişastasız
Doldurma işlemi, kalıplamanın kalbidir: Sıvı kütle, kontrollü sıcaklık ve basınç altında kalıplara paylaştırılır ve bu işlemde sağlanan dolum ağırlığı toleransı, dozaj doğruluğunuzu belirler. İki kalıplama teknolojisi öne çıkmaktadır ve bu teknolojilerin seçimi, tüm üretim hattının yapısını şekillendirir.
Her bir kalıplama hattının çalışma şekli
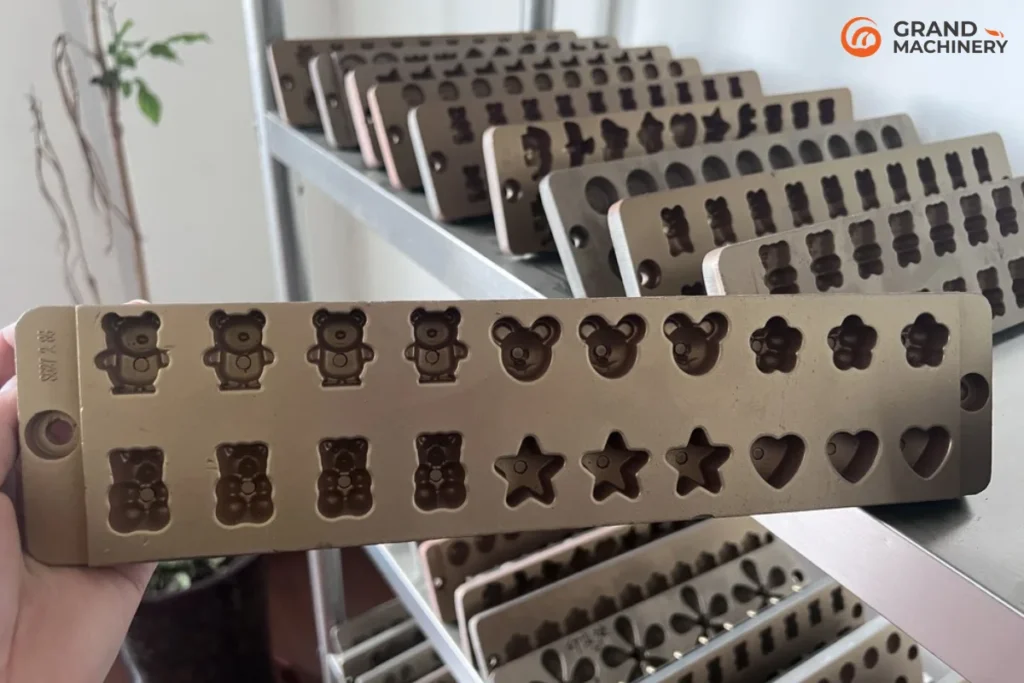
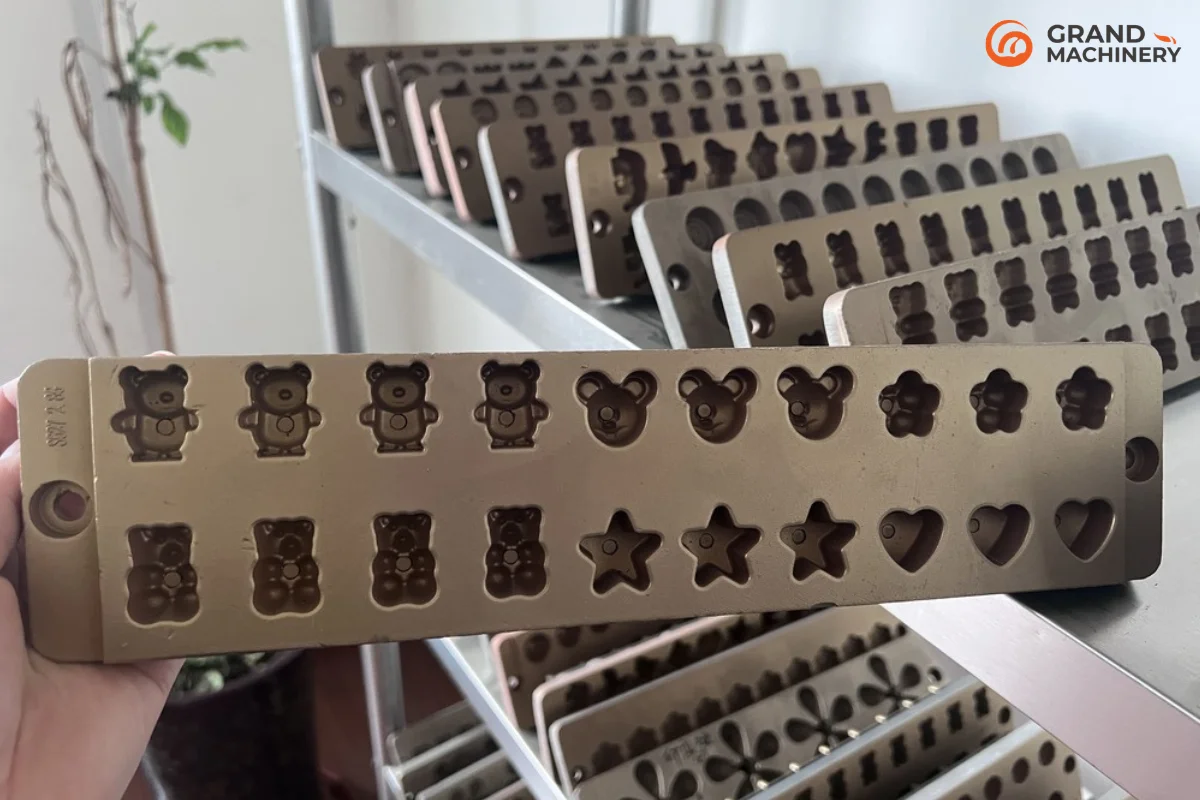
Bir nişasta kalıplama hattı, işlenmiş gıda sınıfı nişasta tepsilerine şekiller basar, bu kalıplara malzeme doldurur ve nişastanın şekli korumasını sağlarken yüzey nemini çekerek bir kabuk oluşturur. Uzun, karmaşık ve son derece detaylı şekilleri işleyebilir, çok yüksek kalıp sayısında çalışır ve yüksek hacimli şekerleme üretiminde hâlâ en yaygın teknoloji olmaya devam eder. Bunun dezavantajları ise nişasta işleme süreçleri (koşullandırma, kurutma, geri dönüşüm) ve hijyen açısından karmaşıklık; çünkü yeniden kullanılan nişasta, nem ve kirletici maddeleri bir sonraki partiye taşıyabilir. Bizim GM1250 nişasta mogul jelibon dolum hattı tam da bu yüksek hacimli üretim koşulları için tasarlanmıştır ve kalıp tasarımındaki esneklik konusu, bizim jöle kalıbı kılavuz.
Nişastasız bir dolum makinesi, sert silikon, metal veya polikarbonat kalıpları doğrudan doldurur ve temiz bir şekilde kalıptan çıkarma için bir ayırıcı madde püskürtür. Nişasta tozu, çapraz bulaşma riski ve nişasta hazırlama aşaması yoktur; bu nedenle, vitamin ve takviye ürünleri üreten fonksiyonel jelibon üreticileri çoğunlukla bu yöntemi tercih eder. Dolum işlemi nihai katı madde oranında gerçekleşir, soğutma daha hızlı olabilir ve kalıp setlerini değiştirmek kadar basit bir işlemle ürün değişimi yapılabilir.
Ürününüz için hangi kalıplama hattı uygundur?
| Faktör | Nişasta devi | Nişastasız biriktirme |
|---|---|---|
| Üretim hacmi | Çok yüksek | Orta |
| Şekil karmaşıklığı | Uzun ve ayrıntılı şekiller için en uygun olanı | Kalıp sertliğiyle sınırlıdır |
| Fonksiyonel jelibonlar için hijyen | Nişastanın yeniden kullanımı riski artırır | En temiz seçenek |
| Geçiş | Daha yavaş, nişasta yeniden işleme | Hızlı kalıp değişimi |
| Ayak izi ve yardımcı unsurlar | Büyük ölçekli nişasta işleme | Kompakt |
| Girişim yatırımları | Daha yüksek | Alt ile orta arası |
GMP standartlarına uygun olarak vitamin veya besin takviyesi içeren jelibonlar üretiyorsanız, nişastasız üretim genellikle savunulabilir bir varsayılan seçenektir; mogul hatları ise nişastasız kalıpların karşılayamadığı üretim hacimleri ve şekil karmaşıklığı durumunda tercih edilir. Her iki yöntem de aynı sonuca varır — bir jöle dolum makinesi boşluklarınıza ve üretim hacminize göre boyutlandırılmış — ve bizim sakızlı şeker üretim hattı Genel bakış haritaları, her iki seçeneğin çevresindeki tüm güzergâhı göstermektedir.
5. Aşama: Sertleştirme ve Kurutma — Dokunun Aslında Oluştuğu Aşama
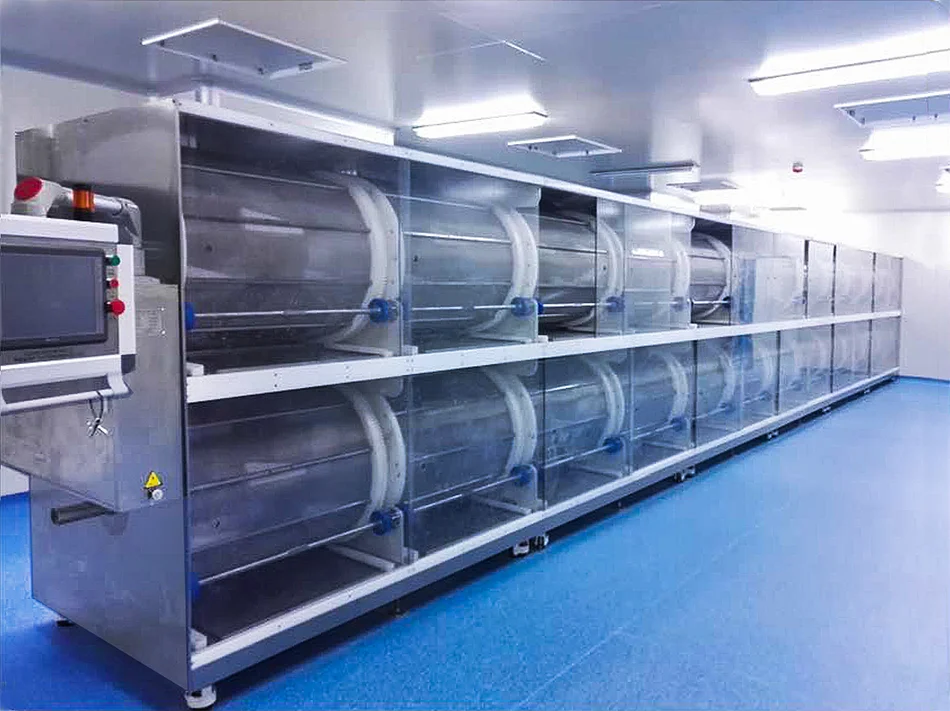
Yeni kalıba dökülmüş jöleli şekerler, henüz hazır değildir. Jel ağının olgunlaşması için zamana ihtiyaç vardır ve doku ile raf ömrü sabitlenene kadar ürün içindeki serbest nemin dışarı çıkması gerekir. Aceleye getirilen kürleme, ticari jöleli şeker üretiminde en yaygın kullanılan kestirme yoldur — ve aynı zamanda en pahalı olanıdır; çünkü bu durum, haftalar sonra yapışkan ambalajlar ve kısa raf ömrü şeklinde ortaya çıkar.
Ticari kürleme odaları ve kurutma dolapları, jel sertleşirken ve nem dışarı çıkarken tepsileri kontrollü sıcaklık ve nem koşullarında tutar. Tipik endüstriyel işlem süreleri, jelleştirici maddeye, parça boyutuna ve hedeflenen dokuya bağlı olarak 12 ila 72 saat arasında değişir; çoğu üretim hattında bu süre 24 ile 48 saat arasındadır. Ortam, süre kadar önemlidir:
| Parametre | Tipik hedef | Neden önemli? |
|---|---|---|
| Oda sıcaklığı | 18–25 °C | Dalgalanmalar çatlamaya ve yüzey sertleşmesine neden olur |
| Bağıl nem | 55–65% | 50%’nin altındaki değerlerde yüzey çok hızlı kurur; 70%’nin üzerindeki değerlerde ise yapışkanlık oluşur |
| Son nem oranı | ağırlıkça ~2–5% | Çiğneme ve raf ömrü değerlerini belirler |
| Hava sirkülasyonu | Nazik, düzgün | Mikrobiyal barınakların oluşmasını ve dengesiz kuruma durumlarını önler |
Jelatin sistemleri soğutma yoluyla katılaşır ve ağ yapısının oluşması için odanın yeterince soğuk olması gerekir; pektin sistemleri ise kimyasal olarak katılaşır ve genellikle daha hızlı kurur. Özel kurutma ekipmanları — basınçlı hava dolaplarından bir kurutma makinesi — programın hava koşullarına bağlı olmamasını ve tekrarlanabilir kalmasını sağlar.
6. Aşama: Kalıptan Çıkarma, Yağlama ve Kaplama
Sertleşmiş jelibonlar, titreşim, hava veya mekanik bir yöntemle kalıplarından çıkarılır. Nişasta ile kalıplanmış parçalar, nişasta kalıntılarını gidermek için fırçalanır veya yıkanır; nişastasız parçalar ise temiz bir şekilde kalıptan çıkar. Daha sonra çoğu, bir yağlama tamburundan geçer; burada, ayırıcı madde olan karnauba mumu veya fraksiyonlu hindistancevizi yağından oluşan ince bir sis, parçalara parlaklık kazandırır ve parçaların toplu halde birbirine yapışmasını önler.
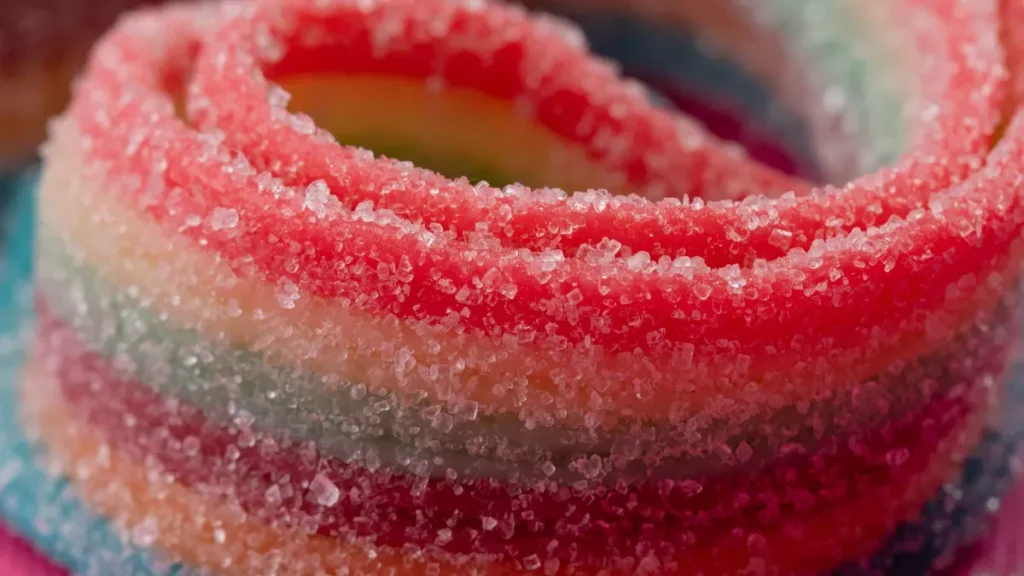
Ürünün gerektirdiği durumlarda, kaplama tavasında veya tamburunda şeker veya ekşi kum kaplaması uygulanır: klasik şekerlemeler için pudra şekeri, ekşi çeşitler için ise sitrik asit karışımları kullanılır. Kaplama, kendine özgü nem ve yapışma kuralları olan ayrı bir işlemdir — bu konudaki kılavuzumuz şeker kaplamalı jelibon tarif kısmını kapsar; ekipman kısmı ise bir kaplama makinesi partiye göre ayarlanır. Doğru yapıldığında, son işlem ürünün raf ömrünü uzatır ve raf çekiciliğini artırır; dikkatsizce yapıldığında ise ikinci bir yapışma sorunu ortaya çıkar.
7. Aşama: Kalite Kontrol — Raf Ömrünü Belirleyen Rakamlar
Ticari kalite kontrol, bir tepsiye atılan son bir göz atma değildir — bu, kabul aralıkları ve aşağıdaki gibi çerçeveler kapsamında gıda güvenliği beklentilerini içeren, ölçüm cihazlarıyla donatılmış bir dizi kontrol noktasıdır: Gıda için FDA cGMP tüm seriye uygulanır. Aşağıdaki parametreler, bir partinin sevk edilip edilmeyeceğini belirler:
| Parametre | Tipik kabul aralığı | Enstrüman |
|---|---|---|
| Mevduat anındaki Brix değeri | Formüle özgü, her parti için kontrol edilir | Refraktometre |
| Su aktivitesi (Aw) | Ortamda kararlılık için 0,55–0,70 | Aw ölçer |
| Son nem oranı | ağırlıkça 2–5% | Karl Fischer / kurutma kaybı |
| Pişirme sıcaklığı | Tarif başına (örn. 115–120 °C’de toplu pişirme) | Kalibre edilmiş termokupllar |
| pH | Jelleştirici sistem başına (özellikle pektin) | pH ölçer |
| Parça ağırlığı | Hedefin ±2–51 TP3T'si | Kontrol terazisi |
| Etkinlik (fonksiyonel aktif maddeler) | Etiket beyanındaki 90–110% | Parti başına HPLC |
| Mikrobiyal sayımlar | Gıda güvenliği sınırları dahilinde | Plaka sayımı |
Bunlardan ikisi özellikle vurgulanmayı hak ediyor. Su aktivitesi, raf ömrünün en iyi tek öngörücü faktörüdür — yaklaşık 0,65’in altında, bozulmaya neden olan organizmaların çoğu üreyemez; işte bu nedenle Aw hedef değerleri, her ciddi jelibon spesifikasyonunun merkezinde yer alır. Etkinlik toleransı ise fonksiyonel jöleli şekerlerin ticari başarısını belirleyen en önemli faktördür: tutarlı dozajlama, üretim sürecinin son aşamasındaki denetime değil, üretim sürecinin başındaki karıştırma homojenliğine ve dolum doğruluğuna bağlıdır.
8. Aşama: Sayım ve Paketleme
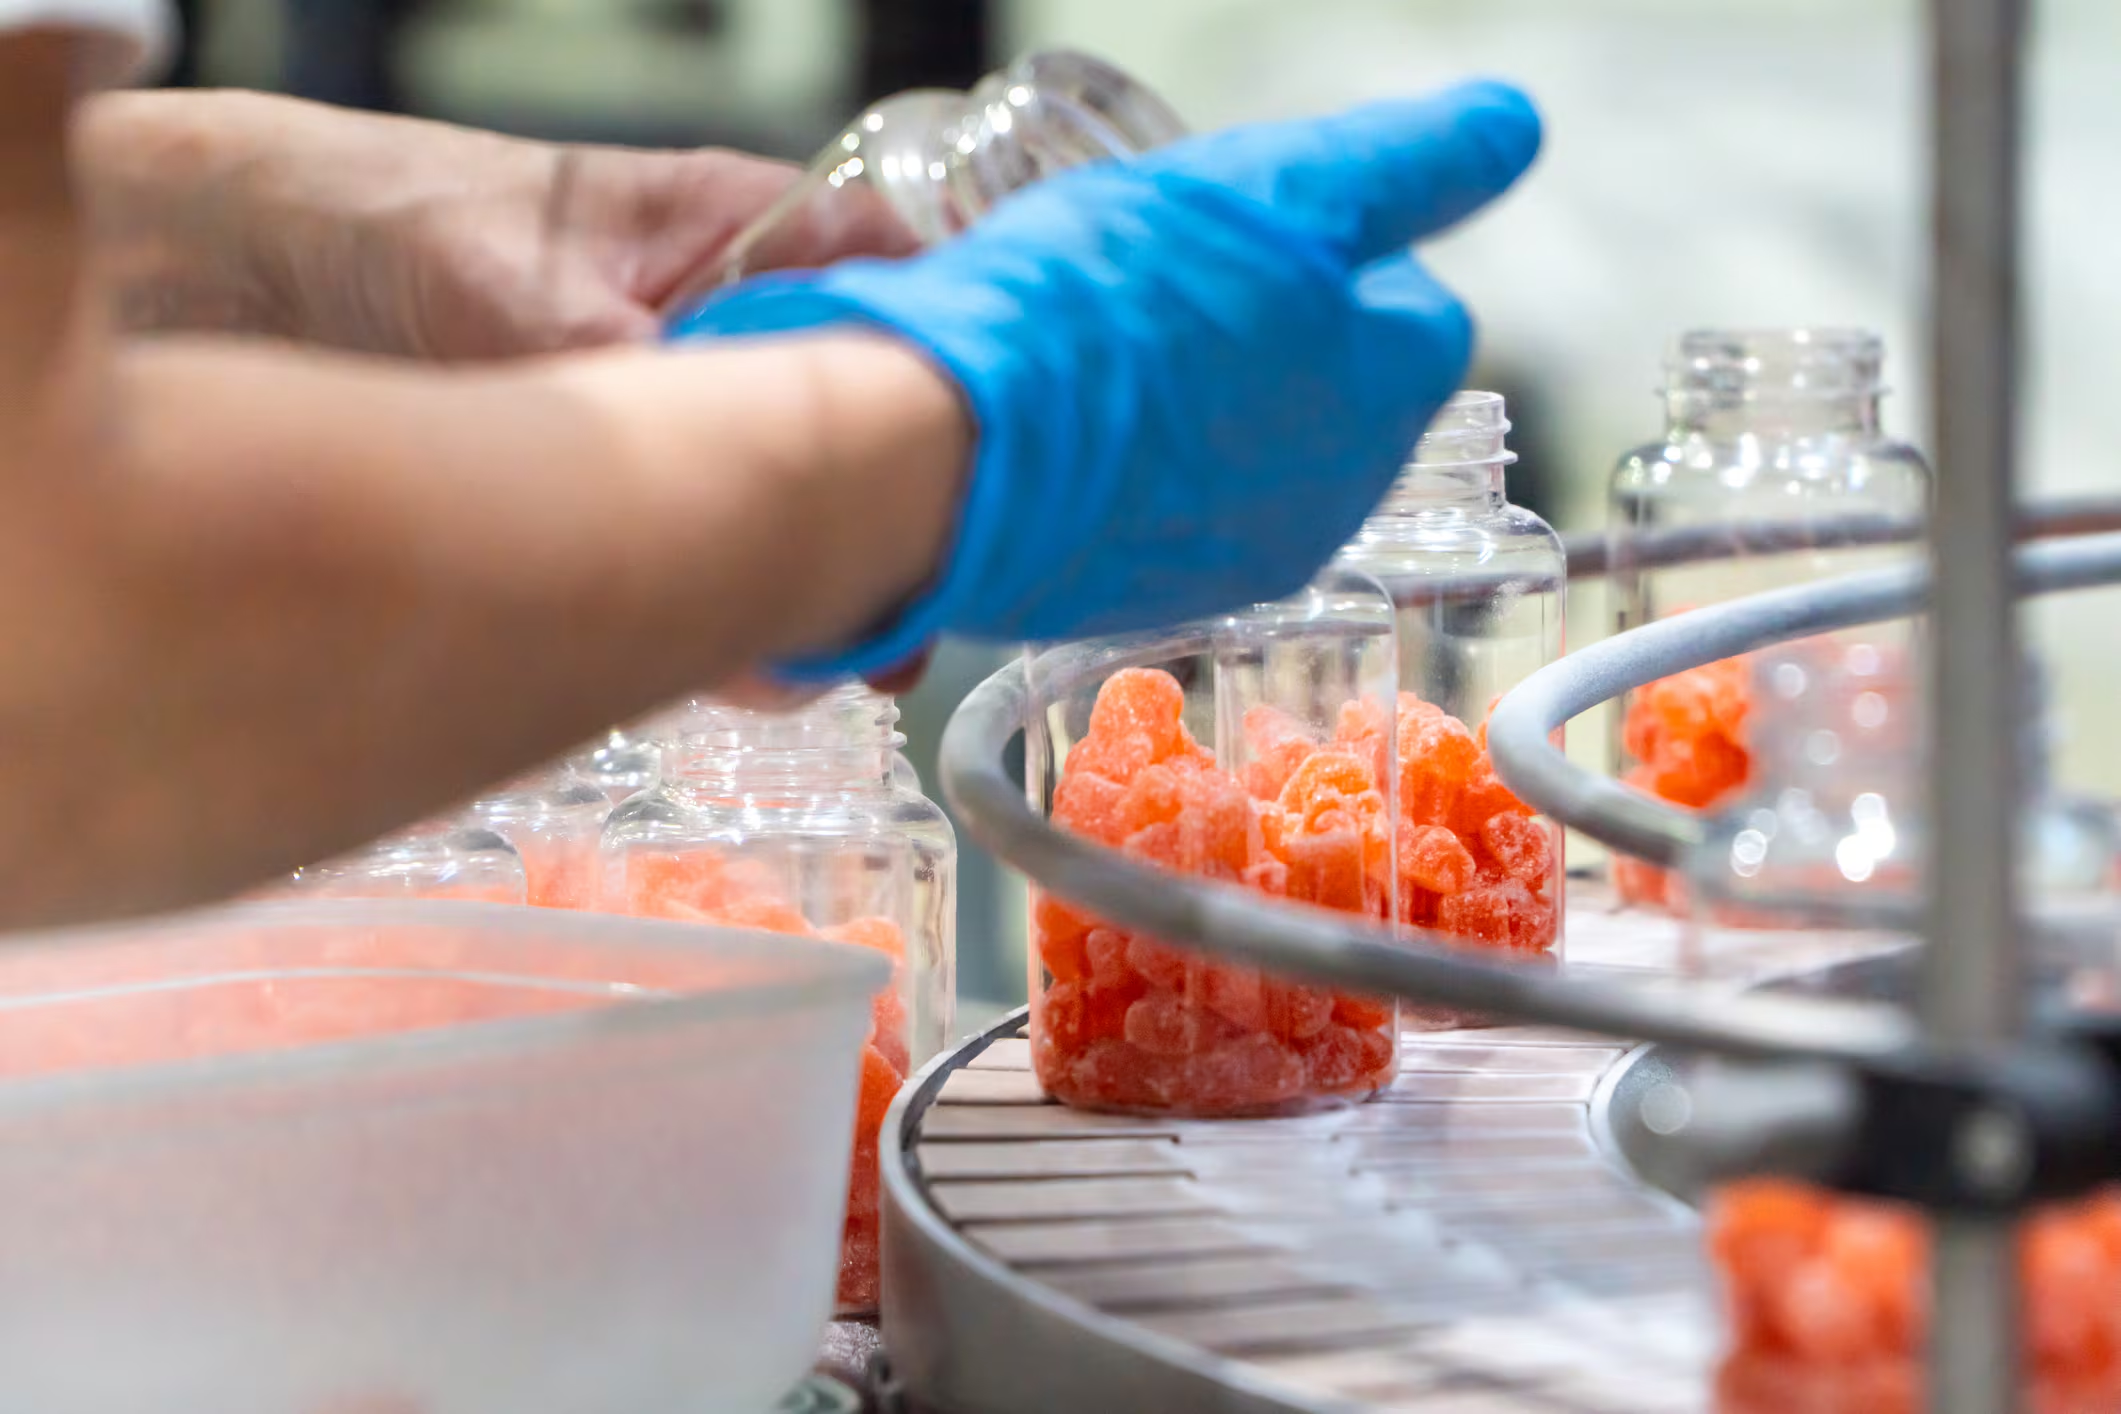
Çoğu perakende satış formatında, hazır jöle şekerler tartılmak yerine sayılarak şişelere ve kavanozlara doldurulur; çünkü etiket üzerinde belirtilen miktar, adet sayısına göre belirlenir. Özel bir sakızlı tezgah doldurma işlemleri optik veya titreşimli sayım yöntemiyle gerçekleştirilir ve küçük ölçekte genellikle yarı otomatik bir istasyon yeterlidir; ürün çeşitleri (SKU’lar) ve hacimler arttıkça, sayma, kapak takma, etiketleme ve poşetleme işlemlerini tek bir akış içinde birleştirmek standart bir yöntemdir. Bu konuyla ilgili ayrıntılar, kılavuzumuzda yer almaktadır: küçük parti üretim için paketleme otomasyonu.
Biçim seçimi — şişe, poşet, paket — ekipman satın alınmadan önce kararlaştırılmalıdır ve bizim sakızlı ambalaj Bu seçim, rehberli gezilerde de geçerlidir. Ambalaj aynı zamanda bir nem bariyeridir: Olgunlaştırma odasında ne kadar iyi sonuç elde edilirse edilsin, yetersiz bir bariyer tabakası nakliye sırasında bu sonucu boşa çıkarabilir.
Kapasite Düzeyine Göre Sakız Üretim Hattı Maliyetleri
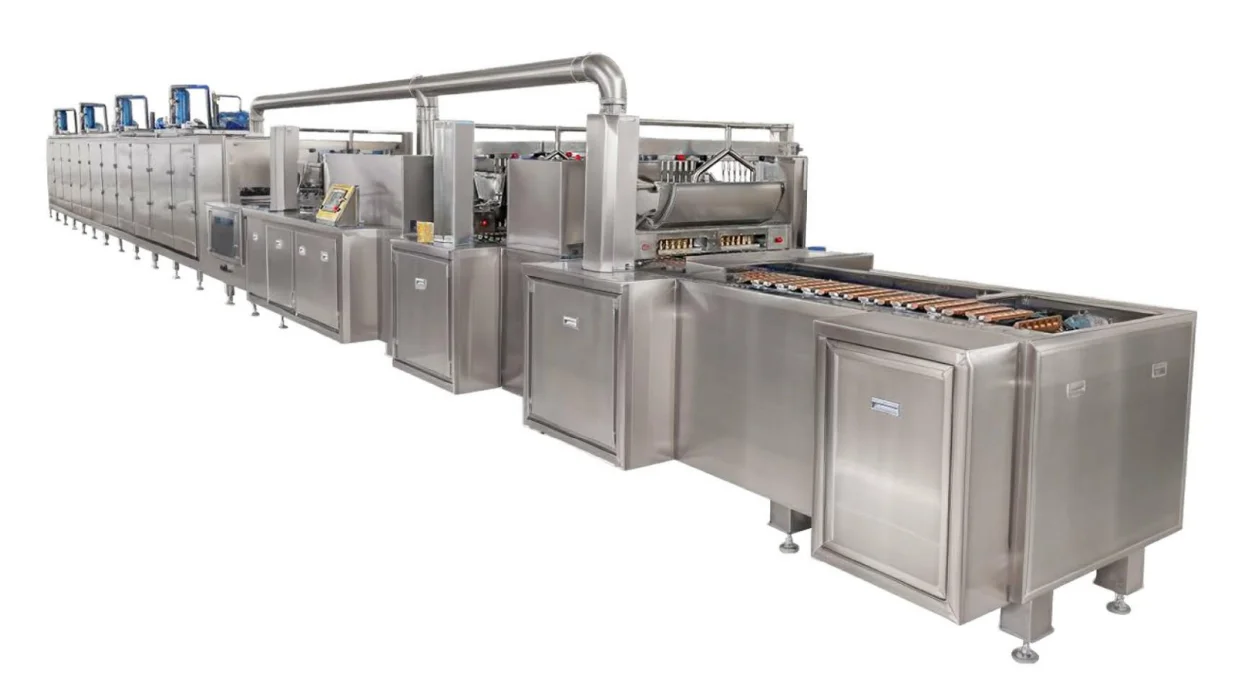
Jelibon üretim hatları için açıklanan fiyatlar, satıcıların farklı kapasite kademeleri, otomasyon seviyeleri ve ülkeye özgü maliyet yapılarını dikkate almaları nedeniyle $10.000'in altında bir rakamdan $5 milyon'a kadar büyük farklılıklar göstermektedir. Bütçe planlamasını doğru bir şekilde yapmanın yolu, kapasite kademelerine göre değerlendirmektir:
| Kapasite kademesi | Tipik ekipmanlar | Örnek fiyat aralığı | Uygun |
|---|---|---|---|
| Ar-Ge / pilot uygulama, <50 kg/saat | Ceketli kazan, yarı otomatik dolum makinesi, kurutma dolabı | ~$ 10.000–50.000 | Formülasyon denemeleri, numune alma |
| Ticari giriş modeli, 100–200 kg/saat | Toplu pişirici, dolum makinesi, kurutma odası, yarı otomatik paketleme | ~$30.000–80.000 | Yeni markalar, ilk perakende satışlar |
| Orta ölçekli anahtar teslimi, 300–500 kg/saat | Entegre pişirme, dozajlama, doldurma, soğutma, paketleme | ~$80.000–150.000 | Büyüyen markalar, ortak kurulan start-up'lar |
| Sanayi devi / yüksek hızlı, 500+ kg/saat | Tam mogul hattı, otomatik kürleme ve paketleme | ~$150.000 ila $2M+ | Köklü markalar, fason üreticiler |
Bu aralıklar, kendi proje tekliflerimizi takip ettiğimiz yayınlanmış fiyat tablolarıyla birleştirir ve otomasyon seviyesi, üretim ülkesi ve formata göre değişiklik gösterir; bunları kesin teklifler değil, bütçeleme aralıkları olarak değerlendirin. Sadece makineyi değil, projenin tamamını bütçelendirin: teklif verdiğimiz projelerde, kurulum, her SKU için format parçaları, operatör eğitimi ve yedek parçalar, ekipman maliyetine ek olarak 20–35% tutarında bir maliyet ekler. Gerçek bir konfigürasyonun fiyatını belirlemeye hazır olduğunuzda, bizim sakızlı şeker üretim hattı Bu sayfa başlangıç noktasıdır — kapasite ve jelleşme sistemini bize bildirin, biz de şu anda bulunduğunuz aşamaya göre fiyat teklifi verelim.
Sık Görülen Sakızlı Baskı Kusurları ve Bunları Gideren Makine Parametreleri
Çoğu yapışkanlık sorunu gizemli değildir; bunlar belirli bir aşamaya ve koşula bağlanabilir. Aşağıdaki tabloda, en sık görülen beş kusur ile bunların genel olarak temel nedenleri ve bunları gideren makine parametreleri karşılaştırılmıştır:
| Kusur | Genellikle görülen temel neden | Nerede tamir ettirebilirim? |
|---|---|---|
| Terleme / ıslak kompresler | Nihai Brix değeri çok düşük ya da asit çok erken eklenmiş | Katı madde pişirme hedefi; asit dozajlama zamanlaması |
| Ambalajlandıktan sonra yapışkan | Sertleşme tam değil veya ambalaj bariyeri çok zayıf | Kuruma süresi/nem; film özellikleri |
| Grenli, kristalimsi doku | Sükroz kristalleşmesi — glikoz oranı uygun değil veya çözünmemiş şeker | Şeker-su oranı; pişirme sırasında çözünme |
| Hava kabarcıkları ve köpük | Karıştırma sırasında havayı çırparak karıştırma; hava giderimi yapılmaz | Karıştırıcı hızı; vakumla havanın giderilmesi |
| Kalıptan çıkarılırken deforme olmuş veya yırtılmış parçalar | Kürleme süresinin çok kısa olması veya kalıp/ayırıcı uyumsuzluğu | Sertleştirme programı; kalıp ayırıcı ve kalıp durumu |
Yapışkan nihai ürünün bir adım daha ileride yer alan bir aşaması vardır — depolama ve elleçleme — bu konuyu şu makalemizde ayrıntılı olarak ele alıyoruz: jöleli vitaminlerin birbirine yapışmasını önlemek.
Jelatin ve Pektin: Jelleştirici Madde Süreci Nasıl Değiştirir?
Jelleştirici madde, üretim sürecindeki en önemli dönüm noktasıdır. Jelatin ısıl olarak katılaşır: kütle soğudukça şişer, çözünür ve jelleşir; bu da işleme sürecinde esneklik ve klasik elastik çiğneme hissi sağlar — ancak asla asitle birlikte kaynatılmamalıdır ve bitmiş ürünler ısı altında yumuşayabilir. Pektin kimyasal olarak katılaşır: Yüksek metoksil pektinin jel haline gelmesi için şeker ve düşük pH değerinde hassas zamanlamayla asit ilavesi gerekir; bu da pektinin hızlı ve senkronize bir şekilde eklenmesi gerektiği anlamına gelirken, düşük metoksil pektin ise kalsiyum iyonları üzerinde daha geniş bir zaman aralığında jelleşir. Pektin, bitkisel kökenli bir özellik ve ısı kararlılığı sağlar; jelatin ise tanıdık bir doku ve daha basit bir işlem kontrolü sunar.
Bunun pratik sonuçları her aşamaya yansıyor: Pişirme hedefleri, döküm sıcaklığı ve hızı, sertleşme süresi ve hatta kalıp seçimi bile jelleşme sistemine göre değişiyor. İki sistemi, makalemizde ayrıntılı olarak karşılaştırıyoruz jelatin ve pektin karşılaştırması kılavuz; pektinle ilgileniyorsanız, bu süreç ilk günden itibaren farklı bir şekilde yapılandırılmıştır — bkz. pektinli jelibon döküm makinesi.
Tüm Sürecin Birbiriyle Nasıl Bir Araya Geldiği: Vitaminli Jöle Şeker Örneği
Bir vitaminli jelibon için bu sekiz aşama uygulamada şu şekilde gerçekleşir: Şurup hedef katı madde oranına ulaşana kadar kaynarken jelatin şişer; soğutulmuş baz, hat içi dozajlama yoluyla vitaminleri alır; nişastasız bir dolum makinesi, silikon kalıpları 65–75 °C’de doldurur; tepsiler 18–25 °C sıcaklıkta ve kontrollü nem koşullarında 24–48 saat boyunca kürlenir; parçalar kalıptan temiz bir şekilde çıkar, yağlama tamburundan geçer ve kurutucu içeren şişelere sayılarak doldurulur. Yukarıdaki her adım, iki unsuru korumak için vardır: etiket üzerinde belirtilen etki gücü ve eldeki doku.
Eğer bu sürecin ürün düzeyinde ayrıntılı bir açıklamasını istiyorsanız, şu adım adım kılavuzumuza göz atabilirsiniz: vitaminli jelibonlar nasıl yapılır Bu videoda, mutfak ölçeğindeki bir tariften perakende ambalajına kadar bir partinin süreci izlenebilir; ayrıca bu format için üretime hazır bir üretim hattı da web sitemizde gösterilmektedir. GM150 jelatinli şekerleme döküm hattı.
Sonuç
Jelibon üretim süreci, bunu tek bir bütünsel sistem olarak ele alan üreticileri ödüllendirir: Katı maddelerin pişirilmesi, malzeme yerleştirme doğruluğunu; sertleştirme sürecindeki titizlik, raf ömrünü; dozajlama hassasiyeti ise basılan her etiket iddiasını destekler. Öncelikle jelleştirme sistemini ve kalıplama yöntemini belirleyin, üretim hattını gerçek üretim hacmine göre boyutlandırın ve her partide kalite kontrol değerlerini koruyun.
Ürün formatınızı, hedef kapasitenizi ve jelleştirme sisteminizi bize bildirin; ekibimiz, şu anda bulunduğunuz aşamaya uygun olarak üretim hattının konfigürasyonunu, yerleşim planını ve fiyat teklifini sizin için hazırlayacaktır. Bize ulaşın başlangıç olarak; bu yolculuğun daha başlarında iseniz, rehberimiz Şeker işi nasıl kurulur? ekipman devreye girmeden önceki adımları kapsar.
Sık Sorulan Sorular
Jelibon üretim süreci baştan sona ne kadar sürer?
Aktif işleme — pişirme, kalıba dökme ve son işlem — her parti için birkaç saat sürer. İşlem programı, jelleştirici maddeye, parça boyutuna ve hedeflenen kıvama bağlı olarak genellikle 12 ila 72 saat süren olgunlaştırma ve kurutma aşamaları tarafından belirlenir; çoğu ticari üretim hattında, paketlemeden önce 24 ila 48 saatlik bir süre öngörülür.
Bir jelibon üretim hattının maliyeti ne kadardır?
Giriş seviyesindeki ticari kapasite (100–200 kg/saat) yaklaşık $30.000–80.000 civarındadır; orta ölçekli anahtar teslimi hatlar (300–500 kg/saat) yaklaşık $80.000–150.000 aralığındadır; yüksek hızlı mogul hatları ise alt sınırda yaklaşık $150.000'den başlayıp üst sınırda $1 milyon ve üzerine kadar çıkmaktadır. Teklif verdiğimiz projelerde, kurulum, kalıp parçaları ve eğitim masrafları ekipman fiyatına 20–35% eklemektedir.
Jelibon üretimine başlamak için hangi ekipmanlara ihtiyacım var?
En azından: sıcaklık kontrollü bir pişirme kazanı, jelatin şişirme kabı, kalıplı bir dolum makinesi, kontrollü bir olgunlaştırma veya kurutma alanı ve sayma veya tartma içeren bir paketleme istasyonu. Refraktometreler ve Aw ölçer, kalite kontrol planının erken aşamalarında yer almalıdır, son aşamalarında değil.
Fonksiyonel jelibonlar için nişasta mogulu mu yoksa nişastasız kalıp mı daha uygundur?
Vitamin ve takviye amaçlı jelibonlar için, nişastasız kalıplama genellikle daha iyi bir tercihtir: nişasta tozu oluşmaz, yeniden kullanılan nişastadan kaynaklanan çapraz bulaşma riski yoktur, üretim geçişleri daha hızlıdır ve başlangıç maliyeti daha düşüktür. Mogul hatları, çok yüksek üretim hacimlerinde ve karmaşık, uzun şekillerde üstünlük sağlar.
Bitmiş jelibonların Brix değeri ve su aktivitesi ne düzeyde olmalıdır?
Çökeltme çamurları genellikle jet pişirme sistemlerinde 70'lerin orta-yüksek Brix değerlerine kadar pişirilir ve her parti için bir refraktometre ile kontrol edilir. Bitmiş jelibonlar, ortamda raf ömrünü en iyi öngören tek faktör olan yaklaşık 0,55–0,70 su aktivitesi ve ağırlıkça yaklaşık %2–5 nem oranını hedefler.
Paketlendikten sonra jelibonlarım neden yapışkan oluyor?
Genellikle üç nedenden biri söz konusudur: kürleme süreci yarıda kesildiği için ürün içinde serbest nem kalmış, pişirme sırasında elde edilen katı madde miktarı hedeflenen seviyenin altında kalmış ya da ambalaj filmi nem bariyeri olarak yetersiz olduğundan parçalar nakliye sırasında yeniden nem emmiştir. Öncelikle üretim aşamasındaki parametreleri düzeltin; depolama koşullarını ve film seçimini ise ikinci sırada ele alın.